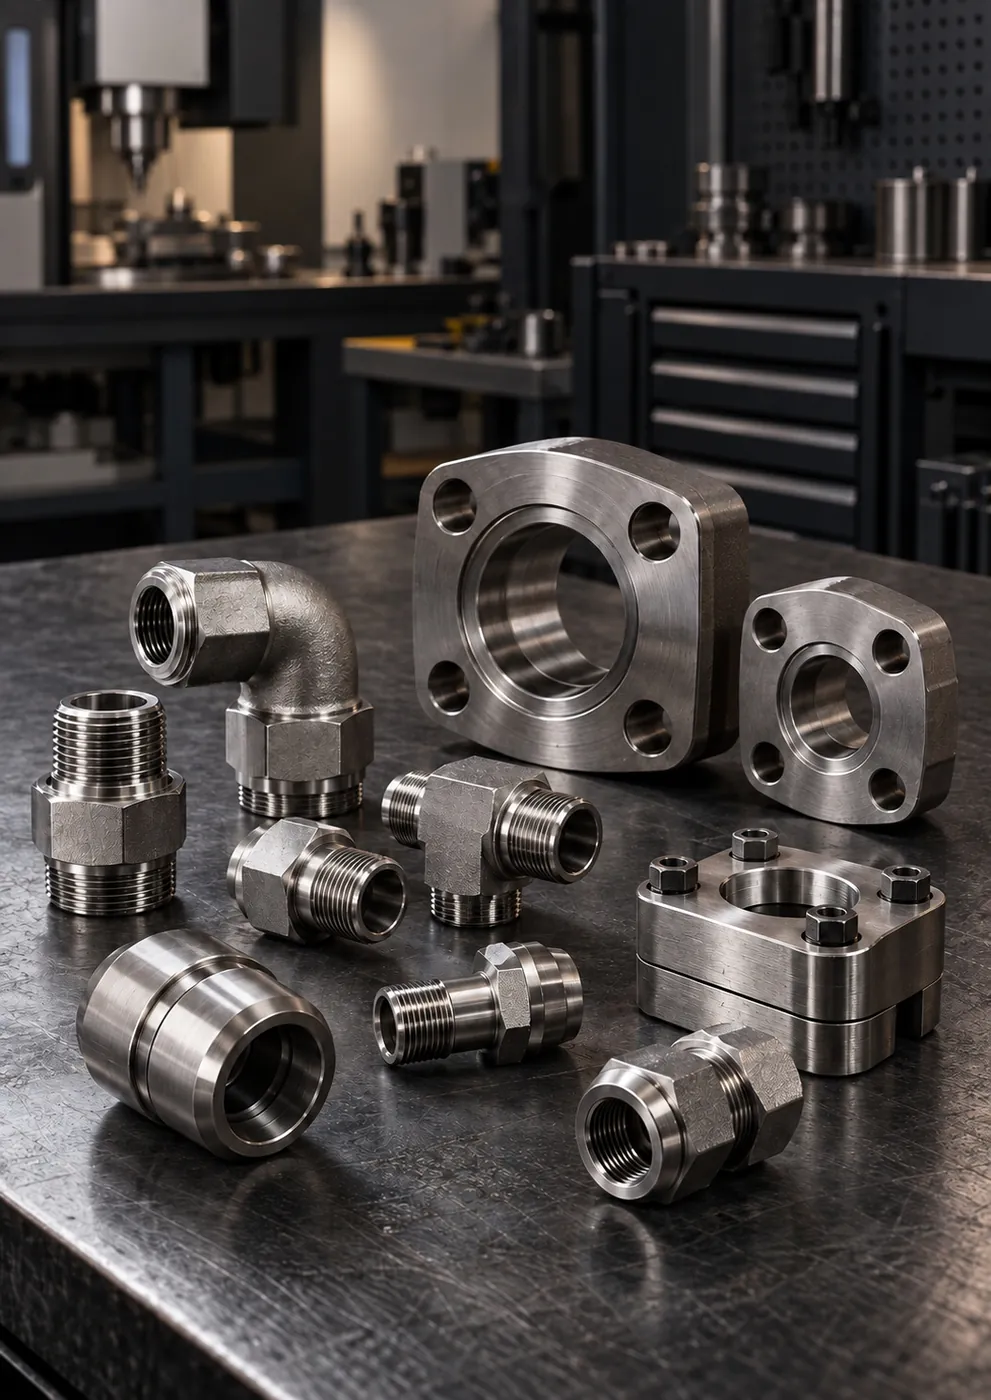
हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
मेल स्टड कनेक्टर (BSPP)
BSPP मेल थ्रेड वाली, फेरूल प्रकार की स्टेनलेस स्टील स्ट्रेट फिटिंग, जो ट्यूब को पंप, वाल्व ब्लॉक या सिलेंडर पोर्ट से जोड़ती है।…

उच्च साइकिल · तापमान · आपातकालीन रखरखाव
प्रेस, रोल और हाइड्रोलिक पावर पैक में उच्च साइकिल, तापमान और कंपन के अनुकूल हाई-प्रेशर होज़ एंड, SAE फ्लैंज और एडॉप्टर; आपातकालीन रखरखाव के लिए स्टॉक से आपूर्ति।
इस सेक्टर के प्रमुख उत्पाद
सभी 23 उत्पादउत्पाद
रोलिंग मिल और भारी उद्योग की साइट परिस्थितियों के अनुसार 23 उत्पाद सूचीबद्ध हैं। समूह चुनकर सूची सीमित करें; साइज़ और थ्रेड मानक के लिए उत्पाद पेज पर जाएँ।
हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
BSPP मेल थ्रेड वाली, फेरूल प्रकार की स्टेनलेस स्टील स्ट्रेट फिटिंग, जो ट्यूब को पंप, वाल्व ब्लॉक या सिलेंडर पोर्ट से जोड़ती है।…

होज़ फिटिंग और होज़ फेरूल
फीमेल BSP स्विवल नट, 60° कोन सीट और 90° बेंड वाली स्टेनलेस स्टील क्रिम्प्ड होज़ फिटिंग। होज़ को पोर्ट के सामने बिना ऐंठे समकोण पर…

SAE फ्लैंज सिस्टम
फ्लैंज हेड वाली होज़ फिटिंग या ट्यूब एंड को SAE Code 61 पोर्ट पर दबाने वाला दो-भाग वाला स्टेनलेस स्टील स्प्लिट फ्लैंज क्लैंप।…

SAE फ्लैंज सिस्टम
SAE फ्लैंज पोर्ट को एल्बो, स्पेसर, रिड्यूसर या डिस्ट्रीब्यूशन फ़ंक्शन के साथ एक ही बॉडी में जोड़ने वाला स्टेनलेस स्टील फ्लैंज…

कस्टम CNC पार्ट्स
मानक कैटलॉग में न मिलने वाले थ्रेड, साइज़ और कोण संयोजनों के लिए सैंपल या तकनीकी ड्रॉइंग के अनुसार CNC पर मशीन किया गया स्टेनलेस…

हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
दो स्टेनलेस स्टील ट्यूबों को एक ही अक्ष पर बिना वेल्डिंग जोड़ने वाली 24° कोन फेरूल स्ट्रेट फिटिंग। AISI 316L बॉडी, L और S सीरीज़…

हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
ट्यूब लाइन में बिना वेल्डिंग 90° दिशा परिवर्तन देने वाली फेरूल स्टेनलेस स्टील एल्बो फिटिंग। उन तंग असेंबली स्थानों के लिए जहाँ…

हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
समान व्यास की तीन ट्यूबों को जोड़ने वाली, मुख्य लाइन से ब्रांच निकालने के काम आने वाली फेरूल स्टेनलेस स्टील इक्वल टी फिटिंग। AISI…

होज़ फिटिंग और होज़ फेरूल
ओ-रिंग फेस सील (ORFS) और फीमेल स्विवल नट वाली स्टेनलेस स्टील होज़ फिटिंग। हाई-प्रेशर और कंपन वाली लाइनों में लीकेज का जोखिम कम…
होज़ फिटिंग और होज़ फेरूल
SAE Code 61 फ्लैंज हेड और 90° बेंड वाली स्टेनलेस स्टील क्रिम्प्ड होज़ फिटिंग। बड़े व्यास की प्रेशर और सक्शन लाइनों में पंप और…
होज़ फिटिंग और होज़ फेरूल
मीट्रिक थ्रेड स्विवल नट और 24° कोन पर ओ-रिंग वाली L सीरीज़ स्टेनलेस स्टील स्ट्रेट होज़ फिटिंग। फेरूल फिटिंग बॉडी से सीधे जुड़ती…

होज़ फिटिंग और होज़ फेरूल
दो परत स्टील वायर ब्रेडेड 2SN हाइड्रोलिक होज़ के लिए स्टेनलेस स्टील क्रिम्पिंग फेरूल (सॉकेट)। होज़ फिटिंग के साथ क्रिम्प होकर…
होज़ फिटिंग और होज़ फेरूल
होलो बोल्ट से पोर्ट पर जुड़ने वाली रिंग (बैंजो) प्रकार की स्टेनलेस स्टील होज़ फिटिंग। तंग जगह में पोर्ट के लंबवत, घुमाकर सेट किया…

SAE फ्लैंज सिस्टम
हाई-प्रेशर हाइड्रोलिक लाइनों के लिए SAE Code 62 स्टेनलेस स्टील काउंटर फ्लैंज। वेल्डेड या थ्रेडेड पाइप कनेक्शन के साथ पाइप को Code…

SAE फ्लैंज सिस्टम
अप्रयुक्त SAE फ्लैंज पोर्ट या फ्लैंज वाले लाइन सिरों को बंद करने वाला स्टेनलेस स्टील ब्लाइंड फ्लैंज। Code 61 और Code 62 पोर्ट…
JIC 37° (UNF) फिटिंग
JIC 37° UNF मेल एंड और BSPP पैरेलल मेल थ्रेड वाला स्टेनलेस स्टील कन्वर्ज़न एडॉप्टर। यूरोपीय मानक पोर्ट वाले उपकरण से JIC होज़…
BSP / NPT एडॉप्टर और हेक्स निप्पल
दोनों एंड पर अलग-अलग साइज़ के BSPP मेल थ्रेड और 60° कोन सीट वाला स्टेनलेस स्टील रिड्यूसिंग निप्पल। BSP स्विवल नट वाले होज़ एंड पर…

BSP / NPT एडॉप्टर और हेक्स निप्पल
अप्रयुक्त फीमेल पोर्ट और थ्रेडेड लाइन एंड को बंद करने वाला, BSPT टेपर थ्रेड और हेक्स हेड युक्त स्टेनलेस स्टील प्लग। AISI 316L।
BSP / NPT एडॉप्टर और हेक्स निप्पल
BSPP पैरेलल थ्रेड वाला स्टेनलेस स्टील रिड्यूसिंग निप्पल, जो पोर्ट साइड पर बॉन्डेड सील से सीलिंग करता है। रखरखाव में बार-बार खोले…
वेल्ड निप्पल और वेल्डिंग फिटिंग
निप्पल बॉडी, नट और ट्यूब पर बट-वेल्ड होने वाले ओ-रिंग युक्त वेल्ड कोन से बना स्टेनलेस स्टील सेट। वेल्डेड लाइन में खोला जा सकने…
वेल्ड निप्पल और वेल्डिंग फिटिंग
एक एंड ट्यूब पर वेल्ड होने वाला और दूसरा एंड 24° कोन फेरूल वाला स्टेनलेस स्टील 90° एल्बो। वेल्डेड लाइन से खोले जा सकने वाले…
वेल्ड निप्पल और वेल्डिंग फिटिंग
ट्यूब के सिरे पर बट-वेल्ड होने वाला और 24° कोन सीट में ओ-रिंग के साथ बैठने वाला स्टेनलेस स्टील वेल्ड कोन। स्ट्रेट, स्टेप्ड (व्यास…

कस्टम CNC पार्ट्स
कई हाइड्रोलिक लाइनों को एक ही बॉडी में समेटने वाले, तकनीकी ड्रॉइंग के अनुसार ब्लॉक से मशीन किए गए स्टेनलेस स्टील मैनिफोल्ड और…
आपको जिस पार्ट की तलाश है, वह सूची में नहीं है?
नमूने की फ़ोटो, तकनीकी ड्रॉइंग या साइज़ की जानकारी भेजें; हम कैटलॉग से या कस्टम निर्माण द्वारा उपयुक्त फिटिंग तय करेंगे।
Faik Güney · संपर्क व्यक्ति
सेवाएँ
पार्ट्स की आपूर्ति से आगे बढ़कर, हम पाइपिंग, होज़ असेंबली, कस्टम निर्माण और तकनीकी पहचान के साथ साइट का काम पूरा करते हैं।
हाइड्रोलिक होज़ निर्माण और क्रिम्पिंग: स्ट्रेट, 45° और 90° स्टेनलेस स्टील एंड के साथ BSP, JIC, NPT, मीट्रिक और SAE…
सेवा देखें – हाइड्रोलिक होज़ असेंबली व क्रिम्पिंगमानक स्टेनलेस स्टील फिटिंग, एडॉप्टर, होज़ एंड, फ्लैंज और वाल्व में स्टॉक की स्थिति के अनुसार औसतन 1-3 कार्य दिवस में…
सेवा देखें – स्टॉक से त्वरित आपूर्तिकंट्रोल पैनल, पावर पैक और टेस्ट बेंच में स्टेनलेस स्टील ट्यूब और फिटिंग से व्यवस्थित, लेबल लगे और सर्विस-अनुकूल…
सेवा देखें – हाइड्रोलिक कंट्रोल पैनल फिटिंगजहाँ मानक उत्पाद समाधान नहीं है, वहाँ सैंपल, तकनीकी ड्रॉइंग या माप के आधार पर कस्टम एडॉप्टर, निप्पल, फ्लैंज ब्लॉक और…
सेवा देखें – ड्रॉइंग व सैंपल से कस्टम निर्माणAISI 316/316L बार से थ्रेड प्रोफ़ाइल, सीलिंग कोन, स्पैनर फ्लैट और कनेक्शन ज्यामिति तकनीकी ड्रॉइंग के टॉलरेंस के अनुसार…
सेवा देखें – स्टेनलेस स्टील CNC मशीनिंगBSP, NPT, UNF/JIC और मीट्रिक थ्रेड की माप द्वारा पहचान, मेटिंग पार्ट के साथ सही मिलान, और ओ-रिंग, बॉन्डेड सील, कोनिकल…
सेवा देखें – थ्रेड पहचान व तकनीकी परामर्शAISI 316/316L पाइप, फ्लैंज और फिटिंग से वेल्डेड और खोलने योग्य स्टेनलेस स्टील लाइनें: दीवार की मोटाई के अनुसार वेल्ड एज…
सेवा देखें – स्टेनलेस स्टील पाइपिंगAISI 316L बॉडी वाले बॉल वाल्व, नीडल वाल्व और NRV (चेक वाल्व) का बॉडी, कनेक्शन मानक, बोर, दबाव, तापमान और द्रव के अनुसार…
सेवा देखें – वाल्व, NRV और फ्लो कंट्रोलअवलोकन
संक्षिप्त उत्तर
रोलिंग मिलों में प्रेस, रोल और हाइड्रोलिक पावर पैक लाइनों में हाई-प्रेशर होज़ एंड, SAE Code 61/62 फ्लैंज और एडॉप्टर उपयोग किए जाते हैं। चयन होज़ व्यास, प्रवाह दर, प्रेशर क्लास और बेंड रेडियस के अनुसार किया जाता है। आपातकालीन रखरखाव के लिए योजना ऐसी होनी चाहिए कि बार-बार बदले जाने वाले होज़ एंड और एडॉप्टर स्टॉक से (औसतन 1-3 कार्य दिवस), साइज़ के अनुसार असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवसों में, और कस्टम ब्लॉक व साइज़ तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवसों में उपलब्ध हों।
रोलिंग मिल में हाइड्रोलिक वह मांसपेशी तंत्र है जो लाइन को बिना रुके चलाता है। रोल गैप सेट करने वाले सिलेंडर, प्रेस, शियर और पावर पैक हर शिफ़्ट में बार-बार दबाव बढ़ने और घटने के चक्र से गुज़रते हैं। गर्म सामग्री से निकलने वाली गर्मी, कूलिंग वॉटर और स्केल इन कनेक्शनों पर लगातार ज़ोर डालते हैं। प्रेस, रोल और हाइड्रोलिक पावर पैक में उच्च साइकिल, तापमान और कंपन के प्रभावों के अनुकूल कनेक्शन व्यवस्था आवश्यक है।
GÜNEYSS रोलिंग मिलों, मेटल प्रोसेसिंग संयंत्रों और भारी उद्योग इकाइयों के लिए हाई-प्रेशर होज़ एंड, SAE फ्लैंज, फ्लैंज ब्लॉक और एडॉप्टर तैयार करता है। आपातकालीन रखरखाव में बार-बार बदले जाने वाले होज़ एंड, एडॉप्टर और फ्लैंज स्टॉक से उपलब्ध कराए जाते हैं; साइज़ के अनुसार असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवसों में, और कस्टम ब्लॉक व गैर-मानक साइज़ तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवसों में तैयार किए जाते हैं।
साइट की परिस्थितियाँ
हम इन्हीं परिस्थितियों के अनुसार फिटिंग चुनते हैं और सामग्री, सीलिंग का प्रकार तथा असेंबली का तरीका तय करते हैं।
अपनी परिस्थितियाँ लिखेंलगातार दबाव बढ़ने-घटने वाले सर्किट में फिटिंग थक जाती हैं; चयन नॉमिनल दबाव से आगे देखकर किया जाना चाहिए।
तेज़ वाल्व गतियाँ और शॉक लोड लाइन में क्षणिक प्रेशर स्पाइक पैदा करते हैं।
गर्म सामग्री के पास की होज़ और गैसकेट गर्मी के कारण समय से पहले पुराने हो जाते हैं।
नम और घर्षणकारी वातावरण कार्बन स्टील फिटिंग में जंग लगाता है और थ्रेड जाम कर देता है।
एक होज़ की क्षति लाइन रोक देती है; सही साइज़ का स्पेयर तुरंत मिलना ज़रूरी है।
प्रेस और रोल ड्राइव फिटिंग को ढीला कर देते हैं; क्लैंप और सपोर्ट व्यवस्था महत्वपूर्ण हो जाती है।
तकनीकी चयन नोट
रोलिंग मिल और भारी उद्योग अनुप्रयोगों में ऑर्डर से पहले हम मिलकर जिन बिंदुओं को स्पष्ट करते हैं।
छोटे व्यास की होज़ उच्च प्रवाह वेग, गर्म होने और दबाव हानि का कारण बनती है।
प्रेशर क्लास कार्य दबाव के साथ-साथ सर्ज और साइकिल लोड के अनुसार चुनी जानी चाहिए।
न्यूनतम बेंड रेडियस से कम का रूट रीइनफ़ोर्समेंट परत को थका देता है।
हाई-प्रेशर बड़े व्यास की लाइनों में फ्लैंज, थ्रेडेड कनेक्शन की तुलना में असेंबली और डिसअसेंबली आसान बनाता है।
बार-बार बदली जाने वाली होज़ असेंबली और एडॉप्टर के साइज़ रखरखाव योजना में दर्ज और स्टॉक में होने चाहिए।
विस्तृत गाइड
रोलिंग मिल हाइड्रोलिक्स में कनेक्शन पर ज़ोर अक्सर नॉमिनल दबाव से नहीं, बल्कि इस बात से पड़ता है कि दबाव कितनी बार और कितनी तेज़ी से बदलता है। वाल्वों का तेज़ी से खुलना-बंद होना और शॉक लोड लाइन में नॉमिनल मान से ऊपर क्षणिक प्रेशर स्पाइक पैदा करते हैं। इसलिए:
प्रेशर सर्ज का स्रोत अक्सर अचानक वाल्व बंद होना, सिलेंडर का स्ट्रोक के अंत में ज़ोर से टकराना या एक्युमुलेटर का प्री-चार्ज दबाव सही न होना होता है। फिटिंग बदलने जितना ही इन कारणों की जाँच करना भी ज़रूरी है, ताकि वही ख़राबी कुछ समय बाद दोबारा न हो।
हॉट रोलिंग लाइनों में फिटिंग गर्म सामग्री से निकलने वाली गर्मी और रोल कूलिंग वॉटर व स्केल के मिश्रण, दोनों के संपर्क में रहती हैं। इस नम और घर्षणकारी वातावरण में कार्बन स्टील फिटिंग जल्दी जंग पकड़ लेती हैं; जिस फिटिंग को खोलना हो, वह रखरखाव के समय जाम हुए थ्रेड के साथ निकलती है। AISI 316/316L स्टेनलेस स्टील फिटिंग बाहरी सतह के संक्षारण और थ्रेड जाम होने को काफ़ी हद तक कम करती हैं। ताप स्रोत के पास की होज़ के लिए हीट प्रोटेक्शन स्लीव और उपयुक्त होज़ प्रकार चुना जाना चाहिए, और होज़ का रूट गर्म क्षेत्र से यथासंभव दूर नियोजित किया जाना चाहिए।
होज़ के कार्य तापमान का आकलन करते समय केवल परिवेश तापमान नहीं, बल्कि द्रव का तापमान भी ध्यान में रखना चाहिए। गर्म तेल होज़ की आंतरिक परत और गैसकेट को पुराना कर देता है; पावर पैक में अपर्याप्त कूलिंग, फिटिंग में बार-बार होने वाले लीकेज का एक अक्सर अनदेखा कारण है।
रोलिंग मिल पावर पैक उच्च प्रवाह वाले पंपों, फ़िल्टर समूहों और एक्युमुलेटर स्टेशनों से बने होते हैं। पंप आउटलेट और मुख्य प्रेशर लाइनें आमतौर पर SAE फ्लैंज से जोड़ी जाती हैं; मैनिफोल्ड आउटलेट पर फ्लैंज ब्लॉक, एल्बो और एडॉप्टर लाइन लेआउट बनाते हैं। कस्टम साइज़ का एक फ्लैंज ब्लॉक कई एल्बो और एडॉप्टरों की श्रृंखला को एक ही पार्ट में समेटकर लीकेज बिंदुओं की संख्या और असेंबली स्पेस, दोनों घटा सकता है। एक्युमुलेटर कनेक्शनों में आइसोलेशन और ड्रेन बिंदु पहले से नियोजित होने चाहिए, ताकि रखरखाव के दौरान दबाव सुरक्षित रूप से निकाला जा सके।
| मानदंड | गलत चयन का परिणाम |
|---|---|
| होज़ का आंतरिक व्यास और प्रवाह दर | उच्च प्रवाह वेग, गर्म होना और दबाव हानि |
| प्रेशर क्लास | शॉक लोड के तहत समय से पहले क्षति |
| बेंड रेडियस | रीइनफ़ोर्समेंट परत में थकान और एंड क्षेत्र में टूटना |
| ऐंठन (ट्विस्ट) | होज़ की आयु में उल्लेखनीय कमी |
| एंड कोण और लंबाई | होज़ का खिंचकर या रगड़ खाकर काम करना |
होज़ असेंबली के एंड कोण (सीधा, 45°, 90°) और लंबाई सही चुनी जाने पर होज़ गति के दौरान बिना खिंचे और बिना ऐंठे काम करती है; इससे सर्विस आयु सीधे बढ़ती है।
स्केल और धूल हाइड्रोलिक सर्किट में सबसे अधिक रखरखाव के दौरान प्रवेश करते हैं। खोले गए होज़ और फिटिंग के सिरों को तुरंत बंद करना, नए पार्ट्स को असेंबली तक सुरक्षात्मक कैप के साथ रखना और असेंबली से पहले कनेक्शन सतहों की सफ़ाई करना, वाल्व और पंप खराबियों के एक बड़े स्रोत को कम करता है। स्टेनलेस स्टील थ्रेड में असेंबली के दौरान गॉलिंग से बचने के लिए उपयुक्त असेंबली पेस्ट का उपयोग किया जाना चाहिए, और फ्लैंज ओ-रिंग को ग्रूव में सही ढंग से बैठाया जाना चाहिए। लाइन खोलकर किए गए किसी हस्तक्षेप के बाद फ़िल्टर की स्थिति जाँचना, रखरखाव के दौरान आए संदूषण को सिस्टम में फैलने से सीमित करता है। पहली कमीशनिंग के बाद नियंत्रित लीकेज जाँच की जानी चाहिए।
रोलिंग मिल में अनियोजित शटडाउन की लागत पार्ट की लागत से कहीं अधिक होती है। इसलिए हम रखरखाव टीमों को सलाह देते हैं कि वे सबसे अधिक बदली जाने वाली होज़ असेंबली, एडॉप्टर और फ्लैंज ओ-रिंग की एक साइज़ सूची बनाएँ और महत्वपूर्ण साइज़ स्टॉक में रखें। आपातकालीन रखरखाव में स्टॉक के होज़ एंड, एडॉप्टर और मानक साइज़ औसतन 1-3 कार्य दिवसों में डिस्पैच के लिए तैयार किए जाते हैं; साइज़ के अनुसार क्रिम्प करके असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवसों में तैयार की जाती हैं। कस्टम फ्लैंज ब्लॉक और गैर-मानक साइज़ तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवसों में बनाए जाते हैं। घिसे या क्षतिग्रस्त कस्टम पार्ट्स सैंपल या तकनीकी ड्रॉइंग के आधार पर दोबारा बनाए जा सकते हैं। आपातकालीन अनुरोधों में दोनों सिरों का कनेक्शन प्रकार, एंड कोण, होज़ का आंतरिक व्यास, लंबाई और कार्य दबाव एक साथ भेजने से सही पार्ट पहली बार में ही तैयार हो जाता है।
अनुप्रयोग
रोलिंग मिल और भारी उद्योग क्षेत्र की वे टीमें, जिन्हें फिटिंग, होज़ असेंबली और कस्टम पार्ट्स की आवश्यकता होती है।
रोल समायोजन और बैलेंसिंग सिलेंडर, पावर पैक और मटीरियल हैंडलिंग हाइड्रोलिक्स।
प्रेस, शियर और स्ट्रेटनिंग लाइनों में हाई-प्रेशर होज़ एंड और SAE फ्लैंज।
शॉक लोड के तहत काम करने वाली प्रेसों के लिए फ्लैंज ब्लॉक और एडॉप्टर।
डाई और हैंडलिंग हाइड्रोलिक्स में गर्मी के संपर्क वाली लाइनों के लिए स्टेनलेस स्टील फिटिंग।
भारी उद्योग ग्राहकों के लिए आपातकालीन होज़ असेंबली और एडॉप्टर आपूर्ति।
उच्च प्रवाह वाली यूनिटों के पंप आउटलेट, मैनिफोल्ड और एक्युमुलेटर कनेक्शन।
गैलरी
ज्ञान केंद्र

स्टॉक उत्पाद औसतन 1-3 कार्य दिवसों में, मानक निर्माण 5-10 कार्य दिवसों में, माप के अनुसार क्रिम्प की गई होज़ असेंबलियाँ 5-15 कार्य दिवसों में, और…

सही होज़ असेंबली सात जानकारियों से परिभाषित होती है: आंतरिक व्यास और लंबाई, तापमान, अनुप्रयोग की स्थिति, द्रव, कार्य दबाव और सर्ज दबाव, दोनों सिरों…

हाइड्रोलिक कनेक्शन में सीलिंग चार तरीकों से होती है: ओ-रिंग, बॉन्डेड सील (डाउटी वॉशर), कोनिकल मेटल सतह और टेपर थ्रेड। पैरेलल थ्रेड में सीलिंग गैसकेट…
अक्सर पूछे जाने वाले प्रश्न
यदि आपके प्रश्न का उत्तर यहाँ नहीं है, तो हमें लिखें; साइज़, थ्रेड मानक और सामग्री हम मिलकर स्पष्ट करेंगे।
अपना प्रश्न हमें लिखेंस्टॉक के होज़ एंड, एडॉप्टर और मानक साइज़ औसतन 1-3 कार्य दिवसों में डिस्पैच के लिए तैयार किए जाते हैं; यदि उसी साइज़ की तैयार होज़ असेंबली स्टॉक में हो, तो वह भी इसी अवधि में भेजी जाती है। साइज़ के अनुसार क्रिम्प करके असेंबल की गई होज़ असेंबली एंड के प्रकार, मात्रा और होज़ की स्टॉक स्थिति के अनुसार औसतन 5-15 कार्य दिवसों में तैयार की जाती हैं। यदि आप दोनों सिरों का कनेक्शन प्रकार, एंड कोण, होज़ का आंतरिक व्यास, लंबाई और कार्य दबाव फ़ोन या WhatsApp से भेजते हैं, तो हम स्टॉक स्थिति की तुरंत पुष्टि करते हैं और असेंबली की आवश्यकता वाली होज़ का डिलीवरी समय अलग से बताते हैं। बार-बार फटने वाली होज़ के स्पेयर संयंत्र में तैयार रखना शटडाउन को सबसे अधिक घटाने वाला उपाय है।
बड़े व्यास की हाई-प्रेशर लाइनों में SAE फ्लैंज को प्राथमिकता दी जाती है; इन व्यासों में थ्रेडेड कनेक्शन को बहुत अधिक टाइटनिंग टॉर्क चाहिए और खोलते समय थ्रेड क्षति का जोखिम रहता है। Code 61 और Code 62 का चयन नॉमिनल व्यास, कार्य दबाव और पोर्ट ज्यामिति के अनुसार किया जाता है।
सबसे आम कारण हैं: न्यूनतम बेंड रेडियस से कम का रूट, होज़ को ऐंठकर असेंबल करना, और एंड कोण या लंबाई का गलत चयन। होज़ की प्रेशर क्लास की तुलना में शॉक लोड अधिक होना भी आयु घटाता है। यदि आप मौजूदा रूट की फ़ोटो साझा करते हैं, तो हम एंड कोण और लंबाई के सुझाव के साथ इसका मूल्यांकन कर सकते हैं।
हाँ। सैंपल या तकनीकी ड्रॉइंग के आधार पर पोर्ट साइज़, बोल्ट पैटर्न, ओ-रिंग ग्रूव और कनेक्शन दिशा की पुष्टि की जाती है; फर्स्ट-पीस अनुमोदन के बाद उत्पादन शुरू होता है। कस्टम ब्लॉक और साइज़ तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवसों में बनाए जाते हैं।
जिन क्षेत्रों में कूलिंग वॉटर, स्केल और नमी अधिक होती है, वहाँ कार्बन स्टील फिटिंग जल्दी जंग पकड़ लेती हैं और रखरखाव के समय जाम थ्रेड के साथ निकलती हैं। स्टेनलेस स्टील फिटिंग बाहरी सतह के संक्षारण और थ्रेड जाम होने को काफ़ी हद तक कम करके खोलने और बदलने का समय घटाती हैं। सूखे और सुरक्षित क्षेत्रों में आवश्यकता का मूल्यांकन अनुप्रयोग के अनुसार किया जा सकता है।
कोटेशन
बार-बार बदली जाने वाली होज़ असेंबली, एडॉप्टर और फ्लैंज के साइज़ भेजें; स्टॉक से उपलब्ध और निर्माण की आवश्यकता वाले आइटम हम डिलीवरी समय की जानकारी के साथ अलग-अलग बताएँगे।
रोलिंग मिल और भारी उद्योग अनुरोध फ़ॉर्म
अन्य सेक्टर