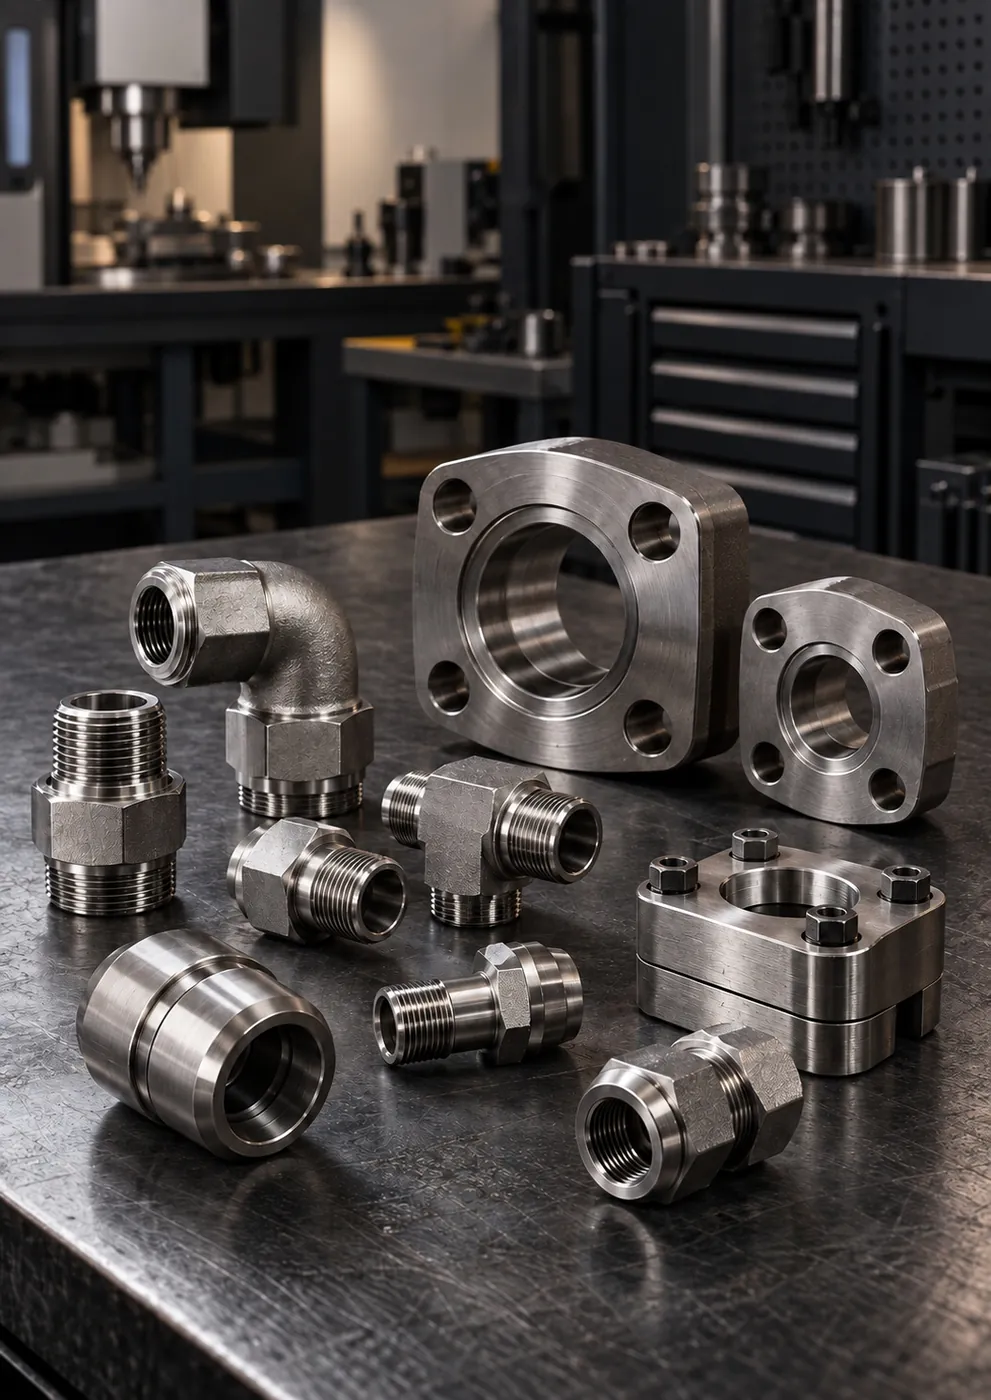
Snijringkoppelingen
Rechte inschroefkoppeling (BSPP)
Rechte RVS-snijringkoppeling met BSPP-buitendraad voor de aansluiting van een buis op een pomp-, ventielblok- of cilinderpoort…

Hoge cyclusbelasting · Temperatuur · Spoedonderhoud
Hogedrukslangaansluitingen, SAE-flenzen en adapters voor persen, walsen en hydraulische aggregaten, geschikt voor hoge cyclusbelasting, temperatuur en trillingen; levering uit voorraad bij spoedonderhoud.
Uitgelichte producten voor deze sector
Alle 23 productenProducten
23 producten, afgestemd op de praktijkomstandigheden in de sector Walserijen en zware industrie. Verfijn door een groep te kiezen; ga naar de productpagina voor maat en draadsoort.
Snijringkoppelingen
Rechte RVS-snijringkoppeling met BSPP-buitendraad voor de aansluiting van een buis op een pomp-, ventielblok- of cilinderpoort…

Slangpilaren en pershulzen
RVS-slangpilaar voor persmontage, 90° gebogen, met BSP-wartelmoer (binnendraad) en 60°-conuszitting. Leidt de slang haaks weg…

SAE-flenzen
Tweedelige RVS halve flensklem die een slangpilaar met flenskop of een buiseinde tegen een SAE Code 61-poort drukt. Te monteren…

SAE-flenzen
RVS-flensblok dat SAE-flenspoorten in één huis combineert met een bocht-, tussenstuk-, verloop- of verdeelfunctie. Standaard en…

Maatwerkonderdelen
RVS-maatwerkadapter, CNC-bewerkt naar monster of technische tekening, voor combinaties van draad, maat en hoek die in…

Snijringkoppelingen
Rechte 24°-snijringkoppeling die twee RVS-buizen lasvrij in één lijn verbindt. AISI 316L-huis, buismaten in L- en S-serie.

Snijringkoppelingen
RVS haakse snijringkoppeling voor een lasvrije richtingsverandering van 90° in de buisleiding. Voor krappe inbouwruimtes waar…

Snijringkoppelingen
RVS gelijke T-koppeling met snijring die drie buizen van dezelfde diameter verbindt en een aftakking van de hoofdleiding maakt…

Slangpilaren en pershulzen
RVS-slangpilaar met wartelmoer (binnendraad) en O-ring-vlakafdichting (ORFS). Vermindert het lekrisico in hogedruk- en…
Slangpilaren en pershulzen
RVS-slangpilaar voor persmontage met SAE Code 61-flenskop, 90° gebogen. Voor de aansluiting van druk- en zuigleidingen met grote…
Slangpilaren en pershulzen
RVS rechte slangpilaar uit de L-serie met metrische wartelmoer en 24°-conus met O-ring. Wordt direct aangesloten op huizen van…

Slangpilaren en pershulzen
RVS-pershuls voor hydraulische 2SN-slangen met twee lagen staaldraadvlechtwerk. Wordt samen met de slangpilaar geperst en vormt…
Slangpilaren en pershulzen
RVS-banjokoppeling (oogtype) die met een holbout op de poort wordt aangesloten. Draaibare verbinding haaks op de poort in krappe…

SAE-flenzen
RVS SAE Code 62-tegenflens voor hogedrukhydrauliek. Verbindt de buis via een las- of schroefdraadaansluiting met een Code…

SAE-flenzen
RVS-blindflens voor het afsluiten van ongebruikte SAE-flenspoorten of geflensde leidingeinden. Naar poortmaten Code 61 en Code…
JIC 37°-koppelingen (UNF)
RVS-overgangsadapter met JIC 37° UNF-buitendraad en cilindrische BSPP-buitendraad. Voor de aansluiting van een JIC-slangleiding…
BSP / NPT-adapters en -nippels
RVS-verloopnippel met aan beide zijden BSPP-buitendraad van verschillende maat en aan de uiteinden een 60°-conuszitting. Voor…

BSP / NPT-adapters en -nippels
RVS-blindplug met conische BSPT-draad en zeskantkop voor het afsluiten van ongebruikte aansluitingen met binnendraad en…
BSP / NPT-adapters en -nippels
RVS-verloopnippel met cilindrische BSPP-draad die aan de aansluitzijde afdicht met een Perflex-pakking (bonded seal). Voor…
Lasnippels en laskoppelingen
RVS-set van nippelhuis, moer en een laskegel met O-ring die door stomplassen met de buis wordt verbonden. Voegt een demontabel…
Lasnippels en laskoppelingen
RVS haakse laskoppeling (90°) met aan de ene zijde een lasaansluiting voor de buis en aan de andere zijde een…
Lasnippels en laskoppelingen
RVS-laskegel die door stomplassen met het buiseinde wordt verbonden en met een O-ring in de 24°-conuszitting afdicht. Rechte…

Maatwerkonderdelen
RVS-manifolds en verdeelblokken die meerdere hydraulische leidingen in één huis samenbrengen, uit massief materiaal bewerkt naar…
Staat het onderdeel dat u zoekt niet in de lijst?
Stuur een foto van het monster, een technische tekening of maatgegevens; dan bepalen wij de juiste koppeling uit de catalogus of via maatwerk.
Faik Güney · Contactpersoon
Diensten
Verder dan alleen onderdelen leveren: met leidingwerk, slangassemblage, maatwerk en technische identificatie maken wij het werk in de praktijk af.
Hydraulische slangen maken en persen: slangassemblages met rechte, 45°- en 90°-RVS-aansluitingen in BSP, JIC, NPT…
Bekijk de dienst – Hydraulische slangen op maatStandaard RVS-koppelingen, -adapters, -slangaansluitingen, -flenzen en -afsluiters afhankelijk van de voorraad…
Bekijk de dienst – Snelle levering uit voorraadOverzichtelijke, gelabelde en servicevriendelijke aansluitingen met RVS-buis en fittingen in bedieningspanelen…
Bekijk de dienst – Leidingwerk voor hydraulische panelenWaar een standaardproduct geen oplossing biedt: speciale adapters, nippels, flensblokken en overgangsstukken naar…
Bekijk de dienst – Maatwerk naar tekening of monsterDraadprofiel, afdichtconus, sleutelvlak en aansluitgeometrie worden op CNC-machines uit AISI 316/316L-staf bewerkt…
Bekijk de dienst – CNC-bewerking van RVSIdentificatie van BSP-, NPT-, UNF/JIC- en metrische schroefdraad door meting, juiste combinatie met het tegenstuk en…
Bekijk de dienst – Draadidentificatie en technisch adviesGelaste en demonteerbare RVS-leidingen met AISI 316/316L-buis, flenzen en fittingen: lasnaadvoorbereiding afgestemd op…
Bekijk de dienst – RVS-leidingwerkKeuze van kogelkranen, naaldafsluiters en terugslagkleppen met AISI 316L-huis op basis van huis, aansluitnorm…
Bekijk de dienst – Afsluiters, terugslagkleppen en debietregelingOverzicht
Kort antwoord
In walserijen worden in de leidingen van persen, walsen en hydraulische aggregaten hogedrukslangaansluitingen, SAE-flenzen Code 61/62 en adapters toegepast. De keuze wordt gemaakt op basis van slangdiameter, debiet, drukklasse en buigradius. Voor spoedonderhoud moet worden gepland dat vaak vervangen slangaansluitingen en adapters uit voorraad (gemiddeld 1-3 werkdagen), op maat geassembleerde slangassemblages gemiddeld binnen 5-15 werkdagen en speciale blokken en maten na technische goedkeuring gemiddeld binnen 10-20 werkdagen worden geleverd.
In een walserij is de hydrauliek het spierstelsel dat de lijn zonder onderbreking laat draaien. Cilinders die de walsspleet instellen, persen, scharen en hydraulische aggregaten ondergaan in elke ploeg keer op keer drukopbouw en drukontlasting. De warmte die van het hete materiaal afstraalt, koelwater en walshuid belasten deze aansluitingen voortdurend. Persen, walsen en hydraulische aggregaten vragen om een aansluitconcept dat bestand is tegen hoge cyclusbelasting, temperatuur en trillingen.
GÜNEYSS levert hogedrukslangaansluitingen, SAE-flenzen, flensblokken en adapters voor walserijen, metaalverwerkende bedrijven en de zware industrie. Bij spoedonderhoud worden vaak vervangen slangaansluitingen, adapters en flenzen uit voorraad geleverd; op maat geassembleerde slangassemblages worden gemiddeld binnen 5-15 werkdagen en speciale blokken en niet-standaardmaten na technische goedkeuring gemiddeld binnen 10-20 werkdagen gereedgemaakt.
Praktijkomstandigheden
Wij kiezen de koppeling op basis van deze omstandigheden en bepalen daarop het materiaal, het type afdichting en de montagewijze.
Beschrijf uw eigen omstandighedenIn circuits waar de druk continu wordt opgebouwd en afgelaten, raken koppelingen vermoeid; de keuze moet verder gaan dan de nominale druk.
Snelle ventielbewegingen en stootbelastingen veroorzaken kortstondige drukpieken in de leiding.
Slangen en pakkingen nabij heet materiaal verouderen vroegtijdig door de warmte.
Een vochtige en schurende omgeving laat koppelingen van koolstofstaal roesten en schroefdraad vastlopen.
Eén beschadigde slang legt de lijn stil; een reserveonderdeel in de juiste maat moet snel beschikbaar zijn.
Persen en walsaandrijvingen doen koppelingen loslopen; klemmen en ondersteuning worden kritisch.
Technische keuzenotities
Punten die wij bij toepassingen in Walserijen en zware industrie vóór de bestelling samen met u afstemmen.
Een slang met te kleine diameter leidt tot hoge stroomsnelheid, opwarming en drukverlies.
De drukklasse moet naast de werkdruk ook op stoot- en cyclusbelasting worden gekozen.
Een tracé onder de minimale buigradius vermoeit de versterkingslaag.
In hogedrukleidingen met grote diameter maakt een flens montage en demontage eenvoudiger dan een schroefdraadverbinding.
Maten van vaak vervangen slangassemblages en adapters moeten in het onderhoudsplan zijn vastgelegd en op voorraad zijn.
Uitgebreide gids
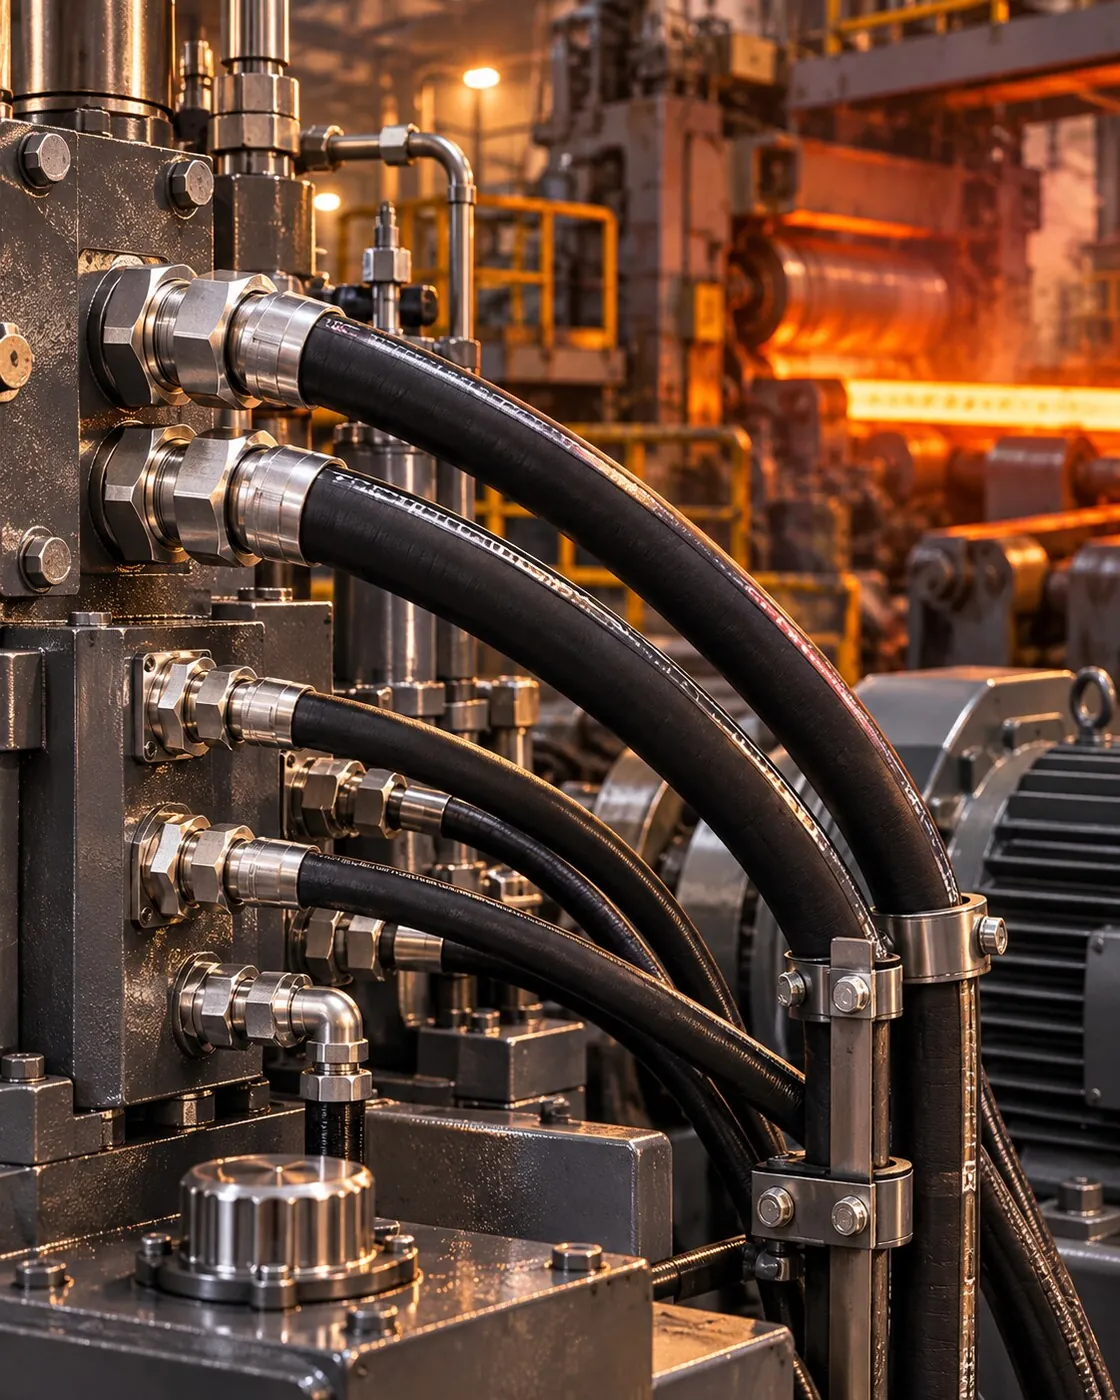
Wat een aansluiting in de hydrauliek van een walserij het zwaarst belast, is vaak niet de nominale druk, maar hoe vaak en hoe snel de druk verandert. Snel openende en sluitende ventielen en stootbelastingen veroorzaken in de leiding kortstondige drukpieken boven de nominale waarde. Daarom:
De oorzaak van drukpieken ligt vaak bij abrupt sluitende ventielen, een cilinder die hard in de eindstand slaat of een onjuiste voorvuldruk van de accumulator. Door naast het vervangen van de koppeling ook deze oorzaken te onderzoeken, voorkomt u dat dezelfde storing kort daarna terugkeert.
In warmwalslijnen staan aansluitingen bloot aan zowel de warmte die van het hete materiaal afstraalt als aan het mengsel van walskoelwater en walshuid. Koppelingen van koolstofstaal roesten in deze vochtige en schurende omgeving snel; een koppeling die moet worden gedemonteerd, blijkt bij het onderhoud vastgeroest op de schroefdraad. RVS-koppelingen van AISI 316/316L verminderen corrosie aan de buitenkant en het vastroesten van schroefdraad aanzienlijk. Bij slangen nabij een warmtebron moeten een hittebeschermingshoes en een geschikt slangtype worden gekozen, en het tracé moet zo ver mogelijk van de hete zone worden gepland.
Bij de beoordeling van de bedrijfstemperatuur van een slang moet niet alleen de omgevingstemperatuur, maar ook de temperatuur van het medium in aanmerking worden genomen. Opgewarmde olie laat de binnenlaag van de slang en de pakkingen verouderen; onvoldoende koeling in het hydraulisch aggregaat is een vaak over het hoofd geziene oorzaak van terugkerende lekkageproblemen bij koppelingen.
Hydraulische aggregaten in walserijen bestaan uit pompen met groot debiet, filtergroepen en accumulatorstations. Pompuitgangen en hoofddrukleidingen worden meestal met SAE-flenzen aangesloten; bij manifolduitgangen bepalen flensblokken, bochten en adapters de leidingopbouw. Een flensblok op maat kan een keten van meerdere bochten en adapters in één onderdeel samenbrengen en zo zowel het aantal lekpunten als de benodigde inbouwruimte verkleinen. Bij accumulatoraansluitingen moeten afsluit- en ontlastpunten vooraf worden gepland, zodat de druk tijdens onderhoud veilig kan worden afgelaten.
| Criterium | Gevolg van een verkeerde keuze |
|---|---|
| Binnendiameter van de slang en debiet | Hoge stroomsnelheid, opwarming en drukverlies |
| Drukklasse | Vroegtijdige schade onder stootbelasting |
| Buigradius | Vermoeiing van de versterkingslaag en breuk bij de aansluiting |
| Torsie | Aanzienlijk kortere levensduur van de slang |
| Hoek en lengte van de aansluiting | Slang staat onder trekspanning of schuurt tijdens bedrijf |
Als de aansluithoeken (recht, 45°, 90°) en de lengte van de slangassemblage juist zijn gekozen, werkt de slang tijdens beweging zonder trekspanning en zonder torsie; dat verlengt de levensduur direct.
Walshuid en stof komen vooral tijdens onderhoud in het hydraulische circuit terecht. Door losgenomen slang- en koppelingsuiteinden direct af te dichten, nieuwe onderdelen tot de montage met hun beschermkappen te bewaren en de aansluitvlakken vóór de montage te reinigen, wordt een belangrijke oorzaak van ventiel- en pompstoringen verkleind. Bij RVS-schroefdraad moet een geschikte montagepasta worden gebruikt om vreten tijdens de montage te voorkomen, en flens-O-ringen moeten correct in hun groef worden geplaatst. Door na een ingreep waarbij de leiding is geopend de toestand van het filter te controleren, wordt voorkomen dat vervuiling die tijdens het onderhoud is binnengekomen zich door het systeem verspreidt. Na de eerste inbedrijfstelling moet een gecontroleerde lekcontrole worden uitgevoerd.
In een walserij liggen de kosten van een ongeplande stilstand ver boven de kosten van het onderdeel. Daarom adviseren we onderhoudsteams om een maatlijst op te stellen van de vaakst vervangen slangassemblages, adapters en flens-O-ringen en de kritische maten op voorraad te houden. Bij spoedonderhoud worden slangaansluitingen, adapters en standaardmaten uit voorraad gemiddeld binnen 1-3 werkdagen verzendklaar gemaakt; op maat geperste slangassemblages worden gemiddeld binnen 5-15 werkdagen gereedgemaakt. Speciale flensblokken en niet-standaardmaten worden na technische goedkeuring gemiddeld binnen 10-20 werkdagen geproduceerd. Versleten of beschadigde speciale onderdelen kunnen aan de hand van een monster of technische tekening opnieuw worden gemaakt. Wie bij een spoedaanvraag het aansluittype aan beide uiteinden, de aansluithoeken, de binnendiameter van de slang, de lengte en de werkdruk in één keer doorgeeft, zorgt ervoor dat het juiste onderdeel meteen de eerste keer wordt klaargemaakt.
Toepassingen
Teams in de sector Walserijen en zware industrie die koppelingen, slangassemblages en maatwerkonderdelen nodig hebben.
Walsstel- en balanceercilinders, hydraulische aggregaten en hydrauliek voor materiaaltransport.
Hogedrukslangaansluitingen en SAE-flenzen in pers-, schaar- en richtlijnen.
Flensblokken en adapters voor persen die onder stootbelasting werken.
RVS-koppelingen voor aan hitte blootgestelde leidingen in matrijs- en transporthydrauliek.
Spoedlevering van slangassemblages en adapters voor klanten in de zware industrie.
Aansluitingen voor pompuitgangen, manifolds en accumulatoren van aggregaten met groot debiet.
Galerij
Kenniscentrum

Voorraadartikelen worden gemiddeld binnen 1-3 werkdagen gereedgemaakt, standaardproductie binnen 5-10 werkdagen, op maat geperste slangassemblages…

Een juiste slangassemblage wordt vastgelegd met zeven gegevens: binnendiameter en lengte, temperatuur, toepassingsomstandigheden, medium, werkdruk en…

Een hydraulische koppeling wordt op vier manieren afgedicht: met een O-ring, een bonded seal (perflex-pakking), een conisch metalen vlak of conische…
Veelgestelde vragen
Staat het antwoord op uw vraag er niet bij? Schrijf ons; dan stemmen we samen maat, draadsoort en materiaal af.
Stel ons uw vraagSlangaansluitingen, adapters en standaardmaten uit voorraad worden gemiddeld binnen 1-3 werkdagen verzendklaar gemaakt; als een kant-en-klare slangassemblage in dezelfde maat op voorraad is, wordt die ook binnen deze termijn verzonden. Op maat geperste slangassemblages worden, afhankelijk van aansluittype, aantal en voorraad van de slang, gemiddeld binnen 5-15 werkdagen gereedgemaakt. Als u het aansluittype aan beide uiteinden, de aansluithoeken, de binnendiameter van de slang, de lengte en de werkdruk telefonisch of via WhatsApp doorgeeft, bevestigen we snel de voorraadstatus en laten we de levertijd van een assemblage die nog gemonteerd moet worden apart weten. Reserveslangen voor slangen die vaak springen paraat houden in de installatie, is de maatregel die de stilstand het meest verkort.
In hogedrukleidingen met grote diameter heeft een SAE-flens de voorkeur; schroefdraadverbindingen vereisen bij deze diameters een zeer hoog aanhaalmoment en brengen bij demontage een risico op draadschade met zich mee. De keuze tussen Code 61 en Code 62 wordt gemaakt op basis van nominale diameter, werkdruk en aansluitgeometrie.
De meest voorkomende oorzaken zijn een tracé onder de minimale buigradius, een slang die getordeerd is gemonteerd en een verkeerd gekozen aansluithoek of lengte. Ook een stootbelasting die hoog is in verhouding tot de drukklasse van de slang verkort de levensduur. Als u een foto van het huidige tracé deelt, kunnen we de situatie beoordelen en een voorstel voor aansluithoek en lengte doen.
Ja. Aan de hand van een monster of technische tekening worden aansluitmaten, boutpatroon, O-ringgroef en aansluitrichting geverifieerd; na goedkeuring van het eerste stuk start de productie. Speciale blokken en maten worden na technische goedkeuring gemiddeld binnen 10-20 werkdagen geproduceerd.
In zones met veel koelwater, walshuid en vocht roesten koppelingen van koolstofstaal snel en zitten ze bij onderhoud vastgeroest op de schroefdraad. RVS-koppelingen verminderen corrosie aan de buitenkant en het vastroesten van schroefdraad aanzienlijk, waardoor demontage en vervanging sneller verlopen. In droge en beschutte zones kan de noodzaak per toepassing worden beoordeeld.
Offerte
Stuur ons de maten van uw vaak vervangen slangassemblages, adapters en flenzen; wij laten u per post weten wat uit voorraad leverbaar is en wat productie vereist, inclusief levertijd.
Aanvraagformulier Walserijen en zware industrie
Andere sectoren