JIC 37° (UNF) फिटिंग
JIC 37° मेल-मेल निप्पल
विवरण और कोटेशन
होज़ असेंबली · क्रिम्पिंग · स्टेनलेस स्टील एंड
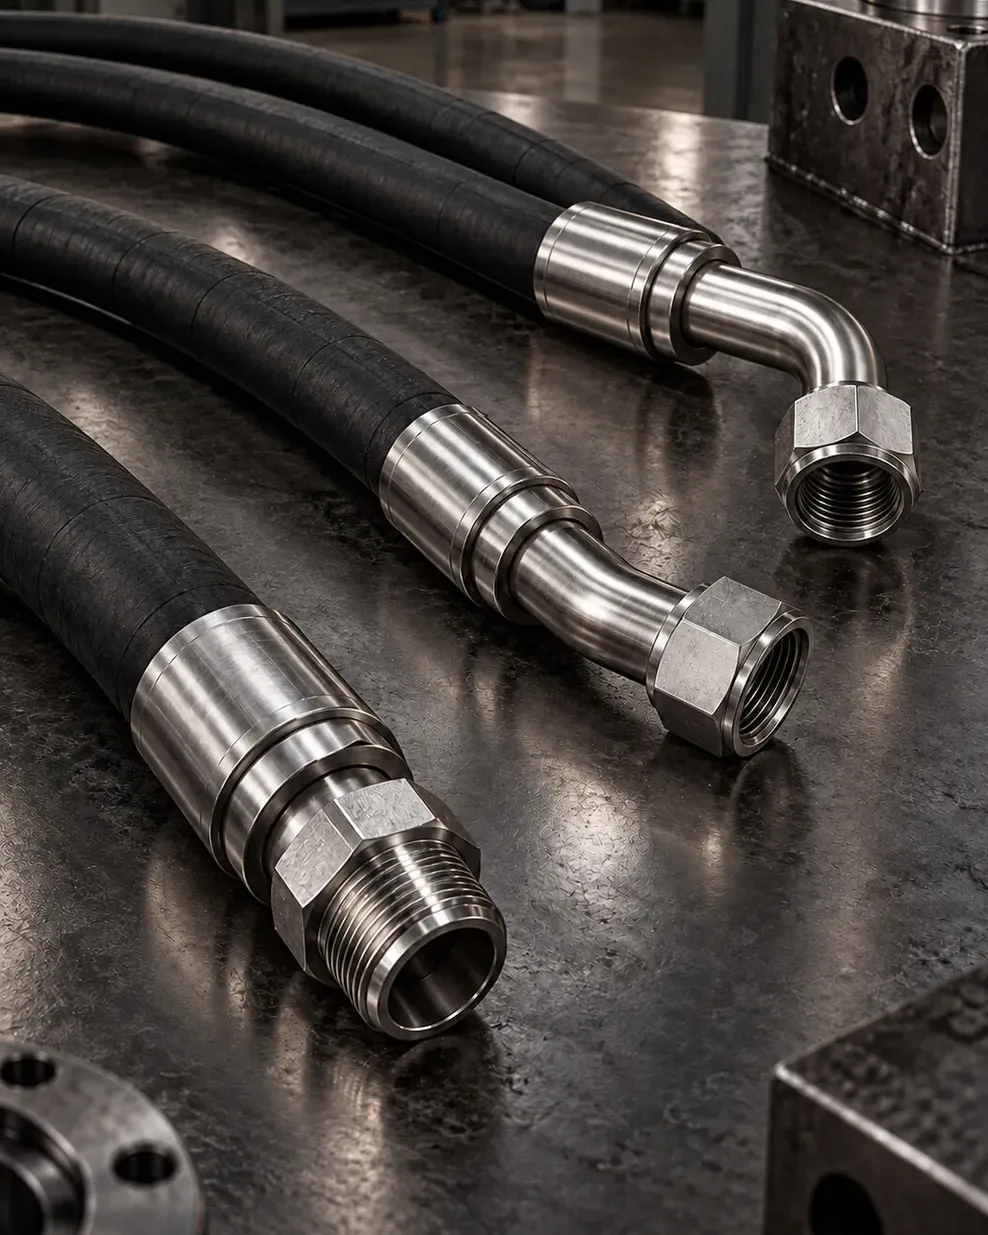
हाइड्रोलिक होज़ निर्माण और क्रिम्पिंग: स्ट्रेट, 45° और 90° स्टेनलेस स्टील एंड के साथ BSP, JIC, NPT, मीट्रिक और SAE फ्लैंज (माँग पर ORFS) होज़ असेंबली; नियंत्रित क्रिम्पिंग, बेंड रेडियस और ट्विस्ट जाँच के साथ उपयोग के लिए तैयार डिलीवरी।
संक्षिप्त उत्तर
GÜNEYSS हाइड्रोलिक होज़ को चुने गए स्टेनलेस स्टील एंड के साथ क्रिम्प करके उपयोग के लिए तैयार होज़ असेंबली के रूप में डिलीवर करता है। एंड का प्रकार (BSP, JIC/UNF, NPT, मीट्रिक या SAE फ्लैंज; माँग पर ORFS), एंड का कोण, कुल लंबाई और दोनों सिरों पर एल्बो वाली असेंबली में एंड्स का ओरिएंटेशन कोण ऑर्डर के समय पुष्टि किया जाता है; हर असेंबली पर लेबल लगाया जाता है। असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवस में तैयार होती है।
फ़ील्ड में जिसे "हाइड्रोलिक होज़ बनवाना", "होज़ क्रिम्पिंग" या "होज़ प्रेसिंग" कहा जाता है, वह यही काम है: होज़ को साइज़ के अनुसार काटा जाता है, स्टेनलेस स्टील एंड क्रिम्प किए जाते हैं और असेंबली वर्कशॉप में तैयार होकर उपयोग के लिए तैयार अवस्था में डिस्पैच होती है। होज़ असेंबली में होज़, दो कनेक्शन एंड और उन्हें जोड़ने वाली क्रिम्पिंग शामिल होती है। साइट पर समस्या देने वाली अधिकांश होज़ में वजह होज़ ख़ुद नहीं होती; वजह होती है गलत एंड मानक, होज़ से मेल न खाने वाला एंड, दोषपूर्ण क्रिम्पिंग या असेंबली के दौरान होज़ का मुड़ना और ऐंठना। इसलिए हम होज़ असेंबली केवल व्यास और लंबाई की जानकारी से नहीं, बल्कि जिन दो पोर्ट से वह जुड़ेगी और जिस रूट से गुज़रेगी, उन्हें साथ रखकर तैयार करते हैं।
कुल लंबाई प्रचलित विधि के अनुसार एक एंड की सीलिंग सतह से दूसरे एंड की सीलिंग सतह तक मापी जाती है। फीमेल स्विवल नट वाले एंड में नट का मुँह नहीं, बल्कि नट के भीतर की कोनिकल या ओ-रिंग सीटिंग सतह को आधार माना जाता है; एल्बो वाले एंड में माप सीलिंग सतह के अक्ष केंद्र तक लिया जाता है। माप के बिंदु ऑर्डर के समय आपके साथ पुष्टि किए जाते हैं। दोनों सिरों पर एल्बो वाली असेंबली में यदि एंड्स का आपसी ओरिएंटेशन कोण नहीं बताया गया, तो मशीन पर होज़ ऐंठकर जोड़ना पड़ता है। पोर्ट मानक स्पष्ट न हो तो थ्रेड पिच गेज और व्यास माप से उसकी पहचान की जाती है।
होज़ को सीधा और साफ़ काटा जाता है; कटिंग से बने कण और धूल होज़ के भीतर से साफ़ किए जाते हैं। हाइड्रोलिक सिस्टम में संदूषण वाल्व और पंप की ख़राबी के प्रमुख कारणों में से एक है; साफ़ आंतरिक सतह यह सुनिश्चित करती है कि पहली बार चालू करते समय असेंबली सिस्टम में गंदगी न ले जाए।
एंड इस्तेमाल किए जा रहे होज़ के प्रकार के अनुरूप होना चाहिए। क्रिम्पिंग व्यास होज़ और एंड निर्माता द्वारा दिए गए मान के अनुसार सेट किया जाता है; क्रिम्पिंग के बाद व्यास मापा जाता है और जाँचा जाता है कि एंड होज़ पर पूरी तरह बैठा है। कम क्रिम्पिंग से लीकेज और एंड के होज़ से निकल जाने का जोखिम रहता है, जबकि ज़रूरत से ज़्यादा क्रिम्पिंग रीइन्फ़ोर्समेंट परतों को नुकसान पहुँचाती है।
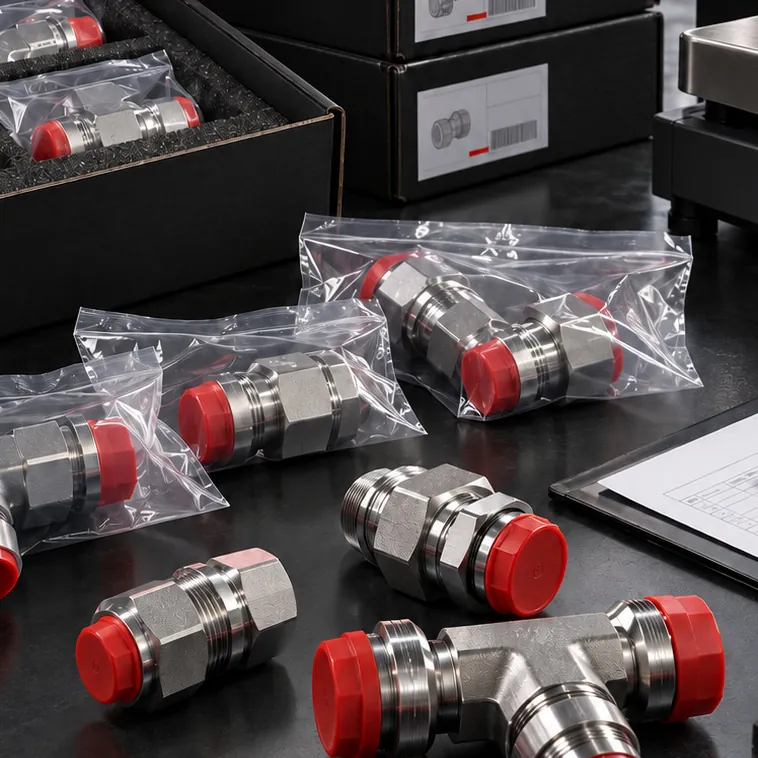
अनुप्रयोग के अनुसार दबाव और सीलिंग का सत्यापन किया जाता है। हर असेंबली पर एंड प्रकार, लंबाई और ऑर्डर विवरण के साथ लेबल लगाया जाता है; एंड्स को सुरक्षात्मक कैप से बंद करके डिस्पैच के लिए तैयार किया जाता है।
जहाज़ों में डेक मशीनरी, क्रेन और स्टीयरिंग हाइड्रोलिक्स; ड्रिलशिप में पाइप हैंडलिंग और लिफ़्टिंग उपकरण; रोलिंग मिलों में प्रेस और रोल लाइनें; पेपर-बोर्ड मिलों में कोरुगेटर और एक्चुएटर लाइनें; फायर पंप सेट में फ़्लेक्सिबल कनेक्शन; रक्षा उद्योग में मोबाइल हाइड्रोलिक्स; विमानन में ग्राउंड सपोर्ट और टेस्ट उपकरण; रसायन और फ़ूड प्रोसेसिंग संयंत्रों में ट्रांसफ़र लाइनें।
असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवस में तैयार होती है; समय एंड प्रकार, मात्रा और होज़ के स्टॉक पर निर्भर करता है। स्टॉक में उपलब्ध स्टेनलेस स्टील होज़ एंड औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार किए जाते हैं। जिन संयंत्रों में मेंटेनेंस शटडाउन नियोजित है, वहाँ बदले जाने वाले होज़ की सूची पहले से साझा की जाए तो असेंबली शटडाउन की तारीख के अनुसार तैयार की जा सकती है।
प्रक्रिया
5 चरणों में अनुरोध से डिलीवरी तक
होज़ का व्यास, कार्य दबाव, द्रव, तापमान और दोनों एंड का पोर्ट मानक लिया जाता है।
एंड प्रकार, एंड कोण, कुल लंबाई और एल्बो ओरिएंटेशन कोण लिखित रूप में स्पष्ट किए जाते हैं।
होज़ को सीधा काटा जाता है, कटिंग के कण और धूल आंतरिक सतह से साफ़ किए जाते हैं।
एंड्स को होज़-एंड मिलान के अनुरूप क्रिम्प व्यास पर क्रिम्प करके मापा जाता है।
अनुप्रयोग के अनुसार सीलिंग सत्यापित की जाती है, असेंबली पर लेबल लगाया जाता है और एंड्स बंद किए जाते हैं।
सेक्टर
सेक्टर पेज पर आपको इस सेवा के उस क्षेत्र-विशेष अनुप्रयोग, सुझाए गए उत्पाद और अक्सर पूछे जाने वाले प्रश्न मिलेंगे।

डेक क्रेन, विंडलास, स्टीयरिंग गियर, गैंगवे और इंजन रूम लाइनों के लिए खारे पानी की बौछार और कंपन को झेलने वाली AISI 316L फिटिंग, होज़ असेंबली, SAE फ्लैंज और वाल्व।
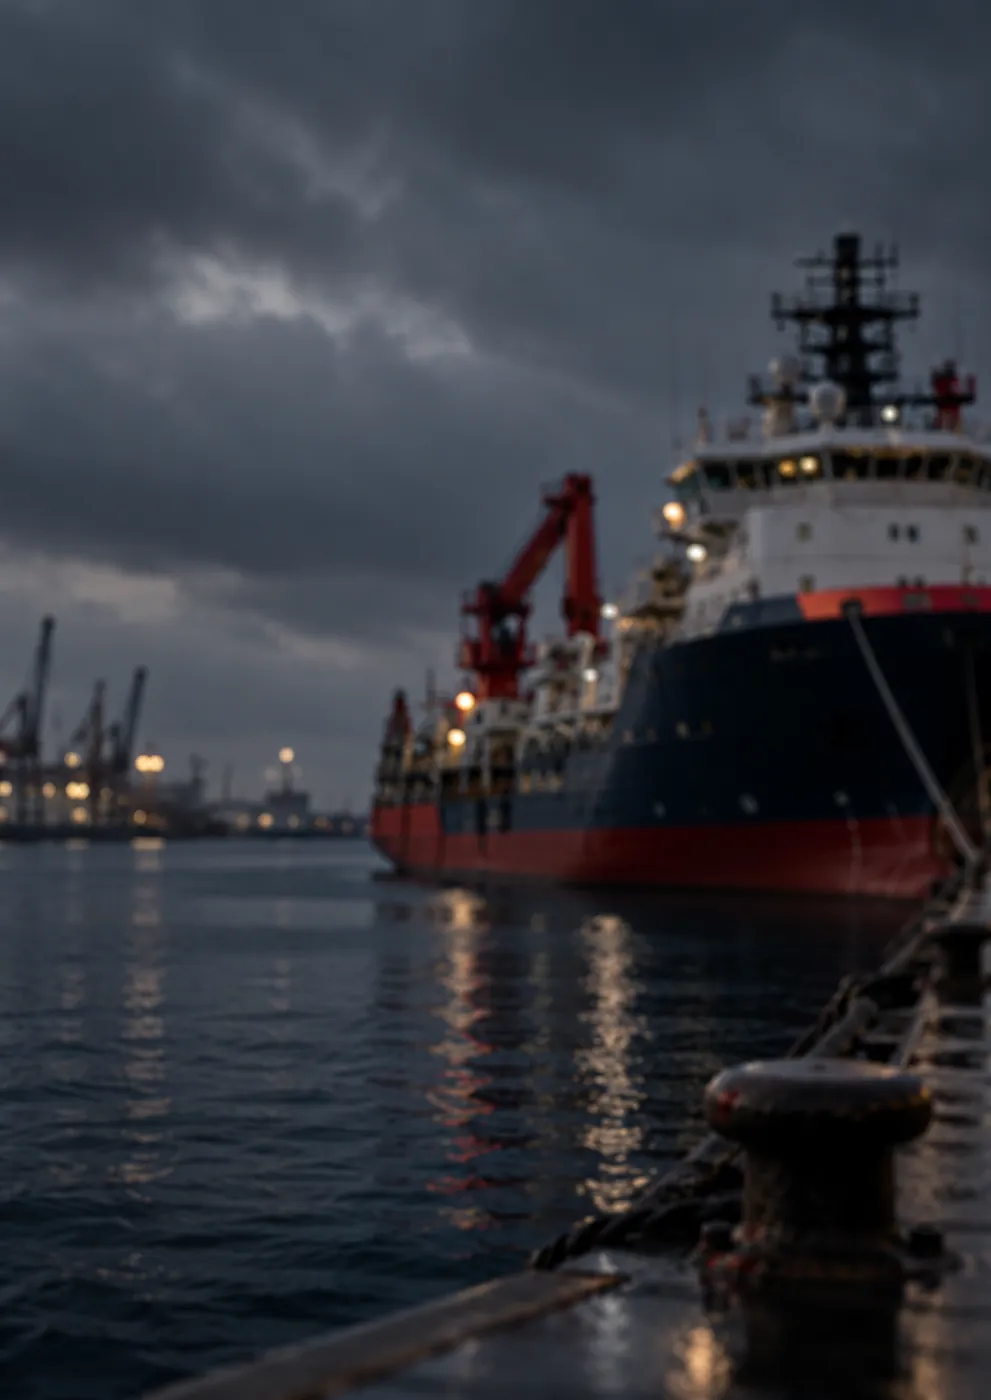
नवनिर्माण के पाइप सर्किट से लेकर ड्राई-डॉक अवधि के ओवरहॉल तक स्टेनलेस स्टील पाइप, फ्लैंज, फिटिंग और होज़ असेंबली; शिप क्रेन की सर्विस करने वाली टीमों के लिए स्टॉक से त्वरित स्पेयर पार्ट्स।

ड्रिलशिप और प्लेटफ़ॉर्म पर क्रेन, पाइप हैंडलिंग, डेक मशीनरी और पावर पैक लाइनों के लिए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
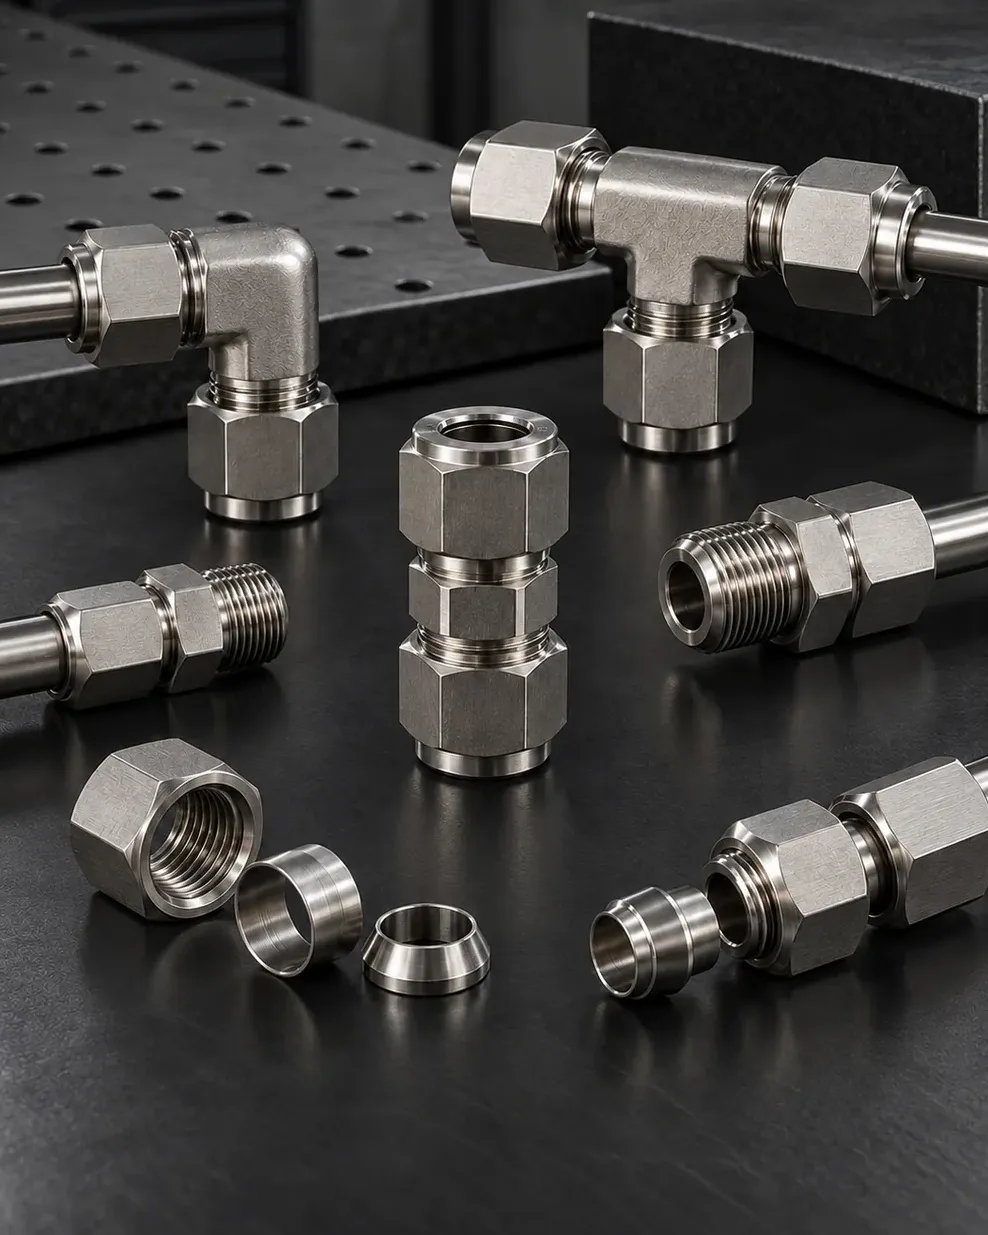
वेलहेड कंट्रोल पैनल, केमिकल इंजेक्शन, रिफाइनरी की मापन और सैंपलिंग लाइनों तथा पाइपलाइन स्टेशनों के लिए 316L डबल फेरूल फिटिंग, नीडल वाल्व, NRV (चेक वाल्व) और ट्यूब।

मोबाइल हाइड्रोलिक सिस्टम, मेंटेनेंस बेंच और कॉम्पैक्ट पावर पैक के लिए तकनीकी ड्रॉइंग के अनुमोदन के बाद CNC पर मशीन किए गए SAE फ्लैंज, एडॉप्टर, एल्बो और होज़ फिटिंग।
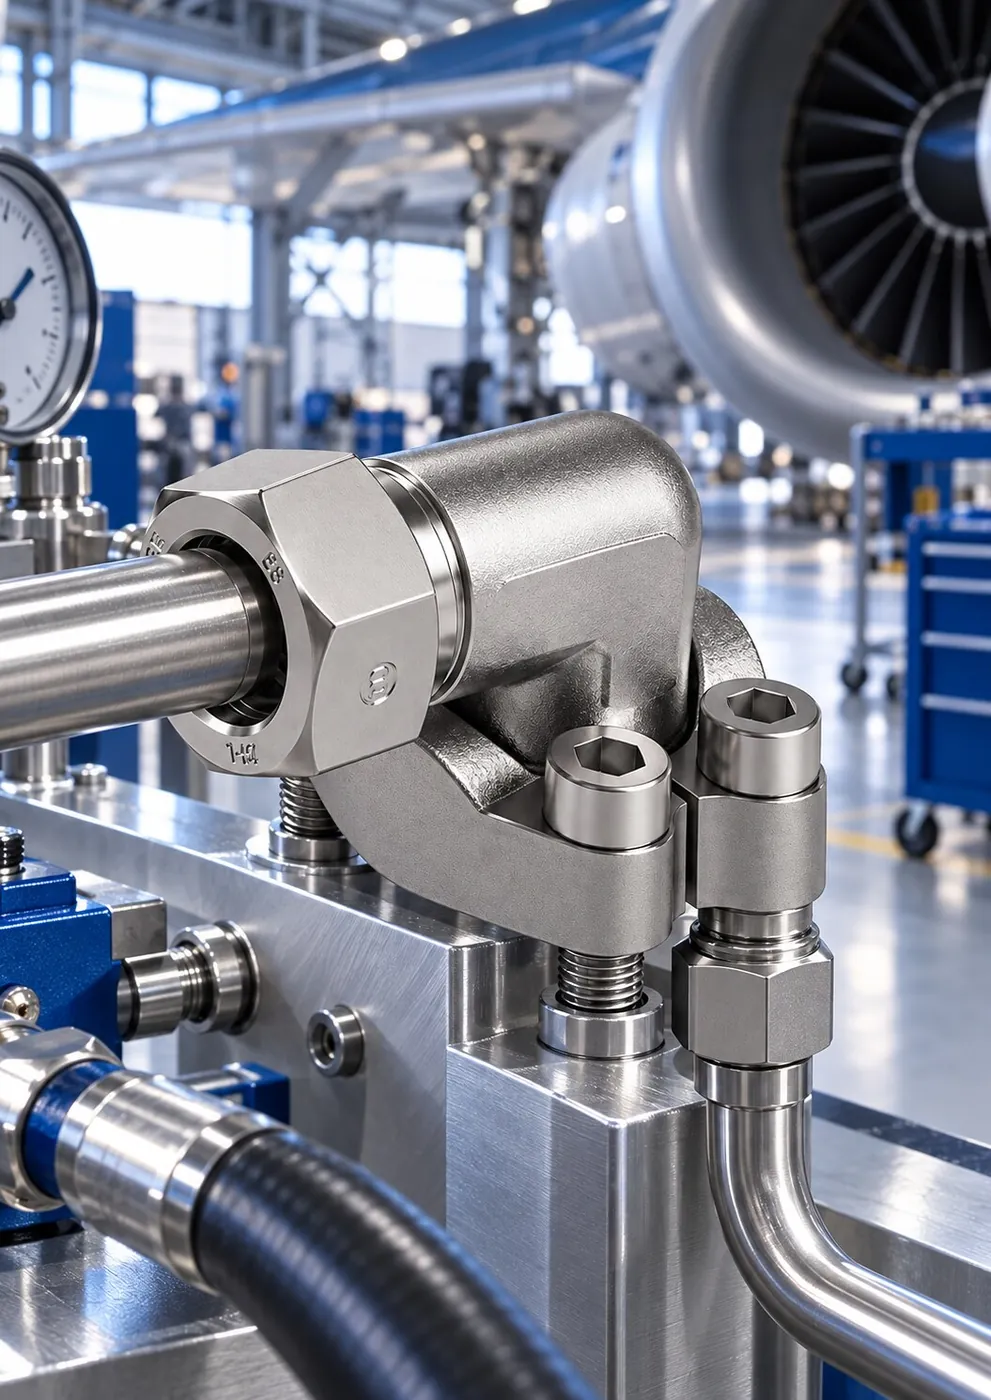
ग्राउंड सपोर्ट उपकरण, हाइड्रोलिक टेस्ट बेंच और मेंटेनेंस वर्कशॉप के लिए साफ़ थ्रेड और सीलिंग सतह तथा कॉम्पैक्ट ज्यामिति वाली AISI 316/316L फिटिंग।

रासायनिक ट्रांसफ़र और प्रोसेस लाइनों में द्रव अनुकूलता, जंग प्रतिरोध, तापमान और दबाव का एक साथ मूल्यांकन करके चुनी गई स्टेनलेस स्टील फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन।
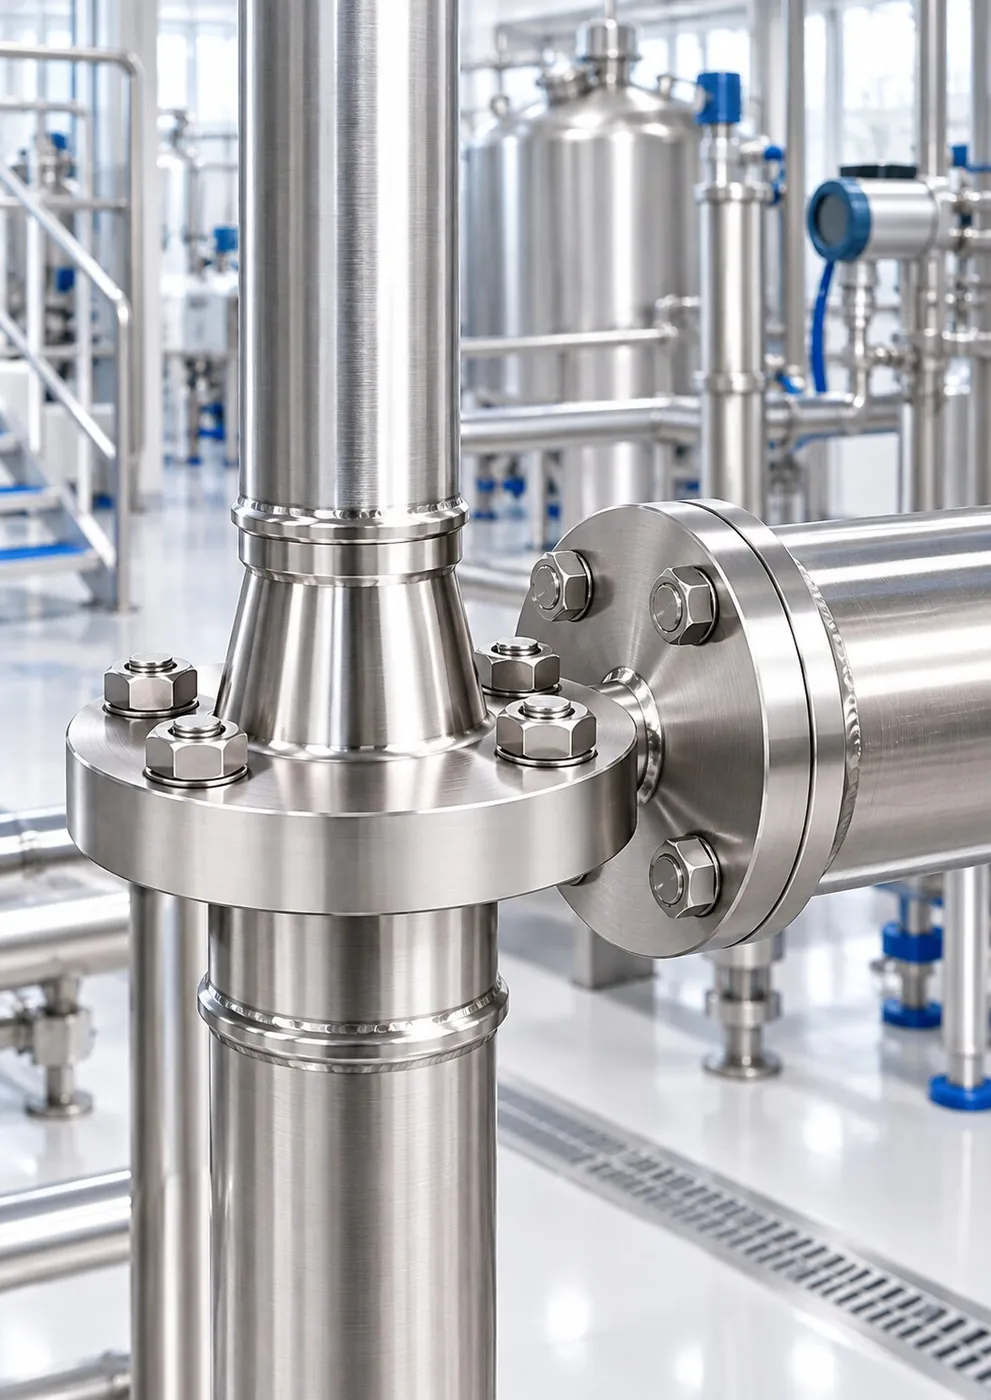
साफ़ की जा सकने वाली सतह, जंग प्रतिरोध और रखरखाव पहुँच की आवश्यकता वाली फ़ूड प्रोसेसिंग और पेय लाइनों के लिए AISI 316/316L फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन समूह।

प्रेस, रोल और हाइड्रोलिक पावर पैक में उच्च साइकिल, तापमान और कंपन के अनुकूल हाई-प्रेशर होज़ एंड, SAE फ्लैंज और एडॉप्टर; आपातकालीन रखरखाव के लिए स्टॉक से आपूर्ति।
भूमिगत और ओपनकास्ट खदानों की मशीनरी, क्रशिंग-स्क्रीनिंग, फ्लोटेशन, लीचिंग और ड्रेनेज लाइनों के लिए खदान के पानी, कंपन और घिसाव को ध्यान में रखकर चुने गए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
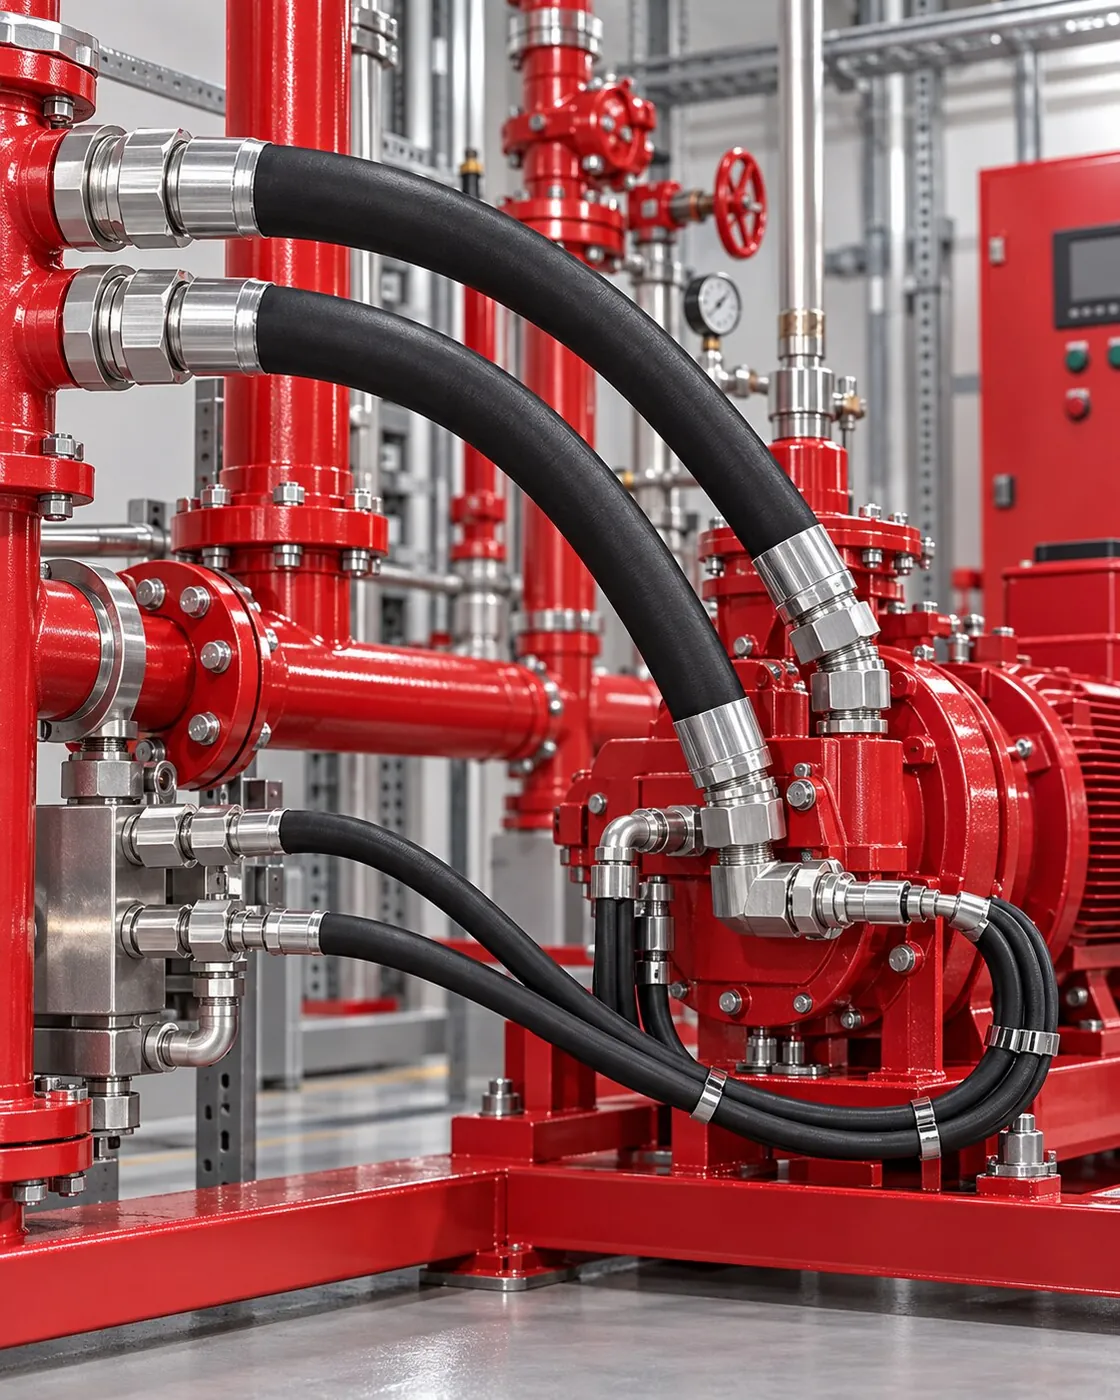
फायर पंप सेट, कंट्रोल स्किड और प्रेशराइज़्ड सहायक लाइनों में आसान सर्विस देने वाले, व्यवस्थित और लीक-रहित स्टेनलेस स्टील निप्पल, फिटिंग, होज़ असेंबली और फ्लैंज कनेक्शन।

कोरुगेटर, रोल, कटिंग और एक्चुएटर लाइनों में लगातार चलने वाले हाइड्रोलिक सिस्टम का रखरखाव समय घटाने वाले एल्बो, टी फिटिंग, एडॉप्टर, होज़ फिटिंग और SAE फ्लैंज।
14 उत्पाद
JIC 37° (UNF) फिटिंग  JIC 37° (UNF) फिटिंग
 JIC 37° (UNF) फिटिंग JIC 37° (UNF) फिटिंग
 होज़ फिटिंग और होज़ फेरूल
 होज़ फिटिंग और होज़ फेरूल
 होज़ फिटिंग और होज़ फेरूल होज़ फिटिंग और होज़ फेरूल होज़ फिटिंग और होज़ फेरूल होज़ फिटिंग और होज़ फेरूल
 होज़ फिटिंग और होज़ फेरूल BSP / NPT एडॉप्टर और हेक्स निप्पल
 SAE फ्लैंज सिस्टम
 क्विक रिलीज़ कपलिंग (QRC)
गैलरी
FAQ
यदि आपका प्रश्न यहाँ नहीं है, तो तैयार संदेश के साथ WhatsApp पर लिखें; तकनीकी टीम सीधे उत्तर देगी।
WhatsApp पर पूछेंकुल लंबाई एक एंड की सीलिंग सतह से दूसरे एंड की सीलिंग सतह तक मापी जाती है; फीमेल स्विवल नट वाले एंड में नट का मुँह नहीं, बल्कि नट के भीतर की सीटिंग सतह को आधार माना जाता है। एल्बो वाले एंड में माप सीलिंग सतह के अक्ष केंद्र तक लिया जाता है। यदि आप पुरानी होज़ बदल रहे हैं, तो होज़ को बिना ताने समतल सतह पर फैलाकर मापना या सैंपल भेजना सबसे सुरक्षित तरीका है। अगर आपने किसी अलग बिंदु से मापा है, तो बस यह बता दें; माप के बिंदु हम ऑर्डर के समय आपके साथ पुष्टि करते हैं।
दोनों एल्बो एक-दूसरे के सापेक्ष एक निश्चित कोण पर क्रिम्प किए जाते हैं। यदि यह कोण मशीन पर पोर्ट की स्थिति से मेल नहीं खाता, तो होज़ को ऐंठकर जोड़ना पड़ता है; ऐंठन रीइन्फ़ोर्समेंट परतों पर दबाव डालती है और होज़ की आयु काफ़ी घटा देती है। यह कोण इस तरह बताया जाता है कि एक एंड से देखने पर दूसरा एंड कितना घूमा हुआ है, और ऑर्डर के समय इसकी पुष्टि की जाती है।
हाँ। सैंपल से एंड मानक, थ्रेड साइज़, एंड कोण और लंबाई की पहचान की जाती है। अगर होज़ पर छपी जानकारी पढ़ी जा सके तो होज़ का प्रकार वहीं से तय होता है; न पढ़ी जा सके तो कार्य दबाव, द्रव और तापमान की जानकारी के आधार पर उपयुक्त होज़ चुना जाता है।
नहीं। स्टेनलेस स्टील एंड खारे पानी, नमी, सफ़ाई रसायन या संक्षारक द्रव वाले वातावरण में और उन संयंत्रों में अहम हो जाता है जहाँ पूरी लाइन स्टेनलेस स्टील में चाहिए। जहाँ ये परिस्थितियाँ नहीं हैं, वहाँ चयन कार्य परिस्थितियों के अनुसार मिलकर किया जाता है।
असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवस में तैयार होती है। समय एंड प्रकार, मात्रा और होज़ के स्टॉक पर निर्भर करता है; स्टॉक में उपलब्ध स्टेनलेस स्टील होज़ एंड औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार किए जाते हैं।
कोटेशन और तकनीकी पुष्टि
अपना अनुरोध संक्षेप में लिखें; साइज़, सामग्री और डिलीवरी समय स्पष्ट होने के बाद हम लिखित कोटेशन के साथ जवाब देंगे।
कोटेशन को तेज़ करने वाली जानकारी