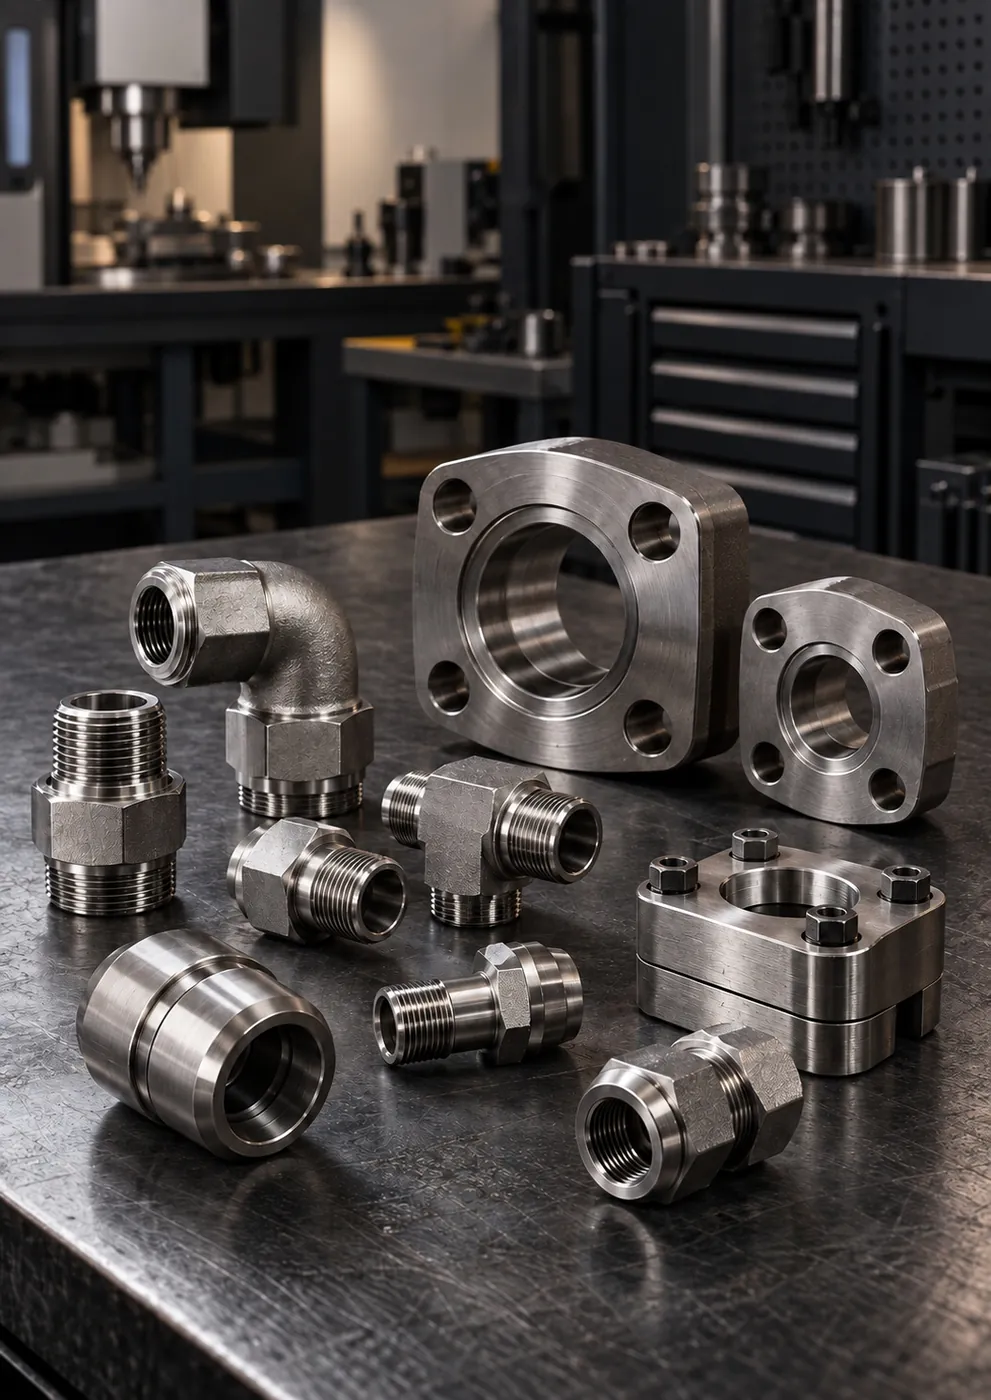
Sıxma halqalı boru fitinqləri
Xarici yivli düz fitinq (BSPP)
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…

Yüksək tsiklik yük · Temperatur · Təcili təmir
Pres, prokat valı və hidravlik güc aqreqatlarında yüksək tsiklik yükə, temperatura və vibrasiyaya uyğun yüksək təzyiqli şlanq başlıqları, SAE flansları və adapterlər; təcili təmir halları üçün anbardan təchizat.
Bu sektorda önə çıxan məhsullar
Bütün 23 məhsulMəhsullar
Metallurgiya və prokat zavodları sahəsinin şərtlərinə uyğun 23 məhsul siyahıya alınıb. Qrup seçərək daraldın; ölçü və yiv standartı üçün məhsul səhifəsinə keçin.
Sıxma halqalı boru fitinqləri
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…

Şlanq başlıqları və qolçaqlar
Daxili BSP yivli fırlanan qaykalı, 60° konik oturmalı, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Şlanqı port qarşısında…

SAE flans sistemləri
Flans uclu şlanq başlığını və ya boru ucunu SAE Code 61 portuna sıxan iki hissəli paslanmayan yarımflans sıxacı. Xətt sökülmədən…

SAE flans sistemləri
SAE flans portlarını dirsək, ara detal, reduksiya və ya paylayıcı funksiyası ilə vahid gövdədə birləşdirən paslanmayan flans…

Sifarişlə hazırlanan detallar
Standart kataloqlarda qarşılığı olmayan yiv, ölçü və bucaq kombinasiyaları üçün nümunə və ya texniki çertyoj əsasında CNC…

Sıxma halqalı boru fitinqləri
İki paslanmayan borunu eyni ox üzrə, qaynaqsız birləşdirən 24° konik sıxma halqalı düz fitinq. AISI 316L gövdə, L və S seriyalı…

Sıxma halqalı boru fitinqləri
Boru xəttində 90° istiqamət dəyişməsini qaynaqsız təmin edən sıxma halqalı paslanmayan dirsək fitinq. Əyilmə radiusunun sığmadığı…

Sıxma halqalı boru fitinqləri
Eyni diametrli üç borunu birləşdirən, əsas xətdən qol ayırmağa xidmət edən sıxma halqalı paslanmayan bərabər diametrli T-fitinq…

Şlanq başlıqları və qolçaqlar
Alın səthində O-ring kipləşməli (ORFS), daxili yivli fırlanan qaykalı paslanmayan şlanq başlığı. Yüksək təzyiqli və vibrasiyalı…
Şlanq başlıqları və qolçaqlar
SAE Code 61 flans uclu, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Böyük diametrli təzyiq və sorma xətlərində nasos və blok…
Şlanq başlıqları və qolçaqlar
Metrik yivli fırlanan qaykalı, 24° konik O-ringli L seriyalı paslanmayan düz şlanq başlığı. Sıxma halqalı fitinq gövdələrinə…

Şlanq başlıqları və qolçaqlar
İki qat polad məftil hörgülü 2SN hidravlik şlanqlar üçün paslanmayan presləmə qolçağı (mufta, kapsul). Şlanq başlığı ilə birlikdə…
Şlanq başlıqları və qolçaqlar
Deşikli bolt ilə porta birləşdirilən halqa (banjo) tipli paslanmayan şlanq başlığı. Dar sahədə porta perpendikulyar, döndərilə…

SAE flans sistemləri
Yüksək təzyiqli hidravlik xətlər üçün SAE Code 62 paslanmayan əks flans. Qaynaqlı və ya yivli boru birləşməsi ilə borunu Code 62…

SAE flans sistemləri
İstifadə olunmayan SAE flans portlarını və ya flanslı xətt uclarını bağlayan paslanmayan kor flans. Code 61 və Code 62 port…
UNF / JIC 37° fitinqlər
JIC 37° UNF xarici yivli uclu, BSPP silindrik xarici yivli paslanmayan keçid adapteri. Avropa standartlı portları olan avadanlığa…
BSP / NPT adapterlər və nippellər
İki ucu müxtəlif ölçülü BSPP xarici yivli, uclarında 60° konik oturacaq yuvası olan paslanmayan reduksiya nippeli. BSP fırlanan…

BSP / NPT adapterlər və nippellər
İstifadə olunmayan daxili yivli portları və yivli xətt uclarını bağlayan, BSPT konik yivli, altıbucaqlı başlı paslanmayan kor…
BSP / NPT adapterlər və nippellər
BSPP silindrik yivli, port tərəfində perflex (bonded seal) araqatı ilə kipləşmə təmin edən paslanmayan reduksiya nippeli. Texniki…
Qaynaqlı nippellər və fitinqlər
Nippel gövdəsi, qayka və boruya uc-uca qaynaqla birləşən O-ringli qaynaqlı sıxma halqasından ibarət paslanmayan dəst. Qaynaqlı…
Qaynaqlı nippellər və fitinqlər
Bir ucu boruya qaynaq edilən, digər ucu 24° konik, sıxma halqalı və qaykalı paslanmayan 90° dirsək. Qaynaqlı xətdən sökülə bilən…
Qaynaqlı nippellər və fitinqlər
Boru ucuna uc-uca qaynaqla birləşən, 24° konik yuvaya O-ring ilə oturan paslanmayan qaynaqlı sıxma halqası. Düz, pilləli (diametr…

Sifarişlə hazırlanan detallar
Bir neçə hidravlik xətti bir gövdədə toplayan, texniki çertyoja görə bütöv blokdan emal olunan paslanmayan manifold və keçid…
Axtardığınız detal siyahıda yoxdur?
Nümunənin fotosunu, texniki çertyoju və ya ölçü məlumatını göndərin; kataloqdan və ya xüsusi istehsal yolu ilə uyğun birləşməni müəyyənləşdirək.
Faik Güney · Səlahiyyətli şəxs
Xidmətlər
Detal təchizatından əlavə, boru xətləri, şlanq yığımlarının montajı, xüsusi istehsal və texniki müəyyənləşdirmə ilə sahədəki işi tamamlayırıq.
Hidravlik şlanqların hazırlanması və presləmə: düz, 45° və 90° paslanmayan uclarla BSP, JIC, NPT, metrik və SAE flanslı…
Xidmətə baxın – Hidravlik şlanqların hazırlanması və preslənməsiStandart paslanmayan fitinq, adapter, şlanq başlığı, flans və kürəvi kranlarda anbar vəziyyətindən asılı olaraq orta…
Xidmətə baxın – Anbardan sürətli təchizat və texniki dəstəkİdarəetmə panellərində, güc aqreqatlarında və sınaq stendlərində paslanmayan boru və fitinqlərlə səliqəli, etiketli və…
Xidmətə baxın – Hidravlik idarəetmə paneli birləşmələriStandart məhsulun həll olmadığı yerdə nümunə, texniki çertyoj və ya ölçüyə görə xüsusi adapter, nippel, flans bloku və…
Xidmətə baxın – Çertyoj və nümunə üzrə istehsalAISI 316/316L çubuqdan yiv profili, kipləşmə konusu, açar ağzı və birləşmə həndəsəsi texniki çertyojdakı toleranslara…
Xidmətə baxın – CNC emal xidmətiBSP, NPT, UNF/JIC və metrik yivlərin ölçmə ilə müəyyənləşdirilməsi, əks detalla düzgün uyğunlaşdırma və O-ring, bonded…
Xidmətə baxın – Yivin təyini və texniki məsləhətAISI 316/316L boru, flans və fitinqlərlə qaynaqlı və sökülə bilən paslanmayan xətlər: divar qalınlığına uyğun kənar…
Xidmətə baxın – Paslanmayan boru xətləriAISI 316L gövdəli kürəvi kran, iynəli ventil və əks klapanların gövdəyə, birləşmə standartına, keçid diametrinə…
Xidmətə baxın – Kürəvi kranlar, əks klapanlar və axına nəzarətÜmumi baxış
Qısa cavab
Prokat zavodlarında pres, prokat valı və hidravlik güc aqreqatı xətlərində yüksək təzyiqli şlanq başlıqları, SAE Code 61/62 flansları və adapterlərdən istifadə olunur. Seçim şlanqın diametri, sərf, təzyiq sinfi və əyilmə radiusuna görə aparılır. Təcili təmir halları üçün tez-tez dəyişdirilən şlanq başlıqlarının və adapterlərin anbardan (orta hesabla 1-3 iş günü), ölçüyə uyğun hazırlanan şlanq yığımlarının orta hesabla 5-15 iş günü, xüsusi blok və ölçülərin isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində təmin edilməsi planlaşdırılmalıdır.
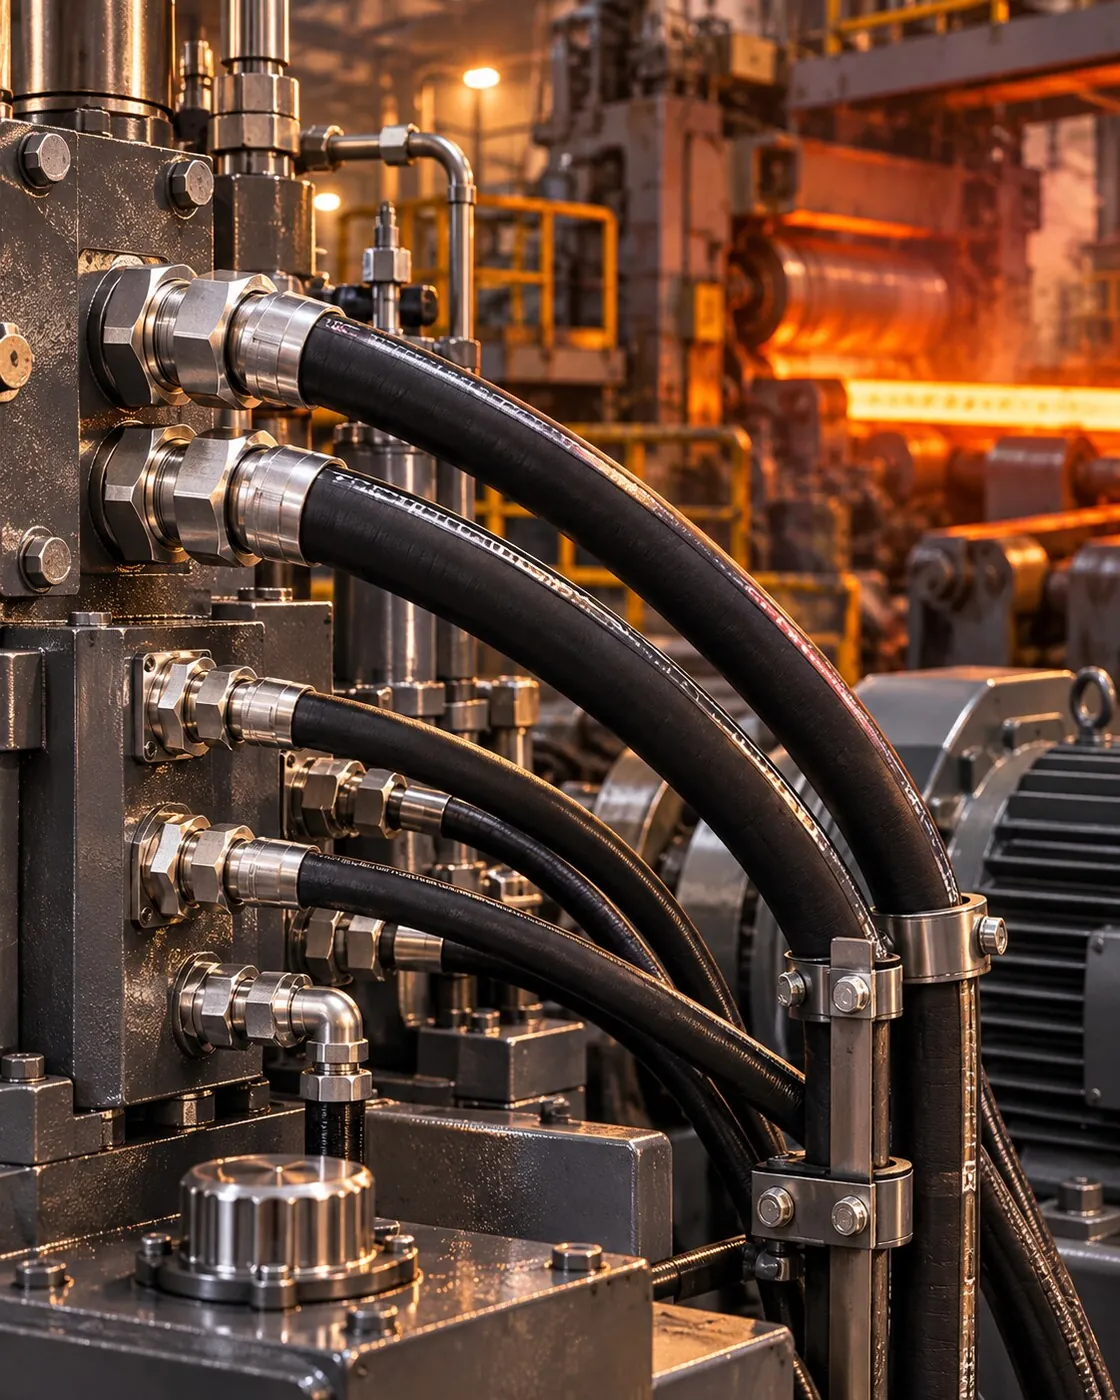
Prokat zavodunda hidravlika xəttin dayanmadan işləməsini təmin edən əzələ sistemidir. Vallar arasındakı aralığı tənzimləyən silindrlər, preslər, qayçılar və güc aqreqatları hər növbədə dəfələrlə təzyiqin artması və boşalmasına məruz qalır. İsti metaldan yayılan istilik, soyuducu su və okalina bu birləşmələrə daim yük verir. Pres, prokat valı və hidravlik güc aqreqatlarında yüksək tsiklik yükə, temperatura və vibrasiyaya uyğun birləşmə sxemi tələb olunur.
GÜNEYSS prokat zavodları, metal emalı müəssisələri və ağır sənaye müəssisələri üçün yüksək təzyiqli şlanq başlıqları, SAE flansları, flans blokları və adapterlər hazırlayır. Təcili təmir hallarında tez-tez dəyişdirilən şlanq başlıqları, adapterlər və flanslar anbardan təmin olunur; ölçüyə uyğun hazırlanan şlanq yığımları orta hesabla 5-15 iş günü, xüsusi bloklar və qeyri-standart ölçülər isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində hazırlanır.
Sahə şərtləri
Birləşmə elementini bu şərtlərə görə seçir, materialı, kipləşmə tipini və montaj üsulunu da buna uyğun müəyyənləşdiririk.
Öz şərtlərinizi yazınTəzyiqin daim artıb-boşaldığı konturlarda birləşmələr yorulur; seçim yalnız nominal təzyiqlə məhdudlaşmamalıdır.
Klapanların sürətli hərəkəti və zərbə yükləri xətdə ani təzyiq sıçrayışları yaradır.
İsti metala yaxın şlanqlar və araqatlar istilik səbəbindən vaxtından əvvəl köhnəlir.
Rütubətli və aşındırıcı mühit karbonlu polad birləşmələri paslandırır, yivlərin yapışmasına səbəb olur.
Bir şlanq zədəsi xətti dayandırır; düzgün ölçüdə ehtiyat hissəsinin tez tapılması lazımdır.
Preslər və val intiqalları birləşmələri boşaldır; sıxac və dayaq sistemi kritik əhəmiyyət kəsb edir.
Texniki seçim qeydləri
Metallurgiya və prokat zavodları tətbiqlərində sifarişdən əvvəl birlikdə dəqiqləşdirdiyimiz məqamlar.
Kiçik diametrli şlanq yüksək axın sürətinə, qızmaya və təzyiq itkisinə səbəb olur.
Təzyiq sinfi işçi təzyiqlə yanaşı zərbə və tsiklik yükə görə seçilməlidir.
Minimal əyilmə radiusundan kiçik radiuslu trassa gücləndirici qatı yorur.
Yüksək təzyiqli böyük diametrli xətlərdə flans yivli birləşməyə nisbətən montaj və sökülmədə rahatlıq yaradır.
Tez-tez dəyişdirilən şlanq yığımı və adapter ölçüləri texniki xidmət planında qeydə alınmalı və anbarda olmalıdır.
Ətraflı bələdçi
Prokat zavodunun hidravlikasında birləşməyə yük verən amil çox vaxt nominal təzyiq deyil, təzyiqin nə qədər tez-tez və nə qədər sürətlə dəyişməsidir. Klapanların sürətlə açılıb-bağlanması və zərbə yükləri xətdə nominal dəyərdən yüksək ani təzyiq sıçrayışları yaradır. Buna görə:
Təzyiq zərbələrinin mənbəyi çox vaxt klapanların qəfil bağlanması, silindrin gediş sonunda sərt zərbə ilə dayanması və ya akkumulyatorun ilkin doldurma təzyiqinin uyğun olmamasıdır. Birləşmənin dəyişdirilməsi qədər bu səbəblərin də araşdırılması eyni nasazlığın qısa müddətdən sonra təkrarlanmasının qarşısını alır.
İsti prokat xətlərində birləşmələr həm isti metaldan yayılan istiliyə, həm də valların soyuducu suyu ilə okalina qarışığına məruz qalır. Karbonlu polad birləşmələr bu rütubətli və aşındırıcı mühitdə tez paslanır; sökülməli olan fitinq təmir zamanı yivi yapışmış halda çıxır. AISI 316/316L paslanmayan birləşmələr xarici səth korroziyasını və yivin yapışmasını xeyli azaldır. İstilik mənbəyinə yaxın şlanqlarda istilikdən qoruyucu örtük və uyğun şlanq tipi seçilməli, trassa isti zonadan mümkün qədər uzaqda planlaşdırılmalıdır.
Şlanqın işçi temperaturu qiymətləndirilərkən yalnız ətraf mühitin temperaturu deyil, işçi mühitin temperaturu da nəzərə alınmalıdır. Qızan yağ şlanqın daxili qatını və araqatları köhnəldir; güc aqreqatında soyutmanın kifayət etməməsi birləşmələrdə təkrarlanan sızma problemlərinin diqqətdən kənarda qalan səbəblərindən biridir.
Prokat zavodlarının güc aqreqatları yüksək məhsuldarlıqlı nasoslardan, filtr qruplarından və akkumulyator stansiyalarından ibarətdir. Nasos çıxışları və əsas təzyiq xətləri adətən SAE flansı ilə birləşdirilir; manifold çıxışlarında isə flans blokları, dirsəklər və adapterlər xəttin sxemini qurur. Xüsusi ölçülü flans bloku bir neçə dirsək və adapterdən ibarət zənciri tək detalda birləşdirərək həm sızma nöqtələrinin sayını, həm də montaj üçün tələb olunan yeri azalda bilər. Akkumulyator birləşmələrində texniki xidmət zamanı təzyiqin təhlükəsiz boşaldıla bilməsi üçün ayırma və boşaltma nöqtələri əvvəlcədən planlaşdırılmalıdır.
| Meyar | Yanlış seçimin nəticəsi |
|---|---|
| Şlanqın daxili diametri və sərf | Yüksək axın sürəti, qızma və təzyiq itkisi |
| Təzyiq sinfi | Zərbə yükü altında vaxtından əvvəl zədələnmə |
| Əyilmə radiusu | Gücləndirici qatda yorulma və uc hissədə qopma |
| Burulma | Şlanqın xidmət müddətinin nəzərəçarpacaq dərəcədə qısalması |
| Başlıq bucağı və uzunluq | Şlanqın dartılaraq və ya sürtünərək işləməsi |
Şlanq yığımının başlıq bucaqları (düz, 45°, 90°) və uzunluğu düzgün seçildikdə şlanq hərəkət zamanı dartılmadan və burulmadan işləyir; bu da xidmət müddətini birbaşa uzadır.
Okalina və toz hidravlik kontura ən çox texniki xidmət zamanı daxil olur. Sökülən şlanq və fitinq uclarının dərhal bağlanması, yeni detalların montaja qədər qoruyucu qapaqları ilə saxlanması və montajdan əvvəl birləşmə səthlərinin təmizlənməsi klapan və nasos nasazlıqlarının əsas mənbələrindən birini azaldır. Paslanmayan yivlərdə montaj zamanı yapışmanın qarşısını almaq üçün uyğun montaj pastası istifadə edilməli, flans O-ringləri yuvasına düzgün oturdulmalıdır. Xətt açılaraq aparılan müdaxilədən sonra filtrin vəziyyətinin yoxlanılması texniki xidmət zamanı daxil olan çirkin sistemə yayılmasını məhdudlaşdırır. İlk işəsalmadan sonra nəzarətli sızma yoxlaması aparılmalıdır.
Prokat zavodunda plandankənar dayanmanın dəyəri detalın dəyərindən qat-qat yüksəkdir. Buna görə texniki xidmət komandalarına ən tez-tez dəyişdirilən şlanq yığımları, adapterlər və flans O-ringləri üçün ölçü siyahısı tərtib etməyi və kritik ölçüləri anbarda saxlamağı tövsiyə edirik. Təcili təmir hallarında anbardakı şlanq başlıqları, adapterlər və standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; ölçüyə uyğun preslənən şlanq yığımları isə orta hesabla 5-15 iş günü ərzində hazırlanır. Xüsusi flans blokları və qeyri-standart ölçülər texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində istehsal olunur. Yeyilmiş və ya zədələnmiş xüsusi detallar nümunə və ya texniki çertyoj əsasında yenidən istehsal edilə bilər. Təcili sorğularda hər iki ucdakı birləşmə tipinin, başlıq bucaqlarının, şlanqın daxili diametrinin, uzunluğun və işçi təzyiqin birlikdə bildirilməsi düzgün detalın ilk dəfədən hazırlanmasını təmin edir.
Tətbiqlər
Metallurgiya və prokat zavodları sahəsində birləşmə elementlərinə, şlanq yığımlarına və xüsusi detallara ehtiyacı olan komandalar.
Valların tənzimləmə və balanslaşdırma silindrləri, güc aqreqatları və material daşıma hidravlikası.
Pres, qayçı və düzləndirmə xətlərində yüksək təzyiqli şlanq başlıqları və SAE flansları.
Zərbə yükü altında işləyən preslər üçün flans blokları və adapterlər.
Qəlib və daşıma hidravlikasında istiliyə məruz qalan xətlər üçün paslanmayan birləşmələr.
Ağır sənaye müştəriləri üçün təcili şlanq yığımı və adapter təchizatı.
Yüksək məhsuldarlıqlı aqreqatların nasos çıxışı, manifold və akkumulyator birləşmələri.
Qalereya
Bilik mərkəzi

Anbar məhsulları orta hesabla 1-3 iş günü, standart istehsal 5-10 iş günü, ölçüyə uyğun montajlı şlanq yığımları 5-15 iş günü, xüsusi ölçülü və…

Düzgün şlanq yığımı yeddi məlumatla müəyyənləşdirilir: daxili diametr və uzunluq, temperatur, tətbiq şəraiti, işçi mühit, işçi və zərbə təzyiqi, hər…

Hidravlik birləşmədə kipləşmə dörd yolla təmin olunur: O-ring, bonded seal (perflex) araqatı, konik metal səth və konik yiv. Silindrik yivlərdə…
Tez-tez verilən suallar
Sualınızın cavabı burada yoxdursa, yazın; ölçünü, yiv standartını və materialı birlikdə dəqiqləşdirək.
Sualınızı bizə yazınAnbardakı şlanq başlıqları, adapterlər və standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; eyni ölçüdə hazır şlanq yığımı anbarda varsa, o da bu müddətdə göndərilir. Ölçüyə uyğun preslənən şlanq yığımları isə başlıq tipi, miqdar və şlanqın anbarda olmasından asılı olaraq orta hesabla 5-15 iş günü ərzində hazırlanır. Hər iki ucdakı birləşmə tipini, başlıq bucaqlarını, şlanqın daxili diametrini, uzunluğu və işçi təzyiqi telefon və ya WhatsApp ilə bildirsəniz, anbar vəziyyətini tez təsdiqləyir, montaj tələb edən yığımın təhvil müddətini isə ayrıca bildiririk. Tez-tez partlayan şlanqların ehtiyatını müəssisədə hazır saxlamaq dayanma müddətini ən çox qısaldan tədbirdir.
Böyük diametrli yüksək təzyiq xətlərində SAE flansına üstünlük verilir; bu diametrlərdə yivli birləşmələr çox yüksək sıxma momenti tələb edir və sökülmə zamanı yivin zədələnməsi riski daşıyır. Code 61 və Code 62 seçimi nominal diametr, işçi təzyiq və portun həndəsəsinə görə aparılır.
Ən çox rast gəlinən səbəblər minimal əyilmə radiusundan kiçik radiuslu trassa, şlanqın burularaq quraşdırılması və başlıq bucağının və ya uzunluğun yanlış seçilməsidir. Zərbə yükünün şlanqın təzyiq sinfinə nisbətən yüksək olması da xidmət müddətini qısaldır. Mövcud trassanın fotoşəklini paylaşsanız, başlıq bucağı və uzunluq təklifi ilə birlikdə qiymətləndirə bilərik.
Bəli. Nümunə və ya texniki çertyoj əsasında port ölçüləri, bolt yerləşməsi, O-ring yuvası və birləşmə istiqaməti təsdiqlənir; ilk detalın təsdiqindən sonra istehsala başlanılır. Xüsusi bloklar və ölçülər texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində istehsal olunur.
Soyuducu su, okalina və rütubətin intensiv olduğu zonalarda karbonlu polad birləşmələr tez paslanır və texniki xidmət zamanı yivi yapışmış halda çıxır. Paslanmayan birləşmələr xarici səth korroziyasını və yivin yapışmasını xeyli azaldaraq sökülmə və dəyişdirmə müddətini qısaldır. Quru və qorunan zonalarda ehtiyac tətbiqə görə qiymətləndirilə bilər.
Təklif
Tez-tez dəyişdirilən şlanq yığımı, adapter və flans ölçülərinizi göndərin; anbardan təmin olunacaqları və istehsal tələb edənləri təhvil müddəti ilə ayrı-ayrılıqda bildirək.
Metallurgiya və prokat zavodları üzrə sorğu forması
Digər sektorlar