JIC 37° (UNF) फिटिंग
JIC 37° मेल-मेल निप्पल
दोनों सिरों पर JIC 37° कोन सीट और UNF मेल थ्रेड वाला स्टेनलेस स्टील निप्पल। फीमेल स्विवल नट वाले दो होज़ या ट्यूब एंड को आपस में…
ग्राउंड सपोर्ट · टेस्ट बेंच · प्रिसिज़न थ्रेड
ग्राउंड सपोर्ट उपकरण, हाइड्रोलिक टेस्ट बेंच और मेंटेनेंस वर्कशॉप के लिए साफ़ थ्रेड और सीलिंग सतह तथा कॉम्पैक्ट ज्यामिति वाली AISI 316/316L फिटिंग।
इस सेक्टर के प्रमुख उत्पाद
सभी 14 उत्पादउत्पाद
विमानन की साइट परिस्थितियों के अनुसार 14 उत्पाद सूचीबद्ध हैं। समूह चुनकर सूची सीमित करें; साइज़ और थ्रेड मानक के लिए उत्पाद पेज पर जाएँ।
JIC 37° (UNF) फिटिंग
दोनों सिरों पर JIC 37° कोन सीट और UNF मेल थ्रेड वाला स्टेनलेस स्टील निप्पल। फीमेल स्विवल नट वाले दो होज़ या ट्यूब एंड को आपस में…
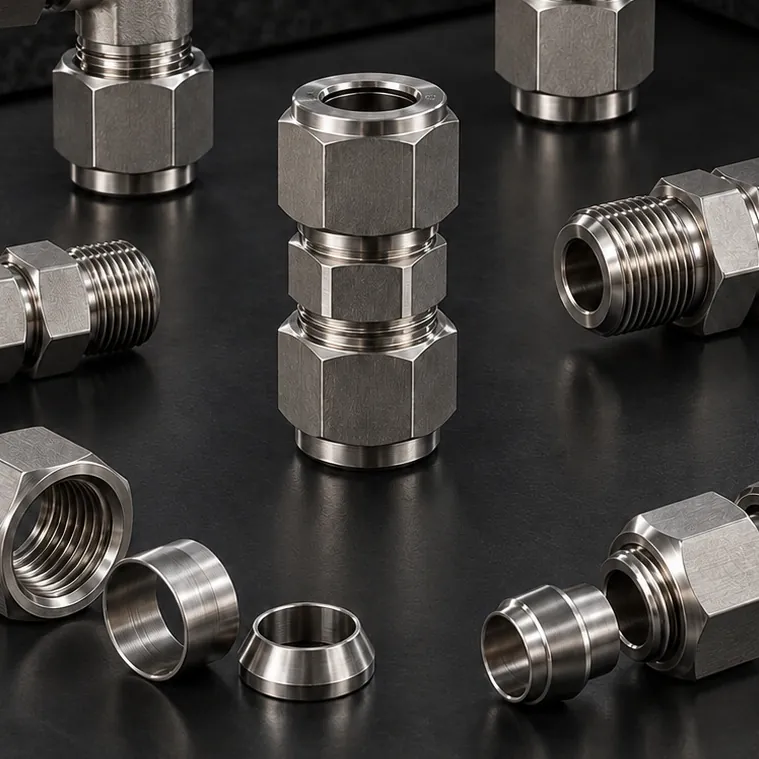
इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
दो इंस्ट्रूमेंटेशन ट्यूबों को एक ही अक्ष पर जोड़ने वाला डबल फेरूल स्टेनलेस स्टील यूनियन। मापन, नियंत्रण और सैंपलिंग लाइनों में…

कस्टम CNC पार्ट्स
मानक कैटलॉग में न मिलने वाले थ्रेड, साइज़ और कोण संयोजनों के लिए सैंपल या तकनीकी ड्रॉइंग के अनुसार CNC पर मशीन किया गया स्टेनलेस…

हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
एक सिरे पर फेरूल ट्यूब कनेक्शन और दूसरे सिरे पर मेल NPT थ्रेड वाली 90° स्टेनलेस स्टील एल्बो फिटिंग। अमेरिकी मानक पोर्ट वाले…

होज़ फिटिंग और होज़ फेरूल
फीमेल UNF स्विवल नट और JIC 37° कोन सीट वाली स्टेनलेस स्टील स्ट्रेट होज़ फिटिंग। अमेरिकी मानक के हाइड्रोलिक सिस्टम के लिए…

होज़ फिटिंग और होज़ फेरूल
होलो बोल्ट से पोर्ट पर जुड़ने वाली रिंग (बैंजो) प्रकार की स्टेनलेस स्टील होज़ फिटिंग। तंग जगह में पोर्ट के लंबवत, घुमाकर सेट किया…
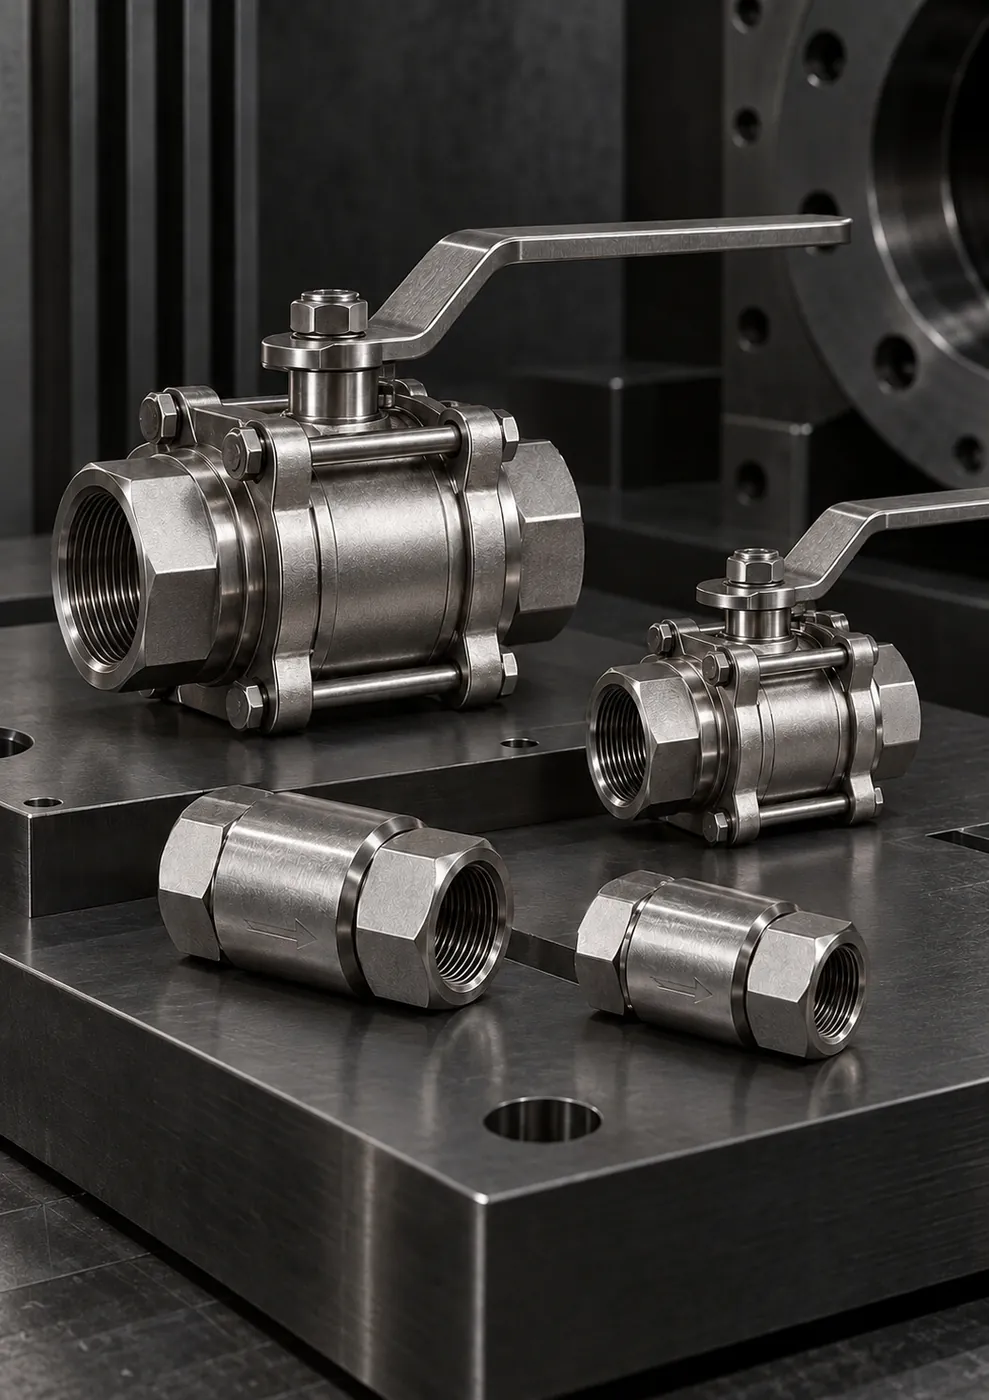
बॉल वाल्व, नीडल वाल्व और NRV
टेपर स्टेम संरचना के साथ सटीक फ्लो नियंत्रण और मापन लाइनों के आइसोलेशन के लिए उपयोग होने वाला स्टेनलेस स्टील नीडल वाल्व। प्रेशर…
इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
इंस्ट्रूमेंटेशन ट्यूब को थ्रेडेड पोर्ट से जोड़ने वाला स्टेनलेस स्टील कनेक्टर, जिसके एक एंड पर डबल फेरूल और दूसरे पर मेल NPT थ्रेड…

JIC 37° (UNF) फिटिंग
एक एंड पर JIC 37° UNF मेल और दूसरे एंड पर NPT टेपर मेल थ्रेड वाला स्टेनलेस स्टील स्ट्रेट एडॉप्टर। NPT पोर्ट वाले उपकरण से JIC…

JIC 37° (UNF) फिटिंग
एक एंड पर JIC 37° मेल और दूसरे एंड पर JIC 37° फीमेल स्विवल नट वाला स्टेनलेस स्टील 90° एल्बो। होज़ को बिना ऐंठे सही दिशा देता है…
JIC 37° (UNF) फिटिंग
JIC 37° फीमेल एंड बंद करने वाला मेल प्लग और मेल एंड बंद करने वाला फीमेल कैप नट। लाइन ब्लाइंडिंग, प्रेशर टेस्ट और रखरखाव के लिए…
JIC 37° (UNF) फिटिंग
पोर्ट साइड पर UNF पैरेलल थ्रेड और ओ-रिंग सीलिंग, लाइन साइड पर JIC 37° मेल एंड वाला स्टेनलेस स्टील स्ट्रेट एडॉप्टर। कंपन वाली…
क्विक रिलीज़ कपलिंग (QRC)
स्टेनलेस स्टील बॉडी और BSP थ्रेड वाली मेल-फीमेल क्विक रिलीज़ कपलिंग (QRC)। टेस्ट पॉइंट, मोबाइल उपकरण और बार-बार खोली जाने वाली…

कस्टम CNC पार्ट्स
कई हाइड्रोलिक लाइनों को एक ही बॉडी में समेटने वाले, तकनीकी ड्रॉइंग के अनुसार ब्लॉक से मशीन किए गए स्टेनलेस स्टील मैनिफोल्ड और…
आपको जिस पार्ट की तलाश है, वह सूची में नहीं है?
नमूने की फ़ोटो, तकनीकी ड्रॉइंग या साइज़ की जानकारी भेजें; हम कैटलॉग से या कस्टम निर्माण द्वारा उपयुक्त फिटिंग तय करेंगे।
Faik Güney · संपर्क व्यक्ति
सेवाएँ
पार्ट्स की आपूर्ति से आगे बढ़कर, हम पाइपिंग, होज़ असेंबली, कस्टम निर्माण और तकनीकी पहचान के साथ साइट का काम पूरा करते हैं।
AISI 316/316L बार से थ्रेड प्रोफ़ाइल, सीलिंग कोन, स्पैनर फ्लैट और कनेक्शन ज्यामिति तकनीकी ड्रॉइंग के टॉलरेंस के अनुसार…
सेवा देखें – स्टेनलेस स्टील CNC मशीनिंगछोटे व्यास वाली मापन, नियंत्रण और सैंपल लाइनों में AISI 316/316L ट्यूब के साथ डबल फेरूल यूनियन, एल्बो, टी, कनेक्टर और…
सेवा देखें – इंस्ट्रूमेंटेशन ट्यूबिंगजहाँ मानक उत्पाद समाधान नहीं है, वहाँ सैंपल, तकनीकी ड्रॉइंग या माप के आधार पर कस्टम एडॉप्टर, निप्पल, फ्लैंज ब्लॉक और…
सेवा देखें – ड्रॉइंग व सैंपल से कस्टम निर्माणकंट्रोल पैनल, पावर पैक और टेस्ट बेंच में स्टेनलेस स्टील ट्यूब और फिटिंग से व्यवस्थित, लेबल लगे और सर्विस-अनुकूल…
सेवा देखें – हाइड्रोलिक कंट्रोल पैनल फिटिंगBSP, NPT, UNF/JIC और मीट्रिक थ्रेड की माप द्वारा पहचान, मेटिंग पार्ट के साथ सही मिलान, और ओ-रिंग, बॉन्डेड सील, कोनिकल…
सेवा देखें – थ्रेड पहचान व तकनीकी परामर्शहाइड्रोलिक होज़ निर्माण और क्रिम्पिंग: स्ट्रेट, 45° और 90° स्टेनलेस स्टील एंड के साथ BSP, JIC, NPT, मीट्रिक और SAE…
सेवा देखें – हाइड्रोलिक होज़ असेंबली व क्रिम्पिंगअवलोकन
संक्षिप्त उत्तर
विमानन में स्टेनलेस स्टील हाइड्रोलिक फिटिंग मुख्य रूप से ग्राउंड सपोर्ट उपकरण, हाइड्रोलिक टेस्ट बेंच, मेंटेनेंस वर्कशॉप और उत्पादन प्लांट की प्रोसेस लाइनों में इस्तेमाल होती हैं। इन अनुप्रयोगों में साफ़ सतह, प्रिसिज़न थ्रेड और कॉम्पैक्ट ज्यामिति सबसे अहम हैं; कनेक्शन का प्रकार JIC/UNF, NPT, BSP या अनुप्रयोग-विशेष मीट्रिक साइज़ के रूप में चुना जाता है। विमान पर लगने वाले फ़्लाइट-क्रिटिकल पार्ट्स अपने विमानन मानकों और अनुमोदित सप्लाई चेन के अधीन होते हैं।
विमानन में हाइड्रोलिक्स केवल विमान के अंदर ही नहीं होती। विमान को रखरखाव के लिए उठाने वाले जैक और लिफ़्टिंग सिस्टम, हाइड्रोलिक ग्राउंड पावर यूनिट, एक्चुएटर और लैंडिंग गियर कंपोनेंट्स की टेस्टिंग वाली बेंच, उत्पादन प्लांट की प्रेस और फ़िक्सचर हाइड्रोलिक्स — इन सभी को साफ़, सटीक और भरोसेमंद फिटिंग चाहिए। ग्राउंड सपोर्ट, मेंटेनेंस और हाइड्रोलिक टेस्ट उपकरणों में साफ़ सतह, प्रिसिज़न थ्रेड और कॉम्पैक्ट कनेक्शन ज्यामिति ज़रूरी है।
GÜNEYSS विमानन उत्पादन प्लांट, ग्राउंड सपोर्ट उपकरण निर्माताओं और मेंटेनेंस वर्कशॉप के लिए AISI 316/316L स्टेनलेस स्टील फिटिंग, एडॉप्टर, टेस्ट कनेक्शन और विशेष ट्रांज़िशन पार्ट्स बनाता है। सैंपल या कस्टम साइज़ के अनुरोध तकनीकी अनुमोदन के बाद उत्पादन योजना में लिए जाते हैं। फ़्लाइट-क्रिटिकल विमान पार्ट्स के लिए सर्टिफ़ाइड आपूर्ति का हमारा कोई दावा नहीं है; हमारा फ़ोकस ग्राउंड उपकरण, टेस्टिंग और उत्पादन पक्ष पर है।
साइट की परिस्थितियाँ
हम इन्हीं परिस्थितियों के अनुसार फिटिंग चुनते हैं और सामग्री, सीलिंग का प्रकार तथा असेंबली का तरीका तय करते हैं।
अपनी परिस्थितियाँ लिखेंटेस्ट बेंच में छीलन और बर के अवशेष सीधे टेस्ट हो रहे कंपोनेंट तक पहुँचते हैं; अंदरूनी सतह की सफ़ाई साइज़ जितनी ही महत्वपूर्ण है।
फॉस्फेट एस्टर आधारित द्रव NBR गैसकेट को ख़राब कर देते हैं; गैसकेट सामग्री द्रव के अनुसार चुननी चाहिए।
टेस्ट एडॉप्टर लगातार लगाए और खोले जाते हैं; स्टेनलेस स्टील थ्रेड में गॉलिंग और घिसाव का पहले से प्रबंध करना चाहिए।
ग्राउंड उपकरण और बेंच में तंग जगह में फिट होने वाले एल्बो और एडॉप्टर चाहिए।
ग्राउंड उपकरण की JIC फिटिंग को विमान पर लगने वाले विमानन-मानक पार्ट्स के साथ नहीं मिलाना चाहिए।
तकनीकी चयन नोट
विमानन अनुप्रयोगों में ऑर्डर से पहले हम मिलकर जिन बिंदुओं को स्पष्ट करते हैं।
विमान पर लगने वाले पार्ट्स अपने मानकों के अधीन हैं; चयन ग्राउंड उपकरण, टेस्टिंग और उत्पादन पक्ष तक सीमित रखना चाहिए।
फॉस्फेट एस्टर द्रवों में EPDM जैसे अनुकूल गैसकेट, और हाइड्रोकार्बन आधारित द्रवों में NBR या FKM चुने जाते हैं।
टेस्ट बेंच की फिटिंग कार्य दबाव के नहीं, बल्कि बेंच द्वारा लगाए जाने वाले अधिकतम टेस्ट दबाव के अनुसार चुनी जाती हैं।
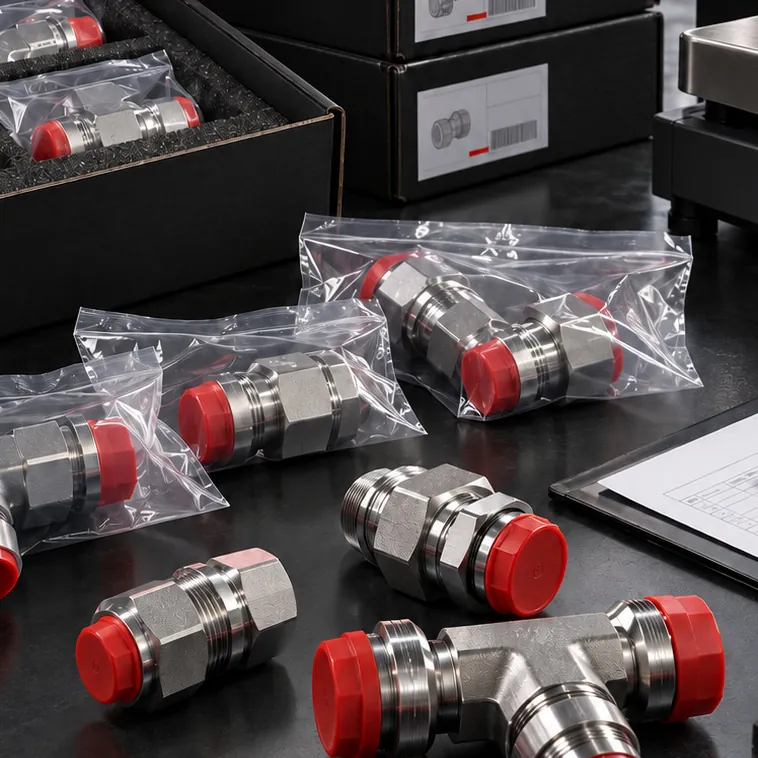
थ्रेड और पोर्ट के सुरक्षात्मक कैप पार्ट को असेंबली तक साफ़ रखते हैं।
बेंच पर टेस्ट होने वाले कंपोनेंट प्रकारों के लिए कन्वर्ज़न एडॉप्टर का एक तय सेट बनाने से गलतियाँ और समय की बर्बादी घटती है।
विस्तृत गाइड
ग्राउंड सपोर्ट उपकरण एप्रन की परिस्थितियों में काम करते हैं: बारिश, डी-आइसिंग द्रव और लगातार इधर-उधर ले जाया जाना फिटिंग को संक्षारण और झटकों, दोनों के संपर्क में लाता है। इसलिए खुले में रहने वाले होज़ एंड और एडॉप्टर में स्टेनलेस स्टील सर्विस लाइफ़ बढ़ाने वाला एक व्यावहारिक विकल्प है।
हाइड्रोलिक टेस्ट बेंच में गंदगी सीधे टेस्ट हो रहे कंपोनेंट तक पहुँचती है। इसलिए विमानन अनुप्रयोगों में फिटिंग की सफ़ाई उतनी ही महत्वपूर्ण है जितना उसका साइज़। मशीनिंग के बाद डिबरिंग करके तीखे बर हटाए जाते हैं, थ्रेड की जड़ और ट्रांज़िशन क्षेत्र जाँचे जाते हैं; लक्ष्य ऐसी साफ़ अंदरूनी सतह है जिसमें छीलन या बर का कोई अवशेष न रहे। डिस्पैच से पहले थ्रेड और सीलिंग सतहें सुरक्षात्मक कैप से बंद की जाती हैं, ताकि पार्ट असेंबली तक साफ़ रहे।
सिस्टम की सफ़ाई आमतौर पर ISO 4406 जैसे क्लीनलिनेस कोड से परिभाषित की जाती है। लक्षित सफ़ाई स्तर किसी एक पार्ट का नहीं, बल्कि असेंबली और फ्लशिंग के बाद पूरे सर्किट का गुण है; फिर भी साफ़ पार्ट से शुरुआत करने पर यह लक्ष्य जल्दी हासिल होता है। यही सावधानी टेस्ट बेंच में इस्तेमाल होने वाली होज़ असेंबली पर भी लागू होती है: असेंबल्ड होज़ के सिरे बंद करके रखे जाने चाहिए और सर्किट से जोड़ने से पहले फ़्लश किए जाने चाहिए।
विमानन में इस्तेमाल होने वाले हाइड्रोलिक द्रव औद्योगिक हाइड्रोलिक्स से अलग हो सकते हैं। सिविल विमानों में प्रचलित फॉस्फेट एस्टर आधारित, अग्नि-प्रतिरोधी द्रव मिनरल ऑयल के लिए उपयुक्त NBR गैसकेट को ख़राब कर देते हैं; इन द्रवों के साथ काम करने वाली टेस्ट बेंच और ग्राउंड उपकरणों में EPDM जैसी अनुकूल गैसकेट सामग्री चुननी चाहिए। मिनरल या सिंथेटिक हाइड्रोकार्बन आधारित द्रवों में NBR या FKM गैसकेट इस्तेमाल किए जा सकते हैं। स्टेनलेस स्टील बॉडी दोनों द्रव परिवारों के अनुकूल है; अहम यह है कि ओ-रिंग और गैसकेट की सामग्री सही तय की जाए।
| कनेक्शन | विमानन क्षेत्र में सामान्य उपयोग |
|---|---|
| JIC 37° / UNF | अमेरिकी मूल के ग्राउंड सपोर्ट उपकरण और टेस्ट बेंच; 37° शंक्वाकार सीटिंग से मेटल-टू-मेटल सीलिंग |
| NPT | प्रेशर गेज, प्रेशर स्विच और ट्रांसमीटर कनेक्शन |
| BSP | यूरोपीय मूल के पावर पैक, पंप और वाल्व ब्लॉक |
| मीट्रिक | अनुप्रयोग-विशेष एडॉप्टर और उत्पादन प्लांट की लाइनें |
JIC 37° फिटिंग की ज्यामिति भले ही विमानन मानकों की 37° कोन फिटिंग से मिलती-जुलती हो, लेकिन टॉलरेंस और दस्तावेज़ संबंधी आवश्यकताओं के लिहाज़ से ये एक जैसी नहीं हैं। ग्राउंड उपकरण में JIC फिटिंग इस्तेमाल होने का मतलब यह नहीं कि विमान पर लगे किसी विमानन-मानक पार्ट की जगह JIC पार्ट लगाया जा सकता है।
टेस्ट बेंच में अलग-अलग मानकों के कंपोनेंट एक ही प्रेशर स्रोत से जुड़ते हैं, इसलिए कन्वर्ज़न एडॉप्टर बहुत इस्तेमाल होते हैं। हर ट्रांज़िशन को दोनों ओर के थ्रेड मानक और सीलिंग के तरीके के साथ परिभाषित करना चाहिए: उदाहरण के लिए, JIC 37° होज़ एंड को BSPP पोर्ट से जोड़ने वाले एडॉप्टर में एक ओर शंक्वाकार सीटिंग और दूसरी ओर गैसकेट से सीलिंग होती है।
विमानन उत्पादन प्लांट में हाइड्रोलिक और प्रोसेस लाइनें विमान के पार्ट से ज़्यादा उसे बनाने वाली मशीनों में केंद्रित होती हैं: फ़ॉर्मिंग प्रेस, असेंबली फ़िक्सचर के लॉकिंग सिलेंडर, मशीनिंग सेंटर की क्लैम्पिंग हाइड्रोलिक्स और प्रोसेस कूलिंग सर्किट। इन लाइनों में लंबी आयु, नियमित रखरखाव और उत्पादन रुकावटों में कमी प्राथमिकता है। स्टेनलेस स्टील फिटिंग कूलेंट और नमी के संपर्क वाले क्षेत्रों में संक्षारण कम करती हैं; फ़िक्सचर में तंग जगह में फिट होने वाले एल्बो और बार-बार जोड़े-खोले जाने वाले पॉइंट पर टिकाऊ एडॉप्टर चाहिए। पूरे प्लांट में एक ही साइज़ के लिए एक ही कनेक्शन प्रकार इस्तेमाल करने से स्पेयर पार्ट्स की विविधता और मेंटेनेंस टीम की गलती की संभावना, दोनों घटती हैं।
मानक साइज़ स्टॉक की स्थिति के अनुसार औसतन 1-3 कार्य दिवस में और मानक निर्माण वाले आइटम 5-10 कार्य दिवस में तैयार किए जाते हैं। सैंपल या कस्टम साइज़ के अनुरोध तकनीकी अनुमोदन के बाद उत्पादन योजना में लिए जाते हैं और औसतन 10-20 कार्य दिवस में पूरे करने की योजना बनाई जाती है। महत्वपूर्ण व्यास, थ्रेड मानक, सीलिंग का प्रकार और असेंबली दूरियाँ उत्पादन से पहले आपसी रूप से पुष्टि की जाती हैं; फर्स्ट-पीस अनुमोदन के बाद बैच उत्पादन शुरू होता है।
अनुप्रयोग
विमानन क्षेत्र की वे टीमें, जिन्हें फिटिंग, होज़ असेंबली और कस्टम पार्ट्स की आवश्यकता होती है।
प्रेस, फ़िक्सचर और प्रोसेस लाइनों में स्टेनलेस स्टील फिटिंग, एडॉप्टर और वाल्व कनेक्शन।
एयरक्राफ़्ट जैक, हाइड्रोलिक ग्राउंड पावर यूनिट और मेंटेनेंस प्लेटफ़ॉर्म के लिए होज़ और ट्यूब कनेक्शन।
एक्चुएटर, पंप, वाल्व और लैंडिंग गियर कंपोनेंट टेस्ट के लिए टेस्ट एडॉप्टर और ट्रांज़िशन पार्ट्स।
अक्सर इस्तेमाल होने वाले सर्विस कनेक्शनों के लिए स्पेयर सेट और सैंपल से बने कस्टम एडॉप्टर।
प्रेशर गेज, ट्रांसमीटर और प्रेशर स्विच कनेक्शन; इंस्ट्रूमेंटेशन ट्यूबिंग।
गैलरी
ज्ञान केंद्र

डबल फेरूल फिटिंग में फ्रंट फेरूल सीलिंग प्रदान करता है और बैक फेरूल ट्यूब को पकड़ता है। सही असेंबली के लिए ट्यूब को अक्ष के लंबवत काटा जाता है, उसकी…

हाइड्रोलिक कनेक्शन में सीलिंग चार तरीकों से होती है: ओ-रिंग, बॉन्डेड सील (डाउटी वॉशर), कोनिकल मेटल सतह और टेपर थ्रेड। पैरेलल थ्रेड में सीलिंग गैसकेट…

जब मानक पार्ट फिट नहीं होता, तो कस्टम निर्माण सैंपल, आयामयुक्त तकनीकी ड्रॉइंग या माप की जानकारी से शुरू होता है। थ्रेड मानक, सीलिंग प्रकार और…
अक्सर पूछे जाने वाले प्रश्न
यदि आपके प्रश्न का उत्तर यहाँ नहीं है, तो हमें लिखें; साइज़, थ्रेड मानक और सामग्री हम मिलकर स्पष्ट करेंगे।
अपना प्रश्न हमें लिखेंनहीं। विमान पर लगने वाले फ़्लाइट-क्रिटिकल पार्ट्स अपने विमानन मानकों और अनुमोदित सप्लाई चेन के अधीन होते हैं; इन पार्ट्स के लिए सर्टिफ़ाइड आपूर्ति का हमारा कोई दावा नहीं है। हम ग्राउंड सपोर्ट उपकरण, हाइड्रोलिक टेस्ट बेंच, मेंटेनेंस वर्कशॉप और उत्पादन प्लांट की प्रोसेस लाइनों के लिए स्टेनलेस स्टील फिटिंग बनाते हैं।
फॉस्फेट एस्टर आधारित द्रव NBR गैसकेट के अनुकूल नहीं हैं और जल्दी ही उनमें सूजन और क्षरण पैदा करते हैं। इन द्रवों के लिए EPDM जैसी अनुकूल गैसकेट सामग्री चुननी चाहिए। स्टेनलेस स्टील बॉडी द्रव के अनुकूल है; ऑर्डर में द्रव का प्रकार बताना पर्याप्त है।
स्टेनलेस स्टील थ्रेड बार-बार खोलने और अधिक कसाव बल के कारण गॉलिंग की ओर प्रवृत्त होते हैं। उपयुक्त असेंबली पेस्ट इस्तेमाल करना, थ्रेड को साफ़ रखना और घिसे हुए एडॉप्टर स्पेयर सेट से बदलना इस समस्या को काफ़ी हद तक कम कर देता है। बहुत ज़्यादा इस्तेमाल होने वाले एडॉप्टर के लिए स्पेयर सेट की योजना शुरू में ही बना लेने की हमारी सलाह है।
दोनों में 37° शंक्वाकार सीटिंग होती है, फिर भी टॉलरेंस और दस्तावेज़ संबंधी आवश्यकताओं के लिहाज़ से ये एक जैसी नहीं हैं। ग्राउंड उपकरण में JIC इस्तेमाल की जा सकती है; लेकिन विमान पर लगे किसी विमानन-मानक पार्ट की जगह JIC पार्ट नहीं लगाना चाहिए।
सैंपल या आयाम सहित ड्रॉइंग से महत्वपूर्ण व्यास, थ्रेड मानक और सीलिंग के प्रकार की पुष्टि की जाती है। तकनीकी अनुमोदन के बाद पार्ट उत्पादन योजना में लिया जाता है; कस्टम साइज़ निर्माण औसतन 10-20 कार्य दिवस में नियोजित किया जाता है। फर्स्ट-पीस अनुमोदन के बाद बैच उत्पादन शुरू होता है।
मशीनिंग के बाद डिबरिंग करके तीखे बर हटाए जाते हैं, थ्रेड की जड़ और ट्रांज़िशन क्षेत्र जाँचे जाते हैं। डिस्पैच से पहले थ्रेड और सीलिंग सतहें सुरक्षात्मक कैप से बंद की जाती हैं और उत्पाद साइज़ के अनुसार अलग-अलग पैक किए जाते हैं। आपके सर्किट को लक्षित सफ़ाई स्तर तक पहुँचाने के लिए असेंबली के बाद लाइन की फ्लशिंग फिर भी ज़रूरी है।
कोटेशन
कनेक्शन मानक, अधिकतम टेस्ट दबाव और इस्तेमाल किया जाने वाला द्रव बताएँ; हम स्टॉक से और कस्टम निर्माण से मिलने वाले पार्ट्स डिलीवरी समय योजना के साथ बताएँगे।
विमानन अनुरोध फ़ॉर्म
अन्य सेक्टर