



Трубные фитинги с врезным кольцом
Штуцер ввертной прямой BSPP
Нержавеющий прямой фитинг с врезным кольцом и наружной резьбой BSPP для подключения трубы к порту насоса, клапанного блока или…

Высокая цикличность · Температура · Аварийный ремонт
Наконечники РВД, фланцы SAE и адаптеры для прессов, валков и гидростанций, рассчитанные на высокую цикличность, температуру и вибрацию; поставка со склада при аварийном ремонте.
Ключевые изделия для этой отрасли
Все изделия (23)Продукция
23 изделия подобраны с учётом условий отрасли «Прокатное производство и металлургия». Сузьте выбор по группе; размеры и стандарт резьбы — на странице изделия.
Трубные фитинги с врезным кольцом
Нержавеющий прямой фитинг с врезным кольцом и наружной резьбой BSPP для подключения трубы к порту насоса, клапанного блока или…

Фитинги и муфты для РВД
Нержавеющий обжимной фитинг для РВД с накидной гайкой BSP (внутренняя резьба), посадкой на конус 60° и изгибом 90°. Отводит рукав…

Фланцы SAE
Разъёмный нержавеющий полуфланец из двух частей, прижимающий фитинг для РВД с фланцевой головкой или конец трубы к порту SAE Code…

Фланцы SAE
Нержавеющий фланцевый блок, объединяющий фланцевые порты SAE в одном корпусе с функцией угольника, проставки, перехода или…

Нестандартные детали на заказ
Нержавеющий нестандартный адаптер, изготавливаемый на станках с ЧПУ по образцу или чертежу для сочетаний резьбы, размеров и…

Трубные фитинги с врезным кольцом
Прямой фитинг с врезным кольцом 24° для соединения двух нержавеющих труб по одной оси без сварки. Корпус AISI 316L, типоразмеры…

Трубные фитинги с врезным кольцом
Нержавеющий угольник с врезным кольцом для поворота трубопровода на 90° без сварки. Для стеснённых мест, где не помещается радиус…

Трубные фитинги с врезным кольцом
Нержавеющий равнопроходной тройник с врезным кольцом, соединяющий три трубы одного диаметра для отвода ответвления от основной…

Фитинги и муфты для РВД
Нержавеющий фитинг для РВД с накидной гайкой (внутренняя резьба) и торцевым уплотнением O-ring (ORFS). Снижает риск утечек в…
Фитинги и муфты для РВД
Нержавеющий обжимной фитинг для РВД с фланцевой головкой SAE Code 61 и изгибом 90°. Подключает напорные и всасывающие линии…
Фитинги и муфты для РВД
Нержавеющий прямой фитинг для РВД серии L с метрической накидной гайкой и конусом 24° с O-ring. Подключается непосредственно к…

Фитинги и муфты для РВД
Нержавеющая обжимная муфта для гидравлических рукавов 2SN с двумя слоями стальной проволочной оплётки. Обжимается вместе с…
Фитинги и муфты для РВД
Нержавеющий кольцевой фитинг для РВД (банджо), подключаемый к порту полым болтом банджо. Поворотное подключение перпендикулярно…

Фланцы SAE
Нержавеющий ответный фланец SAE Code 62 для гидролиний высокого давления. Подключает трубу к порту Code 62 через сварное или…

Фланцы SAE
Нержавеющая фланцевая заглушка для закрытия неиспользуемых фланцевых портов SAE или концов фланцевых линий. Под размеры портов…
Фитинги UNF / JIC 37°
Нержавеющий переходник с наружной резьбой UNF под JIC 37° и наружной цилиндрической резьбой BSPP. Для подключения рукавных линий…
Переходники и ниппели BSP / NPT
Нержавеющий редукционный ниппель с наружной резьбой BSPP разного размера на концах и посадочными гнёздами с конусом 60°. Для…

Переходники и ниппели BSP / NPT
Нержавеющая заглушка с конической резьбой BSPT и шестигранной головкой для закрытия неиспользуемых портов с внутренней резьбой и…
Переходники и ниппели BSP / NPT
Нержавеющий редукционный ниппель с цилиндрической резьбой BSPP и уплотнением порта шайбой USIT (bonded seal). Для портов, которые…
Приварные штуцеры и конусы 24°
Нержавеющий комплект из корпуса ниппеля, гайки и приварного конуса с кольцом O-ring, который приваривается к трубе встык…
Приварные штуцеры и конусы 24°
Нержавеющий угольник 90°: один конец приваривается к трубе, другой — с конусом 24°, врезным кольцом и гайкой. Переход под прямым…
Приварные штуцеры и конусы 24°
Нержавеющий приварной конус, который приваривается встык к концу трубы и садится в гнездо с конусом 24° с уплотнением O-ring…

Нестандартные детали на заказ
Нержавеющие манифольды и переходные блоки, изготавливаемые из цельной заготовки по чертежу и объединяющие несколько гидролиний в…
Нужной детали нет в списке?
Пришлите фото образца, чертёж или размеры — подберём подходящее соединение из каталога или изготовим на заказ.
Faik Güney · Контактное лицо
Услуги
Мы не ограничиваемся поставкой деталей: монтаж трубопроводов, сборка рукавов, нестандартное изготовление и техническая идентификация позволяют довести работу на объекте до конца.
Изготовление и обжим РВД с прямыми, 45° и 90° нержавеющими фитингами BSP, JIC, NPT, метрическими и под фланец SAE (по…
Подробнее об услуге – Изготовление и обжим РВДПодготовка к отгрузке стандартных нержавеющих фитингов, адаптеров, наконечников рукавов, фланцев и кранов в среднем за…
Подробнее об услуге – Поставки со склада и сервисАккуратная, промаркированная и удобная в обслуживании обвязка панелей управления, гидростанций и испытательных стендов…
Подробнее об услуге – Обвязка гидропанелей и гидростанцийТам, где стандартное изделие не подходит, — нестандартные адаптеры, ниппели, фланцевые блоки и переходные детали по…
Подробнее об услуге – Изготовление по чертежу и образцуПрофиль резьбы, уплотнительный конус, шестигранник под ключ и геометрия соединения обрабатываются из прутка AISI…
Подробнее об услуге – Обработка на станках с ЧПУОпределение резьб BSP, NPT, UNF/JIC и метрических измерением, правильный подбор ответной детали и выбор подходящего…
Подробнее об услуге – Определение резьбы и подбор соединенийСварные и разборные нержавеющие линии из труб, фланцев и фитингов AISI 316/316L: разделка кромок под толщину стенки…
Подробнее об услуге – Изготовление нержавеющих трубопроводовПодбор шаровых кранов, игольчатых вентилей и обратных клапанов с корпусом из AISI 316L по корпусу, стандарту…
Подробнее об услуге – Краны, обратные клапаны и регулирование потокаОбзор
Коротко
На прокатных станах в линиях прессов, валков и гидростанций применяются наконечники РВД, фланцы SAE Code 61/62 и адаптеры. Подбор выполняется по диаметру рукава, расходу, классу давления и радиусу изгиба. Для аварийного ремонта следует предусмотреть поставку часто заменяемых наконечников рукавов и адаптеров со склада (в среднем 1-3 рабочих дня), РВД в сборе по размеру — в среднем за 5-15 рабочих дней, а нестандартных блоков и размеров — в среднем за 10-20 рабочих дней после технического согласования.
На прокатном стане гидравлика — это мышечная система, обеспечивающая непрерывную работу линии. Гидроцилиндры регулировки межвалкового зазора, прессы, ножницы и гидростанции в каждую смену раз за разом проходят циклы нарастания и сброса давления. Тепло от горячего металла, охлаждающая вода и окалина постоянно нагружают эти соединения. Для прессов, валков и гидростанций нужна такая компоновка соединений, которая выдерживает высокую цикличность, температуру и вибрацию.
GÜNEYSS поставляет прокатным станам, металлообрабатывающим предприятиям и предприятиям тяжёлой промышленности наконечники РВД, фланцы SAE, фланцевые блоки и адаптеры. При аварийном ремонте часто заменяемые наконечники рукавов, адаптеры и фланцы поставляются со склада; РВД в сборе по размеру изготавливаются в среднем за 5-15 рабочих дней, нестандартные блоки и размеры — в среднем за 10-20 рабочих дней после технического согласования.
Условия эксплуатации
Мы подбираем соединения с учётом этих условий и исходя из них определяем материал, тип уплотнения и способ монтажа.
Опишите свои условияВ контурах с постоянным нарастанием и сбросом давления соединения подвержены усталости; при подборе нужно учитывать не только номинальное давление.
Быстрые срабатывания клапанов и ударные нагрузки создают в линии мгновенные пики давления.
Рукава и уплотнения вблизи горячего металла преждевременно стареют под действием тепла.
Влажная абразивная среда вызывает ржавление соединений из углеродистой стали и прикипание резьбы.
Повреждение одного рукава останавливает линию; запасной нужного размера должен находиться быстро.
Прессы и приводы валков ослабляют соединения, поэтому крепление хомутами и опорами становится критичным.
Технические заметки по выбору
Что мы уточняем вместе с вами до заказа в отрасли «Прокатное производство и металлургия».
Рукав малого диаметра приводит к высокой скорости потока, нагреву и потерям давления.
Класс давления следует выбирать не только по рабочему давлению, но и по ударной и циклической нагрузке.
Трасса с изгибом меньше минимального радиуса вызывает усталость армирующего слоя.
На линиях высокого давления большого диаметра фланец упрощает монтаж и демонтаж по сравнению с резьбовым соединением.
Часто заменяемые размеры РВД в сборе и адаптеров должны быть внесены в план обслуживания и иметься на складе.
Подробное руководство
В гидравлике прокатного стана соединение нагружает чаще всего не номинальное давление, а то, насколько часто и насколько быстро оно меняется. Быстрое открытие и закрытие клапанов и ударные нагрузки создают в линии мгновенные пики давления выше номинального значения. Поэтому:
Источником гидроударов чаще всего являются резкое закрытие клапанов, жёсткий удар гидроцилиндра в конце хода или неправильное давление предварительной зарядки аккумулятора. Анализ этих причин наравне с заменой соединения предотвращает повторение той же неисправности через короткое время.
На линиях горячей прокатки соединения подвергаются как теплу от горячего металла, так и воздействию смеси охлаждающей воды валков с окалиной. Соединения из углеродистой стали в этой влажной абразивной среде быстро ржавеют: фитинг, который нужно снять при обслуживании, выкручивается с прикипевшей резьбой. Нержавеющие соединения из AISI 316/316L в значительной мере снижают наружную коррозию и прикипание резьбы. Для рукавов вблизи источников тепла следует предусмотреть теплозащитный кожух и подходящий тип рукава, а трассу по возможности прокладывать вдали от горячей зоны.
При оценке рабочей температуры рукава необходимо учитывать не только температуру окружающей среды, но и температуру рабочей жидкости. Нагретое масло ускоряет старение внутреннего слоя рукава и уплотнений; недостаточное охлаждение в гидростанции — одна из часто упускаемых причин повторяющихся утечек в соединениях.
Гидростанции прокатных станов состоят из насосов большой производительности, фильтровальных групп и аккумуляторных станций. Выходы насосов и основные напорные линии, как правило, подключаются через фланцы SAE, а на выходах манифольдов компоновку линий формируют фланцевые блоки, угольники и адаптеры. Фланцевый блок нестандартного размера может объединить в одной детали цепочку из нескольких угольников и адаптеров, сокращая и количество потенциальных мест утечки, и требуемое монтажное пространство. Для подключения аккумуляторов необходимо заранее предусмотреть точки отсечения и сброса, чтобы при обслуживании давление можно было безопасно стравить.
| Критерий | Последствия неправильного выбора |
|---|---|
| Внутренний диаметр рукава и расход | Высокая скорость потока, нагрев и потери давления |
| Класс давления | Преждевременное разрушение под ударной нагрузкой |
| Радиус изгиба | Усталость армирующего слоя и обрыв в зоне заделки |
| Скручивание | Заметное сокращение срока службы рукава |
| Угол наконечника и длина | Работа рукава в натянутом состоянии или с истиранием |
При правильно подобранных углах наконечников (прямой, 45°, 90°) и длине РВД в сборе работает при движении без натяжения и скручивания, что напрямую увеличивает срок его службы.
Окалина и пыль чаще всего попадают в гидросистему во время обслуживания. Немедленное закрытие снятых концов рукавов и фитингов, хранение новых деталей с защитными колпачками до монтажа и очистка поверхностей соединения перед сборкой устраняют значительную часть причин отказов клапанов и насосов. Чтобы избежать задира на нержавеющих резьбах при монтаже, следует применять подходящую монтажную пасту, а кольца O-ring фланцев правильно укладывать в канавку. Проверка состояния фильтров после вмешательства со вскрытием линии ограничивает распространение по системе загрязнений, попавших в неё при обслуживании. После первой пусконаладки необходимо выполнить контролируемую проверку на утечки.
На прокатном стане стоимость незапланированного простоя намного превышает стоимость деталей. Поэтому мы рекомендуем службам техобслуживания составить перечень размеров наиболее часто заменяемых РВД в сборе, адаптеров и колец O-ring для фланцев и держать критичные размеры на складе. При аварийном ремонте наконечники рукавов, адаптеры и стандартные размеры со склада готовятся к отгрузке в среднем за 1-3 рабочих дня, а РВД в сборе, обжимаемые по размеру, — в среднем за 5-15 рабочих дней. Нестандартные фланцевые блоки и нестандартные размеры изготавливаются в среднем за 10-20 рабочих дней после технического согласования. Изношенные или повреждённые нестандартные детали можно изготовить заново по образцу или чертежу. При срочных заявках одновременная передача типа присоединения на обоих концах, углов наконечников, внутреннего диаметра рукава, длины и рабочего давления позволяет подготовить нужную деталь с первого раза.
Применение
Специалисты отрасли «Прокатное производство и металлургия», которым нужны соединительные элементы, рукава в сборе и нестандартные детали.
Гидроцилиндры регулировки и уравновешивания валков, гидростанции и гидравлика транспортировки металла.
Наконечники РВД и фланцы SAE на линиях прессов, ножниц и правки.
Фланцевые блоки и адаптеры для прессов, работающих под ударной нагрузкой.
Нержавеющие соединения для подверженных нагреву линий в гидравлике литейных форм и транспортировки.
Срочная поставка РВД в сборе и адаптеров для клиентов из тяжёлой промышленности.
Подключения выходов насосов, манифольдов и аккумуляторов гидростанций большой производительности.
Галерея
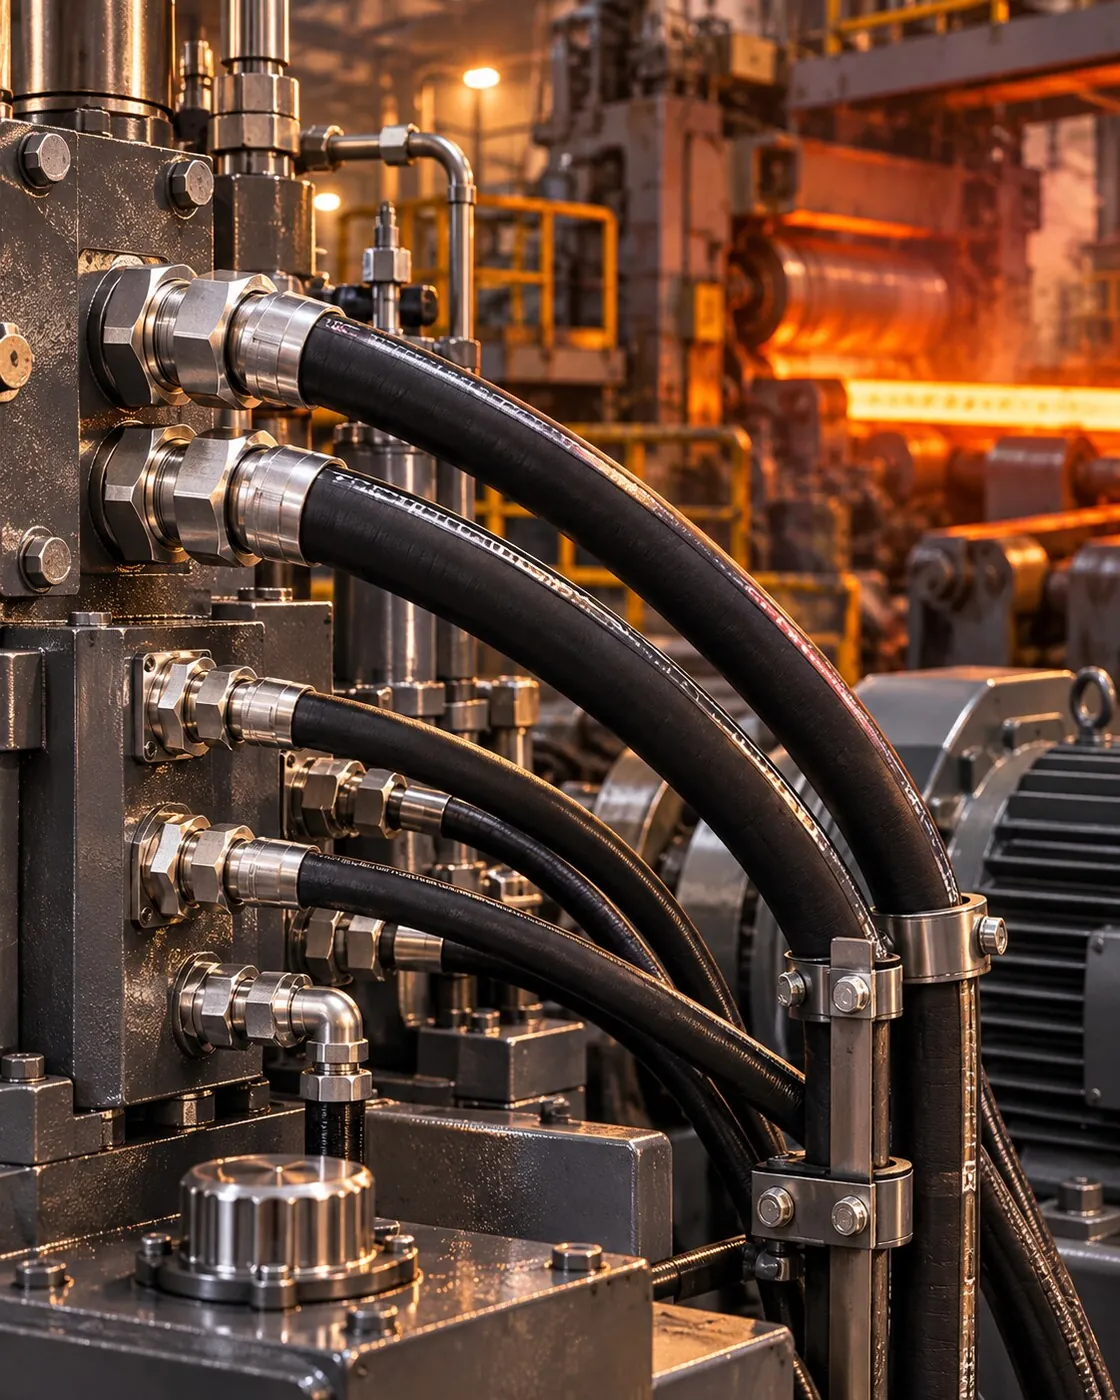
Гидравлические рукава на стане горячей прокатки (иллюстративное изображение)
 Фланцы SAE и болты для линий высокого давления (иллюстративное изображение)
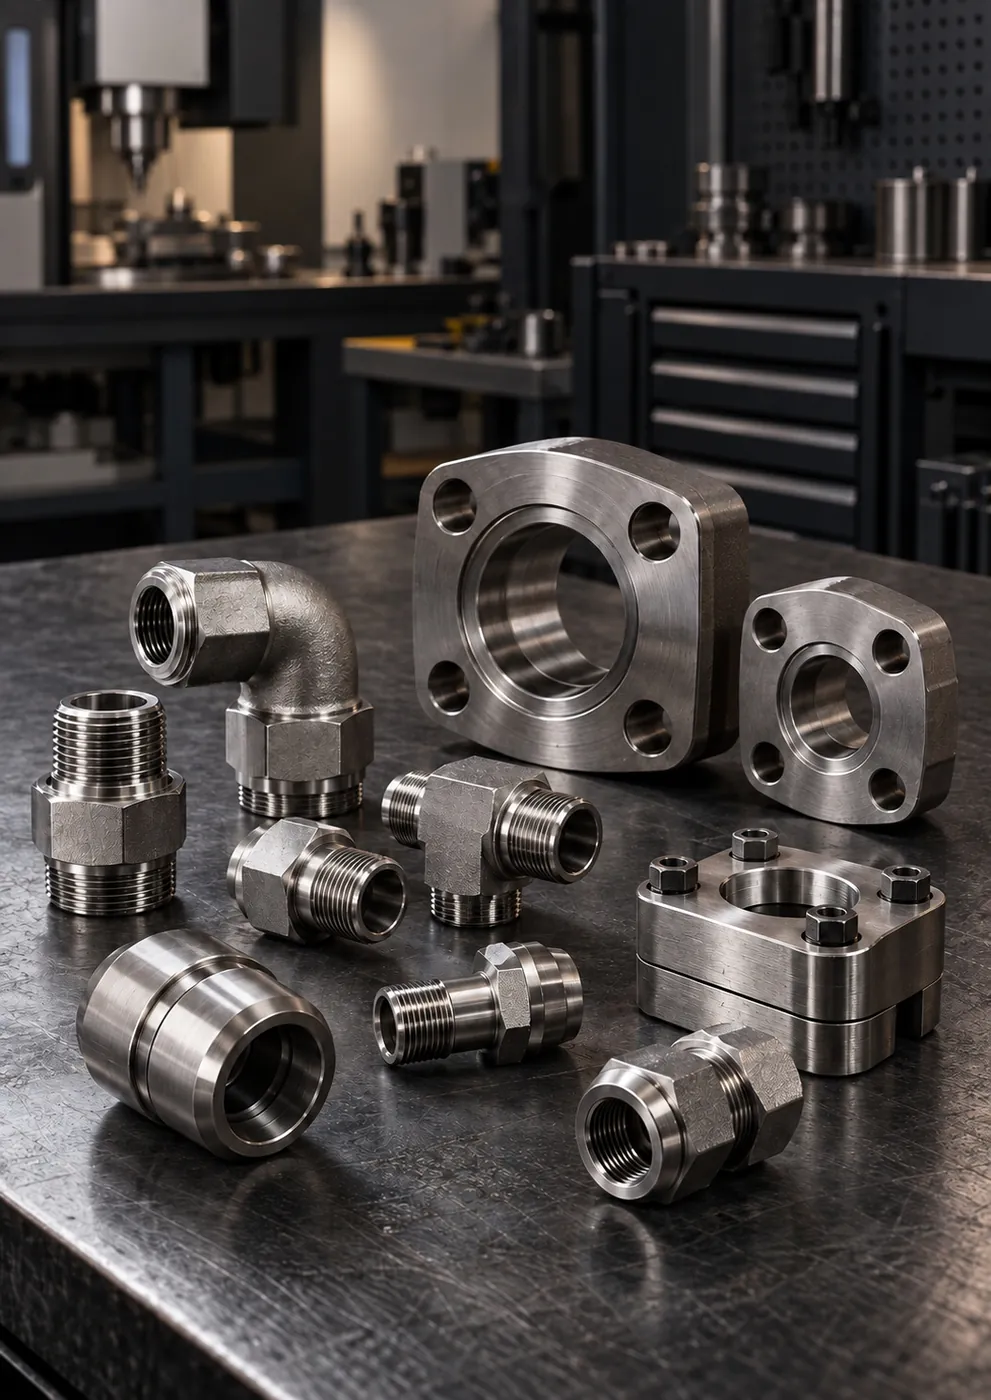 Фланцевые блоки SAE, угольники и фитинги (иллюстративное изображение)
 Готовые к монтажу РВД в сборе с нержавеющими наконечниками (иллюстративное изображение)
База знаний

Складские позиции готовятся в среднем за 1-3 рабочих дня, стандартное изготовление занимает 5-10 рабочих дней, РВД в сборе по размерам — 5-15 рабочих…
Правильный РВД в сборе определяется семью параметрами: внутренний диаметр и длина, температура, условия применения, рабочая среда, рабочее и пиковое…

Уплотнение в гидравлическом соединении обеспечивается четырьмя способами: кольцом O-ring, шайбой USIT (bonded seal), конусной металлической…
Часто задаваемые вопросы
Не нашли ответа — напишите нам; вместе уточним размер, стандарт резьбы и материал.
Напишите нам свой вопросНаконечники рукавов, адаптеры и стандартные размеры со склада готовятся к отгрузке в среднем за 1-3 рабочих дня; если на складе есть готовый РВД в сборе того же размера, он также отправляется в этот срок. РВД в сборе, обжимаемые по размеру, изготавливаются в среднем за 5-15 рабочих дней в зависимости от типа наконечников, количества и наличия рукава на складе. Если передать по телефону или в WhatsApp тип присоединения на обоих концах, углы наконечников, внутренний диаметр рукава, длину и рабочее давление, мы быстро подтвердим наличие на складе и отдельно сообщим срок для рукавов, требующих сборки. Резерв часто лопающихся рукавов на предприятии — мера, которая сильнее всего сокращает простой.
На линиях высокого давления большого диаметра предпочтителен фланец SAE: резьбовые соединения таких размеров требуют очень высокого момента затяжки и при демонтаже несут риск повреждения резьбы. Выбор между Code 61 и Code 62 делается по номинальному диаметру, рабочему давлению и геометрии порта.
Наиболее частые причины — трасса с изгибом меньше минимального радиуса, монтаж рукава со скручиванием и неправильно выбранные угол наконечника или длина. Срок службы также сокращается, если ударная нагрузка высока относительно класса давления рукава. Если вы пришлёте фотографию существующей трассы, мы оценим её и предложим угол наконечника и длину.
Да. По образцу или чертежу подтверждаются размеры портов, расположение болтов, канавка под кольцо O-ring и направление присоединения; после согласования первой детали начинается производство. Нестандартные блоки и размеры изготавливаются в среднем за 10-20 рабочих дней после технического согласования.
В зонах с большим количеством охлаждающей воды, окалины и влаги соединения из углеродистой стали быстро ржавеют и при обслуживании выкручиваются с прикипевшей резьбой. Нержавеющие соединения в значительной мере снижают наружную коррозию и прикипание резьбы, сокращая время демонтажа и замены. В сухих и защищённых зонах необходимость оценивается в зависимости от применения.
Запрос КП
Пришлите размеры часто заменяемых РВД в сборе, адаптеров и фланцев — мы отдельно сообщим, что поставим со склада, а что потребует изготовления, с указанием сроков.
Форма запроса: Прокатное производство и металлургия
Другие отрасли