


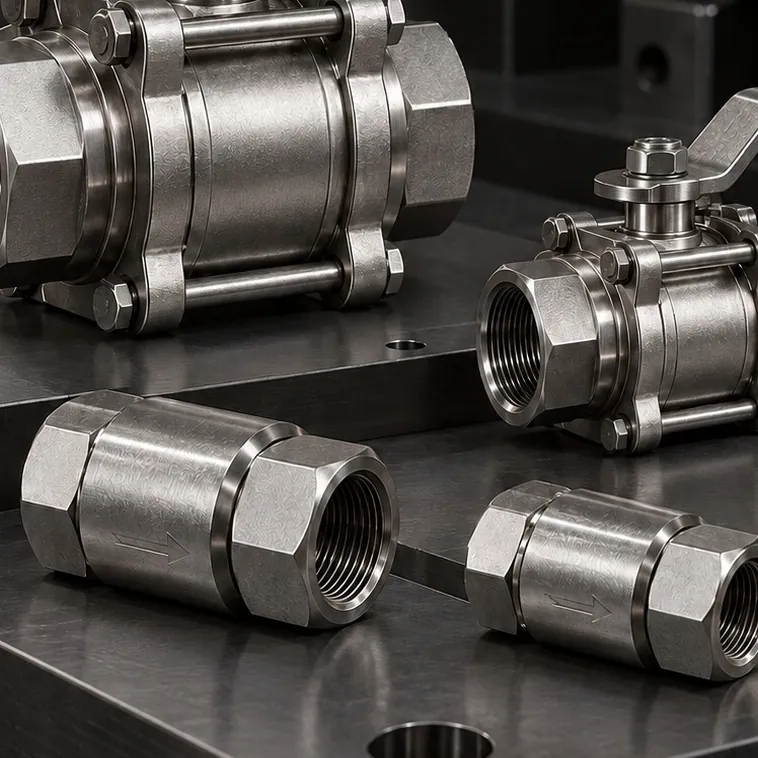
बॉल वाल्व, नीडल वाल्व और NRV
स्टेनलेस स्टील बॉल वाल्व (हाई प्रेशर)
AISI 316L बॉडी वाला हाई-प्रेशर स्टेनलेस स्टील बॉल वाल्व, जो हाइड्रोलिक और प्रोसेस लाइनों में क्वार्टर-टर्न से खोलने-बंद करने का…
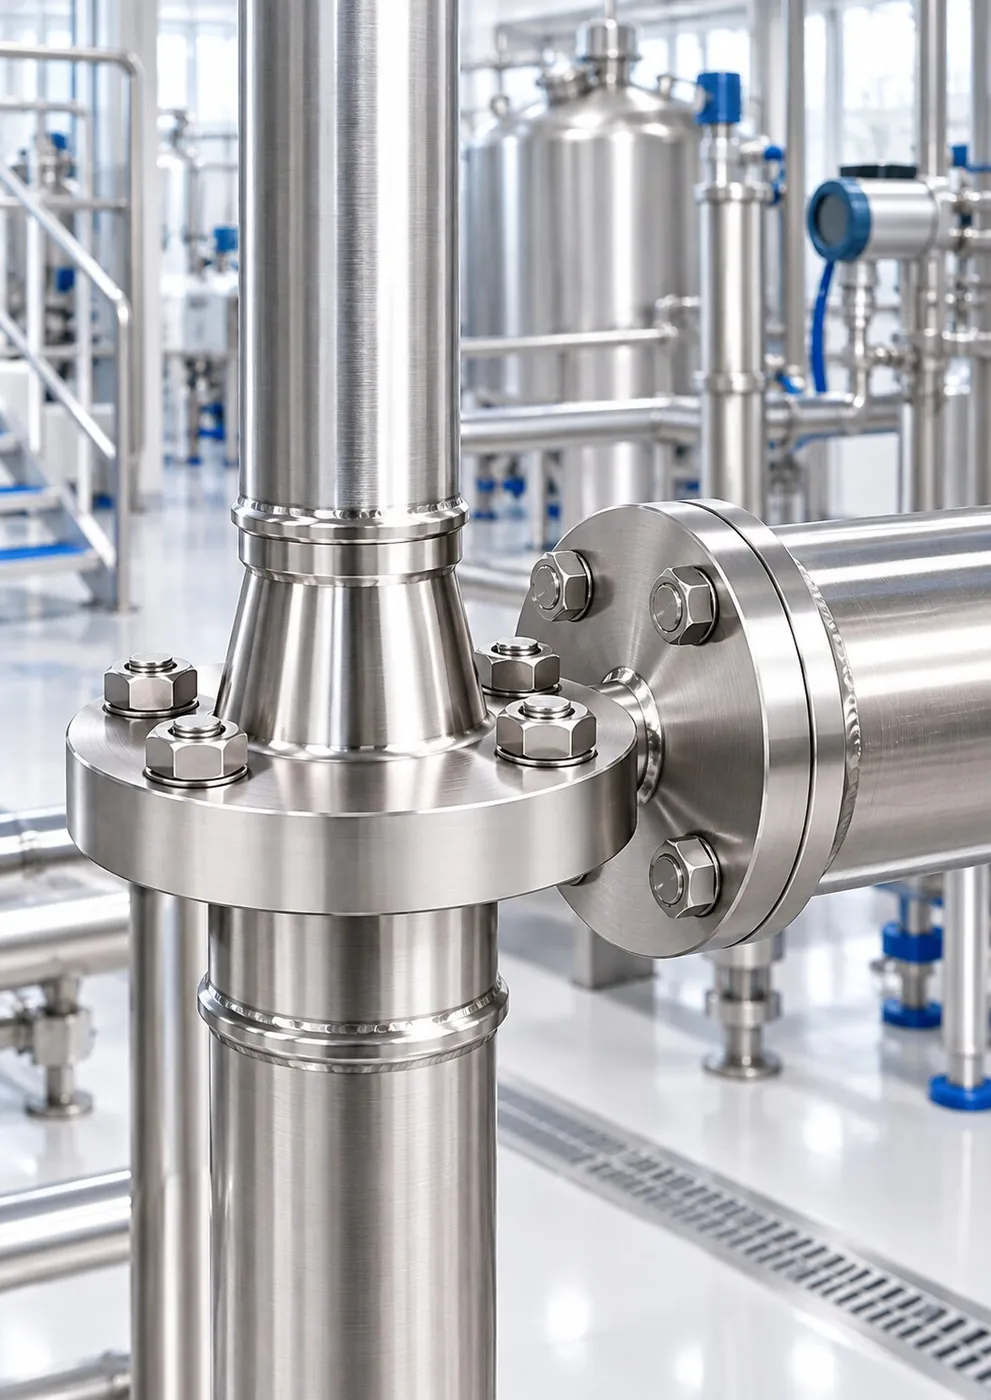
स्वच्छता · CIP सफ़ाई · 316L
साफ़ की जा सकने वाली सतह, जंग प्रतिरोध और रखरखाव पहुँच की आवश्यकता वाली फ़ूड प्रोसेसिंग और पेय लाइनों के लिए AISI 316/316L फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन समूह।
इस सेक्टर के प्रमुख उत्पाद
सभी 18 उत्पादउत्पाद
फ़ूड प्रोसेसिंग और पेय की साइट परिस्थितियों के अनुसार 18 उत्पाद सूचीबद्ध हैं। समूह चुनकर सूची सीमित करें; साइज़ और थ्रेड मानक के लिए उत्पाद पेज पर जाएँ।
बॉल वाल्व, नीडल वाल्व और NRV
AISI 316L बॉडी वाला हाई-प्रेशर स्टेनलेस स्टील बॉल वाल्व, जो हाइड्रोलिक और प्रोसेस लाइनों में क्वार्टर-टर्न से खोलने-बंद करने का…
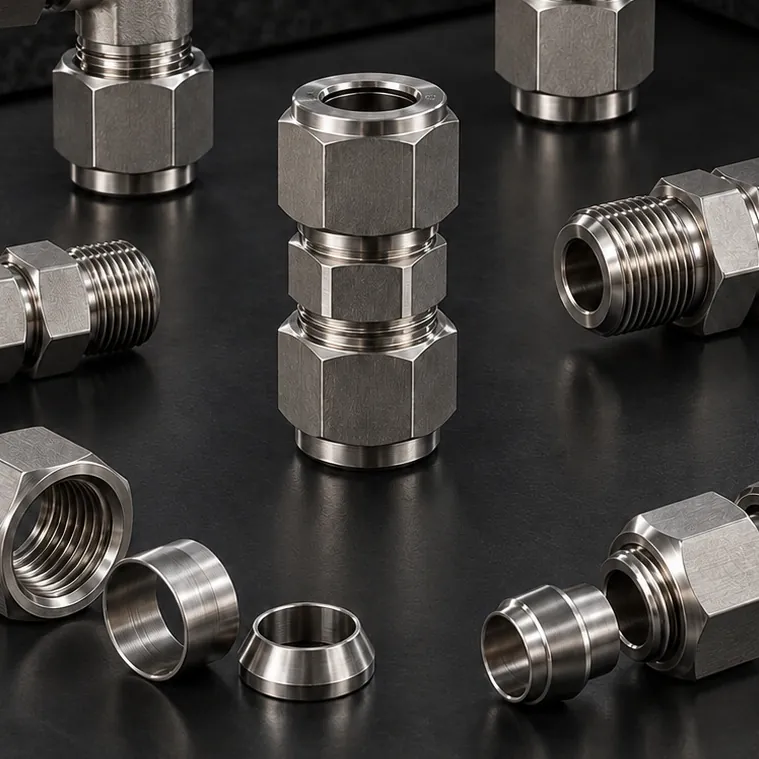
इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
दो इंस्ट्रूमेंटेशन ट्यूबों को एक ही अक्ष पर जोड़ने वाला डबल फेरूल स्टेनलेस स्टील यूनियन। मापन, नियंत्रण और सैंपलिंग लाइनों में…

हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
दोनों रन सिरों पर फेरूल और ब्रांच पर मेल BSPT थ्रेड वाली स्टेनलेस स्टील टी फिटिंग। ट्यूब लाइन से प्रेशर गेज, प्रेशर स्विच, वाल्व…
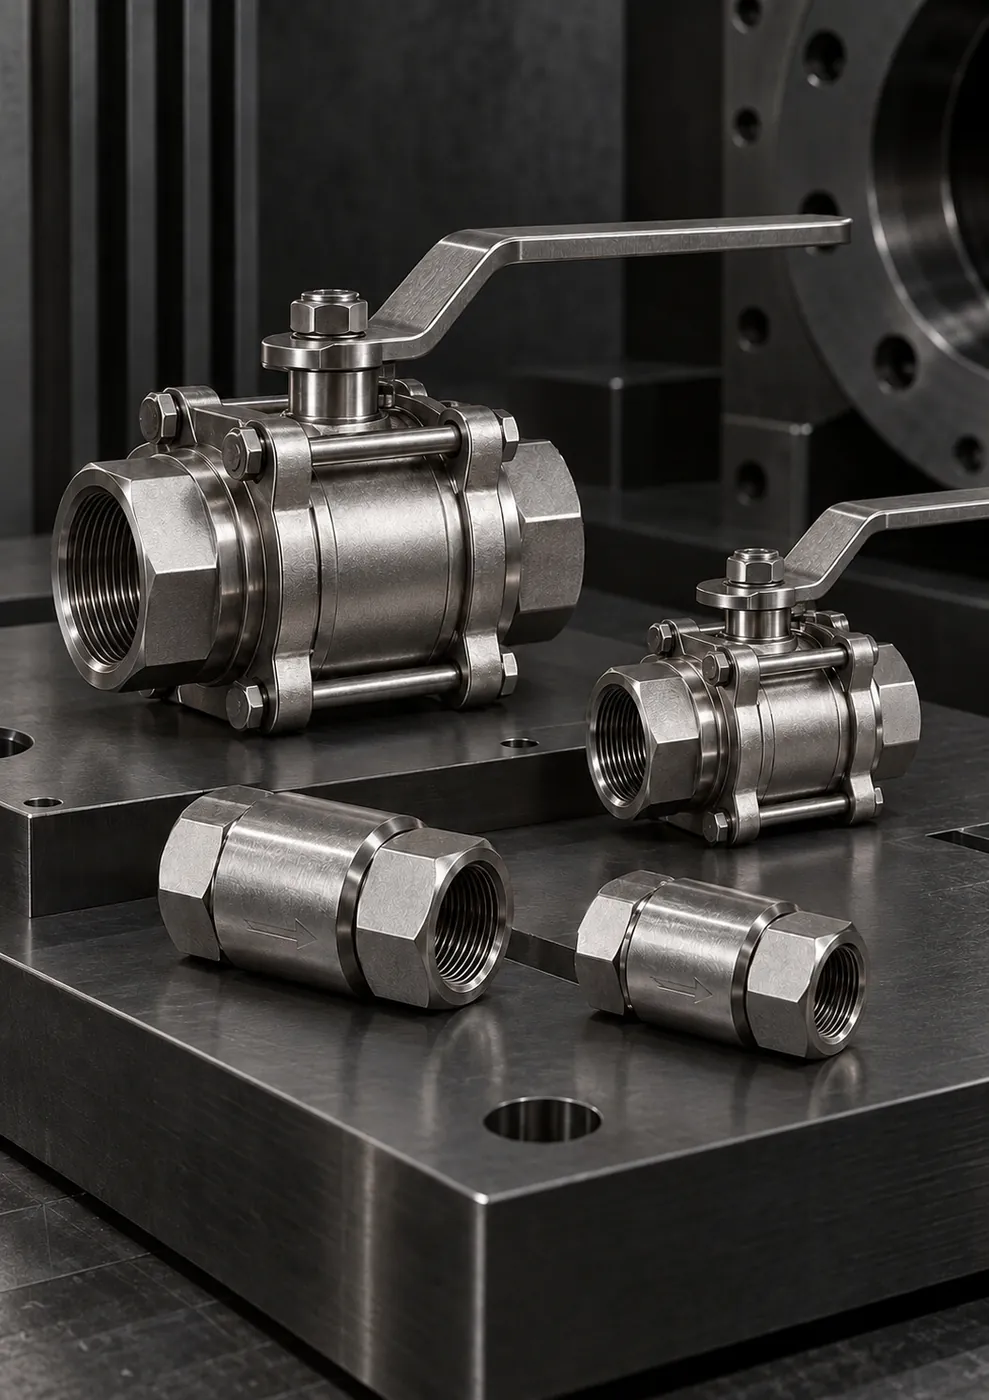
बॉल वाल्व, नीडल वाल्व और NRV
टेपर स्टेम संरचना के साथ सटीक फ्लो नियंत्रण और मापन लाइनों के आइसोलेशन के लिए उपयोग होने वाला स्टेनलेस स्टील नीडल वाल्व। प्रेशर…
बॉल वाल्व, नीडल वाल्व और NRV
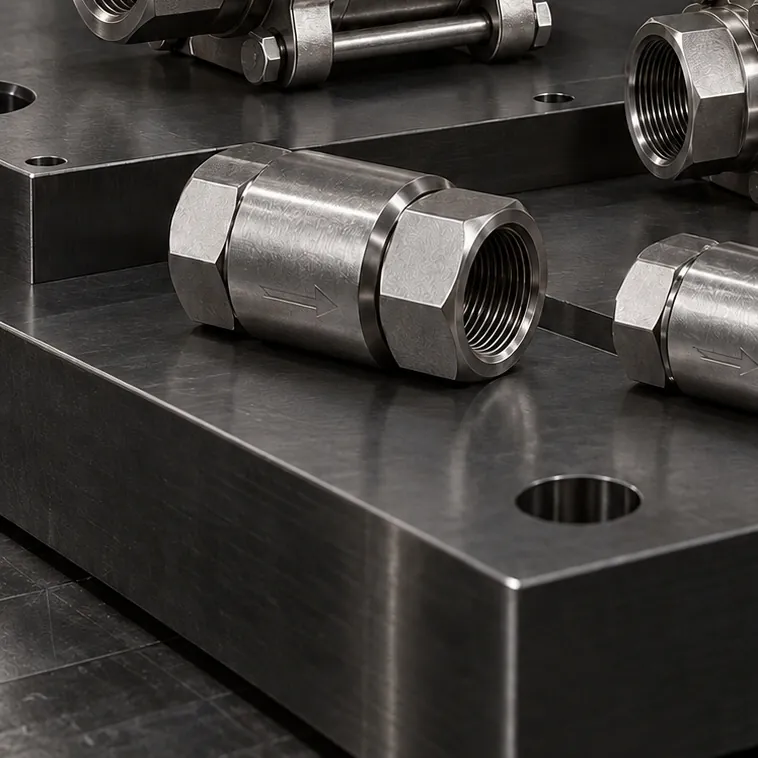
प्रवाह को एक ही दिशा में जाने देने वाला और उल्टे प्रवाह को स्प्रिंग-लोडेड पॉपेट से रोकने वाला इन-लाइन स्टेनलेस स्टील NRV (चेक…

इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
दो इंस्ट्रूमेंटेशन ट्यूबों को 90° कोण पर जोड़ने वाला डबल फेरूल स्टेनलेस स्टील एल्बो। पैनल के भीतर और तंग जगहों में ट्यूब मोड़े…
इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
मापन और नियंत्रण लाइनों में ब्रांच निकालने के लिए तीन डबल फेरूल एंड वाली स्टेनलेस स्टील इंस्ट्रूमेंटेशन टी। ट्रांसमीटर, प्रेशर…
इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
इंस्ट्रूमेंटेशन ट्यूब को थ्रेडेड पोर्ट से जोड़ने वाला स्टेनलेस स्टील कनेक्टर, जिसके एक एंड पर डबल फेरूल और दूसरे पर मेल NPT थ्रेड…
स्टेनलेस स्टील पाइप और फ्लैंज
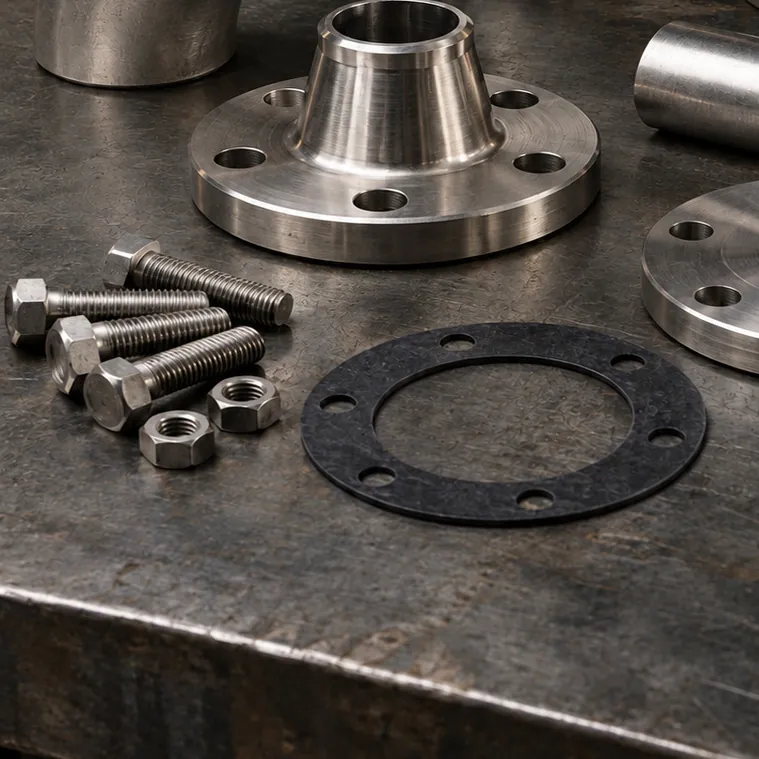
पाइप से बट-वेल्ड द्वारा जुड़ने वाला टेपर्ड नेक युक्त स्टेनलेस स्टील फ्लैंज। दबाव, तापमान और कंपन वाली लाइनों में उपकरण कनेक्शन और…
स्टेनलेस स्टील पाइप और फ्लैंज
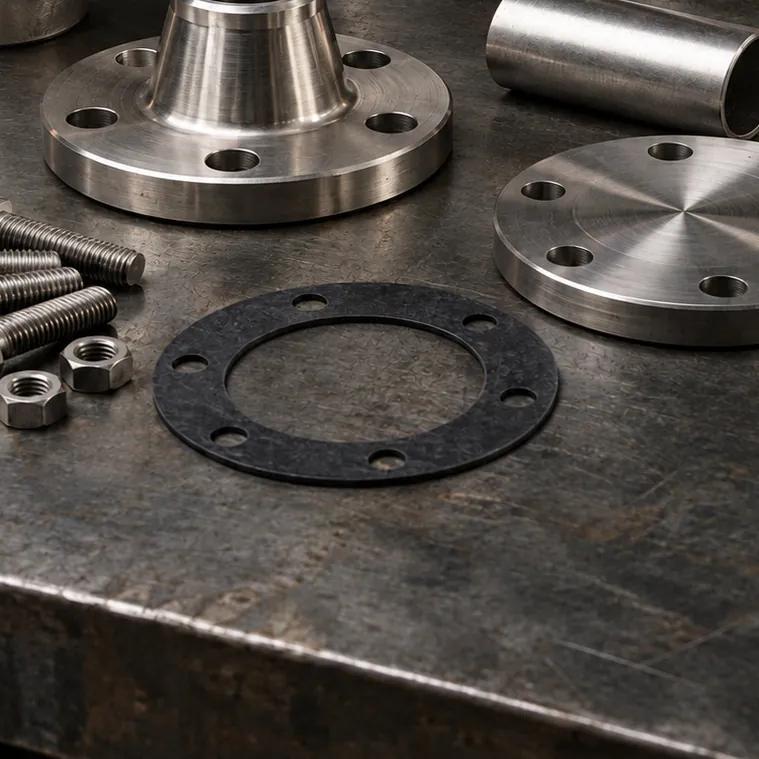
पाइपलाइन या उपकरण आउटलेट के सिरे को बंद करने वाला स्टेनलेस स्टील ब्लाइंड फ्लैंज। लाइन ब्लाइंडिंग, भविष्य के विस्तार की गुंजाइश और…

स्टेनलेस स्टील पाइप और फ्लैंज
हाइड्रोलिक फेरूल फिटिंग और वेल्डेड लाइनों के लिए मीट्रिक बाहरी व्यास वाली सीमलेस स्टेनलेस स्टील हाइड्रोलिक ट्यूब। AISI 316L…
बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
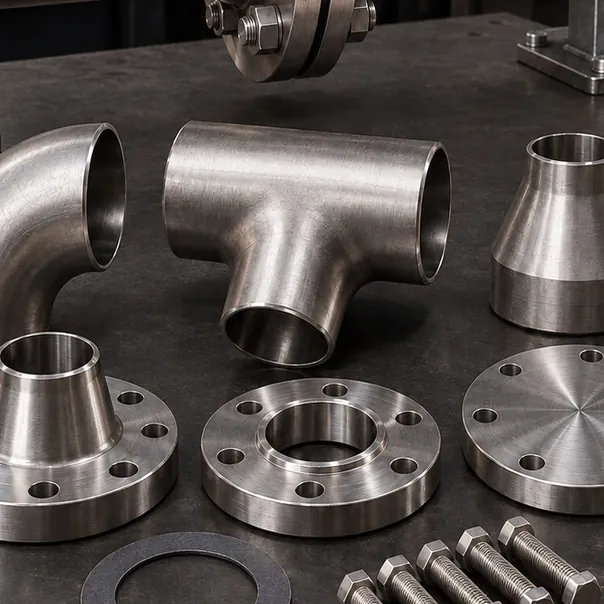
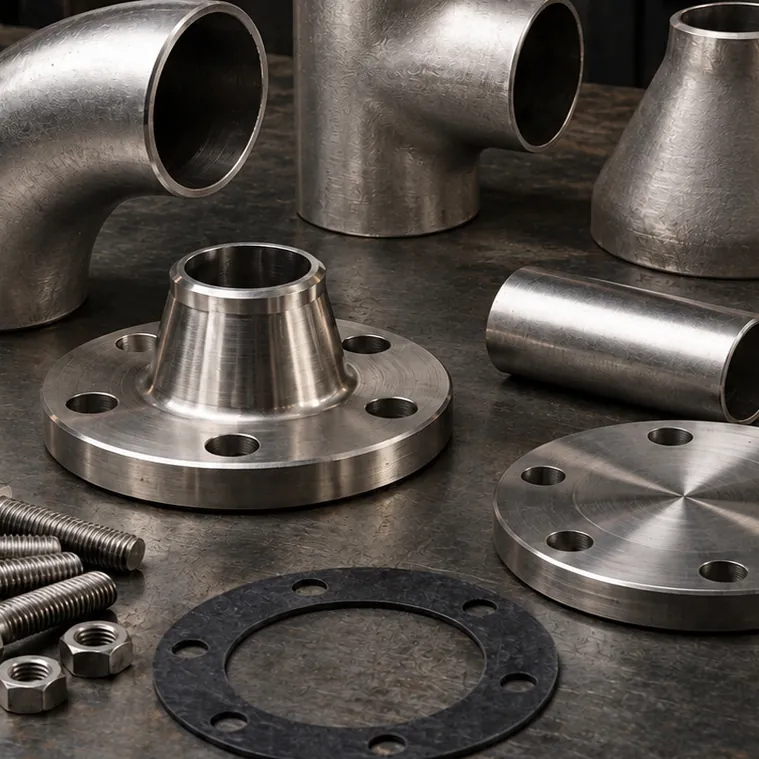
वेल्डेड स्टेनलेस स्टील पाइपलाइनों में 90° दिशा परिवर्तन के लिए बट-वेल्ड एल्बो। लॉन्ग (1.5D) और शॉर्ट (1D) रेडियस; पाइप के अनुरूप…
बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
वेल्डेड स्टेनलेस स्टील पाइपलाइन से समान व्यास की ब्रांच निकालने के लिए बट-वेल्ड इक्वल टी। हेडर, वितरण और बाय-पास लाइनों के लिए…
बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
वेल्डेड स्टेनलेस स्टील पाइपलाइन में समाक्षीय व्यास परिवर्तन देने वाला बट-वेल्ड कॉन्सेंट्रिक रिड्यूसर। पंप डिस्चार्ज लाइनों और…

BSP / NPT एडॉप्टर और हेक्स निप्पल
एक एंड पर BSP और दूसरे एंड पर NPT मेल थ्रेड वाला स्टेनलेस स्टील कन्वर्ज़न निप्पल। यूरोपीय और अमेरिकी थ्रेड मानक वाले उपकरणों को…

BSP / NPT एडॉप्टर और हेक्स निप्पल
बाहरी ओर मेल और भीतरी ओर फीमेल NPT टेपर थ्रेड वाला स्टेनलेस स्टील रिड्यूसर (बुश)। बड़े पोर्ट से छोटे कनेक्शन तक व्यास घटाने के…

BSP / NPT एडॉप्टर और हेक्स निप्पल
अप्रयुक्त फीमेल पोर्ट और थ्रेडेड लाइन एंड को बंद करने वाला, BSPT टेपर थ्रेड और हेक्स हेड युक्त स्टेनलेस स्टील प्लग। AISI 316L।
BSP / NPT एडॉप्टर और हेक्स निप्पल
दोनों एंड पर BSPT टेपर मेल थ्रेड और हेक्स बॉडी वाला स्टेनलेस स्टील स्ट्रेट निप्पल। दो फीमेल पोर्ट, वाल्व या फिटिंग को कम दूरी पर…
आपको जिस पार्ट की तलाश है, वह सूची में नहीं है?
नमूने की फ़ोटो, तकनीकी ड्रॉइंग या साइज़ की जानकारी भेजें; हम कैटलॉग से या कस्टम निर्माण द्वारा उपयुक्त फिटिंग तय करेंगे।
Faik Güney · संपर्क व्यक्ति
सेवाएँ
पार्ट्स की आपूर्ति से आगे बढ़कर, हम पाइपिंग, होज़ असेंबली, कस्टम निर्माण और तकनीकी पहचान के साथ साइट का काम पूरा करते हैं।
AISI 316/316L पाइप, फ्लैंज और फिटिंग से वेल्डेड और खोलने योग्य स्टेनलेस स्टील लाइनें: दीवार की मोटाई के अनुसार वेल्ड एज…
सेवा देखें – स्टेनलेस स्टील पाइपिंगAISI 316L बॉडी वाले बॉल वाल्व, नीडल वाल्व और NRV (चेक वाल्व) का बॉडी, कनेक्शन मानक, बोर, दबाव, तापमान और द्रव के अनुसार…
सेवा देखें – वाल्व, NRV और फ्लो कंट्रोलहाइड्रोलिक होज़ निर्माण और क्रिम्पिंग: स्ट्रेट, 45° और 90° स्टेनलेस स्टील एंड के साथ BSP, JIC, NPT, मीट्रिक और SAE…
सेवा देखें – हाइड्रोलिक होज़ असेंबली व क्रिम्पिंगछोटे व्यास वाली मापन, नियंत्रण और सैंपल लाइनों में AISI 316/316L ट्यूब के साथ डबल फेरूल यूनियन, एल्बो, टी, कनेक्टर और…
सेवा देखें – इंस्ट्रूमेंटेशन ट्यूबिंगमानक स्टेनलेस स्टील फिटिंग, एडॉप्टर, होज़ एंड, फ्लैंज और वाल्व में स्टॉक की स्थिति के अनुसार औसतन 1-3 कार्य दिवस में…
सेवा देखें – स्टॉक से त्वरित आपूर्तिBSP, NPT, UNF/JIC और मीट्रिक थ्रेड की माप द्वारा पहचान, मेटिंग पार्ट के साथ सही मिलान, और ओ-रिंग, बॉन्डेड सील, कोनिकल…
सेवा देखें – थ्रेड पहचान व तकनीकी परामर्शअवलोकन
संक्षिप्त उत्तर
फ़ूड प्रोसेसिंग और पेय संयंत्रों में साफ़ की जा सकने वाली सतह, जंग प्रतिरोध और नियमित रखरखाव पहुँच प्रदान करने वाले AISI 316/316L स्टेनलेस स्टील फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन उपयोग किए जाते हैं। चयन तापमान, सफ़ाई रसायन, दबाव और लाइन व्यास के अनुसार किया जाता है। उत्पाद के सीधे संपर्क में आने वाली लाइनों में हाइजीनिक डिज़ाइन और दस्तावेज़ संबंधी आवश्यकताएँ प्रोजेक्ट स्वामी द्वारा परिभाषित की जानी चाहिए।
फ़ूड प्रोसेसिंग संयंत्र में एक फिटिंग दो अलग-अलग प्रभावों का सामना करती है: उत्पाद से आने वाला एसिड, नमक और चीनी; और हर शिफ़्ट के अंत में अपनाई जाने वाली, गर्म कॉस्टिक, एसिड और डिसइन्फ़ेक्टेंट युक्त सफ़ाई व्यवस्था। गलत सामग्री इस चक्र में अपनी सतह खो देती है, जबकि गलत डिज़ाइन ऐसा पॉकेट छोड़ देता है जहाँ सफ़ाई विलयन नहीं पहुँच पाता। फ़ूड प्रोसेसिंग और पेय संयंत्रों में साफ़ की जा सकने वाली सतह, जंग प्रतिरोध और नियमित रखरखाव पहुँच मुख्य चयन मानदंड हैं।
GÜNEYSS फ़ूड प्रोसेसिंग और पेय निर्माताओं के लिए अनुप्रयोग के अनुसार AISI 316/316L स्टेनलेस स्टील से फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन समूह तैयार करता है। फिलिंग मशीनों और प्रेसों के हाइड्रोलिक सर्किट से लेकर वॉशडाउन क्षेत्र की सहायक लाइनों तक; तापमान, सफ़ाई रसायन, दबाव और लाइन व्यास के अनुसार सही फिटिंग आपके साथ मिलकर चुनी जाती है।
साइट की परिस्थितियाँ
हम इन्हीं परिस्थितियों के अनुसार फिटिंग चुनते हैं और सामग्री, सीलिंग का प्रकार तथा असेंबली का तरीका तय करते हैं।
अपनी परिस्थितियाँ लिखेंगर्म कॉस्टिक, एसिड और क्लोरीन युक्त डिसइन्फ़ेक्टेंट रोज़ सतह पर असर करते हैं; सामग्री और गैसकेट इसी के अनुसार चुने जाने चाहिए।
मशीन बॉडी के साथ धोई जाने वाली हाइड्रोलिक फिटिंग कार्बन स्टील या कोटेड होने पर जल्दी जंग पकड़ लेती हैं।
डेड लेग, बर वाली सतहें और ड्रेन न होने वाली लाइनें माइक्रोबियल जोखिम पैदा करती हैं।
उत्पादन और सफ़ाई के बीच तापमान परिवर्तन गैसकेट और होज़ को थका देते हैं।
नियोजित शटडाउन छोटे होते हैं; पार्ट गलत साइज़ में आए तो उत्पादन कार्यक्रम खिसक जाता है।
तकनीकी चयन नोट
फ़ूड प्रोसेसिंग और पेय अनुप्रयोगों में ऑर्डर से पहले हम मिलकर जिन बिंदुओं को स्पष्ट करते हैं।
उपयोग किए जाने वाले कॉस्टिक, एसिड और डिसइन्फ़ेक्टेंट का प्रकार और तापमान सामग्री और गैसकेट का चयन तय करता है।
बंद सिरे और लंबी ब्रांच लाइनें ऐसे क्षेत्र बनाती हैं जहाँ सफ़ाई विलयन नहीं पहुँच पाता।
ओ-रिंग सफ़ाई रसायनों और लाइन के द्रव, दोनों के अनुकूल होनी चाहिए।
उत्पाद के सीधे संपर्क वाली लाइनों की हाइजीनिक डिज़ाइन और दस्तावेज़ आवश्यकताएँ कोटेशन चरण में लिखी जानी चाहिए।
बार-बार बदली जाने वाली होज़ असेंबली और एडॉप्टर नियोजित शटडाउन से पहले स्टॉक किए जाने चाहिए।
विस्तृत गाइड
उत्पाद के सीधे संपर्क में आने वाली लाइनों में हाइजीनिक कनेक्शन का प्रकार, सतह खुरदरापन और दस्तावेज़ संबंधी आवश्यकताएँ प्रोजेक्ट स्वामी द्वारा परिभाषित की जाती हैं। ये शर्तें कोटेशन चरण में साझा करने पर शुरुआत में ही स्पष्ट हो जाता है कि कौन-से आइटम पूरे किए जा सकते हैं।
फ़ूड प्रोसेसिंग संयंत्रों में स्टेनलेस स्टील के चयन में निर्णायक कारक अक्सर उत्पाद से अधिक सफ़ाई व्यवस्था होती है। नमकीन ब्राइन, टमाटर और फलों के एसिड, सफ़ाई में उपयोग होने वाले अम्लीय और क्षारीय विलयन तथा क्लोरीन-आधारित डिसइन्फ़ेक्टेंट 304 ग्रेड में पिटिंग संक्षारण का जोखिम बढ़ाते हैं। मॉलिब्डेनम मिश्रित 316/316L इन वातावरणों में अधिक प्रतिरोध प्रदान करता है। वेल्डेड पाइपलाइनों और वेल्डेड निप्पलों में लो-कार्बन (अधिकतम 0.03%) 316L को प्राथमिकता दी जाती है, क्योंकि यह वेल्ड क्षेत्र में अंतरकणीय संक्षारण का जोखिम कम करता है।
क्लोरीन-आधारित डिसइन्फ़ेक्टेंट में सांद्रता, तापमान और संपर्क समय की सीमा पार होने पर 316L भी प्रभावित हो सकता है। डिसइन्फ़ेक्टेंट का निर्माता के निर्देशों के अनुसार उपयोग और उसके बाद साफ़ पानी से रिंसिंग स्टेनलेस स्टील सतह की आयु बढ़ाती है। स्टेनलेस स्टील पार्ट्स का कार्बन स्टील के चिप्स या कार्बन स्टील औज़ारों से संपर्क सतह पर लोहे का संदूषण पैदा करके स्थानीय जंग के धब्बे बना सकता है; असेंबली और रखरखाव में स्टेनलेस स्टील के लिए अलग रखे गए औज़ारों का उपयोग इस जोखिम को कम करता है।
CIP प्रणालियों में लाइनें खोले बिना, निर्धारित तापमान और सांद्रता वाले कॉस्टिक और एसिड विलयनों से धोई जाती हैं। फिटिंग चयन में ये बिंदु महत्वपूर्ण हैं:
खाद्य मशीनों के हाइड्रोलिक सर्किट में कार्बन स्टील या कोटेड फिटिंग रोज़ दोहराई जाने वाली हाई-प्रेशर धुलाई में जल्दी संक्षारित हो जाती हैं और जंग के धब्बे उत्पाद क्षेत्र तक पहुँच सकते हैं। स्टेनलेस स्टील फिटिंग और होज़ एंड इस जोखिम को काफ़ी हद तक कम करते हैं। जिन मशीनों में उत्पाद से आकस्मिक संपर्क की संभावना होती है, वहाँ फ़ूड-ग्रेड (H1 श्रेणी) हाइड्रोलिक द्रव उपयोग किए जा सकते हैं; ऐसी स्थिति में गैसकेट सामग्री की द्रव के साथ अनुकूलता अलग से जाँची जानी चाहिए।
फ़ूड प्रोसेसिंग संयंत्रों में पकाने, पाश्चुरीकरण, स्टरलाइज़ेशन और सफ़ाई के लिए भाप और गर्म पानी का व्यापक उपयोग होता है। इन लाइनों में फिटिंग चयन तापमान से शुरू होता है: गैसकेट सामग्री और यदि होज़ है तो होज़ भी कार्य तापमान के अनुकूल होनी चाहिए। तापमान परिवर्तन से फैलने और सिकुड़ने वाली लाइनों में कनेक्शन बिंदुओं पर ज़ोर पड़ता है; इसलिए क्लैंपिंग और लचीलेपन की योजना साथ-साथ बनानी चाहिए। कंप्रेस्ड एयर लाइनों में संघनित पानी कार्बन स्टील फिटिंग में जंग पैदा करता है और यह जंग एक्चुएटरों या उत्पाद क्षेत्र तक पहुँच सकती है; स्टेनलेस स्टील फिटिंग इस जोखिम को कम करती हैं।
बॉल वाल्व में बॉडी कैविटी बंद स्थिति में उत्पाद और सफ़ाई विलयन को रोककर रख सकती है। इसलिए सहायक लाइनों में उपयोग होने वाले बॉल वाल्व को सफ़ाई के दौरान खुली स्थिति में धोने और रखरखाव योजना में शामिल करने की सलाह दी जाती है। चेक वाल्व में असेंबली के समय प्रवाह तीर की दिशा और सर्विस एक्सेस की जाँच की जानी चाहिए।
| चयन मानदंड | प्रभाव |
|---|---|
| तापमान | गैसकेट सामग्री और होज़ का प्रकार; गर्म पानी और भाप लाइनों में विशेष रूप से महत्वपूर्ण |
| सफ़ाई रसायन | स्टेनलेस स्टील ग्रेड और गैसकेट अनुकूलता |
| दबाव | फिटिंग बॉडी का प्रकार, होज़ रीइनफ़ोर्समेंट और फ्लैंज क्लास |
| लाइन व्यास | निप्पल, फिटिंग और वाल्व का साइज़; प्रवाह वेग और सफ़ाई की प्रभावशीलता |
खाद्य उत्पादन में नियोजित रखरखाव शटडाउन आमतौर पर छोटे और पहले से तय होते हैं। बार-बार बदली जाने वाली होज़ असेंबली और एडॉप्टरों को रखरखाव कैलेंडर से पहले स्टॉक कर लेना शटडाउन को लंबा होने से रोकता है। सफ़ाई के बाद कनेक्शन के आसपास रह जाने वाला सफ़ेद अवशेष या भूरा धब्बा सफ़ाई रसायन की सांद्रता या रिंसिंग से जुड़ी चेतावनी हो सकता है; रखरखाव राउंड में इन बिंदुओं की दृश्य जाँच से समय रहते कदम उठाए जा सकते हैं। स्टॉक में उपलब्ध मानक साइज़ औसतन 1-3 कार्य दिवसों में डिस्पैच के लिए तैयार किए जाते हैं; मानक निर्माण औसतन 5-10 कार्य दिवसों में, साइज़ के अनुसार असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवसों में, और कस्टम साइज़ व प्रोजेक्ट निर्माण तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवसों में नियोजित किए जाते हैं। पार्ट्स थ्रेड और पोर्ट सुरक्षात्मक कैप के साथ, साइज़ के अनुसार अलग-अलग पैक करके डिस्पैच किए जाते हैं।
अनुप्रयोग
फ़ूड प्रोसेसिंग और पेय क्षेत्र की वे टीमें, जिन्हें फिटिंग, होज़ असेंबली और कस्टम पार्ट्स की आवश्यकता होती है।
प्रोसेस सहायक लाइनों, मशीन हाइड्रोलिक्स और सफ़ाई प्रणालियों के लिए स्टेनलेस स्टील फिटिंग।
CIP रिटर्न और डोज़िंग लाइनें, गर्म पानी और भाप कनेक्शन।
फिलिंग और कैपिंग मशीनों के वॉशडाउन क्षेत्र में हाइड्रोलिक और न्यूमैटिक लाइन कनेक्शन।
हाइड्रोलिक प्रेस सर्किट में अम्लीय वातावरण के प्रति प्रतिरोधी स्टेनलेस स्टील फिटिंग और होज़ एंड।
नमकीन ब्राइन और गहन धुलाई वाले वातावरण में मशीन कनेक्शन।
मशीन पर मानकीकृत स्टेनलेस स्टील होज़ असेंबली और एडॉप्टर सेट।
गैलरी
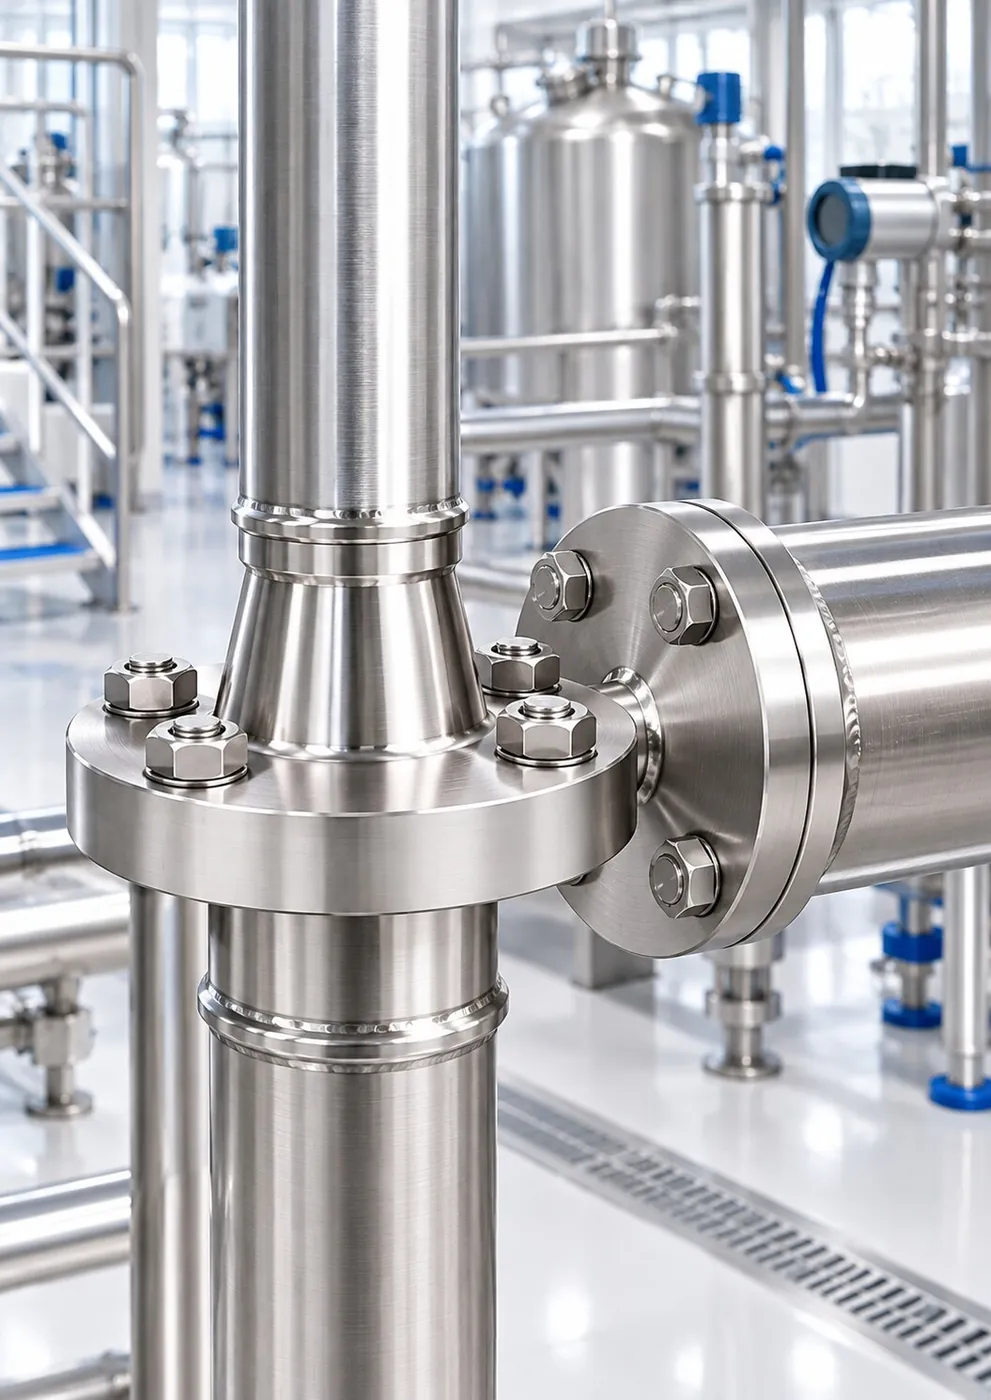
फ़ूड प्रोसेसिंग संयंत्र में स्टेनलेस स्टील टैंक और फ्लैंज वाली पाइपलाइन (प्रतीकात्मक चित्र)
लाइन आइसोलेशन के लिए स्टेनलेस स्टील बॉल वाल्व और NRV (चेक वाल्व) (प्रतीकात्मक चित्र)
 स्टेनलेस स्टील एंड वाली होज़ असेंबली (प्रतीकात्मक चित्र)
 थ्रेड और पोर्ट सुरक्षात्मक कैप से बंद, पॉलीबैग में पैक की गई फिटिंग (प्रतीकात्मक चित्र)
ज्ञान केंद्र
स्टॉक उत्पाद औसतन 1-3 कार्य दिवसों में, मानक निर्माण 5-10 कार्य दिवसों में, माप के अनुसार क्रिम्प की गई होज़ असेंबलियाँ 5-15 कार्य दिवसों में, और…
डबल फेरूल फिटिंग में फ्रंट फेरूल सीलिंग प्रदान करता है और बैक फेरूल ट्यूब को पकड़ता है। सही असेंबली के लिए ट्यूब को अक्ष के लंबवत काटा जाता है, उसकी…

स्टेनलेस स्टील पाइपलाइन में फिटिंग और फ्लैंज, पाइप के DN/NPS मान और Schedule (दीवार की मोटाई) से मिलान करके चुने जाते हैं। दबाव और कंपन वाली लाइनों…
अक्सर पूछे जाने वाले प्रश्न
यदि आपके प्रश्न का उत्तर यहाँ नहीं है, तो हमें लिखें; साइज़, थ्रेड मानक और सामग्री हम मिलकर स्पष्ट करेंगे।
अपना प्रश्न हमें लिखेंनमकीन ब्राइन, फलों के एसिड और क्लोरीन युक्त डिसइन्फ़ेक्टेंट 304 ग्रेड में पिटिंग संक्षारण का जोखिम बढ़ाते हैं। मॉलिब्डेनम मिश्रित 316/316L इन वातावरणों में अधिक प्रतिरोध दिखाता है। वेल्डेड लाइनों में लो-कार्बन 316L वेल्ड क्षेत्र में अंतरकणीय संक्षारण का जोखिम भी कम करता है।
उत्पाद के सीधे संपर्क में आने वाली लाइनों में हाइजीनिक कनेक्शन का प्रकार, सतह खुरदरापन और दस्तावेज़ संबंधी आवश्यकताएँ प्रोजेक्ट स्वामी द्वारा परिभाषित की जाती हैं। यदि आप ये शर्तें कोटेशन चरण में साझा करते हैं, तो हम शुरुआत में ही स्पष्ट कर देते हैं कि कौन-से आइटम पूरे किए जा सकते हैं। मशीन हाइड्रोलिक्स, सहायक लाइनें और सफ़ाई प्रणालियाँ वे अनुप्रयोग हैं जिन पर हमारा फ़ोकस है।
पहुँचा सकते हैं। गर्म कॉस्टिक और एसिड विलयन कुछ गैसकेट सामग्रियों को सख़्त कर देते हैं या फुला देते हैं। यदि आप उपयोग किए जाने वाले सफ़ाई रसायन का प्रकार, सांद्रता और तापमान ऑर्डर में बताते हैं, तो ओ-रिंग और गैसकेट सामग्री उसी के अनुसार चुनी जाती है।
मशीन बॉडी के साथ हाई-प्रेशर पानी से धोई जाने वाली हाइड्रोलिक लाइनों में कार्बन स्टील या कोटेड फिटिंग जल्दी संक्षारित हो जाती हैं और जंग के धब्बे उत्पाद क्षेत्र तक पहुँच सकते हैं। स्टेनलेस स्टील फिटिंग और होज़ एंड इस जोखिम को काफ़ी हद तक कम करते हैं। यदि फ़ूड-ग्रेड हाइड्रोलिक द्रव उपयोग हो रहा है, तो गैसकेट अनुकूलता अलग से जाँची जानी चाहिए।
हाँ। स्टॉक में उपलब्ध मानक साइज़ औसतन 1-3 कार्य दिवसों में डिस्पैच के लिए तैयार किए जाते हैं; मानक निर्माण औसतन 5-10 कार्य दिवसों में, और साइज़ के अनुसार असेंबल की गई होज़ असेंबली औसतन 5-15 कार्य दिवसों में नियोजित की जाती हैं। यदि आप रखरखाव सूची शटडाउन की तारीख से पहले साझा करते हैं, तो हम स्टॉक से पूरे होने वाले और निर्माण की आवश्यकता वाले आइटम अलग करके डिलीवरी योजना उसी के अनुसार बनाते हैं।
कोटेशन
लाइन व्यास, तापमान, दबाव और आपके द्वारा उपयोग किया जाने वाला सफ़ाई रसायन साझा करें; हम उपयुक्त स्टेनलेस स्टील ग्रेड और गैसकेट विकल्प डिलीवरी योजना के साथ बताएँगे।
फ़ूड प्रोसेसिंग और पेय अनुरोध फ़ॉर्म
अन्य सेक्टर