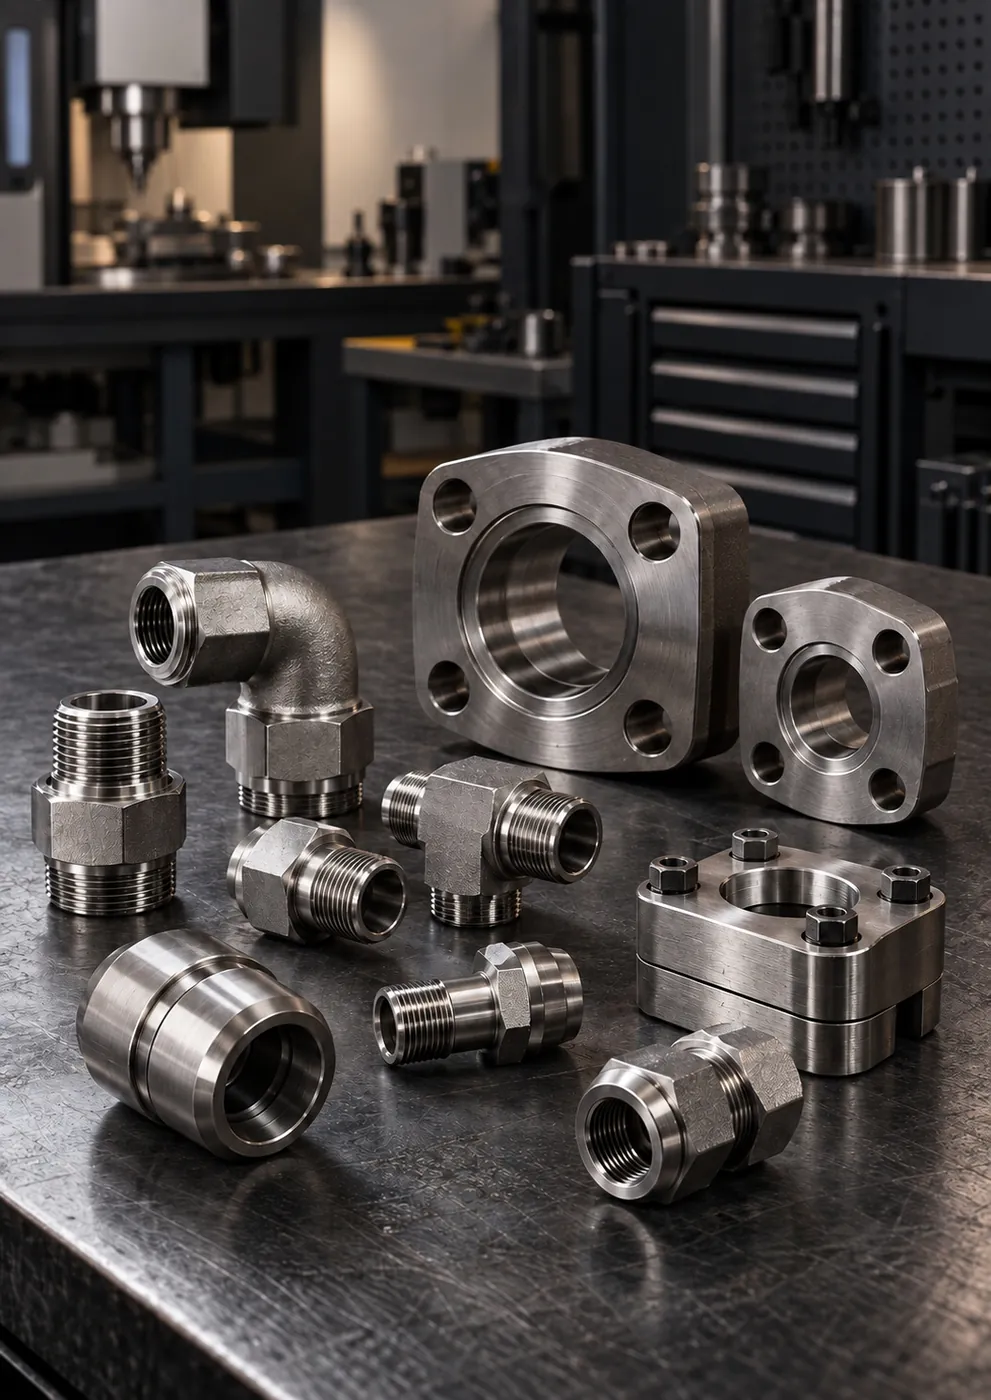
Yüksüklü Boru Rakorları
Erkek Düz Rakor (BSPP)
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…

Yüksek çevrim · Sıcaklık · Bakım acili
Pres, merdane ve hidrolik güç ünitelerinde yüksek çevrim, sıcaklık ve titreşime uygun yüksek basınç hortum uçları, SAE flanşlar ve adaptörler; bakım acilleri için stoktan tedarik.
Bu sektörde öne çıkan ürünler
23 ürünün tümüÜrünler
23 ürün Haddehaneler ve Ağır Sanayi sahasının koşullarına göre listelendi. Grup seçerek daraltın; ölçü ve diş standardı için ürün sayfasına geçin.
Yüksüklü Boru Rakorları
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…

Hortum Rakorları ve Soketler
Dişi BSP döner somunlu, 60° konik oturmalı, 90° bükümlü paslanmaz presli hortum rakoru. Hortumu port önünde burmadan dik açıyla…

SAE Flanş Sistemleri
Flanş başlıklı hortum rakorunu veya boru ucunu SAE Code 61 porta bastıran iki parçalı paslanmaz yarım flanş kelepçe. Hat…

SAE Flanş Sistemleri
SAE flanş portlarını dirsek, ara parça, redüksiyon veya dağıtım fonksiyonuyla tek gövdede birleştiren paslanmaz flanş bloğu…

Özel İmalat Parçaları
Standart kataloglarda karşılığı olmayan diş, ölçü ve açı kombinasyonları için numune veya teknik resme göre CNC'de işlenen…

Yüksüklü Boru Rakorları
İki paslanmaz boruyu aynı eksende, kaynaksız birleştiren 24° konik somun yüksüklü düz rakor. AISI 316L gövde, L ve S serisi boru…

Yüksüklü Boru Rakorları
Boru hattında 90° yön değişimini kaynaksız sağlayan somun yüksüklü paslanmaz dirsek rakor. Bükme yarıçapının sığmadığı dar montaj…

Yüksüklü Boru Rakorları
Aynı çaptaki üç boruyu birleştiren, ana hattan kol ayırmaya yarayan somun yüksüklü paslanmaz eşit T rakor. AISI 316L, 24° konik…

Hortum Rakorları ve Soketler
O-ring alın sızdırmazlıklı (ORFS) dişi döner somunlu paslanmaz hortum rakoru. Yüksek basınçlı ve titreşimli hatlarda kaçak…
Hortum Rakorları ve Soketler
SAE Code 61 flanş başlıklı, 90° bükümlü paslanmaz presli hortum rakoru. Büyük çaplı basınç ve emiş hatlarında pompa ve blok…
Hortum Rakorları ve Soketler
Metrik dişli döner somunlu, 24° konik O-ringli L serisi paslanmaz düz hortum rakoru. Somun yüksüklü rakor gövdelerine doğrudan…

Hortum Rakorları ve Soketler
İki kat çelik tel örgülü 2SN hidrolik hortumlar için paslanmaz presleme soketi (kapsül). Hortum rakoruyla birlikte preslenerek…
Hortum Rakorları ve Soketler
Delikli cıvata ile porta bağlanan halka (banjo) tipi paslanmaz hortum rakoru. Dar alanda porta dik, döndürülebilir bağlantı; iki…

SAE Flanş Sistemleri
Yüksek basınçlı hidrolik hatlar için SAE Code 62 paslanmaz karşı flanş. Kaynaklı veya dişli boru bağlantısıyla boruyu Code 62…

SAE Flanş Sistemleri
Kullanılmayan SAE flanş portlarını veya flanşlı hat uçlarını kapatan paslanmaz kör flanş. Code 61 ve Code 62 port ölçülerine…
UNF / JIC 37° Rakorlar
JIC 37° UNF erkek uçlu, BSPP paralel erkek dişli paslanmaz geçiş adaptörü. Avrupa standart portlu ekipmana JIC hortum hattı…
BSP / NPT Adaptör ve Nipeller
İki ucu farklı ölçüde BSPP erkek dişli, uçlarında 60° konik oturma yuvası bulunan paslanmaz orantılı nipel. BSP döner somunlu…

BSP / NPT Adaptör ve Nipeller
Kullanılmayan dişi portları ve dişli hat uçlarını kapatan BSPT konik dişli, altı köşe başlı paslanmaz kör tapa. AISI 316L.
BSP / NPT Adaptör ve Nipeller
BSPP paralel dişli, port tarafında perflex (bonded seal) conta ile sızdırmazlık sağlayan paslanmaz redüksiyonlu nipel. Bakımda…
Kaynaklı Nipel ve Rakorlar
Nipel gövde, somun ve boruya alın kaynağıyla birleşen O-ringli kaynaklı yüksükten oluşan paslanmaz set. Kaynaklı hatta…
Kaynaklı Nipel ve Rakorlar
Bir ucu boruya kaynatılan, diğer ucu 24° konik somun yüksüklü paslanmaz 90° dirsek. Kaynaklı hattan sökülebilir bağlantıya dik…
Kaynaklı Nipel ve Rakorlar
Boru ucuna alın kaynağıyla birleşen, 24° konik yuvaya O-ring ile oturan paslanmaz kaynaklı yüksük. Düz, kademeli (çap geçişli) ve…

Özel İmalat Parçaları
Birden fazla hidrolik hattı tek gövdede toplayan, teknik resme göre bloktan işlenen paslanmaz manifold ve geçiş blokları. Boru ve…
Aradığınız parça listede yok mu?
Numune fotoğrafı, teknik resim ya da ölçü bilgisi gönderin; katalogdan ya da özel imalatla uygun bağlantıyı belirleyelim.
Faik Güney · Yetkili
Hizmetler
Parça tedarikinin ötesinde; tesisat, hortum grubu montajı, özel imalat ve teknik tespit ile sahadaki işi tamamlıyoruz.
Hidrolik hortum yapımı ve presleme: düz, 45° ve 90° paslanmaz uçlarla BSP, JIC, NPT, metrik ve SAE flanşlı (talebe göre…
Hizmeti inceleyin – Hidrolik Hortum Yapımı ve PreslemeStandart paslanmaz rakor, adaptör, hortum ucu, flanş ve vanalarda stok durumuna göre ortalama 1-3 iş günü sevke…
Hizmeti inceleyin – Stoktan Hızlı Tedarik ve Bakım DesteğiKontrol panelleri, güç üniteleri ve test tezgâhlarında paslanmaz boru ve fittings ile düzenli, etiketli ve servis dostu…
Hizmeti inceleyin – Hidrolik Kontrol Paneli BağlantılarıStandart ürünün çözüm olmadığı yerde numune, teknik resim veya ölçüye göre özel adaptör, nipel, flanş bloğu ve geçiş…
Hizmeti inceleyin – Teknik Resim ve Numuneden Özel İmalatAISI 316/316L çubuktan diş profili, sızdırmazlık koniği, anahtar ağzı ve bağlantı geometrisi, teknik resimdeki…
Hizmeti inceleyin – Paslanmaz CNC İşlemeBSP, NPT, UNF/JIC ve metrik dişlerin ölçümle tespiti, karşı parçayla doğru eşleştirme ve O-ring, bonded seal, konik…
Hizmeti inceleyin – Diş Tespiti ve Teknik DanışmanlıkAISI 316/316L boru, flanş ve fittings ile kaynaklı ve sökülebilir paslanmaz hatlar: et kalınlığına uygun ağız…
Hizmeti inceleyin – Paslanmaz Boru TesisatıAISI 316L gövdeli küresel vana, iğne vana ve çekvalflerin gövde, bağlantı standardı, geçiş çapı, basınç, sıcaklık ve…
Hizmeti inceleyin – Vana, Çekvalf ve Akış KontrolüGenel bakış
Kısa cevap
Haddehanelerde pres, merdane ve hidrolik güç ünitesi hatlarında yüksek basınç hortum uçları, SAE Code 61/62 flanşlar ve adaptörler kullanılır. Seçim; hortum çapı, debi, basınç sınıfı ve bükülme yarıçapına göre yapılır. Bakım acilleri için sık değişen hortum uçları ve adaptörlerin stoktan (ortalama 1-3 iş günü), ölçüye göre montajlı hortum gruplarının ortalama 5-15 iş günü, özel blok ve ölçülerin ise teknik onay sonrası ortalama 10-20 iş günü içinde karşılanması planlanmalıdır.
Bir haddehanede hidrolik, hattın durmadan çalışmasını sağlayan kas sistemidir. Merdane aralığını ayarlayan silindirler, presler, makaslar ve güç üniteleri her vardiyada tekrar tekrar basınç yükselmesi ve boşalması yaşar. Sıcak malzemeden yayılan ısı, soğutma suyu ve tufal bu bağlantıları sürekli zorlar. Pres, merdane ve hidrolik güç ünitelerinde yüksek çevrim, sıcaklık ve titreşim etkilerine uygun bir bağlantı düzeni gerekir.
GÜNEYSS, haddehaneler, metal işleme tesisleri ve ağır sanayi işletmeleri için yüksek basınç hortum uçları, SAE flanşlar, flanş blokları ve adaptörler hazırlar. Bakım acillerinde sık değişen hortum uçları, adaptörler ve flanşlar stoktan karşılanır; ölçüye göre montajlı hortum grupları ortalama 5-15 iş günü, özel blok ve standart dışı ölçüler teknik onaydan sonra ortalama 10-20 iş günü içinde hazırlanır.
Saha koşulları
Bağlantı elemanını bu koşullara göre seçiyor, malzemeyi, sızdırmazlık tipini ve montaj şeklini buna göre belirliyoruz.
Kendi koşullarınızı yazınSürekli basınç yükselip boşalan devrelerde bağlantılar yorulur; seçim nominal basıncın ötesinde yapılmalıdır.
Hızlı valf hareketleri ve darbeli yükler hatta anlık basınç yükselmeleri oluşturur.
Sıcak malzemeye yakın hortum ve contalar ısı nedeniyle erken yaşlanır.
Nemli ve aşındırıcı ortam karbon çelik bağlantıları paslandırır, dişleri tutar.
Bir hortum hasarı hattı durdurur; doğru ölçüdeki yedeğin hızla bulunması gerekir.
Presler ve merdane tahrikleri bağlantıları gevşetir; kelepçe ve destek düzeni kritik hale gelir.
Teknik seçim notları
Haddehaneler ve Ağır Sanayi uygulamalarında sipariş öncesi birlikte netleştirdiğimiz noktalar.
Küçük çaplı hortum yüksek akış hızı, ısınma ve basınç kaybına yol açar.
Basınç sınıfı, çalışma basıncının yanında darbe ve çevrim yüküne göre seçilmelidir.
Minimum bükülme yarıçapının altındaki güzergâh takviye katmanını yorar.
Yüksek basınçlı büyük çaplı hatlarda flanş, dişli bağlantıya göre montaj ve söküm kolaylığı sağlar.
Sık değişen hortum grubu ve adaptör ölçüleri bakım planında kayıtlı ve stokta olmalıdır.
Detaylı rehber
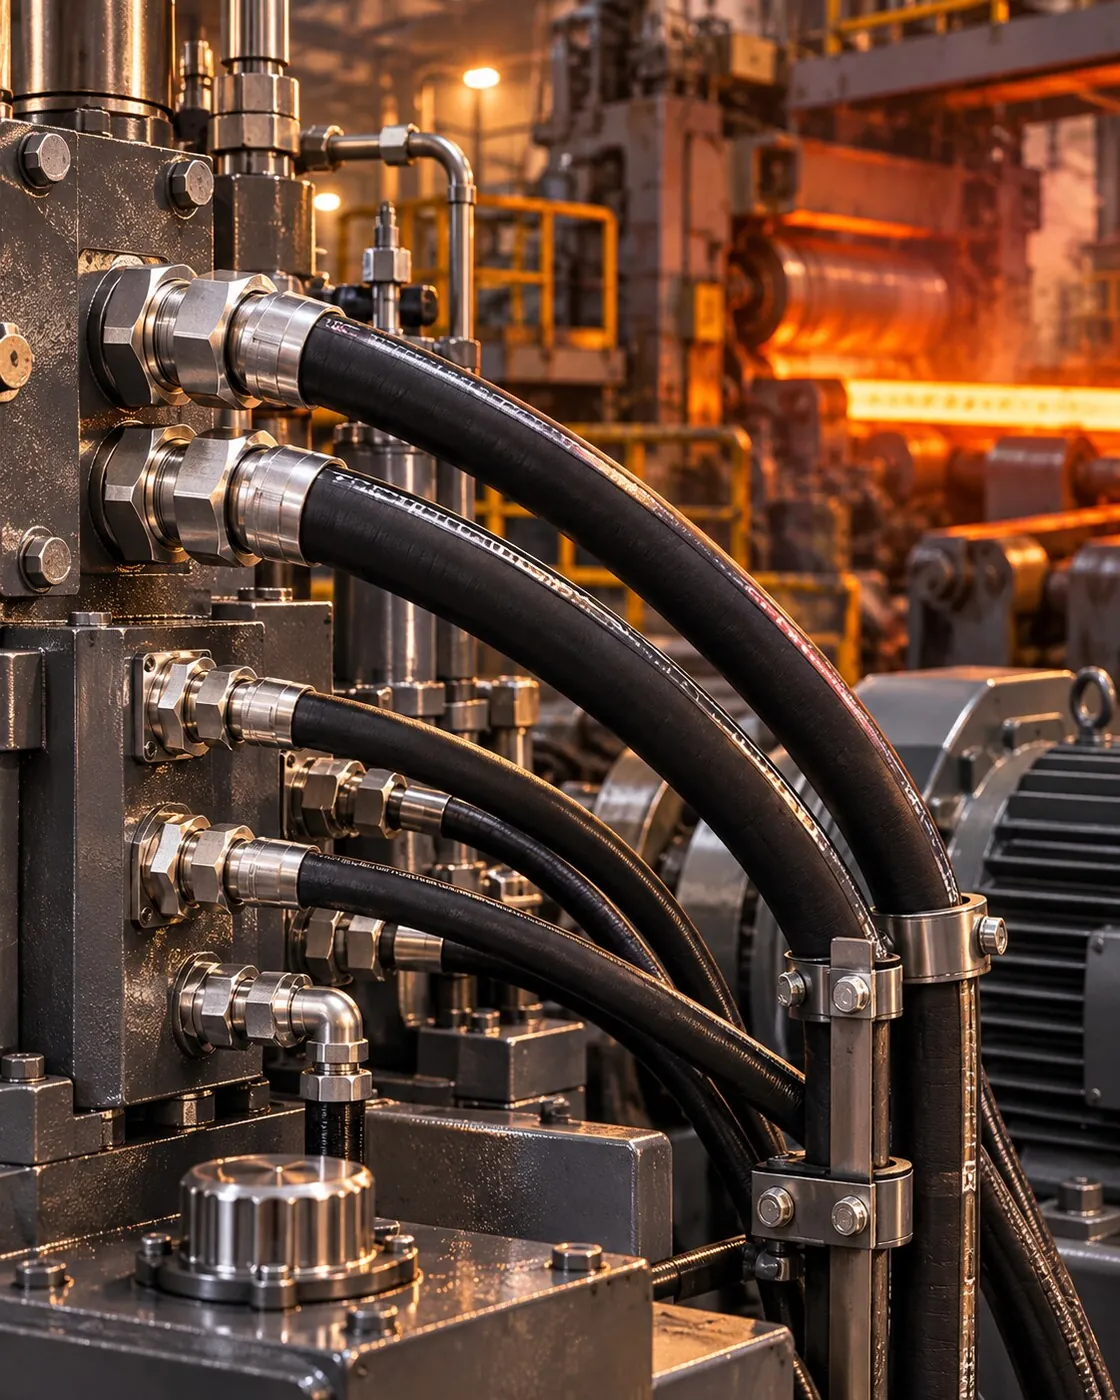
Haddehane hidroliğinde bağlantıyı zorlayan şey çoğu zaman nominal basınç değil, basıncın ne sıklıkta ve ne kadar hızlı değiştiğidir. Valflerin hızlı açılıp kapanması ve darbeli yükler, hatta nominal değerin üzerinde anlık basınç yükselmeleri oluşturur. Bu nedenle:
Basınç darbelerinin kaynağı çoğu zaman ani valf kapanmaları, silindirin strok sonuna sert oturması ya da akümülatör ön dolum basıncının uygun olmamasıdır. Bağlantı değişimi kadar bu nedenlerin de incelenmesi, aynı arızanın kısa süre sonra tekrarlanmasını önler.
Sıcak hadde hatlarında bağlantılar hem sıcak malzemeden yayılan ısıya hem de merdane soğutma suyu ve tufal karışımına maruz kalır. Karbon çelik bağlantılar bu nemli ve aşındırıcı ortamda hızla paslanır; sökülmesi gereken bir rakor, bakım sırasında dişi tutulmuş halde çıkar. AISI 316/316L paslanmaz bağlantılar dış yüzey korozyonunu ve diş tutulmasını büyük ölçüde azaltır. Isı kaynağına yakın hortumlarda ısı koruyucu kılıf ve uygun hortum tipi seçilmeli, güzergâh sıcak bölgeden mümkün olduğunca uzak planlanmalıdır.
Hortumun çalışma sıcaklığı değerlendirilirken yalnızca çevre sıcaklığı değil, akışkan sıcaklığı da dikkate alınmalıdır. Isınan yağ hortumun iç katmanını ve contaları yaşlandırır; güç ünitesindeki soğutmanın yetersiz kalması, bağlantılardaki tekrarlayan kaçak sorunlarının gözden kaçan nedenlerinden biridir.
Haddehane güç üniteleri büyük debili pompalar, filtre grupları ve akümülatör istasyonlarından oluşur. Pompa çıkışları ve ana basınç hatları genellikle SAE flanşla bağlanır; manifold çıkışlarında ise flanş blokları, dirsekler ve adaptörler hat düzenini kurar. Özel ölçülü bir flanş bloğu, birkaç dirsek ve adaptörden oluşan bir zinciri tek parçada toplayarak hem kaçak noktası sayısını hem de montaj boşluğunu azaltabilir. Akümülatör bağlantılarında, bakım sırasında basıncın güvenli şekilde boşaltılabilmesi için izolasyon ve boşaltma noktaları önceden planlanmalıdır.
| Kriter | Yanlış seçimin sonucu |
|---|---|
| Hortum iç çapı ve debi | Yüksek akış hızı, ısınma ve basınç kaybı |
| Basınç sınıfı | Darbe yükü altında erken hasar |
| Bükülme yarıçapı | Takviye katmanında yorulma ve uç bölgesinde kopma |
| Burulma | Hortum ömrünün belirgin biçimde kısalması |
| Uç açısı ve boy | Hortumun gerilerek ya da sürtünerek çalışması |
Hortum grubunun uç açıları (düz, 45°, 90°) ve boyu doğru seçildiğinde hortum, hareket sırasında gerilmeden ve burulmadan çalışır; bu da servis ömrünü doğrudan uzatır.
Tufal ve toz hidrolik devreye en çok bakım sırasında girer. Sökülen hortum ve rakor uçlarının hemen kapatılması, yeni parçaların montaja kadar koruyucu kapaklarıyla saklanması ve montaj öncesinde bağlantı yüzeylerinin temizlenmesi, valf ve pompa arızalarının önemli bir kaynağını azaltır. Paslanmaz dişlerde montaj sırasında sıkışmayı önlemek için uygun montaj pastası kullanılmalı, flanş O-ringleri yuvasına doğru oturtulmalıdır. Hat açılarak yapılan bir müdahaleden sonra filtre durumunun kontrol edilmesi, bakım sırasında giren kirliliğin sisteme yayılmasını sınırlar. İlk devreye alma sonrasında kontrollü kaçak kontrolü yapılmalıdır.
Haddehanede plansız bir duruşun maliyeti parça maliyetinin çok üzerindedir. Bu nedenle bakım ekiplerine en sık değişen hortum grupları, adaptörler ve flanş O-ringleri için bir ölçü listesi çıkarmalarını ve kritik ölçüleri stokta tutmalarını öneriyoruz. Bakım acillerinde stoktaki hortum uçları, adaptörler ve standart ölçüler ortalama 1-3 iş günü içinde sevke hazırlanır; ölçüye göre preslenen montajlı hortum grupları ise ortalama 5-15 iş günü içinde hazırlanır. Özel flanş blokları ve standart dışı ölçüler teknik onaydan sonra ortalama 10-20 iş günü içinde üretilir. Aşınmış ya da hasar görmüş özel parçalar numune veya teknik resim üzerinden yeniden imal edilebilir. Acil taleplerde iki uçtaki bağlantı tipi, uç açıları, hortum iç çapı, boy ve çalışma basıncının bir arada iletilmesi, doğru parçanın ilk seferde hazırlanmasını sağlar.
Uygulamalar
Haddehaneler ve Ağır Sanayi sahasında bağlantı elemanı, hortum grubu ve özel parça ihtiyacı olan ekipler.
Merdane ayar ve dengeleme silindirleri, güç üniteleri ve malzeme taşıma hidrolikleri.
Pres, makas ve doğrultma hatlarında yüksek basınç hortum uçları ve SAE flanşlar.
Darbeli yük altında çalışan presler için flanş blokları ve adaptörler.
Kalıp ve taşıma hidroliklerinde ısıya maruz kalan hatlar için paslanmaz bağlantılar.
Ağır sanayi müşterileri için acil hortum grubu ve adaptör tedariki.
Büyük debili ünitelerin pompa çıkışı, manifold ve akümülatör bağlantıları.
Galeri
Bilgi merkezi

Stok ürünler ortalama 1-3 iş günü, standart imalat 5-10 iş günü, ölçüye göre montajlı hortum grupları 5-15 iş günü, özel ölçü ve proje parçaları…

Doğru hortum grubu yedi bilgiyle tanımlanır: iç çap ve boy, sıcaklık, uygulama koşulu, akışkan, çalışma ve darbe basıncı, iki ucun bağlantı tipi ile…

Hidrolik bağlantıda sızdırmazlık dört yolla sağlanır: O-ring, bonded seal (perflex) conta, konik metal yüzey ve konik diş. Paralel dişlerde…
Sık sorulan sorular
Sorunuzun cevabı burada yoksa yazın; ölçü, diş standardı ve malzemeyi birlikte netleştirelim.
Sorunuzu bize yazınStoktaki hortum uçları, adaptörler ve standart ölçüler ortalama 1-3 iş günü içinde sevke hazırlanır; aynı ölçüde hazır bir hortum grubu stokta varsa o da bu sürede gönderilir. Ölçüye göre preslenen montajlı hortum grupları ise uç tipi, adet ve hortum stok durumuna göre ortalama 5-15 iş günü içinde hazırlanır. İki uçtaki bağlantı tipi, uç açıları, hortum iç çapı, boy ve çalışma basıncını telefon veya WhatsApp ile iletirseniz stok durumunu hızla teyit eder, montaj gerektiren grubun terminini ayrıca bildiririz. Sık patlayan hortumların yedeğini tesiste hazır tutmak duruşu en çok kısaltan önlemdir.
Büyük çaplı yüksek basınç hatlarında SAE flanş tercih edilir; dişli bağlantılar bu çaplarda çok yüksek sıkma momenti ister ve sökümde diş hasarı riski taşır. Code 61 ve Code 62 seçimi nominal çap, çalışma basıncı ve port geometrisine göre yapılır.
En sık nedenler; minimum bükülme yarıçapının altında güzergâh, hortumun burularak montajı ve uç açısının ya da boyun yanlış seçilmesidir. Darbe yükünün hortumun basınç sınıfına göre yüksek olması da ömrü kısaltır. Mevcut güzergâhın fotoğrafını paylaşırsanız uç açısı ve boy önerisiyle birlikte değerlendirebiliriz.
Evet. Numune veya teknik resim üzerinden port ölçüleri, cıvata düzeni, O-ring yuvası ve bağlantı yönü teyit edilir; ilk parça onayından sonra üretime geçilir. Özel blok ve ölçüler teknik onay sonrası ortalama 10-20 iş günü içinde imal edilir.
Soğutma suyu, tufal ve nemin yoğun olduğu bölgelerde karbon çelik bağlantılar hızla paslanır ve bakım sırasında dişleri tutulmuş halde çıkar. Paslanmaz bağlantılar dış yüzey korozyonunu ve diş tutulmasını büyük ölçüde azaltarak söküm ve değişim süresini kısaltır. Kuru ve korunaklı bölgelerde ihtiyaç uygulamaya göre değerlendirilebilir.
Teklif
Sık değişen hortum grubu, adaptör ve flanş ölçülerinizi gönderin; stoktan karşılanacakları ve imalat gerektirenleri termin bilgisiyle ayrı ayrı bildirelim.
Haddehaneler ve Ağır Sanayi talep formu
Diğer sektörler