




高频循环 · 高温 · 紧急维修
轧机、压力机与液压站用高压胶管接头、SAE 法兰与过渡接头
适用于压力机、轧辊及液压站高频循环、高温和振动工况的高压胶管接头、SAE 法兰与过渡接头;紧急维修可现货供应。
- 材料
- AISI 316/316L 高压胶管接头、SAE 法兰及过渡接头
- 连接
- SAE Code 61/62 法兰、法兰块,BSP、JIC/UNF 及公制过渡接头
- 交期
- 紧急维修现货供应(1-3)· 软管总成 5-15 · 非标法兰块及尺寸 10-20 个工作日
产品
适用于本行业的连接件
已按冶金与轧钢领域的工况列出 23 种产品。选择类别缩小范围;尺寸与螺纹标准请查看产品页面。













清单中没有您要的零件?
请发送样品照片、技术图纸或尺寸信息,我们将从目录产品中或通过定制加工为您确定合适的接头。
Faik Güney · 负责人
服务
我们为本行业提供的服务
不止于零件供应——我们通过管路安装、软管总成装配、定制加工和技术识别,帮助您完成现场工作。
液压胶管总成定制与扣压
液压软管制作与扣压:采用直通、45° 和 90° 不锈钢接头,提供 BSP、JIC、NPT、公制及 SAE 法兰式(可按需提供 ORFS)软管总成;经受控扣压、弯曲半径和扭转检查,交付即可安装使用。
查看服务 – 液压胶管总成定制与扣压不锈钢 CNC 精密加工
以 AISI 316/316L 棒料为原料,在 CNC 机床上按技术图纸公差加工螺纹牙型、密封锥面、扳手位和连接几何形状;批量生产尺寸稳定、可重复。
查看服务 – 不锈钢 CNC 精密加工液压接头螺纹识别与技术咨询
通过测量识别 BSP、NPT、UNF/JIC 和公制螺纹,与配对件正确匹配,并在 O形圈、组合垫圈、锥面密封或螺纹密封中选择适合应用的方式。
查看服务 – 液压接头螺纹识别与技术咨询阀门、单向阀与流量控制
根据阀体、连接标准、通径、压力、温度和介质,为 AISI 316L 阀体的球阀、针阀和单向阀选型;并结合流向和检修可达性在管路中合理布置。
查看服务 – 阀门、单向阀与流量控制概览
我们为冶金与轧钢提供什么?
简要回答
轧钢厂的压力机、轧辊及液压站管路采用高压胶管接头、SAE Code 61/62 法兰和过渡接头。选型依据软管通径、流量、压力等级和弯曲半径进行。针对紧急维修,应提前规划:经常更换的胶管接头和过渡接头由现货供应(平均 1-3 个工作日),按尺寸装配的软管总成平均 5-15 个工作日,非标法兰块及非标尺寸在技术确认后平均 10-20 个工作日。
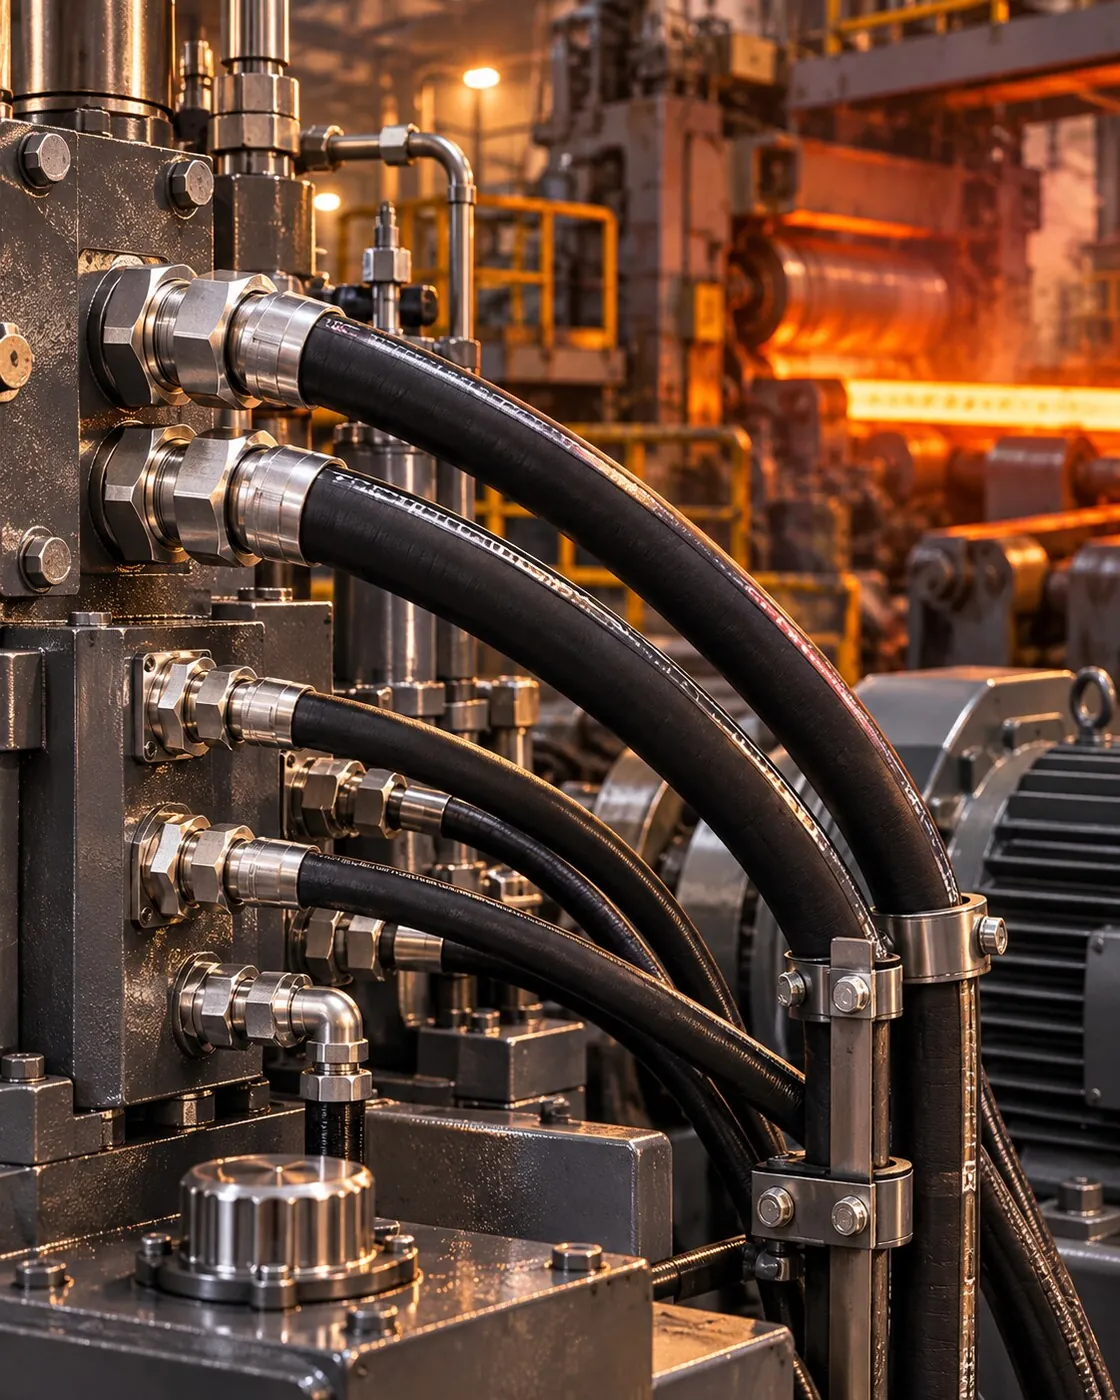
在轧钢厂里,液压系统就是让产线不停运转的“肌肉”。调整辊缝的油缸、压力机、剪切机和液压站,在每个班次中都要反复经历升压和卸压。高温轧件散发的热量、冷却水和氧化铁皮持续考验着这些连接件。压力机、轧辊和液压站需要一套能够承受高频循环、高温和振动的连接方案。
GÜNEYSS 为轧钢厂、金属加工厂和重工业企业提供高压胶管接头、SAE 法兰、法兰块和过渡接头。紧急维修时,经常更换的胶管接头、过渡接头和法兰由现货供应;按尺寸装配的软管总成平均 5-15 个工作日,非标法兰块及非标尺寸在技术确认后平均 10-20 个工作日内完成。
-
高频循环
在持续升压、卸压的回路中,连接件会疲劳;选型必须超越公称压力来考量。
-
压力冲击
阀门快速动作和冲击载荷会在管路中产生瞬时压力峰值。
-
高温
靠近高温轧件的软管和密封件会因受热而过早老化。
-
冷却水与氧化铁皮
潮湿且具磨蚀性的环境会使碳钢连接件生锈、螺纹咬死。
-
非计划停机
一根软管损坏就会让产线停机,必须迅速找到尺寸正确的备件。
-
振动
压力机和轧辊传动会使连接松动,管夹与支撑布置因此至关重要。
选型技术要点
选对接头的要点
在冶金与轧钢应用中,下单前我们会与您共同确认的要点。
-
按流量选择软管通径
软管通径过小会导致流速过高、发热和压力损失。
-
考虑冲击载荷
压力等级除工作压力外,还应根据冲击和循环载荷选定。
-
遵守弯曲半径
走管弯曲半径小于最小弯曲半径会使增强层疲劳。
-
大通径选用 SAE 法兰
在高压大通径管路中,法兰比螺纹连接更便于安装和拆卸。
-
列出关键备件清单
经常更换的软管总成和过渡接头尺寸应记入维护计划并保有库存。
详细指南
轧钢厂中液压连接件用在哪里?
- 轧辊调整及平衡油缸:调整辊缝、平衡轧辊重量的油缸的压力及控制管路。
- 压力机和剪切机:在高压和冲击载荷下工作的剪切、折弯和成形压力机。
- 液压站:泵出口、过滤器块、蓄能器站及分配集成块。
- 物料输送:推钢机、翻钢机、升降台和钢卷运输系统。
- 换辊装置:频繁连接和拆卸的软管及快速接头连接点。
高频循环与压力冲击
在轧钢厂液压系统中,真正考验连接件的往往不是公称压力,而是压力变化的频率和速度。阀门的快速启闭和冲击载荷会在管路中产生高于公称值的瞬时压力峰值。因此:
- 在大通径高压管路中,优先选用 SAE 法兰而不是螺纹连接;Code 61 与 Code 62 的选择取决于公称通径、工作压力和油口结构。
- 法兰螺栓应按对角顺序分级拧紧,O形圈槽应保持清洁、无损伤。
- 软管选型不能只看工作压力,还要考虑冲击和循环载荷。
压力冲击通常源于阀门突然关闭、油缸在行程末端硬性撞击,或蓄能器预充压力不当。除更换连接件外,同时排查这些原因,才能避免同样的故障很快再次发生。
高温、冷却水与氧化铁皮
在热轧线上,连接件既要承受高温轧件散发的热量,又要接触轧辊冷却水与氧化铁皮的混合物。碳钢连接件在这种潮湿且具有磨蚀性的环境中很快就会生锈;需要拆卸的接头在维修时往往已经螺纹锈死。AISI 316/316L 不锈钢连接件可大幅减轻外表面腐蚀和螺纹咬死。靠近热源的软管应选用合适的软管类型并加装隔热护套,走向应尽量远离高温区域。
评估软管的工作温度时,不仅要考虑环境温度,还要考虑介质温度。油温升高会加速软管内胶层和密封件老化;液压站冷却能力不足,是连接处反复泄漏时常被忽视的原因之一。
液压站、集成块与蓄能器站
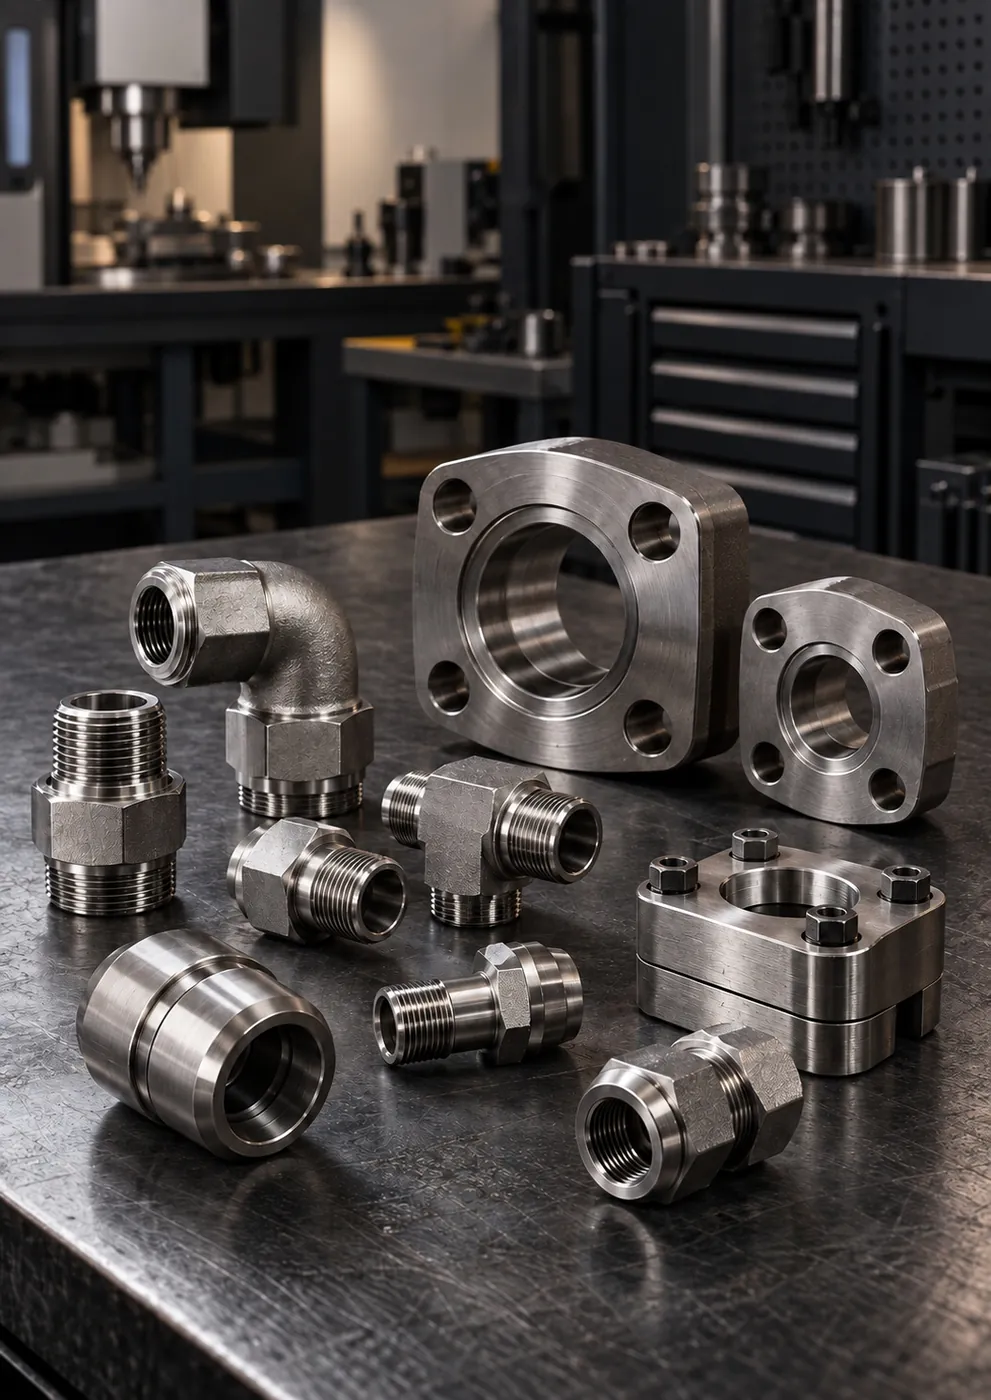
轧钢厂的液压站由大流量泵、过滤器组和蓄能器站组成。泵出口和主压力管路通常采用 SAE 法兰连接;集成块出口处则由法兰块、弯头和过渡接头构成管路布置。一个非标尺寸的法兰块可以把由多个弯头和过渡接头组成的连接链整合为一个零件,从而同时减少泄漏点数量和所需安装空间。对于蓄能器连接,应预先规划隔离和泄放点,以便在维修时安全卸压。
软管选型:通径、流量与弯曲半径
| 选型依据 | 选型不当的后果 |
|---|---|
| 软管内径与流量 | 流速过高、发热及压力损失 |
| 压力等级 | 在冲击载荷下过早损坏 |
| 弯曲半径 | 增强层疲劳,接头端部断裂 |
| 扭转 | 软管寿命显著缩短 |
| 接头角度与长度 | 软管在拉伸或摩擦状态下工作 |
软管总成的接头角度(直头、45°、90°)和长度选择正确,软管在运动中就不会被拉伸或扭转,从而直接延长使用寿命。
污染控制与装配规范
氧化铁皮和粉尘大多是在维修时进入液压回路的。拆下的软管和接头端口应立即封堵,新零件在安装前应一直戴着保护帽存放,装配前应清洁连接面,这样可以大大减少阀和泵故障的一个主要来源。不锈钢螺纹装配时应使用合适的防咬合剂以防咬死,法兰 O形圈应正确装入槽内。在打开管路进行维修后检查过滤器状态,可限制维修时带入的污染物在系统中扩散。首次投用后应进行受控的泄漏检查。
紧急维修与库存规划
在轧钢厂,非计划停机的损失远远高于零件本身的成本。因此,我们建议维修团队为最常更换的软管总成、过渡接头和法兰 O形圈整理一份尺寸清单,并将关键尺寸列入库存。紧急维修时,现货胶管接头、过渡接头及标准规格平均 1-3 个工作日内备货待发;按尺寸扣压装配的软管总成平均 5-15 个工作日内完成。非标法兰块和非标尺寸在技术确认后平均 10-20 个工作日内生产。磨损或损坏的定制零件可依据样品或技术图纸重新制造。紧急询价时,同时提供两端的连接类型、接头角度、软管内径、长度和工作压力,可确保一次就备对零件。
应用
我们的服务对象
在冶金与轧钢领域需要连接件、软管总成和定制零件的团队。
-
热轧与冷轧厂
轧辊调整及平衡油缸、液压站和物料输送液压系统。
-
钢铁及铝材加工厂
压力机、剪切机和矫直线上的高压胶管接头与 SAE 法兰。
-
锻造及冲压车间
用于冲击载荷下工作的压力机的法兰块和过渡接头。
-
铸造厂
用于模具及输送液压系统中受热管路的不锈钢连接件。
-
维修及液压服务公司
为重工业客户紧急供应软管总成和过渡接头。
-
液压站制造商
大流量液压站的泵出口、集成块及蓄能器连接。

知识中心
本行业技术文章

影响交期的因素:现货、标准生产与定制加工
现货产品平均 1-3 个工作日、标准生产 5-10 个工作日、按尺寸装配的软管总成 5-15 个工作日、非标尺寸和项目零件在技术确认后 10-20 个工作日内完成。交期取决于原材料直径、数量、螺纹标准、试验和表面要求;首次询价时提供完整信息和照片,可减少确认往返次数。

液压胶管的选型、尺寸与安装
正确的软管总成由七项信息确定:内径与长度、温度、应用工况、介质、工作压力与冲击压力、两端接头类型以及交付要求。总长度从一端密封面量至另一端密封面。装配时,软管的弯曲不得小于最小弯曲半径,也不得在扭转状态下连接;这两条规则直接决定软管的使用寿命。

液压接头的密封方式与常见安装错误:为什么会漏油
液压连接的密封有四种方式:O形圈、组合垫圈、锥形金属面和锥螺纹。圆柱螺纹由密封垫或锥面实现密封;BSPT 和 NPT 等锥螺纹则需要在螺纹上使用密封材料。大多数泄漏源于匹配错误、不锈钢螺纹咬死和轴线偏斜受力;首次投运时应逐级升压进行检查。
软管爆裂时,你们多快能提供备件?
现货胶管接头、过渡接头及标准规格平均 1-3 个工作日内备货待发;如果库存中有相同规格的成品软管总成,也会在这一时间内发出。按尺寸扣压装配的软管总成,视接头类型、数量和软管库存情况,平均 5-15 个工作日内完成。如您通过电话或 WhatsApp 告知两端的连接类型、接头角度、软管内径、长度和工作压力,我们会迅速确认库存情况,并另行告知需装配总成的交期。在厂内备好经常爆裂软管的备件,是缩短停机时间最有效的措施。
大通径压力管路应选螺纹连接还是 SAE 法兰?
大通径高压管路优先选用 SAE 法兰;在这些通径下,螺纹连接需要非常大的拧紧力矩,拆卸时还有损伤螺纹的风险。Code 61 与 Code 62 的选择取决于公称通径、工作压力和油口结构。
我们的软管经常在接头端部损坏,可能是什么原因?
最常见的原因是:走管弯曲半径小于最小弯曲半径、软管在扭转状态下安装,以及接头角度或长度选择不当。冲击载荷相对于软管压力等级过高,同样会缩短寿命。如果您发送现有走管的照片,我们可以一并评估并给出接头角度和长度建议。
能否依据样品生产非标尺寸的法兰块?
可以。我们依据样品或技术图纸确认油口尺寸、螺栓布置、O形圈槽和连接方向,首件确认后即投入生产。非标法兰块及非标尺寸在技术确认后平均 10-20 个工作日内制造完成。
轧钢厂真的需要不锈钢连接件吗?
在冷却水、氧化铁皮和潮气集中的区域,碳钢连接件很快就会生锈,维修时螺纹往往已经锈死。不锈钢连接件可大幅减轻外表面腐蚀和螺纹咬死,缩短拆卸和更换时间。在干燥、有防护的区域,可根据具体应用评估是否需要。
询价
在产线停机之前,先把您的备件清单准备好
请发送经常更换的软管总成、过渡接头和法兰尺寸,我们将分别告知可现货供应的项目和需要生产的项目及其交期。
- 根据样品、技术图纸或照片识别接头
- 现货产品平均 1-3 个工作日备货待发
- 标准生产 5-10 个工作日,非标尺寸与项目定制在技术确认后 10-20 个工作日
冶金与轧钢需求表单