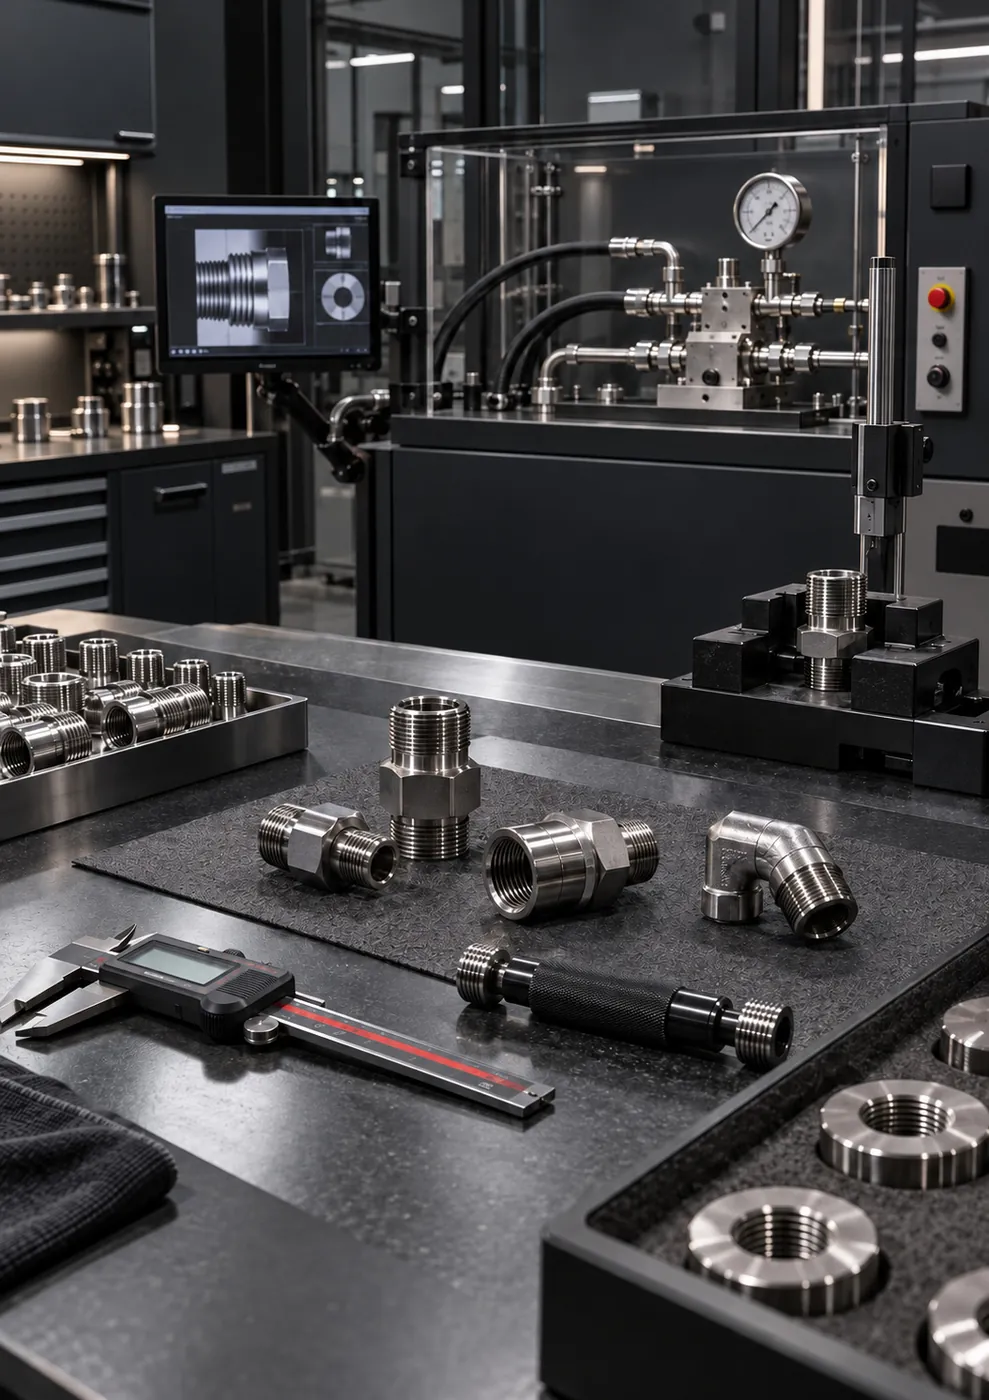
BSP / NPT एडॉप्टर और हेक्स निप्पल
NPT रिड्यूसर बुश (मेल-फीमेल)
विवरण और कोटेशन
डबल फेरूल · मापन लाइन · सैंपल लाइन
छोटे व्यास वाली मापन, नियंत्रण और सैंपल लाइनों में AISI 316/316L ट्यूब के साथ डबल फेरूल यूनियन, एल्बो, टी, कनेक्टर और एडॉप्टर कनेक्शन; साफ़ ट्यूब कटिंग और सही रिंच टर्न के साथ असेंबली।

संक्षिप्त उत्तर
इंस्ट्रूमेंटेशन ट्यूबिंग वे छोटे व्यास की स्टेनलेस स्टील लाइनें हैं जो प्रेशर गेज, ट्रांसमीटर, एनालाइज़र और सैंपल पॉइंट को प्रोसेस से जोड़ती हैं। GÜNEYSS इन लाइनों में ट्यूब को नियंत्रित तरीके से पकड़ने वाली डबल फेरूल फिटिंग (यूनियन, एल्बो, टी, कनेक्टर, एडॉप्टर) इस्तेमाल करता है। ट्यूब का बाहरी व्यास, दीवार की मोटाई और सामग्री अनुकूलता एक साथ चुनी जाती है; असेंबली में साफ़ ट्यूब कटिंग और सही रिंच टर्न बुनियादी शर्त हैं।
इंस्ट्रूमेंटेशन लाइनें छोटे व्यास की होती हैं, लेकिन वे संयंत्र की आँख और कान हैं। प्रेशर ट्रांसमीटर तक जाने वाली लाइन में माइक्रो लीकेज गलत माप का, और सैंपल लाइन में अनावश्यक डेड वॉल्यूम भ्रामक विश्लेषण का कारण बनता है। इसलिए इंस्ट्रूमेंटेशन ट्यूबिंग में ट्यूब, फिटिंग और असेंबली का काम अलग-अलग नहीं, बल्कि एक साथ सही होना चाहिए।
नट कसने के साथ फ्रंट फेरूल बॉडी की कोनिकल सीट और ट्यूब की सतह के बीच बैठकर सीलिंग देता है। बैक फेरूल फ्रंट फेरूल को अक्ष की दिशा में धकेलता है और ट्यूब को पकड़ता है। सीलिंग और ग्रिप का दो अलग पार्ट्स में बँटना कंपन वाली लाइनों में कनेक्शन की विश्वसनीयता बढ़ाता है और रखरखाव के दौरान इसे खोलकर दोबारा लगाना संभव बनाता है।
ट्यूब का बाहरी व्यास, दीवार की मोटाई और सामग्री अनुकूलता एक साथ देखी जाती है। इंच और मीट्रिक साइज़ की ट्यूबें एक-दूसरे की जगह इस्तेमाल नहीं हो सकतीं: 6 mm ट्यूब और 1/4 इंच (6.35 mm) ट्यूब साइज़ में करीब दिखती हैं, फिर भी एक ही फिटिंग से सुरक्षित सीलिंग नहीं देतीं। दीवार की मोटाई कार्य दबाव और फिटिंग निर्माता द्वारा सुझाई गई सीमा के अनुरूप होनी चाहिए। फेरूल ट्यूब को सही ढंग से पकड़ सके, इसके लिए ट्यूब फिटिंग सामग्री से ज़्यादा कठोर नहीं होनी चाहिए; इसलिए आमतौर पर सीमलेस, एनील्ड स्टेनलेस स्टील ट्यूब को प्राथमिकता दी जाती है। जंग प्रतिरोध की ज़रूरत वाले संयंत्रों में AISI 316/316L ट्यूब और फिटिंग एक साथ इस्तेमाल किए जाते हैं।
ट्यूब को ट्यूब कटर या उपयुक्त कटिंग फ़िक्स्चर से अक्ष के लंबवत काटा जाता है; अंदर और बाहर की बर हटाई जाती है। तिरछा कट या बर फेरूल को ठीक से बैठने नहीं देता। जहाँ फेरूल बैठेगा, उस क्षेत्र में ट्यूब की सतह पर खरोंच नहीं होनी चाहिए।
ट्यूब को फिटिंग बॉडी के स्टॉप शोल्डर तक धकेला जाता है। अधूरी डाली गई ट्यूब में फेरूल ट्यूब को गलत बिंदु पर पकड़ता है और दबाव में कनेक्शन लीक कर सकता है।
नट को पहले हाथ से कसा जाता है, फिर फिटिंग निर्माता द्वारा बताए गए टर्न जितना रिंच से घुमाया जाता है; इस दौरान बॉडी को दूसरे रिंच से स्थिर रखा जाता है। कम कसाव लीकेज का, और ज़्यादा कसाव फेरूल और ट्यूब के नुकसान का कारण बनता है। खोलकर दोबारा लगाए जाने वाले कनेक्शनों में भी कसाव निर्माता के निर्देशों के अनुसार ही किया जाता है।
लाइनों को क्लैंप से सपोर्ट किया जाता है, मोड़ कनेक्शन के ठीक पास नहीं बनाए जाते और थर्मल विस्तार के लिए लचीलापन छोड़ा जाता है। टी और एल्बो की संख्या घटाने वाला सुव्यवस्थित रूट लीकेज बिंदुओं और डेड वॉल्यूम, दोनों को कम करता है।
केमिकल प्लांटों में प्रोसेस मापन और सैंपल लाइनें; फ़ूड प्रोसेसिंग और पेय संयंत्रों में दबाव और तापमान मापन कनेक्शन; ऑफ़शोर प्लेटफ़ॉर्म और जहाज़ों में खारे वातावरण के संपर्क वाली इंस्ट्रूमेंट लाइनें; विमानन में हाइड्रोलिक टेस्ट बेंच की मापन लाइनें; रक्षा उद्योग में कॉम्पैक्ट टेस्ट और कंट्रोल यूनिट; फायर फाइटिंग सिस्टम में पंप स्किड की प्रेशर सेंसिंग लाइनें।
स्टॉक में उपलब्ध फिटिंग और ट्यूब औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार किए जाते हैं। कस्टम एडॉप्टर या गैर-मानक ट्रांज़िशन की ज़रूरत हो, तो मानक निर्माण औसतन 5-10 कार्य दिवस में, और कस्टम साइज़ पार्ट्स तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित किए जाते हैं।
प्रक्रिया
5 चरणों में अनुरोध से डिलीवरी तक
इंस्ट्रूमेंट पॉइंट, ट्यूब व्यास, दबाव और द्रव की जानकारी ली जाती है।
ट्यूब की साइज़ प्रणाली, दीवार की मोटाई और फिटिंग प्रकार (यूनियन, एल्बो, टी, कनेक्टर, एडॉप्टर) तय किए जाते हैं।
ट्यूब को लंबवत काटा जाता है, डिबरिंग की जाती है, सतह की जाँच की जाती है।
ट्यूब को स्टॉप शोल्डर तक डाला जाता है, नट को निर्धारित रिंच टर्न से कसा जाता है।
सीलिंग सत्यापित की जाती है, लाइनों को सपोर्ट दिया जाता है और खुले सिरे बंद किए जाते हैं।
सेक्टर
सेक्टर पेज पर आपको इस सेवा के उस क्षेत्र-विशेष अनुप्रयोग, सुझाए गए उत्पाद और अक्सर पूछे जाने वाले प्रश्न मिलेंगे।

डेक क्रेन, विंडलास, स्टीयरिंग गियर, गैंगवे और इंजन रूम लाइनों के लिए खारे पानी की बौछार और कंपन को झेलने वाली AISI 316L फिटिंग, होज़ असेंबली, SAE फ्लैंज और वाल्व।
नवनिर्माण के पाइप सर्किट से लेकर ड्राई-डॉक अवधि के ओवरहॉल तक स्टेनलेस स्टील पाइप, फ्लैंज, फिटिंग और होज़ असेंबली; शिप क्रेन की सर्विस करने वाली टीमों के लिए स्टॉक से त्वरित स्पेयर पार्ट्स।

ड्रिलशिप और प्लेटफ़ॉर्म पर क्रेन, पाइप हैंडलिंग, डेक मशीनरी और पावर पैक लाइनों के लिए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
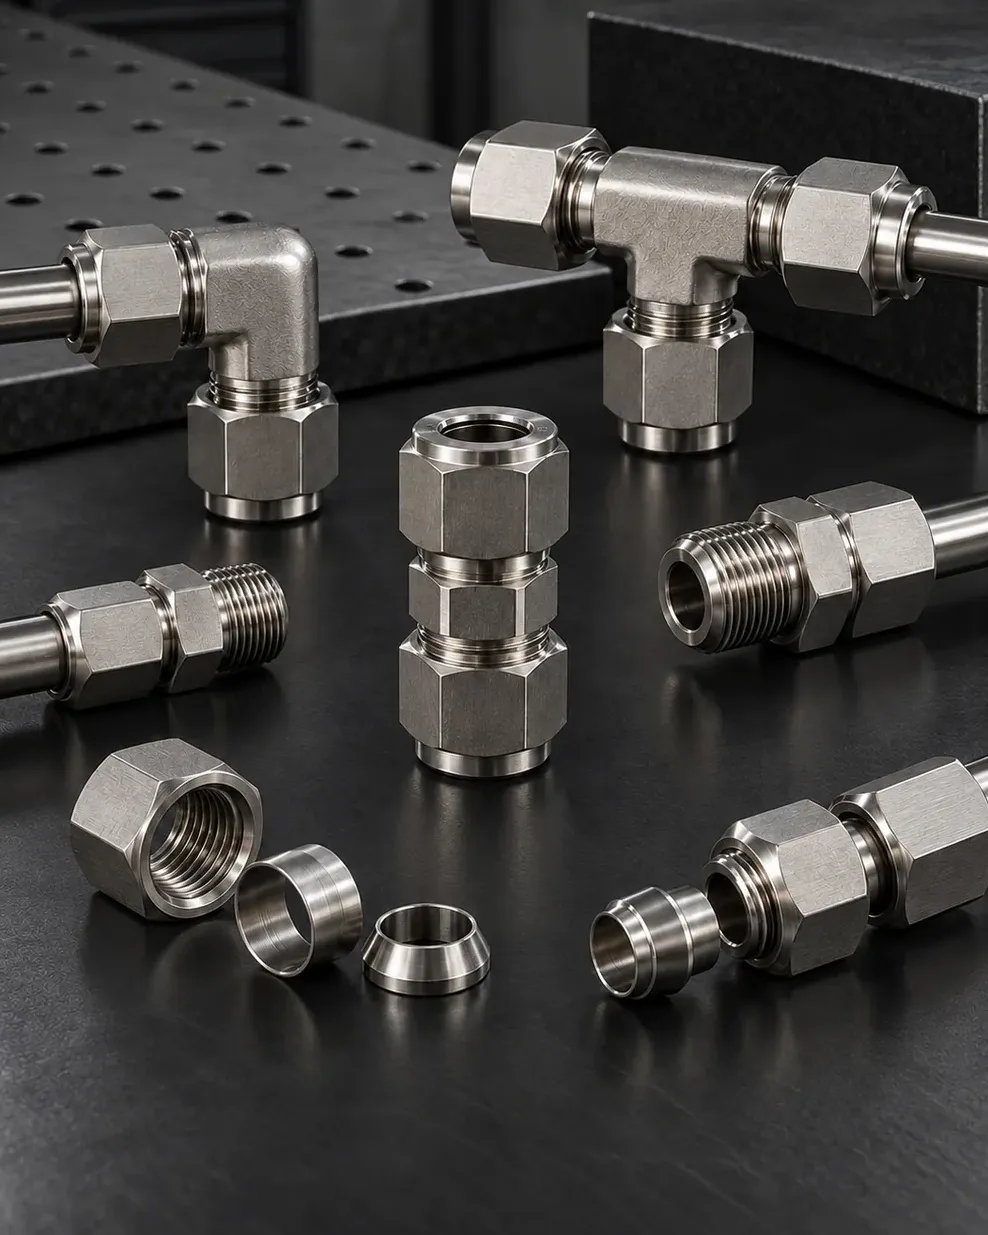
वेलहेड कंट्रोल पैनल, केमिकल इंजेक्शन, रिफाइनरी की मापन और सैंपलिंग लाइनों तथा पाइपलाइन स्टेशनों के लिए 316L डबल फेरूल फिटिंग, नीडल वाल्व, NRV (चेक वाल्व) और ट्यूब।

मोबाइल हाइड्रोलिक सिस्टम, मेंटेनेंस बेंच और कॉम्पैक्ट पावर पैक के लिए तकनीकी ड्रॉइंग के अनुमोदन के बाद CNC पर मशीन किए गए SAE फ्लैंज, एडॉप्टर, एल्बो और होज़ फिटिंग।
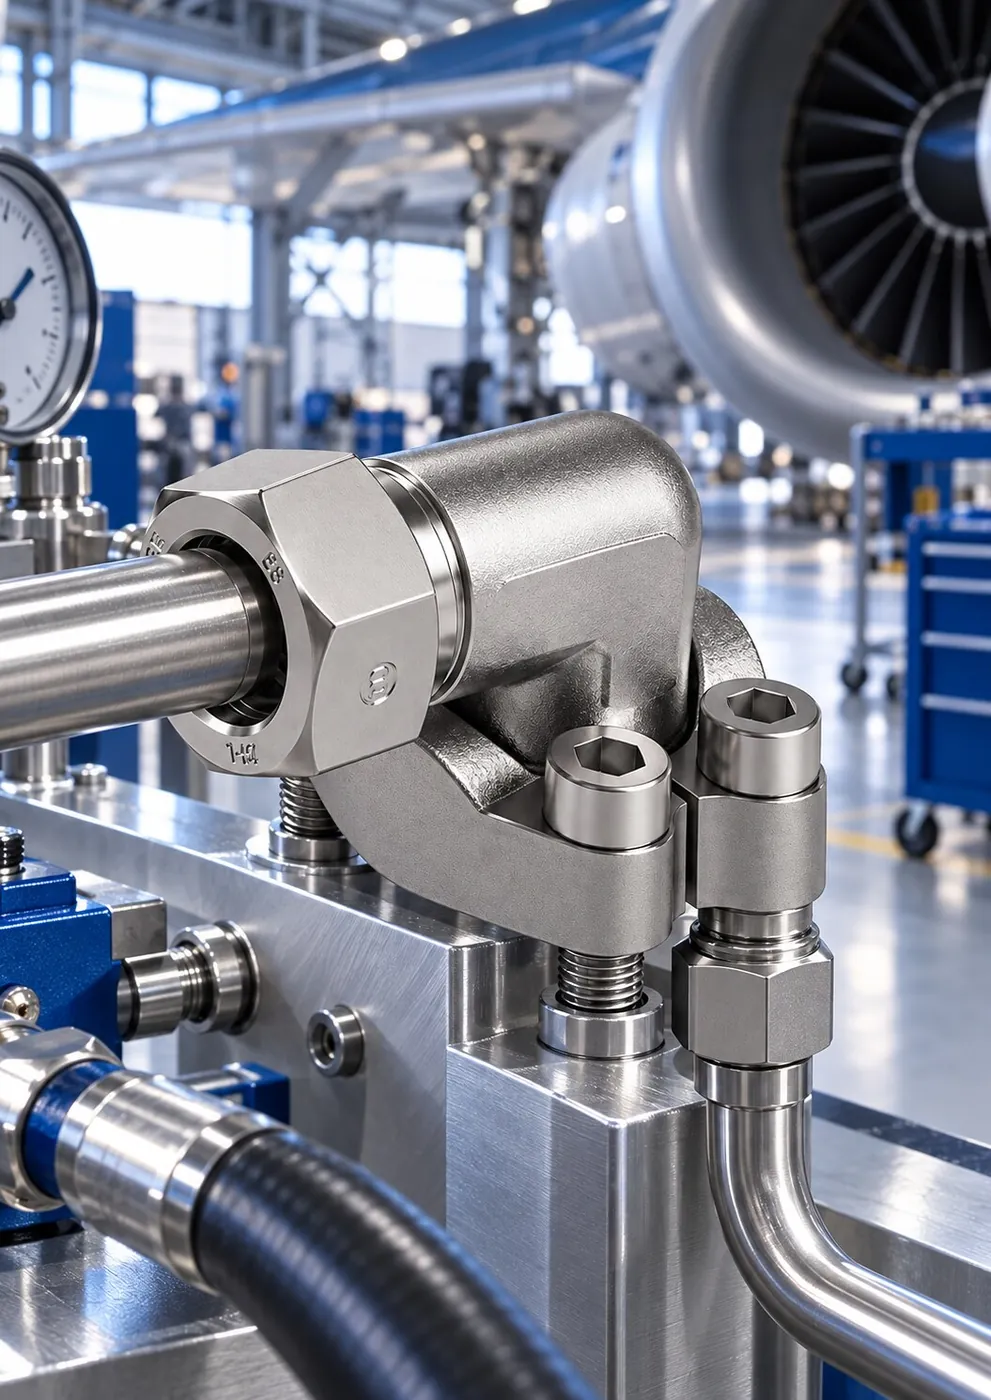
ग्राउंड सपोर्ट उपकरण, हाइड्रोलिक टेस्ट बेंच और मेंटेनेंस वर्कशॉप के लिए साफ़ थ्रेड और सीलिंग सतह तथा कॉम्पैक्ट ज्यामिति वाली AISI 316/316L फिटिंग।

रासायनिक ट्रांसफ़र और प्रोसेस लाइनों में द्रव अनुकूलता, जंग प्रतिरोध, तापमान और दबाव का एक साथ मूल्यांकन करके चुनी गई स्टेनलेस स्टील फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन।
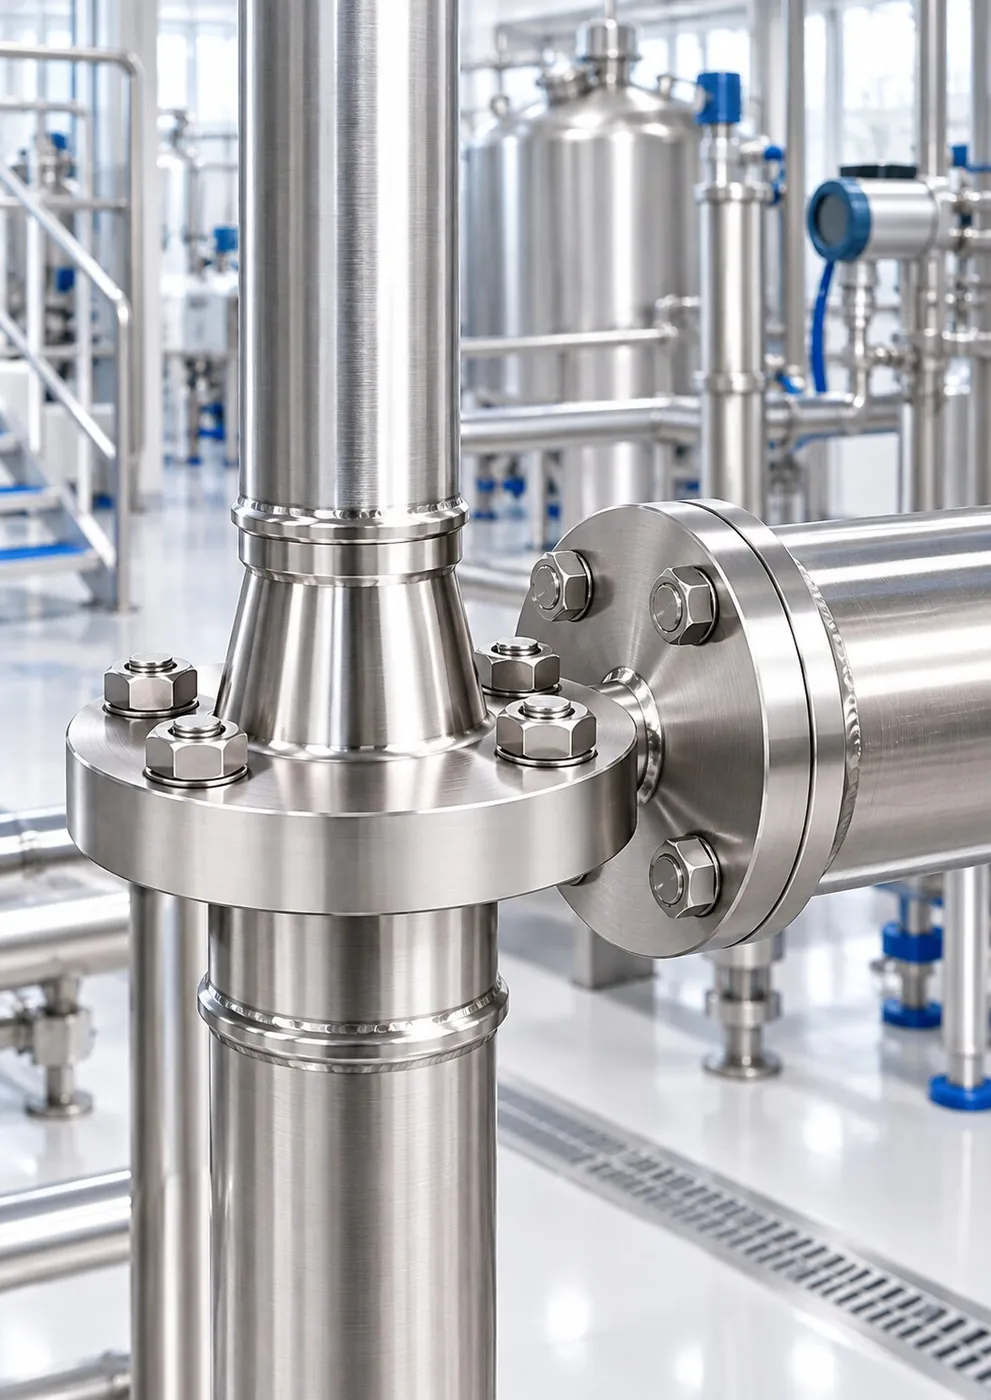
साफ़ की जा सकने वाली सतह, जंग प्रतिरोध और रखरखाव पहुँच की आवश्यकता वाली फ़ूड प्रोसेसिंग और पेय लाइनों के लिए AISI 316/316L फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन समूह।
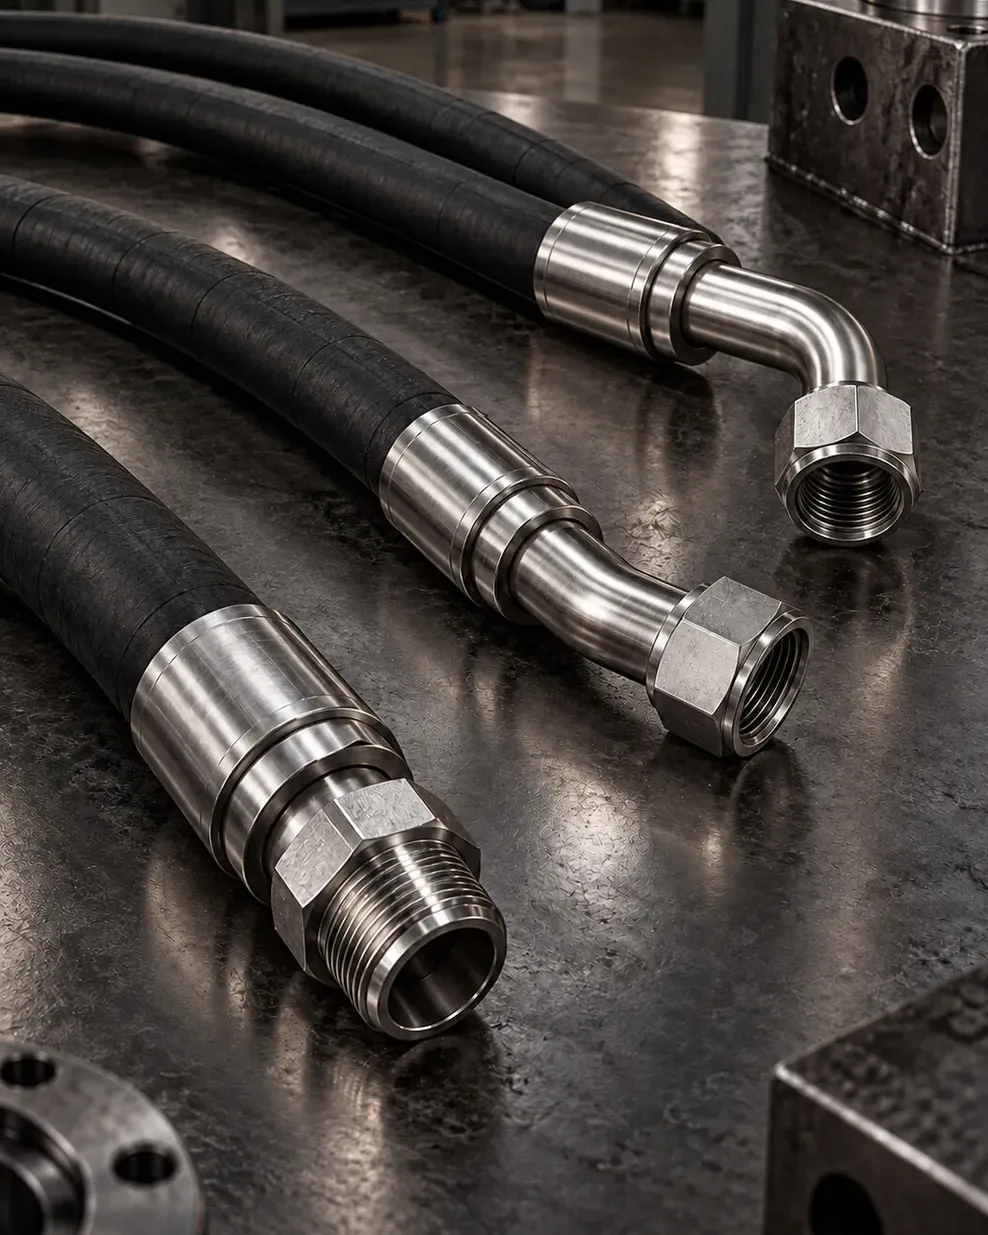
भूमिगत और ओपनकास्ट खदानों की मशीनरी, क्रशिंग-स्क्रीनिंग, फ्लोटेशन, लीचिंग और ड्रेनेज लाइनों के लिए खदान के पानी, कंपन और घिसाव को ध्यान में रखकर चुने गए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
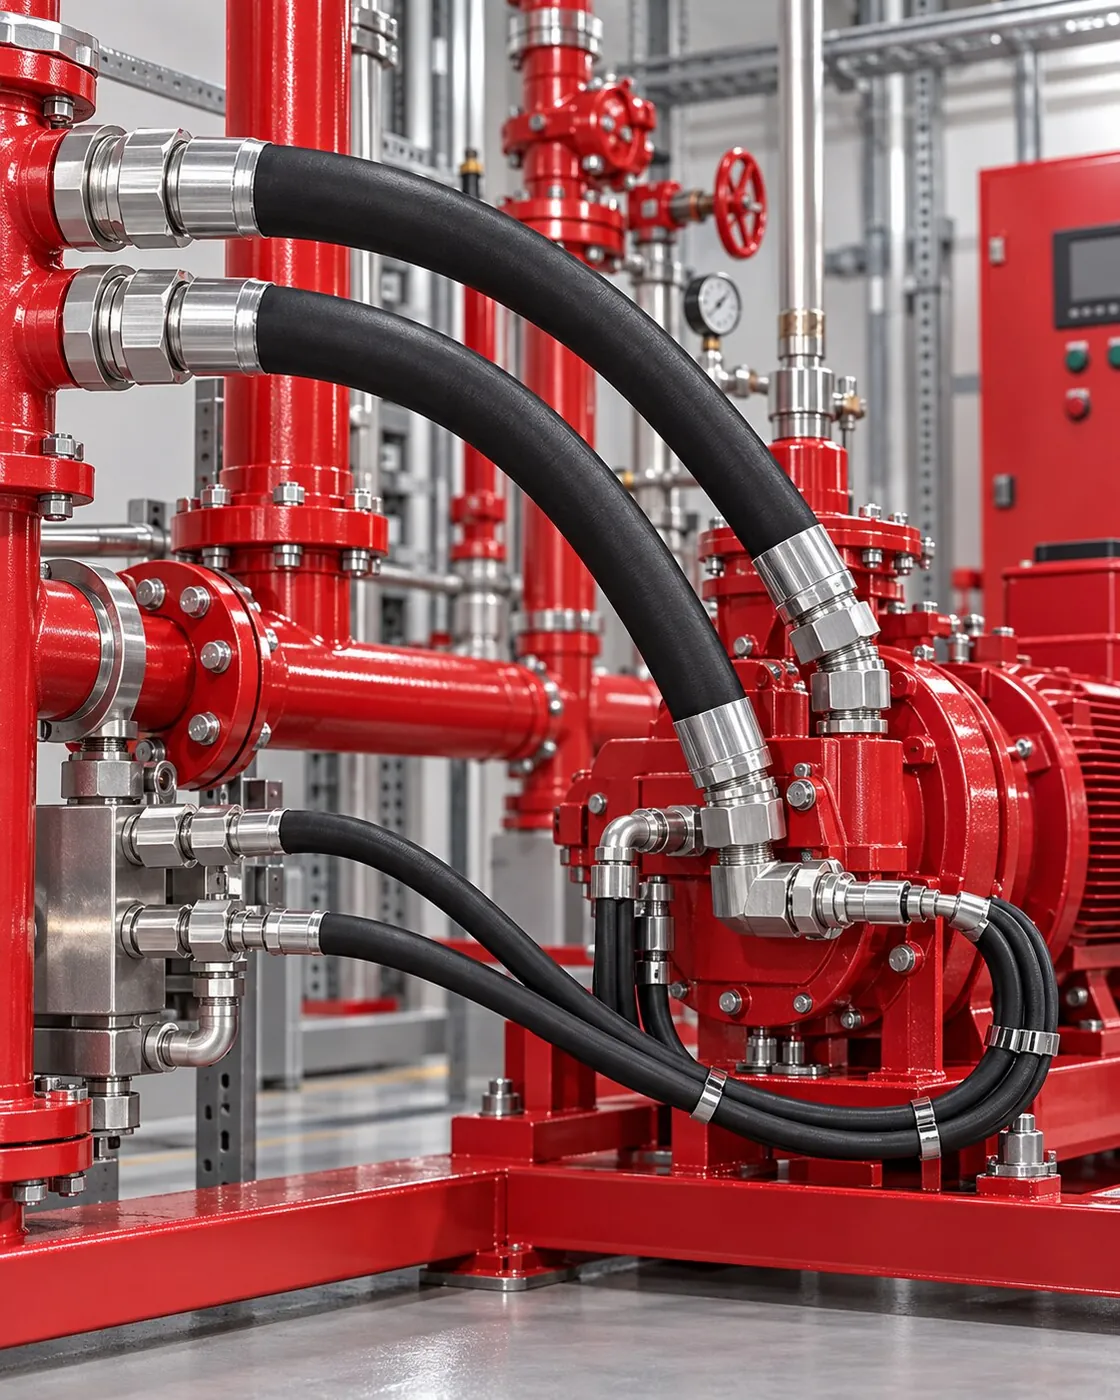
फायर पंप सेट, कंट्रोल स्किड और प्रेशराइज़्ड सहायक लाइनों में आसान सर्विस देने वाले, व्यवस्थित और लीक-रहित स्टेनलेस स्टील निप्पल, फिटिंग, होज़ असेंबली और फ्लैंज कनेक्शन।
6 उत्पाद
BSP / NPT एडॉप्टर और हेक्स निप्पल 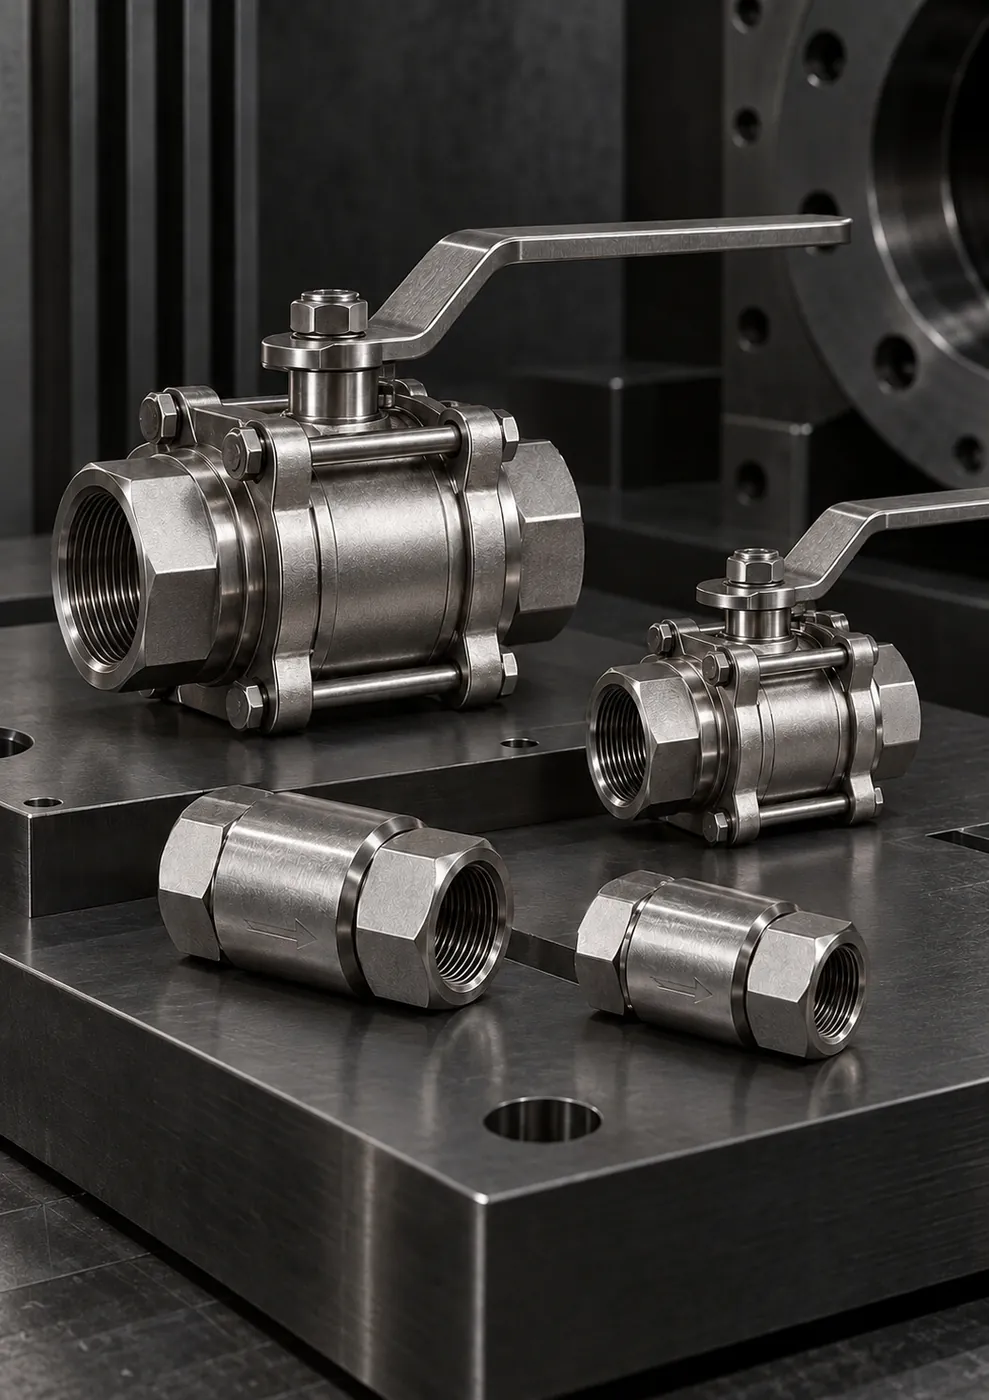 बॉल वाल्व, नीडल वाल्व और NRV
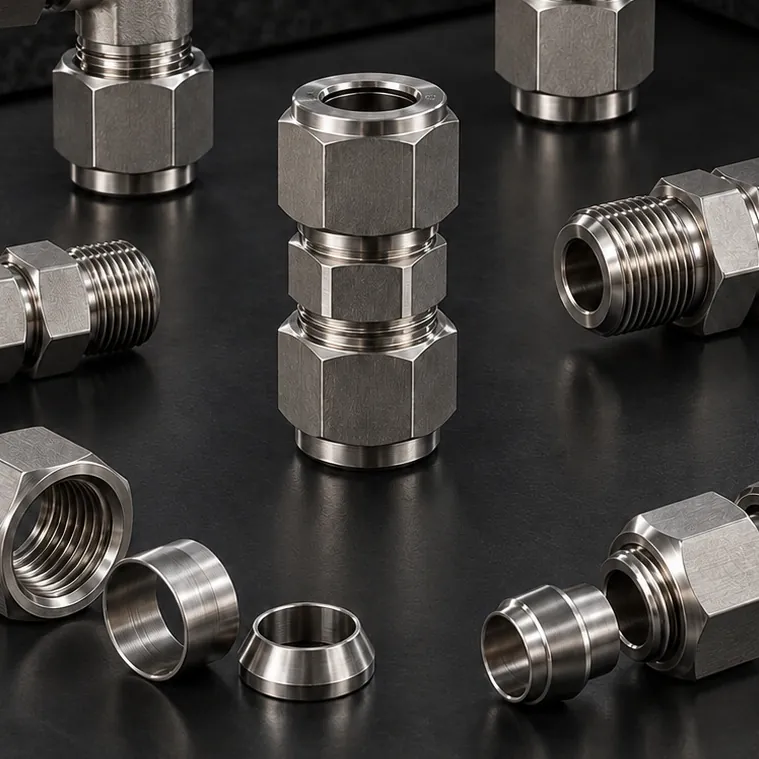 इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल) इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल) इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल) इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
FAQ
यदि आपका प्रश्न यहाँ नहीं है, तो तैयार संदेश के साथ WhatsApp पर लिखें; तकनीकी टीम सीधे उत्तर देगी।
WhatsApp पर पूछेंइसकी सलाह नहीं दी जाती। बॉडी, नट और फेरूल एक साथ डिज़ाइन किए जाते हैं; अलग-अलग निर्माताओं के पार्ट्स मिलाने से सीलिंग की गारंटी नहीं रहती। एक कनेक्शन की बॉडी, नट और फेरूल एक ही सिस्टम के होने चाहिए।
नहीं। 6 mm और 1/4 इंच (6.35 mm) या 12 mm और 1/2 इंच (12.7 mm) जैसे करीबी साइज़ एक-दूसरे की जगह इस्तेमाल नहीं हो सकते। फेरूल ट्यूब को सही ढंग से नहीं पकड़ पाता और दबाव में कनेक्शन लीक कर सकता है या ट्यूब बाहर निकल सकती है।
नट को पहले हाथ से कसा जाता है, फिर फिटिंग निर्माता द्वारा बताए गए टर्न जितना रिंच से घुमाया जाता है; बॉडी को दूसरे रिंच से स्थिर रखा जाता है। कम कसाव लीकेज का, और ज़्यादा कसाव फेरूल और ट्यूब के नुकसान का कारण बनता है।
आमतौर पर सीमलेस, एनील्ड स्टेनलेस स्टील ट्यूब को प्राथमिकता दी जाती है। फेरूल ट्यूब को पकड़ सके, इसके लिए ट्यूब फिटिंग सामग्री से ज़्यादा कठोर नहीं होनी चाहिए। बाहरी व्यास और दीवार की मोटाई कार्य दबाव और फिटिंग निर्माता द्वारा सुझाई गई सीमा के अनुसार चुनी जाती है।
लाइन को जितना हो सके छोटा रखना चाहिए, डेड वॉल्यूम बनाने वाली अनावश्यक ब्रांच से बचना चाहिए और सैंपल पॉइंट पर नीडल वाल्व या उपयुक्त आइसोलेशन वाल्व लगाना चाहिए। संक्षारक सैंपल में ट्यूब और फिटिंग सामग्री की सैंपल से अनुकूलता की अलग से जाँच करनी चाहिए।
कोटेशन और तकनीकी पुष्टि
अपना अनुरोध संक्षेप में लिखें; साइज़, सामग्री और डिलीवरी समय स्पष्ट होने के बाद हम लिखित कोटेशन के साथ जवाब देंगे।
कोटेशन को तेज़ करने वाली जानकारी