



Тръбни фитинги с врязващ пръстен
Прав фитинг с външна резба (BSPP)
Неръждаем прав фитинг с врязващ пръстен и външна резба BSPP, който свързва тръбата с порта на помпа, клапанен блок или цилиндър…

Висока цикличност · Температура · Аварийна поддръжка
Накрайници за маркучи за високо налягане, SAE фланци и адаптери, подходящи за високата цикличност, температурата и вибрациите при преси, валци и хидравлични агрегати; доставка от склад при аварийна поддръжка.
Водещи продукти в този сектор
Вижте всички 23 продуктаПродукти
23 продукта са подбрани според условията в сектор „Металургия и валцови станове“. Стеснете избора по група; за размери и стандарт на резбата отворете страницата на продукта.
Тръбни фитинги с врязващ пръстен
Неръждаем прав фитинг с врязващ пръстен и външна резба BSPP, който свързва тръбата с порта на помпа, клапанен блок или цилиндър…

Накрайници и чаши за маркучи
Неръждаем пресов накрайник за маркуч с огъване 90°, холендрова гайка с вътрешна резба BSP и 60° конично прилягане. Насочва…

SAE фланци
Двусъставен неръждаем полуфланец, който притиска накрайник за маркуч с фланцова глава или край на тръба към порт SAE Code 61…

SAE фланци
Неръждаем фланцов блок, който обединява фланцови портове SAE в едно тяло с функция на коляно, междинен детайл, редукция или…

Детайли по поръчка
Неръждаем адаптер по поръчка, обработен на CNC по мостра или технически чертеж, за комбинации от резби, размери и ъгли, които…

Тръбни фитинги с врязващ пръстен
Прав фитинг с 24° конус и врязващ пръстен, който съединява без заваряване две неръждаеми тръби по една ос. Тяло от AISI 316L…

Тръбни фитинги с врязващ пръстен
Неръждаемо коляно с врязващ пръстен за промяна на посоката на тръбопровода на 90° без заваряване. За тесни монтажни пространства…

Тръбни фитинги с врязващ пръстен
Неръждаем равнопроходен тройник с врязващ пръстен, който съединява три тръби с еднакъв диаметър и служи за отклоняване от…

Накрайници и чаши за маркучи
Неръждаем накрайник за маркуч с челно уплътняване с О-пръстен (ORFS) и холендрова гайка с вътрешна резба. Намалява риска от…
Накрайници и чаши за маркучи
Неръждаем пресов накрайник за маркуч с фланцова глава SAE Code 61 и огъване 90°. Свързва се към портовете на помпи и блокове в…
Накрайници и чаши за маркучи
Неръждаем прав накрайник за маркуч серия L с холендрова гайка с метрична резба и 24° конус с О-пръстен. Свързва се директно към…

Накрайници и чаши за маркучи
Неръждаема пресова чаша за хидравлични маркучи 2SN с две оплетки от стоманена тел. Пресова се заедно с накрайника за маркуч и…
Накрайници и чаши за маркучи
Неръждаем пръстеновиден (банджо) накрайник за маркуч, който се свързва към порта с холендров (кух) болт. Въртяща се връзка…

SAE фланци
Неръждаем насрещен фланец SAE Code 62 за хидравлични линии с високо налягане. Свързва тръбата към порт Code 62 чрез заварена или…

SAE фланци
Неръждаем глух фланец за затваряне на неизползвани фланцови портове SAE или на краища на фланцови линии. По размерите на портове…
Фитинги UNF / JIC 37°
Неръждаем преходник с външна резба JIC 37° UNF и цилиндрична външна резба BSPP. За свързване на маркучна линия JIC към оборудване…
Адаптери и нипели BSP / NPT
Неръждаем редукционен нипел с външна резба BSPP с различен размер в двата края и 60° конусно легло в краищата. За преход между…

Адаптери и нипели BSP / NPT
Неръждаема глуха тапа с конична резба BSPT и шестостенна глава за затваряне на неизползвани портове с вътрешна резба и резбови…
Адаптери и нипели BSP / NPT
Неръждаем редукционен нипел с цилиндрична резба BSPP, уплътняван от страната на порта с комбинирана уплътнителна шайба (bonded…
Хидравлични нипели и фитинги за заваряване
Неръждаем комплект от тяло на нипел, гайка и заваръчен конус с О-пръстен, който се свързва с тръбата чрез челно заваряване…
Хидравлични нипели и фитинги за заваряване
Неръждаемо коляно 90° с един край за заваряване към тръбата и друг край с 24° конус, гайка и врязващ пръстен. Преход под прав…
Хидравлични нипели и фитинги за заваряване
Неръждаем заваръчен конус, който се свързва с края на тръбата чрез челно заваряване и ляга в 24° конусно легло с О-пръстен…

Детайли по поръчка
Неръждаеми разпределителни блокове (манифолди), които обединяват няколко хидравлични линии в едно тяло и се обработват от плътен…
Търсеният детайл не е в списъка?
Изпратете снимка на мостра, технически чертеж или размери – ще определим подходящата връзка от каталога или чрез изработка по поръчка.
Faik Güney · Лице за контакт
Услуги
Отвъд доставката на детайли – завършваме работата на място с тръбни инсталации, окомплектоване на маркучи, изработка по поръчка и техническа идентификация.
Изработка и пресоване на хидравлични маркучи: окомплектовани маркучи с прави, 45° и 90° неръждаеми накрайници BSP, JIC…
Разгледайте услугата – Изработка и пресоване на хидравлични маркучиПодготовка за експедиция средно за 1-3 работни дни според наличността при стандартни неръждаеми фитинги, адаптери…
Разгледайте услугата – Бърза доставка от склад и сервизна поддръжкаПодредени, етикетирани и удобни за обслужване връзки с неръждаеми тръби и фитинги в контролни панели, хидравлични…
Разгледайте услугата – Връзки за хидравлични контролни панелиТам, където стандартният продукт не е решение – специални адаптери, нипели, фланцови блокове и преходници по мостра…
Разгледайте услугата – Изработка по чертеж и мостраПрофилът на резбата, уплътнителният конус, плоскостите под ключ и присъединителната геометрия се обработват от прът…
Разгледайте услугата – CNC обработка на неръждаема стоманаИдентифициране чрез измерване на резби BSP, NPT, UNF/JIC и метрични, правилно съчетаване с насрещния детайл и избор на…
Разгледайте услугата – Идентифициране на резби и техническа консултацияЗаварени и разглобяеми неръждаеми линии от тръби, фланци и фитинги AISI 316/316L: подготовка на кромките според…
Разгледайте услугата – Неръждаеми тръбопроводиИзбор на сферични кранове, иглени вентили и възвратни клапани с корпус от AISI 316L според корпуса, стандарта на…
Разгледайте услугата – Кранове, вентили и възвратни клапаниОбщ преглед
Накратко
Във валцовите заводи в линиите на пресите, валците и хидравличните агрегати се използват накрайници за маркучи за високо налягане, фланци SAE Code 61/62 и адаптери. Изборът се прави според диаметъра на маркуча, дебита, класа на налягане и радиуса на огъване. За аварийна поддръжка трябва да се планира често сменяните накрайници за маркучи и адаптери да се осигуряват от склад (средно за 1-3 работни дни), окомплектованите маркучи по размер – средно за 5-15 работни дни, а специалните блокове и размери – средно за 10-20 работни дни след техническото одобрение.
Във валцовия завод хидравликата е мускулната система, която поддържа линията в непрекъсната работа. Цилиндрите, регулиращи междувалковата хлабина, пресите, ножиците и хидравличните агрегати във всяка смяна преминават многократно през нарастване и спадане на налягането. Топлината, излъчвана от горещия материал, охлаждащата вода и окалината постоянно натоварват тези връзки. При пресите, валците и хидравличните агрегати е необходимо разположение на връзките, съобразено с въздействието на високата цикличност, температурата и вибрациите.
GÜNEYSS изготвя за валцови заводи, металообработващи предприятия и предприятия от тежката промишленост накрайници за маркучи за високо налягане, SAE фланци, фланцови блокове и адаптери. При аварийна поддръжка често сменяните накрайници за маркучи, адаптери и фланци се осигуряват от склад; окомплектованите маркучи по размер се подготвят средно за 5-15 работни дни, а специалните блокове и нестандартните размери – средно за 10-20 работни дни след техническото одобрение.
Работни условия
Избираме свързващия елемент според тези условия и съобразно тях определяме материала, вида уплътняване и начина на монтаж.
Опишете своите условияВ кръговете с постоянно нарастване и спадане на налягането връзките се уморяват; изборът трябва да отчита повече от номиналното налягане.
Бързото превключване на клапаните и ударните натоварвания създават в линията моментни пикове на налягането.
Маркучите и уплътненията в близост до горещия материал стареят преждевременно от топлината.
Влажната и абразивна среда кара връзките от въглеродна стомана да ръждясват, а резбите им – да заяждат.
Една повреда на маркуч спира линията; резервният детайл с правилния размер трябва да бъде намерен бързо.
Пресите и задвижванията на валците разхлабват връзките; скобите и опорите стават критично важни.
Технически бележки за избор
Въпросите, които изясняваме заедно преди поръчка за приложения в сектор „Металургия и валцови станове“.
Маркуч с малък диаметър води до висока скорост на потока, нагряване и загуба на налягане.
Класът на налягане трябва да се избира освен според работното налягане, и според ударното и цикличното натоварване.
Трасе под минималния радиус на огъване уморява армиращия слой.
При линиите за високо налягане с голям диаметър фланецът улеснява монтажа и демонтажа в сравнение с резбовата връзка.
Размерите на често сменяните окомплектовани маркучи и адаптери трябва да са записани в плана за поддръжка и да са налични на склад.
Подробно ръководство
В хидравликата на валцовия завод връзката често се натоварва не толкова от номиналното налягане, колкото от това колко често и колко бързо се променя налягането. Бързото отваряне и затваряне на клапаните и ударните натоварвания създават в линията моментни пикове на налягането над номиналната стойност. Затова:
Източникът на хидравличните удари често е внезапното затваряне на клапани, рязкото достигане на цилиндъра до крайно положение или неподходящото налягане на предварително пълнене на хидроакумулатора. Изследването на тези причини, а не само подмяната на връзката, предотвратява повторната поява на същата повреда скоро след това.
При линиите за горещо валцуване връзките са изложени както на топлината, излъчвана от горещия материал, така и на сместа от охлаждаща вода за валците и окалина. Връзките от въглеродна стомана бързо ръждясват в тази влажна и абразивна среда; фитинг, който трябва да се демонтира, при поддръжката излиза със заяла резба. Неръждаемите връзки от AISI 316/316L намаляват в голяма степен външната корозия и заяждането на резбата. За маркучите в близост до източник на топлина трябва да се изберат топлозащитен ръкав и подходящ тип маркуч, а трасето да се планира възможно най-далеч от горещата зона.
При оценката на работната температура на маркуча трябва да се вземе предвид не само температурата на околната среда, но и температурата на работната среда. Нагрятото масло състарява вътрешния слой на маркуча и уплътненията; недостатъчното охлаждане в хидравличния агрегат е една от често пропусканите причини за повтарящите се течове във връзките.
Хидравличните агрегати във валцовите заводи се състоят от помпи с голям дебит, филтърни групи и акумулаторни станции. Изходите на помпите и главните линии за налягане обикновено се свързват със SAE фланец; на изходите на манифолдите пък разположението на линиите се изгражда с фланцови блокове, колена и адаптери. Фланцов блок по специален размер може да обедини в един детайл верига от няколко колена и адаптери, като намали както броя на потенциалните точки на теч, така и необходимото монтажно пространство. При връзките на хидроакумулаторите точките за изолиране и изпускане трябва да се планират предварително, за да може налягането да бъде безопасно изпуснато по време на поддръжката.
| Критерий | Последица от неправилния избор |
|---|---|
| Вътрешен диаметър на маркуча и дебит | Висока скорост на потока, нагряване и загуба на налягане |
| Клас на налягане | Преждевременна повреда при ударно натоварване |
| Радиус на огъване | Умора на армиращия слой и скъсване в зоната на накрайника |
| Усукване | Значително съкращаване на живота на маркуча |
| Ъгъл на накрайника и дължина | Маркучът работи опънат или се трие |
Когато ъглите на накрайниците (прав, 45°, 90°) и дължината на окомплектования маркуч са избрани правилно, маркучът работи по време на движение без опъване и усукване; това пряко удължава експлоатационния му живот.
Окалината и прахът навлизат в хидравличната система най-вече по време на поддръжка. Незабавното затваряне на краищата на демонтираните маркучи и фитинги, съхраняването на новите детайли със защитните им капачки до монтажа и почистването на присъединителните повърхности преди монтаж намаляват значим източник на повреди по клапаните и помпите. При неръждаемите резби трябва да се използва подходяща монтажна паста за предотвратяване на задиране (galling) при монтажа, а О-пръстените на фланците трябва да се поставят правилно в каналите си. Проверката на състоянието на филтрите след намеса с отваряне на линията ограничава разпространението в системата на замърсяванията, попаднали по време на поддръжката. След първоначалното пускане в експлоатация трябва да се извърши контролирана проверка за течове.
Във валцовия завод цената на непланиран престой многократно надвишава цената на детайла. Затова препоръчваме на екипите по поддръжка да съставят списък с размерите на най-често сменяните окомплектовани маркучи, адаптери и О-пръстени за фланци и да поддържат критичните размери на склад. При аварийна поддръжка накрайниците за маркучи, адаптерите и стандартните размери от склада се подготвят за експедиция средно за 1-3 работни дни; окомплектованите маркучи, пресовани по размер, се подготвят средно за 5-15 работни дни. Специалните фланцови блокове и нестандартните размери се произвеждат средно за 10-20 работни дни след техническото одобрение. Износени или повредени специални детайли могат да бъдат изработени отново по мостра или технически чертеж. При спешни запитвания едновременното подаване на типа на връзката в двата края, ъглите на накрайниците, вътрешния диаметър на маркуча, дължината и работното налягане позволява правилният детайл да бъде подготвен още от първия път.
Приложения
Екипи в сектор „Металургия и валцови станове“, които се нуждаят от свързващи елементи, окомплектовани маркучи и детайли по поръчка.
Цилиндри за регулиране и уравновесяване на валците, хидравлични агрегати и хидравлика за транспортиране на материал.
Накрайници за маркучи за високо налягане и SAE фланци в линиите за пресоване, рязане и изправяне.
Фланцови блокове и адаптери за преси, работещи при ударно натоварване.
Неръждаеми връзки за изложени на топлина линии в хидравликата на формите и транспорта.
Спешна доставка на окомплектовани маркучи и адаптери за клиенти от тежката промишленост.
Връзки за изходите на помпите, манифолдите и хидроакумулаторите на агрегати с голям дебит.
Галерия
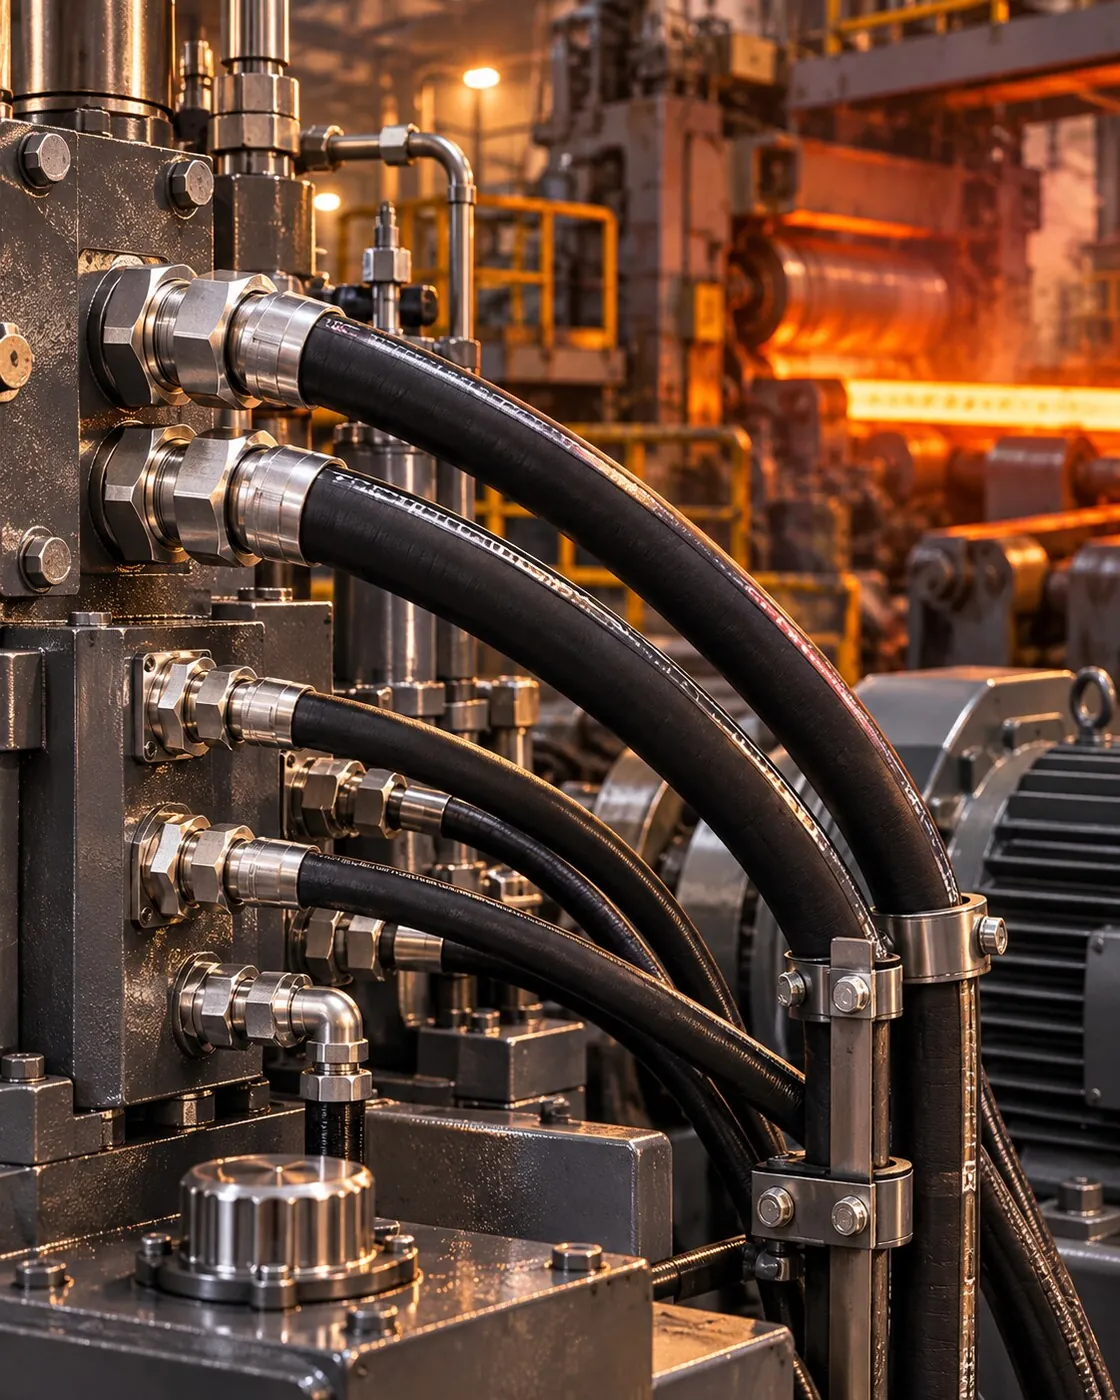
Хидравлични маркучни линии във валцов завод за горещо валцуване (илюстративно изображение)
 SAE фланци и болтове за линии за високо налягане (илюстративно изображение)
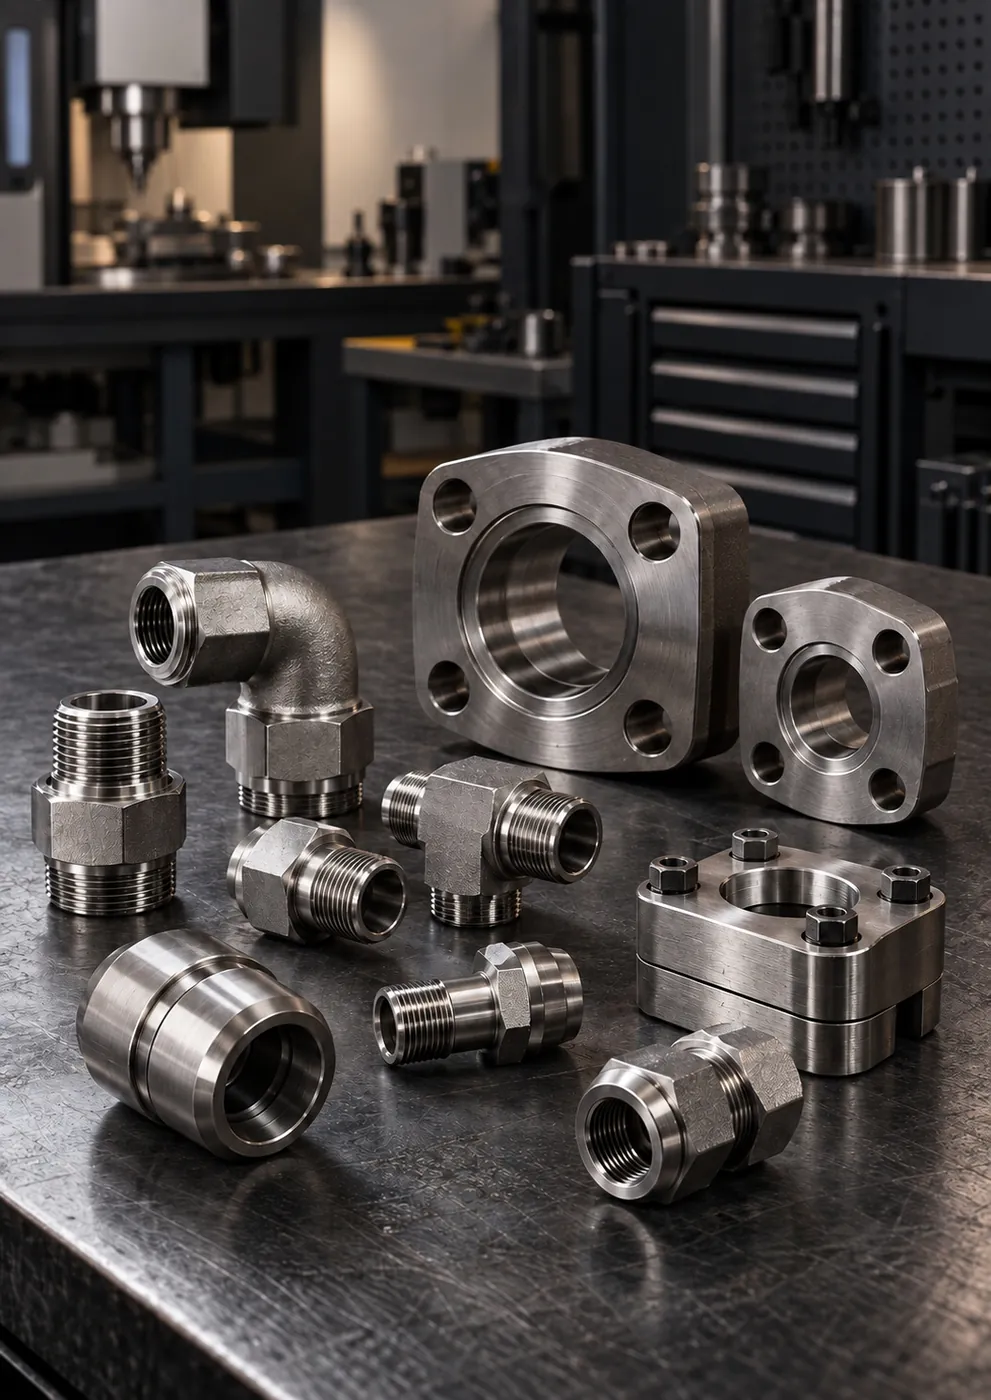 SAE фланцови блокове, колена и фитинги (илюстративно изображение)
 Готови за монтаж окомплектовани маркучи с неръждаеми накрайници (илюстративно изображение)
Център за знания

Складовите продукти се подготвят средно за 1-3 работни дни, стандартното производство – за 5-10 работни дни, окомплектованите маркучи по размер – за…
Правилният окомплектован маркуч се определя чрез седем данни: вътрешен диаметър и дължина, температура, условия на приложение, работна среда, работно…

Уплътняването на хидравличните връзки се осигурява по четири начина: О-пръстен, комбинирана уплътнителна шайба (bonded seal, perflex), конична…
Често задавани въпроси
Ако не намирате отговор тук, пишете ни – заедно ще изясним размера, стандарта на резбата и материала.
Напишете ни въпроса сиНакрайниците за маркучи, адаптерите и стандартните размери от склада се подготвят за експедиция средно за 1-3 работни дни; ако на склад има готов окомплектован маркуч със същия размер, той също се изпраща в този срок. Окомплектованите маркучи, пресовани по размер, се подготвят средно за 5-15 работни дни в зависимост от типа на накрайниците, количеството и наличността на маркуча. Ако изпратите по телефона или по WhatsApp типа на връзката в двата края, ъглите на накрайниците, вътрешния диаметър на маркуча, дължината и работното налягане, бързо ще потвърдим наличността и отделно ще ви съобщим срока за маркуча, който изисква окомплектоване. Поддържането на резерв от често спукващите се маркучи в самото предприятие е мярката, която най-много съкращава престоя.
При линиите за високо налягане с голям диаметър се предпочита SAE фланец; при тези диаметри резбовите връзки изискват много висок момент на затягане и носят риск от повреда на резбата при демонтаж. Изборът между Code 61 и Code 62 се прави според номиналния диаметър, работното налягане и геометрията на порта.
Най-честите причини са трасе под минималния радиус на огъване, монтаж на маркуча с усукване и неправилно избран ъгъл на накрайника или дължина. Ударно натоварване, високо спрямо класа на налягане на маркуча, също съкращава живота му. Ако ни изпратите снимка на съществуващото трасе, можем да го оценим и да предложим подходящ ъгъл на накрайника и дължина.
Да. Въз основа на мостра или технически чертеж се потвърждават размерите на портовете, разположението на болтовете, каналът за О-пръстена и посоката на присъединяване; производството започва след одобрение на първата бройка. Специалните блокове и размери се изработват средно за 10-20 работни дни след техническото одобрение.
В зоните с много охлаждаща вода, окалина и влага връзките от въглеродна стомана бързо ръждясват и при поддръжката излизат със заяли резби. Неръждаемите връзки намаляват в голяма степен външната корозия и заяждането на резбата и съкращават времето за демонтаж и подмяна. В сухите и защитени зони необходимостта може да се оцени според приложението.
Оферта
Изпратете размерите на често сменяните окомплектовани маркучи, адаптери и фланци; ще ви съобщим поотделно кои се осигуряват от склад и кои изискват производство, заедно със сроковете.
Форма за запитване – Металургия и валцови станове
Други сектори