


 हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
स्ट्रेट यूनियन (फेरूल फिटिंग)
विवरण और कोटेशन
AISI 316/316L · वेल्डेड लाइन · फ्लैंज कनेक्शन
AISI 316/316L पाइप, फ्लैंज और फिटिंग से वेल्डेड और खोलने योग्य स्टेनलेस स्टील लाइनें: दीवार की मोटाई के अनुसार वेल्ड एज की तैयारी, अक्षीय संरेखण, प्रोजेक्ट विनिर्देश के अनुसार वेल्डिंग और वेल्डिंग के बाद सतह की सफ़ाई।

संक्षिप्त उत्तर
GÜNEYSS AISI 316/316L पाइप, एल्बो, टी, रिड्यूसर और फ्लैंज से वेल्डेड और खोलने योग्य स्टेनलेस स्टील लाइनें तैयार करता है। पाइप क्लास, दीवार की मोटाई, फ्लैंज का प्रकार और गैसकेट सतह एक साथ चुने जाते हैं; वेल्ड एज, अक्षीय संरेखण और वेल्डिंग के बाद की सफ़ाई की जाँच करके लाइन को डिस्पैच के लिए तैयार किया जाता है। स्टॉक में उपलब्ध पार्ट्स औसतन 1-3 कार्य दिवस में, और प्रोजेक्ट-विशिष्ट लाइनें तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित की जाती हैं।
स्टेनलेस स्टील पाइपिंग में पाइप, फिटिंग, फ्लैंज और उन्हें जोड़ने वाले वेल्ड, इन सबको एक ही सिस्टम के रूप में देखना पड़ता है। कोई भी लाइन उतनी ही भरोसेमंद होती है जितना उसका सबसे कमज़ोर जोड़: सही पाइप क्लास चुनने के बाद भी बेमेल फ्लैंज सतह, बिना तैयारी का वेल्ड एज या अक्ष से हटा हुआ जोड़ कमीशनिंग के समय लीकेज के रूप में और बाद में संक्षारण के रूप में सामने आता है। इसलिए हम पाइपिंग की योजना केवल पार्ट्स की सूची से नहीं, बल्कि द्रव, दबाव, तापमान और रखरखाव की ज़रूरत को साथ रखकर बनाते हैं।
एल्बो, टी, रिड्यूसर और फ्लैंज केवल नॉमिनल व्यास के आधार पर नहीं चुने जाते। DN/NPS, बाहरी व्यास और Schedule मान हर पार्ट में आपस में मिलाए जाते हैं; फ्लैंज का प्रकार, प्रेशर क्लास, फेसिंग मानक, गैसकेट और बोल्ट सेट एक साथ तय किए जाते हैं। वेल्डेड लाइनों में 316L को प्राथमिकता दी जाती है: कार्बन की मात्रा अधिकतम 0.03% होने से वेल्ड क्षेत्र में इंटरग्रेन्युलर संक्षारण का जोखिम कम होता है।
पाइप की दीवार की मोटाई के अनुसार एज तैयार किया जाता है, पार्ट्स को अक्ष की दिशा में संरेखित किया जाता है और टैक वेल्डिंग से पहले मिसअलाइनमेंट की जाँच की जाती है। फ्लैंज वाले सिरों पर बोल्ट होल की स्थिति सामने वाले उपकरण के अनुसार सेट की जाती है। ऐसा न हो तो असेंबली के दौरान लाइन को ज़बरदस्ती खींचकर जोड़ना पड़ता है, गैसकेट पर समान भार नहीं आता और पहले ही दबाव पर लीकेज दिखाई देने लगता है।
वेल्डिंग विधि और उपभोग्य सामग्री (कंज़्यूमेबल) प्रोजेक्ट की शर्तों और प्रयुक्त स्टेनलेस स्टील ग्रेड के अनुसार तय की जाती है। स्टेनलेस स्टील में लक्ष्य नियंत्रित हीट इनपुट और साफ़ वेल्ड सीम है। रूट साइड पर ऑक्सीकरण न हो, इसके लिए अनुप्रयोग के अनुसार पाइप के भीतर गैस शील्डिंग (बैक पर्जिंग) की जाती है।
वेल्ड क्षेत्र के हीट टिंट और गंदगी को साफ़ किया जाता है, सीम और उसके आसपास का दृश्य निरीक्षण किया जाता है। स्टेनलेस स्टील का जंग प्रतिरोध उसकी सतह की पैसिव परत पर निर्भर करता है; इसलिए कार्बन स्टील के संपर्क में आ चुकी डिस्क, ब्रश और टूल्स से काम नहीं किया जाता और आयरन संदूषण को रोका जाता है।
पूरी तरह वेल्डेड लाइन सीलिंग के लिहाज़ से फ़ायदेमंद होती है, लेकिन रखरखाव के समय उसे काटना पड़ता है। पंप, फ़िल्टर, वाल्व और हीट एक्सचेंजर जैसे सर्विस माँगने वाले उपकरणों के आगे और पीछे फ्लैंज या फिटिंग वाले खोलने योग्य बिंदु रखने से पूरी लाइन खोले बिना पार्ट बदलना संभव होता है। इन बिंदुओं की जगह पहुँच, गैसकेट बदलने और स्पेयर पार्ट्स के साइज़ को ध्यान में रखकर प्रोजेक्ट चरण में ही तय की जाती है।
जहाज़ों के इंजन रूम में समुद्री जल के संपर्क वाली सहायक सिस्टम लाइनें; शिपयार्ड में नवनिर्माण और मरम्मत पाइपिंग; ऑफ़शोर सुविधाओं में खारे वातावरण के संपर्क वाली लाइनें; केमिकल प्लांटों में प्रोसेस और ट्रांसफ़र लाइनें; फ़ूड प्रोसेसिंग और पेय संयंत्रों में ऐसी लाइनें जिनमें साफ़ करने योग्य सतह और जंग प्रतिरोध ज़रूरी है; फायर फाइटिंग सिस्टम में पंप डिस्चार्ज और स्किड पाइपिंग; रोलिंग मिलों में पावर पैक और उपभोक्ता उपकरणों के बीच की प्रेशर लाइनें।
स्टॉक में उपलब्ध पाइप, फिटिंग और फ्लैंज औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार किए जाते हैं। मानक निर्माण औसतन 5-10 कार्य दिवस में, और आइसोमीट्रिक या तकनीकी ड्रॉइंग के आधार पर बनने वाली प्रोजेक्ट-विशिष्ट लाइनें तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित की जाती हैं। लाइन का रूट, व्यास, दीवार की मोटाई और फ्लैंज मानक जितने स्पष्ट मिलते हैं, उत्पादन कार्यक्रम उतनी ही जल्दी बनता है।
प्रक्रिया
6 चरणों में अनुरोध से डिलीवरी तक
लाइन का रूट, आइसोमीट्रिक या माप; द्रव, दबाव और तापमान की जानकारी ली जाती है।
पाइप क्लास, दीवार की मोटाई, फिटिंग और फ्लैंज का प्रकार, गैसकेट और बोल्ट सेट स्पष्ट किए जाते हैं।
कटिंग, दीवार की मोटाई के अनुसार वेल्ड एज की तैयारी और अक्षीय संरेखण की जाँच की जाती है।
वेल्डिंग प्रोजेक्ट की शर्तों के अनुरूप विधि और उपभोग्य सामग्री से की जाती है।
सतह की सफ़ाई, दृश्य निरीक्षण और अनुप्रयोग के अनुसार दबाव/सीलिंग सत्यापन किया जाता है।
खुले सिरों और फ्लैंज सतहों को सुरक्षित करके लाइन को डिस्पैच के लिए तैयार किया जाता है।
सेक्टर
सेक्टर पेज पर आपको इस सेवा के उस क्षेत्र-विशेष अनुप्रयोग, सुझाए गए उत्पाद और अक्सर पूछे जाने वाले प्रश्न मिलेंगे।

डेक क्रेन, विंडलास, स्टीयरिंग गियर, गैंगवे और इंजन रूम लाइनों के लिए खारे पानी की बौछार और कंपन को झेलने वाली AISI 316L फिटिंग, होज़ असेंबली, SAE फ्लैंज और वाल्व।
नवनिर्माण के पाइप सर्किट से लेकर ड्राई-डॉक अवधि के ओवरहॉल तक स्टेनलेस स्टील पाइप, फ्लैंज, फिटिंग और होज़ असेंबली; शिप क्रेन की सर्विस करने वाली टीमों के लिए स्टॉक से त्वरित स्पेयर पार्ट्स।

ड्रिलशिप और प्लेटफ़ॉर्म पर क्रेन, पाइप हैंडलिंग, डेक मशीनरी और पावर पैक लाइनों के लिए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
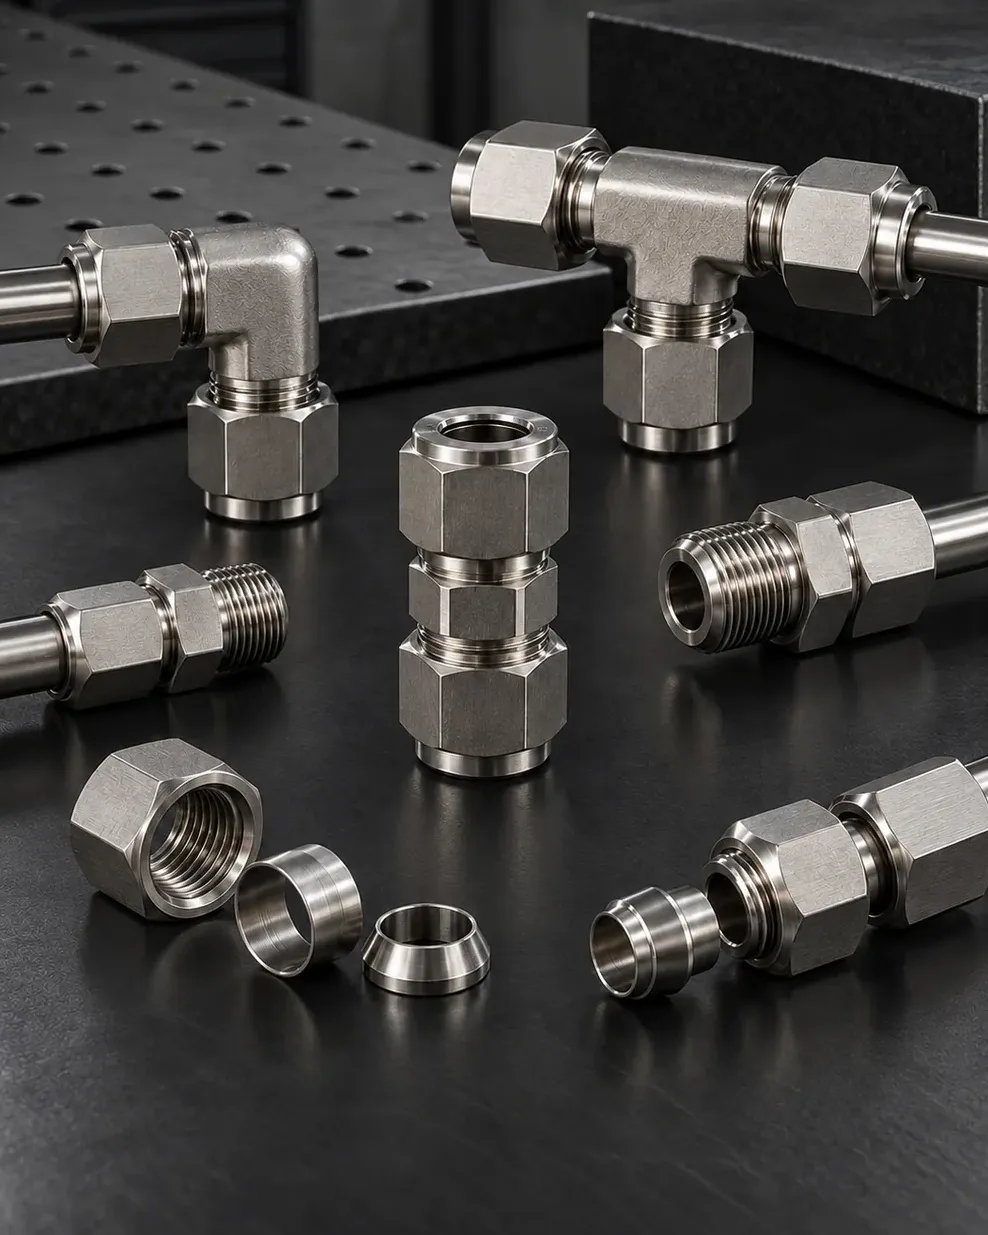
वेलहेड कंट्रोल पैनल, केमिकल इंजेक्शन, रिफाइनरी की मापन और सैंपलिंग लाइनों तथा पाइपलाइन स्टेशनों के लिए 316L डबल फेरूल फिटिंग, नीडल वाल्व, NRV (चेक वाल्व) और ट्यूब।

रासायनिक ट्रांसफ़र और प्रोसेस लाइनों में द्रव अनुकूलता, जंग प्रतिरोध, तापमान और दबाव का एक साथ मूल्यांकन करके चुनी गई स्टेनलेस स्टील फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन।
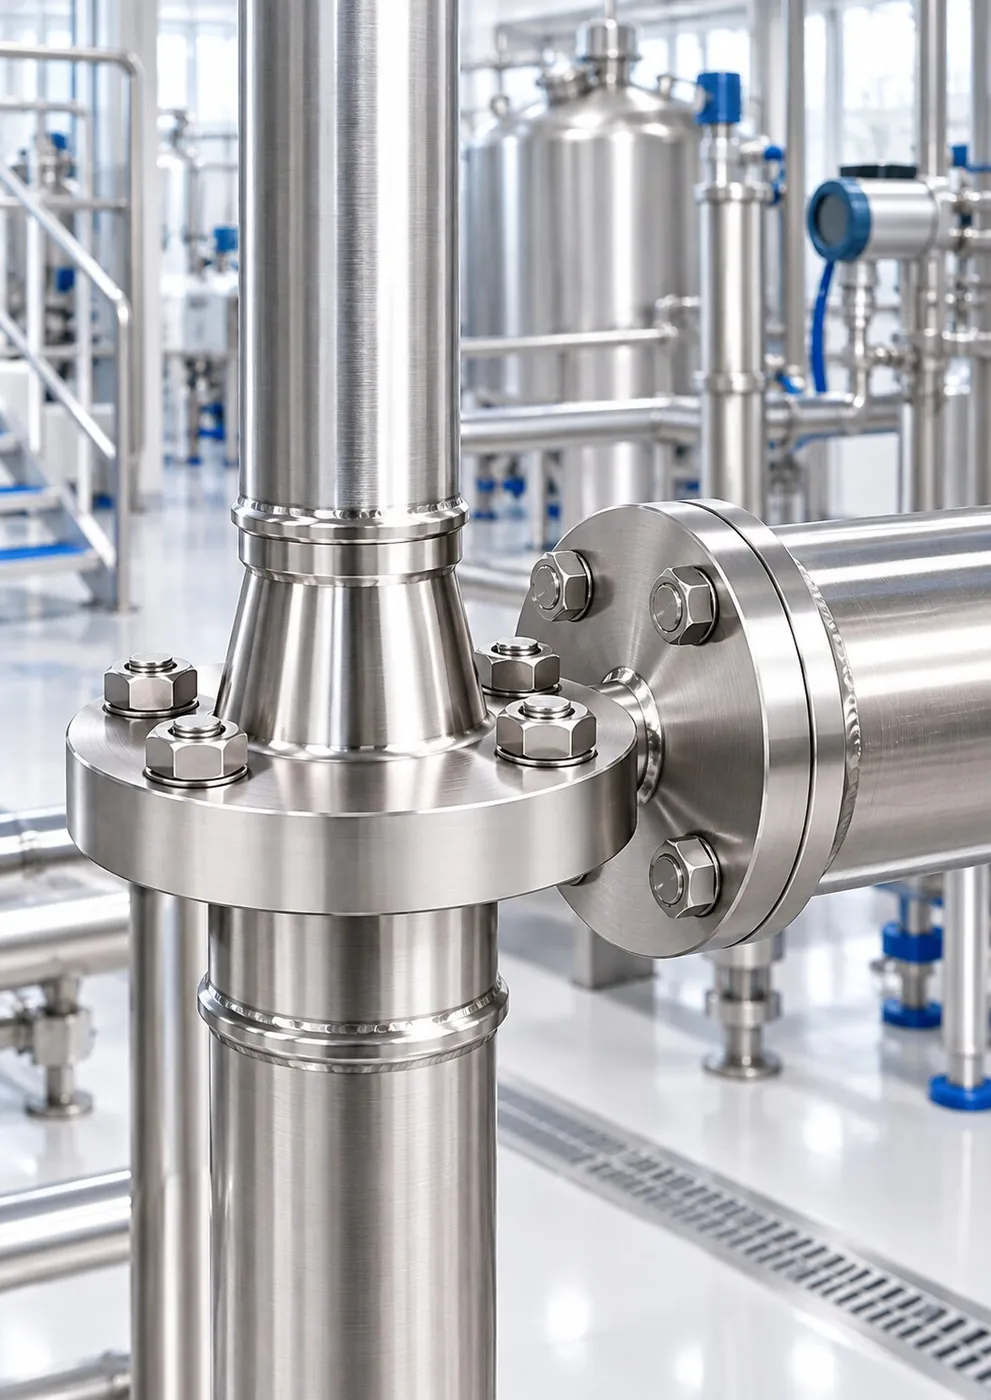
साफ़ की जा सकने वाली सतह, जंग प्रतिरोध और रखरखाव पहुँच की आवश्यकता वाली फ़ूड प्रोसेसिंग और पेय लाइनों के लिए AISI 316/316L फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन समूह।

प्रेस, रोल और हाइड्रोलिक पावर पैक में उच्च साइकिल, तापमान और कंपन के अनुकूल हाई-प्रेशर होज़ एंड, SAE फ्लैंज और एडॉप्टर; आपातकालीन रखरखाव के लिए स्टॉक से आपूर्ति।
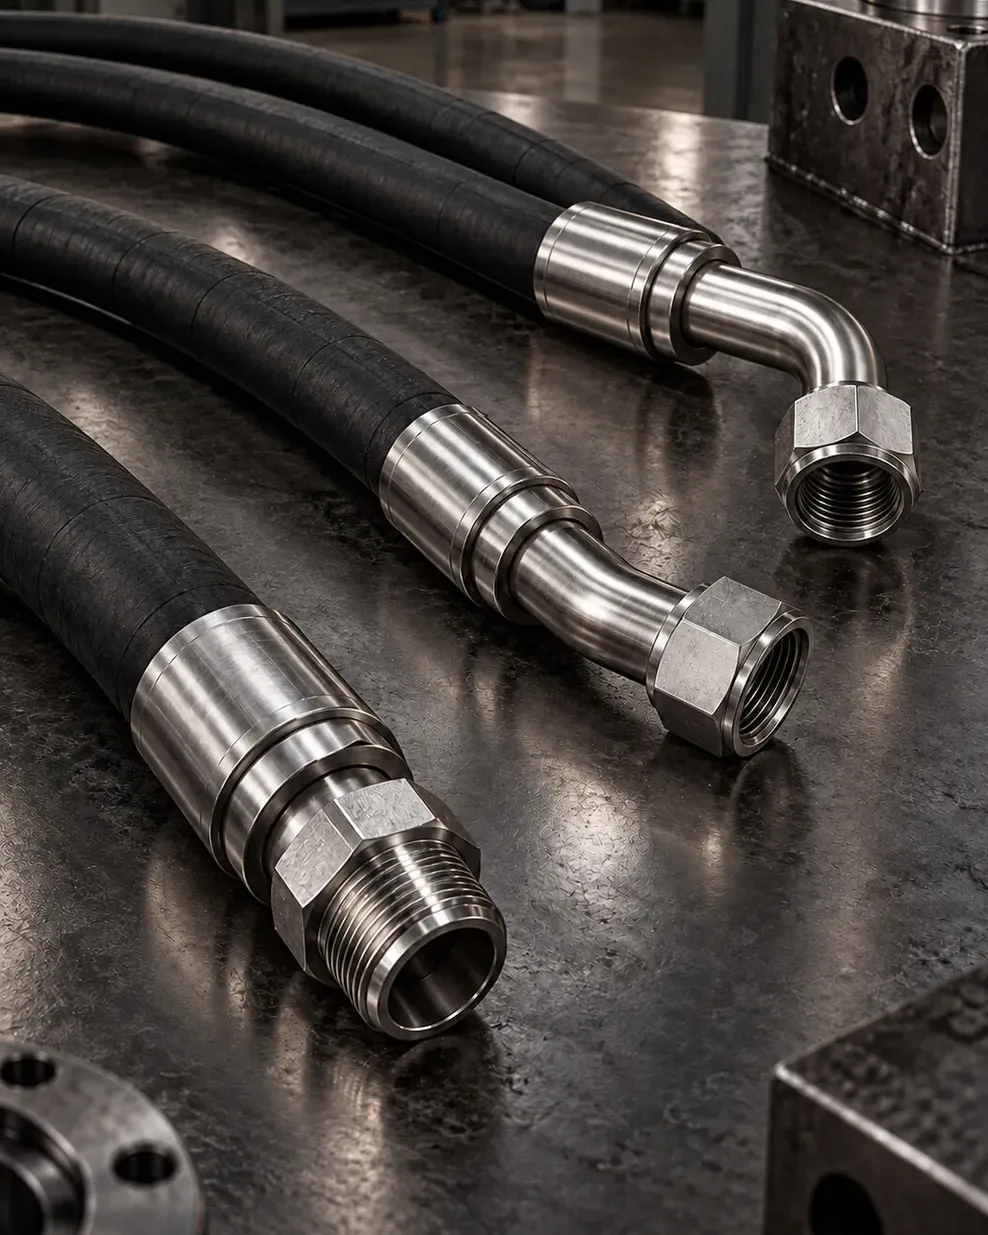
भूमिगत और ओपनकास्ट खदानों की मशीनरी, क्रशिंग-स्क्रीनिंग, फ्लोटेशन, लीचिंग और ड्रेनेज लाइनों के लिए खदान के पानी, कंपन और घिसाव को ध्यान में रखकर चुने गए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
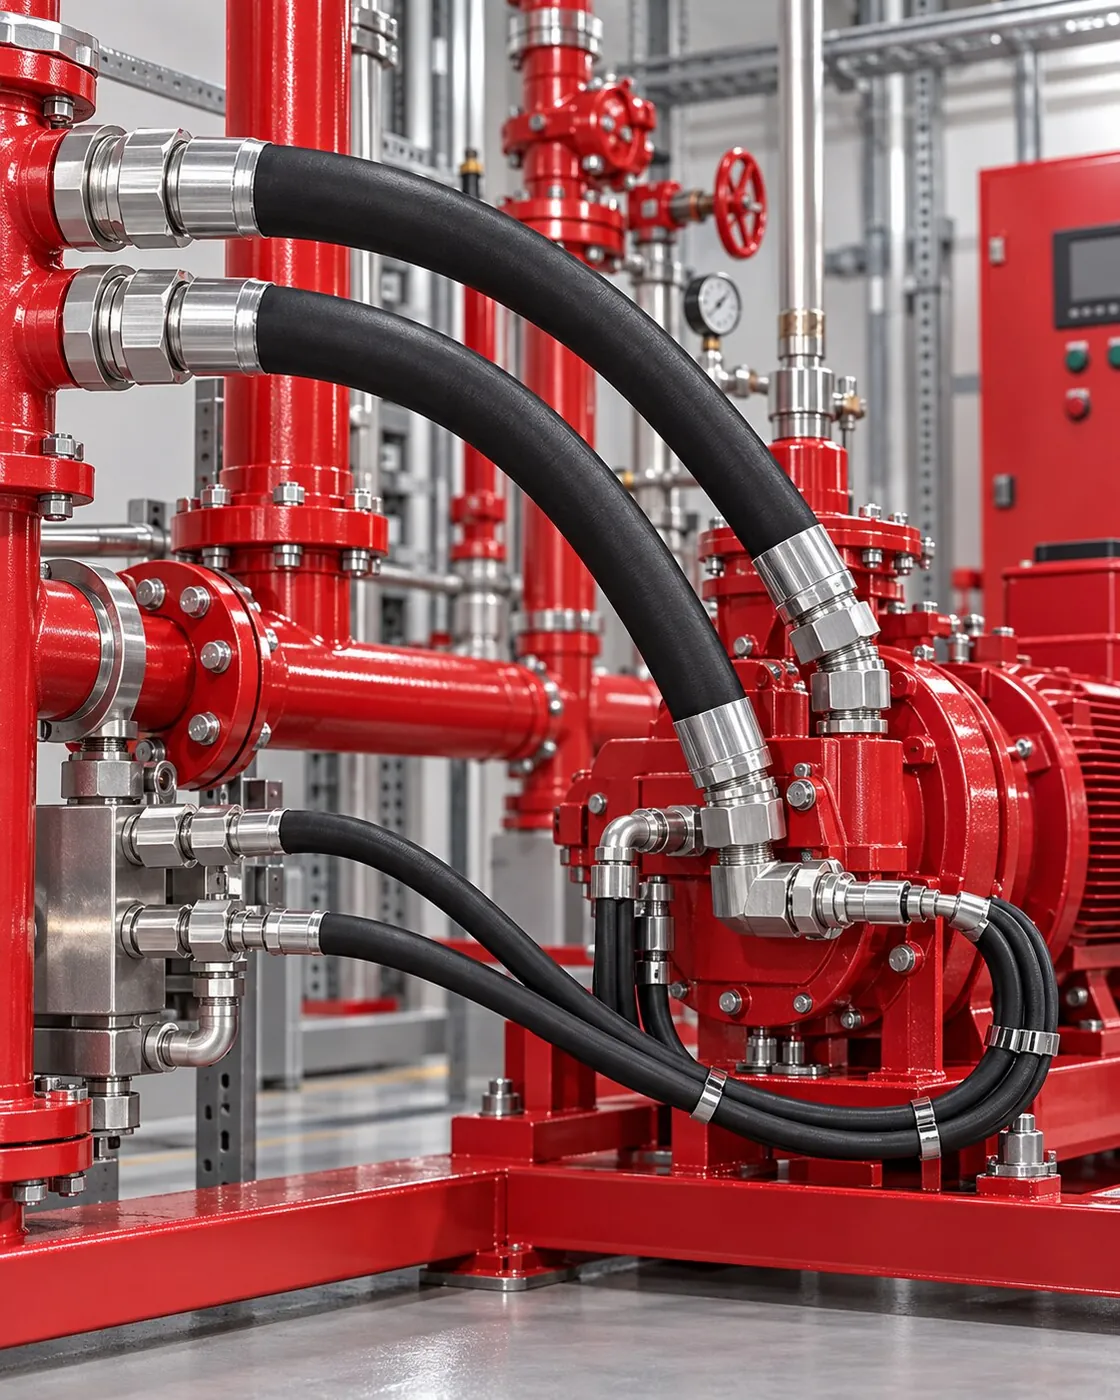
फायर पंप सेट, कंट्रोल स्किड और प्रेशराइज़्ड सहायक लाइनों में आसान सर्विस देने वाले, व्यवस्थित और लीक-रहित स्टेनलेस स्टील निप्पल, फिटिंग, होज़ असेंबली और फ्लैंज कनेक्शन।
19 उत्पाद
हाइड्रोलिक फेरूल फिटिंग (DIN 2353)  हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
 हाइड्रोलिक फेरूल फिटिंग (DIN 2353) हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
 हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
 हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
 हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
 SAE फ्लैंज सिस्टम
 SAE फ्लैंज सिस्टम वेल्ड निप्पल और वेल्डिंग फिटिंग वेल्ड निप्पल और वेल्डिंग फिटिंग वेल्ड निप्पल और वेल्डिंग फिटिंग वेल्ड निप्पल और वेल्डिंग फिटिंग
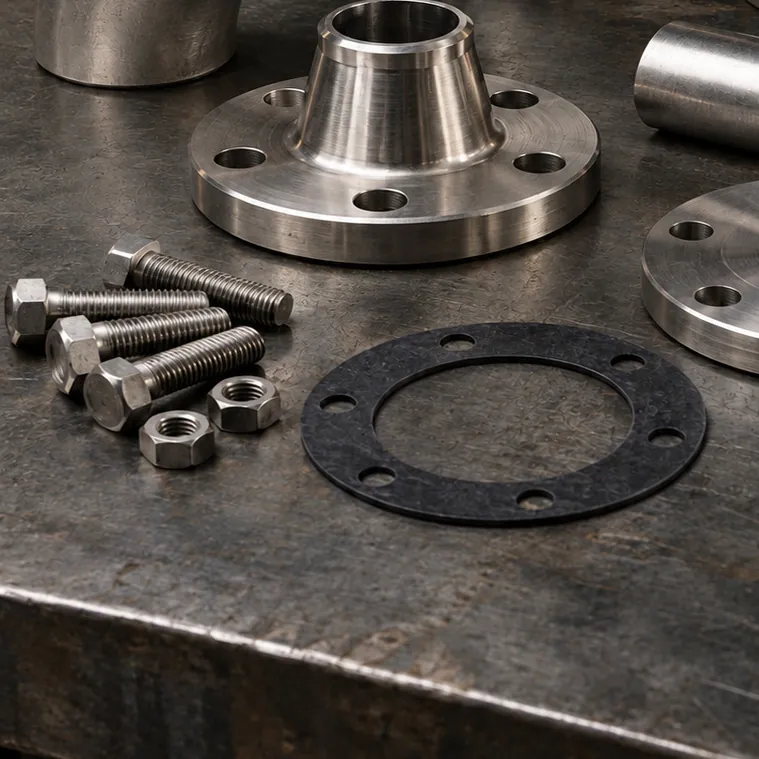 स्टेनलेस स्टील पाइप और फ्लैंज
 स्टेनलेस स्टील पाइप और फ्लैंज
 स्टेनलेस स्टील पाइप और फ्लैंज
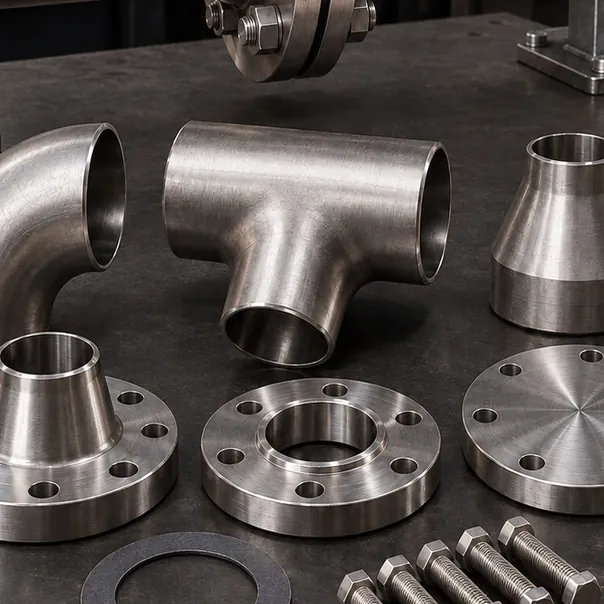 बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
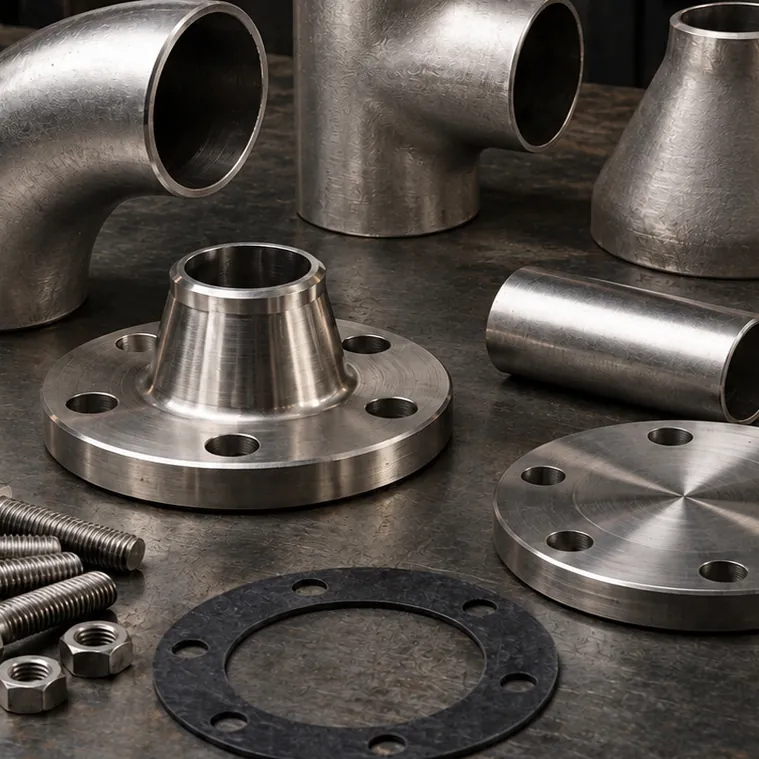 बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
गैलरी
 बट-वेल्ड एल्बो, टी, रिड्यूसर और फ्लैंज: लाइन की ज्यामिति बनाने वाले पार्ट्स (प्रतीकात्मक चित्र)
 जहाज़ के इंजन रूम में फ्लैंज वाली स्टेनलेस स्टील पाइपलाइन (प्रतीकात्मक चित्र)
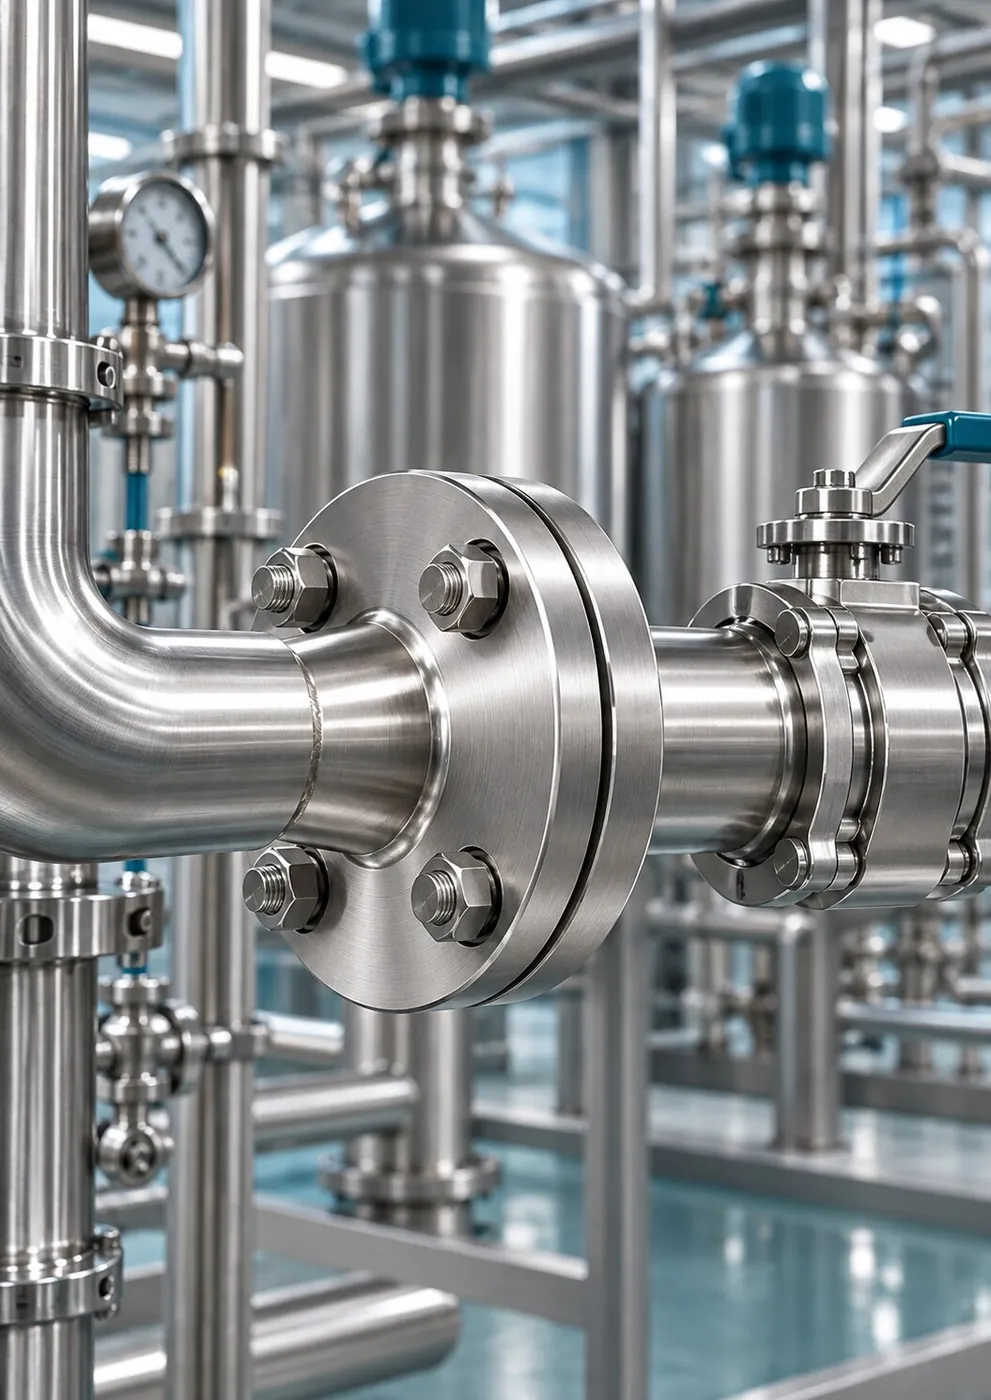 केमिकल प्लांट में स्टेनलेस स्टील टैंक और फ्लैंज वाले प्रोसेस कनेक्शन (प्रतीकात्मक चित्र)
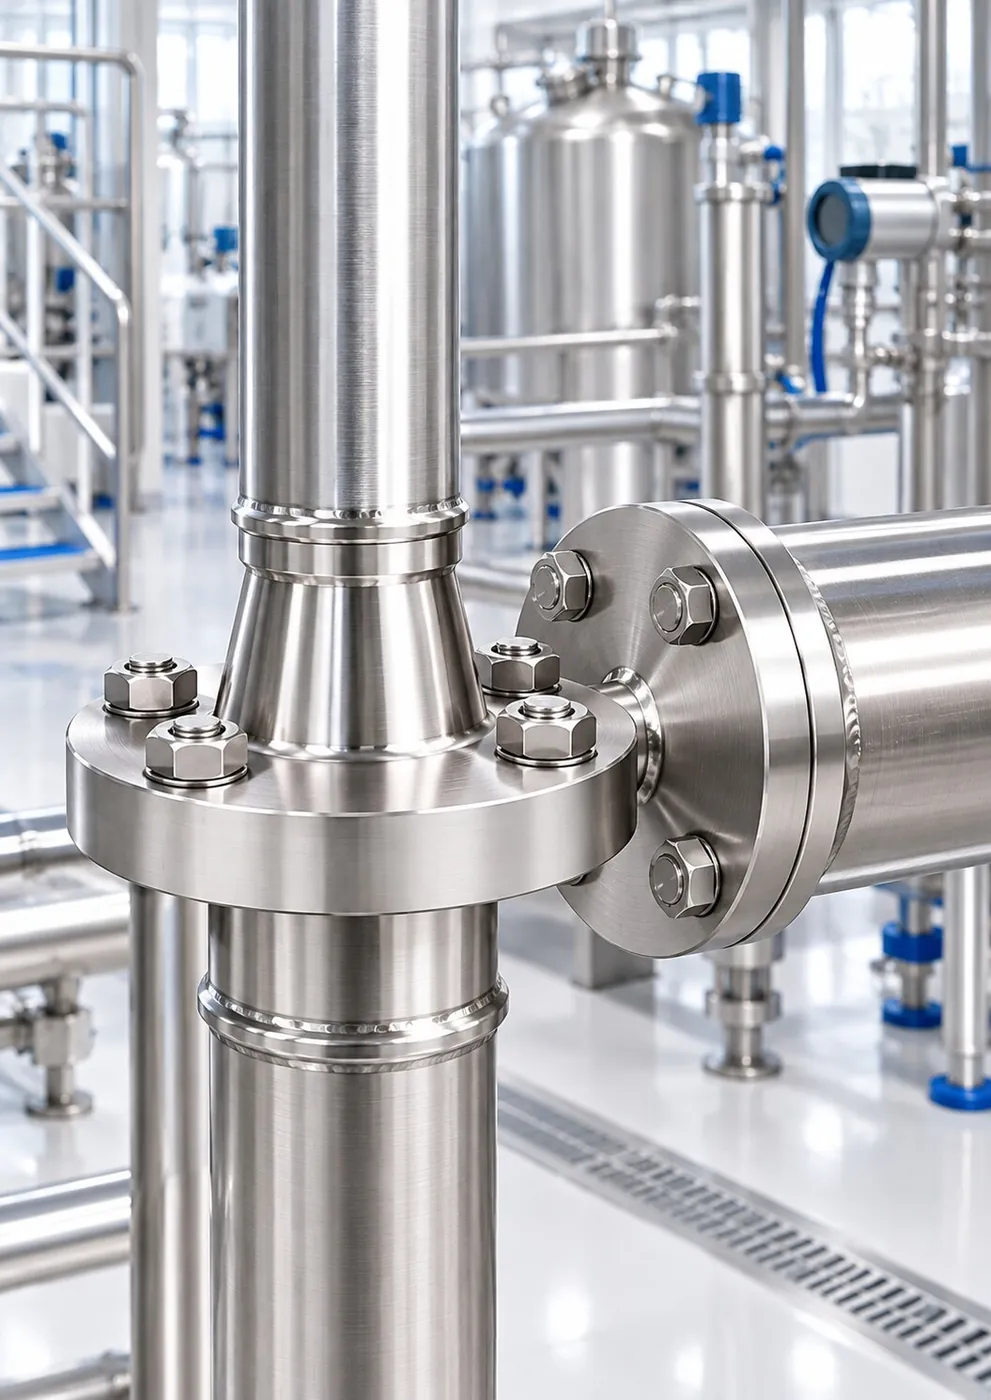 फ़ूड प्रोसेसिंग संयंत्र में स्टेनलेस स्टील टैंक और फ्लैंज वाली पाइपलाइन (प्रतीकात्मक चित्र)
FAQ
यदि आपका प्रश्न यहाँ नहीं है, तो तैयार संदेश के साथ WhatsApp पर लिखें; तकनीकी टीम सीधे उत्तर देगी।
WhatsApp पर पूछेंवेल्डेड लाइनों में 316L को प्राथमिकता दी जाती है। इसमें कार्बन की मात्रा अधिकतम 0.03% होती है, इसलिए वेल्डिंग के दौरान हीट-अफ़ेक्टेड ज़ोन में इंटरग्रेन्युलर संक्षारण का जोखिम कम हो जाता है। जिन मशीन किए गए पार्ट्स पर वेल्डिंग नहीं होती, उनमें 316 भी इस्तेमाल किया जा सकता है; चयन द्रव, तापमान और वातावरण को साथ देखकर किया जाता है।
फ्लैंज का प्रकार (वेल्ड नेक, स्लिप-ऑन या ब्लाइंड), प्रेशर क्लास, फेसिंग मानक और बोल्ट पैटर्न सामने वाले उपकरण के समान होने चाहिए। गैसकेट फेसिंग मानक के अनुसार चुना जाता है; बोल्ट आमने-सामने के क्रम में कसे जाते हैं और असेंबली से पहले अक्षीय मिसअलाइनमेंट की जाँच की जाती है।
वेल्डेड जोड़ सीलिंग के लिहाज़ से फ़ायदेमंद है, लेकिन रखरखाव के समय उसे काटना पड़ता है। पंप, फ़िल्टर, वाल्व और हीट एक्सचेंजर जैसे सर्विस माँगने वाले उपकरणों के आगे और पीछे फ्लैंज या फिटिंग वाले खोलने योग्य बिंदु रखने से लाइन काटे बिना पार्ट बदला जा सकता है।
लाइन का आइसोमीट्रिक या माप सहित स्केच, पाइप का बाहरी व्यास और दीवार की मोटाई (या NPS और Schedule), फ्लैंज का प्रकार और प्रेशर क्लास, द्रव, कार्य दबाव और तापमान, मात्रा और डिलीवरी स्थान। फ़ोटो और माप के आधार पर प्रारंभिक मूल्यांकन भी किया जा सकता है; अधूरी जानकारी तकनीकी पुष्टि के चरण में मिलकर पूरी की जाती है।
स्टॉक में उपलब्ध पाइप, फिटिंग और फ्लैंज औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार किए जाते हैं। मानक निर्माण औसतन 5-10 कार्य दिवस में, और प्रोजेक्ट-विशिष्ट लाइनें तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित की जाती हैं।
कोटेशन और तकनीकी पुष्टि
अपना अनुरोध संक्षेप में लिखें; साइज़, सामग्री और डिलीवरी समय स्पष्ट होने के बाद हम लिखित कोटेशन के साथ जवाब देंगे।
कोटेशन को तेज़ करने वाली जानकारी