



Bite-Type Tube Fittings (DIN 2353)
Male Stud Connector (BSPP)
Stainless na bite-type male stud connector na may BSPP male thread, na nagkakabit ng tubo sa port ng pump, valve block o…

Mataas na cycle · Temperatura · Emergency na maintenance
High-pressure na hose end, SAE flange at adapter na angkop sa mataas na cycle, temperatura at vibration sa mga press, roll at hydraulic power unit; supply mula sa stock para sa emergency na maintenance.
Mga tampok na produkto sa sektor na ito
Lahat ng 23 produktoProdukto
Nakalista ang 23 produkto ayon sa mga kondisyon sa Steel Mill at Heavy Industry. Pumili ng grupo para paliitin ang listahan; pumunta sa pahina ng produkto para sa sukat at thread standard.
Bite-Type Tube Fittings (DIN 2353)
Stainless na bite-type male stud connector na may BSPP male thread, na nagkakabit ng tubo sa port ng pump, valve block o…

Hose Fittings at Ferrules
Stainless na crimp-type na 90° hose fitting na may female BSP swivel nut at 60° cone seat. Inililiko nito ang hose nang patayong…

SAE Flanges (Code 61 / 62)
Dalawang-pirasong stainless na split flange clamp na dumidiin sa flanged na hose fitting o dulo ng tubo sa SAE Code 61 na port…

SAE Flanges (Code 61 / 62)
Stainless na flange block na pinagsasama sa iisang body ang mga SAE flange port na may function na elbow, spacer, reducer o…

Custom CNC Parts
Custom na stainless adapter na mina-machine sa CNC batay sa sample o technical drawing, para sa mga kombinasyon ng thread, sukat…

Bite-Type Tube Fittings (DIN 2353)
Bite-type na straight fitting na may 24° cone na nagdudugtong ng dalawang stainless na tubo sa iisang axis nang walang welding…

Bite-Type Tube Fittings (DIN 2353)
Stainless na bite-type elbow fitting na nagbibigay ng 90° na pagbabago ng direksyon sa linya ng tubo nang walang welding. Para sa…

Bite-Type Tube Fittings (DIN 2353)
Stainless na bite-type equal union tee na nagdudugtong ng tatlong tubong may parehong diameter, para kumuha ng branch mula sa…

Hose Fittings at Ferrules
Stainless na hose fitting na may female swivel nut at O-ring face seal (ORFS). Binabawasan ang panganib ng tagas sa mga…
Hose Fittings at Ferrules
Stainless na crimp-type 90° hose fitting na may SAE Code 61 flange head. Ikinakabit sa port ng pump at block sa malalaking…
Hose Fittings at Ferrules
Stainless na L-series straight hose fitting na may metric swivel nut at 24° cone na may O-ring. Direktang ikinakabit sa body ng…

Hose Fittings at Ferrules
Stainless na crimp-type hose ferrule para sa 2SN hydraulic hose na may dalawang patong ng steel wire braid. Kino-crimp kasama ng…
Hose Fittings at Ferrules
Stainless na banjo (ring-type) hose fitting na ikinakabit sa port gamit ang hollow bolt. Patayo at naiikot na koneksyon sa port…

SAE Flanges (Code 61 / 62)
Stainless na SAE Code 62 counter flange para sa mga high-pressure na hydraulic line. Ikinakabit ang tubo sa Code 62 na port gamit…

SAE Flanges (Code 61 / 62)
Stainless na blind flange na nagsasara ng mga hindi ginagamit na SAE flange port o dulo ng flanged na linya. Ayon sa sukat ng…
UNF / JIC 37° Fittings
Stainless na conversion adapter na may JIC 37° UNF male na dulo at BSPP parallel male thread. Para ikabit ang JIC hose line sa…
BSP / NPT Adapter at Nipple
Stainless na reducing nipple na may BSPP male thread na magkaiba ang sukat sa dalawang dulo at may 60° cone seat sa mga dulo…

BSP / NPT Adapter at Nipple
Stainless na blanking plug na may BSPT tapered na thread at hex na ulo, na nagsasara sa mga hindi ginagamit na female port at…
BSP / NPT Adapter at Nipple
Stainless na reducing nipple na may BSPP parallel na thread, na sinisilyuhan ng bonded seal sa panig ng port. Para sa mga port na…
Weld Nipple at Weld Fittings
Stainless na set na binubuo ng nipple body, nut at weld cone na may O-ring na dinudugtong sa tubo sa pamamagitan ng butt weld…
Weld Nipple at Weld Fittings
Stainless na 90° elbow na iwine-weld sa tubo ang isang dulo at may 24° cone na bite-type na koneksyon ang kabila. Right-angle na…
Weld Nipple at Weld Fittings
Stainless na weld cone na dinudugtong sa dulo ng tubo sa pamamagitan ng butt weld at umuupo sa 24° cone seat gamit ang O-ring…

Custom CNC Parts
Stainless na manifold block na pinagsasama ang maraming hydraulic line sa iisang body, mina-machine mula sa solid block ayon sa…
Wala sa listahan ang piyesang hinahanap ninyo?
Magpadala ng larawan ng sample, technical drawing o sukat; tutukuyin namin ang angkop na fitting mula sa katalogo o sa pamamagitan ng pasadyang paggawa.
Faik Güney · Kinatawan
Serbisyo
Higit pa sa pag-supply ng piyesa: kinukumpleto namin ang trabaho sa field sa pamamagitan ng piping, pag-assemble ng hose assembly, pasadyang paggawa at teknikal na pagtukoy.
Paggawa at crimping ng hydraulic hose: hose assembly na may tuwid, 45° at 90° na stainless na dulo para sa BSP, JIC…
Tingnan ang serbisyo – Hydraulic Hose Assembly at CrimpingPara sa standard na stainless na fitting, adapter, hose end, flange at valve, handa para sa pagpapadala sa loob ng…
Tingnan ang serbisyo – Stock Supply at Maintenance SupportMaayos, may label at madaling i-serbisyong koneksyon gamit ang stainless na tubo at fitting sa mga control panel…
Tingnan ang serbisyo – Hydraulic Control Panel TubingKapag hindi solusyon ang standard na produkto: custom na adapter, nipple, flange block at transition piece ayon sa…
Tingnan ang serbisyo – Custom Fabrication mula sa Drawing o SampleMula sa AISI 316/316L na bar, mina-machine sa mga CNC machine ang thread profile, sealing cone, wrench flats at…
Tingnan ang serbisyo – Stainless CNC MachiningPagtukoy sa pamamagitan ng pagsukat ng BSP, NPT, UNF/JIC at metric na thread, tamang pagtutugma sa katapat na piyesa…
Tingnan ang serbisyo – Fitting Identification at Technical SupportWelded at natatanggal na stainless na linya gamit ang AISI 316/316L na tubo, flange at fitting: paghahanda ng bevel…
Tingnan ang serbisyo – Stainless Steel PipingPagpili ng ball valve, needle valve at check valve na may AISI 316L na body ayon sa body, connection standard, bore…
Tingnan ang serbisyo – Valve, Check Valve at Flow ControlPangkalahatang-tanaw
Maikling sagot
Sa mga steel mill, ginagamit ang high-pressure na hose end, SAE Code 61/62 flange at adapter sa mga linya ng press, roll at hydraulic power unit. Ginagawa ang pagpili ayon sa diameter ng hose, flow rate, pressure class at bend radius. Para sa emergency na maintenance, dapat planuhin na makuha mula sa stock ang mga hose end at adapter na madalas palitan (karaniwang 1-3 araw ng trabaho), ang mga hose assembly na binuo ayon sa sukat sa loob ng karaniwang 5-15 araw ng trabaho, at ang mga custom na block at sukat sa loob ng karaniwang 10-20 araw ng trabaho pagkatapos ng teknikal na pag-apruba.
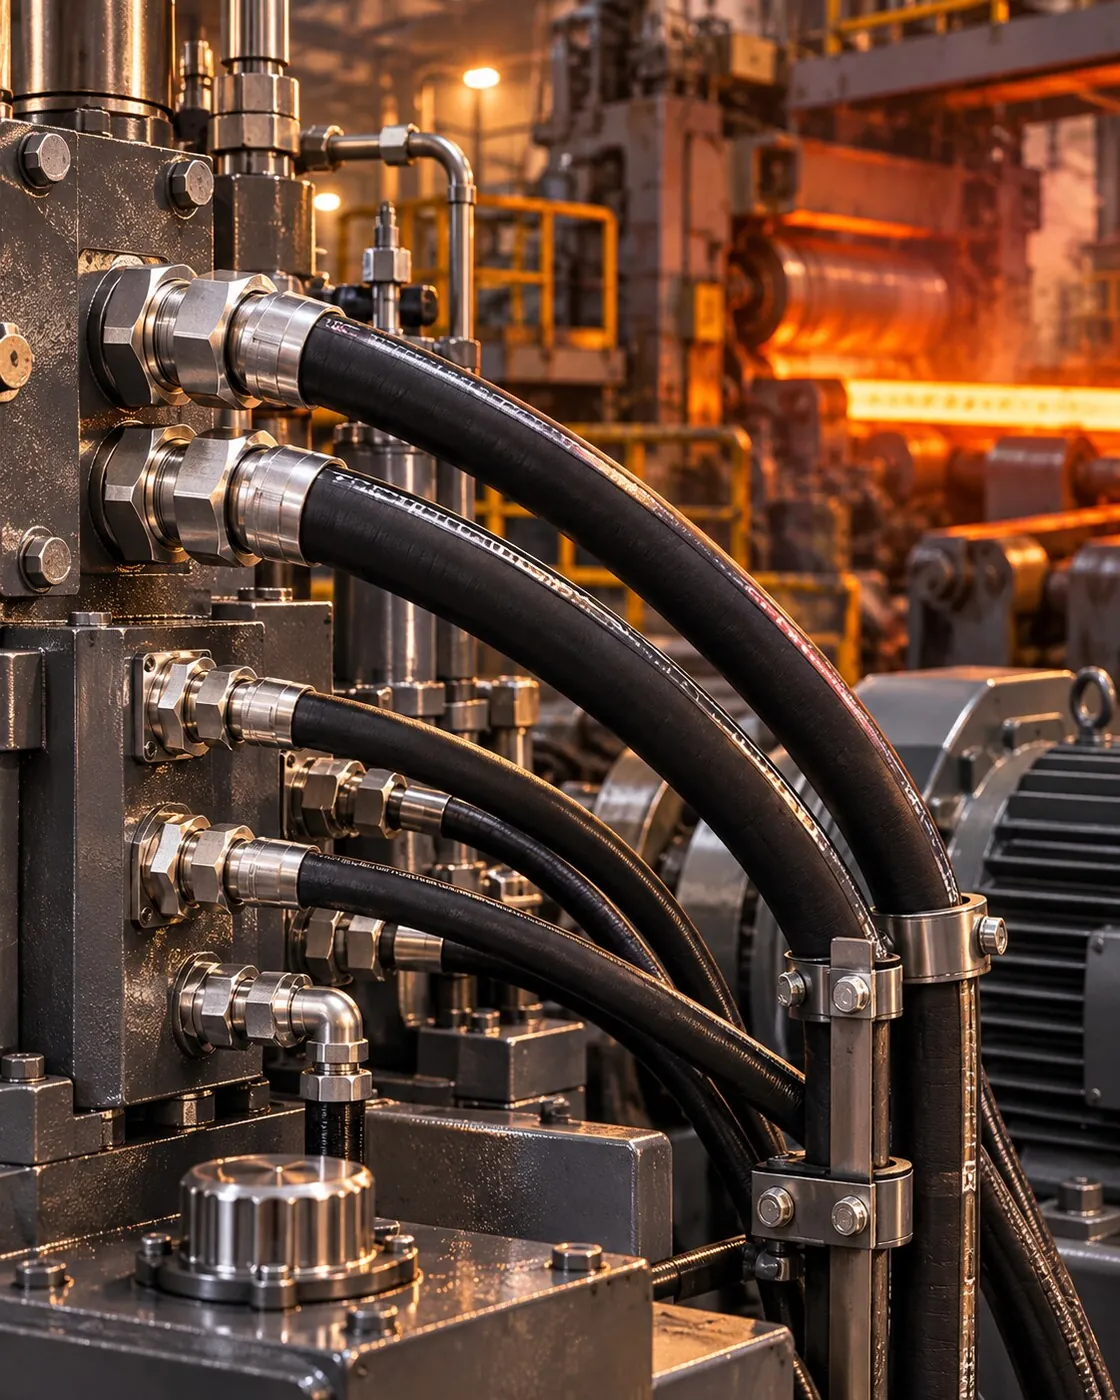
Sa isang steel mill, ang hydraulics ang nagsisilbing kalamnan na nagpapanatiling tuloy-tuloy ang takbo ng linya. Ang mga cylinder na nag-aadjust ng roll gap, ang mga press, shear at power unit ay paulit-ulit na dumaranas ng pagtaas at pagbaba ng presyon sa bawat shift. Patuloy na pinahihirapan ang mga koneksyong ito ng init mula sa mainit na materyal, ng cooling water at ng mill scale. Sa mga press, roll at hydraulic power unit, kailangan ng ayos ng koneksyon na angkop sa epekto ng mataas na cycle, temperatura at vibration.
Naghahanda ang GÜNEYSS ng high-pressure na hose end, SAE flange, flange block at adapter para sa mga steel mill, planta ng metal processing at mga negosyo sa mabigat na industriya. Sa emergency na maintenance, nakukuha mula sa stock ang mga hose end, adapter at flange na madalas palitan; ang mga hose assembly na binuo ayon sa sukat ay inihahanda sa loob ng karaniwang 5-15 araw ng trabaho, at ang mga custom na block at hindi standard na sukat sa loob ng karaniwang 10-20 araw ng trabaho pagkatapos ng teknikal na pag-apruba.
Kondisyon sa field
Pinipili namin ang fitting ayon sa mga kondisyong ito, at batay rito tinutukoy ang materyales, uri ng sealing at paraan ng pagkakabit.
Isulat ang sarili ninyong kondisyonNapapagod ang mga koneksyon sa mga circuit na tuloy-tuloy ang pagtaas at pagbaba ng presyon; dapat lampas sa nominal na presyon ang batayan ng pagpili.
Ang mabilis na kilos ng valve at mga impact load ay lumilikha ng panandaliang pressure spike sa linya.
Maagang tumatanda dahil sa init ang mga hose at gasket na malapit sa mainit na materyal.
Kinakalawang ng basa at abrasive na kapaligiran ang mga fitting na carbon steel at kumakapit ang mga thread.
Napapahinto ng isang sirang hose ang buong linya; kailangang mabilis na makahanap ng spare na tama ang sukat.
Niluluwagan ng mga press at roll drive ang mga koneksyon; nagiging kritikal ang ayos ng clamp at suporta.
Teknikal na tala sa pagpili
Mga puntong sabay nating nililinaw bago umorder para sa mga aplikasyon sa Steel Mill at Heavy Industry.
Ang hose na maliit ang diameter ay nagdudulot ng mataas na bilis ng daloy, pag-init at pressure loss.
Dapat piliin ang pressure class ayon sa impulse at cycle load, bukod sa working pressure.
Ang rutang mas mababa sa minimum bend radius ay nagpapapagod sa reinforcement layer.
Sa malalaking high-pressure na linya, mas madaling ikabit at tanggalin ang flange kumpara sa threaded na koneksyon.
Dapat nakatala sa maintenance plan at naka-stock ang mga sukat ng hose assembly at adapter na madalas palitan.
Detalyadong gabay
Sa hydraulics ng steel mill, kadalasang hindi ang nominal na presyon ang nagpapahirap sa koneksyon, kundi kung gaano kadalas at kabilis nagbabago ang presyon. Ang mabilis na pagbukas at pagsara ng mga valve at ang mga impact load ay lumilikha ng panandaliang pressure spike sa linya na lampas pa sa nominal na halaga. Kaya:
Kadalasang nagmumula ang pressure surge sa biglaang pagsara ng valve, sa malakas na pagbagsak ng cylinder sa dulo ng stroke, o sa hindi tamang precharge pressure ng accumulator. Ang pagsusuri sa mga sanhing ito, na kasinghalaga ng pagpapalit ng koneksyon, ay pumipigil na maulit ang parehong sira pagkaraan ng maikling panahon.
Sa mga hot rolling line, nalalantad ang mga koneksyon kapwa sa init mula sa mainit na materyal at sa halo ng roll cooling water at mill scale. Mabilis na kinakalawang ang mga fitting na carbon steel sa basa at abrasive na kapaligirang ito; ang fitting na kailangang tanggalin ay lumalabas nang kapit na ang thread sa panahon ng maintenance. Malaki ang nababawas ng AISI 316/316L stainless na fitting sa kaagnasan sa panlabas na surface at sa pagkapit ng thread. Sa mga hose na malapit sa pinagmumulan ng init, dapat pumili ng heat protection sleeve at angkop na uri ng hose, at dapat planuhin ang ruta nang malayo hangga't maaari sa mainit na bahagi.
Sa pagtatasa ng working temperature ng hose, dapat isaalang-alang hindi lamang ang temperatura ng paligid kundi pati ang temperatura ng fluid. Pinatatanda ng umiinit na langis ang inner layer ng hose at ang mga gasket; ang kakulangan ng cooling sa power unit ay isa sa mga madalas makaligtaang sanhi ng paulit-ulit na tagas sa mga koneksyon.
Binubuo ang mga power unit ng steel mill ng malalaking flow na pump, filter group at accumulator station. Karaniwang ikinakabit gamit ang SAE flange ang mga pump outlet at pangunahing pressure line; sa mga manifold outlet naman, ang mga flange block, elbow at adapter ang bumubuo ng ayos ng linya. Ang isang flange block na may custom na sukat ay maaaring pagsamahin sa iisang piyesa ang kadena ng ilang elbow at adapter, kaya nababawasan kapwa ang bilang ng posibleng tagasan at ang espasyong kailangan sa pagkakabit. Sa mga koneksyon ng accumulator, dapat planuhin nang maaga ang mga isolation at drain point upang ligtas na mailabas ang presyon habang nagme-maintenance.
| Pamantayan | Bunga ng maling pagpili |
|---|---|
| Inner diameter ng hose at flow rate | Mataas na bilis ng daloy, pag-init at pressure loss |
| Pressure class | Maagang pagkasira sa ilalim ng impulse load |
| Bend radius | Fatigue ng reinforcement layer at pagkaputol sa bahagi ng dulo |
| Pagkapilipit (twist) | Malaking pag-ikli ng buhay ng hose |
| Anggulo ng dulo at haba | Gumagana ang hose nang nababanat o kumikiskis |
Kapag tama ang pagpili sa mga anggulo ng dulo (tuwid, 45°, 90°) at haba ng hose assembly, gumagana ang hose nang hindi nababanat at hindi napipilipit habang gumagalaw; direkta nitong pinahahaba ang service life.
Kadalasang pumapasok ang mill scale at alikabok sa hydraulic circuit habang nagme-maintenance. Ang agarang pagtakip sa mga tinanggal na dulo ng hose at fitting, ang pag-iimbak ng mga bagong piyesa na may protective cap hanggang sa pagkakabit, at ang paglilinis ng mga connection surface bago ikabit ay nagbabawas sa isang mahalagang pinagmumulan ng sira ng valve at pump. Sa mga stainless na thread, dapat gumamit ng angkop na anti-seize paste para maiwasan ang galling habang ikinakabit, at dapat ilapat nang tama ang mga flange O-ring sa groove nito. Ang pagsusuri sa kondisyon ng filter pagkatapos ng interbensiyong nagbubukas sa linya ay naglilimita sa pagkalat sa sistema ng kontaminasyong pumasok habang nagme-maintenance. Pagkatapos ng unang commissioning, dapat magsagawa ng kontroladong leak check.
Sa steel mill, mas malaki nang husto ang gastos ng hindi planadong shutdown kaysa sa halaga ng piyesa. Kaya inirerekomenda namin sa mga maintenance team na gumawa ng listahan ng sukat para sa mga hose assembly, adapter at flange O-ring na pinakamadalas palitan, at panatilihing naka-stock ang mga kritikal na sukat. Sa emergency na maintenance, ang mga hose end, adapter at standard na sukat na nasa stock ay inihahanda para sa pagpapadala sa loob ng karaniwang 1-3 araw ng trabaho; ang mga hose assembly na kino-crimp ayon sa sukat ay inihahanda sa loob ng karaniwang 5-15 araw ng trabaho. Ang mga custom na flange block at hindi standard na sukat ay ginagawa sa loob ng karaniwang 10-20 araw ng trabaho pagkatapos ng teknikal na pag-apruba. Maaaring muling gawin batay sa sample o technical drawing ang mga custom na piyesang naupod o nasira. Sa mga agarang kahilingan, ang sabay na pagbibigay ng uri ng koneksyon sa dalawang dulo, mga anggulo ng dulo, inner diameter ng hose, haba at working pressure ay nagbibigay-daan upang maihanda ang tamang piyesa sa unang pagkakataon.
Mga Aplikasyon
Mga team sa Steel Mill at Heavy Industry na nangangailangan ng fitting, hose assembly at pasadyang piyesa.
Roll adjustment at balancing cylinder, power unit at hydraulics ng material handling.
High-pressure na hose end at SAE flange sa mga linya ng press, shear at straightening.
Mga flange block at adapter para sa mga press na gumagana sa ilalim ng impact load.
Stainless na fitting para sa mga linyang nalalantad sa init sa hydraulics ng mold at handling.
Agarang supply ng hose assembly at adapter para sa mga kliyente sa mabigat na industriya.
Mga koneksyon sa pump outlet, manifold at accumulator ng malalaking flow na unit.
Gallery
Mga linya ng hydraulic hose sa hot rolling mill (representatibong larawan)
 SAE flange at bolt para sa mga high-pressure na linya (representatibong larawan)
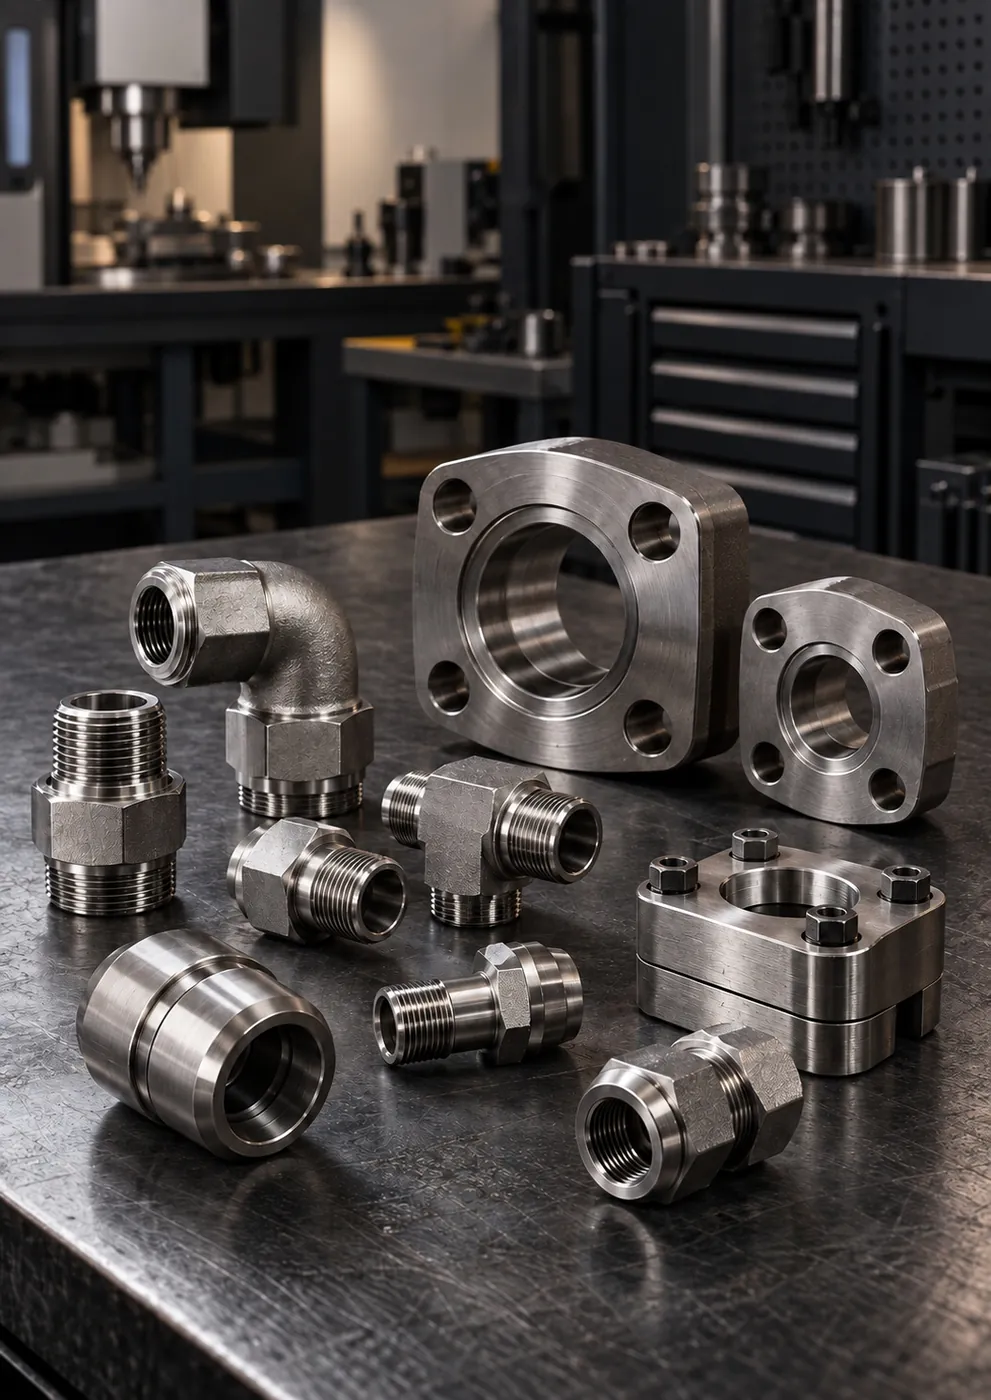 SAE flange block, elbow at fitting (representatibong larawan)
 Mga hose assembly na may stainless na dulo, handa nang ikabit (representatibong larawan)
Kaalaman

Ang mga produktong naka-stock ay inihahanda sa average na 1-3 araw ng trabaho, ang standard na paggawa sa 5-10 araw ng trabaho, ang mga hose assembly…
Ang tamang hose assembly ay natutukoy gamit ang pitong impormasyon: inner diameter at haba, temperatura, kondisyon ng aplikasyon, fluid, working…

Sa hydraulic na koneksyon, nakukuha ang sealing sa apat na paraan: O-ring, bonded seal, tapered na metal na surface at tapered na thread. Sa parallel…
Mga madalas itanong
Kung wala rito ang sagot sa inyong tanong, sumulat sa amin; sabay nating lilinawin ang sukat, thread standard at materyales.
Isulat sa amin ang inyong tanongAng mga hose end, adapter at standard na sukat na nasa stock ay inihahanda para sa pagpapadala sa loob ng karaniwang 1-3 araw ng trabaho; kung may nakahandang hose assembly na kaparehong sukat sa stock, maipapadala rin ito sa loob ng panahong iyon. Ang mga hose assembly na kino-crimp ayon sa sukat ay inihahanda sa loob ng karaniwang 5-15 araw ng trabaho, depende sa uri ng dulo, dami at stock ng hose. Kung ibibigay ninyo sa telepono o WhatsApp ang uri ng koneksyon sa dalawang dulo, mga anggulo ng dulo, inner diameter ng hose, haba at working pressure, mabilis naming kukumpirmahin ang stock at hiwalay naming ipapaalam ang lead time ng assembly na kailangang buuin. Ang pagkakaroon ng nakahandang spare sa planta para sa mga hose na madalas pumutok ang hakbang na pinakamalaki ang naibabawas sa downtime.
Sa malalaking high-pressure na linya, mas pinipili ang SAE flange; sa ganitong mga diameter, nangangailangan ang threaded na koneksyon ng napakataas na tightening torque at may panganib ng sira sa thread kapag tinatanggal. Ang pagpili sa pagitan ng Code 61 at Code 62 ay batay sa nominal diameter, working pressure at geometry ng port.
Ang pinakamadalas na sanhi ay rutang mas mababa sa minimum bend radius, pagkakabit ng hose nang napipilipit, at maling pagpili ng anggulo ng dulo o haba. Nagpapaikli rin sa buhay nito ang impulse load na mataas kumpara sa pressure class ng hose. Kung ibabahagi ninyo ang larawan ng kasalukuyang ruta, masusuri namin ito kasama ang mungkahing anggulo ng dulo at haba.
Oo. Kinukumpirma batay sa sample o technical drawing ang mga sukat ng port, ayos ng bolt, O-ring groove at direksyon ng koneksyon; sinisimulan ang produksyon pagkatapos ng first article approval. Ang mga custom na block at sukat ay ginagawa sa loob ng karaniwang 10-20 araw ng trabaho pagkatapos ng teknikal na pag-apruba.
Sa mga bahaging matindi ang cooling water, mill scale at halumigmig, mabilis na kinakalawang ang mga fitting na carbon steel at lumalabas nang kapit na ang thread kapag tinatanggal sa maintenance. Malaki ang nababawas ng stainless na fitting sa kaagnasan sa panlabas na surface at sa pagkapit ng thread, kaya umiikli ang oras ng pagtanggal at pagpapalit. Sa mga tuyo at protektadong bahagi, maaaring suriin ang pangangailangan ayon sa aplikasyon.
Quotation
Ipadala ang mga sukat ng hose assembly, adapter at flange na madalas ninyong palitan; hiwalay naming ipapaalam ang mga makukuha mula sa stock at ang mga kailangang gawin, kasama ang lead time.
Form ng kahilingan para sa Steel Mill at Heavy Industry