


हर विवरण की जाँच
उत्पादन और गुणवत्ता: कच्चे माल से डिस्पैच तक
AISI 316/316L कच्चे माल की प्राप्ति-जाँच से CNC मशीनिंग तक, डिबरिंग और सतह जाँच से सुरक्षात्मक कैप के साथ पैकेजिंग तक — हर चरण स्पष्ट रूप से निर्धारित, एक नियंत्रित उत्पादन व्यवस्था।

संक्षिप्त उत्तर
GÜNEYSS में एक स्टेनलेस स्टील फिटिंग छह चरणों में बनती है: AISI 316/316L कच्चे माल की जाँच, कटिंग, CNC मशीनिंग, सफ़ाई, साइज़-थ्रेड-सीलिंग जाँच और पैकेजिंग। स्टॉक उत्पाद औसतन 1-3 कार्य दिवसों में डिस्पैच के लिए तैयार होते हैं; मानक निर्माण 5-10 कार्य दिवसों में, और कस्टम साइज़ व प्रोजेक्ट निर्माण तकनीकी अनुमोदन के बाद 10-20 कार्य दिवसों में नियोजित किया जाता है।
किसी स्टेनलेस स्टील फिटिंग की साइट पर विश्वसनीयता उन निर्णयों पर निर्भर करती है जो कच्चे माल के चयन से लेकर पैकेजिंग तक लिए जाते हैं। हमारा उत्पादन छह चरणों में आगे बढ़ता है; हर चरण की औसत अवधि तय है और जाँच के बाद ही अगले चरण में जाया जाता है।
| चरण | क्या किया जाता है? | औसत अवधि |
|---|---|---|
| 1. कच्चा माल | AISI 316/316L जाँच | 0.5-1 दिन |
| 2. कटिंग | व्यास और लंबाई के अनुसार तैयारी | 0.5-1 दिन |
| 3. CNC मशीनिंग | थ्रेड, कोन और सतह | 2-5 दिन |
| 4. सफ़ाई | डिबरिंग और सतह | 0.5-1 दिन |
| 5. जाँच | आयाम, थ्रेड और सीलिंग | 1-2 दिन |
| 6. पैकेजिंग | लेबलिंग और डिस्पैच | 0.5-1 दिन |
कच्चा माल: सही शुरुआत
जिन अनुप्रयोगों में जंग प्रतिरोध और लंबी सेवा अवधि आवश्यक है, उनके लिए AISI 316/316L राउंड बार, हेक्स बार और पाइप कच्चे माल का उपयोग किया जाता है। व्यास, दीवार की मोटाई और मशीनिंग अलाउंस बनाए जाने वाले कनेक्शन के थ्रेड मानक, दबाव वर्ग और अंतिम आयामों के अनुसार तय किए जाते हैं। कच्चे माल की प्राप्ति पर सतह, व्यास और बैच की जानकारी की जाँच की जाती है; बैच रिकॉर्ड ट्रेस करने योग्य रूप में रखे जाते हैं।
CNC मशीनिंग: आयाम का अनुशासन
थ्रेड प्रोफ़ाइल, सीलिंग कोन, स्पैनर फ्लैट और कनेक्शन ज्यामिति को तकनीकी ड्रॉइंग में दिए गए टॉलरेंस के अनुसार CNC मशीनों पर मशीन किया जाता है। BSPP/BSPT, NPT, UNF/JIC और मीट्रिक कनेक्शन में पिच, कोण और सतह की सटीकता की जाँच की जाती है।
- पार्ट परिभाषा: सामग्री ग्रेड, तकनीकी ड्रॉइंग, कनेक्शन मानक और महत्वपूर्ण टॉलरेंस की पुष्टि काम शुरू करने से पहले की जाती है।
- मशीनिंग क्रम: ड्रिलिंग, स्पैनर फ्लैट, थ्रेड और सतह ऑपरेशन पार्ट की क्लैम्पिंग और जाँच व्यवस्था के अनुसार नियोजित किए जाते हैं।
- आउटपुट जाँच: थ्रेड फिट, व्यास, सतह और सीलिंग क्षेत्र की जाँच के बाद ही पार्ट अगले चरण में जाता है।
बैच उत्पादन में लक्ष्य रिपीटेबिलिटी (दोहराव-योग्यता) है; कस्टम निर्माण में आयाम, सैंपल और कार्य परिस्थितियों के अनुरूप होना आधार माना जाता है।
सतह और बारीकियाँ
मशीनिंग के बाद नुकीले बर (burr) हटाए जाते हैं, थ्रेड रूट और ट्रांज़िशन क्षेत्रों की समीक्षा की जाती है। स्टेनलेस स्टील सतह की चमक बनाए रखते हुए उत्पाद को ऐसी चोट, खरोंच या विरूपण के लिए जाँचा जाता है जो असेंबली को कठिन बना सकते हैं। वेल्डेड लाइन कंपोनेंट में वेल्ड बेवल की तैयारी और अक्षीय संरेखण की जाँच वेल्डिंग से पहले की जाती है; वेल्डिंग के बाद सतह की सफ़ाई और दृश्य निरीक्षण पूरा किया जाता है। डिस्पैच से पहले कनेक्शन सतहों को सुरक्षित कर दिया जाता है।
गुणवत्ता नियंत्रण
जाँच उत्पादन के अंत में किया जाने वाला कोई एक काम नहीं है; यह कच्चे माल की प्राप्ति पर, CNC आउटपुट पर और पैकेजिंग से पहले दोहराई जाती है। उद्देश्य यह है कि पार्ट साइट पर पहली बार में ही सही बैठे। डिस्पैच से पहले ये जाँचें पूरी की जाती हैं:
- आयाम और टॉलरेंस जाँच
- थ्रेड और कनेक्शन सतह जाँच
- दृश्य सतह जाँच
- अनुप्रयोग के अनुसार दबाव और सीलिंग सत्यापन
- पैकेजिंग से पहले अंतिम जाँच
सुरक्षा, पैकेजिंग और डिस्पैच
उत्पादन पूरा होने के बाद पार्ट्स को इस तरह तैयार किया जाता है कि परिवहन के दौरान थ्रेड, सीलिंग सतह और मशीन किए गए क्षेत्र सुरक्षित रहें। थ्रेड और पोर्ट पर सुरक्षात्मक कैप लगाए जाते हैं, उत्पादों को समूह और साइज़ के अनुसार अलग-अलग पैक किया जाता है, और डिस्पैच से पहले मात्रा, उत्पाद प्रकार और दृश्य अंतिम जाँच की जाती है।
डिलीवरी समय की योजना
डिलीवरी समय स्टॉक की स्थिति, कच्चे माल के व्यास, उत्पाद की मात्रा, थ्रेड मानक, कस्टम साइज़, परीक्षण और सतह संबंधी आवश्यकताओं के अनुसार नियोजित किया जाता है। स्टॉक उत्पाद औसतन 1-3 कार्य दिवसों में डिस्पैच के लिए तैयार किए जाते हैं; मानक निर्माण में औसतन 5-10 कार्य दिवस, और कस्टम साइज़ व प्रोजेक्ट निर्माण में तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस लगते हैं। तकनीकी जानकारी की पूरी पुष्टि हो जाने पर उत्पादन कार्यक्रम अधिक तेज़ी से और विश्वसनीय ढंग से तैयार होता है।
- सामग्री
- AISI 316 / 316L स्टेनलेस स्टील
- कच्चा माल
- राउंड बार, हेक्स बार और पाइप
- थ्रेड मानक
- BSPP/BSPT, NPT, UNF/JIC और मीट्रिक
- SAE फ्लैंज
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- डिलीवरी समय
- स्टॉक 1-3 · मानक 5-10 · कस्टम 10-20 कार्य दिवस
01 · कच्चा माल
सही शुरुआत, मज़बूत परिणाम
संक्षारण प्रतिरोध और लंबी सेवा आयु की आवश्यकता वाले अनुप्रयोगों के लिए AISI 316/316L राउंड बार, हेक्स बार और पाइप कच्चे माल का उपयोग किया जाता है। व्यास, दीवार की मोटाई और मशीनिंग अलाउंस बनने वाली फिटिंग के थ्रेड मानक, दबाव वर्ग और अंतिम आयामों के अनुसार तय किए जाते हैं।
कच्चे माल की स्वीकृति के समय सतह, व्यास और बैच की जानकारी जाँची जाती है।

02 · निर्माण
कच्चे माल से उत्पाद तक छह चरण
हर चरण की अवधि तय है। कुल समय स्टॉक स्थिति, मात्रा, थ्रेड मानक और कस्टम साइज़ के अनुसार नियोजित किया जाता है।
-
कच्चा माल
AISI 316/316L की जाँच
0.5–1 दिन
-
कटिंग
व्यास और लंबाई के अनुसार तैयारी
0.5–1 दिन
-
CNC मशीनिंग
थ्रेड, कोन और सतह
2–5 दिन
सबसे लंबा चरण
-
सफ़ाई
डिबरिंग और सतह
0.5–1 दिन
-
जाँच
साइज़ / थ्रेड / सीलिंग
1–2 दिन
-
पैकेजिंग
लेबलिंग और डिस्पैच
0.5–1 दिन
03 · प्रिसिज़न मशीनिंग
CNC मशीनिंग क्षमता
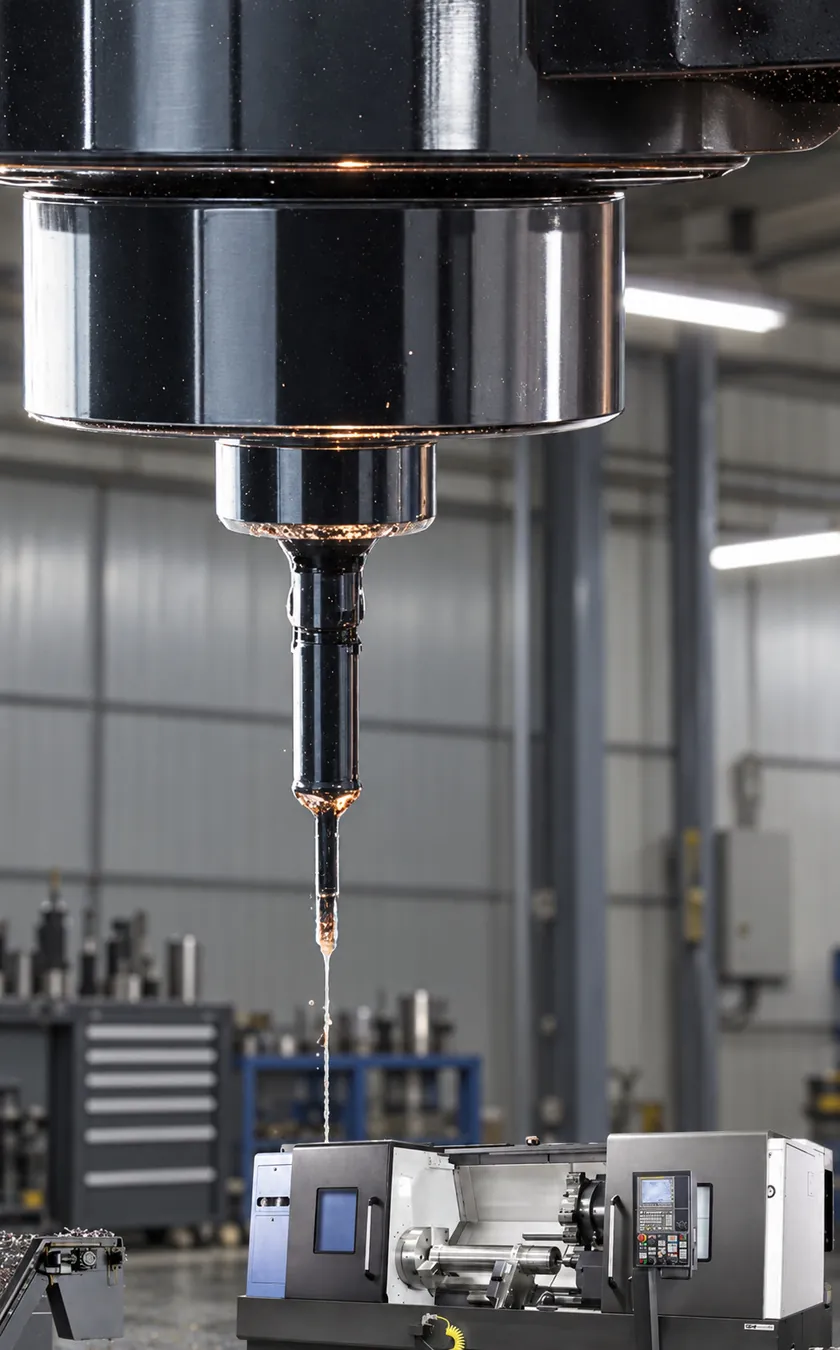
थ्रेड प्रोफ़ाइल, सीलिंग कोन, स्पैनर फ्लैट और कनेक्शन ज्यामिति तकनीकी ड्रॉइंग की टॉलरेंस के अनुसार CNC मशीनों पर मशीन की जाती हैं। बैच उत्पादन में दोहराव-योग्यता, और कस्टम निर्माण में साइज़, नमूने और कार्य-परिस्थिति के अनुरूपता लक्ष्य होती है।
तकनीकी चयन नोट
- पार्ट का विवरणसामग्री ग्रेड, तकनीकी ड्रॉइंग, कनेक्शन मानक और महत्वपूर्ण टॉलरेंस की पुष्टि काम शुरू होने से पहले की जाती है।
- मशीनिंग क्रमछेद, स्पैनर फ्लैट, थ्रेड और सतह संबंधी ऑपरेशन पार्ट की क्लैम्पिंग और जाँच व्यवस्था के अनुसार नियोजित किए जाते हैं।
- डिस्पैच-पूर्व जाँचथ्रेड मिलान, व्यास, सतह और सीलिंग क्षेत्र की जाँच के बाद पार्ट डिस्पैच के लिए तैयार किया जाता है।
04 · सतह और बारीकियाँ
साफ़ सतह। सटीक थ्रेड। सही कनेक्शन।
बारीकियों में गुणवत्ता: डिबरिंग, थ्रेड की सफ़ाई, सतह की अखंडता और सीलिंग क्षेत्र की सुरक्षा — ये सीधे उत्पाद की असेंबली गुणवत्ता और साइट पर संचालन की विश्वसनीयता को प्रभावित करते हैं।
मशीनिंग के बाद नुकीले बर (burr) हटाए जाते हैं, थ्रेड की जड़ और ट्रांज़िशन क्षेत्रों की जाँच की जाती है। स्टेनलेस स्टील सतह की चमक बनाए रखते हुए उत्पाद को असेंबली में बाधा डालने वाली चोट, खरोंच या विकृति के लिए जाँचा जाता है। डिस्पैच से पहले कनेक्शन सतहों को सुरक्षित किया जाता है।
05 · पाइपलाइन कार्य
वेल्डेड लाइन के घटक
पाइप, एल्बो और फ्लैंज जोड़ों में कनेक्शन की ज्यामिति जितनी ही वेल्ड एज, अक्षीय संरेखण और सफ़ाई भी महत्वपूर्ण है।
तैयारी
पाइप की दीवार की मोटाई के अनुसार एज तैयारी और पार्ट्स के अक्षीय संरेखण की जाँच की जाती है।
वेल्डिंग
वेल्डिंग विधि और उपभोग्य सामग्री प्रोजेक्ट की आवश्यकताओं और उपयोग किए गए स्टेनलेस स्टील ग्रेड के अनुसार तय की जाती है।
फ़िनिशिंग
वेल्डिंग के बाद सतह की सफ़ाई, दृश्य निरीक्षण और आवश्यक प्रोजेक्ट जाँच पूरी की जाती हैं।

06 · गुणवत्ता नियंत्रण
जाँचा गया हर विवरण
-
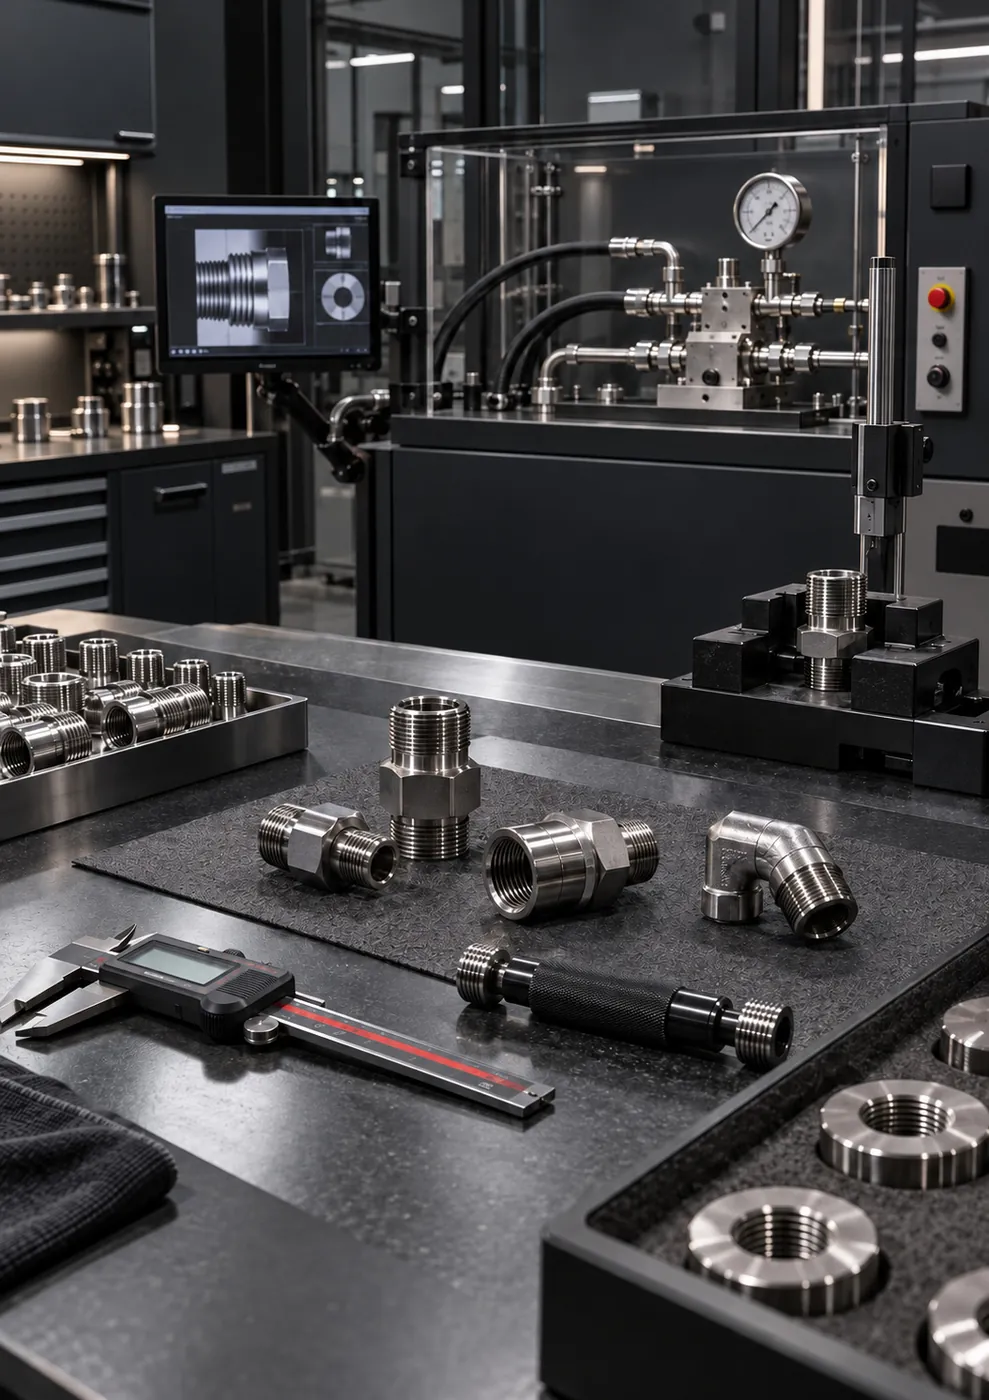
आयाम और टॉलरेंस जाँच
तकनीकी ड्रॉइंग के आयाम निर्माण और जाँच के लिए साझा संदर्भ हैं।
-
थ्रेड और कनेक्शन सतह की जाँच
थ्रेड मिलान, पिच और सीलिंग क्षेत्र का मानक के अनुसार सत्यापन किया जाता है।
-
दृश्य सतह जाँच
असेंबली में बाधा डालने वाली चोट, खरोंच या विकृति की जाँच की जाती है।
-
अनुप्रयोग के अनुसार दबाव और सीलिंग का सत्यापन
ऑर्डर और उपयोग की परिस्थिति के अनुसार किया जाता है।
-
पैकेजिंग से पहले अंतिम जाँच
डिस्पैच से पहले मात्रा, उत्पाद प्रकार और सुरक्षात्मक कैप की जाँच की जाती है।
07 · ऑर्डर प्रबंधन
उत्पादन और डिलीवरी योजना
डिलीवरी समय स्टॉक स्थिति, कच्चे माल के व्यास, उत्पाद मात्रा, थ्रेड मानक, कस्टम साइज़, परीक्षण और सतह संबंधी आवश्यकताओं के अनुसार नियोजित किया जाता है।
तकनीकी जानकारी की पूरी पुष्टि होने पर उत्पादन कार्यक्रम अधिक तेज़ी से और विश्वसनीय रूप से बनता है। बस तकनीकी ड्रॉइंग, नमूना या माप सहित फ़ोटो कोटेशन फ़ॉर्म में संलग्न करें।

08 · डिलीवरी गुणवत्ता
सुरक्षा, पैकेजिंग और डिस्पैच
तैयार पार्ट्स इस तरह पैक किए जाते हैं कि परिवहन के दौरान थ्रेड, सीलिंग सतह और मशीन किए गए हिस्से सुरक्षित रहें। उत्पादों को साइज़ और ऑर्डर समूह के अनुसार अलग किया जाता है और उलझन कम करने वाली व्यवस्थित पैकेजिंग के साथ डिस्पैच किया जाता है।
- थ्रेड और पोर्ट पर सुरक्षात्मक कैप का उपयोग
- उत्पाद समूह और साइज़ के अनुसार अलग पैकेजिंग
- डिस्पैच से पहले मात्रा, उत्पाद प्रकार और दृश्य अंतिम जाँच
09 · सही मिलान
थ्रेड मानकों का सारांश
| मानक | थ्रेड प्रोफ़ाइल | थ्रेड प्रकार | सीलिंग |
|---|---|---|---|
| BSPP (G) | 55° | पैरेलल | गैसकेट, बॉन्डेड सील या ओ-रिंग |
| BSPT (R) | 55° | टेपर | टेपर थ्रेड सीलिंग |
| NPT | 60° | टेपर | टेपर थ्रेड सीलिंग |
| UNF / JIC | 60° | पैरेलल | JIC में टेपर कनेक्शन सतह, ORB में ओ-रिंग |
| मीट्रिक | 60° | पैरेलल | गैसकेट, ओ-रिंग या टेपर सतह |
BSPP पैरेलल, BSPT टेपर, NPT टेपर, UNF/JIC और मीट्रिक थ्रेड दिखने में भले ही समान हों, पर कोण, पिच, व्यास और सीलिंग विधि में भिन्न होते हैं।
- फिटिंग का चयन केवल कैलिपर से मापे गए बाहरी व्यास के आधार पर नहीं होना चाहिए; थ्रेड पिच, मानक और गैसकेट सतह की एक साथ जाँच की जानी चाहिए।
- पैरेलल थ्रेड में सीलिंग अधिकतर गैसकेट या टेपर सतह से होती है।
असंगत थ्रेड को ज़बरदस्ती कसने से लीकेज और थ्रेड को स्थायी नुकसान हो सकता है। निश्चित न हों तो नमूना या फ़ोटो भेजें, मानक की पुष्टि हम मिलकर करेंगे।
अक्सर पूछे जाने वाले प्रश्न
उत्पादन और गुणवत्ता के बारे में
क्या आप दबाव या सीलिंग परीक्षण करते हैं?
आयाम, थ्रेड और सतह की जाँच हर पार्ट पर की जाती है। दबाव और सीलिंग सत्यापन अनुप्रयोग और ऑर्डर के अनुसार नियोजित किया जाता है। यदि आप कोटेशन चरण में यह आवश्यकता बता दें, तो इसे शुरुआत से ही जाँच योजना और डिलीवरी समय में शामिल कर लिया जाता है।
आप कैसे ट्रैक करते हैं कि कच्चा माल AISI 316L ही है?
कच्चे माल की प्राप्ति पर सतह, व्यास और बैच की जानकारी की जाँच की जाती है और बैच रिकॉर्ड ट्रेस करने योग्य रूप में रखे जाते हैं। यदि आपको सामग्री प्रमाणपत्र चाहिए, तो कोटेशन चरण में बताएँ; कौन-सा दस्तावेज़ उपलब्ध कराया जा सकता है, यह ऑर्डर से पहले स्पष्ट कर दिया जाता है।
कस्टम निर्माण में फर्स्ट-पीस अनुमोदन कैसे होता है?
थ्रेड मानक, सीलिंग प्रकार और महत्वपूर्ण आयामों की लिखित पुष्टि के बाद पहला पार्ट बनाया जाता है और उसकी आयाम जाँच की जाती है। महत्वपूर्ण अनुप्रयोगों में पहले पार्ट को मेटिंग पार्ट पर लगाकर परखने के लिए आपके अनुमोदन हेतु प्रस्तुत किया जा सकता है; अनुमोदन के बाद बैच उत्पादन शुरू किया जाता है।
डिस्पैच के दौरान पार्ट्स को कैसे सुरक्षित रखा जाता है?
थ्रेड और पोर्ट ओपनिंग पर सुरक्षात्मक कैप लगाए जाते हैं, और मशीन की गई सतहों को चोट व खरोंच से बचाया जाता है। उत्पादों को साइज़ और ऑर्डर समूह के अनुसार अलग-अलग पैक किया जाता है; डिस्पैच से पहले मात्रा, उत्पाद प्रकार और दृश्य अंतिम जाँच की जाती है।