



हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
मेल स्टड कनेक्टर (BSPP)
BSPP मेल थ्रेड वाली, फेरूल प्रकार की स्टेनलेस स्टील स्ट्रेट फिटिंग, जो ट्यूब को पंप, वाल्व ब्लॉक या सिलेंडर पोर्ट से जोड़ती है।…

मोबाइल हाइड्रोलिक्स · तकनीकी ड्रॉइंग · पुनरावृत्ति-योग्यता
मोबाइल हाइड्रोलिक सिस्टम, मेंटेनेंस बेंच और कॉम्पैक्ट पावर पैक के लिए तकनीकी ड्रॉइंग के अनुमोदन के बाद CNC पर मशीन किए गए SAE फ्लैंज, एडॉप्टर, एल्बो और होज़ फिटिंग।
इस सेक्टर के प्रमुख उत्पाद
सभी 19 उत्पादउत्पाद
रक्षा उद्योग की साइट परिस्थितियों के अनुसार 19 उत्पाद सूचीबद्ध हैं। समूह चुनकर सूची सीमित करें; साइज़ और थ्रेड मानक के लिए उत्पाद पेज पर जाएँ।
हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
BSPP मेल थ्रेड वाली, फेरूल प्रकार की स्टेनलेस स्टील स्ट्रेट फिटिंग, जो ट्यूब को पंप, वाल्व ब्लॉक या सिलेंडर पोर्ट से जोड़ती है।…

SAE फ्लैंज सिस्टम
फ्लैंज हेड वाली होज़ फिटिंग या ट्यूब एंड को SAE Code 61 पोर्ट पर दबाने वाला दो-भाग वाला स्टेनलेस स्टील स्प्लिट फ्लैंज क्लैंप।…

JIC 37° (UNF) फिटिंग
दोनों सिरों पर JIC 37° कोन सीट और UNF मेल थ्रेड वाला स्टेनलेस स्टील निप्पल। फीमेल स्विवल नट वाले दो होज़ या ट्यूब एंड को आपस में…

SAE फ्लैंज सिस्टम
SAE फ्लैंज पोर्ट को एल्बो, स्पेसर, रिड्यूसर या डिस्ट्रीब्यूशन फ़ंक्शन के साथ एक ही बॉडी में जोड़ने वाला स्टेनलेस स्टील फ्लैंज…

कस्टम CNC पार्ट्स
मानक कैटलॉग में न मिलने वाले थ्रेड, साइज़ और कोण संयोजनों के लिए सैंपल या तकनीकी ड्रॉइंग के अनुसार CNC पर मशीन किया गया स्टेनलेस…

हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
ट्यूब लाइन में बिना वेल्डिंग 90° दिशा परिवर्तन देने वाली फेरूल स्टेनलेस स्टील एल्बो फिटिंग। उन तंग असेंबली स्थानों के लिए जहाँ…

होज़ फिटिंग और होज़ फेरूल
फीमेल UNF स्विवल नट और JIC 37° कोन सीट वाली स्टेनलेस स्टील स्ट्रेट होज़ फिटिंग। अमेरिकी मानक के हाइड्रोलिक सिस्टम के लिए…

होज़ फिटिंग और होज़ फेरूल
ओ-रिंग फेस सील (ORFS) और फीमेल स्विवल नट वाली स्टेनलेस स्टील होज़ फिटिंग। हाई-प्रेशर और कंपन वाली लाइनों में लीकेज का जोखिम कम…
होज़ फिटिंग और होज़ फेरूल
होलो बोल्ट से पोर्ट पर जुड़ने वाली रिंग (बैंजो) प्रकार की स्टेनलेस स्टील होज़ फिटिंग। तंग जगह में पोर्ट के लंबवत, घुमाकर सेट किया…

SAE फ्लैंज सिस्टम
हाई-प्रेशर हाइड्रोलिक लाइनों के लिए SAE Code 62 स्टेनलेस स्टील काउंटर फ्लैंज। वेल्डेड या थ्रेडेड पाइप कनेक्शन के साथ पाइप को Code…
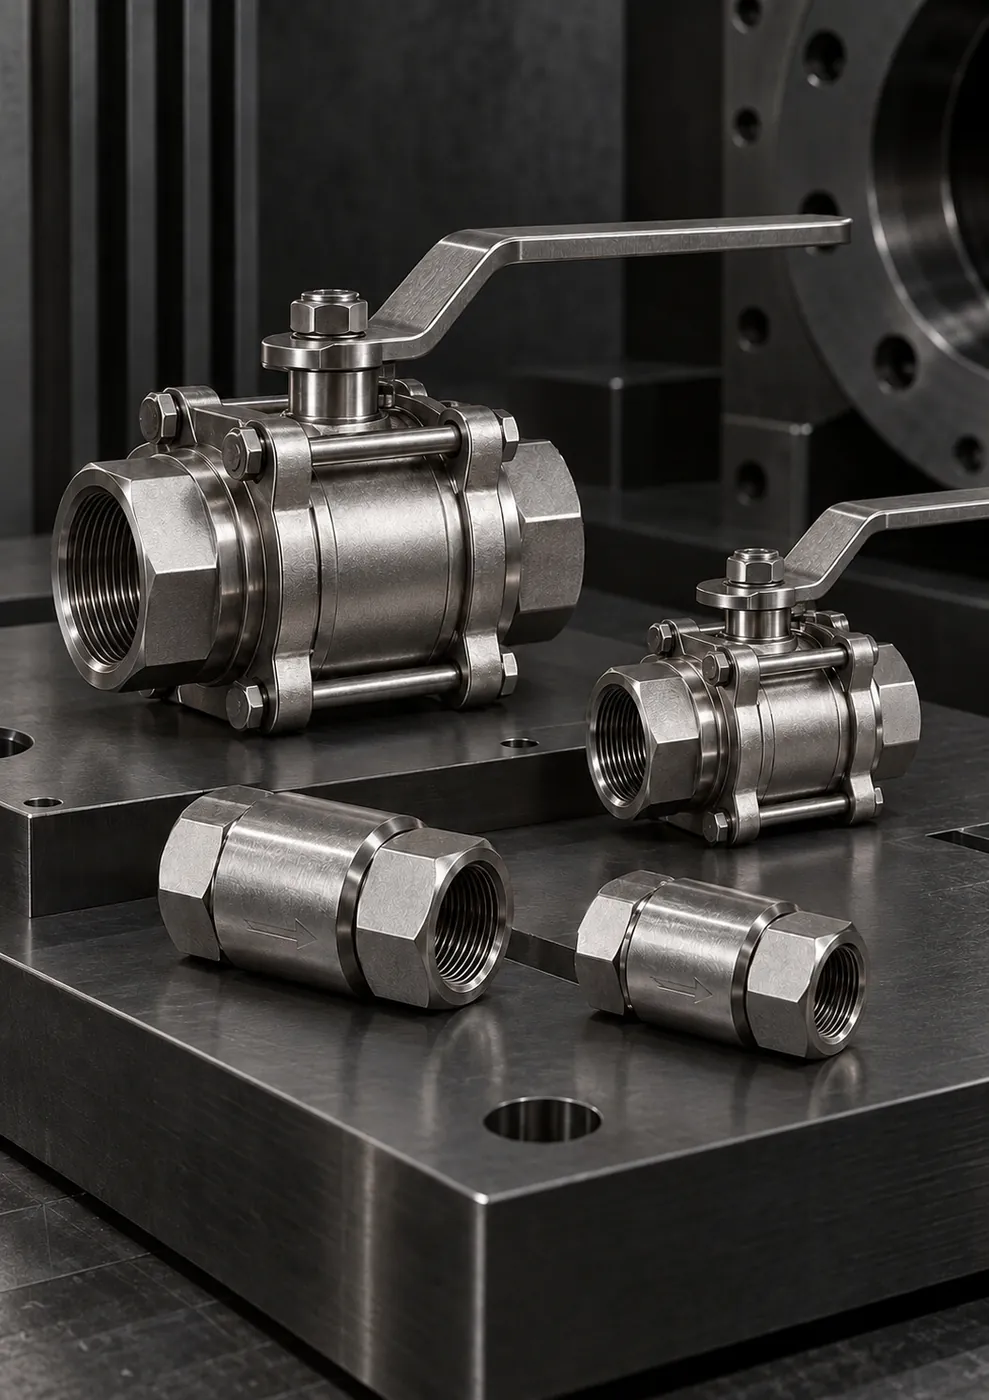
बॉल वाल्व, नीडल वाल्व और NRV
टेपर स्टेम संरचना के साथ सटीक फ्लो नियंत्रण और मापन लाइनों के आइसोलेशन के लिए उपयोग होने वाला स्टेनलेस स्टील नीडल वाल्व। प्रेशर…
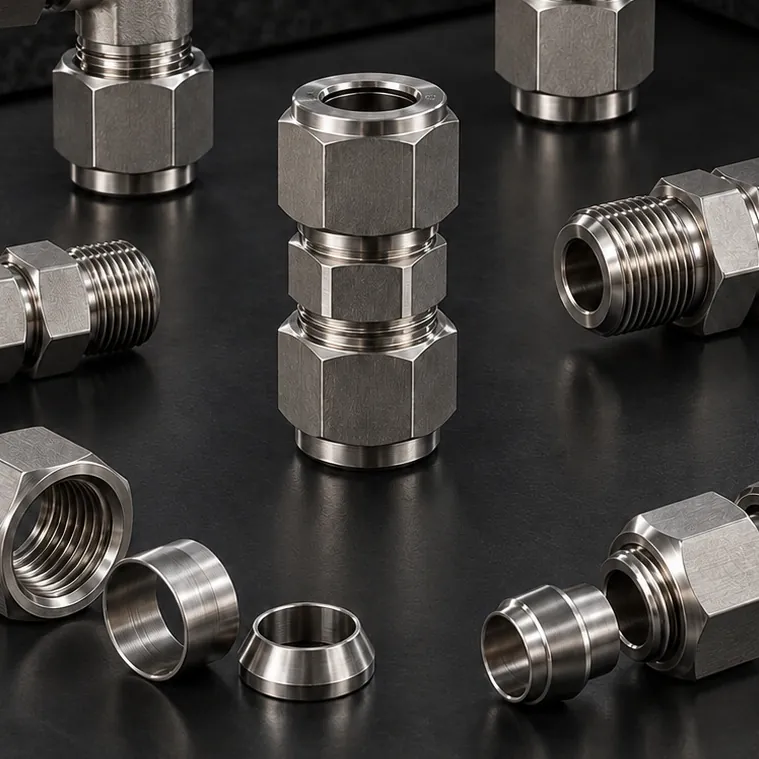
इंस्ट्रूमेंटेशन ट्यूब फिटिंग (डबल फेरूल)
इंस्ट्रूमेंटेशन ट्यूब को थ्रेडेड पोर्ट से जोड़ने वाला स्टेनलेस स्टील कनेक्टर, जिसके एक एंड पर डबल फेरूल और दूसरे पर मेल NPT थ्रेड…

JIC 37° (UNF) फिटिंग
एक एंड पर JIC 37° UNF मेल और दूसरे एंड पर NPT टेपर मेल थ्रेड वाला स्टेनलेस स्टील स्ट्रेट एडॉप्टर। NPT पोर्ट वाले उपकरण से JIC…
JIC 37° (UNF) फिटिंग
JIC 37° UNF मेल एंड और BSPP पैरेलल मेल थ्रेड वाला स्टेनलेस स्टील कन्वर्ज़न एडॉप्टर। यूरोपीय मानक पोर्ट वाले उपकरण से JIC होज़…
JIC 37° (UNF) फिटिंग
एक एंड पर JIC 37° मेल और दूसरे एंड पर JIC 37° फीमेल स्विवल नट वाला स्टेनलेस स्टील 90° एल्बो। होज़ को बिना ऐंठे सही दिशा देता है…

JIC 37° (UNF) फिटिंग
JIC 37° फीमेल एंड बंद करने वाला मेल प्लग और मेल एंड बंद करने वाला फीमेल कैप नट। लाइन ब्लाइंडिंग, प्रेशर टेस्ट और रखरखाव के लिए…
JIC 37° (UNF) फिटिंग
पोर्ट साइड पर UNF पैरेलल थ्रेड और ओ-रिंग सीलिंग, लाइन साइड पर JIC 37° मेल एंड वाला स्टेनलेस स्टील स्ट्रेट एडॉप्टर। कंपन वाली…
क्विक रिलीज़ कपलिंग (QRC)
स्टेनलेस स्टील बॉडी और BSP थ्रेड वाली मेल-फीमेल क्विक रिलीज़ कपलिंग (QRC)। टेस्ट पॉइंट, मोबाइल उपकरण और बार-बार खोली जाने वाली…

कस्टम CNC पार्ट्स
कई हाइड्रोलिक लाइनों को एक ही बॉडी में समेटने वाले, तकनीकी ड्रॉइंग के अनुसार ब्लॉक से मशीन किए गए स्टेनलेस स्टील मैनिफोल्ड और…
आपको जिस पार्ट की तलाश है, वह सूची में नहीं है?
नमूने की फ़ोटो, तकनीकी ड्रॉइंग या साइज़ की जानकारी भेजें; हम कैटलॉग से या कस्टम निर्माण द्वारा उपयुक्त फिटिंग तय करेंगे।
Faik Güney · संपर्क व्यक्ति
सेवाएँ
पार्ट्स की आपूर्ति से आगे बढ़कर, हम पाइपिंग, होज़ असेंबली, कस्टम निर्माण और तकनीकी पहचान के साथ साइट का काम पूरा करते हैं।
AISI 316/316L बार से थ्रेड प्रोफ़ाइल, सीलिंग कोन, स्पैनर फ्लैट और कनेक्शन ज्यामिति तकनीकी ड्रॉइंग के टॉलरेंस के अनुसार…
सेवा देखें – स्टेनलेस स्टील CNC मशीनिंगजहाँ मानक उत्पाद समाधान नहीं है, वहाँ सैंपल, तकनीकी ड्रॉइंग या माप के आधार पर कस्टम एडॉप्टर, निप्पल, फ्लैंज ब्लॉक और…
सेवा देखें – ड्रॉइंग व सैंपल से कस्टम निर्माणकंट्रोल पैनल, पावर पैक और टेस्ट बेंच में स्टेनलेस स्टील ट्यूब और फिटिंग से व्यवस्थित, लेबल लगे और सर्विस-अनुकूल…
सेवा देखें – हाइड्रोलिक कंट्रोल पैनल फिटिंगहाइड्रोलिक होज़ निर्माण और क्रिम्पिंग: स्ट्रेट, 45° और 90° स्टेनलेस स्टील एंड के साथ BSP, JIC, NPT, मीट्रिक और SAE…
सेवा देखें – हाइड्रोलिक होज़ असेंबली व क्रिम्पिंगBSP, NPT, UNF/JIC और मीट्रिक थ्रेड की माप द्वारा पहचान, मेटिंग पार्ट के साथ सही मिलान, और ओ-रिंग, बॉन्डेड सील, कोनिकल…
सेवा देखें – थ्रेड पहचान व तकनीकी परामर्शजहाज़ और नाव के स्टीयरिंग सिस्टम, गैंगवे, क्रेन और हैच मूविंग मैकेनिज़्म में स्टेनलेस स्टील हाइड्रोलिक कनेक्शन और होज़…
सेवा देखें – स्टीयरिंग गियर व मैकेनिज़्म पार्ट्सछोटे व्यास वाली मापन, नियंत्रण और सैंपल लाइनों में AISI 316/316L ट्यूब के साथ डबल फेरूल यूनियन, एल्बो, टी, कनेक्टर और…
सेवा देखें – इंस्ट्रूमेंटेशन ट्यूबिंगअवलोकन
संक्षिप्त उत्तर
रक्षा उद्योग में मोबाइल हाइड्रोलिक सिस्टम, मेंटेनेंस और टेस्ट बेंच तथा कॉम्पैक्ट पावर पैक में SAE Code 61/62 फ्लैंज, एडॉप्टर, एल्बो और होज़ फिटिंग इस्तेमाल होते हैं। चयन कार्य दबाव, कंपन, असेंबली की जगह और कनेक्शन की दिशा के आधार पर किया जाता है। पार्ट्स तकनीकी ड्रॉइंग के अनुमोदन के बाद CNC पर मशीन किए जाते हैं और पूरी सीरीज़ में एक ही आयाम जाँच व्यवस्था के साथ बनाए जाते हैं।
रक्षा प्रोजेक्टों में किसी फिटिंग से केवल यह अपेक्षा नहीं होती कि वह लीक न करे। ज़रूरी है कि वही पार्ट पहली सीरीज़ में भी और बाद के लॉट में भी उसी साइज़ में आए, तकनीकी ड्रॉइंग का टॉलरेंस हर लॉट में बना रहे, और यह पता हो कि पार्ट कच्चे माल के किस लॉट से बना है। मोबाइल हाइड्रोलिक सिस्टम, मेंटेनेंस बेंच और कॉम्पैक्ट पावर पैक में आयामी पुनरावृत्ति-योग्यता और सुरक्षित कनेक्शन सबसे आगे रहते हैं।
GÜNEYSS रक्षा उद्योग प्रोजेक्टों में ज़रूरी AISI 316/316L स्टेनलेस स्टील SAE फ्लैंज, एडॉप्टर, एल्बो, होज़ फिटिंग और विशेष ट्रांज़िशन पार्ट्स तकनीकी ड्रॉइंग के अनुसार बनाता है। उत्पादन तकनीकी ड्रॉइंग के अनुमोदन के बाद शुरू होता है और फर्स्ट-पीस अनुमोदन तथा हर लॉट में की जाने वाली आयाम जाँच के साथ आगे बढ़ता है।
साइट की परिस्थितियाँ
हम इन्हीं परिस्थितियों के अनुसार फिटिंग चुनते हैं और सामग्री, सीलिंग का प्रकार तथा असेंबली का तरीका तय करते हैं।
अपनी परिस्थितियाँ लिखेंफ़ील्ड में दोबारा माप लिए बिना लगाया जाने वाला स्पेयर पार्ट हर लॉट में एक जैसी ज्यामिति में आना चाहिए।
ऊबड़-खाबड़ इलाक़ों में चलने वाले मोबाइल सिस्टम फिटिंग पर लगातार ज़ोर डालते हैं; सपोर्ट व्यवस्था और कनेक्शन का प्रकार साथ मिलाकर चुनना चाहिए।
पावर पैक और वाहन के भीतर की लाइनों में एल्बो का कोण, स्पैनर फ्लैट और असेंबली क्रम बहुत कम गुंजाइश के साथ प्लान किए जाते हैं।
प्लेटफ़ॉर्म के वर्षों तक इस्तेमाल के दौरान फिटिंग का मूल आपूर्तिकर्ता बदल सकता है; सैंपल से दोबारा उत्पादन की ज़रूरत पड़ती है।
अपेक्षा रहती है कि कच्चे माल के लॉट से डिस्पैच तक पार्ट का इतिहास ट्रैक किया जा सके।
तकनीकी चयन नोट
रक्षा उद्योग अनुप्रयोगों में ऑर्डर से पहले हम मिलकर जिन बिंदुओं को स्पष्ट करते हैं।
तकनीकी ड्रॉइंग के मान्य रिविज़न और महत्वपूर्ण आयामों की उत्पादन से पहले लिखित पुष्टि की जाती है।
बैच उत्पादन पहले पार्ट की आयाम जाँच और अनुमोदन के बाद ही शुरू होता है।
जिन सर्किट में दबाव अचानक बढ़ता है, वहाँ फ्लैंज श्रेणी और फिटिंग का प्रकार केवल नॉमिनल दबाव के आधार पर नहीं चुनना चाहिए।
उपकरण यूरोपीय है या अमेरिकी, इससे मीट्रिक, BSP, JIC/UNF या SAE का चयन तय होता है।
दस्तावेज़, टेस्ट और गोपनीयता की शर्तें कोटेशन के चरण में बताई जाएँ, तो निर्माण योजना उन्हीं के अनुसार बनती है।
विस्तृत गाइड
रक्षा प्रोजेक्टों में पार्ट की परिभाषा आमतौर पर ग्राहक की तकनीकी ड्रॉइंग के साथ आती है। उत्पादन से पहले सामग्री ग्रेड, कनेक्शन मानक, महत्वपूर्ण टॉलरेंस और सतह संबंधी अपेक्षाओं की पुष्टि की जाती है; कोई भी अस्पष्ट आयाम उत्पादन में नहीं लिया जाता।
कच्चे माल की स्वीकृति के समय सतह, व्यास और लॉट की जानकारी जाँची जाती है; ट्रेसेबल लॉट व्यवस्था की बदौलत यह पता लगाया जा सकता है कि कोई पार्ट कच्चे माल के किस लॉट से बना है। अगर अतिरिक्त दस्तावेज़, टेस्ट या निरीक्षण की आवश्यकता हो, तो उसे कोटेशन के चरण में लिखित रूप में बताना चाहिए। तकनीकी ड्रॉइंग में रिविज़न बदलने पर यह भी लिखित रूप में स्पष्ट होना चाहिए कि बदलाव किस लॉट से लागू होगा; एक ही पार्ट नंबर के दो अलग रिविज़न फ़ील्ड में भ्रम पैदा कर सकते हैं।
मोबाइल सिस्टम में स्पेयर पार्ट अक्सर फ़ील्ड में, दोबारा माप लिए बिना लगाया जाता है। अगर किसी लॉट के एडॉप्टर की लंबाई या सीलिंग कोन पिछले लॉट से अलग हो, तो होज़ रूटिंग बदल जाती है, असेंबली में ज़ोर लगाना पड़ता है और लीकेज का जोखिम पैदा होता है। CNC मशीनिंग एक ही प्रोग्राम और क्लैम्पिंग व्यवस्था से पूरी सीरीज़ में एक जैसी ज्यामिति बनाना संभव करती है; आयाम जाँच इस पुनरावृत्ति-योग्यता को हर लॉट में सत्यापित करती है।
इस्तेमाल होने वाला मानक अक्सर उपकरण के मूल पर निर्भर करता है: यूरोपीय मूल के सिस्टम में मीट्रिक 24° कोन फेरूल फिटिंग और BSP पोर्ट, जबकि अमेरिकी मूल के सिस्टम में JIC/UNF और SAE फ्लैंज अधिक दिखते हैं। चयन में ध्यान रखे जाने वाले मुख्य मानदंड:
| मानदंड | क्या तय करता है |
|---|---|
| कार्य दबाव और प्रेशर स्पाइक | SAE फ्लैंज में Code 61 या Code 62, फिटिंग बॉडी का प्रकार |
| कंपन और शॉक | होज़ या ट्यूब का चुनाव, सपोर्ट और क्लैंप व्यवस्था |
| असेंबली की जगह | एल्बो का कोण, स्पैनर फ्लैट, ब्लॉक कनेक्शन का डिज़ाइन |
| कनेक्शन की दिशा | एडजस्टेबल एल्बो या फ़िक्स्ड कोण वाले पार्ट का चयन |
| वातावरण | खारे, धूल भरे या नम वातावरण में 316/316L स्टेनलेस स्टील को प्राथमिकता |
कंपन और शॉक में काम करने वाले मोबाइल सिस्टम में फिटिंग जितना ही महत्वपूर्ण यह है कि उसे सपोर्ट कैसे दिया गया है। लंबी ट्यूब लाइनों को उचित अंतराल पर क्लैंप करना चाहिए, एक-दूसरे के सापेक्ष चलने वाले हिस्सों के बीच ट्यूब की जगह होज़ लगाना चाहिए, और जहाँ होज़ बॉडी से रगड़ खाती है उन स्थानों को सुरक्षित करना चाहिए। फिटिंग को ज़रूरत से ज़्यादा कसना भी उतना ही नुकसानदेह है जितना ढीला छोड़ना; इससे सीलिंग सतह ख़राब हो सकती है।
वाहन के अंदर या सीमित कैबिनेट में लगने वाले पावर पैक में मानक एल्बो और एडॉप्टर अक्सर फिट नहीं होते। ऐसे में दो कनेक्शनों को एक ही पार्ट में जोड़ने वाले विशेष ट्रांज़िशन पार्ट्स, अलग कोण पर आउटलेट देने वाले एडॉप्टर या SAE फ्लैंज कनेक्शन वाले ब्लॉक डिज़ाइन किए जाते हैं। पोर्ट का साइज़, कनेक्शन की दिशा और असेंबली क्लीयरेंस एक ही तकनीकी ड्रॉइंग में स्पष्ट होने पर उत्पादन अधिक पूर्वानुमेय हो जाता है। असेंबली का क्रम भी प्लान करना चाहिए: अगर पास वाला पार्ट लगने के बाद किसी कनेक्शन तक स्पैनर नहीं पहुँचता, तो यह ड्रॉइंग में दर्शाया जाना चाहिए या पार्ट की ज्यामिति उसी के अनुसार बदली जानी चाहिए। पार्ट्स की संख्या घटने से संभावित लीकेज पॉइंट भी घटते हैं।
रक्षा सिस्टम कई वर्षों तक सेवा में रहते हैं; इस दौरान कुछ फिटिंग का मूल आपूर्तिकर्ता बदल सकता है या पार्ट का उत्पादन बंद हो सकता है। सैंपल या तकनीकी ड्रॉइंग के आधार पर दोबारा उत्पादन प्लेटफ़ॉर्म के पूरे जीवनकाल में स्पेयर पार्ट्स की निरंतरता सुनिश्चित करता है। मेंटेनेंस बेंच पर बार-बार खोले और लगाए जाने वाले एडॉप्टर के लिए स्पेयर सेट की योजना बनाने से टेस्ट शेड्यूल बाधित नहीं होता।
तकनीकी ड्रॉइंग के अनुमोदन के बाद कस्टम साइज़ / प्रोजेक्ट निर्माण औसतन 10-20 कार्य दिवस में नियोजित किया जाता है। मानक कैटलॉग उत्पाद स्टॉक की स्थिति के अनुसार 1-3 कार्य दिवस में और मानक निर्माण वाले आइटम 5-10 कार्य दिवस में तैयार किए जाते हैं। पार्ट्स थ्रेड और पोर्ट के सुरक्षात्मक कैप के साथ, साइज़ और ऑर्डर समूह के अनुसार अलग-अलग पैक किए जाते हैं। ड्रॉइंग साझा करने और गोपनीयता से जुड़ी अपनी शर्तें कृपया कोटेशन के चरण में बताएँ।
अनुप्रयोग
रक्षा उद्योग क्षेत्र की वे टीमें, जिन्हें फिटिंग, होज़ असेंबली और कस्टम पार्ट्स की आवश्यकता होती है।
वाहन पर लगे लिफ़्टिंग, रैम्प, हैच और आउटरिगर सिस्टम के सिलेंडर और लाइन कनेक्शन।
सीमित जगह वाले पंप-वाल्व ब्लॉक समूहों में विशेष कोण वाले एल्बो, ब्लॉक कनेक्शन और SAE फ्लैंज।
कंपोनेंट टेस्ट बेंच के लिए एडॉप्टर सेट; बार-बार खोले जाने वाले पार्ट्स के लिए स्पेयर योजना।
तकनीकी ड्रॉइंग के अनुसार बैच में बनाए जाने वाले स्टेनलेस स्टील एडॉप्टर, निप्पल और ट्रांज़िशन पार्ट्स।
खारे वातावरण में काम करने वाली डेक और इंजन रूम हाइड्रोलिक्स के लिए 316L फिटिंग।
फ़ील्ड में इस्तेमाल होने वाले हाइड्रोलिक लिफ़्टिंग और ट्रांसपोर्ट उपकरणों के होज़ और ट्यूब कनेक्शन।
गैलरी
सैन्य वाहन की हाइड्रोलिक्स और स्टेनलेस स्टील कनेक्शन पॉइंट (प्रतीकात्मक चित्र)
 लेथ मशीन पर थ्रेडेड फिटिंग की मशीनिंग (प्रतीकात्मक चित्र)
 तकनीकी ड्रॉइंग, सैंपल फिटिंग और माइक्रोमीटर से आयाम जाँच (प्रतीकात्मक चित्र)
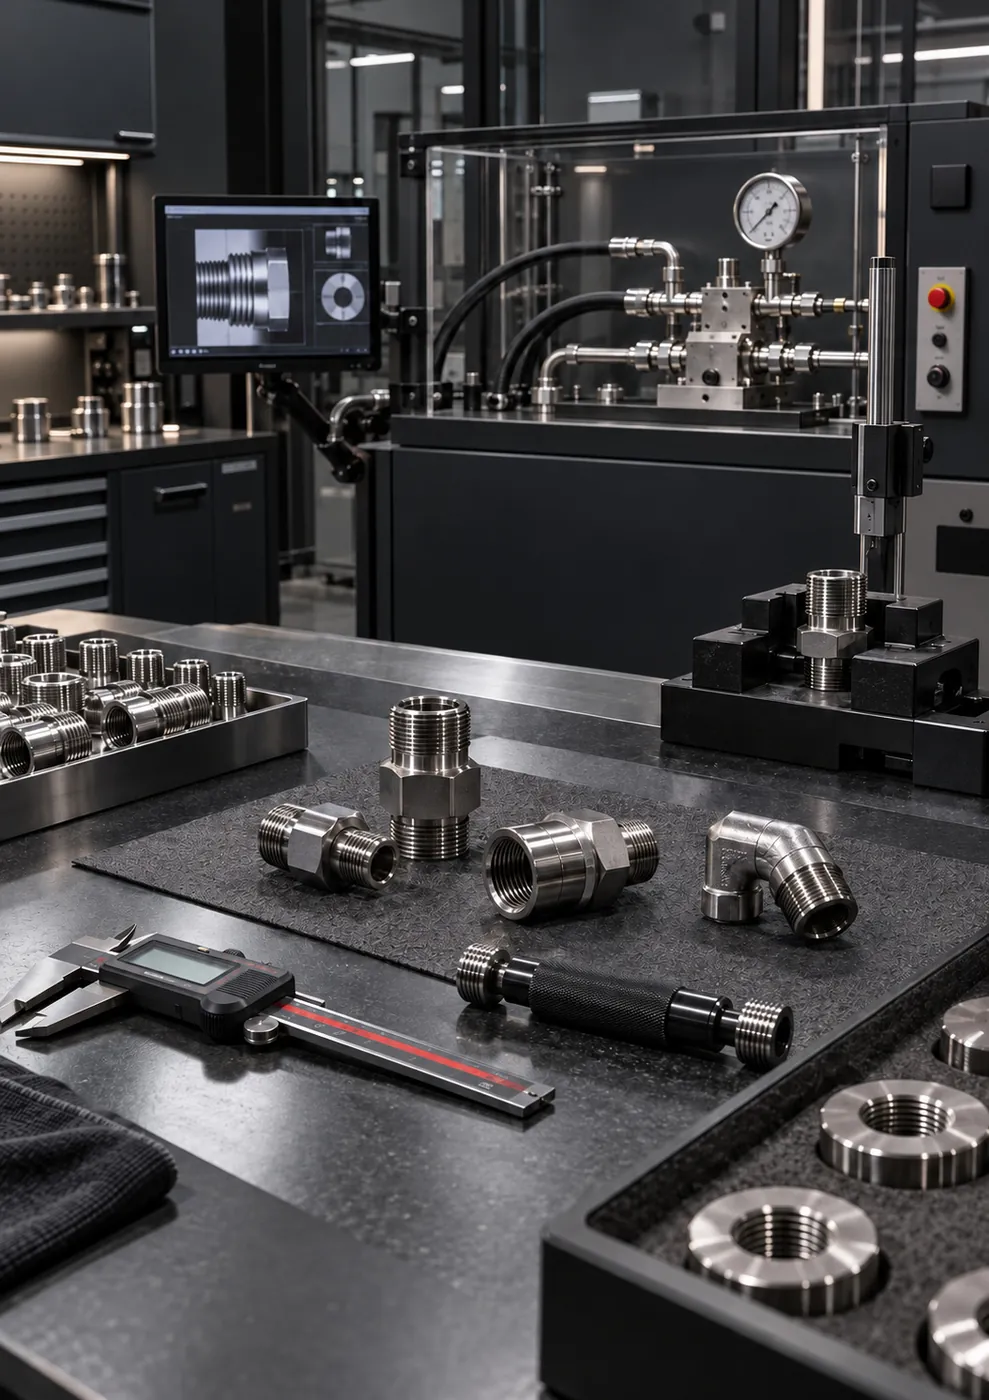 प्रेशर गेज वाली कंट्रोल और टेस्ट बेंच (प्रतीकात्मक चित्र)
 SAE Code 61/62 फ्लैंज और कनेक्शन बोल्ट (प्रतीकात्मक चित्र)
ज्ञान केंद्र

सही होज़ असेंबली सात जानकारियों से परिभाषित होती है: आंतरिक व्यास और लंबाई, तापमान, अनुप्रयोग की स्थिति, द्रव, कार्य दबाव और सर्ज दबाव, दोनों सिरों…
Code 61 (ISO 6162-1) और Code 62 (ISO 6162-2) फ्लैंज एक ही नॉमिनल साइज़ में भी एक-दूसरे की जगह नहीं लगते: Code 62 का फ्लैंज हेड अधिक मोटा और चौड़ा…
जब मानक पार्ट फिट नहीं होता, तो कस्टम निर्माण सैंपल, आयामयुक्त तकनीकी ड्रॉइंग या माप की जानकारी से शुरू होता है। थ्रेड मानक, सीलिंग प्रकार और…
अक्सर पूछे जाने वाले प्रश्न
यदि आपके प्रश्न का उत्तर यहाँ नहीं है, तो हमें लिखें; साइज़, थ्रेड मानक और सामग्री हम मिलकर स्पष्ट करेंगे।
अपना प्रश्न हमें लिखेंहाँ। सामग्री, थ्रेड मानक, महत्वपूर्ण टॉलरेंस और सतह संबंधी अपेक्षाओं की उत्पादन से पहले लिखित पुष्टि की जाती है। पहला पार्ट आयाम जाँच से गुज़रकर अनुमोदन के लिए प्रस्तुत किया जाता है; इस अनुमोदन के बाद बैच उत्पादन उसी मशीनिंग और जाँच व्यवस्था के साथ किया जाता है।
पार्ट्स CNC मशीनों पर एक ही प्रोग्राम और क्लैम्पिंग व्यवस्था से मशीन किए जाते हैं; थ्रेड फिट, व्यास, सतह और सीलिंग क्षेत्र की जाँच हर लॉट में होती है। कच्चे माल की स्वीकृति पर लॉट की जानकारी दर्ज की जाती है, इसलिए यह ट्रैक किया जा सकता है कि कोई पार्ट कच्चे माल के किस लॉट से बना है।
तकनीकी ड्रॉइंग निर्माण और जाँच के लिए साझा संदर्भ के रूप में इस्तेमाल होती है। अगर आपके प्रोजेक्ट में ड्रॉइंग साझा करने और गोपनीयता से जुड़ी शर्तें हैं, तो उन्हें कोटेशन के चरण में बताना पर्याप्त है; काम करने का तरीका इन्हीं शर्तों के अनुसार मिलकर तय किया जाता है।
सैंपल या आयाम सहित ड्रॉइंग से थ्रेड मानक, महत्वपूर्ण व्यास और सीलिंग का प्रकार तय किया जाता है; अगर मेटिंग पार्ट का साइज़ भी पता हो, तो मिलान और भरोसेमंद ढंग से होता है। कस्टम साइज़ निर्माण तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित किया जाता है।
Code 61 मानक दबाव सीरीज़ है और Code 62 हाई-प्रेशर सीरीज़; सामान्य वर्गीकरण में इन्हें 3000 PSI और 6000 PSI के रूप में जाना जाता है। अनुमत दबाव फ्लैंज के साइज़ के अनुसार बदलता है, इसलिए चयन नॉमिनल व्यास, कार्य दबाव और पोर्ट ज्यामिति को साथ में देखकर करना चाहिए। एक ही नॉमिनल व्यास पर दोनों सीरीज़ के फ्लैंज और बोल्ट साइज़ अलग होते हैं, इन्हें एक-दूसरे की जगह नहीं लगाया जा सकता।
आयाम, थ्रेड और सतह की जाँच मानक उत्पादन प्रक्रिया का हिस्सा है; दबाव और सीलिंग का सत्यापन अनुप्रयोग के अनुसार किया जाता है। अगर आप अतिरिक्त टेस्ट, निरीक्षण या दस्तावेज़ की आवश्यकताएँ कोटेशन के चरण में लिखित रूप में बताएँ, तो शुरुआत में ही स्पष्ट हो जाता है कि वे पूरी की जा सकती हैं या नहीं और डिलीवरी समय पर उनका क्या असर होगा।
कोटेशन
सामग्री, मात्रा, महत्वपूर्ण टॉलरेंस और अतिरिक्त दस्तावेज़ आवश्यकताएँ साझा करें; हम फर्स्ट-पीस अनुमोदन और बैच उत्पादन की योजना डिलीवरी समय के साथ बताएँगे।
रक्षा उद्योग अनुरोध फ़ॉर्म
अन्य सेक्टर