होज़ फिटिंग और होज़ फेरूल
बैंजो फिटिंग और बोल्ट
विवरण और कोटेशन
CNC मशीनिंग · थ्रेड प्रोफ़ाइल · बैच दोहराव-योग्यता
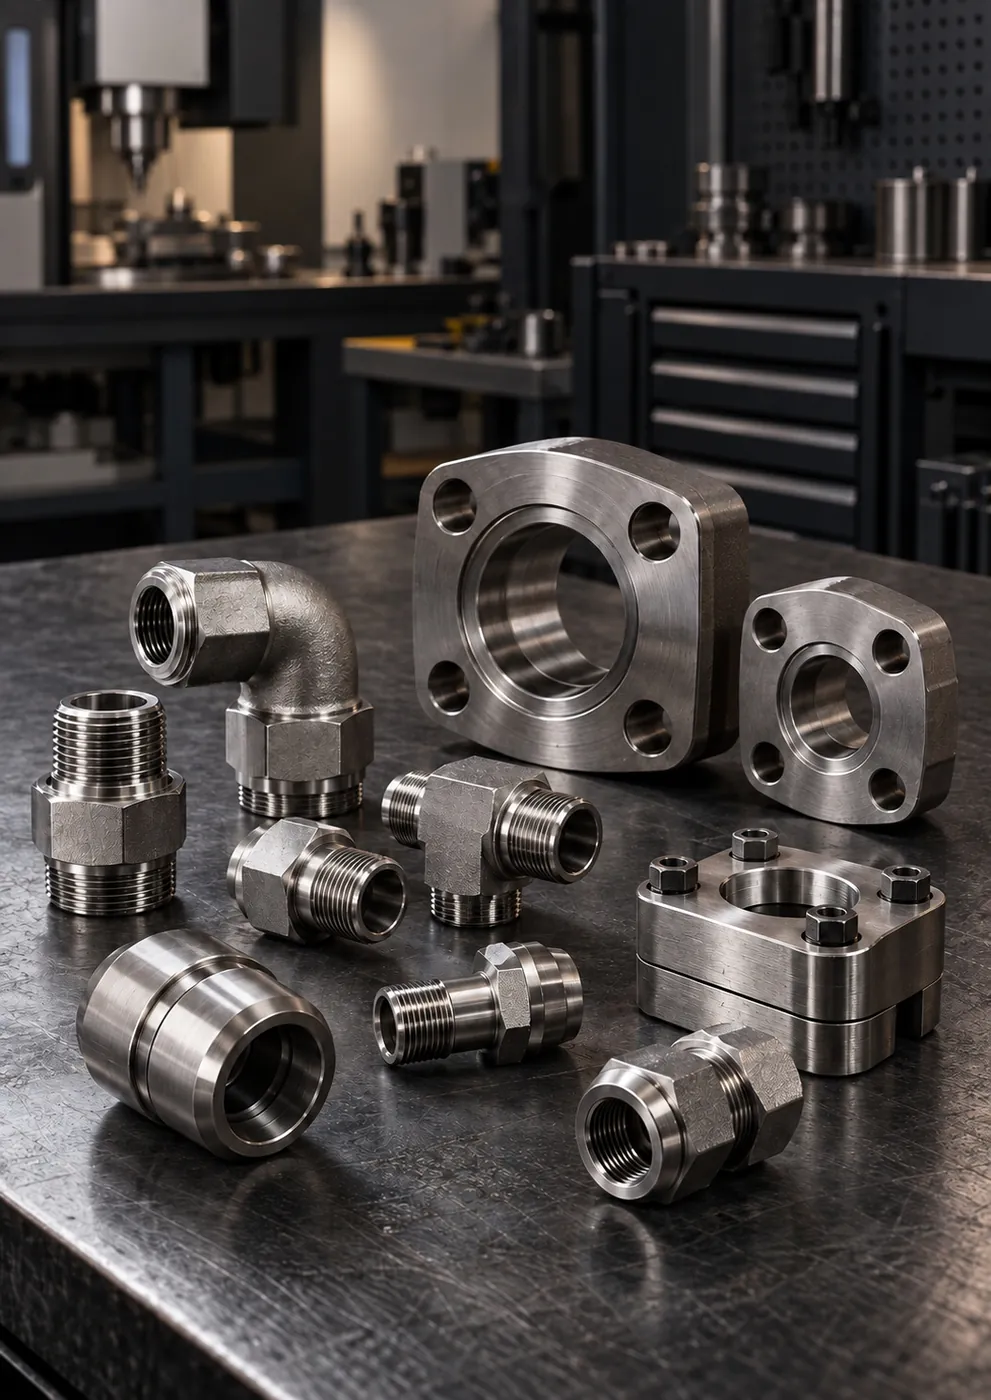
AISI 316/316L बार से थ्रेड प्रोफ़ाइल, सीलिंग कोन, स्पैनर फ्लैट और कनेक्शन ज्यामिति तकनीकी ड्रॉइंग के टॉलरेंस के अनुसार CNC मशीनों पर मशीन की जाती है; बैच उत्पादन में दोहराने योग्य आयाम।

संक्षिप्त उत्तर
GÜNEYSS स्टेनलेस स्टील फिटिंग, निप्पल, एडॉप्टर, SAE फ्लैंज और कस्टम फिटिंग पार्ट्स को AISI 316/316L राउंड बार और हेक्स बार से CNC मशीनों पर मशीन करता है। BSPP/BSPT, NPT, UNF/JIC और मीट्रिक थ्रेड में पिच, कोण और सतह की सटीकता जाँची जाती है। CNC मशीनिंग चरण पार्ट के अनुसार 2-5 दिन लेता है; मानक निर्माण औसतन 5-10 कार्य दिवस में नियोजित किया जाता है।
स्टेनलेस स्टील फिटिंग की विश्वसनीयता इस पर निर्भर करती है कि थ्रेड प्रोफ़ाइल, सीलिंग सतह और असेंबली आयाम, तीनों एक साथ सही हों। सही थ्रेड लेकिन गलत कोन वाला एडॉप्टर हो या सही साइज़ लेकिन खरोंच लगे सीलिंग फेस वाला निप्पल, साइट पर दोनों का नतीजा एक ही होता है: लीकेज। CNC निर्माण में हम तकनीकी ड्रॉइंग को उत्पादन और जाँच, दोनों के साझा संदर्भ के रूप में इस्तेमाल करते हैं।
जंग प्रतिरोध और लंबी सर्विस लाइफ़ की ज़रूरत वाले अनुप्रयोगों के लिए AISI 316/316L राउंड बार, हेक्स बार और ट्यूब कच्चा माल इस्तेमाल किया जाता है। व्यास, दीवार की मोटाई और मशीनिंग अलाउंस पार्ट के थ्रेड मानक, प्रेशर क्लास और अंतिम साइज़ के अनुसार तय किए जाते हैं। कच्चे माल की स्वीकृति के समय सतह, व्यास और बैच विवरण की जाँच की जाती है; बैच व्यवस्था ट्रेस करने योग्य रखी जाती है।
ड्रिलिंग, स्पैनर फ्लैट, थ्रेड और सतह ऑपरेशन पार्ट की क्लैम्पिंग और जाँच व्यवस्था के अनुसार नियोजित किए जाते हैं। सीलिंग सतह और थ्रेड को एक ही सेटअप में मशीन करने से दोनों समाक्षीय (कोएक्सियल) रहते हैं; अक्ष से हटा हुआ कोन सही थ्रेड के बावजूद पूरी तरह नहीं बैठता।
BSP परिवार 55° व्हिटवर्थ प्रोफ़ाइल पर आधारित है; NPT, UNF और मीट्रिक थ्रेड 60° प्रोफ़ाइल के होते हैं। BSPT और NPT थ्रेड 1:16 टेपर होते हैं; BSPP, UNF और मीट्रिक थ्रेड पैरेलल होते हैं। हर थ्रेड में पिच, कोण और व्यास एक साथ जाँचे जाते हैं; पैरेलल और टेपर थ्रेड को आपस में मिलाया नहीं जाता।
JIC कनेक्शन में 37° कोनिकल सीटिंग सतह, DIN 2353/ISO 8434-1 कनेक्शन में 24° कोन, ORFS कनेक्शन में ओ-रिंग ग्रूव वाला सपाट फेस और पैरेलल थ्रेड पोर्ट में गैसकेट सतह मशीन की जाती है। इन सतहों पर खरोंच, चोट या बर सीधे लीकेज का रास्ता बनती है; सतह की अखंडता उतनी ही महत्वपूर्ण है जितना साइज़।
हेक्स स्पैनर फ्लैट मानक स्पैनर साइज़ के अनुरूप मशीन किए जाते हैं। तंग असेंबली स्थानों में स्पैनर घुमाने की जगह, पार्ट की कुल लंबाई और पोर्ट की दूरियाँ तकनीकी ड्रॉइंग में एक साथ देखी जाती हैं।
सामग्री ग्रेड (AISI 316 या 316L), थ्रेड मानक और साइज़, सीलिंग का प्रकार, महत्वपूर्ण व्यास और टॉलरेंस, स्पैनर फ्लैट साइज़, कुल लंबाई और सतह संबंधी अपेक्षा। जो जानकारी अधूरी हो, वह काम शुरू होने से पहले लिखित रूप में पूरी की जाती है; इस तरह निर्माण और जाँच एक ही संदर्भ के अनुसार होते हैं।
जिन कामों में एक ही पार्ट बड़ी संख्या में बनता है, वहाँ लक्ष्य यह होता है कि पहला और आख़िरी पार्ट एक ही साइज़ में निकले। पहले पार्ट को मापकर अनुमोदित करने के बाद बैच उत्पादन शुरू होता है; उत्पादन के दौरान महत्वपूर्ण आयाम नियमित अंतराल पर जाँचे जाते हैं। रखरखाव के स्पेयर के रूप में लिया गया पार्ट महीनों बाद उसी साइज़ में दोबारा बनाया जा सके, यह भी इसी नियंत्रित व्यवस्था पर निर्भर करता है।
मशीनिंग के बाद तेज़ बर हटाए जाते हैं, थ्रेड रूट और ट्रांज़िशन क्षेत्र साफ़ किए जाते हैं। पार्ट को ऐसी चोट, खरोंच या विकृति के लिए जाँचा जाता है जो असेंबली को कठिन बना सकती है, और स्टेनलेस स्टील सतह की चमक बनाए रखी जाती है।
रक्षा उद्योग में मोबाइल हाइड्रोलिक सिस्टम और कॉम्पैक्ट पावर पैक के लिए आयामी दोहराव-योग्यता; विमानन में ग्राउंड सपोर्ट और टेस्ट उपकरणों के लिए साफ़ थ्रेड और कॉम्पैक्ट ज्यामिति; समुद्री और ऑफ़शोर क्षेत्र में खारे वातावरण को झेलने वाले एडॉप्टर; रोलिंग मिलों और पेपर-बोर्ड मिलों में मशीन पोर्ट के अनुरूप एल्बो, एडॉप्टर और फ्लैंज ब्लॉक; केमिकल प्लांटों में प्रोसेस लाइन के अनुरूप ट्रांज़िशन पार्ट्स।
निर्माण चरणों की सामान्य अवधि: कच्चे माल की जाँच 0.5-1 दिन, कटिंग 0.5-1 दिन, CNC मशीनिंग 2-5 दिन, सफ़ाई 0.5-1 दिन, जाँच 1-2 दिन, पैकेजिंग 0.5-1 दिन। मानक निर्माण औसतन 5-10 कार्य दिवस में, कस्टम साइज़ और प्रोजेक्ट पार्ट्स तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित किए जाते हैं।
प्रक्रिया
6 चरणों में अनुरोध से डिलीवरी तक
सामग्री, तकनीकी ड्रॉइंग, कनेक्शन मानक और महत्वपूर्ण टॉलरेंस काम शुरू होने से पहले पुष्टि किए जाते हैं।
AISI 316/316L बार की जाँच की जाती है और व्यास व लंबाई के अनुसार काटा जाता है।
ड्रिलिंग, स्पैनर फ्लैट, थ्रेड और सीलिंग सतहें क्लैम्पिंग व्यवस्था के अनुसार मशीन की जाती हैं।
डिबरिंग की जाती है, थ्रेड रूट और ट्रांज़िशन क्षेत्र साफ़ किए जाते हैं।
थ्रेड फिट, व्यास, सतह और सीलिंग क्षेत्र की जाँच की जाती है।
थ्रेड और पोर्ट बंद किए जाते हैं, पार्ट्स साइज़ और ऑर्डर समूह के अनुसार अलग-अलग पैक किए जाते हैं।
सेक्टर
सेक्टर पेज पर आपको इस सेवा के उस क्षेत्र-विशेष अनुप्रयोग, सुझाए गए उत्पाद और अक्सर पूछे जाने वाले प्रश्न मिलेंगे।

डेक क्रेन, विंडलास, स्टीयरिंग गियर, गैंगवे और इंजन रूम लाइनों के लिए खारे पानी की बौछार और कंपन को झेलने वाली AISI 316L फिटिंग, होज़ असेंबली, SAE फ्लैंज और वाल्व।

ड्रिलशिप और प्लेटफ़ॉर्म पर क्रेन, पाइप हैंडलिंग, डेक मशीनरी और पावर पैक लाइनों के लिए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।

मोबाइल हाइड्रोलिक सिस्टम, मेंटेनेंस बेंच और कॉम्पैक्ट पावर पैक के लिए तकनीकी ड्रॉइंग के अनुमोदन के बाद CNC पर मशीन किए गए SAE फ्लैंज, एडॉप्टर, एल्बो और होज़ फिटिंग।
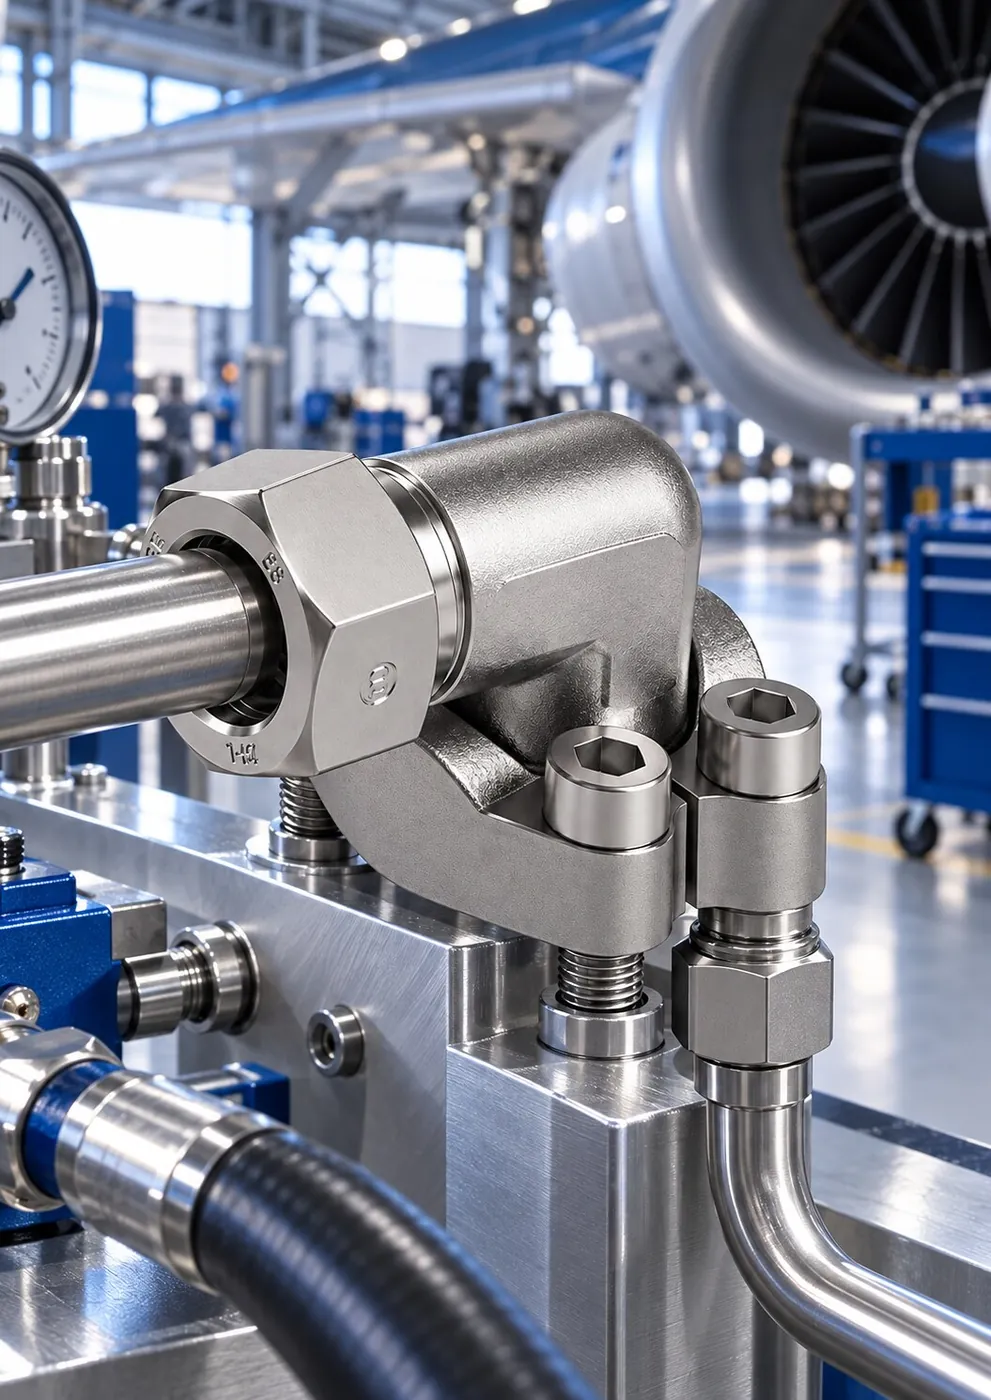
ग्राउंड सपोर्ट उपकरण, हाइड्रोलिक टेस्ट बेंच और मेंटेनेंस वर्कशॉप के लिए साफ़ थ्रेड और सीलिंग सतह तथा कॉम्पैक्ट ज्यामिति वाली AISI 316/316L फिटिंग।

रासायनिक ट्रांसफ़र और प्रोसेस लाइनों में द्रव अनुकूलता, जंग प्रतिरोध, तापमान और दबाव का एक साथ मूल्यांकन करके चुनी गई स्टेनलेस स्टील फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन।

प्रेस, रोल और हाइड्रोलिक पावर पैक में उच्च साइकिल, तापमान और कंपन के अनुकूल हाई-प्रेशर होज़ एंड, SAE फ्लैंज और एडॉप्टर; आपातकालीन रखरखाव के लिए स्टॉक से आपूर्ति।
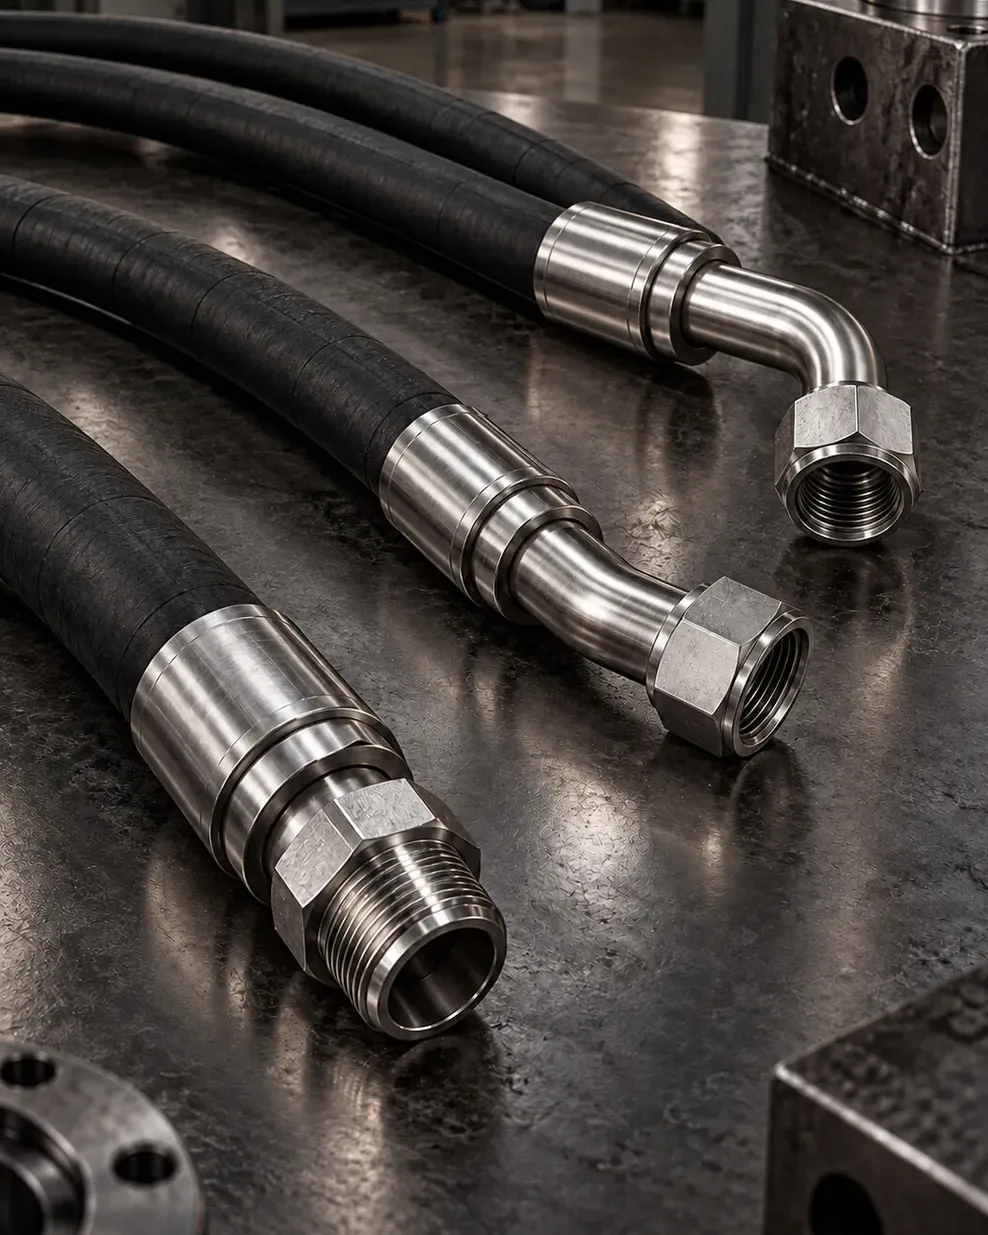
भूमिगत और ओपनकास्ट खदानों की मशीनरी, क्रशिंग-स्क्रीनिंग, फ्लोटेशन, लीचिंग और ड्रेनेज लाइनों के लिए खदान के पानी, कंपन और घिसाव को ध्यान में रखकर चुने गए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।

कोरुगेटर, रोल, कटिंग और एक्चुएटर लाइनों में लगातार चलने वाले हाइड्रोलिक सिस्टम का रखरखाव समय घटाने वाले एल्बो, टी फिटिंग, एडॉप्टर, होज़ फिटिंग और SAE फ्लैंज।
8 उत्पाद
होज़ फिटिंग और होज़ फेरूल  SAE फ्लैंज सिस्टम
 SAE फ्लैंज सिस्टम
 SAE फ्लैंज सिस्टम
 वेल्ड निप्पल और वेल्डिंग फिटिंग वेल्ड निप्पल और वेल्डिंग फिटिंग
 कस्टम CNC पार्ट्स
 कस्टम CNC पार्ट्स
FAQ
यदि आपका प्रश्न यहाँ नहीं है, तो तैयार संदेश के साथ WhatsApp पर लिखें; तकनीकी टीम सीधे उत्तर देगी।
WhatsApp पर पूछेंBSPP (पैरेलल) और BSPT (टेपर), NPT, UNF/JIC और मीट्रिक कनेक्शन में निर्माण किया जाता है। तकनीकी ड्रॉइंग में थ्रेड मानक, साइज़ और सीलिंग विधि बताई जानी चाहिए; न बताई गई हो तो सैंपल से पहचान की जाती है और उत्पादन से पहले लिखित रूप में पुष्टि की जाती है।
AISI 316 और 316L में मौजूद मॉलिब्डेनम के कारण ये क्लोराइड वाले वातावरण में, जैसे समुद्री जल के प्रभाव में, पिटिंग संक्षारण के प्रति अधिक प्रतिरोधी होते हैं। 316L में कार्बन की मात्रा अधिकतम 0.03% होती है; यह वेल्ड किए जाने वाले पार्ट्स में इंटरग्रेन्युलर संक्षारण का जोखिम कम करता है।
थ्रेड की पिच, कोण और व्यास मापे जाते हैं; थ्रेड फिट को मेटिंग पार्ट या थ्रेड गेज से सत्यापित किया जाता है। सीलिंग सतह की अलग से जाँच की जाती है; सुनिश्चित किया जाता है कि उस पर बर, चोट या खरोंच न रहे।
तकनीकी मूल्यांकन में मात्रा को साइज़, सामग्री और कार्य परिस्थितियों के साथ देखा जाता है। कम मात्रा वाले कस्टम पार्ट्स और बैच काम, दोनों इसी मूल्यांकन से नियोजित होते हैं और दोनों में पहले पार्ट की आयाम जाँच होती है।
स्टेनलेस स्टील थ्रेड में, ख़ासकर सूखे और तेज़ी से कसने पर, गॉलिंग हो सकती है। साफ़ और बर-मुक्त थ्रेड, उपयुक्त असेंबली पेस्ट और नियंत्रित तरीके से कसना इस जोखिम को कम करता है।
कोटेशन और तकनीकी पुष्टि
अपना अनुरोध संक्षेप में लिखें; साइज़, सामग्री और डिलीवरी समय स्पष्ट होने के बाद हम लिखित कोटेशन के साथ जवाब देंगे।
कोटेशन को तेज़ करने वाली जानकारी