


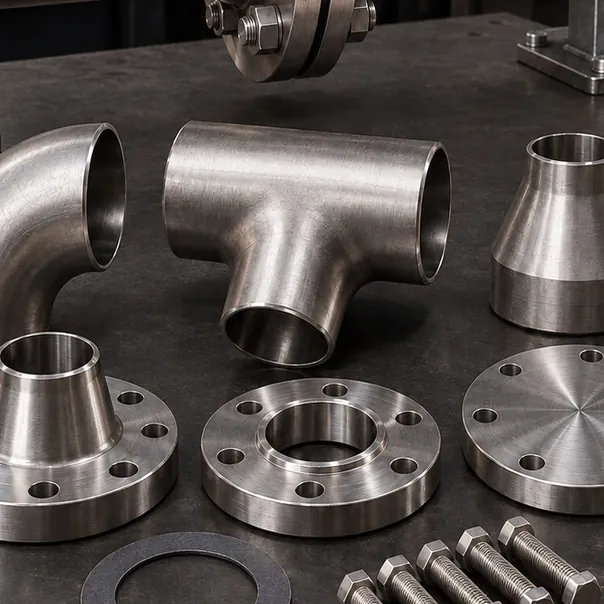
 बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
बट-वेल्ड एल्बो 90°
विवरण और कोटेशन
उत्पाद समूह
वेल्ड होने वाले स्टेनलेस स्टील एल्बो, इक्वल और रिड्यूसिंग टी, कॉन्सेंट्रिक और एक्सेंट्रिक रिड्यूसर; पाइपलाइन की ज्यामिति बनाते हैं।
 बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
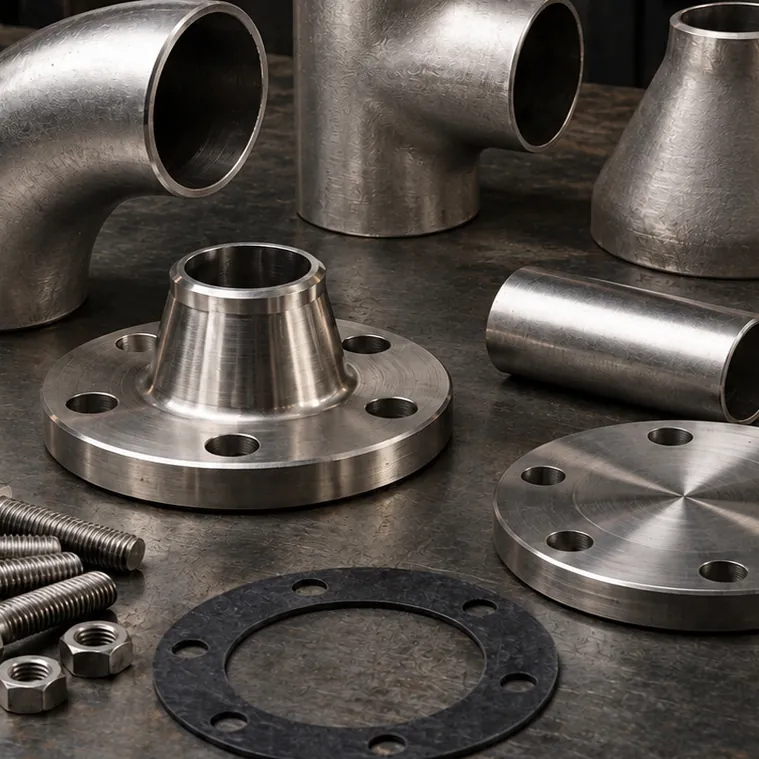 बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर बट-वेल्ड पाइप फिटिंग: एल्बो, टी, रिड्यूसर
चयन गाइड
एल्बो, टी और रिड्यूसर वेल्डेड पाइपलाइन की ज्यामिति बनाते हैं। बट-वेल्ड फिटिंग पाइप के सिरे के समान दीवार मोटाई पर जुड़कर लाइन की भीतरी सतह को निरंतर रखती हैं; इससे प्रवाह हानि, जमाव के पॉइंट और क्रेविस संक्षारण का जोखिम घटता है। थ्रेडेड फिटिंग के विपरीत, वेल्डेड जोड़ में थ्रेड से लीकेज का जोखिम नहीं होता; इसलिए जहाँ सीलिंग और सफ़ाई अहम हो, ऐसी प्रोसेस लाइनों में ये आगे रहती हैं। चयन केवल नॉमिनल व्यास से नहीं होता; दीवार की मोटाई (Schedule), एंड की तैयारी और प्रेशर क्लास पाइप के अनुरूप होनी चाहिए।
एंड को दीवार की मोटाई के अनुसार तैयार किया जाता है, पार्ट्स को अक्ष की सीध में टैक वेल्ड किया जाता है और वेल्डिंग से पहले मिसअलाइनमेंट जाँचा जाता है। वेल्डिंग विधि और फ़िलर मटीरियल प्रोजेक्ट की शर्तों के अनुसार तय होते हैं; रूट साइड ऑक्सीडाइज़ न हो, इसके लिए अनुप्रयोग के अनुसार पाइप के अंदर गैस शील्डिंग (पर्जिंग) की जाती है। वेल्डिंग के बाद हीट टिंट को पिकलिंग और पैसिवेशन से या उपयुक्त मैकेनिकल विधि से साफ़ किया जाता है; कार्बन स्टील से संपर्क में आई डिस्क और ब्रश उपयोग नहीं किए जाते।
केमिकल प्लांटों में हेडर और वितरण लाइनें, फ़ूड प्रोसेसिंग और पेय संयंत्रों में साफ़ की जा सकने वाली प्रोसेस लाइनें, फायर फाइटिंग सिस्टम में पंप डिस्चार्ज लाइनें, शिपयार्ड में नए निर्माण और मरम्मत की पाइपिंग। स्टॉक में उपलब्ध फिटिंग औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार की जाती हैं; प्रोजेक्ट-विशिष्ट कटिंग और तैयारी वाले कार्य तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित किए जाते हैं। ऑर्डर में हर पार्ट का DN/NPS, Schedule और मात्रा लिखने से छूटे आइटम के कारण दोबारा शिपमेंट की ज़रूरत नहीं पड़ती।
सही साइज़ को लेकर निश्चित नहीं हैं?
नमूना, तकनीकी ड्रॉइंग या कैलिपर से लिया गया माप भेजें; थ्रेड मानक और मेल खाने वाले पार्ट की पुष्टि हम मिलकर करेंगे।
+90 545 206 13 74ज्ञान केंद्र
इस समूह के उत्पादों के चयन, असेंबली और रखरखाव पर तकनीकी लेख।
स्टेनलेस स्टील पाइपलाइन में फिटिंग और फ्लैंज, पाइप के DN/NPS मान और Schedule (दीवार की मोटाई) से मिलान करके चुने जाते हैं। दबाव और कंपन वाली लाइनों…
FAQ
यदि आपके प्रश्न का उत्तर यहाँ नहीं है, तो साइज़ या फ़ोटो के साथ WhatsApp पर लिखें; तकनीकी टीम सीधे उत्तर देगी।
WhatsApp पर पूछेंलॉन्ग रेडियस (LR, 1.5D) एल्बो प्रवाह हानि और टर्बुलेंस कम करता है; सामान्य उपयोग के लिए यही पहली पसंद है। शॉर्ट रेडियस (SR, 1D) एल्बो उन तंग जगहों में उपयोग होता है जहाँ लॉन्ग रेडियस एल्बो नहीं समाता।
कॉन्सेंट्रिक रिड्यूसर में दोनों सिरों का अक्ष एक ही होता है; यह ऊर्ध्वाधर लाइनों में और पंप के डिस्चार्ज साइड पर उपयोग होता है। एक्सेंट्रिक रिड्यूसर का एक किनारा सपाट होता है; क्षैतिज पंप सक्शन लाइनों में सपाट किनारा ऊपर रखकर एयर पॉकेट बनने से रोका जाता है।
Schedule दीवार की मोटाई तय करता है। अलग-अलग दीवार मोटाई वाले पार्ट्स वेल्ड पर स्टेप बनाते हैं; यह स्टेप प्रवाह में टर्बुलेंस, वेल्ड रूट पर तनाव संकेंद्रण और जमाव बिंदु का कारण बनता है।
बट-वेल्ड जोड़ लाइन की आंतरिक सतह को निरंतर रखता है और थ्रेडेड कनेक्शन के लीकेज जोखिम को समाप्त करता है। इसलिए यह उन प्रोसेस लाइनों में आगे रहता है जहाँ सीलिंग और सफ़ाई में आसानी महत्वपूर्ण है; जहाँ खोलने योग्य पॉइंट चाहिए, वहाँ फ्लैंज का उपयोग किया जाता है।
यदि मुख्य लाइन से छोटे व्यास की ब्रांच निकालनी हो, तो रिड्यूसिंग टी एक ही पीस में इक्वल टी और अलग रिड्यूसर की जगह ले लेती है। इससे वेल्ड की संख्या और लाइन की लंबाई घटती है। मुख्य लाइन और ब्रांच का व्यास, दोनों के Schedule मान के साथ बताना चाहिए।