


 हाइड्रोलिक फेरूल फिटिंग (DIN 2353)
मेल एल्बो फिटिंग (NPT)
विवरण और कोटेशन
थ्रेड पहचान · सही मिलान · सीलिंग
BSP, NPT, UNF/JIC और मीट्रिक थ्रेड की माप द्वारा पहचान, मेटिंग पार्ट के साथ सही मिलान, और ओ-रिंग, बॉन्डेड सील, कोनिकल सतह या थ्रेड सीलिंग में से अनुप्रयोग के अनुरूप विधि का चयन।
संक्षिप्त उत्तर
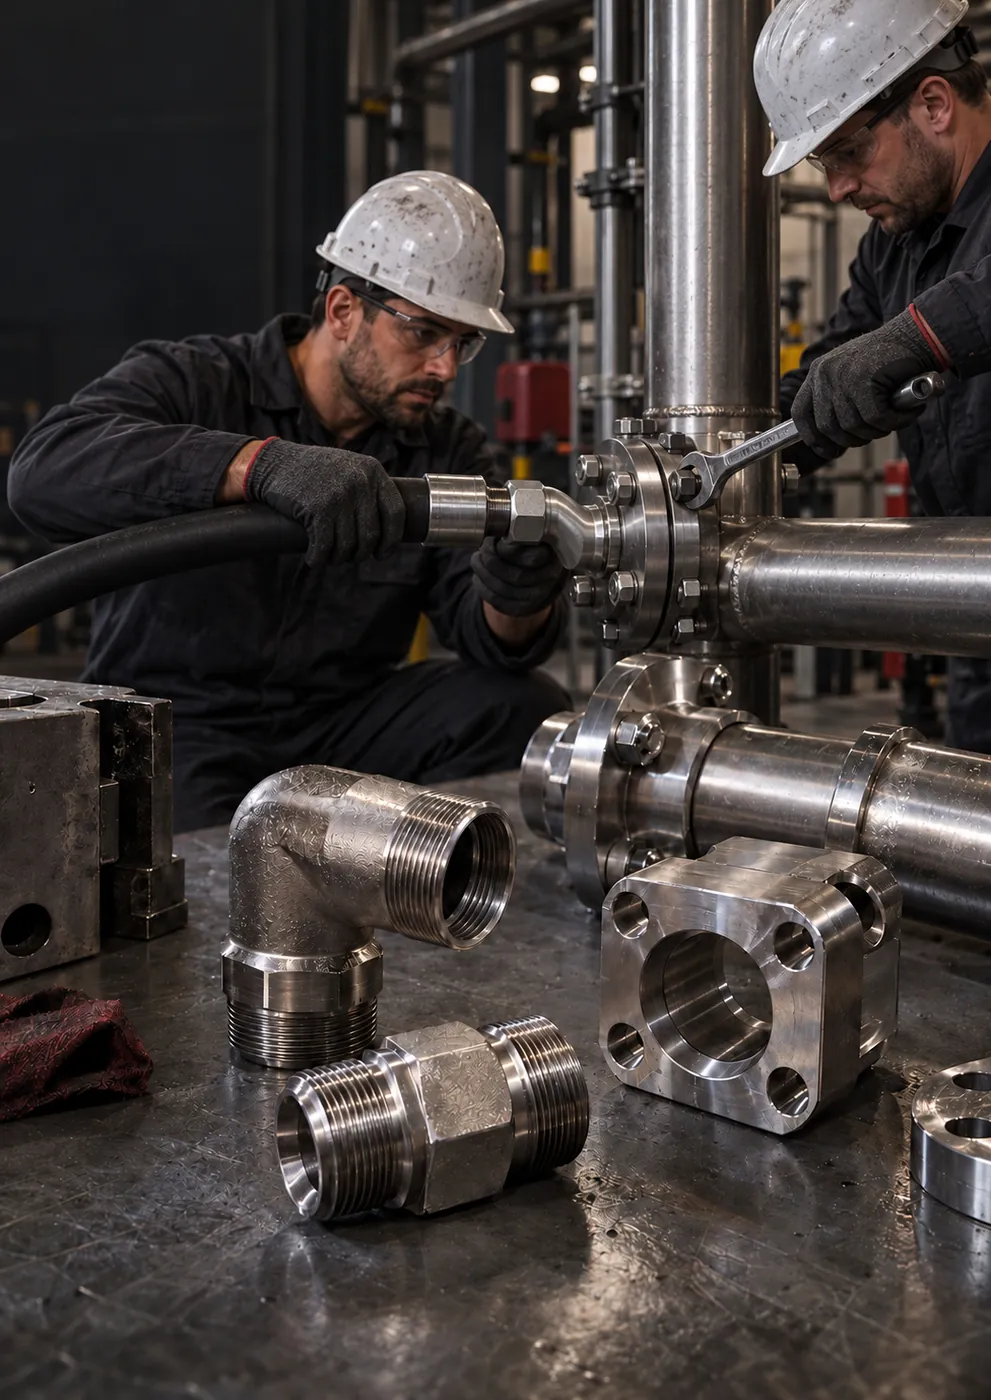
फिटिंग पहचान का मतलब है माप के ज़रिए यह तय करना कि कोई पोर्ट या फिटिंग किस थ्रेड मानक का है और वह सीलिंग कैसे देता है। BSP परिवार की थ्रेड प्रोफ़ाइल 55° और NPT व UNF परिवार की 60° होती है; इसलिए चयन केवल वर्नियर कैलिपर से मापे गए बाहरी व्यास पर नहीं किया जाता, बल्कि थ्रेड पिच गेज, मानक और गैसकेट सतह को साथ में जाँचा जाता है। GÜNEYSS यह पहचान फ़ोटो, माप या सैंपल के आधार पर करता है और सही फिटिंग, एडॉप्टर या सीलिंग एलिमेंट सुझाता है।
साइट पर सबसे आम कनेक्शन समस्या गलत पार्ट नहीं, बल्कि गलत मिलान होती है। BSPP पैरेलल, BSPT टेपर, NPT टेपर, UNF/JIC और मीट्रिक थ्रेड देखने में एक-जैसे लगते हैं; लेकिन कोण, पिच, व्यास और सीलिंग विधि के मामले में अलग होते हैं। दो बेमेल थ्रेड को ज़बरदस्ती जोड़ने का नतीजा पहले ही दबाव पर लीकेज और अक्सर स्थायी थ्रेड क्षति के रूप में सामने आता है। तकनीकी परामर्श का उद्देश्य पार्ट ऑर्डर करने से पहले इस अनिश्चितता को दूर करना है।
मानक की पहचान के बाद मेटिंग पार्ट उसी मानक से चुना जाता है। अगर दो अलग मानकों को जोड़ना ज़रूरी हो, जैसे BSP पोर्ट वाले पंप से JIC एंड वाला होज़ जोड़ना हो, तो ज़बरदस्ती करने के बजाय उपयुक्त कन्वर्ज़न एडॉप्टर इस्तेमाल किया जाता है। कैटलॉग में न मिलने वाले ट्रांज़िशन सैंपल या तकनीकी ड्रॉइंग के अनुसार कस्टम रूप से बनाए जा सकते हैं।
ORFS कनेक्शन में ओ-रिंग फेस के ग्रूव में बैठती है और मेटिंग पार्ट के सपाट फेस पर दबकर सीलिंग देती है। SAE ओ-रिंग बॉस (ORB) कनेक्शन में यह थ्रेड ख़त्म होने वाले नेक हिस्से पर बैठती है और पोर्ट के मुँह के चैम्फ़र में दब जाती है। ओ-रिंग की सामग्री द्रव और तापमान के अनुकूल होनी चाहिए।
यह एक धातु वॉशर और उसके आंतरिक व्यास पर वल्कनाइज़ की गई रबर रिंग से बनी होती है; BSPP और मीट्रिक जैसे पैरेलल थ्रेड पोर्ट में फेस पर सीलिंग देती है। पोर्ट की सतह सपाट, साफ़ और खरोंच-रहित होनी चाहिए।
JIC 37° और 24° कोन कनेक्शन में सीलिंग धातु-से-धातु संपर्क से मिलती है। कोनिकल सतह पर चोट या खरोंच सीधे लीकेज का रास्ता है; इन सतहों पर सीलिंग टेप नहीं लपेटा जाता।
BSPT और NPT टेपर थ्रेड में सीलिंग थ्रेड के आपस में वेज की तरह कसने और उपयुक्त थ्रेड सीलेंट से मिलती है। सीलेंट सिस्टम में न जाए, इसके लिए पहले एक-दो थ्रेड खाली छोड़े जाते हैं। पैरेलल थ्रेड में यह विधि भरोसेमंद सीलिंग नहीं देती।
पार्ट की अलग-अलग कोणों से साफ़ फ़ोटो, वर्नियर कैलिपर से मापा गया बाहरी व्यास (फ़ोटो में कैलिपर की रीडिंग पढ़ी जा सके तो और बेहतर), यदि उपलब्ध हो तो थ्रेड पिच गेज से मापी गई पिच, और जिस उपकरण पर पार्ट लगा है उसका ब्रांड और मॉडल। इन जानकारियों से अधिकांश कनेक्शनों की प्रारंभिक पहचान की जा सकती है; निश्चित पहचान के लिए सैंपल तुज़ला, इस्तांबुल भेजा जा सकता है।
जहाँ भी अलग-अलग मूल के उपकरण साथ-साथ काम करते हैं, वहाँ यह पहचान ज़रूरी हो जाती है: जहाज़ों और शिपयार्ड में विदेशी मूल के डेक और स्टीयरिंग उपकरण, ऑफ़शोर सुविधाओं में मिश्रित मानकों वाली हाइड्रोलिक लाइनें, रोलिंग मिलों और पेपर-बोर्ड मिलों में पुरानी और नई मशीनों वाली लाइनें; रक्षा, विमानन, रसायन, खाद्य और फायर फाइटिंग सिस्टम में सही कनेक्शन का चयन।
पहचाना गया पार्ट स्टॉक में हो, तो औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार किया जाता है। स्टॉक में न होने वाले मानक पार्ट्स औसतन 5-10 कार्य दिवस में, और कस्टम कन्वर्ज़न एडॉप्टर तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित किए जाते हैं।
प्रक्रिया
5 चरणों में अनुरोध से डिलीवरी तक
पार्ट की फ़ोटो, वर्नियर कैलिपर माप, पिच और उपकरण की जानकारी ली जाती है।
संभावित थ्रेड मानक और सीलिंग सतह तय की जाती है।
ज़रूरत हो तो सैंपल या मेटिंग पार्ट मापकर मानक सत्यापित किया जाता है।
सही फिटिंग, एडॉप्टर या सीलिंग एलिमेंट और असेंबली नोट्स भेजे जाते हैं।
पार्ट स्टॉक से डिस्पैच किया जाता है या उत्पादन योजना में लिया जाता है।
सेक्टर
सेक्टर पेज पर आपको इस सेवा के उस क्षेत्र-विशेष अनुप्रयोग, सुझाए गए उत्पाद और अक्सर पूछे जाने वाले प्रश्न मिलेंगे।

डेक क्रेन, विंडलास, स्टीयरिंग गियर, गैंगवे और इंजन रूम लाइनों के लिए खारे पानी की बौछार और कंपन को झेलने वाली AISI 316L फिटिंग, होज़ असेंबली, SAE फ्लैंज और वाल्व।
नवनिर्माण के पाइप सर्किट से लेकर ड्राई-डॉक अवधि के ओवरहॉल तक स्टेनलेस स्टील पाइप, फ्लैंज, फिटिंग और होज़ असेंबली; शिप क्रेन की सर्विस करने वाली टीमों के लिए स्टॉक से त्वरित स्पेयर पार्ट्स।

ड्रिलशिप और प्लेटफ़ॉर्म पर क्रेन, पाइप हैंडलिंग, डेक मशीनरी और पावर पैक लाइनों के लिए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
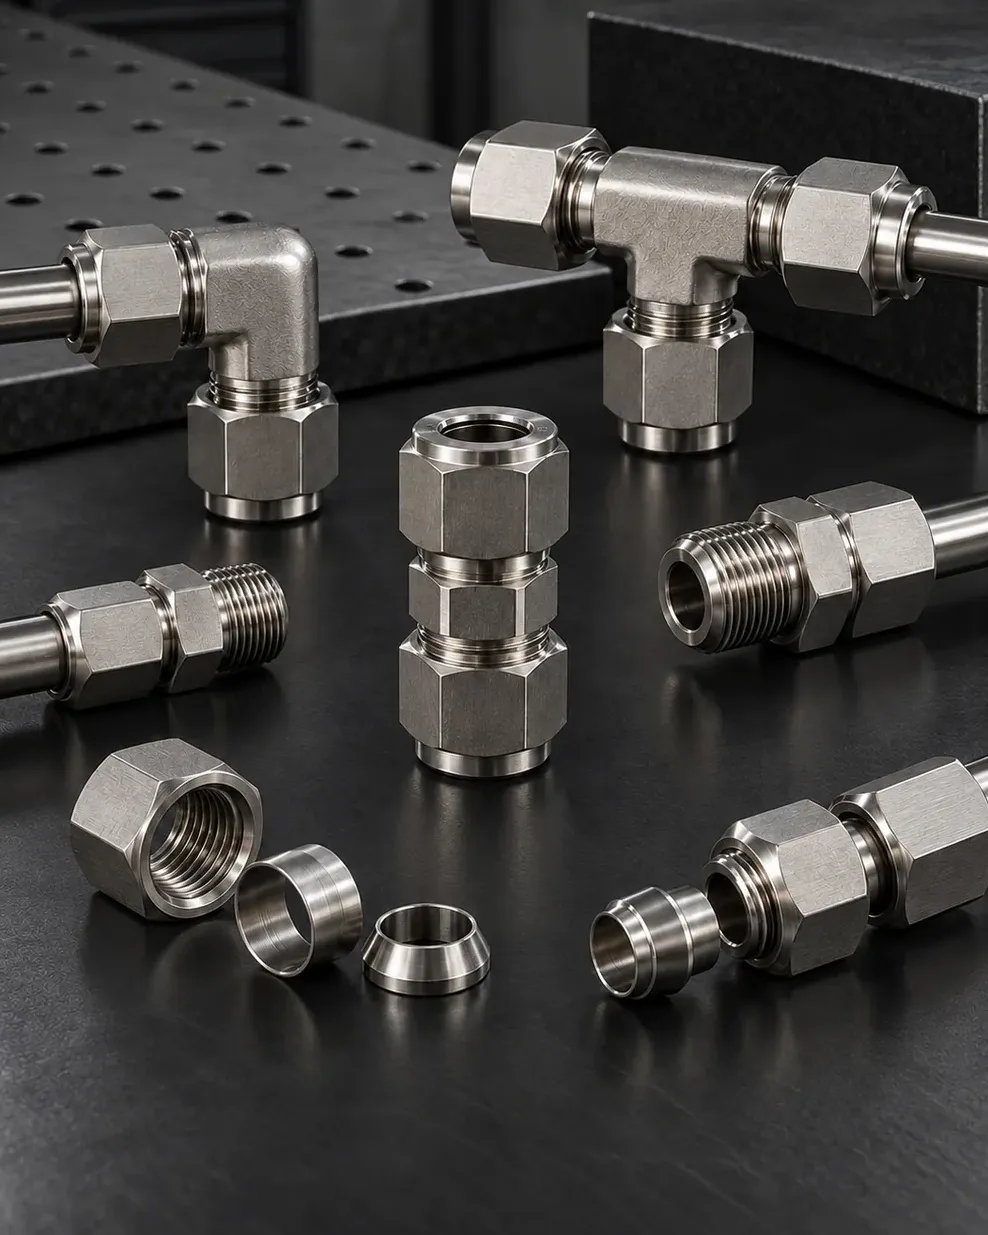
वेलहेड कंट्रोल पैनल, केमिकल इंजेक्शन, रिफाइनरी की मापन और सैंपलिंग लाइनों तथा पाइपलाइन स्टेशनों के लिए 316L डबल फेरूल फिटिंग, नीडल वाल्व, NRV (चेक वाल्व) और ट्यूब।

मोबाइल हाइड्रोलिक सिस्टम, मेंटेनेंस बेंच और कॉम्पैक्ट पावर पैक के लिए तकनीकी ड्रॉइंग के अनुमोदन के बाद CNC पर मशीन किए गए SAE फ्लैंज, एडॉप्टर, एल्बो और होज़ फिटिंग।
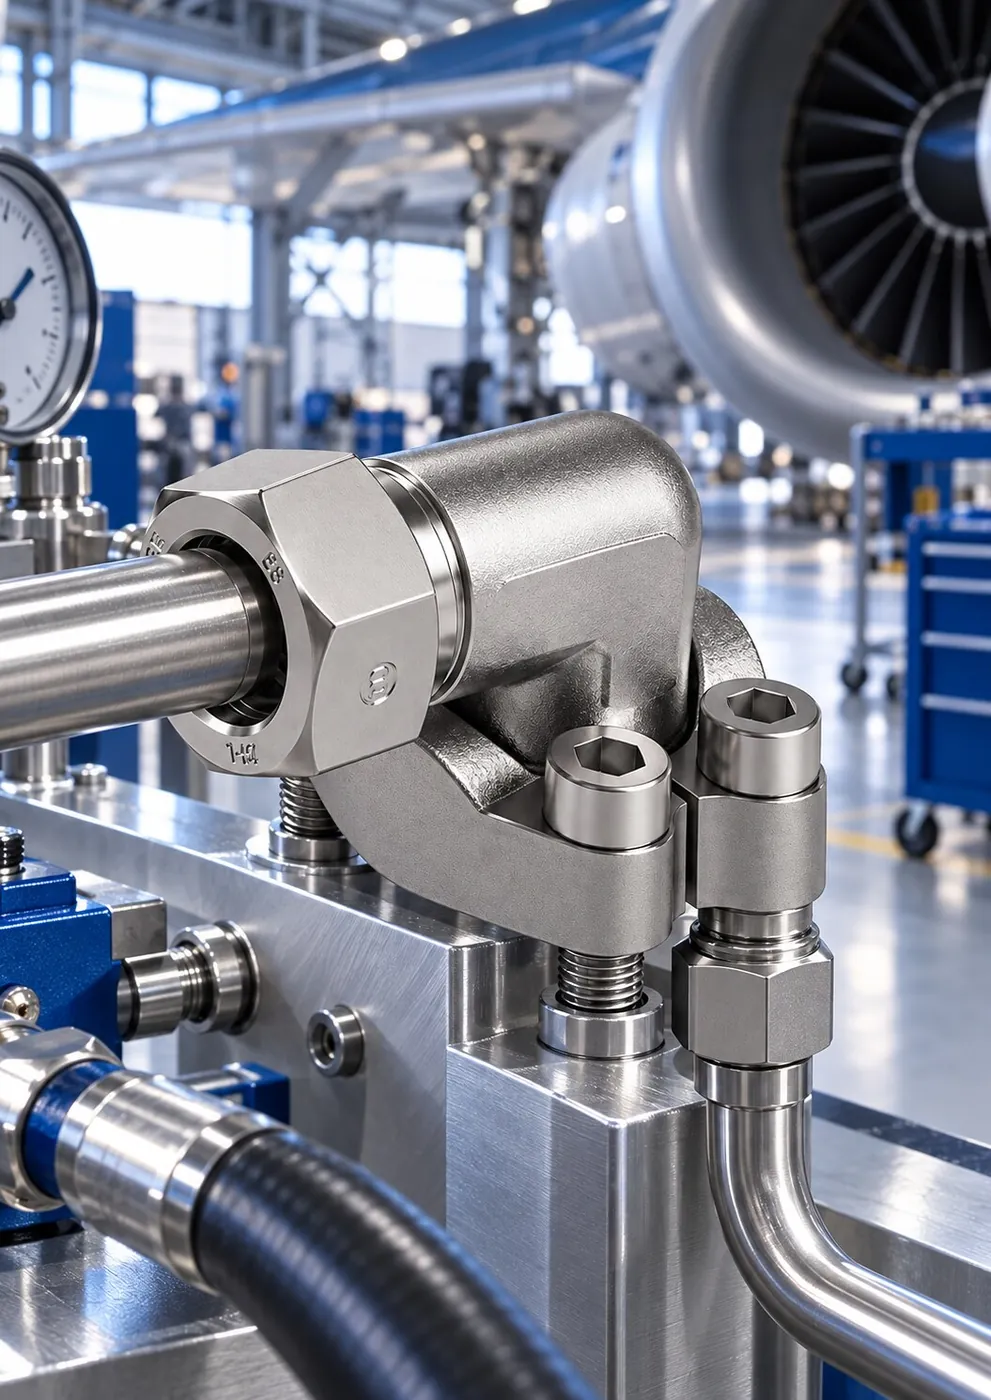
ग्राउंड सपोर्ट उपकरण, हाइड्रोलिक टेस्ट बेंच और मेंटेनेंस वर्कशॉप के लिए साफ़ थ्रेड और सीलिंग सतह तथा कॉम्पैक्ट ज्यामिति वाली AISI 316/316L फिटिंग।

रासायनिक ट्रांसफ़र और प्रोसेस लाइनों में द्रव अनुकूलता, जंग प्रतिरोध, तापमान और दबाव का एक साथ मूल्यांकन करके चुनी गई स्टेनलेस स्टील फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन।
साफ़ की जा सकने वाली सतह, जंग प्रतिरोध और रखरखाव पहुँच की आवश्यकता वाली फ़ूड प्रोसेसिंग और पेय लाइनों के लिए AISI 316/316L फिटिंग, निप्पल, वाल्व, फ्लैंज और होज़ कनेक्शन समूह।

प्रेस, रोल और हाइड्रोलिक पावर पैक में उच्च साइकिल, तापमान और कंपन के अनुकूल हाई-प्रेशर होज़ एंड, SAE फ्लैंज और एडॉप्टर; आपातकालीन रखरखाव के लिए स्टॉक से आपूर्ति।
भूमिगत और ओपनकास्ट खदानों की मशीनरी, क्रशिंग-स्क्रीनिंग, फ्लोटेशन, लीचिंग और ड्रेनेज लाइनों के लिए खदान के पानी, कंपन और घिसाव को ध्यान में रखकर चुने गए AISI 316L होज़ एंड, SAE फ्लैंज, एडॉप्टर और वाल्व।
फायर पंप सेट, कंट्रोल स्किड और प्रेशराइज़्ड सहायक लाइनों में आसान सर्विस देने वाले, व्यवस्थित और लीक-रहित स्टेनलेस स्टील निप्पल, फिटिंग, होज़ असेंबली और फ्लैंज कनेक्शन।

कोरुगेटर, रोल, कटिंग और एक्चुएटर लाइनों में लगातार चलने वाले हाइड्रोलिक सिस्टम का रखरखाव समय घटाने वाले एल्बो, टी फिटिंग, एडॉप्टर, होज़ फिटिंग और SAE फ्लैंज।
7 उत्पाद
हाइड्रोलिक फेरूल फिटिंग (DIN 2353)  JIC 37° (UNF) फिटिंग
 JIC 37° (UNF) फिटिंग
 JIC 37° (UNF) फिटिंग
 BSP / NPT एडॉप्टर और हेक्स निप्पल
 BSP / NPT एडॉप्टर और हेक्स निप्पल
 कस्टम CNC पार्ट्स
FAQ
यदि आपका प्रश्न यहाँ नहीं है, तो तैयार संदेश के साथ WhatsApp पर लिखें; तकनीकी टीम सीधे उत्तर देगी।
WhatsApp पर पूछेंअलग-अलग मानकों के थ्रेड के बाहरी व्यास एक-दूसरे के बहुत करीब हो सकते हैं। उदाहरण के लिए 1/2 इंच BSP और 1/2 इंच NPT थ्रेड की पिच समान है और व्यास लगभग बराबर है; अंतर थ्रेड कोण (55° और 60°) और टेपर में दिखता है। सही पहचान के लिए बाहरी व्यास, पिच, कोण और सीलिंग सतह को एक साथ देखा जाता है।
पहचान का मुख्य अंतर थ्रेड प्रोफ़ाइल कोण है: BSP 55°, NPT 60°। देखा जाता है कि व्हिटवर्थ और 60° वाले थ्रेड पिच गेज में से कौन-सा थ्रेड पर बिना गैप के बैठता है। इसके अलावा NPT हमेशा टेपर होता है; जबकि BSP पैरेलल (BSPP) या टेपर (BSPT) हो सकता है।
भरोसेमंद तरीके से नहीं। पैरेलल थ्रेड में सीलिंग थ्रेड से नहीं, बल्कि गैसकेट, ओ-रिंग या कोनिकल सतह से मिलती है। टेप न तो सीलिंग देता है और ऊपर से उसके टुकड़ों के हाइड्रोलिक सिस्टम में जाने का जोखिम पैदा करता है।
हमेशा नहीं। साफ़ फ़ोटो, वर्नियर कैलिपर माप और थ्रेड पिच गेज से मापी गई पिच अधिकांश कनेक्शनों की प्रारंभिक पहचान के लिए काफ़ी हैं। घिसे हुए, पेंट किए हुए या गैर-मानक पार्ट्स में निश्चित परिणाम के लिए सैंपल या मेटिंग पार्ट माँगा जा सकता है।
पार्ट स्टॉक में हो, तो औसतन 1-3 कार्य दिवस में डिस्पैच के लिए तैयार किया जाता है। स्टॉक में न होने वाले मानक पार्ट्स औसतन 5-10 कार्य दिवस में, और कस्टम कन्वर्ज़न एडॉप्टर तकनीकी अनुमोदन के बाद औसतन 10-20 कार्य दिवस में नियोजित किए जाते हैं।
कोटेशन और तकनीकी पुष्टि
अपना अनुरोध संक्षेप में लिखें; साइज़, सामग्री और डिलीवरी समय स्पष्ट होने के बाद हम लिखित कोटेशन के साथ जवाब देंगे।
कोटेशन को तेज़ करने वाली जानकारी


