ऑफ़शोर और ड्रिलिंग · तकनीकी गाइड
डबल फेरूल फिटिंग कैसे लगाएँ: इंस्ट्रूमेंटेशन फिटिंग असेंबली गाइड

संक्षिप्त उत्तर
डबल फेरूल फिटिंग में फ्रंट फेरूल सीलिंग प्रदान करता है और बैक फेरूल ट्यूब को पकड़ता है। सही असेंबली के लिए ट्यूब को अक्ष के लंबवत काटा जाता है, उसकी डिबरिंग की जाती है, उसे बॉडी के तल तक धकेला जाता है और नट को निर्माता द्वारा बताए गए घुमावों तक कसा जाता है। सबसे आम गलती इंच और मीट्रिक ट्यूबों को आपस में मिला देना है: 1/4 इंच (6.35 mm) और 6 mm ट्यूब एक-दूसरे की जगह इस्तेमाल नहीं किए जाते।
प्रेशर गेज लाइनें, सैंपलिंग सर्किट, प्रेशर ट्रांसमीटर और एनालाइज़र कनेक्शन जैसी छोटे व्यास की लाइनों में डबल फेरूल इंस्ट्रूमेंटेशन फिटिंग इस्तेमाल होती हैं। ये फिटिंग ट्यूब को बिना वेल्डिंग और बिना थ्रेडिंग के, नियंत्रित पकड़ से थामती हैं। सही असेंबली होने पर ये लंबे समय तक बिना समस्या के काम करती हैं; लेकिन ट्यूब की तैयारी में छोटी-सी चूक भी पहली बार दबाव आते ही फिटिंग के लीक होने या ट्यूब छोड़ देने का कारण बन सकती है।
डबल फेरूल फिटिंग कैसे काम करती है?
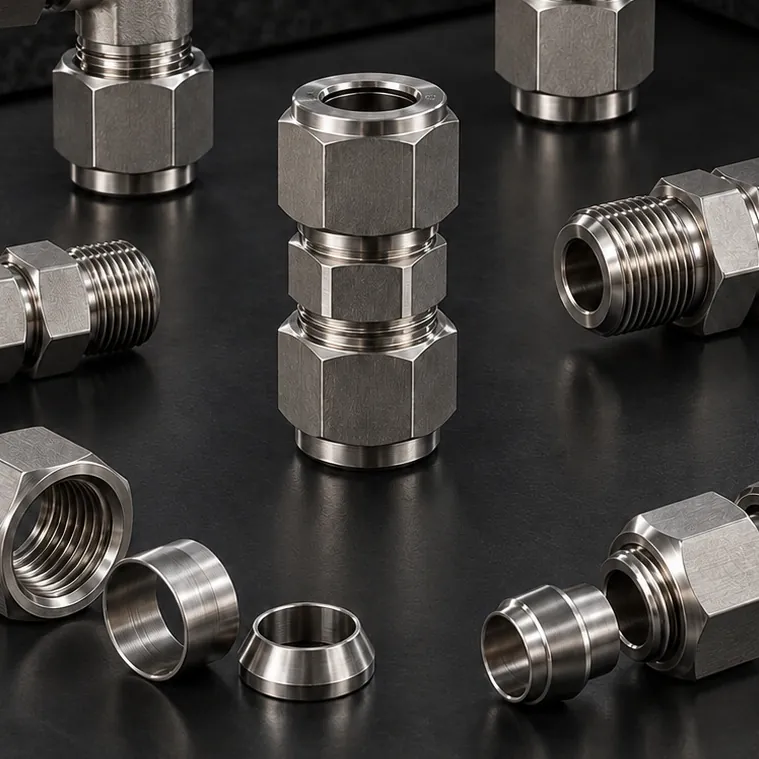
फिटिंग चार पार्ट्स से बनी होती है: बॉडी, नट, फ्रंट फेरूल और बैक फेरूल। नट कसने के साथ फ्रंट फेरूल बॉडी की कोनिकल सीट और ट्यूब की सतह पर दबकर सीलिंग प्रदान करता है। बैक फेरूल फ्रंट फेरूल को आगे धकेलता है, ट्यूब को पकड़ता है और कंपन के विरुद्ध पकड़ को मज़बूत करता है। इस तंत्र के सही काम करने के लिए ट्यूब का साइज़, सामग्री और कठोरता फिटिंग के अनुरूप होनी चाहिए।
ट्यूब का चयन: साइज़ की उलझन से सावधान
इंस्ट्रूमेंटेशन ट्यूब दो अलग साइज़ परिवारों — इंच और मीट्रिक — में बनाई जाती है। कुछ साइज़ एक-दूसरे के बहुत करीब होते हैं और आँख से पहचाने नहीं जा सकते:
| मीट्रिक ट्यूब | निकटतम इंच ट्यूब | इंच ट्यूब का मिलीमीटर मान |
|---|---|---|
| 6 mm | 1/4" | 6.35 mm |
| 8 mm | 5/16" | 7.94 mm |
| 10 mm | 3/8" | 9.53 mm |
| 12 mm | 1/2" | 12.70 mm |
मीट्रिक ट्यूब पर इंच फिटिंग या इंच ट्यूब पर मीट्रिक फिटिंग लगाने की गलती असेंबली के दौरान शायद पकड़ में न आए; लेकिन दबाव में फिटिंग लीक कर सकती है या ट्यूब छोड़ सकती है। ट्यूब और फिटिंग एक ही साइज़ परिवार से चुनें, स्टॉक में इन्हें अलग रखें और लेबल लगाएँ।
- ट्यूब के बाहरी व्यास का टॉलरेंस और दीवार की मोटाई फिटिंग निर्माता द्वारा अनुशंसित सीमा में होनी चाहिए।
- स्टेनलेस स्टील फिटिंग के साथ एनील्ड, खरोंच-रहित सतह वाली 316/316L ट्यूब इस्तेमाल की जानी चाहिए; ट्यूब फेरूल से अधिक कठोर नहीं होनी चाहिए।
- यदि ट्यूब पर लंबाई की दिशा में खरोंच, डेंट या ओवैलिटी हो, तो वह हिस्सा काटकर अलग कर देना चाहिए।
- बहुत पतली दीवार वाली ट्यूब फेरूल की पकड़ से अंदर की ओर धँस सकती है; इसलिए दीवार की मोटाई कार्य दबाव और फिटिंग निर्माता की अनुशंसा, दोनों को ध्यान में रखकर चुनी जानी चाहिए।
- स्टेनलेस स्टील बॉडी के साथ अलग सामग्री की ट्यूब इस्तेमाल नहीं करनी चाहिए; सामग्री की अनुकूलता सीलिंग और गैल्वेनिक संक्षारण, दोनों दृष्टियों से महत्वपूर्ण है।
चरण-दर-चरण असेंबली
1. ट्यूब कटिंग
ट्यूब को ट्यूब कटर या गाइड वाली हैकसॉ से अक्ष के लंबवत काटें। ट्यूब कटर इस्तेमाल कर रहे हों, तो हर घुमाव में ब्लेड को थोड़ा-थोड़ा आगे बढ़ाएँ; ज़्यादा दबाने से ट्यूब का सिरा अंदर की ओर दब जाता है और अंडाकार (ओवल) हो जाता है।
2. डिबरिंग और सफ़ाई
ट्यूब के सिरे के अंदरूनी और बाहरी किनारों की बर (burr) उपयुक्त डिबरिंग टूल से हटाएँ। चिप्स और बर लाइन के अंदर नहीं जाने चाहिए; इससे मापक उपकरण जाम हो सकता है या फेरूल ठीक से नहीं बैठता। कटिंग के बाद ट्यूब के अंदर का हिस्सा साफ़ और सूखी हवा से या किसी उपयुक्त विधि से साफ़ करें।
3. ट्यूब को पूरी तरह अंदर बैठाना
नट और फेरूल बॉडी पर लगे रहते हुए ट्यूब को तब तक पूरा अंदर धकेलें जब तक वह बॉडी के शोल्डर से न टिक जाए। यदि ट्यूब तल तक नहीं बैठती, तो फेरूल ट्यूब को गलत बिंदु पर पकड़ता है; दबाव में फिटिंग लीक कर सकती है या ट्यूब बाहर खिसक सकती है। ट्यूब पूरी तरह बैठ जाने के बाद नट को उँगलियों से कसें।
4. मार्किंग और कसना
जब नट उँगली से कसा हुआ (फ़िंगर-टाइट) हो, तब नट और बॉडी पर एक सीध में निशान लगाएँ। बॉडी को एक स्पैनर से स्थिर रखते हुए नट को निर्माता द्वारा निर्धारित घुमावों तक कसें। कई डबल फेरूल सिस्टम में 1/4" से 1" तक के साइज़ के लिए यह मान फ़िंगर-टाइट के बाद 1¼ घुमाव होता है; बहुत छोटे व्यासों के लिए कम घुमाव निर्धारित होते हैं। जिस फिटिंग का आप उपयोग कर रहे हैं, उसके असेंबली निर्देशों को आधार बनाएँ, घुमावों की संख्या का अंदाज़ा न लगाएँ। निशान से आप ट्रैक कर पाते हैं कि आपने कितने घुमाव दिए हैं।
5. जाँच
यदि निर्माता का गैप गेज उपलब्ध है, तो उसे नट और बॉडी के बीच रखकर जाँचें कि पर्याप्त कसाव हुआ है या नहीं। यदि गेज बीच के गैप में चला जाता है, तो फिटिंग पर्याप्त रूप से कसी नहीं गई है।
6. प्रेशराइज़िंग और लीकेज जाँच
असेंबली पूरी होने के बाद लाइन पर दबाव धीरे-धीरे, चरणों में बढ़ाया जाना चाहिए। लीकेज जाँच के लिए फिटिंग पर उपयुक्त लीक डिटेक्शन लिक्विड लगाया जा सकता है; जिस फिटिंग पर बुलबुले बनें, उस पर लाइन का दबाव हटाए बिना कोई काम नहीं किया जाता। गैस लाइनों में लीकेज की सहनशीलता लिक्विड लाइनों की तुलना में बहुत कम होती है; इन लाइनों में असेंबली का हर चरण सावधानी से किया जाना चाहिए।
पुनः असेंबली
रखरखाव के लिए खोली गई फिटिंग को, ट्यूब पर लगे फेरूल के साथ ही, दोबारा लगाया जा सकता है। ट्यूब को फेरूल सहित बॉडी में बैठाएँ, नट को उसकी पिछली स्थिति तक लाएँ, फिर हल्का-सा अतिरिक्त कसाव दें। पिछली स्थिति से बहुत आगे कसने पर फेरूल और ट्यूब दब जाते हैं। क्षतिग्रस्त या लीक करने वाली फिटिंग में ट्यूब का सिरा काटकर नए फेरूल सेट के साथ असेंबली दोबारा करनी चाहिए।
सबसे आम गलतियाँ
- ट्यूब को पूरा अंदर न बैठाना: लीकेज और ट्यूब खिसकने का सबसे आम कारण है।
- इंच और मीट्रिक पार्ट्स को मिलाना: ट्यूब, फेरूल, नट और बॉडी एक ही साइज़ परिवार के होने चाहिए।
- अलग-अलग निर्माताओं के पार्ट्स मिलाना: फेरूल की ज्यामिति भिन्न हो सकती है; बॉडी, नट और फेरूल एक ही सिस्टम के इस्तेमाल किए जाने चाहिए।
- ज़रूरत से ज़्यादा कसना: फेरूल और ट्यूब को दबा देता है, पुनः असेंबली कठिन बनाता है।
- ट्यूब की ओर टेप या सीलेंट लगाना: डबल फेरूल वाली ओर सीलिंग फेरूल करता है; टेप और पेस्ट लाइन के अंदर चले जाते हैं। थ्रेड सीलेंट केवल NPT जैसे टेपर थ्रेड वाले सिरों पर इस्तेमाल होता है।
- फिटिंग के बहुत पास मोड़ना: मोड़ के बाद फिटिंग तक ट्यूब का एक सीधा हिस्सा छोड़ा जाना चाहिए; अन्यथा ट्यूब पूरी तरह अंदर नहीं बैठती।
- दबाव में फिटिंग को कसना: लीकेज हो तो पहले लाइन का दबाव हटाया जाता है।
लाइन लेआउट, बेंडिंग और सपोर्ट
इंस्ट्रूमेंटेशन लाइन में ट्यूब को क्लैंप से इस तरह सपोर्ट किया जाना चाहिए कि फिटिंग पर भार न पड़े; लंबी और बिना सपोर्ट की ट्यूब कंपन के कारण फिटिंग पर ज़ोर डालती है। रखरखाव की आवश्यकता वाले उपकरणों से पहले यूनियन या वाल्व लगाने से लाइन खोले बिना उपकरण बदला जा सकता है। यूनियन, एल्बो (elbow), टी, स्ट्रेट कनेक्टर (connector) और एडॉप्टर समूहों की योजना लाइन लेआउट के अनुसार एक साथ बनानी चाहिए।
ट्यूब बेंडिंग
लाइन की दिशा बदलने के लिए हर बिंदु पर एल्बो लगाने के बजाय ट्यूब को मोड़ने से फिटिंग की संख्या, और इसलिए संभावित लीकेज बिंदु, कम होते हैं। बेंडिंग में ट्यूब के बाहरी व्यास के अनुरूप डाई वाला बेंडिंग टूल इस्तेमाल किया जाना चाहिए; हाथ से या अनुपयुक्त डाई से किया गया मोड़ ट्यूब को अंडाकार बना देता है और अंदरूनी हिस्से में सिलवटें (रिंकल) पैदा करता है। मोड़ों के बीच, और मोड़ तथा फिटिंग के बीच इतना सीधा हिस्सा छोड़ा जाना चाहिए कि ट्यूब बॉडी में सीधी प्रवेश कर सके। एक ही लाइन पर एक से अधिक मोड़ हों, तो पहले माप तैयार करके निशान लगाएँ, फिर मोड़ें।
चेकलिस्ट
- क्या ट्यूब और फिटिंग एक ही साइज़ परिवार (इंच या मीट्रिक) के हैं?
- क्या ट्यूब सीधी काटी गई और अंदर-बाहर से उसकी डिबरिंग हुई?
- क्या ट्यूब बॉडी के शोल्डर तक पूरी बैठाई गई?
- क्या नट पर निशान लगाया गया और उसे निर्माता के निर्देश में बताए गए घुमावों तक कसा गया?
- यदि उपलब्ध हो, तो क्या गैप गेज से जाँच की गई?
- क्या लाइन को क्लैंप से सपोर्ट किया गया?