


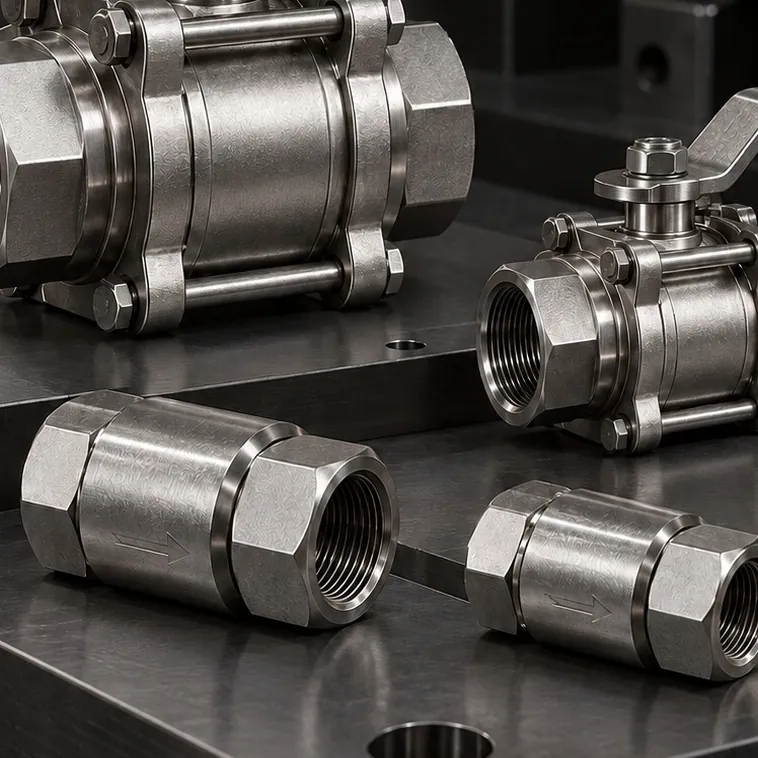
Шаровые краны, игольчатые вентили и обратные клапаны
Нержавеющий шаровой кран высокого давления
Нержавеющий шаровой кран высокого давления с корпусом AISI 316L для открытия и закрытия гидравлических и технологических линий…
Гигиена · Мойка CIP · 316L
Нержавеющие фитинги, ниппели, краны, фланцы и рукавные соединения из AISI 316/316L для пищевых линий и линий напитков, где требуются легко очищаемая поверхность, коррозионная стойкость и доступ для обслуживания.
Ключевые изделия для этой отрасли
Все изделия (18)Продукция
18 изделий подобрано с учётом условий отрасли «Пищевая промышленность». Сузьте выбор по группе; размеры и стандарт резьбы — на странице изделия.
Шаровые краны, игольчатые вентили и обратные клапаны
Нержавеющий шаровой кран высокого давления с корпусом AISI 316L для открытия и закрытия гидравлических и технологических линий…
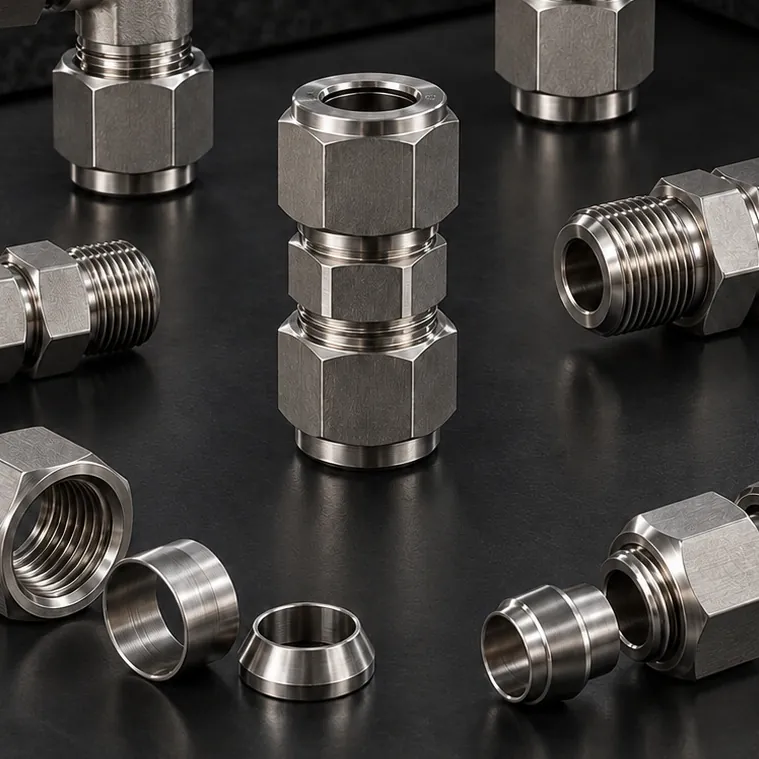
Обжимные фитинги для КИП
Нержавеющий обжимной соединитель (union) для соединения двух трубок КИП по одной оси. Повторяемый монтаж без сварки в линиях…

Трубные фитинги с врезным кольцом
Нержавеющий тройник с врезным кольцом на двух концах и наружной резьбой BSPT на среднем ответвлении. Даёт прямой отвод от…
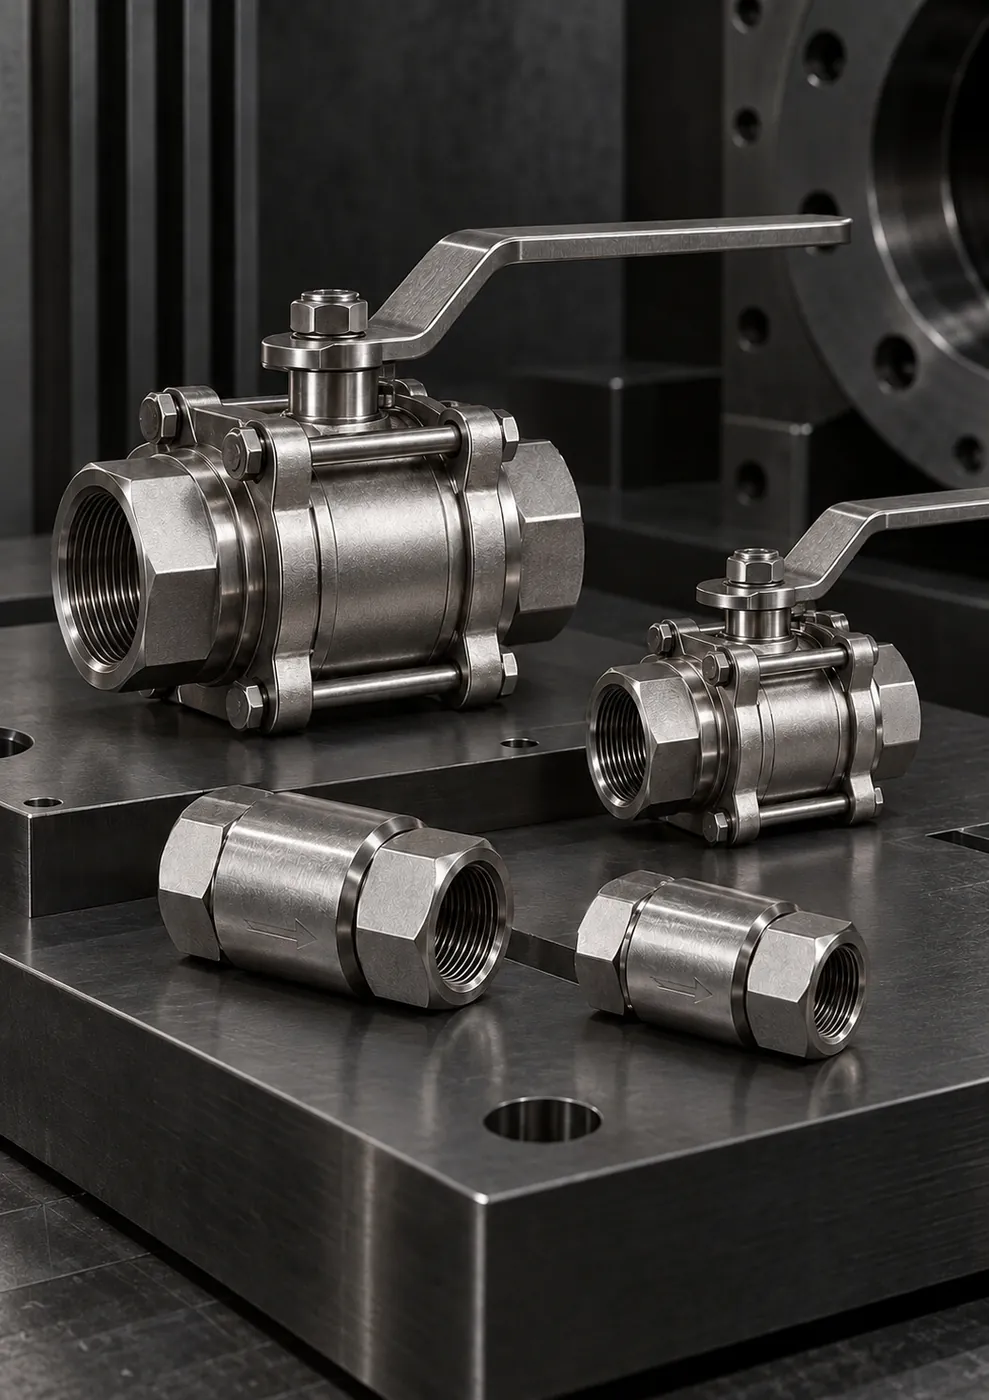
Шаровые краны, игольчатые вентили и обратные клапаны
Нержавеющий игольчатый вентиль с коническим штоком для точного регулирования расхода и отсечения измерительных линий. Для линий…
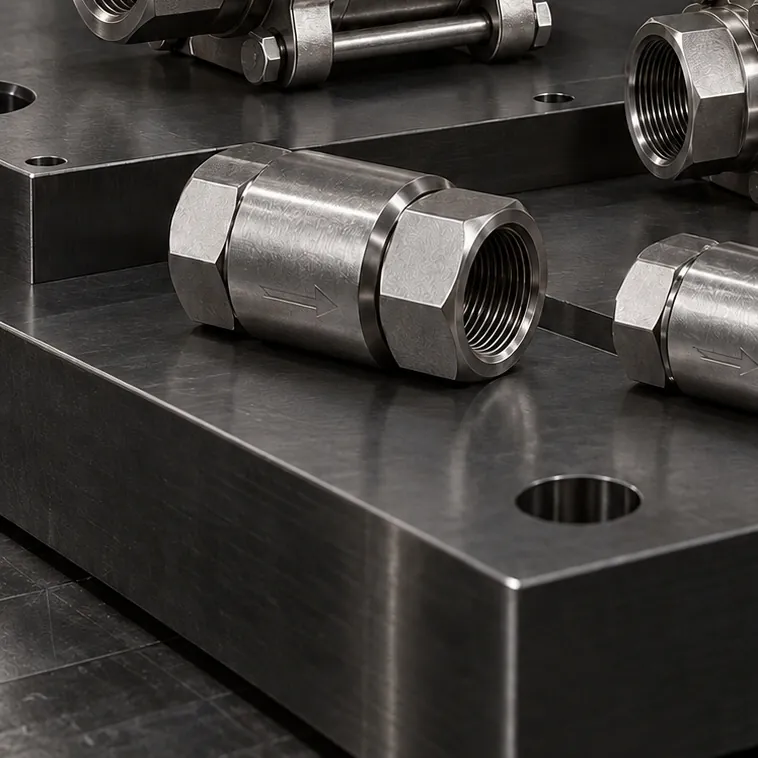
Шаровые краны, игольчатые вентили и обратные клапаны
Нержавеющий линейный обратный клапан, пропускающий поток в одном направлении и перекрывающий обратный поток подпружиненным…

Обжимные фитинги для КИП
Нержавеющий обжимной угольник для соединения двух трубок КИП под углом 90°. Изменение направления без гибки трубки внутри панелей…
Обжимные фитинги для КИП
Нержавеющий тройник для КИП с тремя обжимными концами для устройства ответвлений в измерительных и управляющих линиях. Для…
Обжимные фитинги для КИП
Нержавеющий штуцер для подключения трубки КИП к резьбовому порту: с одной стороны обжимное соединение, с другой — наружная резьба…
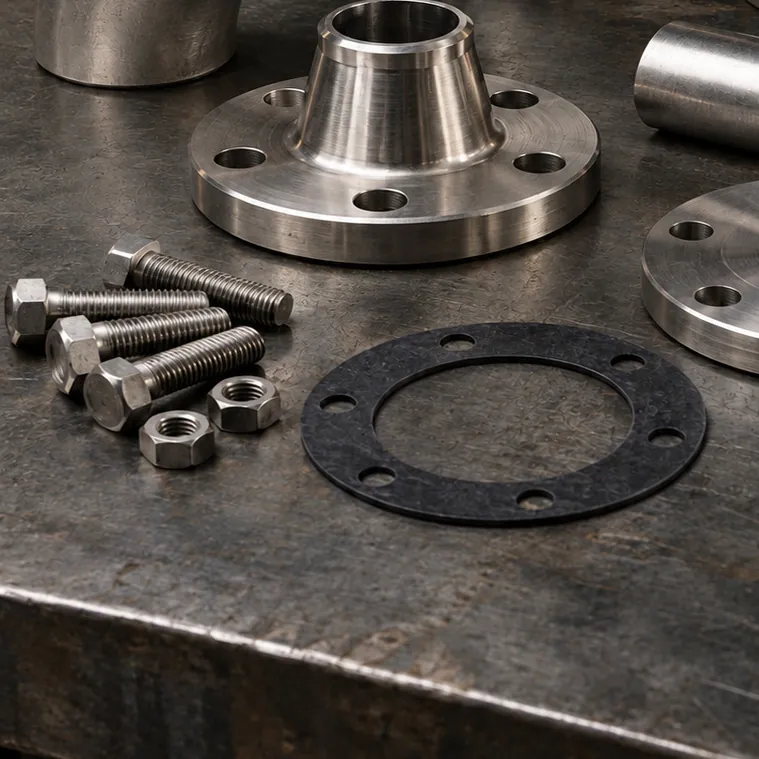
Нержавеющие трубы и фланцы
Нержавеющий фланец с коническим воротником, привариваемый к трубе встык. Для подключения оборудования и разъёмного соединения…
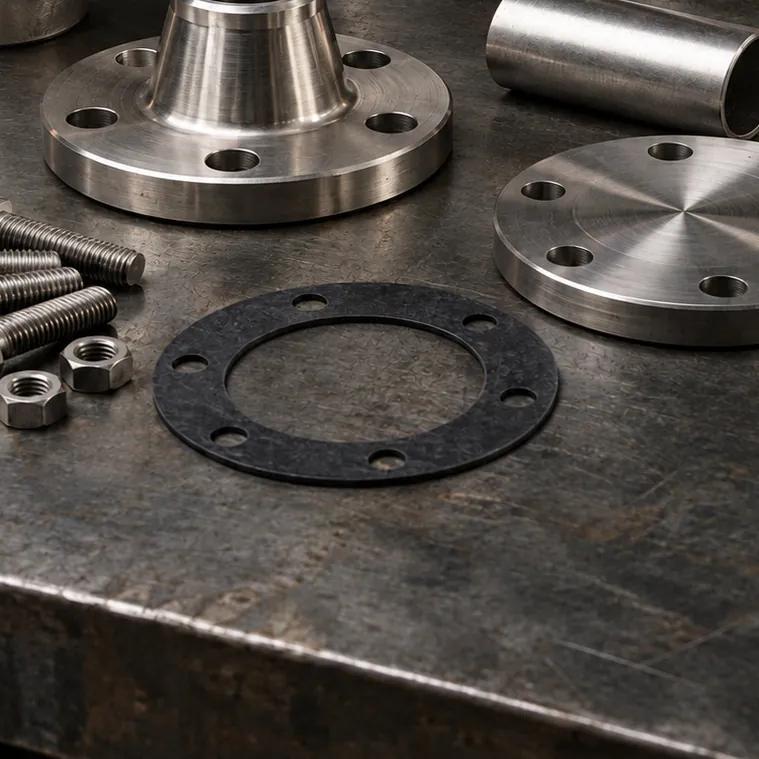
Нержавеющие трубы и фланцы
Нержавеющая фланцевая заглушка для закрытия конца трубопровода или выхода оборудования. Для глушения линий, резерва под будущее…

Нержавеющие трубы и фланцы
Бесшовная нержавеющая гидравлическая труба с метрическим наружным диаметром для фитингов с врезным кольцом и сварных линий. AISI…
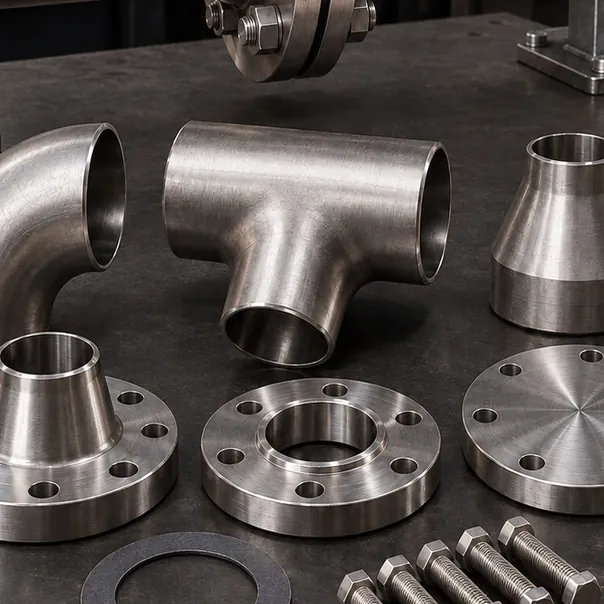
Фитинги под приварку: отводы, тройники, переходы
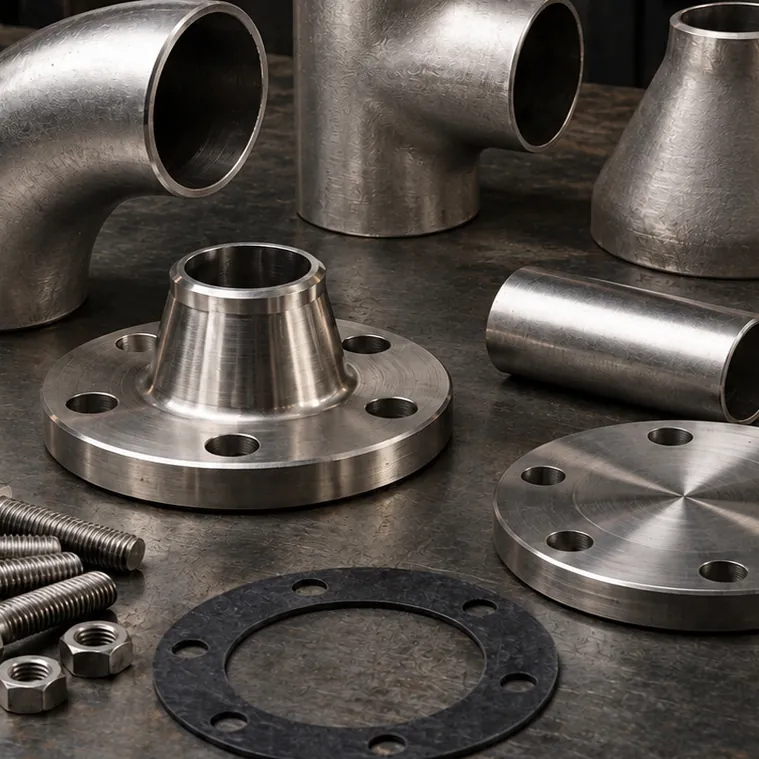
Отвод под приварку встык для поворота сварных нержавеющих трубопроводов на 90°. Длинный (1,5D) и короткий (1D) радиус; толщина…
Фитинги под приварку: отводы, тройники, переходы
Равнопроходной тройник под приварку встык для ответвления того же диаметра от сварного нержавеющего трубопровода. Для…
Фитинги под приварку: отводы, тройники, переходы
Концентрический переход под приварку встык для соосного изменения диаметра в сварном нержавеющем трубопроводе. Для напорных линий…

Переходники и ниппели BSP / NPT
Нержавеющий переходной ниппель с наружной резьбой BSP на одном конце и NPT — на другом. Соединяет оборудование с европейским и…

Переходники и ниппели BSP / NPT
Нержавеющий редукционный переходник (футорка) с наружной и внутренней конической резьбой NPT и шестигранным корпусом. Для…

Переходники и ниппели BSP / NPT
Нержавеющая заглушка с конической резьбой BSPT и шестигранной головкой для закрытия неиспользуемых портов с внутренней резьбой и…
Переходники и ниппели BSP / NPT
Нержавеющий прямой ниппель с наружной конической резьбой BSPT на обоих концах и шестигранным корпусом. Соединяет на коротком…
Нужной детали нет в списке?
Пришлите фото образца, чертёж или размеры — подберём подходящее соединение из каталога или изготовим на заказ.
Faik Güney · Контактное лицо
Услуги
Мы не ограничиваемся поставкой деталей: монтаж трубопроводов, сборка рукавов, нестандартное изготовление и техническая идентификация позволяют довести работу на объекте до конца.
Сварные и разборные нержавеющие линии из труб, фланцев и фитингов AISI 316/316L: разделка кромок под толщину стенки…
Подробнее об услуге – Изготовление нержавеющих трубопроводовПодбор шаровых кранов, игольчатых вентилей и обратных клапанов с корпусом из AISI 316L по корпусу, стандарту…
Подробнее об услуге – Краны, обратные клапаны и регулирование потокаИзготовление и обжим РВД с прямыми, 45° и 90° нержавеющими фитингами BSP, JIC, NPT, метрическими и под фланец SAE (по…
Подробнее об услуге – Изготовление и обжим РВДСоединители, угольники, тройники, штуцеры и адаптеры с обжимным соединением и трубой AISI 316/316L для измерительных…
Подробнее об услуге – Обвязка КИП и импульсные линииПодготовка к отгрузке стандартных нержавеющих фитингов, адаптеров, наконечников рукавов, фланцев и кранов в среднем за…
Подробнее об услуге – Поставки со склада и сервисОпределение резьб BSP, NPT, UNF/JIC и метрических измерением, правильный подбор ответной детали и выбор подходящего…
Подробнее об услуге – Определение резьбы и подбор соединенийОбзор
Коротко
На предприятиях пищевой промышленности и производства напитков применяются нержавеющие фитинги, ниппели, краны, фланцы и рукавные соединения из AISI 316/316L, которые обеспечивают легко очищаемую поверхность, коррозионную стойкость и удобный доступ для регулярного обслуживания. Подбор выполняется с учётом температуры, моющего средства, давления и диаметра линии. Для линий с прямым контактом с продуктом требования к гигиеническому исполнению и документации должен определить владелец проекта.
На пищевом производстве соединительная деталь подвергается двум разным воздействиям: кислоте, соли и сахару из продукта — и режиму мойки горячей щёлочью, кислотой и дезинфицирующими средствами в конце каждой смены. Неподходящий материал в таком цикле теряет качество поверхности, а неудачная конструкция оставляет карман, куда не доходит моющий раствор. Легко очищаемая поверхность, коррозионная стойкость и удобный доступ для регулярного обслуживания — основные критерии выбора на предприятиях пищевой промышленности и производства напитков.
GÜNEYSS поставляет производителям продуктов питания и напитков фитинги, ниппели, краны, фланцы и рукавные соединения из нержавеющей стали AISI 316/316L в зависимости от применения. От гидравлических контуров машин розлива и фасовки и прессов до вспомогательных линий в зоне мойки — подходящее соединение подбирается вместе с вами с учётом температуры, моющего средства, давления и диаметра линии.
Условия эксплуатации
Мы подбираем соединения с учётом этих условий и исходя из них определяем материал, тип уплотнения и способ монтажа.
Опишите свои условияГорячая щёлочь, кислота и хлорсодержащие дезинфицирующие средства ежедневно воздействуют на поверхность; материал и прокладки нужно подбирать с учётом этого.
Гидравлические соединения из углеродистой стали или с покрытием, которые моются вместе с корпусом машины, быстро ржавеют.
Тупиковые участки, поверхности с заусенцами и недренируемые линии создают микробиологический риск.
Перепады температуры между производством и мойкой ускоряют износ прокладок и рукавов.
Плановые остановки короткие; если деталь придёт не того размера, производственный график сдвигается.
Технические заметки по выбору
Что мы уточняем вместе с вами до заказа в отрасли «Пищевая промышленность».
Тип и температура применяемых щелочей, кислот и дезинфицирующих средств определяют выбор материала и прокладок.
Глухие концы и длинные ответвления образуют зоны, куда не доходит моющий раствор.
Кольцо O-ring должно быть совместимо и с моющими средствами, и с транспортируемой средой.
Требования к гигиеническому исполнению и документации для линий с прямым контактом с продуктом нужно указать на этапе запроса КП.
Часто заменяемые РВД в сборе и адаптеры следует иметь на складе до плановой остановки.
Подробное руководство
Для линий с прямым контактом с продуктом тип гигиенического соединения, шероховатость поверхности и требования к документации определяет владелец проекта. Если сообщить эти требования на этапе запроса коммерческого предложения, сразу станет ясно, какие позиции могут им соответствовать.
При выборе нержавеющей стали для пищевого производства решающим фактором зачастую оказывается не столько продукт, сколько режим мойки. Солевой рассол, томатные и фруктовые кислоты, кислотные и щелочные моющие растворы, а также хлорсодержащие дезинфицирующие средства повышают риск питтинговой коррозии стали 304. Легированная молибденом 316/316L обладает в таких средах более высокой стойкостью. Для сварных трубопроводов и приварных ниппелей предпочтительна низкоуглеродистая (не более 0,03 %) 316L, так как она снижает риск межкристаллитной коррозии в зоне сварки.
При превышении допустимых концентрации, температуры и времени контакта хлорсодержащих дезинфицирующих средств может пострадать и 316L. Применение дезинфицирующего средства в соответствии с инструкцией производителя и последующее ополаскивание чистой водой продлевают срок службы нержавеющей поверхности. Контакт нержавеющих деталей со стружкой или инструментом из углеродистой стали может привести к переносу железа на поверхность и появлению локальных пятен ржавчины; отдельный инструмент, предназначенный только для нержавеющей стали, при монтаже и обслуживании снижает этот риск.
В системах CIP линии промываются без разборки растворами щёлочи и кислоты заданной температуры и концентрации. При выборе соединений важны следующие моменты:
В гидравлических контурах пищевого оборудования соединения из углеродистой стали или с покрытием быстро корродируют при ежедневной мойке под давлением, а ржавчина может попасть в зону продукта. Нержавеющие фитинги и наконечники рукавов в значительной мере снижают этот риск. В машинах, где возможен случайный контакт с продуктом, могут применяться гидравлические жидкости, допущенные для пищевой промышленности (класс H1); в этом случае необходимо отдельно проверить совместимость материала прокладок с жидкостью.
На пищевых предприятиях пар и горячая вода интенсивно используются для варки, пастеризации, стерилизации и мойки. Выбор соединений для таких линий начинается с температуры: материал прокладок и рукава, если он есть, должны соответствовать рабочей температуре. На линиях, которые расширяются и сжимаются при перепадах температуры, точки соединения испытывают нагрузку, поэтому крепление и компенсацию необходимо планировать совместно. В линиях сжатого воздуха конденсат вызывает ржавление соединений из углеродистой стали, и эта ржавчина может попасть в приводы или в зону продукта; нержавеющие соединения снижают этот риск.
Полость корпуса шарового крана в закрытом положении может удерживать продукт и моющий раствор. Поэтому шаровые краны на вспомогательных линиях рекомендуется промывать в открытом положении и включать в план обслуживания. У обратных клапанов при монтаже необходимо проверить направление стрелки потока и доступ для обслуживания.
| Критерий выбора | На что влияет |
|---|---|
| Температура | Материал прокладок и тип рукава; особенно важно для линий горячей воды и пара |
| Моющее средство | Марка нержавеющей стали и совместимость прокладок |
| Давление | Тип корпуса фитинга, армирование рукава и класс фланца |
| Диаметр линии | Размер ниппеля, фитинга и крана; скорость потока и эффективность мойки |
На пищевом производстве плановые остановки на обслуживание, как правило, короткие и известны заранее. Если часто заменяемые РВД в сборе и адаптеры поставить на склад до графика обслуживания, простой не затянется. Белый налёт или коричневые пятна вокруг соединения после мойки могут указывать на проблему с концентрацией моющего средства или с ополаскиванием; визуальный контроль этих мест при обходах позволяет принять меры на раннем этапе. Стандартные размеры, имеющиеся на складе, готовятся к отгрузке в среднем за 1-3 рабочих дня; стандартное изготовление планируется в среднем за 5-10 рабочих дней, РВД в сборе по размеру — в среднем за 5-15 рабочих дней, нестандартные размеры и изготовление под проект — в среднем за 10-20 рабочих дней после технического согласования. Детали отгружаются с защитными колпачками на резьбе и портах, упакованные раздельно по размерам.
Применение
Специалисты отрасли «Пищевая промышленность», которым нужны соединительные элементы, рукава в сборе и нестандартные детали.
Нержавеющие соединения для вспомогательных технологических линий, гидравлики машин и систем мойки.
Линии возврата и дозирования CIP, подключения горячей воды и пара.
Соединения гидравлических и пневматических линий в зоне мойки машин розлива и укупорки.
Нержавеющие фитинги и наконечники рукавов, стойкие к кислой среде, в контурах гидравлических прессов.
Соединения машин, работающих в среде солевого рассола и интенсивной мойки.
Стандартизированные под машину комплекты РВД в сборе и нержавеющих адаптеров.
Галерея
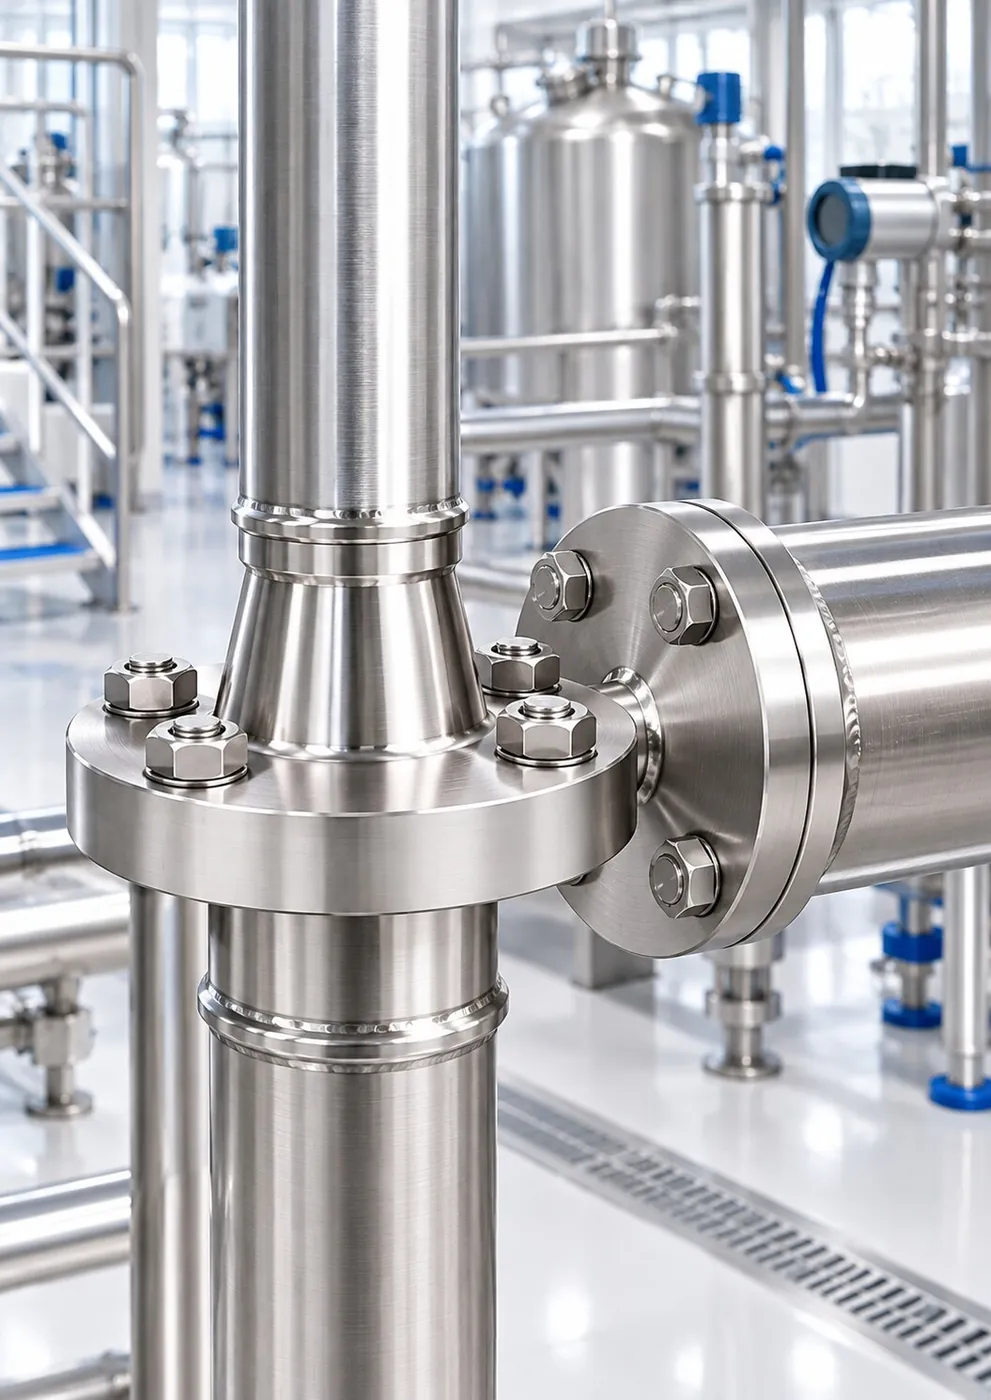
Нержавеющий резервуар и фланцевый трубопровод на пищевом производстве (иллюстративное изображение)
Нержавеющие шаровые краны и обратные клапаны для отсечения участков линии (иллюстративное изображение)
 РВД в сборе с нержавеющими наконечниками (иллюстративное изображение)
 Фитинги в пакетах, резьба и порты закрыты защитными колпачками (иллюстративное изображение)
База знаний
Складские позиции готовятся в среднем за 1-3 рабочих дня, стандартное изготовление занимает 5-10 рабочих дней, РВД в сборе по размерам — 5-15 рабочих…
В обжимном соединении с двумя кольцами переднее обжимное кольцо обеспечивает уплотнение, а заднее захватывает трубку. Для правильного монтажа трубку…

Фитинги и фланцы для нержавеющего трубопровода подбирают по значению DN/NPS трубы и толщине стенки по Schedule. На линиях, работающих под давлением и…
Часто задаваемые вопросы
Не нашли ответа — напишите нам; вместе уточним размер, стандарт резьбы и материал.
Напишите нам свой вопросСолевой рассол, фруктовые кислоты и хлорсодержащие дезинфицирующие средства повышают риск питтинговой коррозии стали 304. Легированная молибденом 316/316L в таких средах более стойка. На сварных линиях низкоуглеродистая 316L также снижает риск межкристаллитной коррозии в зоне сварки.
Для линий с прямым контактом с продуктом тип гигиенического соединения, шероховатость поверхности и требования к документации определяет владелец проекта. Если вы сообщите эти требования на этапе запроса коммерческого предложения, мы сразу уточним, какие позиции могут им соответствовать. Основные направления нашей работы — гидравлика машин, вспомогательные линии и системы мойки.
Могут. Горячие растворы щёлочи и кислоты вызывают затвердевание или набухание некоторых материалов прокладок. Если указать в заказе тип, концентрацию и температуру применяемого моющего средства, материал колец O-ring и прокладок будет подобран с их учётом.
На гидролиниях, которые моются водой под давлением вместе с корпусом машины, соединения из углеродистой стали или с покрытием быстро корродируют, а ржавчина может попасть в зону продукта. Нержавеющие фитинги и наконечники рукавов в значительной мере снижают этот риск. Если применяется пищевая гидравлическая жидкость, совместимость прокладок нужно проверить отдельно.
Да. Стандартные размеры, имеющиеся на складе, готовятся к отгрузке в среднем за 1-3 рабочих дня; стандартное изготовление планируется в среднем на 5-10 рабочих дней, РВД в сборе по размеру — в среднем на 5-15 рабочих дней. Если вы пришлёте перечень для обслуживания до даты остановки, мы разделим позиции на поставляемые со склада и требующие изготовления и выстроим график поставки с учётом этого.
Запрос КП
Сообщите диаметр линии, температуру, давление и применяемое моющее средство — мы предложим подходящие марки нержавеющей стали и варианты прокладок с графиком поставки.
Форма запроса: Пищевая промышленность
Другие отрасли