


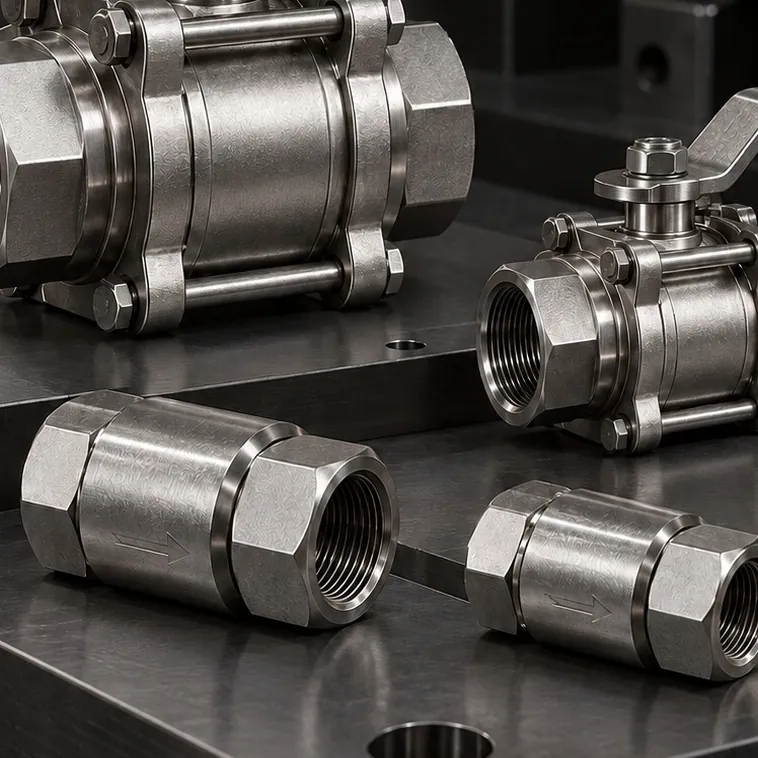
Kürəvi kranlar, iynəli ventillər və əks klapanlar
Paslanmayan kürəvi kran (yüksək təzyiq)
AISI 316L gövdəli, hidravlik və proses xətlərində dörddəbir dövrlə açıb-bağlamanı təmin edən yüksək təzyiqli paslanmayan kürəvi…
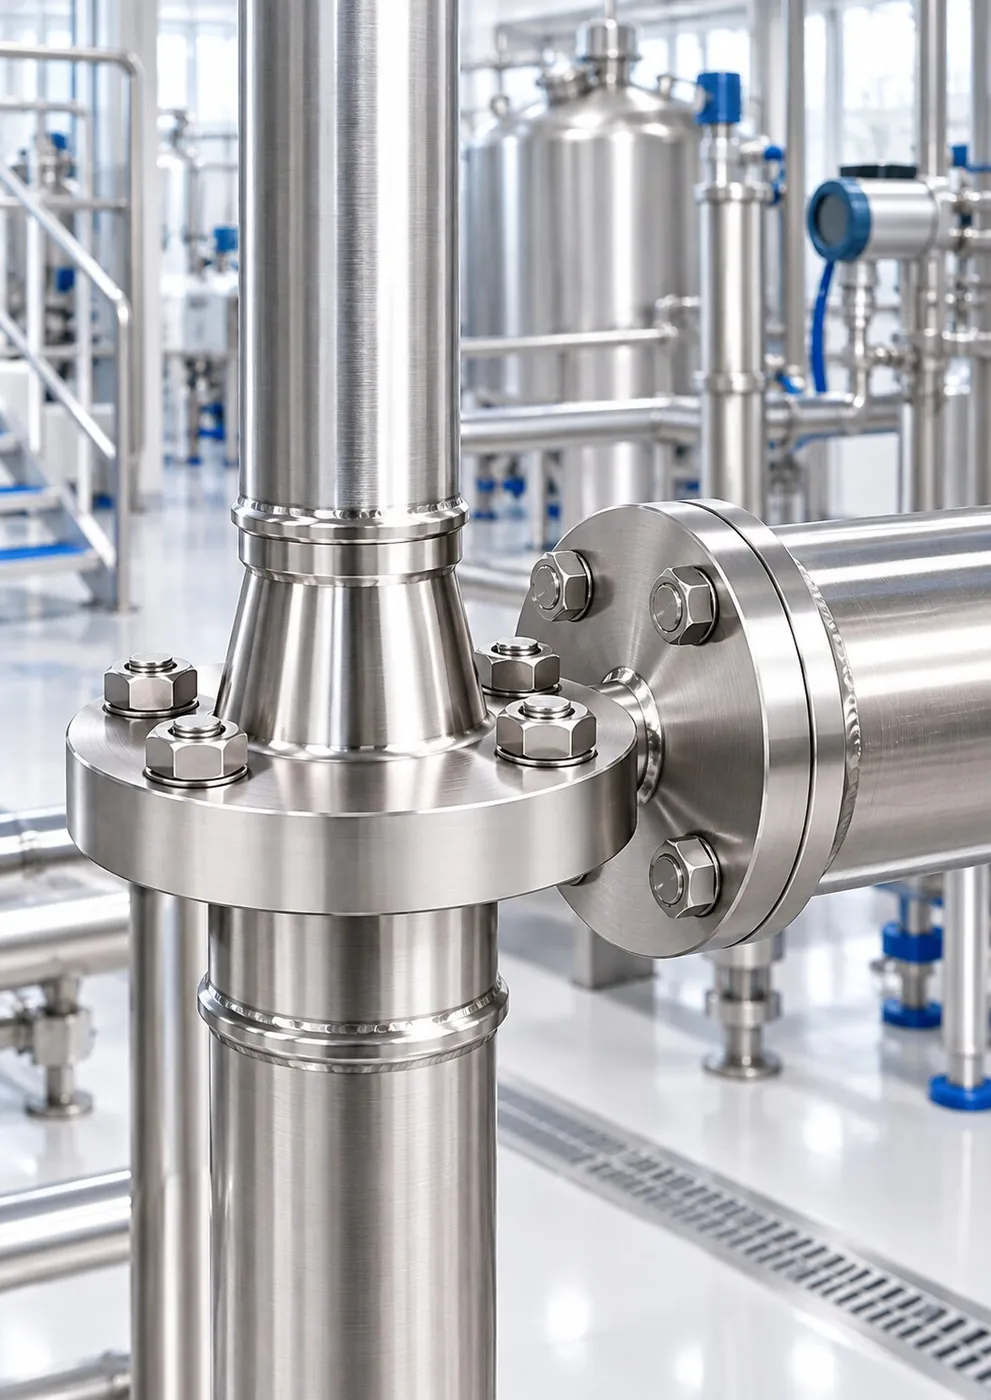
Gigiyena · CIP yuyulması · 316L
Təmizlənə bilən səth, korroziyaya davamlılıq və texniki xidmət üçün əlçatanlıq tələb edən qida və içki xətləri üçün AISI 316/316L fitinq, nippel, kürəvi kran, flans və şlanq birləşmə dəstləri.
Bu sektorda önə çıxan məhsullar
Bütün 18 məhsulMəhsullar
Qida və içki sənayesi sahəsinin şərtlərinə uyğun 18 məhsul siyahıya alınıb. Qrup seçərək daraldın; ölçü və yiv standartı üçün məhsul səhifəsinə keçin.
Kürəvi kranlar, iynəli ventillər və əks klapanlar
AISI 316L gövdəli, hidravlik və proses xətlərində dörddəbir dövrlə açıb-bağlamanı təmin edən yüksək təzyiqli paslanmayan kürəvi…
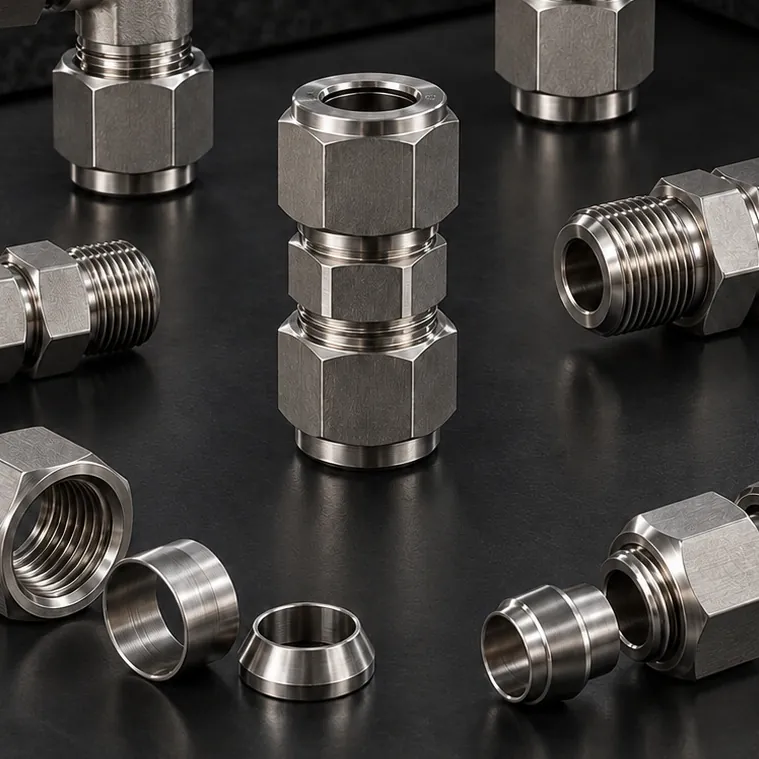
İkihalqalı instrumentasiya fitinqləri
İki instrumentasiya borusunu eyni ox üzrə birləşdirən ikihalqalı paslanmayan union. Ölçmə, idarəetmə və nümunə xətlərində…

Sıxma halqalı boru fitinqləri
İki ucu sıxma halqalı, orta qolu xarici BSPT yivli paslanmayan T-fitinq. Boru xəttindən manometrə, reləyə, krana və ya porta…
Kürəvi kranlar, iynəli ventillər və əks klapanlar
Konik ştoklu konstruksiyası ilə dəqiq sərf tənzimləməsi və ölçmə xətlərinin təcrid edilməsi üçün istifadə olunan paslanmayan…
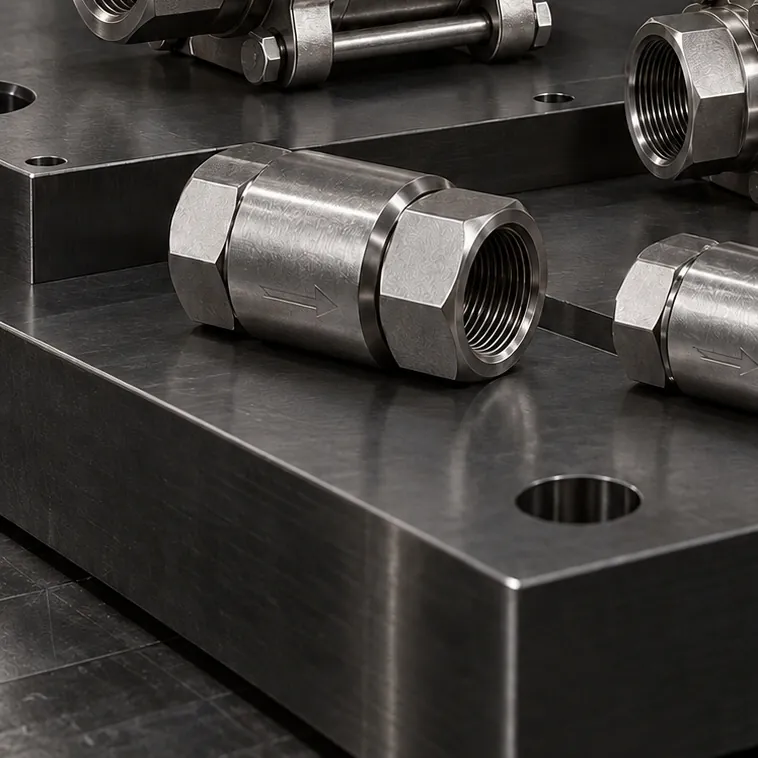
Kürəvi kranlar, iynəli ventillər və əks klapanlar
Axını bir istiqamətdə keçirən, əks axını yaylı bağlayıcı disklə kəsən xətt tipli paslanmayan əks klapan. Daxili BSP/NPT yivli…

İkihalqalı instrumentasiya fitinqləri
İki instrumentasiya borusunu 90° bucaq altında birləşdirən ikihalqalı paslanmayan dirsək (elbow). Panel daxilində və dar…
İkihalqalı instrumentasiya fitinqləri
Ölçmə və nəzarət xətlərində qol ayırmaq üçün üç ikihalqalı ucu olan paslanmayan instrumentasiya üçlüyü. Transmitter, manometr və…
İkihalqalı instrumentasiya fitinqləri
İnstrumentasiya borusunu yivli porta qoşan, bir ucu ikihalqalı, digər ucu NPT xarici yivli paslanmayan konnektor. Kranlar…
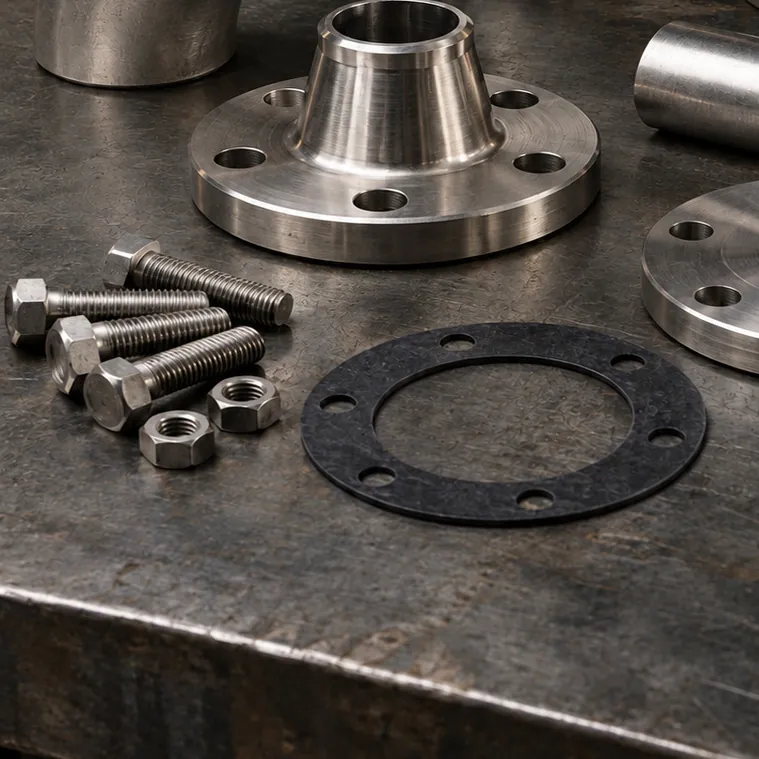
Paslanmayan borular və flanslar
Boruya uc-uca qaynaqla birləşən konik boyunlu paslanmayan flans. Təzyiq, temperatur və vibrasiya altında işləyən xətlərdə…
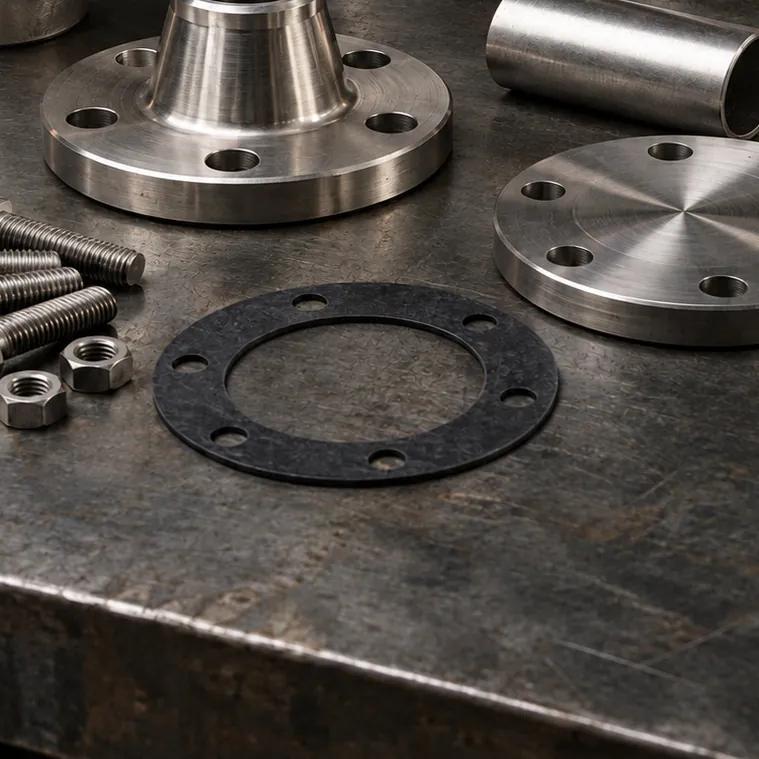
Paslanmayan borular və flanslar
Boru xəttinin və ya avadanlıq çıxışının ucunu bağlayan paslanmayan kor flans. Xəttin kor bağlanması, gələcək genişləndirmə üçün…

Paslanmayan borular və flanslar
Sıxma halqalı fitinqlər və qaynaqlı xətlər üçün metrik xarici diametrli tikişsiz paslanmayan hidravlik boru. AISI 316L; divar…
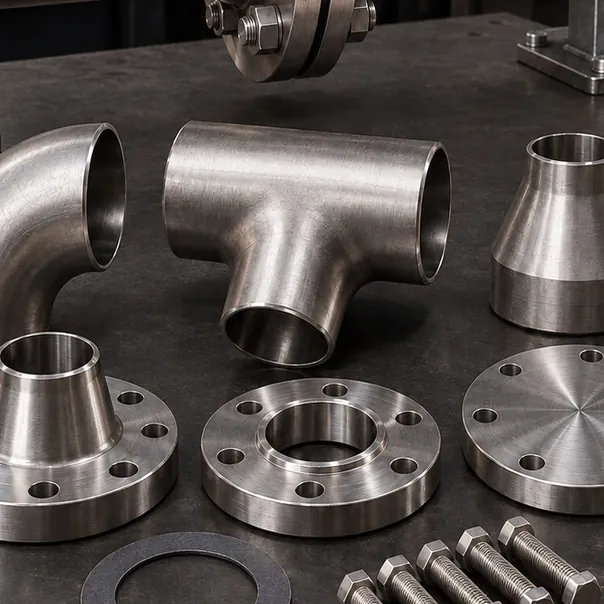
Boru fitinqləri: dirsək, üçlük, reduksiya
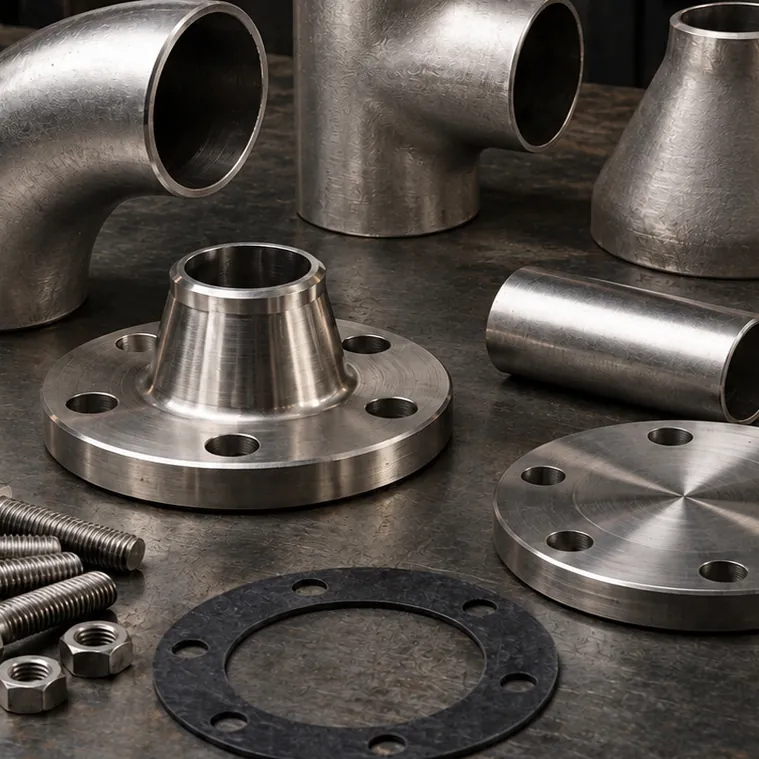
Qaynaqlı paslanmayan boru xətlərində istiqaməti 90° dəyişmək üçün uc-uca qaynaqlı dirsək. Uzun (1,5D) və qısa (1D) radius; boruya…
Boru fitinqləri: dirsək, üçlük, reduksiya
Qaynaqlı paslanmayan boru xəttindən eyni diametrdə qol ayırmaq üçün uc-uca qaynaqlı bərabər üçlük. Kollektor, paylayıcı və baypas…
Boru fitinqləri: dirsək, üçlük, reduksiya
Qaynaqlı paslanmayan boru xəttində eyni oxlu diametr keçidini təmin edən uc-uca qaynaqlı konsentrik reduksiya. Nasosların vurma…

BSP / NPT adapterlər və nippellər
Bir ucu BSP, digər ucu NPT xarici yivli paslanmayan keçid nippeli. Avropa və Amerika yiv standartlı avadanlıqları bir-birinə…

BSP / NPT adapterlər və nippellər
Çöl tərəfində xarici, iç tərəfində daxili NPT konik yivi olan paslanmayan reduksiya (futorka). Böyük portdan kiçik birləşməyə…

BSP / NPT adapterlər və nippellər
İstifadə olunmayan daxili yivli portları və yivli xətt uclarını bağlayan, BSPT konik yivli, altıbucaqlı başlı paslanmayan kor…
BSP / NPT adapterlər və nippellər
İki ucu BSPT konik xarici yivli, altıbucaqlı gövdəli paslanmayan düz nippel. İki daxili yivli portu, kranı və ya fitinqi qısa…
Axtardığınız detal siyahıda yoxdur?
Nümunənin fotosunu, texniki çertyoju və ya ölçü məlumatını göndərin; kataloqdan və ya xüsusi istehsal yolu ilə uyğun birləşməni müəyyənləşdirək.
Faik Güney · Səlahiyyətli şəxs
Xidmətlər
Detal təchizatından əlavə, boru xətləri, şlanq yığımlarının montajı, xüsusi istehsal və texniki müəyyənləşdirmə ilə sahədəki işi tamamlayırıq.
AISI 316/316L boru, flans və fitinqlərlə qaynaqlı və sökülə bilən paslanmayan xətlər: divar qalınlığına uyğun kənar…
Xidmətə baxın – Paslanmayan boru xətləriAISI 316L gövdəli kürəvi kran, iynəli ventil və əks klapanların gövdəyə, birləşmə standartına, keçid diametrinə…
Xidmətə baxın – Kürəvi kranlar, əks klapanlar və axına nəzarətHidravlik şlanqların hazırlanması və presləmə: düz, 45° və 90° paslanmayan uclarla BSP, JIC, NPT, metrik və SAE flanslı…
Xidmətə baxın – Hidravlik şlanqların hazırlanması və preslənməsiKiçik diametrli ölçmə, nəzarət və nümunə xətlərində AISI 316/316L boru ilə ikihalqalı union, dirsək, üçlük, konnektor…
Xidmətə baxın – İnstrumentasiya boru xətləriStandart paslanmayan fitinq, adapter, şlanq başlığı, flans və kürəvi kranlarda anbar vəziyyətindən asılı olaraq orta…
Xidmətə baxın – Anbardan sürətli təchizat və texniki dəstəkBSP, NPT, UNF/JIC və metrik yivlərin ölçmə ilə müəyyənləşdirilməsi, əks detalla düzgün uyğunlaşdırma və O-ring, bonded…
Xidmətə baxın – Yivin təyini və texniki məsləhətÜmumi baxış
Qısa cavab
Qida və içki müəssisələrində təmizlənə bilən səth, korroziyaya davamlılıq və müntəzəm texniki xidmət üçün əlçatanlıq təmin edən AISI 316/316L paslanmayan fitinq, nippel, kürəvi kran, flans və şlanq birləşmələrindən istifadə olunur. Seçim temperatur, yuyucu kimyəvi maddə, təzyiq və xəttin diametrinə görə aparılır. Məhsulla birbaşa təmasda olan xətlərdə gigiyenik konstruksiya və sənəd tələbləri layihə sahibi tərəfindən müəyyən edilməlidir.
Qida müəssisəsində birləşmə detalı iki fərqli təsirlə üzləşir: məhsuldan gələn turşu, duz və şəkər; həmçinin hər növbənin sonunda tətbiq olunan, isti kaustik, turşu və dezinfeksiyaedici vasitələrdən ibarət yuma rejimi. Yanlış material bu dövrdə öz səthini itirir, yanlış konstruksiya isə yuyucu məhlulun çata bilmədiyi bir boşluq saxlayır. Qida və içki müəssisələrində təmizlənə bilən səth, korroziyaya davamlılıq və müntəzəm texniki xidmət üçün əlçatanlıq əsas seçim meyarlarıdır.
GÜNEYSS qida və içki istehsalçıları üçün tətbiqə uyğun olaraq AISI 316/316L paslanmayan poladdan fitinq, nippel, kürəvi kran, flans və şlanq birləşmə dəstləri hazırlayır. Doldurma maşınlarının və preslərin hidravlik konturlarından yuma zonasındakı köməkçi xətlərə qədər temperatura, yuyucu kimyəvi maddəyə, təzyiqə və xəttin diametrinə uyğun birləşmə sizinlə birlikdə seçilir.
Sahə şərtləri
Birləşmə elementini bu şərtlərə görə seçir, materialı, kipləşmə tipini və montaj üsulunu da buna uyğun müəyyənləşdiririk.
Öz şərtlərinizi yazınİsti kaustik, turşu və xlorlu dezinfeksiyaedici vasitələr hər gün səthə təsir edir; material və araqat buna uyğun seçilməlidir.
Maşın korpusu ilə birlikdə yuyulan hidravlik birləşmələr karbonlu poladdan və ya örtüklü olduqda tez paslanır.
Durğun zonalar, çapaqlı səthlər və drenajı olmayan xətlər mikrobioloji risk yaradır.
İstehsal və yuma arasındakı temperatur dəyişmələri araqatları və şlanqları yorur.
Planlı dayanmalar qısa olur; detal yanlış ölçüdə gələrsə, istehsal qrafiki pozulur.
Texniki seçim qeydləri
Qida və içki sənayesi tətbiqlərində sifarişdən əvvəl birlikdə dəqiqləşdirdiyimiz məqamlar.
İstifadə olunan kaustik, turşu və dezinfeksiyaedici vasitənin növü və temperaturu material və araqat seçimini müəyyən edir.
Kor uclar və uzun qollar yuyucu məhlulun çata bilmədiyi zonalar yaradır.
O-ring həm yuyucu kimyəvi maddələrə, həm də xətdəki işçi mühitə uyğun olmalıdır.
Məhsulla birbaşa təmasda olan xətlərin gigiyenik konstruksiya və sənəd tələbləri təklif mərhələsində yazılmalıdır.
Tez-tez dəyişdirilən şlanq yığımları və adapterlər planlı dayanmadan əvvəl anbarda saxlanılmalıdır.
Ətraflı bələdçi
Məhsulla birbaşa təmasda olan xətlərdə gigiyenik birləşmə tipi, səthin kələ-kötürlüyü və sənəd tələbləri layihə sahibi tərəfindən müəyyən edilir. Bu şərtlər təklif mərhələsində bildirildikdə hansı mövqelərin təmin oluna biləcəyi əvvəlcədən aydınlaşır.
Qida müəssisələrində paslanmayan polad seçimində həlledici amil çox vaxt məhsuldan daha çox yuma rejimidir. Duzlu rassol, pomidor və meyvə turşuları, yumada istifadə olunan turşulu və qələvi məhlullar, həmçinin xlor əsaslı dezinfeksiyaedici vasitələr 304 markasında pittinq korroziyası riskini artırır. Molibdenlə legirlənmiş 316/316L bu mühitlərdə daha yüksək davamlılıq təmin edir. Qaynaqlı boru xətlərində və qaynaqlı nippellərdə aşağı karbonlu (ən çox 0,03%) 316L qaynaq zonasında kristallararası korroziya riskini azaltdığı üçün üstünlük təşkil edir.
Xlor əsaslı dezinfeksiyaedici vasitələrdə konsentrasiya, temperatur və təmas müddəti həddi aşıldıqda 316L də zədələnə bilər. Dezinfeksiyaedici vasitənin istehsalçının təlimatına uyğun istifadə edilməsi və ardınca təmiz su ilə yaxalanma paslanmayan səthin ömrünü uzadır. Paslanmayan detalların karbonlu polad yonqarı və ya karbonlu polad alətlərlə təması səthə dəmir hissəcikləri keçirərək lokal pas ləkələrinə səbəb ola bilər; montaj və texniki xidmətdə yalnız paslanmayan polad üçün ayrılmış alətlərdən istifadə bu riski azaldır.
CIP sistemlərində xətlər sökülmədən müəyyən temperatur və konsentrasiyadakı kaustik və turşu məhlulları ilə yuyulur. Birləşmə seçimində aşağıdakı məqamlar vacibdir:
Qida maşınlarının hidravlik konturlarında karbonlu polad və ya örtüklü birləşmələr hər gün təkrarlanan təzyiqli yumada qısa müddətdə korroziyaya uğrayır və pas ləkələri məhsul zonasına keçə bilər. Paslanmayan fitinqlər və şlanq başlıqları bu riski xeyli azaldır. Məhsulla təsadüfi təmas ehtimalı olan maşınlarda qida üçün yararlı (H1 sinfi) hidravlik mayelərdən istifadə edilə bilər; bu halda araqat materialının işçi mühitlə uyğunluğu ayrıca yoxlanılmalıdır.
Qida müəssisələrində bişirmə, pasterizasiya, sterilizasiya və yuma üçün buxar və isti sudan geniş istifadə olunur. Bu xətlərdə birləşmə seçimi temperaturdan başlayır: araqat materialı və varsa şlanq işçi temperatura uyğun olmalıdır. Temperatur dəyişmələri ilə genişlənib-daralan xətlərdə birləşmə nöqtələri gərginliyə məruz qalır; bərkitmə və elastiklik birlikdə planlaşdırılmalıdır. Sıxılmış hava xətlərində isə kondensat karbonlu polad birləşmələrdə pas əmələ gətirir və bu pas aktuatorlara və ya məhsul zonasına keçə bilər; paslanmayan birləşmələr bu riski azaldır.
Kürəvi kranlarda korpus boşluğu bağlı vəziyyətdə məhsul və yuyucu məhlul saxlaya bilər. Buna görə köməkçi xətlərdə istifadə olunan kürəvi kranların yuma zamanı açıq vəziyyətdə yuyulması və texniki xidmət planına daxil edilməsi tövsiyə olunur. Əks klapanlarda axın oxunun istiqaməti və servis üçün əlçatanlıq montaj zamanı yoxlanılmalıdır.
| Seçim meyarı | Təsiri |
|---|---|
| Temperatur | Araqat materialı və şlanq tipi; isti su və buxar xətlərində xüsusilə vacibdir |
| Yuyucu kimyəvi maddə | Paslanmayan polad markası və araqat uyğunluğu |
| Təzyiq | Fitinq korpusunun tipi, şlanqın gücləndirici qatı və flans sinfi |
| Xəttin diametri | Nippel, fitinq və kürəvi kran ölçüsü; axın sürəti və yumanın effektivliyi |
Qida istehsalında planlı texniki xidmət dayanmaları adətən qısa olur və əvvəlcədən müəyyənləşdirilir. Tez-tez dəyişdirilən şlanq yığımlarının və adapterlərin texniki xidmət qrafikindən əvvəl anbarda saxlanılması dayanma müddətinin uzanmasının qarşısını alır. Yumadan sonra birləşmə ətrafında qalan ağ çöküntü və ya qəhvəyi ləkə yuyucu kimyəvi maddənin konsentrasiyası və ya yaxalanma ilə bağlı xəbərdarlıq ola bilər; bu nöqtələrin texniki xidmət baxışlarında vizual yoxlanılması vaxtında tədbir görməyə imkan verir. Anbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal orta hesabla 5-10 iş günü, ölçüyə uyğun hazırlanan şlanq yığımları orta hesabla 5-15 iş günü, xüsusi ölçü və layihə üzrə istehsal isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır. Detallar yiv və port qoruyucu qapaqları ilə, ölçülərə görə ayrıca qablaşdırılaraq göndərilir.
Tətbiqlər
Qida və içki sənayesi sahəsində birləşmə elementlərinə, şlanq yığımlarına və xüsusi detallara ehtiyacı olan komandalar.
Prosesin köməkçi xətləri, maşın hidravlikası və yuma sistemləri üçün paslanmayan birləşmələr.
CIP qayıdış və dozalama xətləri, isti su və buxar birləşmələri.
Doldurma və qapaqbağlama maşınlarının yuma zonasındakı hidravlik və pnevmatik xətt birləşmələri.
Hidravlik pres konturlarında turşulu mühitə davamlı paslanmayan fitinqlər və şlanq başlıqları.
Duzlu rassol və intensiv yuma mühitindəki maşın birləşmələri.
Maşın üzərində standartlaşdırılmış paslanmayan şlanq yığımı və adapter dəstləri.
Qalereya
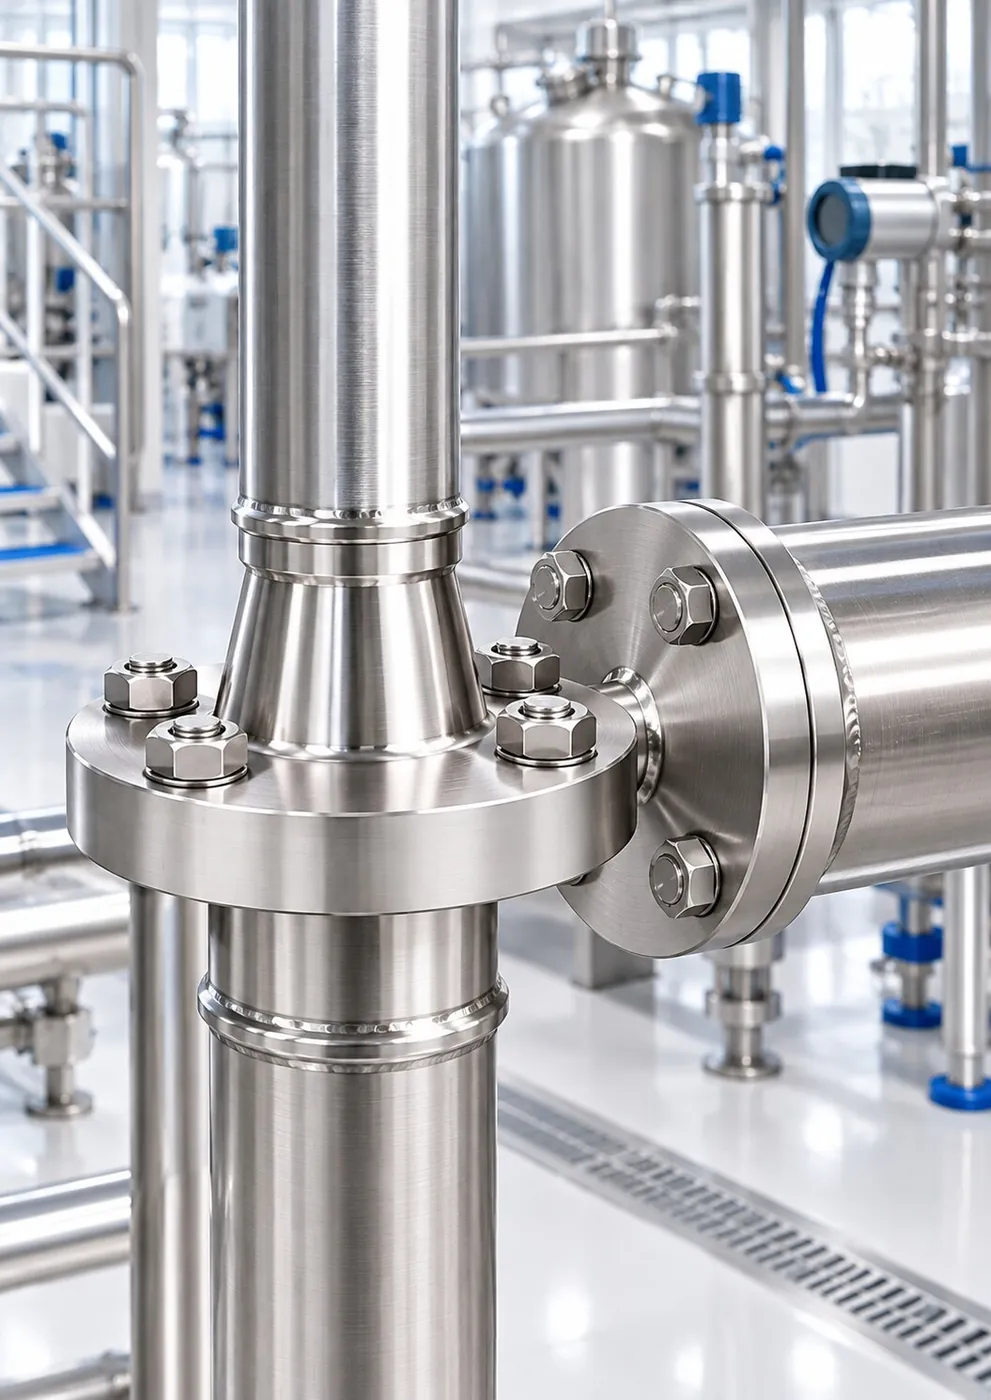
Qida müəssisəsində paslanmayan çən və flanslı boru xətti (illüstrativ şəkil)
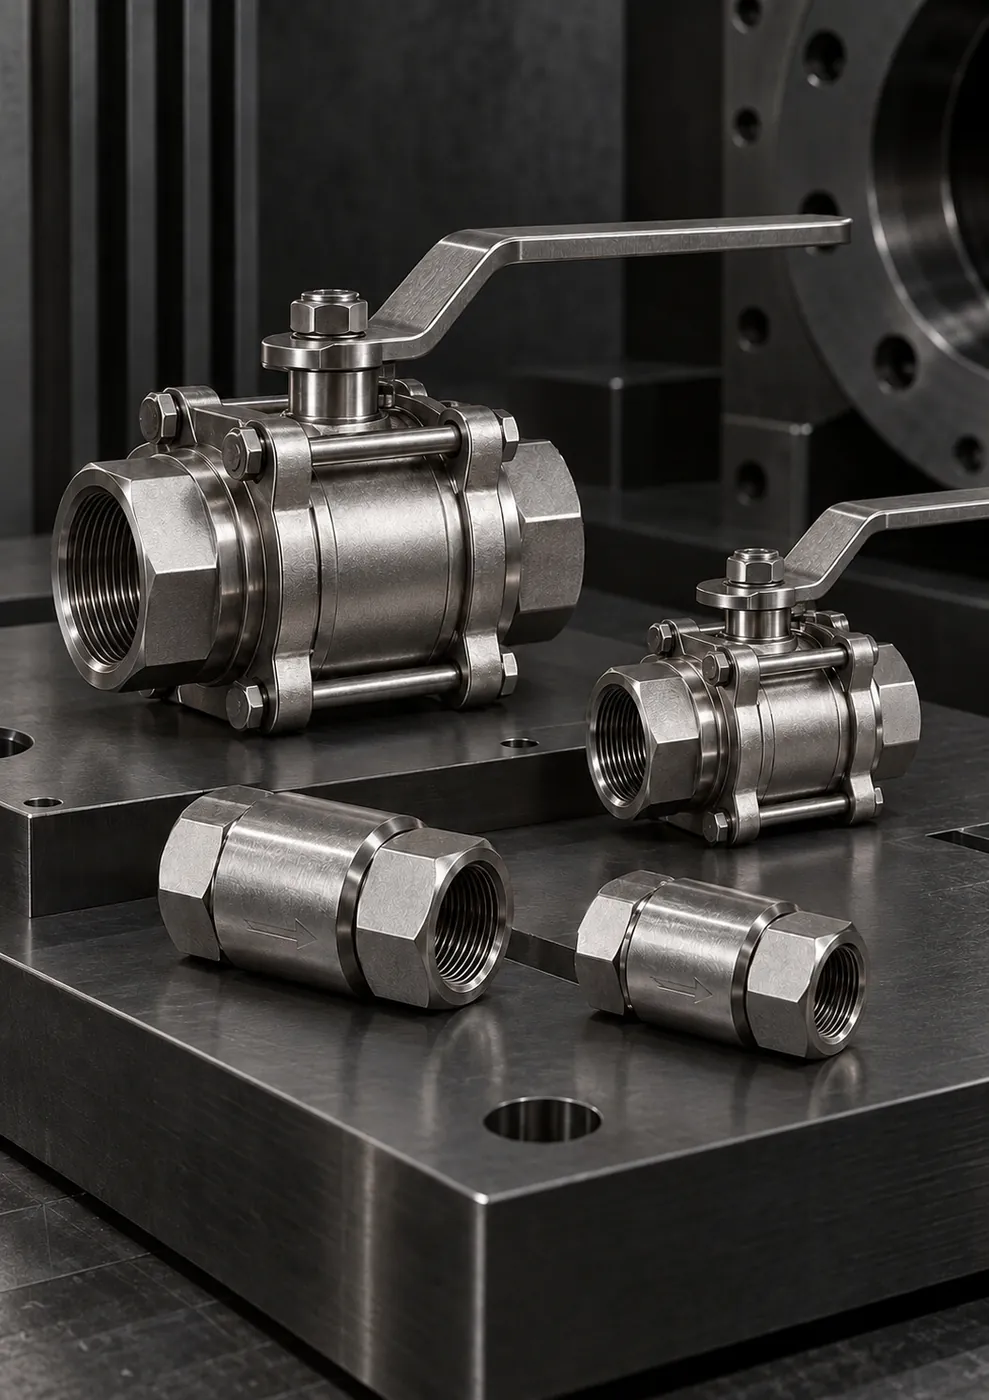
Xətti ayırmaq üçün paslanmayan kürəvi kranlar və əks klapanlar (illüstrativ şəkil)
 Paslanmayan uclu şlanq yığımları (illüstrativ şəkil)
 Yiv və portları qoruyucu qapaqlarla bağlanmış, paketlənmiş fitinqlər (illüstrativ şəkil)
Bilik mərkəzi
Anbar məhsulları orta hesabla 1-3 iş günü, standart istehsal 5-10 iş günü, ölçüyə uyğun montajlı şlanq yığımları 5-15 iş günü, xüsusi ölçülü və…
İkihalqalı birləşmədə ön sıxma halqası kipləşməni təmin edir, arxa sıxma halqası isə borunu tutur. Düzgün montaj üçün boru oxa perpendikulyar…

Paslanmayan boru xəttində fitinqlər və flans borunun DN/NPS dəyəri və Schedule üzrə divar qalınlığı ilə uyğunlaşdırılaraq seçilir. Təzyiq və…
Tez-tez verilən suallar
Sualınızın cavabı burada yoxdursa, yazın; ölçünü, yiv standartını və materialı birlikdə dəqiqləşdirək.
Sualınızı bizə yazınDuzlu rassol, meyvə turşuları və xlorlu dezinfeksiyaedici vasitələr 304 markasında pittinq korroziyası riskini artırır. Molibdenlə legirlənmiş 316/316L bu mühitlərdə daha yüksək davamlılıq göstərir. Qaynaqlı xətlərdə aşağı karbonlu 316L qaynaq zonasında kristallararası korroziya riskini də azaldır.
Məhsulla birbaşa təmasda olan xətlərdə gigiyenik birləşmə tipi, səthin kələ-kötürlüyü və sənəd tələbləri layihə sahibi tərəfindən müəyyən edilir. Bu şərtləri təklif mərhələsində bildirsəniz, hansı mövqelərin təmin oluna biləcəyini əvvəlcədən aydınlaşdırırıq. Diqqət mərkəzimizdə maşın hidravlikası, köməkçi xətlər və yuma sistemləri dayanır.
Verə bilər. İsti kaustik və turşu məhlulları bəzi araqat materiallarını bərkidir və ya şişirdir. İstifadə etdiyiniz yuyucu kimyəvi maddənin növünü, konsentrasiyasını və temperaturunu sifarişdə göstərsəniz, O-ring və araqat materialı buna uyğun seçilir.
Maşın korpusu ilə birlikdə təzyiqli su ilə yuyulan hidravlik xətlərdə karbonlu polad və ya örtüklü birləşmələr qısa müddətdə korroziyaya uğrayır və pas ləkələri məhsul zonasına keçə bilər. Paslanmayan fitinqlər və şlanq başlıqları bu riski xeyli azaldır. Qida üçün yararlı hidravlik maye istifadə olunursa, araqat uyğunluğu ayrıca yoxlanılmalıdır.
Bəli. Anbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal orta hesabla 5-10 iş günü, ölçüyə uyğun hazırlanan şlanq yığımları isə orta hesabla 5-15 iş günü ərzində planlaşdırılır. Texniki xidmət siyahısını dayanma tarixindən əvvəl bildirsəniz, anbardan təmin olunacaq və istehsal tələb edən mövqeləri ayırıb təhvil müddəti planını buna uyğun qururuq.
Təklif
Xəttin diametrini, temperaturu, təzyiqi və istifadə etdiyiniz yuyucu kimyəvi maddəni bildirin; uyğun paslanmayan polad markası və araqat variantlarını təhvil müddəti planı ilə bildirək.
Qida və içki sənayesi üzrə sorğu forması
Digər sektorlar