समुद्री, जहाज़ और मरीन · तकनीकी गाइड
स्टेनलेस स्टील पाइपलाइन में फ्लैंज के प्रकार और फिटिंग का चयन

संक्षिप्त उत्तर
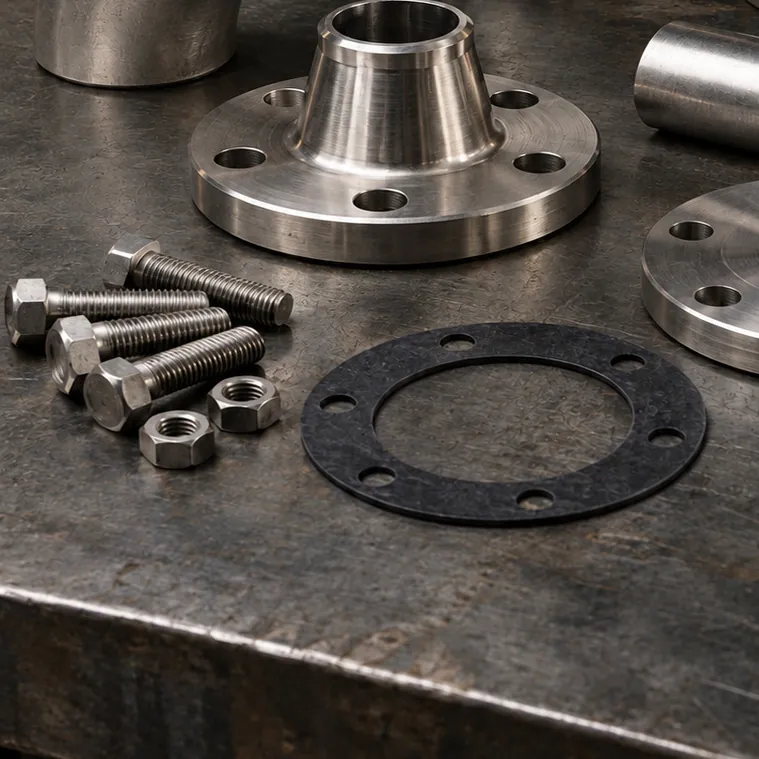
स्टेनलेस स्टील पाइपलाइन में फिटिंग और फ्लैंज, पाइप के DN/NPS मान और Schedule (दीवार की मोटाई) से मिलान करके चुने जाते हैं। दबाव और कंपन वाली लाइनों में वेल्ड नेक फ्लैंज, मध्यम परिस्थितियों में स्लिप-ऑन फ्लैंज और लाइन बंद करने के लिए ब्लाइंड फ्लैंज इस्तेमाल होता है; गैसकेट और बोल्ट फ्लैंज के प्रेशर क्लास और फेस के अनुसार तय किए जाते हैं। फ्लैंज को बोल्ट से ज़बरदस्ती खींचकर अलाइन नहीं किया जाता, और वेल्डिंग के बाद हीट टिंट साफ़ किए जाते हैं।
स्टेनलेस स्टील पाइपलाइन में एल्बो, टी, रिड्यूसर और फ्लैंज का चयन केवल नॉमिनल व्यास देखकर नहीं किया जा सकता। पाइप का बाहरी व्यास, दीवार की मोटाई, एंड प्रिपरेशन, प्रेशर क्लास, गैसकेट फेस और बोल्ट पैटर्न आपस में अनुकूल होने चाहिए। इस श्रृंखला की एक भी कड़ी छूट जाए, तो लाइन या तो असेंबली में फिट नहीं होती या संचालन के दौरान लीक करती है। रसायन, खाद्य, फायर फाइटिंग और जहाज़ पाइपिंग में अक्सर सामने आने वाले प्रश्नों को हमने इस लेख में एकत्र किया है।
पाइप साइज़: DN, NPS और Schedule
DN, NPS और वास्तविक बाहरी व्यास
DN (नॉमिनल व्यास) मीट्रिक और NPS (नॉमिनल पाइप साइज़) इंच आधारित पदनाम है; दोनों में से कोई भी पाइप का वास्तविक बाहरी व्यास सीधे नहीं बताता। उदाहरण के लिए, ASME साइज़ प्रणाली में NPS 2 (DN 50) पाइप का बाहरी व्यास 60.3 mm है। इसके अलावा, एक ही DN मान अलग-अलग पाइप मानकों में अलग-अलग बाहरी व्यास के बराबर हो सकता है; विशेष रूप से हाइजीनिक प्रोसेस पाइपों में बाहरी व्यास की श्रृंखलाएँ भिन्न होती हैं। फिटिंग और फ्लैंज ऑर्डर करते समय नॉमिनल मान के बजाय पाइप का बाहरी व्यास और मानक बताने से गलतियों से बचा जा सकता है।
Schedule और दीवार की मोटाई
एक ही नॉमिनल साइज़ के पाइप अलग-अलग दीवार की मोटाई में बनाए जाते हैं। ASME B36.19M के अंतर्गत स्टेनलेस स्टील पाइपों में Schedule 5S, 10S, 40S और 80S जैसी श्रृंखलाएँ इस्तेमाल होती हैं। Schedule बढ़ने पर बाहरी व्यास वही रहता है, दीवार की मोटाई बढ़ती है और आंतरिक व्यास घटता है।
- दीवार की मोटाई कार्य दबाव, तापमान, संक्षारण भत्ते (कोरोज़न अलाउंस) और लाइन के यांत्रिक भार के अनुसार चुनी जाती है।
- बट-वेल्ड फिटिंग की दीवार की मोटाई पाइप के समान Schedule की होनी चाहिए; अलग-अलग मोटाई वेल्ड बेवल पर स्टेप (असमानता) बना देती है।
- वेल्ड नेक फ्लैंज के नेक का आंतरिक व्यास पाइप के आंतरिक व्यास से मेल खाना चाहिए।
फिटिंग: लाइन की ज्यामिति
बट-वेल्ड फिटिंग (जैसे ASME B16.9) लाइन की दिशा और व्यास बदलती हैं:
- एल्बो: 90° और 45°। लॉन्ग रेडियस (LR, 1.5D) एल्बो प्रवाह में कम प्रतिरोध पैदा करते हैं; शॉर्ट रेडियस (SR, 1D) एल्बो तंग जगह में इस्तेमाल होते हैं।
- टी: इक्वल या रिड्यूसिंग आउटलेट वाली; लाइन से ब्रांच लेने के लिए।
- रिड्यूसर: कॉन्सेंट्रिक या एक्सेंट्रिक। पंप सक्शन में एयर पॉकेट न बने, इसके लिए एक्सेंट्रिक रिड्यूसर इस तरह लगाया जाता है कि उसकी सपाट (फ्लैट) साइड ऊपर रहे।
- कैप: लाइन के अंतिम सिरे को वेल्डिंग से बंद करने के लिए।
छोटे व्यास की लाइनों में सॉकेट-वेल्ड या थ्रेडेड फिटिंग भी इस्तेमाल की जा सकती हैं। लेकिन सॉकेट-वेल्ड जोड़ों में रह जाने वाला संकरा गैप संक्षारक वातावरण में क्रेविस संक्षारण का, और हाइजीनिक अनुप्रयोगों में साफ़ न हो सकने वाले क्षेत्र का जोखिम पैदा करता है।
फ्लैंज के प्रकार
| फ्लैंज प्रकार | कहाँ इस्तेमाल होता है? | लाभ | सावधानी |
|---|---|---|---|
| वेल्ड नेक (weld neck) | उच्च दबाव और तापमान, चक्रीय (साइक्लिक) भार | नेक स्ट्रेस को पाइप में क्रमिक रूप से स्थानांतरित करता है; बट वेल्ड निरीक्षण के लिए उपयुक्त है | नेक का आंतरिक व्यास पाइप से मेल खाना चाहिए; सटीक अक्षीय अलाइनमेंट आवश्यक है |
| स्लिप-ऑन (slip-on) | मध्यम और कम दबाव वाली लाइनें | पाइप पर सरकाकर आसानी से अलाइन होता है | अंदर और बाहर, दो फ़िलेट वेल्ड आवश्यक हैं; फ़टीग स्ट्रेंथ वेल्ड नेक की तुलना में कम है |
| ब्लाइंड (blind) | लाइन का अंतिम सिरा, टेस्ट और भविष्य के विस्तार बिंदु | लाइन को खोले जा सकने योग्य तरीके से बंद करता है | दबाव का पूरा भार अकेले झेलता है; प्रेशर क्लास लाइन के अनुरूप होना चाहिए |
| लैप जॉइंट फ्लैंज और स्टब एंड (lap joint, stub end) | बार-बार खोली जाने वाली, बोल्ट अलाइनमेंट की ज़रूरत वाली लाइनें | घूमने वाला फ्लैंज बोल्ट अलाइनमेंट आसान बनाता है; द्रव के संपर्क में केवल स्टब एंड आता है | फ्लैंज रिंग और स्टब एंड साथ-साथ चुने जाने चाहिए |
प्रेशर क्लास और फेस प्रकार
ASME B16.5 फ्लैंज में प्रेशर क्लास Class 150, 300, 600 की तरह, और EN 1092-1 फ्लैंज में PN 10, PN 16, PN 40 की तरह दर्शाया जाता है। दोनों प्रणालियों का बोल्ट सर्कल और होल पैटर्न अधिकांश साइज़ में अलग होता है; ASME और EN फ्लैंज को आपस में मिलाकर इस्तेमाल नहीं करना चाहिए। फ्लैंज फेस भी मेल खाना चाहिए: रेज़्ड फेस (RF), फ्लैट फेस (FF) या रिंग टाइप जॉइंट (RTJ)। फ्लैट फेस वाले कास्ट उपकरण फ्लैंज से रेज़्ड फेस फ्लैंज जोड़ने पर कसते समय कास्ट फ्लैंज में दरार आ सकती है।
गैसकेट और बोल्ट
- गैसकेट सामग्री द्रव और तापमान के अनुसार चुनी जाती है: PTFE आधारित, ग्रेफ़ाइट, कम्प्रेस्ड फ़ाइबर और स्पाइरल वाउंड गैसकेट अलग-अलग परिस्थितियों के लिए होते हैं। खाद्य लाइनों में ऐसी सामग्री इस्तेमाल होनी चाहिए जिसकी खाद्य-संपर्क उपयुक्तता प्रमाणित हो।
- गैसकेट साइज़ फ्लैंज के प्रेशर क्लास और फेस प्रकार के अनुरूप होना चाहिए; गैसकेट का आंतरिक व्यास प्रवाह मार्ग में बाहर नहीं निकलना चाहिए।
- गैसकेट दोबारा इस्तेमाल नहीं किए जाते; खोले गए हर फ्लैंज में नया गैसकेट लगाया जाता है।
- बोल्ट और नट की सामग्री वातावरण के अनुकूल चुनी जानी चाहिए; स्टेनलेस स्टील बोल्ट में गॉलिंग रोकने के लिए असेंबली पेस्ट का उपयोग करना चाहिए।
- कसना क्रॉस पैटर्न में और कई चरणों में किया जाता है; अंतिम राउंड में बोल्टों को क्रम से एक-एक कर जाँचकर सुनिश्चित किया जाता है कि भार बराबर बँट गया है।
अक्षीय मिसअलाइनमेंट: फ्लैंज को बोल्ट से अलाइन न करें
बोल्ट लगाने से पहले फ्लैंज फेस एक-दूसरे के समानांतर और समाक्षीय होने चाहिए। बीच के कोण या ऑफ़सेट को बोल्टों से खींचकर बंद करने पर गैसकेट एक ओर दब जाता है और दूसरी ओर ढीला रह जाता है। पंप और उपकरण के नोज़ल पर यह ज़ोर बेयरिंग और सील की ख़राबी तक की समस्याएँ पैदा करता है। लाइन को इस तरह सपोर्ट और क्लैंप किया जाना चाहिए कि बोल्ट ढीले होने पर भी फ्लैंज अपने-आप अलाइन रहें।
वेल्ड की सफ़ाई
वेल्ड की गुणवत्ता एज प्रिपरेशन से शुरू होती है। पाइप की दीवार की मोटाई के अनुरूप वेल्ड बेवल बनाया जाना चाहिए, और जुड़ने वाले पार्ट्स का अक्षीय अलाइनमेंट वेल्डिंग से पहले जाँचा जाना चाहिए। वेल्डिंग पद्धति और कंज़्यूमेबल प्रोजेक्ट की शर्तों और प्रयुक्त स्टेनलेस स्टील ग्रेड के अनुसार तय किए जाते हैं; 316L पाइप में भी फ़िलर मेटल इसी ग्रेड के अनुरूप चुना जाना चाहिए। वहीं, स्टेनलेस स्टील लाइन का जंग प्रतिरोध काफ़ी हद तक इस पर निर्भर करता है कि वेल्डिंग के बाद सतह किस स्थिति में छोड़ी गई है।
- रूट साइड की सुरक्षा: TIG वेल्डिंग में पाइप के अंदर सुरक्षात्मक (पर्ज) गैस न दी जाए, तो रूट साइड ऑक्सीकृत हो जाती है; खुरदरी और जंग के प्रति संवेदनशील सतह बनती है।
- हीट टिंट: वेल्ड के आसपास की रंगीन ऑक्साइड पट्टियाँ दिखाती हैं कि पैसिव फ़िल्म कमज़ोर हो गई है; इन्हें पिकलिंग और पैसिवेशन या उपयुक्त यांत्रिक विधि से हटाया जाना चाहिए।
- आयरन संदूषण: कार्बन स्टील पर इस्तेमाल हुए ब्रश और डिस्क स्टेनलेस स्टील सतह पर जंग के धब्बे पैदा करते हैं; केवल स्टेनलेस स्टील कार्य के लिए अलग रखे गए टूल इस्तेमाल किए जाने चाहिए।
- आंतरिक सफ़ाई: असेंबली के बाद लाइन को वेल्डिंग अवशेषों और चिप्स से मुक्त करने के लिए फ़्लश किया जाना चाहिए।
वेल्डेड जोड़ों में कम कार्बन वाला 316L चुनने से हीट-अफ़ेक्टेड ज़ोन में इंटरग्रैन्युलर संक्षारण का जोखिम कम होता है।
चेकलिस्ट
- क्या पाइप का बाहरी व्यास, मानक और Schedule मान तय है?
- क्या फिटिंग की दीवार की मोटाई पाइप से मेल खाती है?
- क्या फ्लैंज प्रकार, प्रेशर क्लास और फेस प्रकार काउंटर फ्लैंज के अनुरूप हैं?
- क्या गैसकेट सामग्री द्रव और तापमान के लिए उपयुक्त है?
- क्या बोल्ट की सामग्री, लंबाई और कसने का क्रम तय किया गया है?
- क्या फ्लैंज बिना बोल्ट के भी अलाइन रहते हैं?
- क्या वेल्डिंग के बाद रूट, हीट टिंट और आंतरिक सफ़ाई का काम पूरा हुआ?