海洋工程与钻井 · 技术指南
双卡套接头安装方法:仪表接头安装指南

简要回答
双卡套接头中,前卡套实现密封,后卡套卡紧管子。正确装配要求:管子垂直切割、去除毛刺、推入接头体直至底部,并按制造商规定的圈数拧紧螺母。最常见的错误是英制管与公制管混用:1/4 英寸(6.35 mm)管与 6 mm 管不能互相替代。
在压力表管路、取样回路、压力变送器和分析仪连接等小口径管路中,普遍采用双卡套仪表接头。这类接头无需焊接、无需螺纹,以受控的卡紧方式固定管子。装配正确时,可长期无故障运行;但管子准备过程中的一个小疏忽,就可能导致接头在首次加压时泄漏或管子脱出。
双卡套接头如何工作?
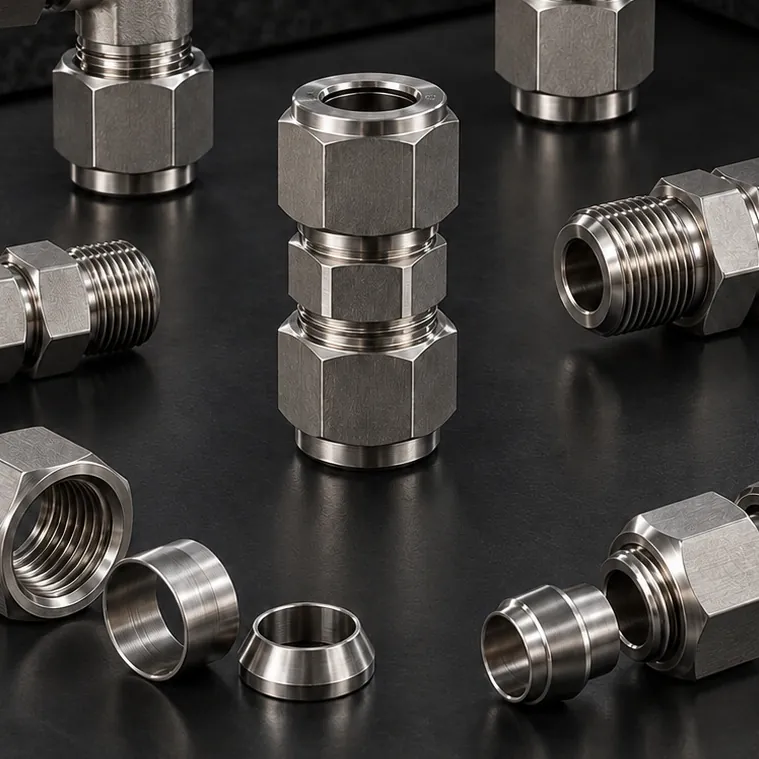
接头由四个零件组成:接头体、螺母、前卡套和后卡套。随着螺母拧紧,前卡套被压入接头体的锥形座并压紧管子表面,从而实现密封。后卡套推动前卡套,卡紧管子,并增强抗振动的握持力。要使这一机制正常工作,管子的尺寸、材质和硬度必须与接头相匹配。
管子选择:注意尺寸混淆
仪表管分为英制和公制两个尺寸系列。部分尺寸非常接近,肉眼无法区分:
| 公制管 | 最接近的英制管 | 英制管对应的毫米值 |
|---|---|---|
| 6 mm | 1/4" | 6.35 mm |
| 8 mm | 5/16" | 7.94 mm |
| 10 mm | 3/8" | 9.53 mm |
| 12 mm | 1/2" | 12.70 mm |
将英制接头装到公制管上,或将公制接头装到英制管上,装配时可能察觉不到;但接头在压力下可能泄漏,或使管子脱出。请从同一尺寸系列中选择管子和接头,在库存中分开存放并做好标识。
- 管子的外径公差和壁厚应在接头制造商推荐的范围内。
- 不锈钢接头应使用经退火、表面无划痕的 316/316L 管;管子硬度不得高于卡套。
- 如果管子上有纵向划痕、凹痕或椭圆变形,应将该段切除。
- 壁厚过薄的管子在卡套卡紧时可能向内塌陷;因此,应结合工作压力和接头制造商的建议一并确定壁厚。
- 不锈钢接头体不应搭配其他材质的管子;材质匹配对密封和防止电偶腐蚀都很重要。
分步装配
1. 切管
使用割管器或带导向的锯,垂直于轴线切断管子。使用割管器时,每转一圈只少量进刀;用力过大会使管端向内压扁并产生椭圆变形。
2. 去毛刺与清洁
用合适的去毛刺工具清除管端内外边缘的毛刺。切屑和毛刺不得进入管路,否则会堵塞测量仪表或导致卡套无法正确就位。切管后,用清洁干燥的空气或其他适当方法清洁管子内部。
3. 将管子插到底
在螺母和卡套已装在接头体上的状态下,将管子完全推入,直至抵住接头体内的台肩。如果管子没有插到底,卡套会在错误的位置卡住管子;接头在压力下可能泄漏,或管子可能滑出。管子插到底后,用手指拧紧螺母。
4. 标记与拧紧
在螺母手紧状态下,在螺母和接头体上画一条对齐的标记线。用扳手固定接头体,按制造商规定的圈数拧紧螺母。在许多双卡套系统中,1/4" 至 1" 尺寸的规定值为手紧后再拧 1¼ 圈;极小口径规定的圈数更少。请以所用接头的安装说明为准,不要凭估计确定圈数。借助标记线,可以随时掌握已拧过的圈数。
5. 检查
如制造商提供间隙规,将其插到螺母与接头体之间,检查是否已充分拧紧。若间隙规能插入间隙,说明接头尚未拧紧到位。
6. 加压与泄漏检查
装配完成后,管路应逐级加压。检查泄漏时,可在接头处涂抹合适的检漏液;出现气泡的接头,在管路泄压之前不得进行处理。气体管路的泄漏容许值远低于液体管路;在此类管路中,每个装配步骤都应认真执行。
重复装配
因维护而拆下的接头,可在卡套仍留在管子上的状态下重新安装。将带卡套的管子插入接头体,把螺母拧至原先的位置,然后再稍加拧紧。超过原位置过多会压坏卡套和管子。对于损坏或泄漏的接头,应切去管端,换用新的卡套组件重新装配。
最常见的错误
- 管子未插到底:这是泄漏和管子滑脱最常见的原因。
- 英制与公制零件混用:管子、卡套、螺母和接头体必须属于同一尺寸系列。
- 混用不同制造商的零件:卡套几何形状可能不同;接头体、螺母和卡套应采用同一系统的产品。
- 拧得过紧:会压坏卡套和管子,使重复装配变得困难。
- 在管子一侧缠生料带或涂密封剂:双卡套一侧由卡套实现密封;生料带和密封膏会混入管路。螺纹密封材料仅用于 NPT 等锥螺纹端。
- 在离接头太近处弯管:弯管后应留出一段直管段通向接头;否则管子无法插到底。
- 在带压状态下拧紧接头:如有泄漏,应先将管路泄压。
管路布置、弯管与支撑
仪表管路中,管子应使用管夹支撑,避免对接头施加载荷;过长且无支撑的管子会在振动作用下拉扯接头。在需要维护的仪表前设置直通接头或阀门,无需拆卸管路即可更换仪表。直通接头(union)、弯头(elbow)、三通(tee)、终端接头(connector)和过渡接头的组合,应根据管路布置统一规划。
弯管
改变管路走向时,用弯管代替在每个转折点设置弯头,可以减少接头数量,从而减少潜在的泄漏点。弯管时应使用与管子外径相配的带模具弯管器;徒手或用不合适的模具弯管会使管子椭圆化,并在弯曲内侧产生褶皱。相邻弯曲之间以及弯曲处与接头之间,应留出足够的直管段,使管子能够笔直地插入接头体。同一管路上有多处弯曲时,应先量好尺寸并做好标记,然后再弯管。
检查清单
- 管子和接头是否属于同一尺寸系列(英制或公制)?
- 管子是否垂直切割,内外毛刺是否已清除?
- 管子是否已插到接头体内的台肩处?
- 螺母是否已做标记,并按制造商说明规定的圈数拧紧?
- 如有间隙规,是否已用其进行检查?
- 管路是否已用管夹支撑?