Açık Deniz ve Sondaj · Teknik rehber
Çift Yüksüklü Rakor Montajı: Enstrümantasyon Fittings Rehberi

Kısa cevap
Çift yüksüklü bağlantıda ön yüksük sızdırmazlığı sağlar, arka yüksük boruyu kavrar. Doğru montaj için boru dik kesilir, çapağı alınır, gövdenin dibine kadar itilir ve somun üreticinin belirttiği tur kadar sıkılır. En sık hata inç ve metrik boruların karıştırılmasıdır: 1/4 inç (6,35 mm) ile 6 mm boru birbirinin yerine kullanılmaz.
Manometre hatları, numune alma devreleri, basınç transmitterleri ve analizör bağlantıları gibi küçük çaplı hatlarda çift yüksüklü enstrümantasyon fittings kullanılır. Bu bağlantılar boruyu kaynaksız ve dişsiz, kontrollü bir kavramayla tutar. Doğru montajda uzun süre sorunsuz çalışırlar; ama boru hazırlığındaki küçük bir ihmal, bağlantının ilk basınçta kaçırmasına veya boruyu bırakmasına yol açabilir.
Çift yüksüklü bağlantı nasıl çalışır?
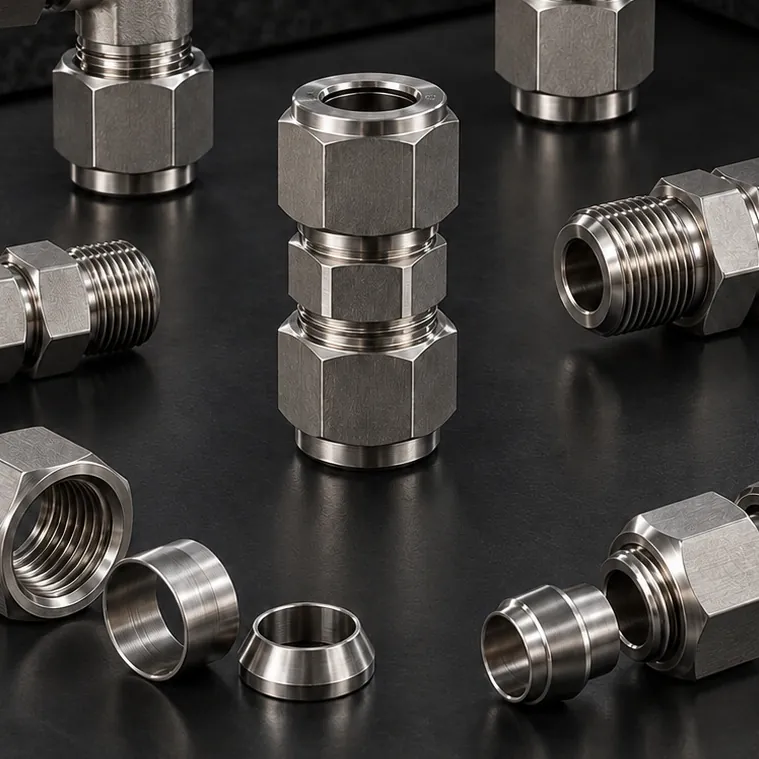
Bağlantı dört parçadan oluşur: gövde, somun, ön yüksük ve arka yüksük. Somun sıkıldıkça ön yüksük gövdenin konik yuvasına ve boru yüzeyine bastırılarak sızdırmazlığı sağlar. Arka yüksük ön yüksüğü iter, boruyu kavrar ve titreşime karşı tutunmayı güçlendirir. Bu mekanizmanın doğru çalışması için boru ölçüsünün, malzemesinin ve sertliğinin bağlantıyla uyumlu olması gerekir.
Boru seçimi: ölçü karışıklığına dikkat
Enstrümantasyon borusu inç ve metrik olmak üzere iki ayrı ölçü ailesinde üretilir. Bazı ölçüler birbirine çok yakındır ve gözle ayırt edilemez:
| Metrik boru | En yakın inç boru | İnç borunun milimetre karşılığı |
|---|---|---|
| 6 mm | 1/4" | 6,35 mm |
| 8 mm | 5/16" | 7,94 mm |
| 10 mm | 3/8" | 9,53 mm |
| 12 mm | 1/2" | 12,70 mm |
Metrik boruya inç bağlantı ya da inç boruya metrik bağlantı takmak montaj sırasında fark edilmeyebilir; ancak bağlantı basınç altında kaçırabilir veya boruyu bırakabilir. Boruyu ve bağlantıyı aynı ölçü ailesinden seçin, stokta ayrı tutun ve etiketleyin.
- Boru dış çap toleransı ve et kalınlığı, bağlantı üreticisinin önerdiği aralıkta olmalıdır.
- Paslanmaz bağlantılarda tavlanmış, yüzeyi çiziksiz 316/316L boru kullanılmalıdır; boru yüksükten sert olmamalıdır.
- Boru üzerinde boyuna çizik, ezik veya ovallik varsa o bölüm kesilip ayrılmalıdır.
- Çok ince cidarlı boru yüksüğün kavramasıyla içe çökebilir; bu nedenle et kalınlığı, çalışma basıncı ve bağlantı üreticisinin önerisine göre birlikte seçilmelidir.
- Paslanmaz gövdeyle farklı malzemeden boru kullanılmamalıdır; malzeme uyumu hem sızdırmazlık hem de galvanik korozyon açısından önemlidir.
Adım adım montaj
1. Boru kesimi
Boruyu boru kesici veya kılavuzlu testere ile eksene dik olarak kesin. Boru kesici kullanıyorsanız bıçağı her turda az miktarda ilerletin; fazla bastırmak boru ucunu içe doğru ezer ve ovalleştirir.
2. Çapak alma ve temizlik
Boru ucunun iç ve dış kenarındaki çapakları uygun bir çapak alma aletiyle temizleyin. Talaş ve çapak hattın içine kaçmamalıdır; ölçüm cihazının tıkanmasına veya yüksüğün düzgün oturmamasına neden olur. Kesimden sonra boru içini temiz ve kuru havayla ya da uygun bir yöntemle temizleyin.
3. Boruyu dibe oturtma
Somun ve yüksükler gövdedeyken boruyu, gövdedeki omuza dayanana kadar sonuna dek itin. Boru dibe oturmazsa yüksük boruyu yanlış noktadan kavrar; bağlantı basınç altında kaçırabilir veya boru dışarı kayabilir. Boru dibe oturduktan sonra somunu parmakla sıkın.
4. İşaretleme ve sıkma
Somun parmak sıkılığındayken somunun üzerine ve gövdeye hizalı bir işaret çizin. Gövdeyi bir anahtarla sabitleyerek somunu, üreticinin öngördüğü tur kadar sıkın. Birçok çift yüksüklü sistemde 1/4" ile 1" arasındaki ölçüler için bu değer parmak sıkılığından sonra 1¼ turdur; çok küçük çaplarda daha az tur öngörülür. Kullandığınız bağlantının montaj talimatını esas alın, tur sayısını tahmin etmeyin. İşaret, kaç tur döndürdüğünüzü takip etmenizi sağlar.
5. Kontrol
Üreticinin boşluk mastarı varsa somun ile gövde arasına yerleştirerek yeterli sıkmanın yapılıp yapılmadığını kontrol edin. Mastar aradaki boşluğa giriyorsa bağlantı yeterince sıkılmamıştır.
6. Basınçlandırma ve kaçak kontrolü
Montaj tamamlandıktan sonra hat kademeli olarak basınçlandırılmalıdır. Kaçak kontrolünde bağlantıya uygun bir kaçak tespit sıvısı sürülebilir; kabarcık oluşan bağlantıda hat basınçsız bırakılmadan müdahale edilmez. Gaz hatlarında kaçak toleransı sıvı hatlarına göre çok daha düşüktür; bu hatlarda montaj adımlarının her biri özenle uygulanmalıdır.
Tekrar montaj
Bakım için sökülen bağlantı, yüksükleri boru üzerinde kalmış haliyle yeniden takılabilir. Boruyu yüksükleriyle birlikte gövdeye oturtun, somunu önceki konumuna kadar getirin, ardından hafif bir ek sıkma yapın. Önceki konumu fazla geçmek yüksükleri ve boruyu ezer. Hasarlı veya kaçıran bir bağlantıda boru ucu kesilip yeni yüksük takımıyla montaj tekrarlanmalıdır.
En sık yapılan hatalar
- Boruyu dibe oturtmamak: Kaçak ve boru kaymasının en yaygın nedenidir.
- İnç ve metrik parçaları karıştırmak: Boru, yüksük, somun ve gövde aynı ölçü ailesinden olmalıdır.
- Farklı üreticilerin parçalarını karıştırmak: Yüksük geometrileri farklı olabilir; gövde, somun ve yüksükler aynı sistemden kullanılmalıdır.
- Fazla sıkmak: Yüksük ve boruyu ezer, tekrar montajı zorlaştırır.
- Boru tarafına bant veya sızdırmazlık malzemesi sürmek: Çift yüksüklü tarafta sızdırmazlığı yüksük sağlar; bant ve pasta hattın içine karışır. Diş sızdırmazlık malzemesi yalnızca NPT gibi konik dişli uçlarda kullanılır.
- Bağlantıya çok yakın bükmek: Bükümden sonra bağlantıya kadar düz bir boru bölümü bırakılmalıdır; aksi halde boru dibe oturmaz.
- Basınç altındaki bağlantıyı sıkmak: Kaçak varsa hat önce basınçsız bırakılır.
Hat düzeni, bükme ve destek
Enstrümantasyon hattında boru, bağlantılara yük bindirmeyecek şekilde kelepçelerle desteklenmelidir; uzun ve desteksiz boru titreşimle bağlantıyı zorlar. Bakım gerektiren cihazların önüne union bağlantı veya vana koymak, hattı sökmeden cihaz değiştirmeyi sağlar. Union, dirsek (elbow), tee, düz bağlantı (connector) ve adaptör grupları hat düzenine göre birlikte planlanmalıdır.
Boru bükme
Hat yönünü değiştirmek için her noktaya dirsek koymak yerine boruyu bükmek, bağlantı sayısını ve dolayısıyla olası kaçak noktalarını azaltır. Bükmede boru dış çapına uygun kalıplı bir bükme aleti kullanılmalı; elle veya uygun olmayan kalıpla yapılan büküm boruyu ovalleştirir, iç kısmında buruşma oluşturur. Bükümler arasında ve bükümle bağlantı arasında, borunun gövdeye düz girebileceği kadar düz bölüm bırakılmalıdır. Aynı hat üzerinde birden fazla büküm varsa ölçüler önce hazırlanıp işaretlenmeli, sonra bükülmelidir.
Kontrol listesi
- Boru ve bağlantı aynı ölçü ailesinden (inç ya da metrik) mi?
- Boru dik kesildi, iç ve dış çapağı alındı mı?
- Boru gövdedeki omuza kadar oturtuldu mu?
- Somun işaretlendi ve üretici talimatındaki tur kadar sıkıldı mı?
- Varsa boşluk mastarıyla kontrol yapıldı mı?
- Hat kelepçelerle desteklendi mi?