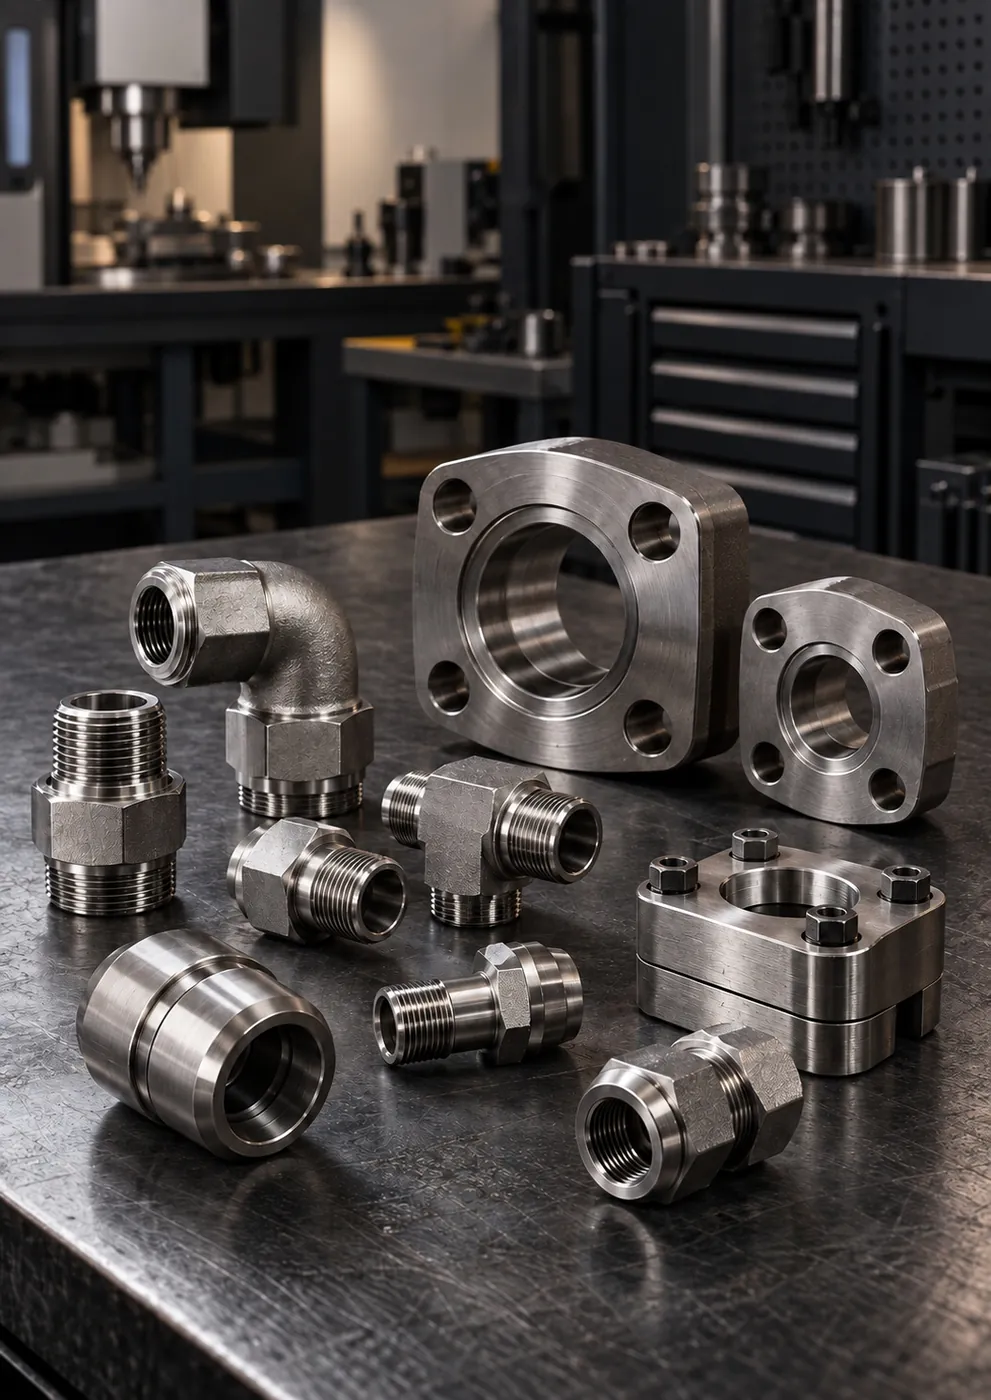
Hortum Rakorları ve Soketler
Banjo Rakor ve Cıvata
Detay ve teklif
CNC işleme · Diş profili · Seri tekrarlanabilirlik
AISI 316/316L çubuktan diş profili, sızdırmazlık koniği, anahtar ağzı ve bağlantı geometrisi, teknik resimdeki toleranslara göre CNC tezgâhlarda işlenir; seri üretimde tekrarlanabilir ölçü.

Kısa cevap
GÜNEYSS, paslanmaz rakor, nipel, adaptör, SAE flanş ve özel bağlantı parçalarını AISI 316/316L yuvarlak ve altı köşe çubuktan CNC tezgâhlarda işler. BSPP/BSPT, NPT, UNF/JIC ve metrik dişlerde adım, açı ve yüzey doğruluğu kontrol edilir. CNC işleme aşaması parçaya göre 2-5 gün sürer; standart imalatlar ortalama 5-10 iş günü içinde planlanır.
Paslanmaz bir bağlantı parçasının güvenilirliği; diş profili, sızdırmazlık yüzeyi ve montaj ölçülerinin birlikte doğru olmasına bağlıdır. Dişi doğru ama koniği hatalı bir adaptör de, ölçüsü doğru ama sızdırmazlık alnı çizik bir nipel de sahada aynı sonucu verir: kaçak. CNC imalatta teknik resmi hem üretimin hem de kontrolün ortak referansı olarak kullanıyoruz.
Korozyon direnci ve uzun servis ömrü gereken uygulamalar için AISI 316/316L yuvarlak çubuk, altı köşe çubuk ve boru hammaddesi kullanılır. Çap, et kalınlığı ve işleme payı; parçanın diş standardına, basınç sınıfına ve nihai ölçüsüne göre belirlenir. Hammadde kabulünde yüzey, çap ve parti bilgileri kontrol edilir; parti düzeni izlenebilir tutulur.
Delik, anahtar ağzı, diş ve yüzey operasyonları, parçanın bağlama ve kontrol düzenine göre planlanır. Sızdırmazlık yüzeyi ile dişin aynı bağlamada işlenmesi, ikisinin eş eksenli kalmasını sağlar; eksenden kaçık bir konik, doğru dişe rağmen tam oturmaz.
BSP ailesi 55° Whitworth profiline; NPT, UNF ve metrik dişler 60° profile sahiptir. BSPT ve NPT dişler 1:16 koniktir; BSPP, UNF ve metrik dişler paraleldir. Her dişte adım, açı ve çap birlikte kontrol edilir; paralel ve konik diş birbirine karıştırılmaz.
JIC bağlantılarda 37° konik oturma yüzeyi, DIN 2353/ISO 8434-1 bağlantılarda 24° koni, ORFS bağlantılarda O-ring kanallı düz alın ve paralel dişli portlarda conta yüzeyi işlenir. Bu yüzeylerdeki çizik, darbe veya çapak doğrudan bir kaçak yoludur; yüzey bütünlüğü ölçü kadar önemlidir.
Altı köşe anahtar ağızları standart anahtar ölçüsüne uygun işlenir. Dar montaj alanlarında anahtarın dönebileceği boşluk, parçanın toplam boyu ve port mesafeleri teknik resimde birlikte değerlendirilir.
Malzeme kalitesi (AISI 316 veya 316L), diş standardı ve ölçüsü, sızdırmazlık tipi, kritik çaplar ve toleranslar, anahtar ağzı ölçüsü, toplam boy ve yüzey beklentisi. Eksik kalan bilgi işe başlamadan önce yazılı olarak tamamlanır; böylece imalat ve kontrol aynı referansa göre yapılır.
Aynı parçanın çok sayıda üretildiği işlerde hedef, ilk parçayla son parçanın aynı ölçüde çıkmasıdır. İlk parça ölçülüp onaylandıktan sonra seri üretime geçilir; üretim boyunca kritik ölçüler düzenli aralıklarla kontrol edilir. Bakım yedeği olarak alınan bir parçanın aylar sonra aynı ölçüde yeniden üretilebilmesi de bu kontrollü düzene bağlıdır.
İşleme sonrasında keskin çapaklar alınır, diş dipleri ve geçiş bölgeleri temizlenir. Parça; montajı zorlaştıracak darbe, çizik veya deformasyon açısından incelenir ve paslanmaz yüzeyin canlılığı korunur.
Savunma sanayiinde mobil hidrolik sistemler ve kompakt güç üniteleri için ölçüsel tekrarlanabilirlik; havacılıkta yer destek ve test ekipmanları için temiz diş ve kompakt geometri; denizcilik ve açık denizde tuzlu ortama dayanıklı adaptörler; haddehanelerde ve karton fabrikalarında makine portuna uygun dirsek, adaptör ve flanş blokları; kimya tesislerinde proses hattına uygun geçiş parçaları.
İmalat adımlarının tipik süreleri: hammadde kontrolü 0,5-1 gün, kesim 0,5-1 gün, CNC işleme 2-5 gün, temizlik 0,5-1 gün, kontrol 1-2 gün, paketleme 0,5-1 gün. Standart imalatlar ortalama 5-10 iş günü, özel ölçü ve proje parçaları teknik onay sonrası ortalama 10-20 iş günü içinde planlanır.
Süreç
6 adımda talepten teslimata
Malzeme, teknik resim, bağlantı standardı ve kritik toleranslar işe başlamadan teyit edilir.
AISI 316/316L çubuk kontrol edilir, çap ve boya göre kesilir.
Delik, anahtar ağzı, diş ve sızdırmazlık yüzeyleri bağlama düzenine göre işlenir.
Çapak alınır, diş dipleri ve geçiş bölgeleri temizlenir.
Diş uyumu, çap, yüzey ve sızdırmazlık bölgesi kontrol edilir.
Dişler ve portlar kapatılır, parçalar ölçü ve sipariş grubuna göre ayrı paketlenir.
Sektörler
Sektör sayfasında bu hizmetin o sahaya özel uygulamalarını, önerilen ürünleri ve sık sorulan soruları bulursunuz.

Güverte vinçleri, ırgat, dümen makinesi, pasarella ve makine dairesi hatları için tuzlu su serpintisine ve titreşime dayanıklı AISI 316L rakor, hortum grubu, SAE flanş ve vana.

Sondaj gemisi ve platformlarda vinç, boru taşıma, güverte makineleri ve güç ünitesi hatları için AISI 316L hortum uçları, SAE flanşlar, adaptörler ve vanalar.

Mobil hidrolik sistemler, bakım tezgâhları ve kompakt güç üniteleri için teknik resim onayından sonra CNC'de işlenen SAE flanş, adaptör, dirsek ve hortum rakorları.
Yer destek ekipmanı, hidrolik test tezgâhları ve bakım atölyeleri için temiz diş ve sızdırmazlık yüzeyli, kompakt geometrili AISI 316/316L bağlantılar.

Kimyasal transfer ve proses hatlarında akışkan uyumu, korozyon direnci, sıcaklık ve basınç birlikte değerlendirilerek seçilen paslanmaz rakor, nipel, vana, flanş ve hortum bağlantıları.

Pres, merdane ve hidrolik güç ünitelerinde yüksek çevrim, sıcaklık ve titreşime uygun yüksek basınç hortum uçları, SAE flanşlar ve adaptörler; bakım acilleri için stoktan tedarik.
Yeraltı ve açık ocak makineleri, kırma-eleme, flotasyon, liç ve drenaj hatları için maden suyu, titreşim ve aşınmaya göre seçilen AISI 316L hortum ucu, SAE flanş, adaptör ve vana.

Korrugatör, merdane, kesim ve aktüatör hatlarında sürekli çalışan hidrolik sistemlerin bakım süresini azaltan dirsek, T bağlantı, adaptör, hortum rakoru ve SAE flanşlar.
8 ürün
Hortum Rakorları ve Soketler  SAE Flanş Sistemleri
 SAE Flanş Sistemleri
 SAE Flanş Sistemleri
 Kaynaklı Nipel ve Rakorlar Kaynaklı Nipel ve Rakorlar
 Özel İmalat Parçaları
 Özel İmalat Parçaları
SSS
Sorunuz burada yoksa hazır mesajla WhatsApp'tan yazın; teknik ekip doğrudan yanıtlasın.
WhatsApp'tan sorunBSPP (paralel) ve BSPT (konik), NPT, UNF/JIC ve metrik bağlantılarda imalat yapılır. Teknik resimde diş standardı, ölçüsü ve sızdırmazlık yöntemi belirtilmelidir; belirtilmemişse numune üzerinden tespit edilir ve üretimden önce yazılı olarak teyit edilir.
AISI 316 ve 316L, içerdiği molibden sayesinde klorürlü ortamlarda, örneğin deniz suyu etkisinde, çukurcuk korozyonuna karşı daha dayanıklıdır. 316L'nin karbon oranı en fazla %0,03'tür; kaynak yapılan parçalarda taneler arası korozyon riskini azaltır.
Diş adımı, açısı ve çapı ölçülür; diş uyumu karşı parça veya diş kontrol aletiyle doğrulanır. Sızdırmazlık yüzeyi ayrıca incelenir; çapak, darbe ve çizik kalmaması sağlanır.
Adet, teknik değerlendirmede ölçü, malzeme ve çalışma şartlarıyla birlikte ele alınır. Az adetli özel parçalar da seri işler de bu değerlendirmeyle planlanır ve her ikisinde de ilk parça ölçü kontrolünden geçer.
Paslanmaz çelik dişlerde, özellikle kuru ve hızlı sıkmada sıkışma (galling) görülebilir. Temiz ve çapaksız diş, uygun montaj pastası ve kontrollü sıkma bu riski azaltır.
Teklif ve teknik teyit
Talebinizi kısaca yazın; ölçü, malzeme ve termin netleştikten sonra yazılı teklifle dönüş yapalım.
Teklifi hızlandıran bilgiler