


 Накрайници и чаши за маркучи
Банджо накрайник и холендров болт
Детайли и оферта
CNC обработка · Профил на резбата · Повторяемост в серия
Профилът на резбата, уплътнителният конус, плоскостите под ключ и присъединителната геометрия се обработват от прът AISI 316/316L на CNC машини според допуските в техническия чертеж; повторяеми размери при серийно производство.

Накратко
GÜNEYSS обработва на CNC машини неръждаеми фитинги, нипели, адаптери, SAE фланци и специални свързващи детайли от кръгъл и шестостенен прът AISI 316/316L. При резбите BSPP/BSPT, NPT, UNF/JIC и метричните резби се контролират стъпката, ъгълът и точността на повърхността. Етапът на CNC обработката отнема 2-5 дни в зависимост от детайла; стандартното производство се планира средно за 5-10 работни дни.
Надеждността на неръждаемия свързващ детайл зависи от това профилът на резбата, уплътнителната повърхност и монтажните размери да са верни едновременно. Адаптер с правилна резба, но с грешен конус, и нипел с верен размер, но с надраскано уплътнително чело, дават един и същ резултат на обекта: теч. При CNC обработката използваме техническия чертеж като обща отправна точка както за производството, така и за контрола.
За приложения, изискващи корозионна устойчивост и дълъг експлоатационен живот, се използват кръгъл прът, шестостенен прът и тръби от AISI 316/316L. Диаметърът, дебелината на стената и прибавката за обработка се определят според стандарта на резбата, класа на налягане и крайния размер на детайла. При приемането на суровината се проверяват повърхността, диаметърът и партидните данни; партидите се водят проследимо.
Операциите по пробиване, плоскости под ключ, резба и повърхности се планират според схемата на закрепване и контрол на детайла. Обработването на уплътнителната повърхност и резбата при едно и също закрепване гарантира тяхната съосност; конус, изместен от оста, не ляга плътно дори при правилна резба.
Семейството BSP е с профил Whitworth 55°; резбите NPT, UNF и метричните резби са с профил 60°. Резбите BSPT и NPT са конични 1:16; резбите BSPP, UNF и метричните са цилиндрични. При всяка резба стъпката, ъгълът и диаметърът се проверяват заедно; цилиндричната и коничната резба не се объркват.
Обработват се 37° конично легло при връзките JIC, 24° конус при връзките DIN 2353/ISO 8434-1, плоско чело с канал за О-пръстен при връзките ORFS и уплътнителна повърхност при портовете с цилиндрична резба. Драскотина, удар или грат по тези повърхности е пряк път за теч; целостта на повърхността е толкова важна, колкото и размерът.
Шестостенните плоскости под ключ се обработват според стандартните размери на ключовете. При тесни монтажни пространства в техническия чертеж се оценяват заедно свободното място за завъртане на ключа, общата дължина на детайла и разстоянията между портовете.
Марка на материала (AISI 316 или 316L), стандарт и размер на резбата, тип на уплътняването, критични диаметри и допуски, размер под ключ, обща дължина и изисквания към повърхността. Липсващата информация се допълва писмено преди началото на работата; така производството и контролът се извършват по една и съща отправна точка.
При поръчки, в които един и същ детайл се произвежда в голямо количество, целта е първата и последната бройка да излязат с еднакви размери. Към серийно производство се преминава след измерване и одобрение на първата бройка; по време на производството критичните размери се проверяват на редовни интервали. От тази контролирана организация зависи и възможността детайл, закупен като резервна част, да бъде произведен отново със същите размери месеци по-късно.
След обработката се отстранява острият грат, а дъната на резбите и преходните зони се почистват. Детайлът се проверява за удари, драскотини или деформации, които биха затруднили монтажа, и се запазва чистият вид на неръждаемата повърхност.
Повторяемост на размерите за мобилни хидравлични системи и компактни хидравлични агрегати в отбранителната промишленост; чиста резба и компактна геометрия за оборудване за наземно обслужване и изпитване в авиацията; адаптери, устойчиви на солена среда, в морското дело и офшорния сектор; колена, адаптери и фланцови блокове, съответстващи на портовете на машините, във валцовите заводи и фабриките за картон; преходници, подходящи за технологичните линии, в химическите предприятия.
Типична продължителност на производствените етапи: контрол на суровината 0,5-1 ден, рязане 0,5-1 ден, CNC обработка 2-5 дни, почистване 0,5-1 ден, контрол 1-2 дни, опаковане 0,5-1 ден. Стандартното производство се планира средно за 5-10 работни дни, а детайлите с нестандартни размери и по проект – средно за 10-20 работни дни след техническото одобрение.
Процес
От запитването до доставката в 6 стъпки
Материалът, техническият чертеж, стандартът на връзката и критичните допуски се потвърждават преди началото на работата.
Прътът AISI 316/316L се проверява и се реже по диаметър и дължина.
Отворите, плоскостите под ключ, резбата и уплътнителните повърхности се обработват според схемата на закрепване.
Отстранява се гратът, дъната на резбите и преходните зони се почистват.
Проверяват се съвпадението на резбата, диаметърът, повърхността и уплътнителната зона.
Резбите и портовете се затварят, детайлите се опаковат поотделно по размер и група от поръчката.
Сектори
На страницата на сектора ще намерите специфичните приложения на тази услуга в съответната област, препоръчаните продукти и често задаваните въпроси.

Фитинги, окомплектовани маркучи, SAE фланци и кранове от AISI 316L, устойчиви на солени пръски и вибрации, за палубни кранове, брашпили, кормилни машини, пасарели и линии в машинното отделение.

Накрайници за маркучи, SAE фланци, адаптери и кранове от AISI 316L за линиите на кранове, системи за пренасяне на тръби, палубни механизми и хидравлични агрегати на сондажни кораби и платформи.

SAE фланци, адаптери, колена и накрайници за маркучи, обработвани на CNC след одобрение на техническия чертеж, за мобилни хидравлични системи, стендове за поддръжка и компактни хидравлични агрегати.
Компактни връзки от AISI 316/316L с чисти резби и уплътнителни повърхности за оборудване за наземно обслужване, хидравлични изпитвателни стендове и сервизи за техническо обслужване.

Неръждаеми фитинги, нипели, кранове, фланци и връзки за маркучи за линии за пренос на химикали и технологични линии, подбрани при комплексна оценка на съвместимостта със средата, корозионната устойчивост, температурата и налягането.

Накрайници за маркучи за високо налягане, SAE фланци и адаптери, подходящи за високата цикличност, температурата и вибрациите при преси, валци и хидравлични агрегати; доставка от склад при аварийна поддръжка.
Накрайници за маркучи, SAE фланци, адаптери и кранове от AISI 316L, подбрани според рудничната вода, вибрациите и износването, за подземна и открита минна техника, трошене и пресяване, флотация, излужване и отводняване.

Колена, тройници, адаптери, накрайници за маркучи и SAE фланци, които намаляват времето за поддръжка на непрекъснато работещите хидравлични системи в линиите за велпапе, валците, линиите за рязане и изпълнителните механизми.
8 продукта
Накрайници и чаши за маркучи  SAE фланци
 SAE фланци
 SAE фланци
 Хидравлични нипели и фитинги за заваряване Хидравлични нипели и фитинги за заваряване
 Детайли по поръчка
 Детайли по поръчка
Галерия
 Неръждаем прът AISI 316/316L като суровина и контрол на размерите с шублер (илюстративно изображение)
 Асортимент от неръждаеми фитинги, адаптери и колена (илюстративно изображение)
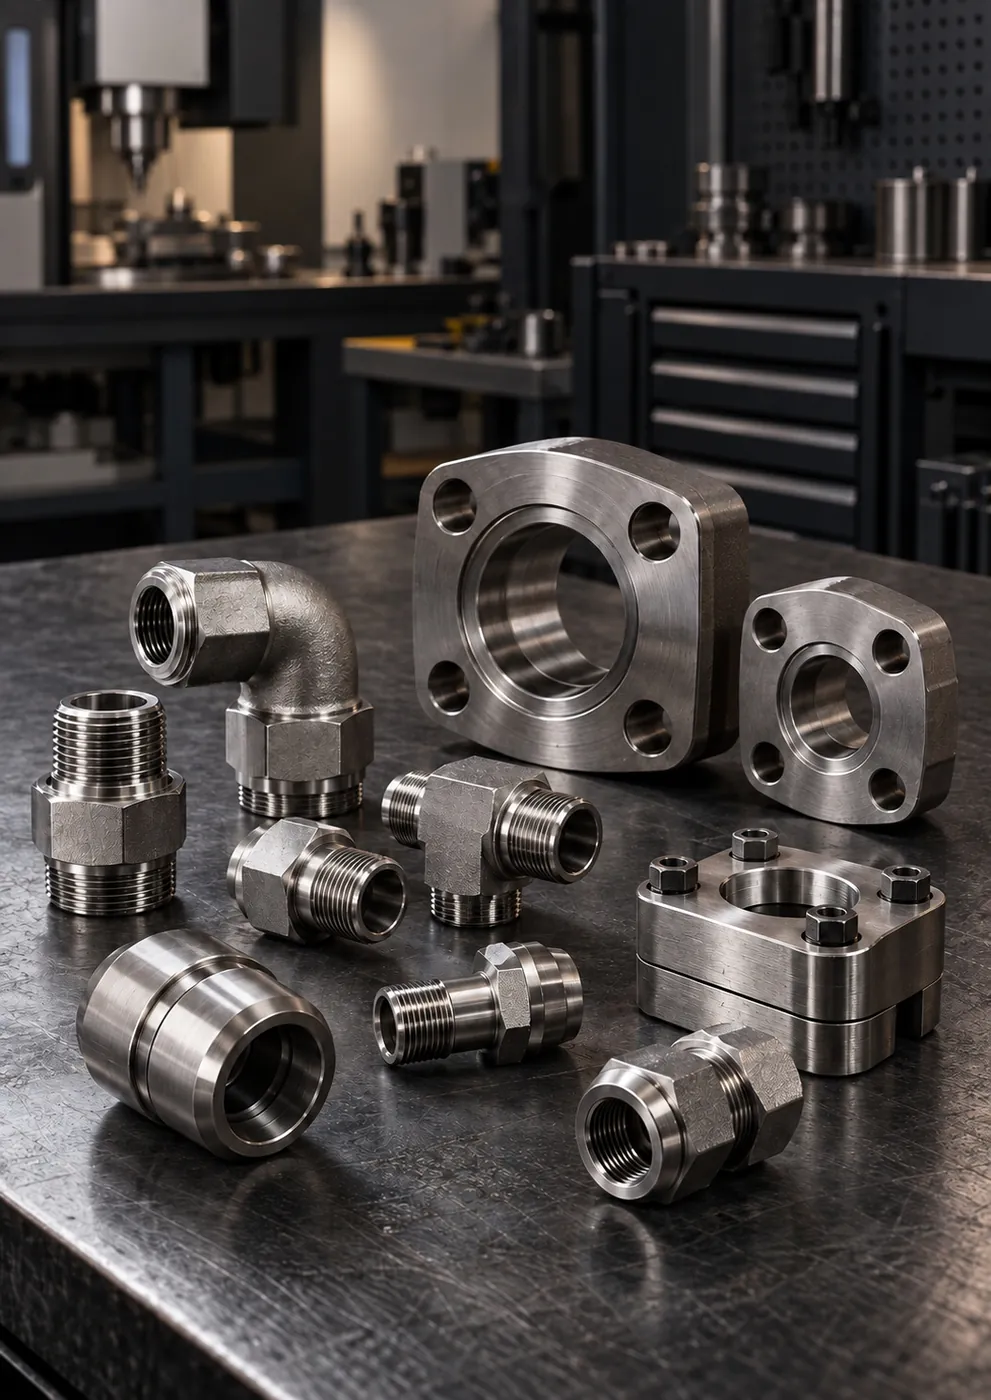 SAE фланцови блокове, колена и фитинги (илюстративно изображение)
 SAE фланци и болтови комплекти (илюстративно изображение)
ЧЗВ
Ако въпросът ви не е тук, пишете ни в WhatsApp с готовото съобщение – техническият екип ще ви отговори директно.
Попитайте в WhatsAppИзработваме връзки с резби BSPP (цилиндрична) и BSPT (конична), NPT, UNF/JIC и метрични. В техническия чертеж трябва да са посочени стандартът и размерът на резбата и методът на уплътняване; ако не са посочени, те се определят по мостра и се потвърждават писмено преди производството.
Благодарение на съдържащия се молибден AISI 316 и 316L са по-устойчиви на питингова корозия в хлоридни среди, например при въздействие на морска вода. Съдържанието на въглерод в 316L е най-много 0,03%; това намалява риска от междукристална корозия при заварявани детайли.
Измерват се стъпката, ъгълът и диаметърът на резбата; съвпадението на резбата се потвърждава с насрещен детайл или с калибър за резба. Уплътнителната повърхност се проверява отделно, като се гарантира, че по нея няма грат, удари и драскотини.
Количеството се разглежда при техническата оценка заедно с размерите, материала и работните условия. Както специалните детайли в малки количества, така и серийните поръчки се планират въз основа на тази оценка, като и в двата случая първата бройка преминава контрол на размерите.
При резбите от неръждаема стомана, особено при сухо и бързо затягане, може да се появи задиране (galling). Чистата резба без грат, подходящата монтажна паста и контролираното затягане намаляват този риск.
Оферта и техническо потвърждение
Опишете накратко запитването си – след като изясним размера, материала и срока, ще ви изпратим писмена оферта.
Информация, която ускорява офертата