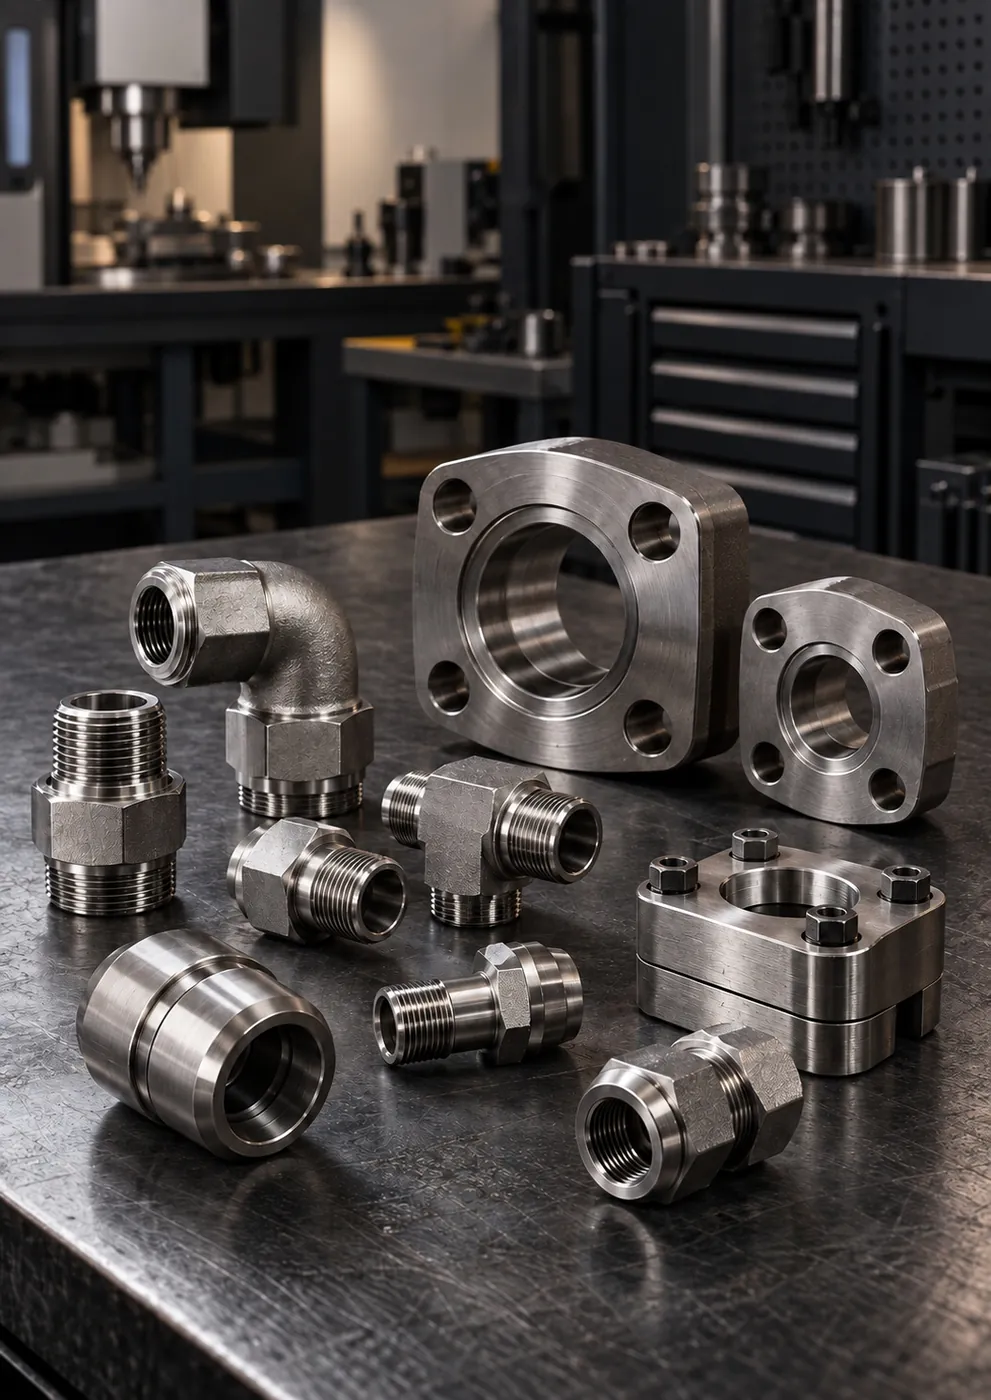
胶管接头与扣压套筒
铰接接头及空心螺栓(Banjo)
详情与询价
CNC 加工 · 螺纹牙型 · 批量一致性
以 AISI 316/316L 棒料为原料,在 CNC 机床上按技术图纸公差加工螺纹牙型、密封锥面、扳手位和连接几何形状;批量生产尺寸稳定、可重复。

简要回答
GÜNEYSS 在 CNC 机床上以 AISI 316/316L 圆棒和六角棒加工不锈钢接头、对丝、过渡接头、SAE 法兰及特殊连接件。BSPP/BSPT、NPT、UNF/JIC 和公制螺纹均检查螺距、牙型角和表面精度。CNC 加工工序视零件而定需 2-5 天;标准生产平均 5-10 个工作日内排产。
不锈钢连接件的可靠性取决于螺纹牙型、密封面和安装尺寸三者同时正确。螺纹正确但锥面有误的过渡接头,与尺寸正确但密封端面有划痕的对丝,在现场的结果都一样:泄漏。在 CNC 加工中,我们把技术图纸作为生产和检验的共同基准。
对于要求耐腐蚀和长使用寿命的应用,采用 AISI 316/316L 圆棒、六角棒和管材作为原材料。直径、壁厚和加工余量根据零件的螺纹标准、压力等级和最终尺寸确定。原材料验收时检查表面、直径和批次信息;批次记录保持可追溯。
钻孔、扳手位、螺纹和端面等工序,按零件的装夹和检验方案进行安排。密封面与螺纹在同一次装夹中加工,可保证两者同轴;轴线偏斜的锥面,即使螺纹正确也无法完全贴合。
BSP 系列采用 55° 惠氏(Whitworth)牙型;NPT、UNF 和公制螺纹为 60° 牙型。BSPT 和 NPT 螺纹锥度为 1:16;BSPP、UNF 和公制螺纹为圆柱螺纹。每种螺纹都同时检查螺距、牙型角和直径;圆柱螺纹与锥螺纹绝不混用。
JIC 接头加工 37° 锥形密封面,DIN 2353/ISO 8434-1 接头加工 24° 锥,ORFS 接头加工带 O形圈槽的平端面,圆柱螺纹油口则加工密封垫贴合面。这些表面上的划痕、磕碰或毛刺都会直接形成泄漏通道;表面完整性与尺寸同样重要。
六角扳手位按标准扳手尺寸加工。在狭小的安装空间中,扳手的转动空间、零件总长和油口间距须在技术图纸中统筹考虑。
材料牌号(AISI 316 或 316L)、螺纹标准和规格、密封形式、关键直径和公差、扳手位尺寸、总长度以及表面要求。缺失的信息会在开工前以书面形式补齐;这样生产和检验就依据同一基准进行。
同一零件大批量生产时,目标是首件与末件尺寸一致。首件经测量并确认后才转入批量生产;生产过程中定期检查关键尺寸。作为维修备件采购的零件,数月后仍能按相同尺寸重新生产,同样依赖于这套受控流程。
加工完成后去除锐利毛刺,清理螺纹牙底和过渡区域。检查零件有无影响装配的磕碰、划痕或变形,并保持不锈钢表面的光亮。
国防军工中移动液压系统和紧凑型液压站所需的尺寸一致性;航空领域地面保障和试验设备所需的洁净螺纹和紧凑结构;船舶海事及海洋工程中适应含盐环境的过渡接头;轧钢厂和纸板厂中与设备油口匹配的弯头、过渡接头和法兰块;化工装置中与工艺管路相匹配的过渡件。
各工序的典型用时:原材料检验 0.5-1 天,下料 0.5-1 天,CNC 加工 2-5 天,清洁 0.5-1 天,检验 1-2 天,包装 0.5-1 天。标准生产平均 5-10 个工作日,非标尺寸和项目零件在技术确认后平均 10-20 个工作日内排产。
流程
从需求到交付,共 6 步
开工前确认材料、技术图纸、连接标准和关键公差。
检验 AISI 316/316L 棒料,按直径和长度下料。
按装夹方案加工孔、扳手位、螺纹和密封面。
去毛刺,清理螺纹牙底和过渡区域。
检查螺纹配合、直径、表面和密封区域。
螺纹和油口加盖,零件按规格和订单分组单独包装。
行业
在行业页面,您可以找到本服务在该领域的专门应用、推荐产品和常见问题。

用于甲板起重机、锚机、舵机、舷梯及机舱管路的 AISI 316L 接头、软管总成、SAE 法兰和阀门,耐盐雾、抗振动。

用于钻井船和海上平台起重机、管子处理系统、甲板机械及液压站管路的 AISI 316L 胶管接头、SAE 法兰、过渡接头和阀门。

用于移动液压系统、维修试验台及紧凑型液压站的 SAE 法兰、过渡接头、弯头和软管接头,技术图纸确认后在 CNC 上加工。
面向地面保障设备、液压试验台及维修车间的 AISI 316/316L 连接件,螺纹与密封面洁净,几何结构紧凑。

用于化学品输送与工艺管路的不锈钢接头、对丝、阀门、法兰及软管连接件,综合评估介质兼容性、耐腐蚀性、温度与压力后选型。

适用于压力机、轧辊及液压站高频循环、高温和振动工况的高压胶管接头、SAE 法兰与过渡接头;紧急维修可现货供应。
针对矿井水、振动和磨损工况选型,用于井下及露天矿山设备、破碎筛分、浮选、浸出和排水管路的 AISI 316L 胶管接头、SAE 法兰、过渡接头和阀门。

用于瓦楞纸板生产线、辊系、裁切和执行机构管路的弯头、三通、过渡接头、软管接头及 SAE 法兰,缩短连续运行液压系统的维护时间。
8 种产品
胶管接头与扣压套筒  SAE 液压法兰
 SAE 液压法兰
 SAE 液压法兰
 焊接式管接头与对丝 焊接式管接头与对丝
 非标定制件
 非标定制件
可加工 BSPP(圆柱)和 BSPT(锥)、NPT、UNF/JIC 及公制连接。技术图纸中应注明螺纹标准、规格和密封方式;如未注明,则根据样品识别,并在生产前以书面形式确认。
AISI 316 和 316L 含钼,因而在含氯化物的环境(例如受海水影响)中具有更强的抗点蚀能力。316L 的碳含量不超过 0.03%;可降低焊接零件发生晶间腐蚀的风险。
测量螺距、牙型角和直径;用配对件或螺纹量具验证螺纹配合。另外单独检查密封面,确保无毛刺、磕碰和划痕。
在技术评估中,数量会与尺寸、材料和工况一并考虑。小批量定制件和批量订单均按此评估排产,两者的首件都要经过尺寸检验。
不锈钢螺纹可能出现咬死(galling),尤其是在干态、快速拧紧时。螺纹洁净无毛刺、涂抹合适的防咬合剂并控制拧紧过程,可降低这一风险。
报价与技术确认
请简要描述您的需求;尺寸、材料和交期确认后,我们将以书面报价回复。
加快报价的信息