


 Фитинги и муфты для РВД
Фитинг банджо и болт банджо
Подробнее и КП
Обработка на ЧПУ · Профиль резьбы · Повторяемость в серии
Профиль резьбы, уплотнительный конус, шестигранник под ключ и геометрия соединения обрабатываются из прутка AISI 316/316L на станках с ЧПУ по допускам чертежа; повторяемость размеров в серийном производстве.

Коротко
GÜNEYSS обрабатывает на станках с ЧПУ нержавеющие фитинги, ниппели, адаптеры, фланцы SAE и нестандартные соединительные детали из круглого и шестигранного прутка AISI 316/316L. Для резьб BSPP/BSPT, NPT, UNF/JIC и метрических контролируются шаг, угол профиля и качество поверхности. Этап обработки на ЧПУ занимает 2-5 дней в зависимости от детали; стандартное изготовление планируется в среднем на 5-10 рабочих дней.
Надёжность нержавеющего соединительного элемента зависит от того, насколько точно выполнены одновременно профиль резьбы, уплотнительная поверхность и монтажные размеры. Адаптер с правильной резьбой, но неверным конусом, и ниппель с точными размерами, но поцарапанным уплотнительным торцом, на объекте дают один и тот же результат — утечку. В производстве на станках с ЧПУ мы используем чертёж как общую основу и для изготовления, и для контроля.
Для применений, где требуются коррозионная стойкость и длительный срок службы, используются круглый пруток, шестигранный пруток и трубная заготовка из AISI 316/316L. Диаметр, толщина стенки и припуск на обработку определяются стандартом резьбы детали, классом давления и её окончательными размерами. При входном контроле исходного материала проверяются поверхность, диаметр и данные партии; обеспечивается прослеживаемость партий.
Операции сверления, обработки шестигранника под ключ, нарезания резьбы и обработки поверхностей планируются с учётом схемы закрепления и контроля детали. Обработка уплотнительной поверхности и резьбы за один установ обеспечивает их соосность; конус, смещённый относительно оси, не сядет полностью даже при правильной резьбе.
Резьбы семейства BSP имеют профиль Витворта 55°; резьбы NPT, UNF и метрические — профиль 60°. Резьбы BSPT и NPT конические с конусностью 1:16; BSPP, UNF и метрические — цилиндрические. Для каждой резьбы шаг, угол и диаметр контролируются в комплексе; цилиндрическая и коническая резьбы не путаются между собой.
В соединениях JIC обрабатывается коническая посадочная поверхность 37°, в соединениях DIN 2353/ISO 8434-1 — конус 24°, в соединениях ORFS — плоский торец с канавкой под O-ring, а в портах с цилиндрической резьбой — поверхность под уплотнение. Царапина, забоина или заусенец на этих поверхностях — прямой путь для утечки; целостность поверхности не менее важна, чем размеры.
Шестигранники под ключ обрабатываются в соответствии со стандартными размерами ключей. При стеснённом монтаже свободное пространство для поворота ключа, общая длина детали и расстояния между портами оцениваются по чертежу в комплексе.
Марка материала (AISI 316 или 316L), стандарт и размер резьбы, тип уплотнения, критичные диаметры и допуски, размер под ключ, общая длина и требования к поверхности. Недостающие данные дополняются письменно до начала работ — так изготовление и контроль ведутся по одной и той же основе.
В заказах, где одна и та же деталь выпускается большим количеством, цель — чтобы первая и последняя детали имели одинаковые размеры. Серийное производство начинается после измерения и согласования первой детали; в ходе производства критичные размеры регулярно контролируются. Возможность через несколько месяцев снова изготовить деталь, закупленную как ремонтный запас, в тех же размерах также обеспечивается этой контролируемой организацией работ.
После обработки снимаются острые заусенцы, очищаются впадины резьбы и переходные зоны. Деталь проверяется на забоины, царапины и деформации, способные затруднить монтаж; при этом сохраняется чистый вид нержавеющей поверхности.
В оборонной промышленности — повторяемость размеров для мобильных гидросистем и компактных гидростанций; в авиации — чистая резьба и компактная геометрия для наземного оборудования обслуживания и испытательного оборудования; в морской отрасли и на шельфе — адаптеры, стойкие к солёной среде; на прокатных станах и картонных фабриках — угольники, адаптеры и фланцевые блоки под порты машин; на химических предприятиях — переходные детали для технологических линий.
Типичная продолжительность этапов изготовления: контроль исходного материала 0,5-1 дня, резка 0,5-1 дня, обработка на ЧПУ 2-5 дней, очистка 0,5-1 дня, контроль 1-2 дня, упаковка 0,5-1 дня. Стандартное изготовление планируется в среднем на 5-10 рабочих дней, детали нестандартных размеров и детали под проект — в среднем на 10-20 рабочих дней после технического согласования.
Процесс
От запроса до поставки за 6 шагов
Материал, чертёж, стандарт соединения и критичные допуски подтверждаются до начала работ.
Пруток AISI 316/316L проверяется и режется по диаметру и длине.
Отверстия, шестигранник под ключ, резьба и уплотнительные поверхности обрабатываются согласно схеме закрепления.
Снимаются заусенцы, очищаются впадины резьбы и переходные зоны.
Проверяются резьба, диаметры, поверхность и зона уплотнения.
Резьба и порты закрываются, детали упаковываются отдельно по размерам и позициям заказа.
Отрасли
На странице отрасли вы найдёте примеры применения этой услуги, рекомендуемые изделия и частые вопросы.

Фитинги AISI 316L, РВД в сборе, фланцы SAE и краны, стойкие к солёным брызгам и вибрации, для палубных кранов, брашпилей, рулевых машин, пасарелей и линий машинного отделения.

Наконечники рукавов AISI 316L, фланцы SAE, адаптеры и краны для линий кранов, систем перемещения труб, палубных механизмов и гидростанций на буровых судах и платформах.

Фланцы SAE, адаптеры, угольники и фитинги для РВД, изготовленные на ЧПУ после согласования чертежа, для мобильных гидравлических систем, стендов обслуживания и компактных гидростанций.
Компактные соединения из AISI 316/316L с чистой резьбой и уплотнительными поверхностями для наземного оборудования обслуживания, гидравлических испытательных стендов и мастерских технического обслуживания.

Нержавеющие фитинги, ниппели, краны, фланцы и рукавные соединения для линий перекачки химикатов и технологических линий, подобранные с учётом совместимости со средой, коррозионной стойкости, температуры и давления.

Наконечники РВД, фланцы SAE и адаптеры для прессов, валков и гидростанций, рассчитанные на высокую цикличность, температуру и вибрацию; поставка со склада при аварийном ремонте.
Наконечники рукавов, фланцы SAE, адаптеры и краны из AISI 316L для шахтной и карьерной техники, дробления и грохочения, флотации, выщелачивания и водоотлива — с учётом шахтных вод, вибрации и износа.

Угольники, тройники, адаптеры, фитинги для РВД и фланцы SAE, сокращающие время обслуживания непрерывно работающих гидросистем на линиях гофроагрегатов, валков, резки и приводов.
8 изделий
Фитинги и муфты для РВД  Фланцы SAE
 Фланцы SAE
 Фланцы SAE
 Приварные штуцеры и конусы 24° Приварные штуцеры и конусы 24°
 Нестандартные детали на заказ
 Нестандартные детали на заказ
Галерея
 Пруток из нержавеющей стали AISI 316/316L и контроль размеров штангенциркулем (иллюстративное изображение)
 Нержавеющие фитинги, адаптеры и угольники разных типов (иллюстративное изображение)
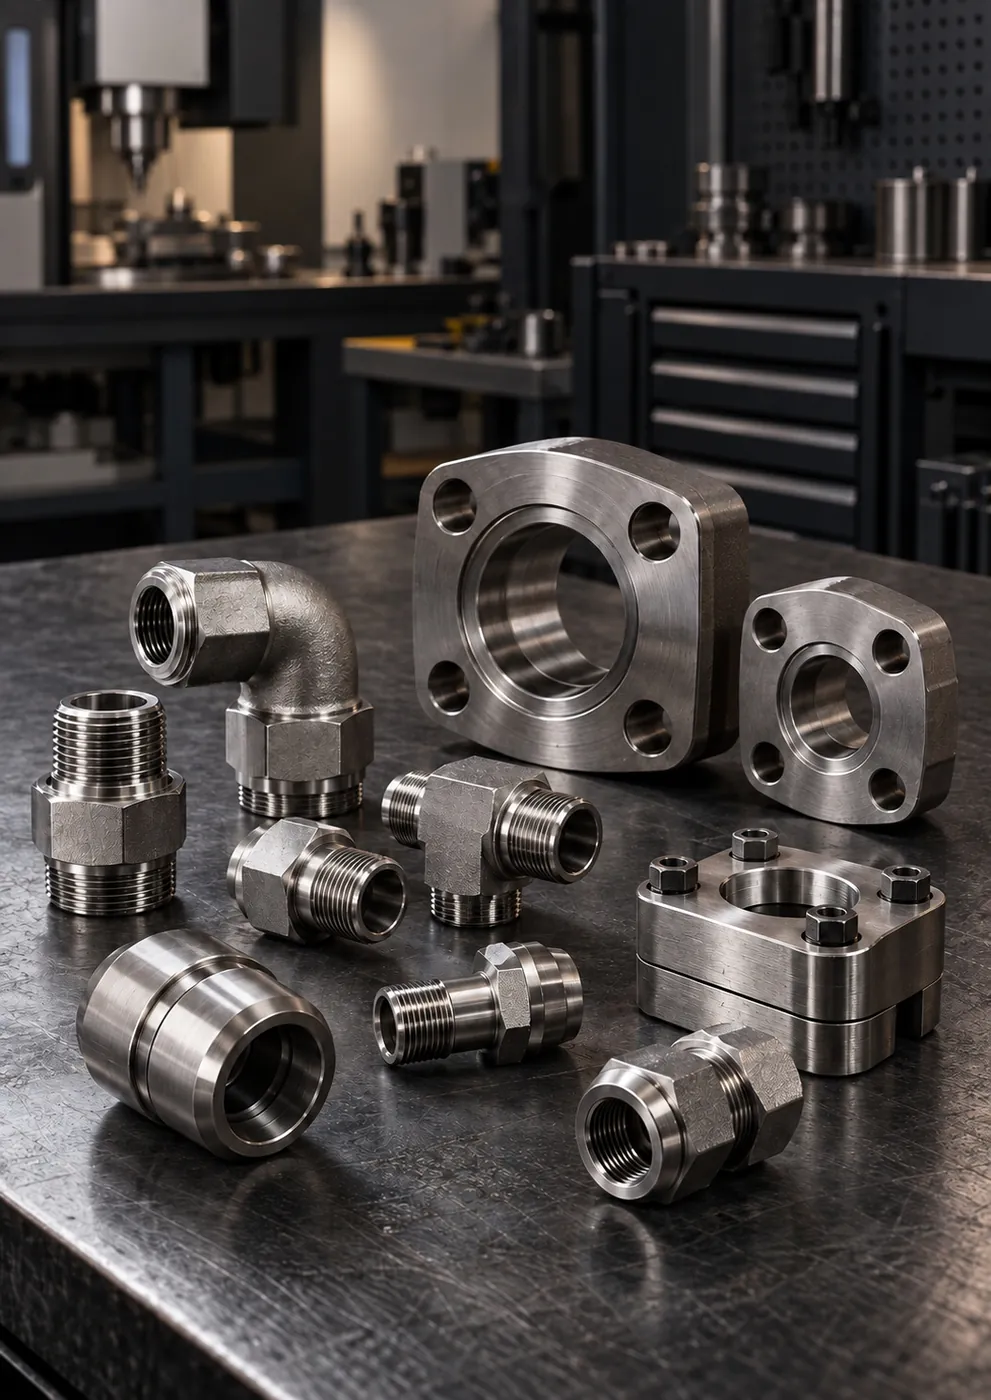 Фланцевые блоки SAE, угольники и фитинги (иллюстративное изображение)
 Фланцы SAE и комплекты крепежа (иллюстративное изображение)
Вопросы и ответы
Если вашего вопроса здесь нет, напишите в WhatsApp готовым сообщением — технические специалисты ответят напрямую.
Спросить в WhatsAppИзготавливаем соединения с резьбами BSPP (цилиндрическая) и BSPT (коническая), NPT, UNF/JIC и метрическими. В чертеже следует указать стандарт и размер резьбы, а также способ уплотнения; если они не указаны, их определяют по образцу и письменно подтверждают до начала производства.
Благодаря содержанию молибдена AISI 316 и 316L более стойки к питтинговой коррозии в хлоридсодержащих средах, например при воздействии морской воды. Содержание углерода в 316L не превышает 0,03 %; это снижает риск межкристаллитной коррозии в свариваемых деталях.
Измеряются шаг, угол и диаметр резьбы; сопрягаемость резьбы подтверждается ответной деталью или резьбовым калибром. Уплотнительная поверхность проверяется отдельно — на ней не должно оставаться заусенцев, забоин и царапин.
Количество рассматривается при технической оценке вместе с размерами, материалом и условиями эксплуатации. И нестандартные детали малыми партиями, и серийные заказы планируются на основе этой оценки, и в обоих случаях первая деталь проходит контроль размеров.
На резьбе из нержавеющей стали возможен задир (galling), особенно при затяжке всухую и на высокой скорости. Чистая резьба без заусенцев, подходящая монтажная паста и контролируемая затяжка снижают этот риск.
КП и техническое согласование
Кратко опишите запрос — после уточнения размеров, материала и сроков пришлём письменное коммерческое предложение.
Что ускорит подготовку КП