Slangpilaren en pershulzen
Banjokoppeling met holbout
Details en offerte
CNC-bewerking · Draadprofiel · Herhaalbaarheid in serie
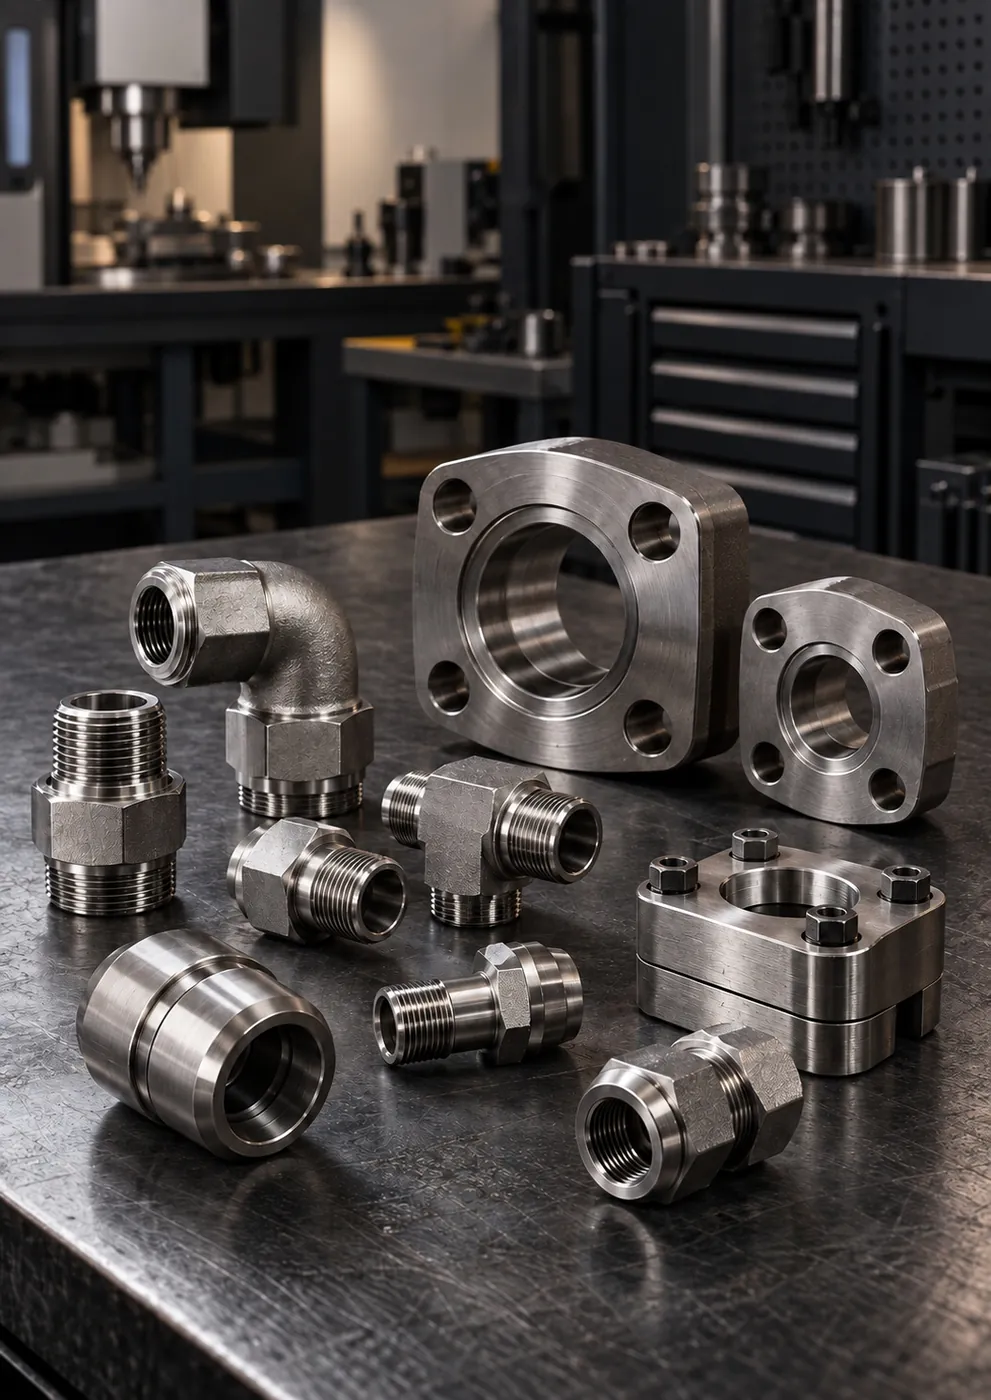
Draadprofiel, afdichtconus, sleutelvlak en aansluitgeometrie worden op CNC-machines uit AISI 316/316L-staf bewerkt volgens de toleranties op de technische tekening; herhaalbare maatvoering in serieproductie.

Kort antwoord
GÜNEYSS bewerkt RVS-koppelingen, nippels, adapters, SAE-flenzen en speciale verbindingsdelen op CNC-machines uit rond en zeskant AISI 316/316L-stafmateriaal. Bij BSPP/BSPT-, NPT-, UNF/JIC- en metrische schroefdraad worden spoed, hoek en oppervlaktenauwkeurigheid gecontroleerd. De CNC-bewerking zelf duurt afhankelijk van het onderdeel 2-5 dagen; standaardproductie wordt gemiddeld binnen 5-10 werkdagen gepland.
De betrouwbaarheid van een RVS-verbindingsdeel hangt ervan af of draadprofiel, afdichtvlak en montagematen allemaal kloppen. Een adapter met een correcte schroefdraad maar een verkeerde conus, of een nippel met de juiste maat maar een bekrast afdichtvlak, geeft in het veld hetzelfde resultaat: lekkage. Bij CNC-bewerking gebruiken wij de technische tekening als gemeenschappelijke referentie voor zowel productie als controle.
Voor toepassingen die corrosiebestendigheid en een lange levensduur vereisen, wordt AISI 316/316L rond staf, zeskant staf en buis als uitgangsmateriaal gebruikt. Diameter, wanddikte en bewerkingstoeslag worden bepaald op basis van de draadsoort, de drukklasse en de eindmaat van het onderdeel. Bij de ingangscontrole van het materiaal worden oppervlak, diameter en chargegegevens gecontroleerd; de chargeregistratie blijft traceerbaar.
Boren, sleutelvlakken, schroefdraad en vlakbewerkingen worden gepland op basis van de opspanning en de controlemethode van het onderdeel. Door het afdichtvlak en de schroefdraad in dezelfde opspanning te bewerken, blijven ze concentrisch; een conus die niet in lijn ligt, sluit ondanks een correcte schroefdraad niet volledig aan.
De BSP-familie heeft een Whitworth-profiel van 55°; NPT-, UNF- en metrische schroefdraad hebben een profiel van 60°. BSPT- en NPT-schroefdraad is conisch met 1:16; BSPP-, UNF- en metrische schroefdraad is cilindrisch. Bij elke schroefdraad worden spoed, hoek en diameter samen gecontroleerd; cilindrische en conische draad worden niet door elkaar gehaald.
Bewerkt worden de conische zitting van 37° bij JIC-verbindingen, de 24°-conus bij DIN 2353/ISO 8434-1-verbindingen, het vlakke frontvlak met O-ringgroef bij ORFS-verbindingen en het pakkingvlak bij poorten met cilindrische draad. Een kras, deuk of braam op deze vlakken is direct een lekweg; de integriteit van het oppervlak is net zo belangrijk als de maat.
Zeskant sleutelvlakken worden bewerkt volgens standaard sleutelwijdtes. Bij krappe inbouwruimtes worden de vrije draairuimte voor de sleutel, de totale lengte van het onderdeel en de poortafstanden samen op de technische tekening beoordeeld.
Materiaalkwaliteit (AISI 316 of 316L), draadsoort en -maat, afdichtingstype, kritische diameters en toleranties, sleutelwijdte, totale lengte en gewenste oppervlaktekwaliteit. Ontbrekende informatie wordt vóór de start schriftelijk aangevuld; zo vinden productie en controle plaats op basis van dezelfde referentie.
Bij opdrachten waarbij hetzelfde onderdeel in grote aantallen wordt gemaakt, is het doel dat het eerste en het laatste stuk dezelfde maat hebben. Pas na meting en goedkeuring van het eerste stuk wordt overgegaan op serieproductie; tijdens de productie worden kritische maten met regelmatige tussenpozen gecontroleerd. Dat een als onderhoudsreserve aangeschaft onderdeel maanden later in exact dezelfde maat opnieuw kan worden gemaakt, is eveneens aan deze gecontroleerde werkwijze te danken.
Na de bewerking worden scherpe bramen verwijderd en worden draadbodems en overgangen gereinigd. Het onderdeel wordt geïnspecteerd op deuken, krassen of vervorming die de montage kunnen bemoeilijken, en de glans van het RVS-oppervlak blijft behouden.
Maatvaste herhaalbaarheid voor mobiele hydraulische systemen en compacte hydraulische aggregaten in de defensie-industrie; schone schroefdraad en compacte geometrie voor grondondersteunings- en testapparatuur in de luchtvaart; adapters die bestand zijn tegen een zoute omgeving in de maritieme en offshoresector; bochten, adapters en flensblokken passend bij de machinepoort in walserijen en kartonfabrieken; overgangsstukken passend bij de procesleiding in chemische installaties.
Typische doorlooptijden per productiestap: materiaalcontrole 0,5-1 dag, zagen 0,5-1 dag, CNC-bewerking 2-5 dagen, reinigen 0,5-1 dag, controle 1-2 dagen, verpakken 0,5-1 dag. Standaardproductie wordt gemiddeld binnen 5-10 werkdagen gepland, maatwerk- en projectonderdelen na technische goedkeuring gemiddeld binnen 10-20 werkdagen.
Proces
Van aanvraag tot levering in 6 stappen
Materiaal, technische tekening, aansluitnorm en kritische toleranties worden vóór de start bevestigd.
AISI 316/316L-staf wordt gecontroleerd en op diameter en lengte gezaagd.
Boringen, sleutelvlakken, schroefdraad en afdichtvlakken worden volgens de opspanning bewerkt.
Er wordt ontbraamd; draadbodems en overgangen worden gereinigd.
Draadpassing, diameter, oppervlak en afdichtzone worden gecontroleerd.
Schroefdraad en poorten worden afgedopt, onderdelen worden per maat en bestelgroep apart verpakt.
Sectoren
Op de sectorpagina vindt u de specifieke toepassingen van deze dienst voor die sector, aanbevolen producten en veelgestelde vragen.

AISI 316L-koppelingen, slangassemblages, SAE-flenzen en afsluiters, bestand tegen zoutwaternevel en trillingen, voor dekkranen, ankerlieren, stuurmachines, passerelles en leidingen in de machinekamer.

AISI 316L-slangaansluitingen, SAE-flenzen, adapters en afsluiters voor kranen, pijphandlingsystemen, dekmachines en leidingen van hydraulische aggregaten op boorschepen en platforms.

SAE-flenzen, adapters, bochten en slangpilaren, na goedkeuring van de technische tekening CNC-bewerkt, voor mobiele hydraulische systemen, onderhoudsbanken en compacte hydraulische aggregaten.
AISI 316/316L-koppelingen met schone schroefdraad en afdichtvlakken en een compacte geometrie, voor grondondersteuningsmaterieel, hydraulische testbanken en onderhoudswerkplaatsen.

RVS-koppelingen, -nippels, -afsluiters, -flenzen en slangaansluitingen voor transfer- en procesleidingen, gekozen op basis van mediumcompatibiliteit, corrosiebestendigheid, temperatuur en druk in samenhang.

Hogedrukslangaansluitingen, SAE-flenzen en adapters voor persen, walsen en hydraulische aggregaten, geschikt voor hoge cyclusbelasting, temperatuur en trillingen; levering uit voorraad bij spoedonderhoud.
AISI 316L-slangaansluitingen, SAE-flenzen, adapters en afsluiters voor ondergrondse en dagbouwmachines, breek- en zeefinstallaties, flotatie, uitloging en bemaling, gekozen op mijnwater, trillingen en slijtage.

Bochten, T-stukken, adapters, slangpilaren en SAE-flenzen die de onderhoudstijd verkorten van continu draaiende hydraulische systemen in golfkartonmachines, walsen, snij- en actuatorlijnen.
8 producten
Slangpilaren en pershulzen  SAE-flenzen
 SAE-flenzen
 SAE-flenzen
 Lasnippels en laskoppelingen Lasnippels en laskoppelingen
 Maatwerkonderdelen
 Maatwerkonderdelen
Galerij
FAQ
Staat uw vraag er niet bij? Stuur een kant-en-klaar bericht via WhatsApp; ons technische team antwoordt direct.
Vraag het via WhatsAppEr wordt geproduceerd voor BSPP- (cilindrisch) en BSPT- (conisch), NPT-, UNF/JIC- en metrische aansluitingen. Op de technische tekening moeten draadsoort, maat en afdichtingsmethode zijn aangegeven; ontbreken deze, dan worden ze aan de hand van een monster vastgesteld en vóór de productie schriftelijk bevestigd.
Dankzij het molybdeen dat ze bevatten, zijn AISI 316 en 316L beter bestand tegen putcorrosie in chloridehoudende omgevingen, bijvoorbeeld onder invloed van zeewater. Het koolstofgehalte van 316L bedraagt maximaal 0,03%; dat verkleint het risico op interkristallijne corrosie bij gelaste onderdelen.
Spoed, hoek en diameter van de schroefdraad worden gemeten; de draadpassing wordt geverifieerd met het tegenstuk of met een draadkaliber. Het afdichtvlak wordt afzonderlijk geïnspecteerd; er mogen geen bramen, deuken of krassen achterblijven.
Het aantal wordt bij de technische beoordeling meegenomen, samen met maat, materiaal en bedrijfsomstandigheden. Zowel speciale onderdelen in kleine aantallen als serieopdrachten worden op basis van deze beoordeling gepland, en in beide gevallen ondergaat het eerste stuk een maatcontrole.
Bij schroefdraad van roestvast staal kan vreten (galling) optreden, vooral bij droog en snel aandraaien. Schone, braamvrije schroefdraad, een geschikte montagepasta en gecontroleerd aanhalen verkleinen dit risico.
Offerte en technische verificatie
Beschrijf uw aanvraag kort; zodra maat, materiaal en levertijd duidelijk zijn, ontvangt u een schriftelijke offerte.
Gegevens die uw offerte versnellen