


 Hose Fittings at Ferrules
Hydraulic Banjo Fitting at Bolt
Detalye at quotation
CNC machining · Thread profile · Repeatability sa maramihang produksyon
Mula sa AISI 316/316L na bar, mina-machine sa mga CNC machine ang thread profile, sealing cone, wrench flats at geometry ng koneksyon ayon sa mga tolerance sa technical drawing; paulit-ulit na eksaktong sukat sa maramihang produksyon.

Maikling sagot
Mina-machine ng GÜNEYSS sa mga CNC machine ang mga stainless na fitting, nipple, adapter, SAE flange at custom na piyesa ng koneksyon mula sa AISI 316/316L na round bar at hex bar. Sa mga thread na BSPP/BSPT, NPT, UNF/JIC at metric, sinusuri ang katumpakan ng pitch, anggulo at surface. Ang yugto ng CNC machining ay tumatagal ng 2-5 araw depende sa piyesa; ang standard na paggawa ay naiiskedyul sa loob ng karaniwang 5-10 araw ng trabaho.
Ang pagiging maaasahan ng isang stainless na fitting ay nakasalalay sa sabay na katumpakan ng thread profile, sealing surface at mga sukat sa pagkakabit. Ang adapter na tama ang thread pero mali ang cone, o ang nipple na tama ang sukat pero may gasgas ang sealing face, ay iisa ang resulta sa field: tagas. Sa CNC na paggawa, ginagamit namin ang technical drawing bilang iisang batayan ng produksyon at ng inspeksyon.
Para sa mga aplikasyong nangangailangan ng resistensya sa kaagnasan at mahabang service life, AISI 316/316L na round bar, hex bar at tubo ang ginagamit na hilaw na materyales. Ang diameter, wall thickness at machining allowance ay tinutukoy ayon sa thread standard, pressure class at huling sukat ng piyesa. Sa pagtanggap ng hilaw na materyales, sinusuri ang surface, diameter at impormasyon ng batch; pinapanatiling traceable ang pagkakaayos ng mga batch.
Pinaplano ang mga operasyon sa butas, wrench flats, thread at surface ayon sa clamping at inspection setup ng piyesa. Kapag mina-machine ang sealing surface at ang thread sa iisang clamping, nananatiling concentric ang dalawa; ang cone na wala sa axis ay hindi uupo nang buo kahit tama ang thread.
Ang pamilyang BSP ay may 55° Whitworth profile; ang mga thread na NPT, UNF at metric ay may 60° profile. Ang mga thread na BSPT at NPT ay tapered na 1:16; ang BSPP, UNF at metric ay parallel. Sa bawat thread, sabay na sinusuri ang pitch, anggulo at diameter; hindi pinagpapalit ang parallel at tapered na thread.
Mina-machine ang 37° na conical seat sa mga koneksyong JIC, ang 24° na cone sa mga koneksyong DIN 2353/ISO 8434-1, ang patag na face na may O-ring groove sa mga koneksyong ORFS, at ang gasket surface sa mga port na may parallel na thread. Ang gasgas, yupi o burr sa mga surface na ito ay direktang daanan ng tagas; kasinghalaga ng sukat ang integridad ng surface.
Mina-machine ang hex na wrench flats ayon sa standard na sukat ng wrench. Sa masisikip na espasyo ng pagkakabit, sabay na isinasaalang-alang sa technical drawing ang puwang na maiikutan ng wrench, ang kabuuang haba ng piyesa at ang mga distansya ng port.
Grado ng materyales (AISI 316 o 316L), thread standard at sukat, uri ng sealing, mga kritikal na diameter at tolerance, sukat ng wrench flats, kabuuang haba at inaasahang surface finish. Ang anumang kulang na impormasyon ay kinukumpleto nang nakasulat bago simulan ang trabaho; sa gayon, iisang batayan ang ginagamit sa paggawa at sa inspeksyon.
Sa mga trabahong maraming piraso ng iisang piyesa ang ginagawa, ang layunin ay magkapareho ang sukat ng unang piyesa at ng huling piyesa. Pagkatapos masukat at maaprubahan ang unang piyesa, saka lumilipat sa maramihang produksyon; habang tumatakbo ang produksyon, regular na sinusuri ang mga kritikal na sukat. Nakasalalay din sa kontroladong sistemang ito ang kakayahang muling gawin sa parehong sukat, makalipas ang ilang buwan, ang isang piyesang binili bilang maintenance spare.
Pagkatapos ng machining, inaalis ang matatalim na burr at nililinis ang thread root at mga transition area. Iniinspeksyon ang piyesa para sa yupi, gasgas o deformation na makapagpapahirap sa pagkakabit, at pinapanatili ang kinang ng stainless na surface.
Dimensional repeatability para sa mobile hydraulic system at compact power unit sa defense industry; malinis na thread at compact na geometry para sa ground support at test equipment sa aviation; mga adapter na lumalaban sa maalat na kapaligiran sa maritime at offshore; mga elbow, adapter at flange block na tugma sa port ng makina sa mga steel mill at corrugated box plant; mga transition piece na angkop sa process line sa mga planta ng kemikal.
Karaniwang tagal ng bawat hakbang ng paggawa: pagsusuri ng hilaw na materyales 0.5-1 araw, pagputol 0.5-1 araw, CNC machining 2-5 araw, paglilinis 0.5-1 araw, inspeksyon 1-2 araw, pag-iimpake 0.5-1 araw. Ang standard na paggawa ay naiiskedyul sa loob ng karaniwang 5-10 araw ng trabaho, at ang mga piyesang may custom na sukat at para sa proyekto naman ay sa loob ng karaniwang 10-20 araw ng trabaho matapos ang teknikal na pag-apruba.
Proseso
Mula kahilingan hanggang paghahatid sa 6 hakbang
Kinukumpirma bago simulan ang trabaho ang materyales, technical drawing, connection standard at mga kritikal na tolerance.
Sinusuri ang AISI 316/316L na bar at pinuputol ayon sa diameter at haba.
Mina-machine ang butas, wrench flats, thread at mga sealing surface ayon sa clamping setup.
Inaalis ang burr at nililinis ang thread root at mga transition area.
Sinusuri ang fit ng thread, diameter, surface at sealing area.
Tinatakpan ang mga thread at port, at hiwalay na ini-impake ang mga piyesa ayon sa sukat at order group.
Sektor
Sa pahina ng sektor, makikita ninyo ang mga aplikasyon ng serbisyong ito para sa larangang iyon, ang mga inirerekomendang produkto at ang mga madalas itanong.

AISI 316L na fitting, hose assembly, SAE flange at valve na matibay laban sa tilamsik ng tubig-alat at vibration — para sa deck crane, windlass, steering gear, gangway at mga linya sa engine room.

AISI 316L na hose end, SAE flange, adapter at valve para sa mga linya ng crane, pipe handling, deck machinery at hydraulic power unit sa mga drillship at platform.

SAE flange, adapter, elbow at hose fitting na mina-machine sa CNC pagkatapos ng pag-apruba ng technical drawing — para sa mobile hydraulic system, maintenance bench at compact na hydraulic power unit.
AISI 316/316L na fitting na may malinis na thread at sealing surface at compact na geometry — para sa ground support equipment, hydraulic test bench at maintenance workshop.

Stainless na fitting, nipple, valve, flange at koneksyon ng hose para sa mga linya ng chemical transfer at proseso, na pinipili batay sa sabay na pagsusuri ng compatibility ng fluid, resistensya sa kaagnasan, temperatura at presyon.

High-pressure na hose end, SAE flange at adapter na angkop sa mataas na cycle, temperatura at vibration sa mga press, roll at hydraulic power unit; supply mula sa stock para sa emergency na maintenance.
AISI 316L na hose end, SAE flange, adapter at valve na pinili ayon sa tubig ng minahan, vibration at abrasion — para sa underground at open-pit na makinarya, crushing at screening, flotation, leaching at dewatering line.

Mga elbow, tee, adapter, hose fitting at SAE flange na nagpapaikli sa oras ng maintenance ng mga hydraulic system na tuloy-tuloy na gumagana sa mga linya ng corrugator, roll, cutting at actuator.
8 produkto
Hose Fittings at Ferrules  SAE Flanges (Code 61 / 62)
 SAE Flanges (Code 61 / 62)
 SAE Flanges (Code 61 / 62)
 Weld Nipple at Weld Fittings Weld Nipple at Weld Fittings
 Custom CNC Parts
 Custom CNC Parts
Gallery
 AISI 316/316L na stainless bar bilang hilaw na materyales at pagsusuri ng sukat gamit ang caliper (representatibong larawan)
 Iba't ibang stainless na fitting, adapter at elbow (representatibong larawan)
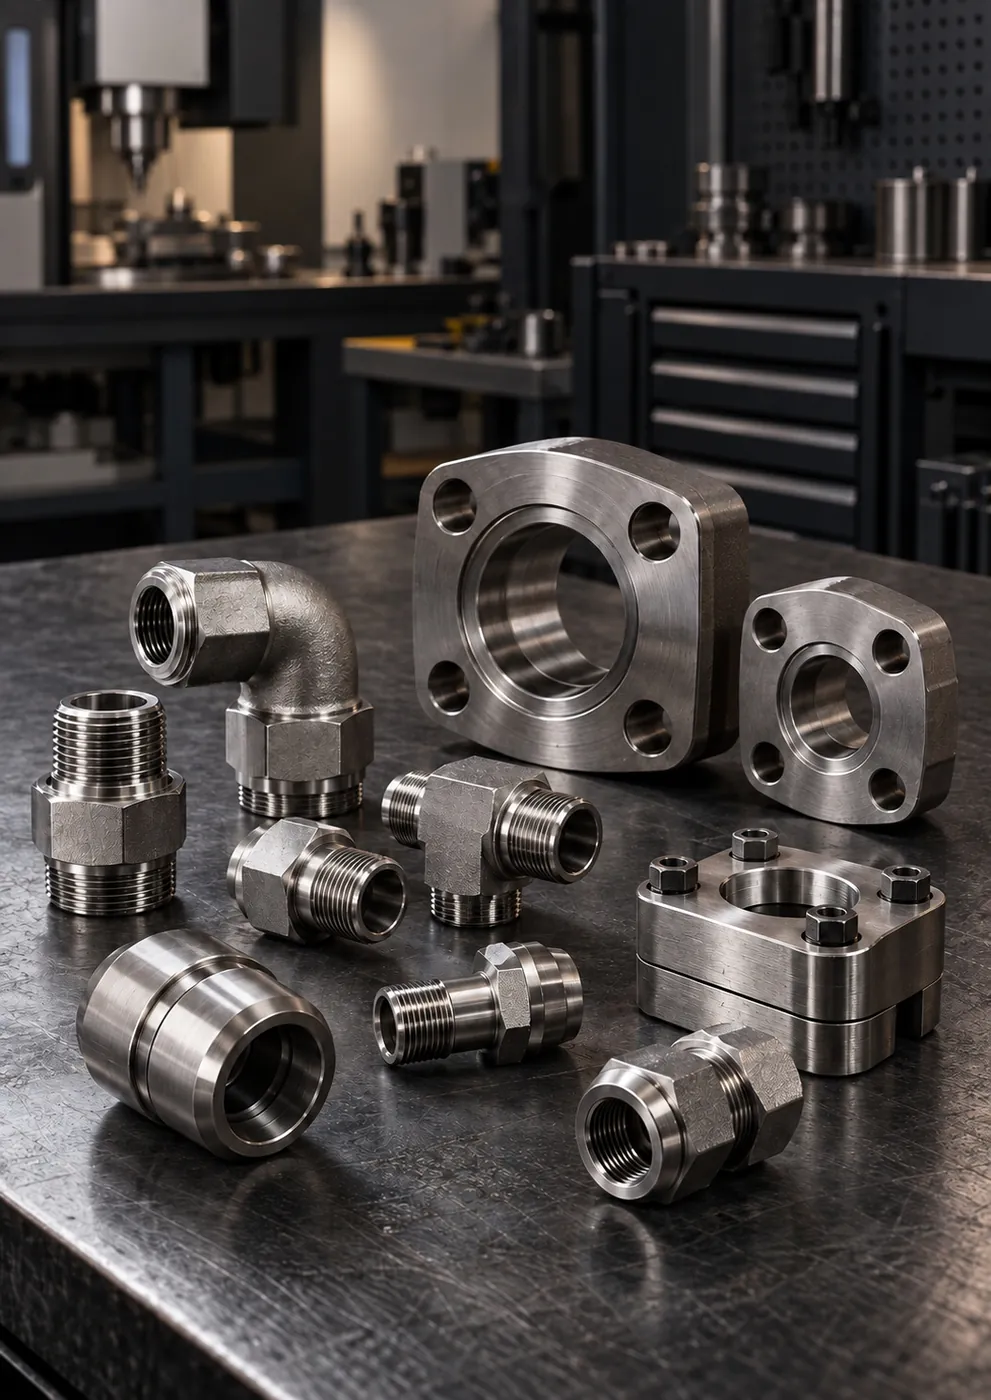 Mga SAE flange block, elbow at fitting (representatibong larawan)
 Mga SAE flange at bolt set (representatibong larawan)
FAQ
Kung wala rito ang inyong tanong, mag-message sa WhatsApp gamit ang nakahandang mensahe; direktang sasagot ang aming teknikal na team.
Magtanong sa WhatsAppGumagawa kami sa mga koneksyong BSPP (parallel) at BSPT (tapered), NPT, UNF/JIC at metric. Dapat nakasaad sa technical drawing ang thread standard, sukat at paraan ng sealing; kung hindi nakasaad, tinutukoy ito mula sa sample at kinukumpirma nang nakasulat bago ang produksyon.
Dahil sa molybdenum na taglay nito, mas lumalaban ang AISI 316 at 316L sa pitting corrosion sa mga kapaligirang may chloride, halimbawa kapag nalalantad sa tubig-dagat. Hindi hihigit sa 0.03% ang carbon content ng 316L; binabawasan nito ang panganib ng intergranular na kaagnasan sa mga piyesang iwe-weld.
Sinusukat ang pitch, anggulo at diameter ng thread; bineberipika ang fit ng thread gamit ang katapat na piyesa o thread gauge. Hiwalay ring iniinspeksyon ang sealing surface, at tinitiyak na walang natitirang burr, yupi o gasgas.
Tinitingnan ang dami sa teknikal na pagsusuri kasama ang sukat, materyales at kondisyon ng operasyon. Parehong iniiskedyul batay sa pagsusuring ito ang mga custom na piyesang kaunti ang dami at ang maramihang trabaho, at sa dalawa, dumadaan sa pagsusuri ng sukat ang unang piyesa.
Maaaring magkaroon ng galling sa mga thread ng stainless steel, lalo na sa tuyo at mabilis na paghigpit. Nababawasan ang panganib na ito ng malinis at walang burr na thread, angkop na anti-seize paste at kontroladong paghigpit.
Quotation at teknikal na pagkumpirma
Isulat nang maikli ang inyong kahilingan; kapag malinaw na ang sukat, materyales at lead time, babalikan namin kayo ng nakasulat na quotation.
Impormasyong nagpapabilis sa quotation