Şlanq başlıqları və qolçaqlar
Banjo fitinqi və bolt
Detallar və təklif
CNC emalı · Yiv profili · Seriyada təkrarlanma
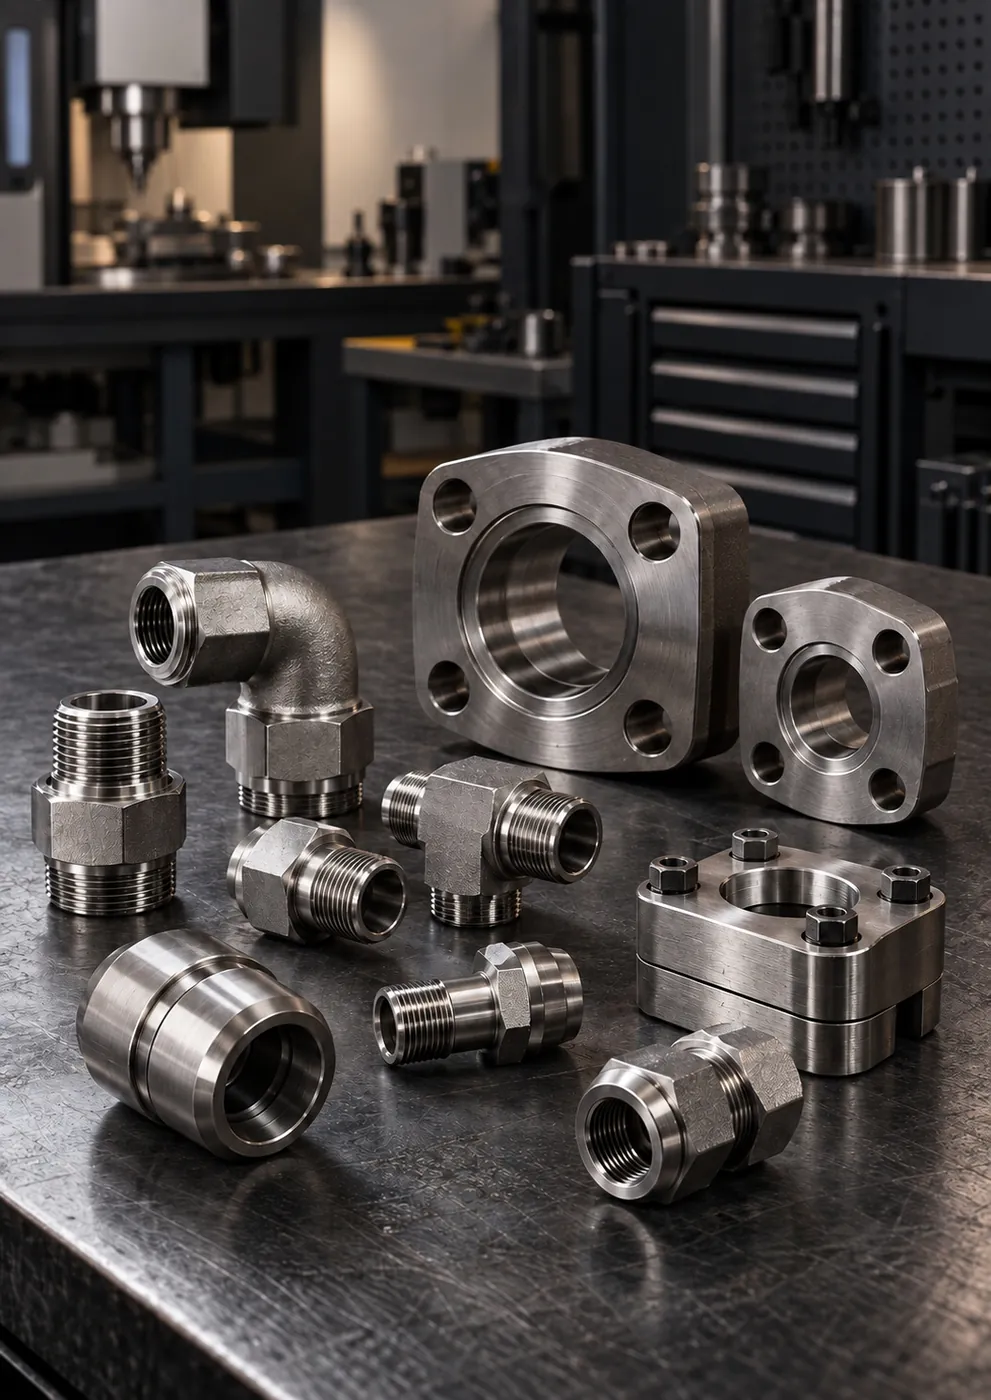
AISI 316/316L çubuqdan yiv profili, kipləşmə konusu, açar ağzı və birləşmə həndəsəsi texniki çertyojdakı toleranslara görə CNC dəzgahlarında emal olunur; seriyalı istehsalda ölçü təkrarlanır.

Qısa cavab
GÜNEYSS paslanmayan fitinq, nippel, adapter, SAE flans və xüsusi birləşmə detallarını AISI 316/316L dairəvi və altıbucaqlı çubuqdan CNC dəzgahlarında emal edir. BSPP/BSPT, NPT, UNF/JIC və metrik yivlərdə addım, bucaq və səth dəqiqliyi yoxlanılır. CNC emalı mərhələsi detaldan asılı olaraq 2-5 gün çəkir; standart istehsal məhsulları orta hesabla 5-10 iş günü ərzində planlaşdırılır.
Paslanmayan birləşmə detalının etibarlılığı yiv profilinin, kipləşmə səthinin və montaj ölçülərinin birlikdə düzgün olmasından asılıdır. Yivi düzgün, lakin konusu səhv olan adapter də, ölçüsü düzgün, lakin kipləşmə uc səthi cızılmış nippel də sahədə eyni nəticəni verir: sızma. CNC istehsalında texniki çertyojdan həm istehsalın, həm də nəzarətin ümumi istinadı kimi istifadə edirik.
Korroziyaya davamlılıq və uzun istismar müddəti tələb olunan tətbiqlər üçün AISI 316/316L dairəvi çubuq, altıbucaqlı çubuq və boru xammalı istifadə olunur. Diametr, divar qalınlığı və emal payı detalın yiv standartına, təzyiq sinfinə və son ölçüsünə görə müəyyən edilir. Xammal qəbulunda səth, diametr və partiya məlumatları yoxlanılır; partiya uçotu izlənilə bilən şəkildə aparılır.
Deşik, açar ağzı, yiv və səth əməliyyatları detalın bərkidilmə və nəzarət sxeminə görə planlaşdırılır. Kipləşmə səthinin və yivin eyni bərkidilmədə emal edilməsi onların eyni oxlu qalmasını təmin edir; oxdan kənarlaşmış konus düzgün yivə baxmayaraq tam oturmur.
BSP ailəsi 55° Whitworth profilinə, NPT, UNF və metrik yivlər isə 60° profilə malikdir. BSPT və NPT yivləri 1:16 konusludur; BSPP, UNF və metrik yivlər silindrikdir. Hər yivdə addım, bucaq və diametr birlikdə yoxlanılır; silindrik və konik yiv bir-birinə qarışdırılmır.
JIC birləşmələrində 37° konuslu oturma səthi, DIN 2353/ISO 8434-1 birləşmələrində 24° konus, ORFS birləşmələrində O-ring yuvalı yastı uc səthi, silindrik yivli portlarda isə araqat səthi emal olunur. Bu səthlərdəki cızıq, zərbə izi və ya çapaq birbaşa sızma yoludur; səthin bütövlüyü ölçü qədər vacibdir.
Altıbucaqlı açar ağızları standart açar ölçüsünə uyğun emal olunur. Dar montaj sahələrində açarın fırlana biləcəyi boşluq, detalın ümumi uzunluğu və portlar arası məsafələr texniki çertyojda birlikdə qiymətləndirilir.
Material markası (AISI 316 və ya 316L), yiv standartı və ölçüsü, kipləşmə tipi, kritik diametrlər və toleranslar, açar ağzının ölçüsü, ümumi uzunluq və səthə dair tələblər. Çatışmayan məlumatlar işə başlamazdan əvvəl yazılı şəkildə tamamlanır; beləliklə istehsal və nəzarət eyni istinada görə aparılır.
Eyni detalın çox sayda istehsal olunduğu işlərdə məqsəd ilk detalla sonuncu detalın eyni ölçüdə çıxmasıdır. İlk detal ölçülüb təsdiqləndikdən sonra seriyalı istehsala keçilir; istehsal boyu kritik ölçülər müntəzəm fasilələrlə yoxlanılır. Texniki xidmət ehtiyatı kimi alınan detalın aylar sonra eyni ölçüdə yenidən istehsal oluna bilməsi də bu nəzarətli sistemdən asılıdır.
Emaldan sonra iti çapaqlar təmizlənir, yiv dibləri və keçid zonaları təmizlənir. Detal montajı çətinləşdirə biləcək zərbə izi, cızıq və ya deformasiya baxımından yoxlanılır, paslanmayan səthin təmiz görünüşü qorunur.
Müdafiə sənayesində mobil hidravlik sistemlər və kompakt güc aqreqatları üçün ölçülərin təkrarlanması; aviasiyada yer xidməti və sınaq avadanlığı üçün təmiz yiv və kompakt həndəsə; dənizçilikdə və dəniz platformalarında duzlu mühitə davamlı adapterlər; prokat zavodlarında və karton zavodlarında maşın portuna uyğun dirsək, adapter və flans blokları; kimya müəssisələrində proses xəttinə uyğun keçid detalları.
İstehsal mərhələlərinin tipik müddətləri: xammal yoxlaması 0,5-1 gün, kəsmə 0,5-1 gün, CNC emalı 2-5 gün, təmizləmə 0,5-1 gün, nəzarət 1-2 gün, qablaşdırma 0,5-1 gün. Standart istehsal məhsulları orta hesabla 5-10 iş günü, xüsusi ölçülü və layihə detalları isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır.
Proses
Sorğudan təhvilə 6 mərhələdə
Material, texniki çertyoj, birləşmə standartı və kritik toleranslar işə başlamazdan əvvəl təsdiqlənir.
AISI 316/316L çubuq yoxlanılır, diametr və uzunluğa görə kəsilir.
Deşik, açar ağzı, yiv və kipləşmə səthləri bərkidilmə sxeminə görə emal olunur.
Çapaqlar götürülür, yiv dibləri və keçid zonaları təmizlənir.
Yiv uyğunluğu, diametr, səth və kipləşmə zonası yoxlanılır.
Yivlər və portlar bağlanır, detallar ölçü və sifariş qrupuna görə ayrıca qablaşdırılır.
Sektorlar
Sektor səhifəsində bu xidmətin həmin sahəyə xas tətbiqlərini, tövsiyə olunan məhsulları və tez-tez verilən sualları tapırsınız.

Göyərtə kranları, braşpil, sükan maşını, gəmi trapı və maşın şöbəsi xətləri üçün duzlu su sıçrantılarına və vibrasiyaya davamlı AISI 316L fitinqlər, şlanq yığımları, SAE flansları və kürəvi kranlar.

Qazma gəmiləri və platformalarda yükqaldırıcı kranların, boru daşıma sistemlərinin, göyərtə mexanizmlərinin və güc aqreqatlarının xətləri üçün AISI 316L şlanq başlıqları, SAE flansları, adapterlər və kürəvi kranlar.

Mobil hidravlik sistemlər, texniki xidmət stendləri və kompakt güc aqreqatları üçün texniki çertyojun təsdiqindən sonra CNC dəzgahlarında emal olunan SAE flansları, adapterlər, dirsəklər və şlanq başlıqları.
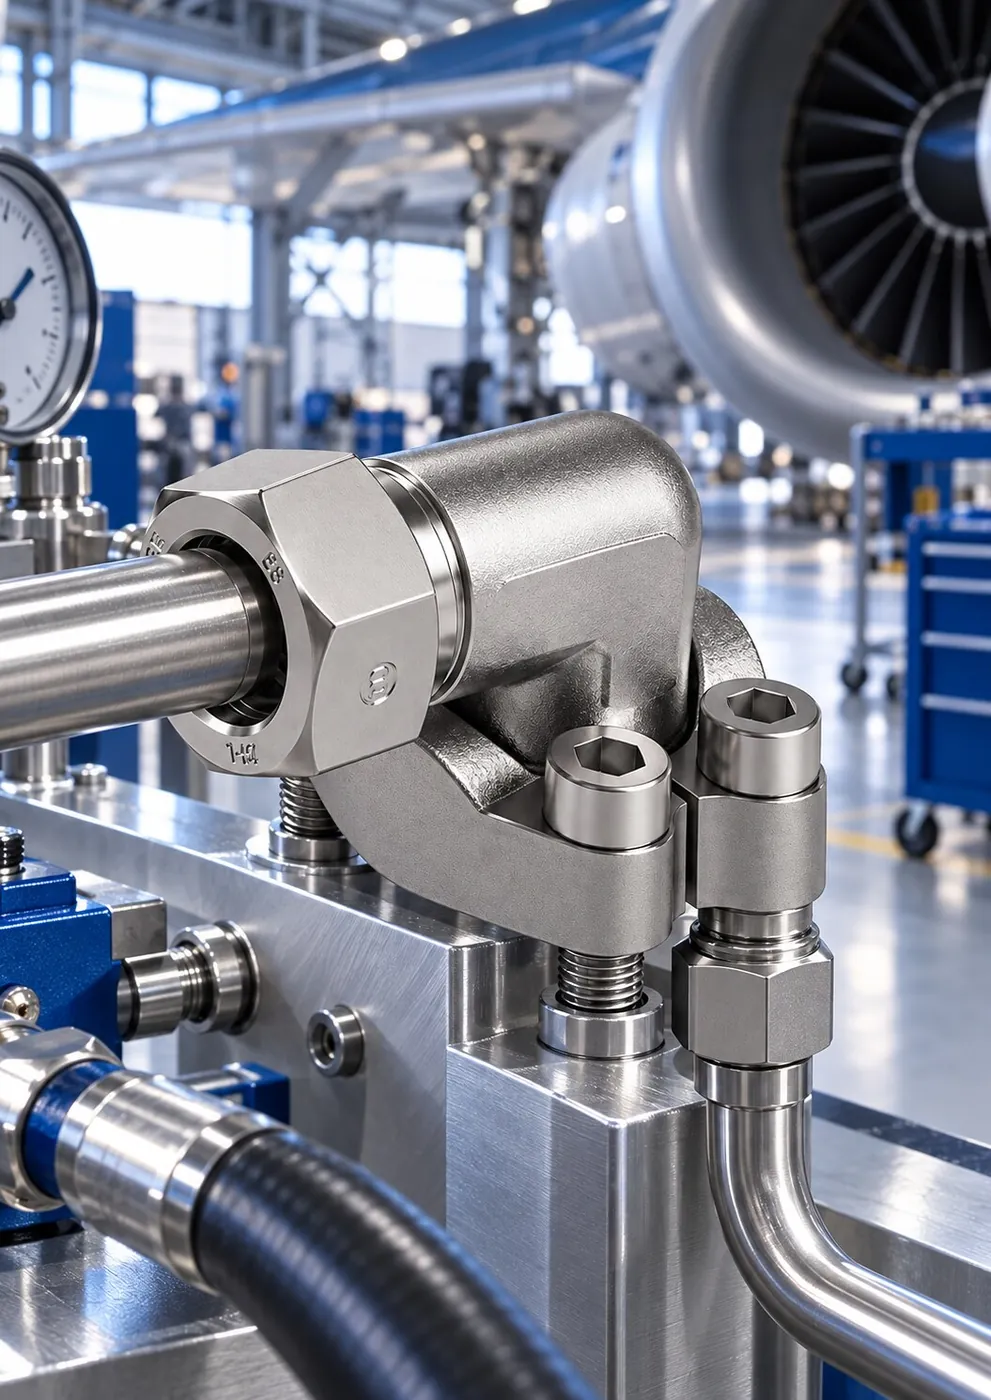
Yer xidməti avadanlığı, hidravlik sınaq stendləri və texniki xidmət emalatxanaları üçün təmiz yiv və kipləşmə səthli, kompakt həndəsəli AISI 316/316L birləşmələr.

Kimyəvi maddələrin ötürülməsi və proses xətlərində işçi mühitlə uyğunluq, korroziyaya davamlılıq, temperatur və təzyiq birlikdə qiymətləndirilərək seçilən paslanmayan fitinq, nippel, kürəvi kran, flans və şlanq birləşmələri.

Pres, prokat valı və hidravlik güc aqreqatlarında yüksək tsiklik yükə, temperatura və vibrasiyaya uyğun yüksək təzyiqli şlanq başlıqları, SAE flansları və adapterlər; təcili təmir halları üçün anbardan təchizat.
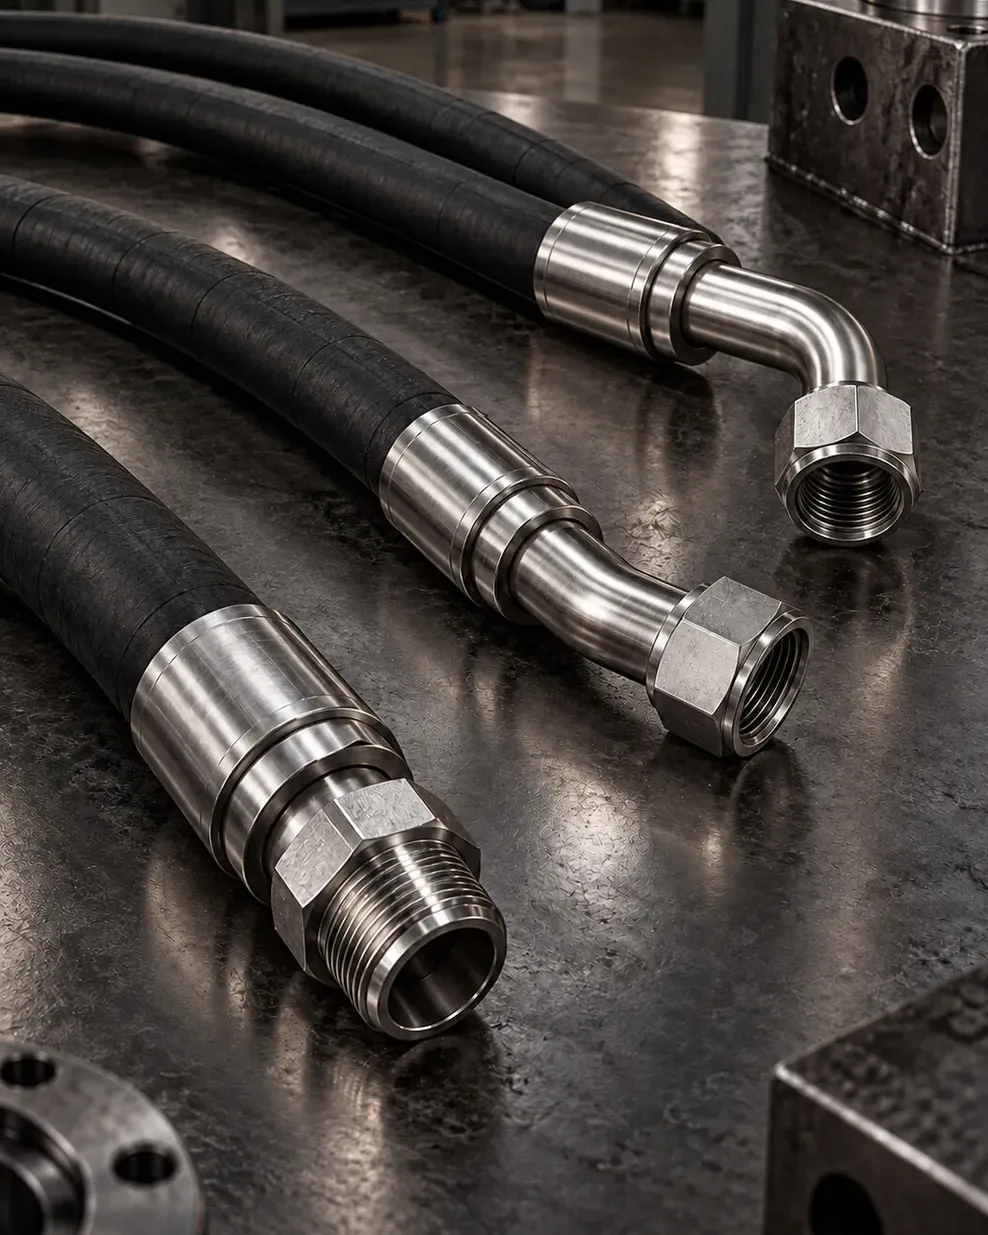
Yeraltı və karxana texnikası, xırdalama-çeşidləmə, flotasiya, yuyulma (liçinq) və drenaj xətləri üçün mədən sularına, vibrasiyaya və aşınmaya görə seçilən AISI 316L şlanq başlıqları, SAE flansları, adapterlər və kürəvi kranlar.

Qofroaqreqat, val, kəsmə və aktuator xətlərində fasiləsiz işləyən hidravlik sistemlərin texniki xidmət müddətini azaldan dirsək, üçlük, adapter, şlanq başlığı və SAE flansları.
8 məhsul
Şlanq başlıqları və qolçaqlar  SAE flans sistemləri
 SAE flans sistemləri
 SAE flans sistemləri
 Qaynaqlı nippellər və fitinqlər Qaynaqlı nippellər və fitinqlər
 Sifarişlə hazırlanan detallar
 Sifarişlə hazırlanan detallar
Qalereya
TVS
Sualınız burada yoxdursa, hazır mesajla WhatsApp-da yazın; texniki komanda birbaşa cavab versin.
WhatsApp-da soruşunBSPP (silindrik) və BSPT (konik), NPT, UNF/JIC və metrik birləşmələrdə istehsal aparılır. Texniki çertyojda yiv standartı, ölçüsü və kipləşmə üsulu göstərilməlidir; göstərilməyibsə, nümunə əsasında müəyyən edilir və istehsaldan əvvəl yazılı şəkildə təsdiqlənir.
AISI 316 və 316L tərkibindəki molibden sayəsində xloridli mühitlərdə, məsələn, dəniz suyunun təsiri altında nöqtəvi (pittinq) korroziyaya qarşı daha davamlıdır. 316L-in karbon miqdarı ən çox 0,03%-dir; qaynaq olunan detallarda kristallararası korroziya riskini azaldır.
Yivin addımı, bucağı və diametri ölçülür; yiv uyğunluğu əks detal və ya yiv kalibri ilə təsdiqlənir. Kipləşmə səthi ayrıca yoxlanılır; çapaq, zərbə izi və cızıq qalmaması təmin edilir.
Say texniki qiymətləndirmədə ölçü, material və iş şəraiti ilə birlikdə nəzərə alınır. Az saylı xüsusi detallar da, seriyalı işlər də bu qiymətləndirmə ilə planlaşdırılır və hər iki halda ilk detal ölçü nəzarətindən keçir.
Paslanmayan polad yivlərdə, xüsusilə quru və sürətli sıxmada yapışma (galling) müşahidə oluna bilər. Təmiz və çapaqsız yiv, uyğun montaj pastası və nəzarətli sıxma bu riski azaldır.
Təklif və texniki təsdiq
Sorğunuzu qısaca yazın; ölçü, material və təhvil müddəti dəqiqləşdikdən sonra yazılı təkliflə sizə cavab verək.
Təklifi sürətləndirən məlumatlar