Maritiem, scheepvaart en jachtbouw · Technische gids
Flenzen en fittingen kiezen voor RVS-leidingen

Kort antwoord
In een RVS-leiding worden fittingen en flenzen gekozen door ze af te stemmen op de DN/NPS-waarde en de Schedule-wanddikte van de buis. In leidingen onder druk en trillingen worden voorlasflenzen gebruikt, bij gematigde omstandigheden overschuifflenzen (slip-on) en voor het afsluiten blindflenzen; pakking en bouten worden bepaald door de drukklasse en het afdichtvlak van de flens. Flenzen worden niet met de bouten in lijn getrokken en na het lassen worden de aanloopkleuren verwijderd.
In een RVS-leiding kunnen bochten, T-stukken, verloopstukken en flenzen niet alleen op basis van de nominale diameter worden gekozen. Buitendiameter, wanddikte, voorbewerking van de uiteinden, drukklasse, afdichtvlak en boutpatroon moeten op elkaar zijn afgestemd. Ontbreekt er één schakel in deze keten, dan past de leiding bij de montage niet of gaat ze tijdens bedrijf lekken. In dit artikel hebben we de vragen gebundeld die we vaak tegenkomen bij installaties in de chemie, de voedingsmiddelenindustrie, de brandbeveiliging en de scheepsbouw.
Buismaat: DN, NPS en Schedule
DN, NPS en de werkelijke buitendiameter
DN (nominale diameter) is een metrische en NPS (Nominal Pipe Size) een op inches gebaseerde aanduiding; geen van beide geeft rechtstreeks de werkelijke buitendiameter van de buis. Zo heeft een buis NPS 2 (DN 50) in het ASME-maatsysteem een buitendiameter van 60,3 mm. Bovendien kan dezelfde DN-waarde in verschillende buisnormen overeenkomen met verschillende buitendiameters; vooral bij hygiënische procesbuizen wijken de buitendiameterreeksen af. Door bij het bestellen van fittingen en flenzen niet de nominale waarde, maar de buitendiameter en de norm van de buis op te geven, voorkomt u fouten.
Schedule en wanddikte
Buizen met dezelfde nominale maat worden in verschillende wanddiktes geproduceerd. Bij RVS-buizen volgens ASME B36.19M worden reeksen zoals Schedule 5S, 10S, 40S en 80S gebruikt. Hoe hoger de Schedule, hoe groter de wanddikte en hoe kleiner de binnendiameter; de buitendiameter blijft gelijk.
- De wanddikte wordt gekozen op basis van werkdruk, temperatuur, corrosietoeslag en de mechanische belastingen op de leiding.
- De wanddikte van lasfittingen moet in dezelfde Schedule zijn als die van de buis; verschillende wanddiktes veroorzaken een sprong in de lasnaad.
- De binnendiameter van de hals van een voorlasflens moet overeenkomen met de binnendiameter van de buis.
Fittingen: de geometrie van de leiding
Lasfittingen (zoals volgens ASME B16.9) veranderen de richting en de diameter van de leiding:
- Bocht: 90° en 45°. Bochten met lange radius (LR, 1,5D) bieden minder stromingsweerstand; bochten met korte radius (SR, 1D) worden in krappe ruimtes gebruikt.
- T-stuk: met gelijke of verlopende aftakking; voor het maken van een aftakking op de leiding.
- Lasverloop: concentrisch of excentrisch. Aan de zuigzijde van een pomp wordt een excentrisch lasverloop met de vlakke zijde boven toegepast, zodat zich geen luchtzak vormt.
- Kap: voor het dichtlassen van het einde van een leiding.
In leidingen met een kleine diameter kunnen ook insteeklas- of schroeffittingen worden gebruikt. De nauwe spleet die bij insteeklasverbindingen achterblijft, brengt in corrosieve omgevingen echter het risico van spleetcorrosie met zich mee en in hygiënische toepassingen het risico van een zone die niet kan worden gereinigd.
Flenstypen
| Flenstype | Waar toegepast? | Voordeel | Aandachtspunt |
|---|---|---|---|
| Voorlasflens (weld neck) | Hoge druk en temperatuur, cyclische belastingen | De hals draagt de spanning geleidelijk over op de buis; de stomplas is goed te inspecteren | De binnendiameter van de hals moet overeenkomen met de buis; nauwkeurige uitlijning van de hartlijn vereist |
| Overschuifflens (slip-on) | Leidingen voor gemiddelde en lage druk | Wordt over de buis geschoven en is eenvoudig uit te lijnen | Vereist twee hoeklassen, binnen en buiten; lagere vermoeiingssterkte dan een voorlasflens |
| Blindflens (blind) | Leidingeinden, testpunten en punten voor latere uitbreiding | Sluit de leiding demontabel af | Draagt de drukbelasting volledig zelf; de drukklasse moet bij de leiding passen |
| Losse flens met kraag (lap joint, stub end) | Leidingen die vaak worden gedemonteerd en waarbij de boutgaten moeten worden uitgelijnd | De draaibare flens vergemakkelijkt het uitlijnen van de boutgaten; alleen de kraag komt in contact met het medium | Flensring en kraag moeten samen worden gekozen |
Drukklasse en type afdichtvlak
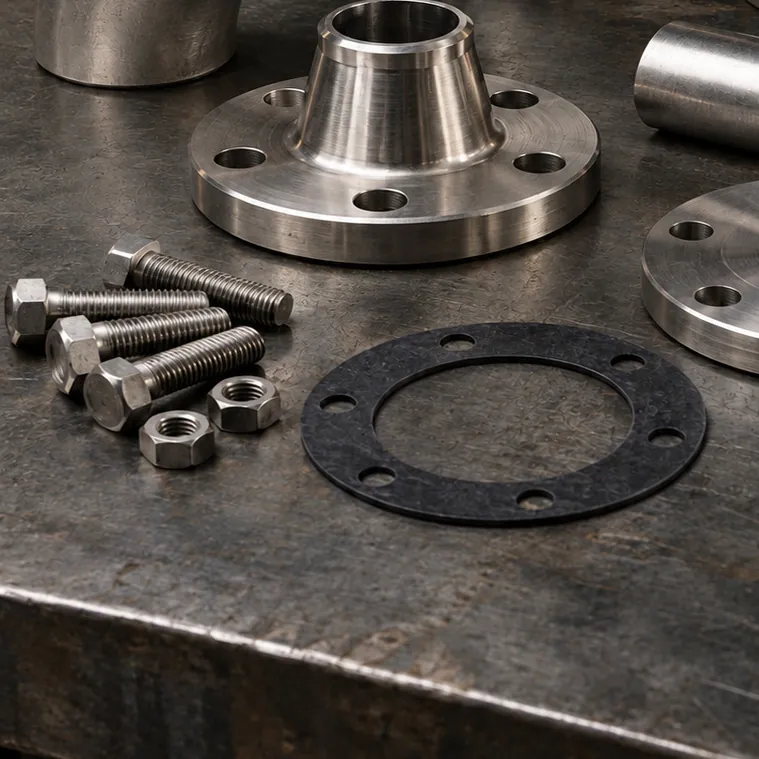
Bij ASME B16.5-flenzen wordt de drukklasse aangeduid als Class 150, 300, 600 enzovoort; bij EN 1092-1-flenzen als PN 10, PN 16, PN 40 enzovoort. Steekcirkel en gatenpatroon van beide systemen verschillen bij de meeste maten; ASME- en EN-flenzen mogen niet door elkaar worden gebruikt. Ook het afdichtvlak van de flenzen moet overeenkomen: verhoogd afdichtvlak (RF), vlak afdichtvlak (FF) of ringgroef (RTJ). Wordt een flens met verhoogd afdichtvlak gekoppeld aan een gegoten apparaatflens met vlak afdichtvlak, dan kan de gegoten flens bij het aandraaien scheuren.
Pakking en bouten
- Het pakkingmateriaal wordt gekozen op basis van medium en temperatuur: pakkingen op PTFE-basis, grafietpakkingen, pakkingen van gecomprimeerde vezels en spiraalgewonden pakkingen zijn bedoeld voor verschillende omstandigheden. In voedingsleidingen moet materiaal worden gebruikt waarvan de geschiktheid voor contact met levensmiddelen is gedocumenteerd.
- De pakkingmaat moet passen bij de drukklasse en het type afdichtvlak van de flens; de binnendiameter van de pakking mag niet in de doorstroomopening uitsteken.
- Pakkingen worden niet hergebruikt; bij elke gedemonteerde flens wordt een nieuwe pakking geplaatst.
- Het materiaal van bouten en moeren moet op de omgeving zijn afgestemd; bij RVS-bouten moet montagepasta worden gebruikt om vreten te voorkomen.
- Het aandraaien gebeurt kruislings en in meerdere stappen; in de laatste ronde worden de bouten één voor één nagelopen om te controleren of de belasting gelijkmatig is verdeeld.
Uitlijnfouten: trek een flens niet met de bouten in lijn
Flensvlakken moeten parallel en coaxiaal staan voordat de bouten worden geplaatst. Wie een hoekafwijking of verzet met de bouten wegtrekt, drukt de pakking aan de ene kant plat en laat haar aan de andere kant los. Bij pomp- en apparaataansluitingen leidt deze geforceerde montage tot problemen die kunnen oplopen tot defecten aan lagers en asafdichtingen. De leiding moet zo worden ondersteund en ingeklemd dat de flenzen bij losse bouten vanzelf in lijn staan.
Reiniging na het lassen
Laskwaliteit begint bij de lasnaadvoorbereiding. De lasnaad moet passen bij de wanddikte van de buis en de uitlijning van de te verbinden delen moet vóór het lassen worden gecontroleerd. Lasmethode en toevoegmateriaal worden bepaald op basis van de projectspecificaties en de gebruikte RVS-kwaliteit; ook bij 316L-buis moet het toevoegmateriaal bij deze kwaliteit passen. De corrosiebestendigheid van een RVS-leiding hangt echter grotendeels af van de staat waarin het oppervlak na het lassen wordt achtergelaten.
- Bescherming van de doorlaszijde: wordt bij TIG-lassen geen beschermgas in de buis gebracht, dan oxideert de doorlaszijde en ontstaat een ruw, corrosiegevoelig oppervlak.
- Aanloopkleuren: gekleurde oxidebanden rond de las wijzen erop dat de passieve laag is verzwakt; ze moeten worden verwijderd door beitsen en passiveren of met een geschikte mechanische methode.
- IJzerbesmetting: borstels en schijven die voor koolstofstaal zijn gebruikt, veroorzaken roestvlekken op het RVS-oppervlak; gebruik gereedschap dat uitsluitend voor RVS-werk is bestemd.
- Inwendige reiniging: na de montage moet de leiding worden doorgespoeld om lasresten en spanen te verwijderen.
Bij gelaste verbindingen verkleint de keuze voor het koolstofarme 316L het risico van interkristallijne corrosie in de warmte-beïnvloede zone.
Checklist
- Zijn de buitendiameter, de norm en de Schedule van de buis bekend?
- Komt de wanddikte van de fittingen overeen met die van de buis?
- Zijn flenstype, drukklasse en type afdichtvlak compatibel met de tegenflens?
- Is het pakkingmateriaal geschikt voor het medium en de temperatuur?
- Zijn boutmateriaal, boutlengte en aandraaivolgorde vastgelegd?
- Staan de flenzen zonder bouten in lijn?
- Zijn na het lassen de doorlaszijde, de aanloopkleuren en de inwendige reiniging afgehandeld?