Marine at Barko · Teknikal na gabay
Pagpili ng Flange at Fittings para sa Stainless Piping: Weld Neck, Slip-On o Blind?

Maikling sagot
Sa stainless steel piping, pinipili ang fitting at flange sa pamamagitan ng pagtutugma sa DN/NPS value ng tubo at sa Schedule wall thickness nito. Sa mga linyang may presyon at vibration, ginagamit ang weld neck flange; sa katamtamang kondisyon, ang slip-on flange; at para isara ang linya, ang blind flange. Ang gasket at bolt ay itinatakda ayon sa pressure class at uri ng face ng flange. Hindi pinupuwersang i-align ang mga flange gamit ang bolt, at nililinis ang heat tint pagkatapos ng welding.
Sa stainless steel piping, hindi maaaring pumili ng elbow, tee, reducer at flange batay lamang sa nominal diameter. Dapat magkakatugma ang outer diameter ng tubo, wall thickness, paghahanda ng dulo, pressure class, face ng gasket at bolt pattern. Kapag may nawalang isang kawing sa kadenang ito, alinman sa hindi magkakasya ang linya sa pagkakabit o tatagas ito habang ginagamit. Sa artikulong ito, tinipon namin ang mga tanong na madalas lumitaw sa mga instalasyon sa kemikal, pagkain, fire protection at barko.
Sukat ng tubo: DN, NPS at Schedule
DN, NPS at ang aktwal na outer diameter
Ang DN (nominal diameter) ay pagtatalagang metric, at ang NPS (nominal pipe size) ay nakabatay sa inch; alinman sa dalawa ay hindi direktang nagbibigay ng aktwal na outer diameter ng tubo. Halimbawa, sa sistema ng sukat ng ASME, ang outer diameter ng NPS 2 (DN 50) na tubo ay 60.3 mm. Bukod dito, ang parehong DN value ay maaaring tumutugma sa magkaibang outer diameter sa magkaibang standard ng tubo; lalo na sa mga hygienic process tube, iba ang serye ng outer diameter. Sa pag-order ng fitting at flange, naiiwasan ang pagkakamali kung ang outer diameter at standard ng tubo ang ibibigay sa halip na ang nominal value.
Schedule at wall thickness
Ang mga tubong pareho ang nominal size ay ginagawa sa iba't ibang wall thickness. Sa mga stainless na tubo sa ilalim ng ASME B36.19M, ginagamit ang mga serye gaya ng Schedule 5S, 10S, 40S at 80S. Habang tumataas ang Schedule, nananatiling pareho ang outer diameter, kumakapal ang wall thickness at lumiliit ang inner diameter.
- Pinipili ang wall thickness ayon sa working pressure, temperatura, corrosion allowance at mga mekanikal na load ng linya.
- Ang wall thickness ng butt-weld fitting ay dapat nasa parehong Schedule ng tubo; ang magkaibang wall thickness ay lumilikha ng step sa weld bevel.
- Ang inner diameter ng leeg (neck) ng weld neck flange ay dapat tumugma sa inner diameter ng tubo.
Fitting: ang geometry ng linya
Binabago ng butt-weld fitting (gaya ng ASME B16.9) ang direksyon at diameter ng linya:
- Elbow: 90° at 45°. Mas mababa ang resistensya sa daloy ng long-radius (LR, 1.5D) na elbow; ang short-radius (SR, 1D) na elbow ay ginagamit sa masikip na espasyo.
- Tee: Equal o reducing ang outlet; para kumuha ng branch mula sa linya.
- Reducer: Concentric o eccentric. Sa suction ng pump, ginagamit ang eccentric reducer na nasa itaas ang patag na bahagi upang hindi magkaroon ng air pocket.
- Cap: Para isara sa pamamagitan ng welding ang dulo ng linya.
Sa mga linyang maliit ang diameter, maaari ring gumamit ng socket-weld o threaded fitting. Ngunit sa mga socket-weld na dugtungan, ang naiiwang makitid na puwang ay may panganib ng crevice corrosion sa mga corrosive na kapaligiran, at ng bahaging hindi malinis sa mga hygienic na aplikasyon.
Mga uri ng flange
| Uri ng flange | Saan ginagamit? | Bentahe | Paalala |
|---|---|---|---|
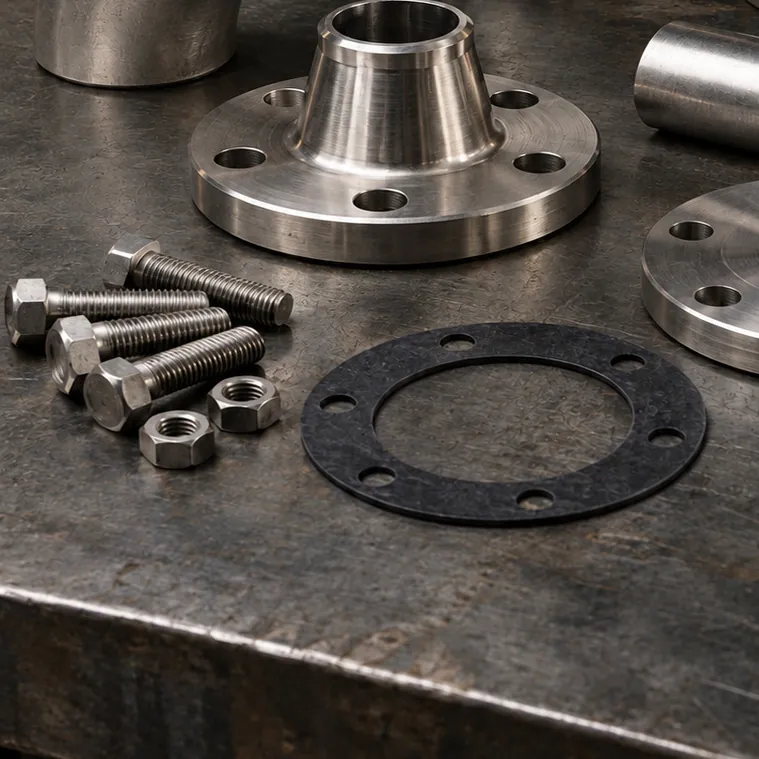
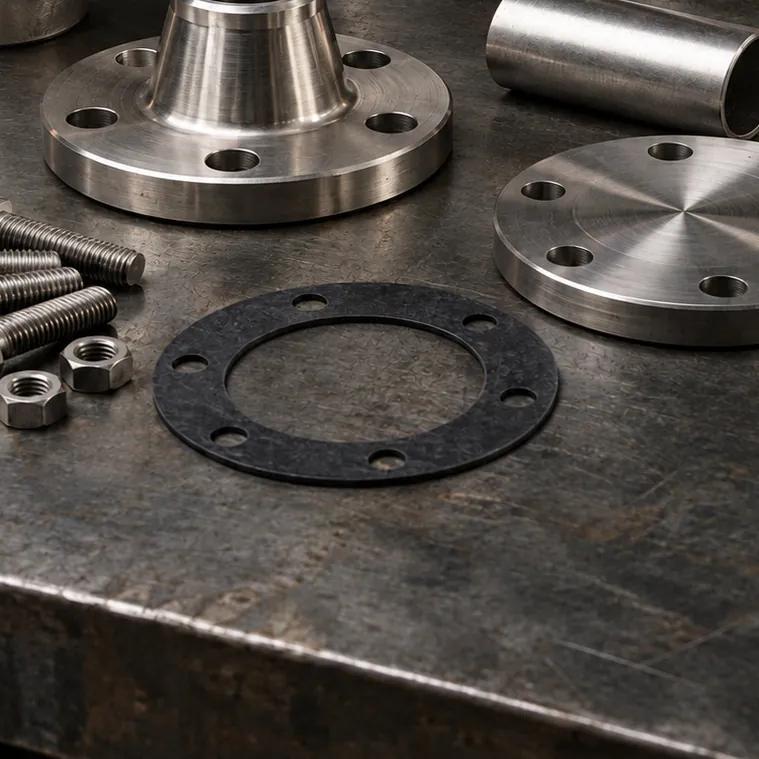
| Weld neck flange | Mataas na presyon at temperatura, cyclic load | Unti-unting inililipat ng leeg ang stress sa tubo; angkop sa inspeksyon ang butt weld | Dapat tumugma sa tubo ang inner diameter ng leeg; kailangan ng eksaktong pagkakahanay ng axis |
| Slip-on flange | Mga linyang katamtaman at mababa ang presyon | Madaling i-align dahil isinusuot lamang sa tubo | Kailangan ng dalawang fillet weld, sa loob at sa labas; mas mababa ang fatigue resistance kumpara sa weld neck |
| Blind flange | Dulo ng linya, mga punto ng test at ng pagpapalawak sa hinaharap | Isinasara ang linya sa paraang maaaring tanggalin | Mag-isa nitong sinasalo ang pressure load; dapat tugma sa linya ang pressure class |
| Lap joint flange at stub end | Mga linyang madalas tanggalin at nangangailangan ng pagkakahanay ng bolt | Pinapadali ng umiikot na flange ang pag-align ng bolt; ang stub end lamang ang dumidikit sa fluid | Dapat sabay na piliin ang flange ring at ang stub end |
Pressure class at uri ng face
Sa ASME B16.5 na flange, ipinapakita ang pressure class bilang Class 150, 300, 600 at iba pa; sa EN 1092-1 na flange, bilang PN 10, PN 16, PN 40 at iba pa. Sa karamihan ng sukat, magkaiba ang bolt circle at hole pattern ng dalawang sistema; hindi dapat paghaluin ang ASME at EN na flange. Dapat ding magtugma ang face ng flange: raised face (RF), flat face (FF) o ring-type joint (RTJ). Ang pagkakabit ng raised-face flange sa flat-face na cast flange ng kagamitan ay maaaring magpabitak sa cast flange habang hinihigpitan.
Gasket at bolt
- Ang materyales ng gasket ay pinipili ayon sa fluid at temperatura: ang mga gasket na PTFE-based, graphite, compressed fiber at spiral wound ay para sa magkakaibang kondisyon. Sa mga linya ng pagkain, dapat gumamit ng materyales na may dokumentadong pagiging angkop sa food contact.
- Ang sukat ng gasket ay dapat tugma sa pressure class at uri ng face ng flange; hindi dapat lumampas ang inner diameter ng gasket sa flow area.
- Hindi muling ginagamit ang gasket; bagong gasket ang ikinakabit sa bawat flange na tinanggal.
- Ang materyales ng bolt at nut ay dapat piliing angkop sa kapaligiran; sa mga stainless na bolt, dapat gumamit ng anti-seize paste upang maiwasan ang galling.
- Ang paghigpit ay ginagawa nang pa-krus (criss-cross) at sa ilang yugto; sa huling ikot, isa-isang dinadaanan ang mga bolt upang matiyak na pantay na ang load.
Misalignment: huwag i-align ang flange gamit ang bolt
Bago ikabit ang mga bolt, dapat parallel at nasa iisang axis na ang mga face ng flange. Ang pagsasara sa anggulo o offset sa pagitan ng mga ito sa pamamagitan ng paghila gamit ang mga bolt ay dumudurog sa gasket sa isang panig at iniiwan itong maluwag sa kabila. Sa mga nozzle ng pump at kagamitan, ang ganitong pagpupuwersa ay nagdudulot ng mga problemang umaabot hanggang sa pagkasira ng bearing at seal. Dapat suportahan at i-clamp ang linya upang kusang nakahanay ang mga flange kahit maluwag pa ang mga bolt.
Paglilinis ng weld
Nagsisimula ang kalidad ng welding sa paghahanda ng bevel. Dapat gumawa ng weld bevel na angkop sa wall thickness ng tubo, at suriin ang pagkakahanay ng axis ng mga pagdudugtungin bago mag-weld. Ang paraan ng welding at ang consumable ay itinatakda ayon sa requirement ng proyekto at sa grade ng stainless na ginagamit; sa 316L na tubo, kailangan ding piliin ang filler metal na angkop sa grade na ito. Ang resistensya naman ng stainless na linya sa kaagnasan ay malaking nakasalalay sa kung paano iniwan ang surface pagkatapos ng welding.
- Proteksyon sa root side: Sa TIG welding, kapag walang shielding gas sa loob ng tubo, nag-o-oxidize ang root side; nabubuo ang magaspang na surface na madaling kapitan ng kaagnasan.
- Heat tint: Ang makukulay na oxide band sa paligid ng weld ay palatandaan na humina ang passive film; dapat itong alisin sa pamamagitan ng pickling at passivation o ng angkop na mekanikal na paraan.
- Kontaminasyon ng bakal: Ang mga brush at disc na ginamit na sa carbon steel ay nagpapasimula ng mantsa ng kalawang sa stainless na surface; dapat gumamit ng mga tool na nakalaan lamang sa stainless na trabaho.
- Paglilinis sa loob: Pagkatapos ng pagkakabit, dapat i-flush ang linya upang maalis ang mga natirang welding residue at metal chips.
Sa mga welded na dugtungan, ang pagpili ng low-carbon na 316L ay nagpapababa ng panganib ng intergranular corrosion sa heat-affected zone.
Checklist
- Alam na ba ang outer diameter, standard at Schedule value ng tubo?
- Tugma ba sa tubo ang wall thickness ng fitting?
- Tugma ba sa counter flange ang uri, pressure class at uri ng face ng flange?
- Angkop ba sa fluid at temperatura ang materyales ng gasket?
- Natukoy na ba ang materyales, haba at pagkakasunod-sunod ng paghigpit ng bolt?
- Nakahanay ba ang mga flange kahit walang bolt?
- Natapos na ba ang root, pag-alis ng heat tint at paglilinis sa loob pagkatapos ng welding?