Dənizçilik, gəmilər və yaxtalar · Texniki bələdçi
Paslanmayan boru xəttində flans və fitinqlərin seçimi

Qısa cavab
Paslanmayan boru xəttində fitinqlər və flans borunun DN/NPS dəyəri və Schedule üzrə divar qalınlığı ilə uyğunlaşdırılaraq seçilir. Təzyiq və vibrasiya altında olan xətlərdə qaynaq boyunlu, orta şəraitdə slip-on, kor bağlama üçün isə kor flans istifadə olunur; araqat və boltlar flansın təzyiq sinfinə və səthinə görə müəyyən edilir. Flanslar boltlarla zorla düzləndirilmir, qaynaqdan sonra istilik rəngləri təmizlənir.
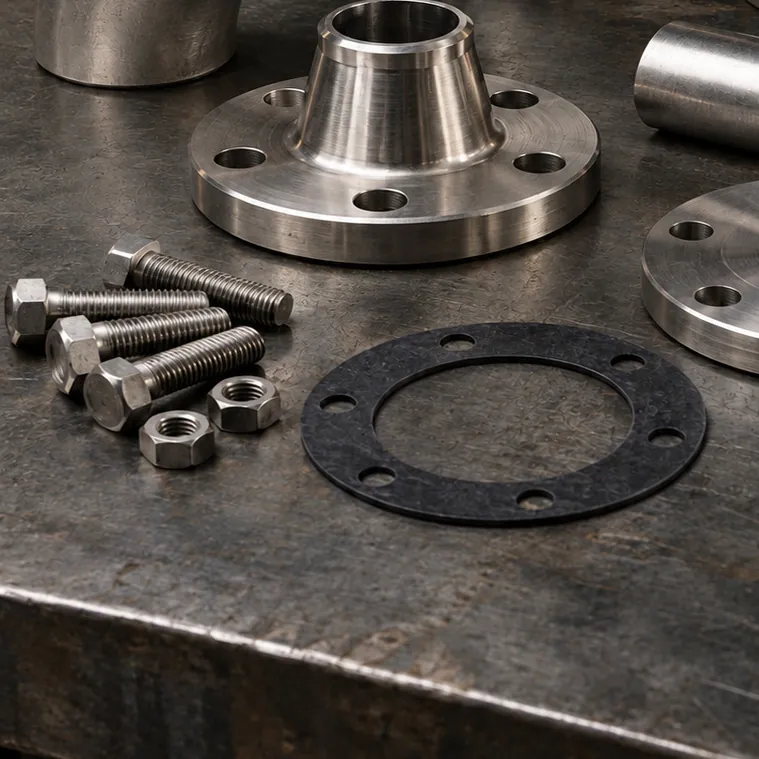
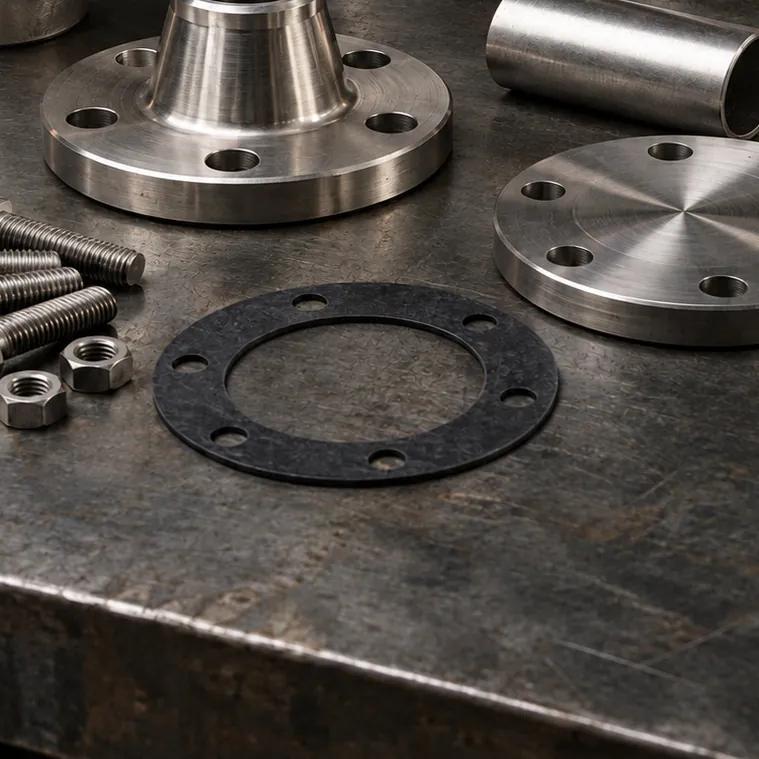
Paslanmayan boru xəttində dirsək, üçlük, reduksiya və flansın seçimini yalnız nominal diametrə baxaraq etmək olmaz. Borunun xarici diametri, divar qalınlığı, uc hazırlığı, təzyiq sinfi, araqat səthi və bolt düzülüşü bir-biri ilə uyğun olmalıdır. Bu zəncirin bir halqası çatışmadıqda xətt ya montajda uyğun gəlmir, ya da istismar zamanı sızdırır. Kimya, qida, yanğınsöndürmə və gəmi boru xətlərində tez-tez qarşılaşılan sualları bu məqalədə topladıq.
Boru ölçüsü: DN, NPS və Schedule
DN, NPS və faktiki xarici diametr
DN (nominal diametr) metrik, NPS (nominal boru ölçüsü) isə düym əsaslı işarələmədir; hər ikisi borunun faktiki xarici diametrini birbaşa göstərmir. Məsələn, ASME ölçü sistemində NPS 2 (DN 50) borunun xarici diametri 60,3 mm-dir. Üstəlik, eyni DN dəyəri müxtəlif boru standartlarında fərqli xarici diametrlərə uyğun gələ bilər; xüsusilə gigiyenik proses borularında xarici diametr sıraları fərqlidir. Fitinq və flans sifarişində nominal dəyər əvəzinə borunun xarici diametrini və standartını göstərmək səhvlərin qarşısını alır.
Schedule və divar qalınlığı
Eyni nominal ölçülü borular müxtəlif divar qalınlıqlarında istehsal olunur. ASME B36.19M üzrə paslanmayan borularda Schedule 5S, 10S, 40S və 80S kimi sıralardan istifadə olunur. Schedule artdıqca xarici diametr sabit qalır, divar qalınlığı artır, daxili diametr isə kiçilir.
- Divar qalınlığı işçi təzyiqə, temperatura, korroziya ehtiyatına və xəttin mexaniki yüklərinə görə seçilir.
- Uc-uca qaynaq fitinqlərinin divar qalınlığı boru ilə eyni Schedule-da olmalıdır; fərqli divar qalınlıqları qaynaq kənarında pillə yaradır.
- Qaynaq boyunlu flansın boyun hissəsinin daxili diametri borunun daxili diametri ilə üst-üstə düşməlidir.
Fitinqlər: xəttin həndəsəsi
Uc-uca qaynaq fitinqləri (ASME B16.9 kimi) xəttin istiqamətini və diametrini dəyişir:
- Dirsək: 90° və 45°. Böyük radiuslu (LR, 1,5D) dirsəklər axına daha az müqavimət göstərir; kiçik radiuslu (SR, 1D) dirsəklər dar yerlərdə istifadə olunur.
- Üçlük: Bərabər və ya reduksiyalı çıxışlı; xətdən qol ayırmaq üçün.
- Reduksiya: Konsentrik və ya ekssentrik. Nasosun sorma tərəfində hava cibi yaranmaması üçün düz tərəfi yuxarıda qalacaq şəkildə ekssentrik reduksiya istifadə olunur.
- Qapaq (cap): Xəttin sonunu qaynaqla bağlamaq üçün.
Kiçik diametrli xətlərdə yuvaya qaynaq olunan (socket weld) və ya yivli fitinqlərdən də istifadə oluna bilər. Lakin yuvaya qaynaq birləşmələrində qalan dar aralıq korroziyalı mühitlərdə aralıq korroziyası, gigiyenik tətbiqlərdə isə təmizlənə bilməyən zona riski daşıyır.
Flans tipləri
| Flans tipi | Harada istifadə olunur? | Üstünlüyü | Diqqət |
|---|---|---|---|
| Qaynaq boyunlu (weld neck) | Yüksək təzyiq və temperatur, tsiklik yüklər | Boyun gərginliyi boruya tədricən ötürür; uc-uca qaynaq yoxlamaya əlverişlidir | Boyunun daxili diametri boru ilə üst-üstə düşməlidir; dəqiq ox düzləndirilməsi tələb olunur |
| Keçirmə (slip-on) | Orta və aşağı təzyiqli xətlər | Boruya keçirilərək asanlıqla düzləndirilir | Daxili və xarici iki künc qaynağı tələb olunur; yorulma davamlılığı qaynaq boyunlu flansa nisbətən aşağıdır |
| Kor (blind) | Xəttin sonu, sınaq və gələcək genişlənmə nöqtələri | Xətti sökülə bilən şəkildə bağlayır | Təzyiq yükünü təkbaşına daşıyır; təzyiq sinfi xətlə uyğun olmalıdır |
| Sərbəst flans və bortlu uc (lap joint, stub end) | Tez-tez sökülən, bolt dəliklərinin uzlaşdırılması tələb olunan xətlər | Fırlanan flans bolt dəliklərinin uzlaşdırılmasını asanlaşdırır; işçi mühitlə yalnız bortlu uc təmasda olur | Flans halqası və bortlu uc birlikdə seçilməlidir |
Təzyiq sinfi və səth tipi
ASME B16.5 flanslarında təzyiq sinfi Class 150, 300, 600 kimi, EN 1092-1 flanslarında isə PN 10, PN 16, PN 40 kimi göstərilir. İki sistemin bolt dairəsi və dəlik düzülüşü əksər ölçülərdə fərqlidir; ASME və EN flansları qarışıq istifadə edilməməlidir. Flans səthləri də bir-birinə uyğun olmalıdır: çıxıntılı səth (RF), yastı səth (FF) və ya halqa araqatlı (RTJ). Yastı səthli tökmə avadanlıq flansına çıxıntılı səthli flans bağlamaq sıxma zamanı tökmə flansın çatlamasına səbəb ola bilər.
Araqat və boltlar
- Araqatın materialı işçi mühitə və temperatura görə seçilir: PTFE əsaslı, qrafit, sıxılmış lifli və spiral sarğılı araqatlar müxtəlif şərait üçündür. Qida xətlərində qida ilə təmasa yararlılığı sənədlə təsdiqlənmiş materialdan istifadə olunmalıdır.
- Araqatın ölçüsü flansın təzyiq sinfi və səth tipi ilə uyğun olmalıdır; araqatın daxili diametri axın kəsiyinə çıxmamalıdır.
- Araqatlar təkrar istifadə edilmir; sökülən hər flansa yeni araqat qoyulur.
- Bolt və qaykaların materialı mühitə uyğun seçilməli, paslanmayan boltlarda yapışmanın (galling) qarşısını almaq üçün montaj pastasından istifadə edilməlidir.
- Sıxma çarpaz ardıcıllıqla və bir neçə mərhələdə aparılır; son dövrədə boltlar ardıcıl olaraq bir-bir yoxlanılır və yükün bərabərləşdiyinə əmin olunur.
Ox uyğunsuzluğu: flansı boltlarla düzləndirməyin
Boltlar taxılmazdan əvvəl flans səthləri bir-birinə paralel və eyni oxlu olmalıdır. Aradakı bucağı və ya ox sürüşməsini boltlarla dartaraq aradan qaldırmaq araqatı bir tərəfdə əzir, digər tərəfdə isə boş buraxır. Nasos və avadanlıq ağızlarında bu cür zorlama yataq və salnik nasazlıqlarına qədər gedib çıxan problemlər yaradır. Xətt elə dayaqlanmalı və sıxaclarla bərkidilməlidir ki, boltlar boşaldılmış halda flanslar özbaşına düz vəziyyətdə dursun.
Qaynağın təmizlənməsi
Qaynağın keyfiyyəti kənar hazırlığı ilə başlayır. Borunun divar qalınlığına uyğun qaynaq kənarı açılmalı, birləşdiriləcək detalların ox üzrə düzlüyü qaynaqdan əvvəl yoxlanılmalıdır. Qaynaq üsulu və sərf materialları layihə tələblərinə və istifadə olunan paslanmayan polad markasına görə müəyyən edilir; 316L boruda da əlavə metal bu markaya uyğun seçilməlidir. Paslanmayan xəttin korroziyaya davamlılığı isə böyük ölçüdə qaynaqdan sonra səthin hansı vəziyyətdə qaldığından asılıdır.
- Kök tərəfinin qorunması: TIG qaynağı zamanı borunun içinə qoruyucu qaz verilməzsə, kök tərəfi oksidləşir; kələ-kötür və korroziyaya həssas səth yaranır.
- İstilik rəngləri: Qaynağın ətrafındakı rəngli oksid zolaqları passiv təbəqənin zəiflədiyini göstərir; onlar dekapaj və passivasiya və ya uyğun mexaniki üsulla təmizlənməlidir.
- Dəmirlə çirklənmə: Karbonlu polad üzərində istifadə olunmuş fırça və disklər paslanmayan səthdə pas ləkələrinin yaranmasına səbəb olur; yalnız paslanmayan polad işləri üçün ayrılmış alətlərdən istifadə edilməlidir.
- Daxili təmizlik: Montajdan sonra xətt qaynaq qalıqlarından və yonqardan təmizlənmək üçün yuyulmalıdır.
Qaynaqlı birləşmələrdə aşağı karbonlu 316L-ə üstünlük vermək istilik təsiri zonasında kristallararası korroziya riskini azaldır.
Yoxlama siyahısı
- Borunun xarici diametri, standartı və Schedule dəyəri məlumdurmu?
- Fitinqlərin divar qalınlığı boru ilə üst-üstə düşürmü?
- Flansın tipi, təzyiq sinfi və səth tipi əks flansla uyğundurmu?
- Araqatın materialı işçi mühitə və temperatura uyğundurmu?
- Boltların materialı, uzunluğu və sıxma ardıcıllığı müəyyən edilibmi?
- Flanslar boltsuz vəziyyətdə düz dururmu?
- Qaynaqdan sonra kök tərəfi, istilik rəngləri və daxili təmizlik yoxlanılıbmı?