Суда, яхты и морская техника · Техническое руководство
Выбор фланцев и фитингов для нержавеющих трубопроводов

Коротко
Фитинги и фланцы для нержавеющего трубопровода подбирают по значению DN/NPS трубы и толщине стенки по Schedule. На линиях, работающих под давлением и вибрацией, применяют воротниковые фланцы, в умеренных условиях — плоские приварные (slip-on), для заглушения — фланцевые заглушки; прокладки и крепёж выбирают по классу давления и типу уплотнительной поверхности фланца. Фланцы нельзя выравнивать, стягивая болтами; после сварки цвета побежалости удаляют.
Отводы, тройники, переходы и фланцы для нержавеющего трубопровода нельзя выбирать только по номинальному диаметру. Наружный диаметр трубы, толщина стенки, подготовка концов, класс давления, уплотнительная поверхность и схема расположения болтов должны соответствовать друг другу. Если одно звено этой цепочки упущено, трубопровод либо не собирается при монтаже, либо даёт утечку в эксплуатации. В этой статье мы собрали вопросы, которые часто возникают при монтаже трубопроводов на химических и пищевых производствах, в системах пожаротушения и на судах.
Размер трубы: DN, NPS и Schedule
DN, NPS и фактический наружный диаметр
DN (номинальный диаметр) — метрическое, а NPS (номинальный размер трубы) — дюймовое обозначение; ни то ни другое не указывает напрямую фактический наружный диаметр трубы. Например, в размерной системе ASME наружный диаметр трубы NPS 2 (DN 50) составляет 60,3 мм. Более того, одному и тому же DN в разных стандартах на трубы могут соответствовать разные наружные диаметры; в частности, у гигиенических технологических труб свои ряды наружных диаметров. Чтобы избежать ошибок, при заказе фитингов и фланцев указывайте не номинальное значение, а наружный диаметр трубы и её стандарт.
Schedule и толщина стенки
Трубы одного номинального размера выпускаются с разной толщиной стенки. Для нержавеющих труб по ASME B36.19M используются ряды Schedule 5S, 10S, 40S и 80S. С увеличением Schedule наружный диаметр остаётся неизменным, толщина стенки растёт, а внутренний диаметр уменьшается.
- Толщину стенки выбирают с учётом рабочего давления, температуры, припуска на коррозию и механических нагрузок на трубопровод.
- Толщина стенки фитингов под приварку встык должна соответствовать тому же Schedule, что и у трубы; разная толщина стенки образует ступеньку в сварном стыке.
- Внутренний диаметр воротника воротникового фланца должен совпадать с внутренним диаметром трубы.
Фитинги: геометрия трубопровода
Фитинги под приварку встык (например, по ASME B16.9) изменяют направление и диаметр трубопровода:
- Отвод: 90° и 45°. Отводы большого радиуса (LR, 1,5D) создают меньшее сопротивление потоку; отводы малого радиуса (SR, 1D) применяют в стеснённых условиях.
- Тройник: равнопроходный или переходный; для устройства ответвлений от трубопровода.
- Переход: концентрический или эксцентрический. На всасывании насоса, чтобы не образовывался воздушный мешок, устанавливают эксцентрический переход плоской стороной вверх.
- Заглушка (cap): для глухого заваривания конца трубопровода.
На трубопроводах малого диаметра также могут применяться фитинги под приварку враструб или резьбовые фитинги. Однако узкий зазор, остающийся в соединениях враструб, создаёт риск щелевой коррозии в агрессивных средах, а в гигиенических применениях — зону, которая не поддаётся очистке.
Типы фланцев
| Тип фланца | Где применяется? | Преимущество | На что обратить внимание |
|---|---|---|---|
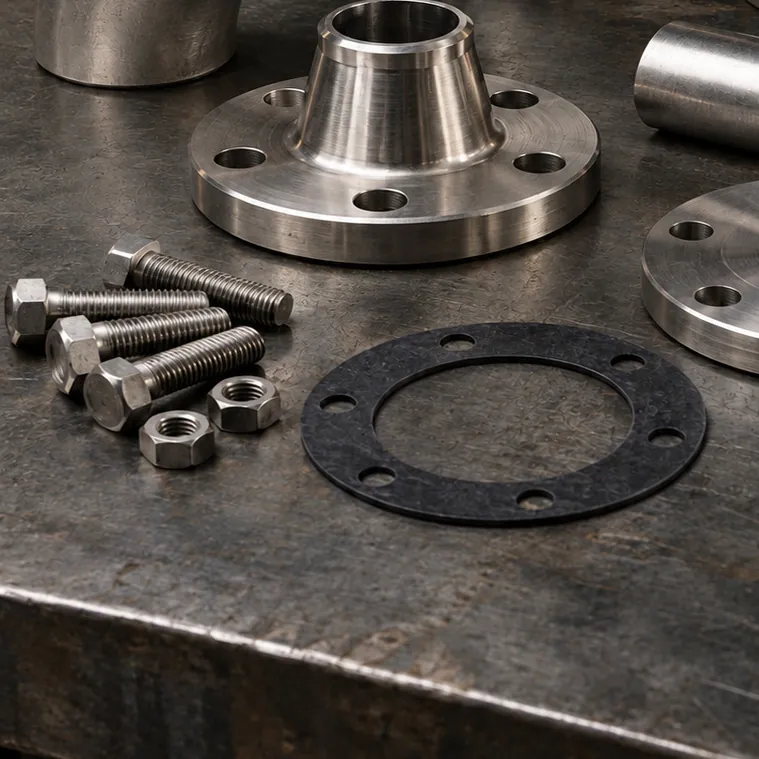
| Воротниковый (weld neck) | Высокие давление и температура, циклические нагрузки | Воротник плавно передаёт напряжения на трубу; стыковой шов доступен для контроля | Внутренний диаметр воротника должен совпадать с трубой; требуется точная соосность |
| Плоский приварной (slip-on) | Трубопроводы среднего и низкого давления | Надевается на трубу и легко выравнивается | Нужны два угловых шва — внутренний и наружный; усталостная прочность ниже, чем у воротникового |
| Фланцевая заглушка (blind) | Концы трубопровода, точки испытаний и будущего расширения | Закрывает трубопровод с возможностью разборки | Самостоятельно воспринимает нагрузку от давления; класс давления должен соответствовать трубопроводу |
| Свободный фланец и бурт (lap joint, stub end) | Часто разбираемые трубопроводы, где требуется совмещение отверстий под болты | Поворотный фланец упрощает совмещение отверстий; с рабочей средой контактирует только бурт | Фланцевое кольцо и бурт подбираются вместе |
Класс давления и тип уплотнительной поверхности
Класс давления фланцев по ASME B16.5 обозначается как Class 150, 300, 600 и т. д., фланцев по EN 1092-1 — как PN 10, PN 16, PN 40 и т. д. Диаметр окружности болтов и схема отверстий у двух систем в большинстве типоразмеров различаются, поэтому фланцы ASME и EN смешивать нельзя. Должны совпадать и уплотнительные поверхности: с выступом (RF), плоская (FF) или под кольцевую прокладку (RTJ). Если присоединить фланец с выступом к плоскому фланцу литого оборудования, при затяжке литой фланец может треснуть.
Прокладки и крепёж
- Материал прокладки выбирают по рабочей среде и температуре: прокладки на основе PTFE, графитовые, из сжатого волокна и спирально-навитые предназначены для разных условий. На пищевых линиях следует применять материалы с документально подтверждённой пригодностью для контакта с пищевыми продуктами.
- Размер прокладки должен соответствовать классу давления и типу уплотнительной поверхности фланца; внутренний диаметр прокладки не должен выступать в проходное сечение.
- Прокладки повторно не используются: на каждый разобранный фланец устанавливают новую прокладку.
- Материал болтов и гаек выбирают с учётом окружающей среды; на нержавеющий крепёж для предотвращения задиров наносят монтажную пасту.
- Затяжку выполняют крест-накрест в несколько этапов; на последнем проходе болты обходят по кругу и проверяют, что нагрузка распределена равномерно.
Несоосность: не выравнивайте фланец болтами
До установки болтов уплотнительные поверхности фланцев должны быть параллельны и соосны. Если устранять угол или смещение между ними, стягивая фланцы болтами, прокладка с одной стороны пережимается, а с другой остаётся недожатой. На патрубках насосов и оборудования такой монтаж с натягом приводит к проблемам вплоть до отказа подшипников и сальниковых уплотнений. Трубопровод должен быть закреплён опорами и хомутами так, чтобы при ослабленных болтах фланцы сами оставались соосными.
Очистка сварных швов
Качество сварки начинается с подготовки кромок. Разделка кромок должна соответствовать толщине стенки трубы, а соосность соединяемых деталей проверяют до сварки. Способ сварки и сварочные материалы определяются требованиями проекта и маркой используемой нержавеющей стали; для трубы из 316L присадочный материал также должен соответствовать этой марке. Коррозионная стойкость нержавеющего трубопровода во многом зависит от того, в каком состоянии оставлена поверхность после сварки.
- Защита корня шва: если при TIG-сварке не подавать защитный газ внутрь трубы, корень шва окисляется; образуется шероховатая и подверженная коррозии поверхность.
- Цвета побежалости: цветные оксидные полосы вокруг шва говорят об ослаблении пассивной плёнки; их удаляют травлением и пассивацией либо подходящим механическим способом.
- Загрязнение железом: щётки и круги, ранее применявшиеся по углеродистой стали, оставляют на нержавеющей поверхности очаги ржавчины; для нержавеющей стали следует использовать отдельный инструмент.
- Внутренняя очистка: после монтажа трубопровод промывают, удаляя остатки сварки и стружку.
Применение низкоуглеродистой стали 316L в сварных соединениях снижает риск межкристаллитной коррозии в зоне термического влияния.
Контрольный список
- Известны ли наружный диаметр трубы, её стандарт и Schedule?
- Соответствует ли толщина стенки фитингов трубе?
- Совместимы ли тип фланца, класс давления и тип уплотнительной поверхности с ответным фланцем?
- Подходит ли материал прокладки для рабочей среды и температуры?
- Определены ли материал и длина болтов, а также порядок затяжки?
- Остаются ли фланцы соосными без болтов?
- Выполнены ли после сварки защита корня, удаление цветов побежалости и внутренняя очистка?