Морско дело, кораби и яхти · Техническо ръководство
Избор на фланци и фитинги за неръждаеми тръбопроводи

Накратко
В неръждаемите тръбопроводи фитингите и фланците се избират в съответствие със стойността DN/NPS на тръбата и дебелината на стената по Schedule. За линии под налягане и вибрации се използват юбкови фланци (с шийка), при умерени условия – плоски фланци (slip-on), а за заглушаване – глухи фланци; уплътнението и болтовете се определят според класа на налягане и уплътнителната повърхност на фланеца. Фланците не се центрират чрез насилствено притягане с болтовете, а топлинните оцветявания след заваряване се отстраняват.
Изборът на колена, тройници, редукции и фланци за неръждаем тръбопровод не може да се направи само по номиналния диаметър. Външният диаметър на тръбата, дебелината на стената, подготовката на краищата, класът на налягане, уплътнителната повърхност и разположението на болтовете трябва да са съгласувани помежду си. Когато липсва едно звено от тази верига, линията или не пасва при монтажа, или тече в експлоатация. В тази статия сме събрали често срещани въпроси от тръбопроводите в химическата и хранително-вкусовата промишленост, пожарогасителните системи и корабите.
Размер на тръбата: DN, NPS и Schedule
DN, NPS и действителен външен диаметър
DN (номинален диаметър) е метрично, а NPS (номинален размер на тръбата) – инчово обозначение; нито едното, нито другото дава пряко действителния външен диаметър на тръбата. Например в размерната система на ASME тръба NPS 2 (DN 50) е с външен диаметър 60,3 mm. Освен това една и съща стойност DN може да съответства на различни външни диаметри в различните тръбни стандарти; особено при хигиенните технологични тръби сериите външни диаметри са различни. Посочването на външния диаметър и стандарта на тръбата вместо номиналната стойност при поръчка на фитинги и фланци предотвратява грешки.
Schedule и дебелина на стената
Тръбите с еднакъв номинален размер се произвеждат с различна дебелина на стената. При неръждаемите тръби по ASME B36.19M се използват серии като Schedule 5S, 10S, 40S и 80S. С нарастването на Schedule външният диаметър остава постоянен, дебелината на стената се увеличава, а вътрешният диаметър намалява.
- Дебелината на стената се избира според работното налягане, температурата, добавката за корозия и механичните натоварвания на линията.
- Дебелината на стената на фитингите за челно заваряване трябва да е по същия Schedule като тръбата; различната дебелина създава стъпало в зоната на заваръчния шев.
- Вътрешният диаметър на шийката при юбковия фланец трябва да съответства на вътрешния диаметър на тръбата.
Фитинги: геометрията на линията
Фитингите за челно заваряване (като тези по ASME B16.9) променят посоката и диаметъра на линията:
- Коляно: 90° и 45°. Колената с голям радиус (LR, 1,5D) оказват по-малко съпротивление на потока; колената с малък радиус (SR, 1D) се използват в тесни пространства.
- Тройник: с равен или редуциран отвод; за отклонение от линията.
- Редукция: концентрична или ексцентрична. На смукателната страна на помпата се използва ексцентрична редукция с правата страна отгоре, за да не се образува въздушна възглавница.
- Капа: за затваряне на края на линията чрез заваряване.
При линии с малък диаметър могат да се използват и фитинги за заваряване в муфа (socket weld) или резбови фитинги. Тесният процеп, който остава при съединенията с муфа, обаче носи риск от процепна корозия в корозивна среда, а при хигиенните приложения – от зона, която не може да се почисти.
Типове фланци
| Тип фланец | Къде се използва? | Предимство | Внимание |
|---|---|---|---|
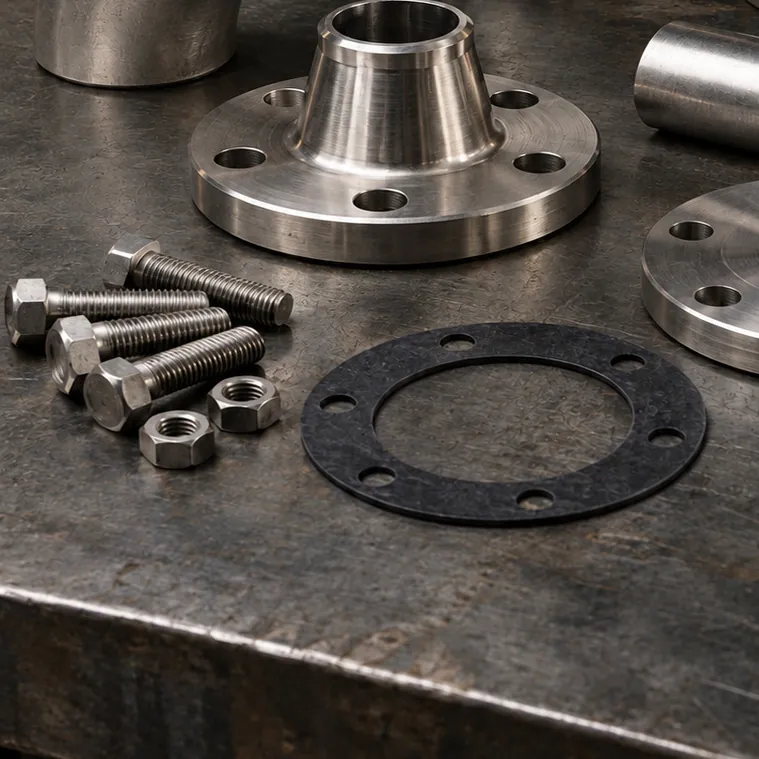
| Юбков, с шийка за заваряване (weld neck) | Високо налягане и температура, циклични натоварвания | Шийката предава напреженията към тръбата постепенно; челната заварка е подходяща за контрол | Вътрешният диаметър на шийката трябва да съответства на тръбата; изисква се точна съосност |
| Плосък (slip-on) | Линии със средно и ниско налягане | Нахлузва се на тръбата и се центрира лесно | Изисква две ъглови заварки – вътрешна и външна; якостта на умора е по-ниска в сравнение с юбковия фланец |
| Глух (blind) | Край на линия, точки за изпитване и за бъдещо разширение | Затваря линията разглобяемо | Поема самостоятелно натоварването от налягането; класът на налягане трябва да съответства на линията |
| Свободен фланец с бортов накрайник (lap joint, stub end) | Линии, които се разглобяват често и изискват подравняване на отворите за болтове | Въртящият се фланец улеснява подравняването на болтовете; с работната среда контактува само бортовият накрайник | Фланцовият пръстен и бортовият накрайник трябва да се избират заедно |
Клас на налягане и вид на уплътнителната повърхност
При фланците по ASME B16.5 класът на налягане се обозначава като Class 150, 300, 600 и т.н., а при фланците по EN 1092-1 – като PN 10, PN 16, PN 40 и т.н. Делителната окръжност на болтовете и разположението на отворите в двете системи се различават при повечето размери; фланци по ASME и по EN не бива да се смесват. Уплътнителната повърхност също трябва да съвпада: издадена (RF), плоска (FF) или с канал за пръстеновидно уплътнение (RTJ). Свързването на фланец с издадена уплътнителна повърхност към плосък лят фланец на оборудване може да спука лятия фланец при затягането.
Уплътнение и болтове
- Материалът на уплътнението се избира според работната среда и температурата: уплътненията на основата на PTFE, графитните, от пресовани влакна и спирално навитите са предназначени за различни условия. При хранителните линии трябва да се използва материал с документирана пригодност за контакт с храни.
- Размерът на уплътнението трябва да съответства на класа на налягане и вида на уплътнителната повърхност на фланеца; вътрешният диаметър на уплътнението не бива да навлиза в проходното сечение.
- Уплътненията не се използват повторно; на всеки разглобен фланец се поставя ново уплътнение.
- Материалът на болтовете и гайките трябва да е съвместим със средата, а при неръждаемите болтове трябва да се използва монтажна паста, за да се предотврати задиране.
- Затягането се извършва кръстосано и на няколко стъпки; на последния етап болтовете се обхождат последователно, за да се провери дали натоварването е изравнено.
Несъосност: не центрирайте фланеца с болтовете
Преди поставянето на болтовете повърхностите на фланците трябва да са успоредни една на друга и съосни. Компенсирането на ъгловото отклонение или изместването между тях чрез притягане с болтовете смачква уплътнението от едната страна и го оставя хлабаво от другата. При щуцерите на помпите и оборудването това насилване води до проблеми, стигащи чак до повреди на лагерите и салниците. Линията трябва да бъде подпряна и закрепена със скоби така, че при разхлабени болтове фланците сами да стоят съосно.
Почистване на заварките
Качеството на заваряването започва с подготовката на фаската. Трябва да се изработи фаска, съответстваща на дебелината на стената на тръбата, а съосността на съединяваните детайли да се провери преди заваряването. Методът на заваряване и консумативите се определят според изискванията на проекта и използваната марка неръждаема стомана; и при тръба от 316L добавъчният метал трябва да е подходящ за тази марка. Корозионната устойчивост на неръждаемата линия обаче зависи до голяма степен от това в какво състояние е оставена повърхността след заваряването.
- Защита на корена: ако при TIG заваряване в тръбата не се подава защитен газ, кореновата страна се окислява и се образува грапава повърхност, податлива на корозия.
- Топлинни оцветявания: цветните оксидни ивици около заварката показват, че пасивният слой е отслабен; те трябва да се отстранят чрез байцване и пасивиране или с подходящ механичен метод.
- Замърсяване с желязо: четки и дискове, използвани за въглеродна стомана, предизвикват ръждиви петна по неръждаемата повърхност; трябва да се използват инструменти, предназначени само за неръждаема стомана.
- Вътрешно почистване: след монтажа линията трябва да се промие, за да се отстранят остатъците от заваряването и стружките.
При заварените съединения предпочитането на нисковъглеродната 316L намалява риска от междукристална корозия в зоната на термично влияние.
Контролен списък
- Известни ли са външният диаметър, стандартът и стойността Schedule на тръбата?
- Съответства ли дебелината на стената на фитингите на тази на тръбата?
- Съвместими ли са типът, класът на налягане и видът на уплътнителната повърхност на фланеца с насрещния фланец?
- Подходящ ли е материалът на уплътнението за работната среда и температурата?
- Определени ли са материалът и дължината на болтовете и последователността на затягане?
- Стоят ли фланците съосно без болтове?
- Завършени ли са след заваряването обработката на корена, отстраняването на топлинните оцветявания и вътрешното почистване?