Denizcilik, Gemi ve Marin · Teknik rehber
Paslanmaz Boru Hattında Flanş ve Fittings Seçimi

Kısa cevap
Paslanmaz boru hattında fittings ve flanş, borunun DN/NPS değeri ve Schedule et kalınlığıyla eşleştirilerek seçilir. Basınç ve titreşim altındaki hatlarda kaynak boyunlu, orta koşullarda slip-on, körleme için kör flanş kullanılır; conta ve cıvata flanşın basınç sınıfına ve yüzeyine göre belirlenir. Flanşlar cıvatayla zorlanarak hizalanmaz, kaynak sonrası ısı renkleri temizlenir.
Paslanmaz boru hattında dirsek, tee, redüksiyon ve flanş seçimi yalnızca nominal çapa bakılarak yapılamaz. Boru dış çapı, et kalınlığı, uç hazırlığı, basınç sınıfı, conta yüzeyi ve cıvata düzeni birbiriyle uyumlu olmalıdır. Bu zincirin bir halkası eksik kaldığında hat ya montajda uymaz ya da işletmede kaçırır. Kimya, gıda, yangın ve gemi tesisatlarında sık karşılaşılan soruları bu yazıda topladık.
Boru ölçüsü: DN, NPS ve Schedule
DN, NPS ve gerçek dış çap
DN (nominal çap) metrik, NPS (nominal boru ölçüsü) inç esaslı bir adlandırmadır; ikisi de borunun gerçek dış çapını doğrudan vermez. Örneğin ASME ölçü sisteminde NPS 2 (DN 50) borunun dış çapı 60,3 mm'dir. Üstelik aynı DN değeri farklı boru standartlarında farklı dış çaplara karşılık gelebilir; özellikle hijyenik proses borularında dış çap serileri farklıdır. Fittings ve flanş siparişinde nominal değer yerine boru dış çapını ve standardını belirtmek hataları önler.
Schedule ve et kalınlığı
Aynı nominal ölçüdeki borular farklı et kalınlıklarında üretilir. ASME B36.19M kapsamındaki paslanmaz borularda Schedule 5S, 10S, 40S ve 80S gibi seriler kullanılır. Schedule büyüdükçe dış çap sabit kalır, et kalınlığı artar, iç çap küçülür.
- Et kalınlığı; çalışma basıncı, sıcaklık, korozyon payı ve hattın mekanik yüklerine göre seçilir.
- Alın kaynaklı fittings'in et kalınlığı boruyla aynı Schedule'da olmalıdır; farklı et kalınlıkları kaynak ağzında kademe oluşturur.
- Kaynak boyunlu flanşın boyun iç çapı, boru iç çapıyla eşleşmelidir.
Fittings: hattın geometrisi
Alın kaynaklı fittings (ASME B16.9 gibi) hattın yönünü ve çapını değiştirir:
- Dirsek: 90° ve 45°. Uzun yarıçaplı (LR, 1,5D) dirsekler akışa daha az direnç gösterir; kısa yarıçaplı (SR, 1D) dirsekler dar alanda kullanılır.
- Tee: Eşit veya redüksiyonlu çıkışlı; hattan branşman almak için.
- Redüksiyon: Eş merkezli (konsantrik) veya eksantrik. Pompa emişinde hava cebi oluşmaması için düz tarafı üstte kalacak şekilde eksantrik redüksiyon kullanılır.
- Kep: Hat sonunu kaynakla kapatmak için.
Küçük çaplı hatlarda soket kaynaklı veya dişli fittings de kullanılabilir. Ancak soket kaynaklı birleşimlerde kalan dar aralık, korozif ortamlarda aralık korozyonu, hijyenik uygulamalarda ise temizlenemeyen bölge riski taşır.
Flanş tipleri
| Flanş tipi | Nerede kullanılır? | Artısı | Dikkat |
|---|---|---|---|
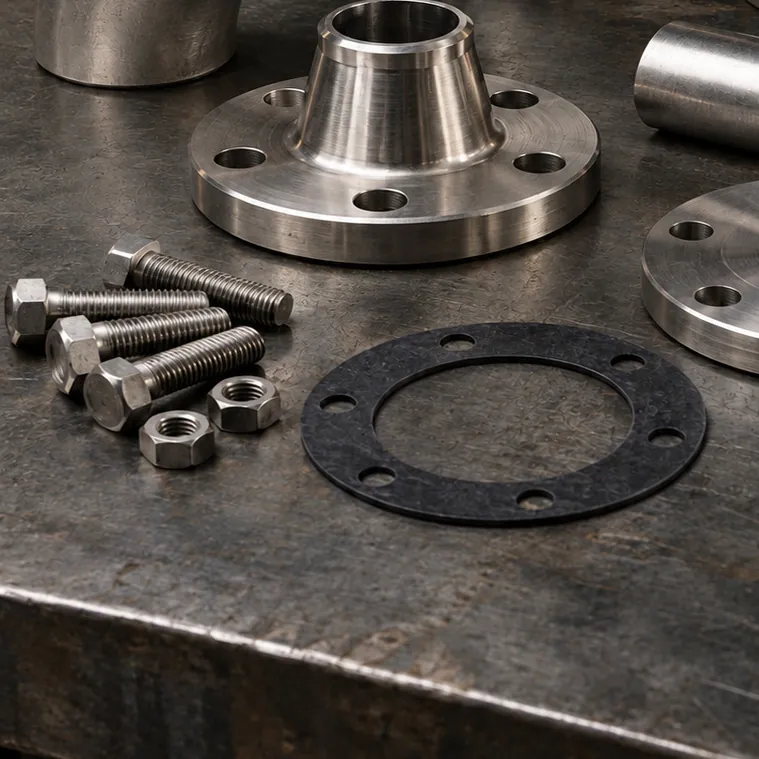
| Kaynak boyunlu (weld neck) | Yüksek basınç ve sıcaklık, çevrimsel yükler | Boyun, gerilmeyi boruya kademeli aktarır; alın kaynağı muayeneye uygundur | Boyun iç çapı boruyla eşleşmeli; hassas eksen hizası gerekir |
| Geçme (slip-on) | Orta ve düşük basınçlı hatlar | Boruya geçirilerek kolayca hizalanır | İç ve dış iki köşe kaynağı gerekir; yorulma dayanımı kaynak boyunluya göre düşüktür |
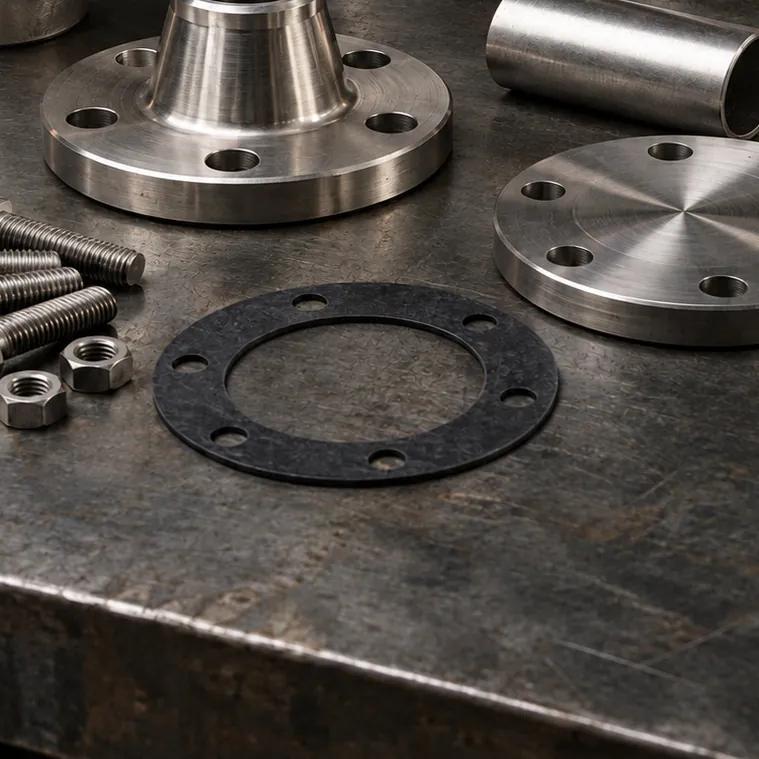
| Kör (blind) | Hat sonu, test ve ileride genişleme noktaları | Hattı sökülebilir şekilde kapatır | Basınç yükünü tek başına taşır; basınç sınıfı hatla uyumlu olmalı |
| Serbest flanş ve saplama ucu (lap joint, stub end) | Sık sökülen, cıvata hizası gereken hatlar | Döner flanş cıvata hizasını kolaylaştırır; akışkana yalnızca saplama ucu temas eder | Flanş halkası ile saplama ucu birlikte seçilmeli |
Basınç sınıfı ve yüzey tipi
ASME B16.5 flanşlarda basınç sınıfı Class 150, 300, 600 gibi; EN 1092-1 flanşlarda PN 10, PN 16, PN 40 gibi gösterilir. İki sistemin cıvata çemberi ve delik düzeni çoğu ölçüde farklıdır; ASME ve EN flanşlar karışık kullanılmamalıdır. Flanş yüzeyi de eşleşmelidir: yükseltilmiş yüz (RF), düz yüz (FF) veya halka contalı (RTJ). Düz yüzlü bir döküm ekipman flanşına yükseltilmiş yüzlü flanş bağlamak, sıkma sırasında döküm flanşı çatlatabilir.
Conta ve cıvata
- Conta malzemesi akışkana ve sıcaklığa göre seçilir: PTFE esaslı, grafit, sıkıştırılmış elyaf ve spiral sargılı contalar farklı koşullar içindir. Gıda hatlarında gıdayla temasa uygunluğu belgelenmiş malzeme kullanılmalıdır.
- Conta ölçüsü flanşın basınç sınıfı ve yüzey tipiyle uyumlu olmalı; conta iç çapı akış kesitine taşmamalıdır.
- Contalar yeniden kullanılmaz; sökülen her flanşa yeni conta takılır.
- Cıvata ve somun malzemesi ortamla uyumlu seçilmeli, paslanmaz cıvatalarda sıkışmayı önlemek için montaj pastası kullanılmalıdır.
- Sıkma çapraz sırayla ve birkaç kademede yapılır; son turda cıvatalar sırayla dolaşılarak yükün eşitlendiği kontrol edilir.
Eksen kaçıklığı: flanşı cıvatayla hizalamayın
Flanş yüzeyleri, cıvatalar takılmadan önce birbirine paralel ve eş eksenli olmalıdır. Aradaki açıyı veya kaçıklığı cıvatalarla çekerek kapatmak, contayı bir tarafta ezip diğer tarafta gevşek bırakır. Pompa ve ekipman ağızlarında bu zorlama, yatak ve salmastra arızalarına kadar uzanan sorunlar doğurur. Hat, cıvatalar gevşekken flanşlar kendiliğinden hizalı duracak şekilde desteklenmeli ve kelepçelenmelidir.
Kaynak temizliği
Kaynak kalitesi ağız hazırlığıyla başlar. Boru et kalınlığına uygun kaynak ağzı açılmalı, birleşecek parçaların eksen hizası kaynaktan önce kontrol edilmelidir. Kaynak yöntemi ve sarf malzemesi, proje şartlarına ve kullanılan paslanmaz kaliteye göre belirlenir; 316L boruda da ilave metalin bu kaliteye uygun seçilmesi gerekir. Paslanmaz hattın korozyon direnci ise büyük ölçüde kaynaktan sonra yüzeyin nasıl bırakıldığına bağlıdır.
- Kök tarafı koruma: TIG kaynağında borunun içine koruyucu gaz verilmezse kök tarafı oksitlenir; pürüzlü ve korozyona açık bir yüzey oluşur.
- Isı renkleri: Kaynak çevresindeki renkli oksit bantları pasif filmin zayıfladığını gösterir; dekapaj ve pasivasyon ya da uygun mekanik yöntemle giderilmelidir.
- Demir bulaşması: Karbon çeliğinde kullanılmış fırça ve diskler paslanmaz yüzeyde pas lekesi başlatır; paslanmaz işine ayrılmış takım kullanılmalıdır.
- İç temizlik: Montajdan sonra hat, kaynak artıkları ve talaştan arındırılmak üzere yıkanmalıdır.
Kaynaklı birleşimlerde düşük karbonlu 316L tercih etmek, ısıdan etkilenen bölgede taneler arası korozyon riskini azaltır.
Kontrol listesi
- Boru dış çapı, standardı ve Schedule değeri belli mi?
- Fittings et kalınlığı boruyla eşleşiyor mu?
- Flanş tipi, basınç sınıfı ve yüzey tipi karşı flanşla uyumlu mu?
- Conta malzemesi akışkan ve sıcaklığa uygun mu?
- Cıvata malzemesi, boyu ve sıkma sırası belirlendi mi?
- Flanşlar cıvatasız halde hizalı duruyor mu?
- Kaynak sonrası kök, ısı rengi ve iç temizlik tamamlandı mı?