


От суровината до експедицията
Контрол върху всеки детайл
Контролирана производствена организация с ясно определени етапи – от входящия контрол на суровината AISI 316/316L и CNC обработката, през контрола на грата и повърхността, до опаковането със защитни капачки.

Накратко
В GÜNEYSS неръждаемият свързващ детайл се произвежда в шест стъпки: контрол на суровината AISI 316/316L, рязане, CNC обработка, почистване, контрол на размерите, резбата и уплътняването и опаковане. Складовите продукти се подготвят за експедиция средно за 1-3 работни дни; стандартното производство отнема 5-10 работни дни, а нестандартните размери и проектното производство се планират в рамките на 10-20 работни дни след техническо одобрение.
Надеждността на един неръждаем свързващ детайл на обекта зависи от решенията, взети от момента на избора на суровината до момента на опаковането му. Нашето производство преминава през шест етапа; средната продължителност на всеки етап е определена, а към следващия етап се преминава след контрол.
| Етап | Какво се прави? | Средна продължителност |
|---|---|---|
| 1. Суровина | Контрол на AISI 316/316L | 0,5-1 ден |
| 2. Рязане | Подготовка по диаметър и дължина | 0,5-1 ден |
| 3. CNC обработка | Резба, конус и повърхност | 2-5 дни |
| 4. Почистване | Отстраняване на грата и повърхност | 0,5-1 ден |
| 5. Контрол | Размери, резба и уплътняване | 1-2 дни |
| 6. Опаковане | Етикетиране и експедиция | 0,5-1 ден |
Суровина: правилното начало
За приложения, изискващи корозионна устойчивост и дълъг експлоатационен живот, се използват суровини от AISI 316/316L – кръгъл прът, шестостенен прът и тръба. Диаметърът, дебелината на стената и припускът за обработка се определят според стандарта на резбата, класа на налягане и крайните размери на връзката, която ще се изработва. При входящия контрол на суровината се проверяват повърхността, диаметърът и данните за партидата; партидите се водят по проследим начин.
CNC обработка: дисциплина в размерите
Профилите на резбите, уплътнителните конуси, плоскостите под ключ и геометрията на връзките се обработват на CNC машини съгласно допуските в техническия чертеж. При връзките BSPP/BSPT, NPT, UNF/JIC и метричните връзки се контролират стъпката, ъгълът и точността на повърхността.
- Дефиниране на детайла: Марката на материала, техническият чертеж, стандартът на връзката и критичните допуски се потвърждават преди започване на работа.
- Последователност на обработката: Операциите по пробиване, плоскости под ключ, резба и повърхност се планират според схемата на закрепване и контрол на детайла.
- Изходящ контрол: Детайлът преминава към следващия етап след проверка на съвместимостта на резбата, диаметъра, повърхността и уплътнителната зона.
При серийното производство целта е повторяемост, а при изработката по поръчка водещо е съответствието с размерите, мострата и работните условия.
Повърхност и детайли
След обработката острият грат се отстранява, а дъната на резбите и преходните зони се преглеждат. Като се запазва блясъкът на неръждаемата повърхност, продуктът се проверява за удари, драскотини или деформации, които биха затруднили монтажа. При компонентите за заварени линии подготовката на фаските за заваряване и съосността се проверяват преди заваряването; след заваряването се извършват почистване на повърхността и визуален контрол. Преди експедицията свързващите повърхности се защитават.
Качествен контрол
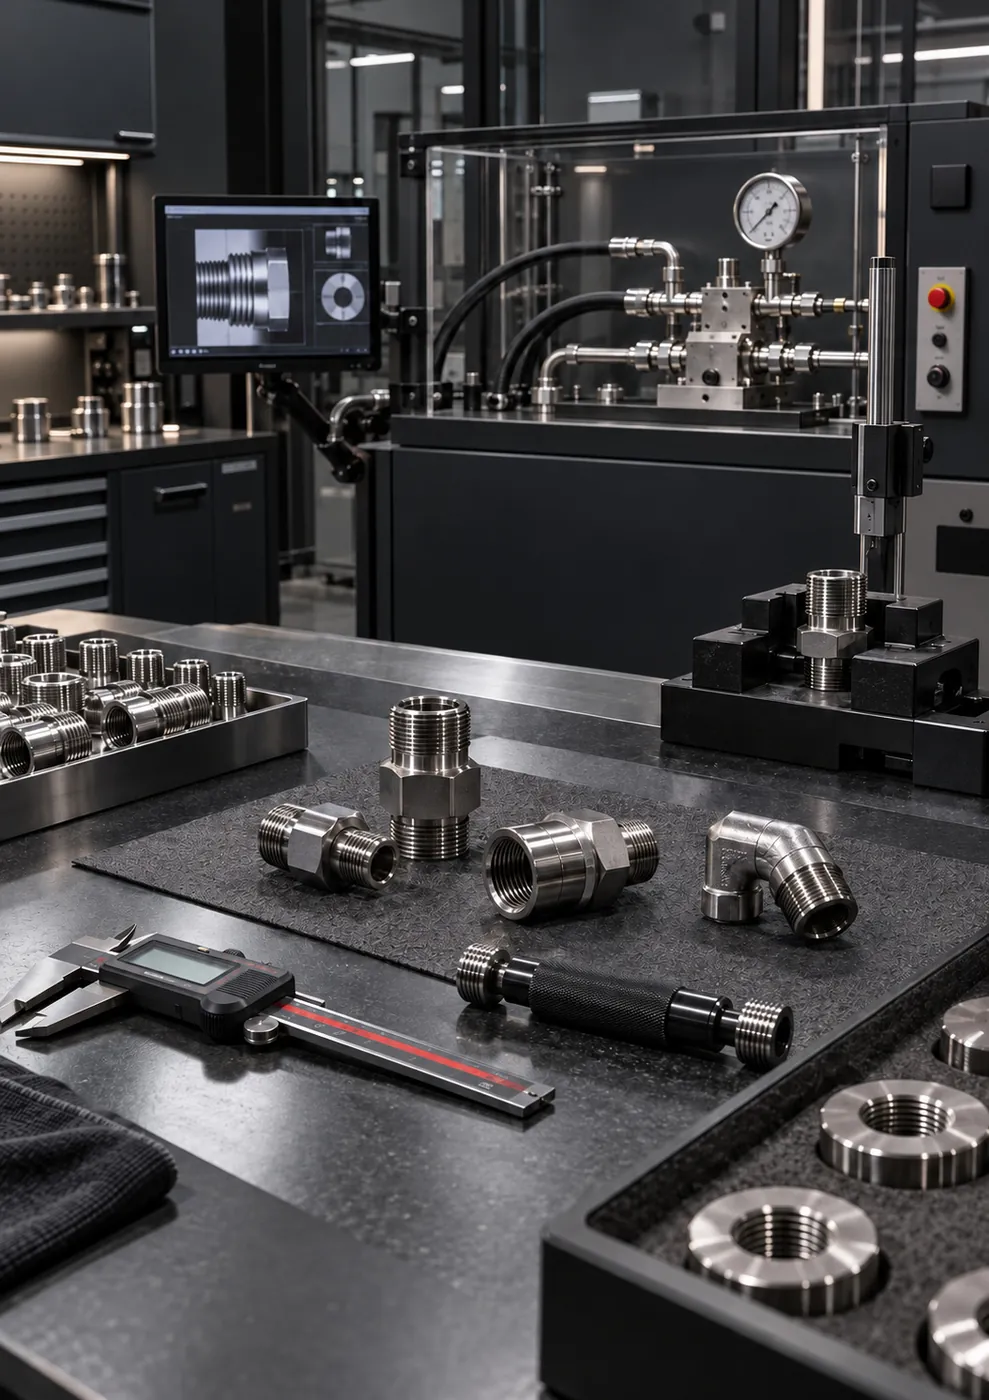
Контролът не е еднократна операция в края на производството – той се повтаря при входящия контрол на суровината, след CNC обработката и преди опаковането. Целта е детайлът да легне правилно на мястото си на обекта още от първия път. Преди експедицията се извършват следните проверки:
- Контрол на размерите и допуските
- Контрол на резбата и свързващата повърхност
- Визуален контрол на повърхността
- Проверка на налягането и уплътняването според приложението
- Окончателен контрол преди опаковане
Защита, опаковане и експедиция
Готовите детайли се подготвят така, че резбите, уплътнителните повърхности и обработените зони да са защитени по време на транспортирането. На резбите и портовете се поставят защитни капачки, продуктите се опаковат поотделно по групи и размери, а преди експедицията се извършва окончателна проверка на броя, типа на продукта и външния вид.
Планиране на срока на доставка
Срокът на доставка се планира според наличността в склада, диаметъра на суровината, количеството, стандарта на резбата, нестандартните размери, изискванията за изпитване и повърхност. Складовите продукти се подготвят за експедиция средно за 1-3 работни дни; стандартното производство отнема средно 5-10 работни дни, а производството с нестандартни размери и по проект – средно 10-20 работни дни след техническото одобрение. Когато техническите данни са потвърдени изцяло, производствената програма се изготвя по-бързо и по-надеждно.
- Материал
- Неръждаема стомана AISI 316 / 316L
- Суровина
- Кръгъл прът, шестостенен прът и тръба
- Стандарти на резбите
- BSPP/BSPT, NPT, UNF/JIC и метрична
- SAE фланец
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- Срок
- Склад 1-3 · стандартно 5-10 · по поръчка 10-20 работни дни
01 · Суровина
Правилно начало, силен резултат
За приложения, изискващи корозионна устойчивост и дълъг експлоатационен живот, се използват кръгли прътове, шестостенни прътове и тръби от AISI 316/316L. Диаметърът, дебелината на стената и припускът за обработка се определят според стандарта на резбата, класа на налягане и крайните размери на връзката, която ще се произвежда.
При входящия контрол на суровината се проверяват повърхността, диаметърът и данните за партидата.

02 · Производство
Шест стъпки от суровината до продукта
Продължителността на всяка стъпка е определена. Общият срок се планира според наличността, количеството, стандарта на резбата и нестандартните размери.
-
Суровина
Контрол на AISI 316/316L
0,5–1 дни
-
Рязане
Подготовка по диаметър и дължина
0,5–1 дни
-
CNC обработка
Резба, конус и повърхност
2–5 дни
Най-дългата стъпка
-
Почистване
Отстраняване на грата и повърхност
0,5–1 дни
-
Контрол
Размери / резба / уплътняване
1–2 дни
-
Опаковане
Етикетиране и експедиция
0,5–1 дни
03 · Прецизна обработка
Капацитет за CNC обработка
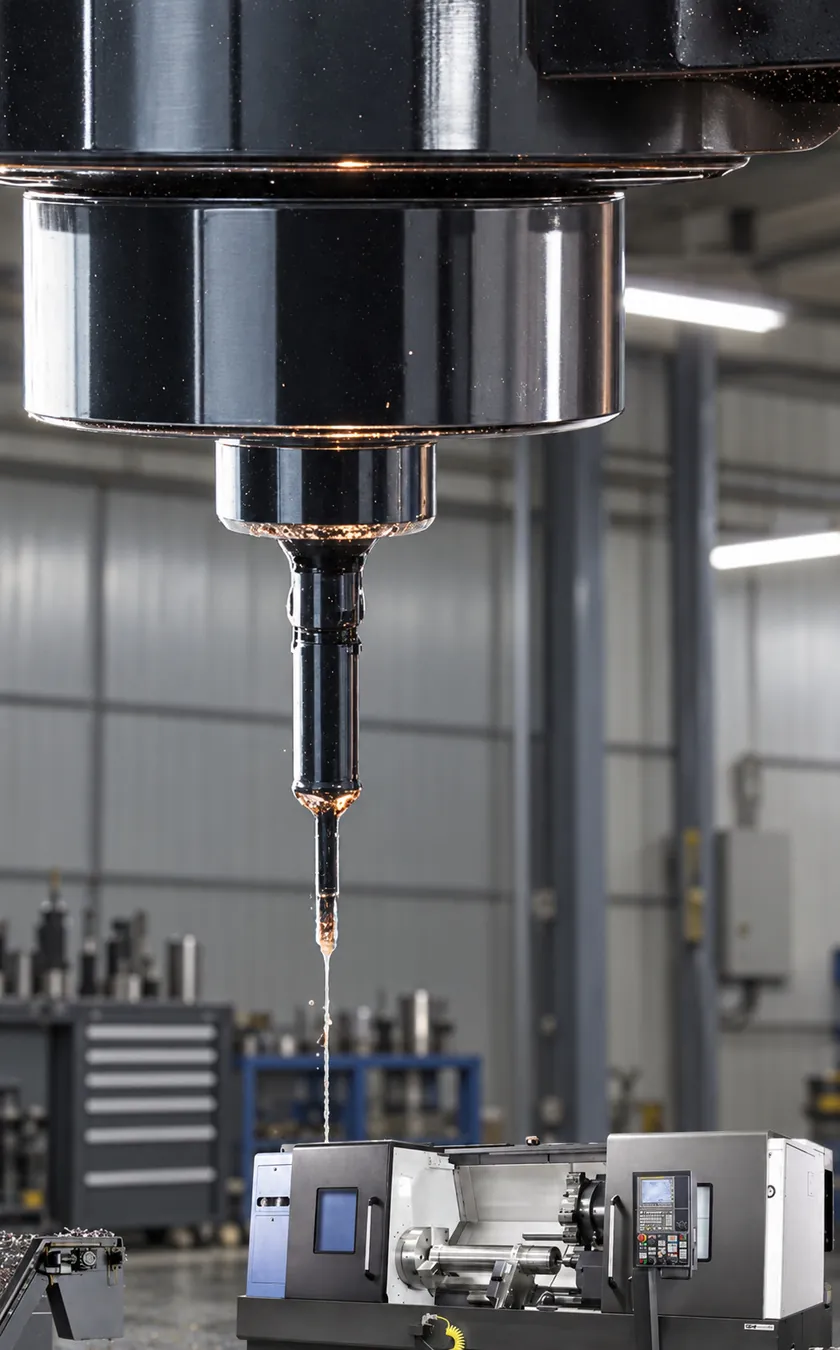
Профилите на резбите, уплътнителните конуси, плоскостите под ключ и геометрията на връзките се обработват на CNC машини според допуските в техническия чертеж. При серийното производство целта е повторяемост, а при изработката по поръчка – съответствие с размерите, мострата и работните условия.
Технически бележки за избор
- Описание на детайлаМарката на материала, техническият чертеж, стандартът на връзката и критичните допуски се потвърждават преди започване на работа.
- Последователност на обработкатаОперациите по пробиване, плоскостите под ключ, резбата и повърхността се планират според начина на закрепване и контрол на детайла.
- Изходящ контролДетайлът се подготвя за експедиция след проверка на съвпадението на резбата, диаметъра, повърхността и зоната на уплътняване.
04 · Повърхност и детайли
Без грат. Точна резба. Правилна връзка.
Качество в детайла: Отстраняването на грата, почистването на резбата, целостта на повърхността и опазването на зоната на уплътняване пряко влияят върху качеството на монтажа и надеждността на продукта в експлоатация.
След обработката острият грат се отстранява, а дъната на резбата и преходните зони се преглеждат. При запазване на чистия вид на неръждаемата повърхност продуктът се проверява за удари, драскотини или деформации, които биха затруднили монтажа. Преди експедиция присъединителните повърхности се защитават.
05 · Изграждане на линии
Компоненти за заварени линии
При съединенията на тръби, колена и фланци освен геометрията на връзката значение имат и подготовката на ръбовете за заваряване, съосността и чистотата.
Подготовка
Проверяват се подготовката на ръбовете според дебелината на стената на тръбата и съосността на детайлите.
Съединяване
Методът на заваряване и консумативите се определят според изискванията на проекта и използваната марка неръждаема стомана.
Финална обработка
След заваряването се извършват почистване на повърхността, визуален оглед и необходимите проектни проверки.

06 · Качествен контрол
Всеки детайл под контрол
-
Контрол на размерите и допуските
Размерите в техническия чертеж са обща отправна точка за производството и контрола.
-
Контрол на резбата и присъединителната повърхност
Съвпадението на резбата, стъпката и зоната на уплътняване се проверяват спрямо стандарта.
-
Визуален контрол на повърхността
Проверява се за удари, драскотини или деформации, които биха затруднили монтажа.
-
Проверка на налягането и херметичността според приложението
Извършва се в зависимост от поръчката и условията на експлоатация.
-
Последен контрол преди опаковане
Преди експедиция се проверяват количеството, типът на продукта и защитните капачки.
07 · Управление на поръчките
План за производство и доставка
Срокът на доставка се планира според наличността, диаметъра на суровината, количеството, стандарта на резбата, нестандартните размери и изискванията за изпитване и повърхност.
Когато техническите данни са потвърдени изцяло, производственият график се изготвя по-бързо и по-надеждно. Достатъчно е да приложите технически чертеж, мостра или снимка с размери към формата за оферта.

08 · Качество на доставката
Защита, опаковане и експедиция
Готовите детайли се подготвят така, че резбата, уплътнителната повърхност и обработените зони да бъдат защитени при транспортиране. Продуктите се разделят по размер и група на поръчката и се експедират в подредена опаковка, която намалява объркването.
- Защитни капачки за резбите и портовете
- Отделно опаковане по продуктова група и размер
- Последен контрол преди експедиция: количество, тип продукт и визуален оглед
09 · Точно съвпадение
Обобщение на стандартите на резбите
| Стандарт | Профил на резбата | Тип резба | Уплътняване |
|---|---|---|---|
| BSPP (G) | 55° | Цилиндрична | Уплътнение, комбинирана шайба (bonded seal) или О-пръстен |
| BSPT (R) | 55° | Конична | Уплътняване чрез коничната резба |
| NPT | 60° | Конична | Уплътняване чрез коничната резба |
| UNF / JIC | 60° | Цилиндрична | При JIC – конична присъединителна повърхност, при ORB – О-пръстен |
| Метрична | 60° | Цилиндрична | Уплътнение, О-пръстен или конична повърхност |
Резбите BSPP (цилиндрична), BSPT (конична), NPT (конична), UNF/JIC и метричните може да изглеждат сходно, но се различават по ъгъл, стъпка, диаметър и начин на уплътняване.
- Връзката не бива да се избира само по външния диаметър, измерен с шублер; трябва да се направи проверка с резбомер и да се сверят стандартът и уплътнителната повърхност.
- При цилиндричните резби уплътняването най-често се осигурява с уплътнение или конична повърхност.
Насилственото свързване на несъвместими резби може да доведе до течове и трайно увреждане на резбата. Ако не сте сигурни, изпратете мостра или снимка и заедно ще потвърдим стандарта.
Чести въпроси
За производството и качеството
Извършвате ли изпитване на налягане или уплътняване?
Контролът на размерите, резбата и повърхността се извършва за всеки детайл. Проверката на налягането и уплътняването се планира в зависимост от приложението и поръчката. Ако посочите тази нужда на етапа на офертата, тя се включва от самото начало в плана за контрол и в срока на доставка.
Как проследявате, че суровината е AISI 316L?
При входящия контрол на суровината се проверяват повърхността, диаметърът и данните за партидата, а партидите се водят по проследим начин. Ако се нуждаете от документ за материала, посочете това на етапа на офертата; документът, който може да бъде предоставен, се уточнява преди поръчката.
Как протича одобрението на първата бройка при изработка по поръчка?
След като стандартът на резбата, типът уплътняване и критичните размери бъдат потвърдени писмено, се изработва първата бройка и тя преминава контрол на размерите. При критични приложения първата бройка може да ви бъде предоставена за одобрение, за да я монтирате и изпробвате с насрещния детайл; след одобрението започва серийното производство.
Как се защитават детайлите по време на експедицията?
На отворите на резбите и портовете се поставят защитни капачки, а обработените повърхности се защитават от удари и драскотини. Продуктите се опаковат поотделно по размери и групи от поръчката; преди експедицията се извършва окончателна проверка на броя, типа на продукта и външния вид.