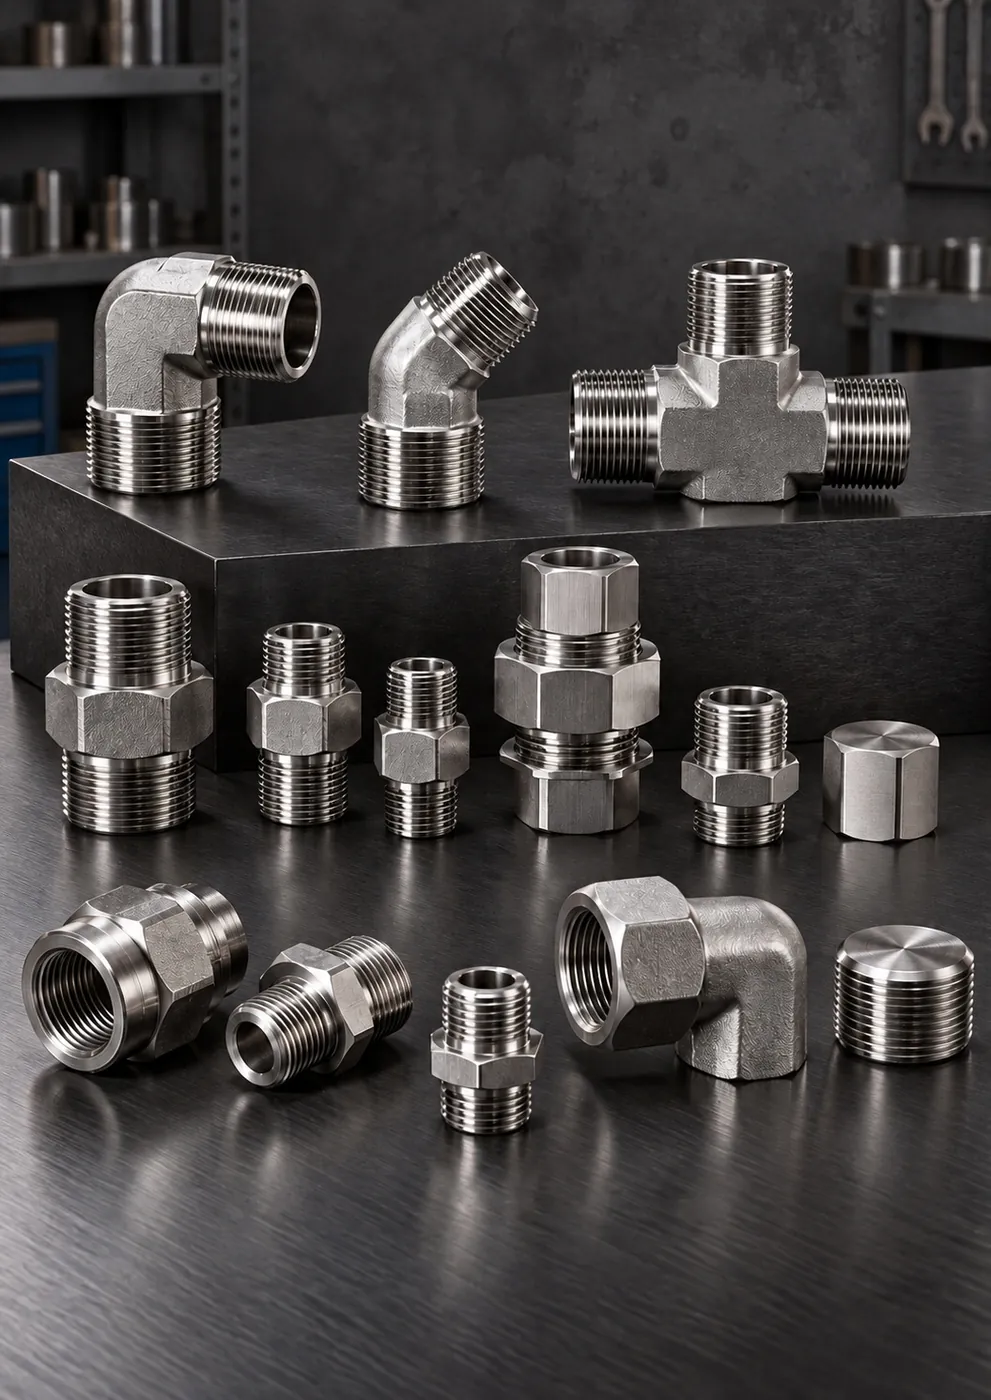
Тръбни фитинги с врязващ пръстен
Прав фитинг с външна резба (BSPP)
Неръждаем прав фитинг с врязващ пръстен и външна резба BSPP, който свързва тръбата с порта на помпа, клапанен блок или цилиндър…

Велпапе · Валци · Непрекъсната работа
Колена, тройници, адаптери, накрайници за маркучи и SAE фланци, които намаляват времето за поддръжка на непрекъснато работещите хидравлични системи в линиите за велпапе, валците, линиите за рязане и изпълнителните механизми.
Водещи продукти в този сектор
Вижте всички 17 продуктаПродукти
17 продукта са подбрани според условията в сектор „Хартия, картон и велпапе“. Стеснете избора по група; за размери и стандарт на резбата отворете страницата на продукта.
Тръбни фитинги с врязващ пръстен
Неръждаем прав фитинг с врязващ пръстен и външна резба BSPP, който свързва тръбата с порта на помпа, клапанен блок или цилиндър…

Накрайници и чаши за маркучи
Неръждаем пресов накрайник за маркуч с огъване 90°, холендрова гайка с вътрешна резба BSP и 60° конично прилягане. Насочва…

SAE фланци
Двусъставен неръждаем полуфланец, който притиска накрайник за маркуч с фланцова глава или край на тръба към порт SAE Code 61…

SAE фланци
Неръждаем фланцов блок, който обединява фланцови портове SAE в едно тяло с функция на коляно, междинен детайл, редукция или…

Детайли по поръчка
Неръждаем адаптер по поръчка, обработен на CNC по мостра или технически чертеж, за комбинации от резби, размери и ъгли, които…

Тръбни фитинги с врязващ пръстен
Прав фитинг с 24° конус и врязващ пръстен, който съединява без заваряване две неръждаеми тръби по една ос. Тяло от AISI 316L…

Тръбни фитинги с врязващ пръстен
Неръждаемо коляно с врязващ пръстен за промяна на посоката на тръбопровода на 90° без заваряване. За тесни монтажни пространства…

Тръбни фитинги с врязващ пръстен
Неръждаем равнопроходен тройник с врязващ пръстен, който съединява три тръби с еднакъв диаметър и служи за отклоняване от…
Тръбни фитинги с врязващ пръстен
Неръждаем тройник с врязващ пръстен в двата края и външна резба BSPT на отклонението. Осигурява директен извод от тръбопровода…

Тръбни фитинги с врязващ пръстен
Неръждаемо коляно 90° с връзка за тръба с врязващ пръстен в единия край и външна резба NPT в другия. Извод на тръба от оборудване…
Накрайници и чаши за маркучи
Неръждаем пресов накрайник за маркуч с фланцова глава SAE Code 61 и огъване 90°. Свързва се към портовете на помпи и блокове в…

Накрайници и чаши за маркучи
Неръждаем прав накрайник за маркуч серия L с холендрова гайка с метрична резба и 24° конус с О-пръстен. Свързва се директно към…

Накрайници и чаши за маркучи
Неръждаема пресова чаша за хидравлични маркучи 2SN с две оплетки от стоманена тел. Пресова се заедно с накрайника за маркуч и…
Накрайници и чаши за маркучи
Неръждаем пръстеновиден (банджо) накрайник за маркуч, който се свързва към порта с холендров (кух) болт. Въртяща се връзка…
Фитинги UNF / JIC 37°
Неръждаем преходник с външна резба JIC 37° UNF и цилиндрична външна резба BSPP. За свързване на маркучна линия JIC към оборудване…
Адаптери и нипели BSP / NPT
Неръждаем редукционен нипел с външна резба BSPP с различен размер в двата края и 60° конусно легло в краищата. За преход между…
Адаптери и нипели BSP / NPT
Неръждаем редукционен нипел с цилиндрична резба BSPP, уплътняван от страната на порта с комбинирана уплътнителна шайба (bonded…
Търсеният детайл не е в списъка?
Изпратете снимка на мостра, технически чертеж или размери – ще определим подходящата връзка от каталога или чрез изработка по поръчка.
Faik Güney · Лице за контакт
Услуги
Отвъд доставката на детайли – завършваме работата на място с тръбни инсталации, окомплектоване на маркучи, изработка по поръчка и техническа идентификация.
Изработка и пресоване на хидравлични маркучи: окомплектовани маркучи с прави, 45° и 90° неръждаеми накрайници BSP, JIC…
Разгледайте услугата – Изработка и пресоване на хидравлични маркучиПрофилът на резбата, уплътнителният конус, плоскостите под ключ и присъединителната геометрия се обработват от прът…
Разгледайте услугата – CNC обработка на неръждаема стоманаПодготовка за експедиция средно за 1-3 работни дни според наличността при стандартни неръждаеми фитинги, адаптери…
Разгледайте услугата – Бърза доставка от склад и сервизна поддръжкаТам, където стандартният продукт не е решение – специални адаптери, нипели, фланцови блокове и преходници по мостра…
Разгледайте услугата – Изработка по чертеж и мостраИдентифициране чрез измерване на резби BSP, NPT, UNF/JIC и метрични, правилно съчетаване с насрещния детайл и избор на…
Разгледайте услугата – Идентифициране на резби и техническа консултацияПодредени, етикетирани и удобни за обслужване връзки с неръждаеми тръби и фитинги в контролни панели, хидравлични…
Разгледайте услугата – Връзки за хидравлични контролни панелиОбщ преглед
Накратко
Във фабриките за картон и хартия в линиите за велпапе, валците, рязането и изпълнителните механизми се използват неръждаеми колена, тройници, адаптери, накрайници за маркучи и SAE фланци. Изборът се прави според порта на машината, диаметъра на маркуча, работното налягане и монтажното разстояние. В зоните с пара, влага и нишестено лепило неръждаемите връзки намаляват корозията и заяждането на резбите и съкращават времето за поддръжка.
Когато линията за велпапе спре, спира не само една машина, а целият план за рязане, печат и опаковане след нея. Нагряваните с пара цилиндри на линията за велпапе, повдигащите цилиндри на стойките за ролки, хидравличните кръгове на ножовете и стакерите работят през целия ден; влагата, парата, нишестеното лепило и хартиеният прах постоянно натоварват връзките в тези кръгове. В линиите за велпапе, валците, рязането и изпълнителните механизми са необходими правилни връзки, които намаляват времето за поддръжка на непрекъснато работещите хидравлични системи.
GÜNEYSS изготвя неръждаеми колена, тройници, адаптери, накрайници за маркучи и SAE фланци за фабрики за картон, велпапе и хартия. Определяме детайла, който съответства на порта на машината, с потвърждение на размерите; обработваме нестандартните детайли на CNC и ги експедираме след отстраняване на грата и окончателен контрол.
Работни условия
Избираме свързващия елемент според тези условия и съобразно тях определяме материала, вида уплътняване и начина на монтаж.
Опишете своите условияОколо нагряваните с пара цилиндри средата е постоянно гореща и влажна; връзките от въглеродна стомана ръждясват.
Нишестеното лепило и прахът се натрупват върху повърхността на връзките, задържат влагата и ускоряват корозията.
Линиите за велпапе и за рязане работят без прекъсване в продължение на дълги смени; връзките се уморяват.
Трасето на маркуча е ограничено; коляно с неправилен ъгъл пречупва маркуча и го кара да се трие.
Машини с различен произход работят в една фабрика с портове BSP, метрични, JIC и SAE.
Поддръжката обикновено се събира в почивните дни или в планираните спирания; резервните части трябва да са подготвени предварително.
Технически бележки за избор
Въпросите, които изясняваме заедно преди поръчка за приложения в сектор „Хартия, картон и велпапе“.
Стандартът на резбата и методът на уплътняване на порта пряко определят типа на адаптера.
Ъгълът на коляното и посоката на тройника трябва да се изберат така, че маркучът да работи, без да се пречупва.
Маркучите и уплътненията около парата и горещите цилиндри трябва да са подходящи за работната температура.
При линиите за високо налягане с голям диаметър изборът между Code 61 и Code 62 се прави според номиналния диаметър и налягането.
Размерите на често сменяните маркучи и адаптери трябва да бъдат документирани за всяка машина.
Подробно ръководство
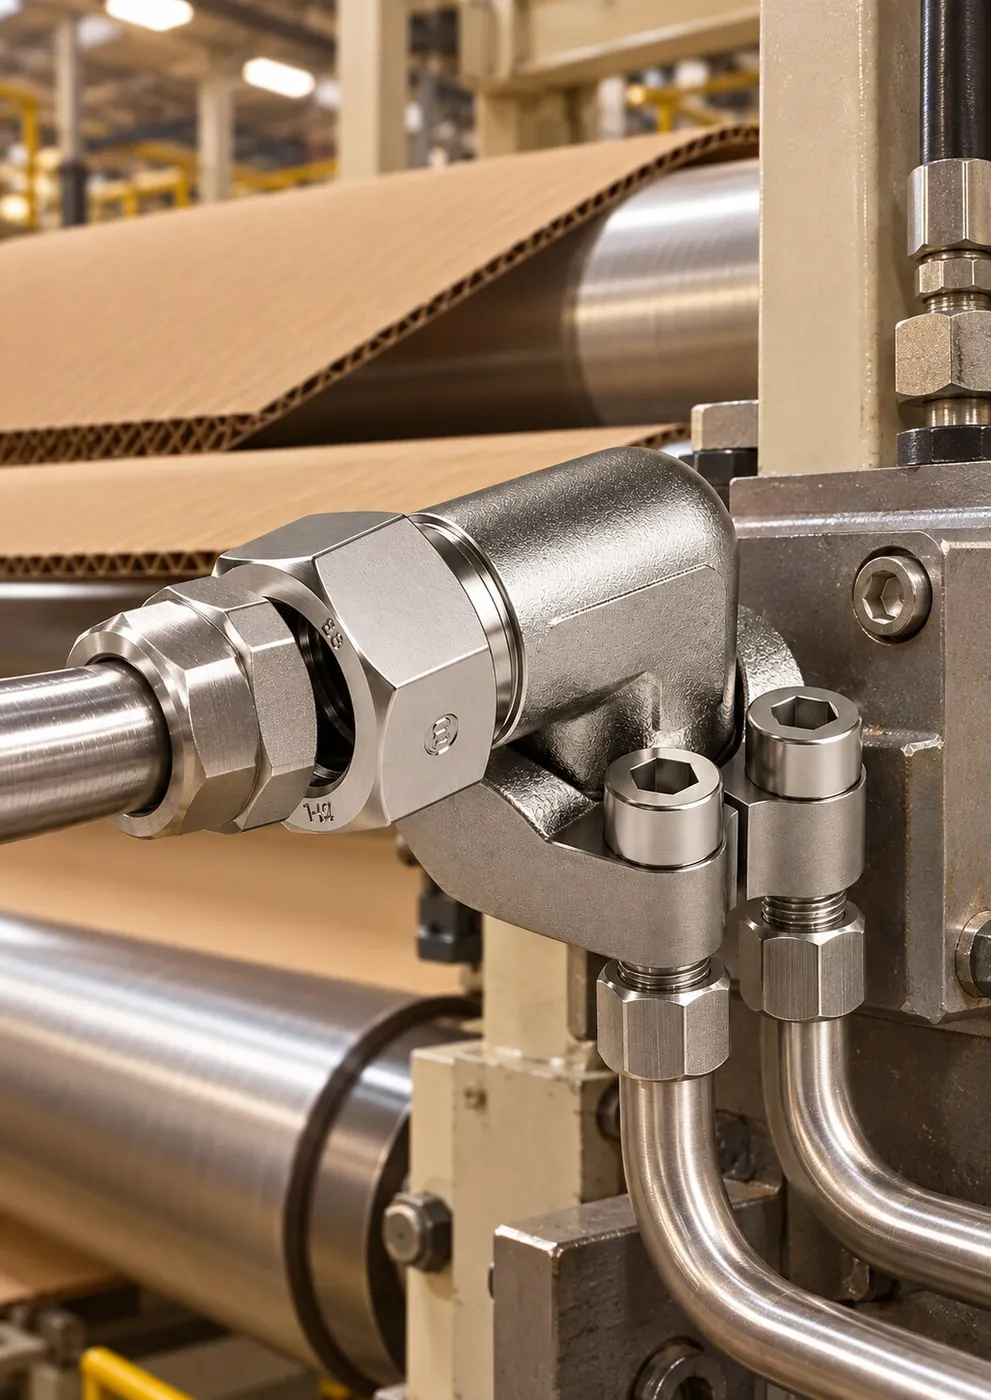
В линията за велпапе хартията преминава през нагрявани с пара цилиндри и се слепва с лепило на нишестена основа. Този процес създава около машината постоянно гореща и влажна среда. Пръските лепило и хартиеният прах се натрупват върху връзките и задържат влагата върху повърхността. Връзките от въглеродна стомана и с покритие ръждясват в тази среда; когато трябва да се демонтират при поддръжката, излизат със заяли резби, а понякога се налага да бъдат подменени заедно с част от линията. Неръждаемите връзки от AISI 316/316L прекъсват този цикъл: повърхностната корозия намалява в голяма степен, демонтажът се улеснява и поддръжката приключва за по-кратко време. В участъка за приготвяне на лепило се използват и химикали като сода каустик и боракс; в линиите за пренос и дозиране в тази зона неръждаемите връзки са по-сигурен избор срещу химическото въздействие.
При линиите в близост до източници на топлина трябва да се провери и дали материалът на маркуча и уплътнението е подходящ за работната температура; маркучите, които минават близо до паропровода, трябва да се насочват възможно най-далеч от източника на топлина.
В линиите за картон машини с различен произход работят една до друга: до линия за велпапе с европейски произход може да има машина за рязане с азиатски или американски произход. Всяка машина идва със собствения си стандарт на портовете; BSP, метрични, JIC/UNF и SAE фланци могат да съществуват едновременно в една и съща фабрика. Затова техническият избор започва от порта на машината, диаметъра на маркуча, работното налягане и монтажното разстояние.
| Входни данни за избора | Какво определя |
|---|---|
| Порт на машината | Стандарт на резбата, тип адаптер и метод на уплътняване |
| Диаметър на маркуча | Размер на накрайника за маркуч и капацитет на потока |
| Работно налягане | Корпус на фитинга, армировка на маркуча и клас на фланеца (Code 61 / Code 62) |
| Монтажно разстояние | Ъгъл на коляното (прав, 45°, 90°), тройник и дължина на маркуча |
В тесните корпуси на машините коляно с правилен ъгъл или компактен тройник позволяват маркучът да работи, без да се пречупва и да се трие; това пряко удължава живота на маркуча.
Балиращите преси, които пресоват изрезките и отпадъчната хартия, са сред хидравличното оборудване във фабриката, работещо с най-високо налягане. В линиите към цилиндъра на пресата се използват накрайници за маркучи за високо налягане, а при големите диаметри – SAE фланцови връзки. Балиращите преси обикновено работят в зона с много прах и парчета хартия; триенето на маркучите в остри ръбове и движещи се части е сред най-честите причини за повреди. Затова трасето на маркуча, защитният ръкав и разположението на скобите са толкова важни, колкото и изборът на връзки.
При хартиените машини натоварващите цилиндри на валците в пресовата част определят натиска, прилаган върху хартията; в тези кръгове стабилното налягане и връзките без течове са важни и от гледна точка на качеството на продукта. В системите за транспортиране и навиване на ролки често движещите се рамена и повдигащите цилиндри подлагат маркучите и връзките на постоянно огъващо и вибрационно натоварване. Тъй като в мократа част има много вода и пара, в тези зони неръждаемите връзки намаляват нуждата от подмяна поради корозия.
Във фабриките за картон хидравличната поддръжка най-често се събира в почивните дни или в планираните спирания. Съставянето на списък с размерите по машини за често сменяните окомплектовани маркучи, колена и адаптери и поддържането на критичните детайли на склад предотвратяват чакането, което удължава престоя. Ако преди поддръжката не е ясно кой маркуч ще бъде сменен, добро начало е да се поддържа резерв от няколкото най-често сменяни размера за всяка машина; с натрупването на записи от поддръжката списъкът се актуализира според реалната честота на подмяна. Стандартните размери в наличност се подготвят за експедиция средно за 1-3 работни дни; стандартното производство се планира средно за 5-10 работни дни, окомплектованите маркучи по размер – средно за 5-15 работни дни, а нестандартните размери и производството по проект – средно за 10-20 работни дни след техническото одобрение.
Приложения
Екипи в сектор „Хартия, картон и велпапе“, които се нуждаят от свързващи елементи, окомплектовани маркучи и детайли по поръчка.
Хидравлични връзки на стойките за ролки, едностранната и двустранната секция в линията за велпапе.
Колена и адаптери в хидравликата на ротационните ножове, секциите за надлъжно рязане и биговане и стакерите.
Неръждаеми връзки за натоварващите цилиндри в пресовата част и системите за транспортиране на ролки.
Накрайници за маркучи и тройници за плоски и ротационни щанцови машини.
Накрайници за маркучи и SAE фланци за линиите за високо налягане на балиращите преси.
Резервни комплекти окомплектовани маркучи и адаптери с потвърдени размери за машини за картон.
Галерия
Център за знания

Складовите продукти се подготвят средно за 1-3 работни дни, стандартното производство – за 5-10 работни дни, окомплектованите маркучи по размер – за…

Правилният окомплектован маркуч се определя чрез седем данни: вътрешен диаметър и дължина, температура, условия на приложение, работна среда, работно…

Уплътняването на хидравличните връзки се осигурява по четири начина: О-пръстен, комбинирана уплътнителна шайба (bonded seal, perflex), конична…
Често задавани въпроси
Ако не намирате отговор тук, пишете ни – заедно ще изясним размера, стандарта на резбата и материала.
Напишете ни въпроса сиСамо външният диаметър не е достатъчен; стъпката трябва да се измери с резбомер и да се провери ъгълът на профила, както и дали резбата е цилиндрична или конична. BSP е с профил 55°, а NPT и UNF – с профил 60°. Ако не сте сигурни, изпратете снимка на порта и на съществуващия детайл заедно с размерите и ще направим идентифицирането заедно.
Парата, влагата, нишестеното лепило и хартиеният прах ускоряват корозията на връзките от въглеродна стомана и водят до заяждане на резбите. Неръждаемите връзки намаляват в голяма степен тази корозия и улесняват демонтажа и подмяната; времето за поддръжка се съкращава.
Да. Въз основа на мостра, снимка или технически чертеж се потвърждават стандартът на резбата, критичните диаметри и типът на уплътняване. Детайлът се експедира след CNC обработка, отстраняване на грата и окончателен контрол; изработката на нестандартни размери се планира средно за 10-20 работни дни след техническото одобрение.
Стандартните размери в наличност се подготвят средно за 1-3 работни дни, позициите от стандартното производство – средно за 5-10 работни дни, а окомплектованите маркучи по размер – средно за 5-15 работни дни. Ако споделите списъка за поддръжка поне толкова време предварително, позициите от склад и тези, които изискват производство, ще бъдат планирани според датата на поддръжката.
Коляно с подходящ ъгъл (45° или 90°) или компактен тройник позволява маркучът да работи без рязко огъване. Използването на маркуча под минималния радиус на огъване и монтажът му с усукване съкращават живота му. Ако ни изпратите монтажното разстояние и снимка на съществуващото трасе, можем заедно да изберем подходящия детайл.
Оферта
Изпратете портовете на машините, диаметрите на маркучите и монтажните разстояния; ще планираме детайлите от склад и тези за изработка според графика ви за поддръжка.
Форма за запитване – Хартия, картон и велпапе
Други сектори