


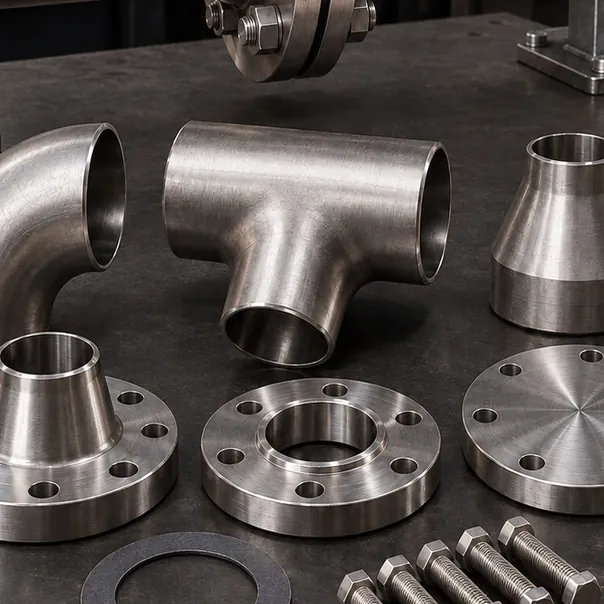
 Фитинги за заваряване: колена, тройници, редукции
Коляно 90° за челно заваряване
Детайли и оферта
Продуктова група
Неръждаеми колена, равнопроходни и редукционни тройници, концентрични и ексцентрични редукции за заваряване; изграждат геометрията на тръбопровода.
 Фитинги за заваряване: колена, тройници, редукции
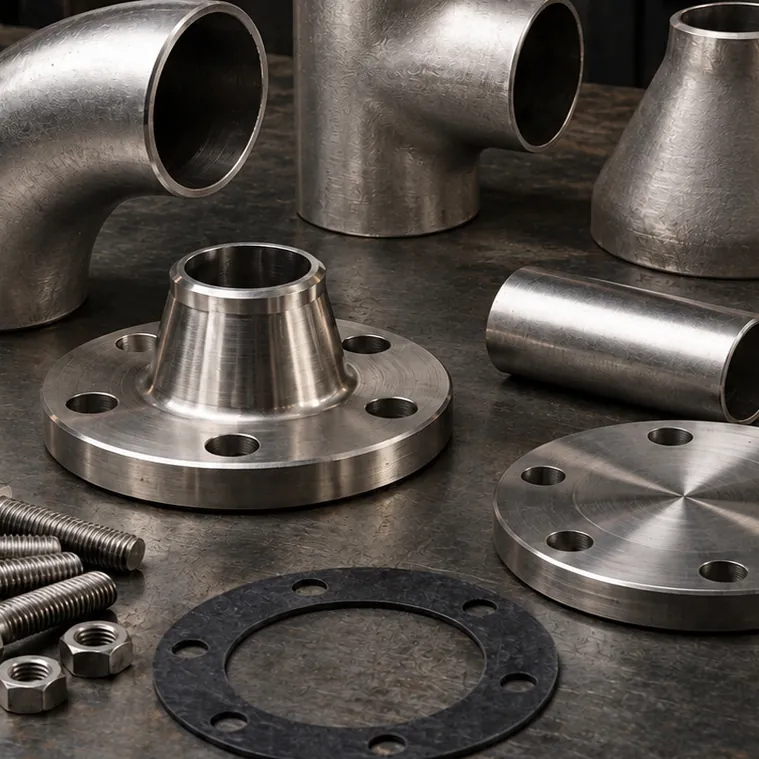 Фитинги за заваряване: колена, тройници, редукции Фитинги за заваряване: колена, тройници, редукции
Ръководство за избор
Колената, тройниците и редукциите изграждат геометрията на заварения тръбопровод. Фитингите за челно заваряване се съединяват с края на тръбата при същата дебелина на стената и запазват вътрешната повърхност на линията непрекъсната; това намалява загубите на поток, местата за натрупване на отлагания и риска от процепна корозия. За разлика от резбовите фитинги, при заварената връзка няма риск от теч по резбата; затова те са предпочитани в технологични линии, където херметичността и почистваемостта са важни. Изборът не се прави само по номиналния диаметър; дебелината на стената на тръбата (Schedule), подготовката на краищата и класът на налягане трябва да съответстват на тръбата.
Фаските на краищата се подготвят според дебелината на стената, детайлите се захващат с точкови заварки по оста, а несъосността се проверява преди заваряването. Методът на заваряване и консумативите се определят според изискванията на проекта; за да не се окисли коренът, според приложението се прави газова защита отвътре на тръбата. След заваряването цветовете на побежалост се почистват чрез декапиране и пасивиране или с подходящ механичен метод; не се използват дискове и четки, които са били в контакт с въглеродна стомана.
Колекторни и разпределителни линии в химически заводи, лесни за почистване технологични линии в предприятия за храни и напитки, напорни линии на помпи в пожарогасителни системи, инсталации при новото строителство и ремонта в корабостроителници. Фитингите от наличност се подготвят за експедиция средно за 1-3 работни дни; поръчките, които изискват рязане и подготовка по проект, се планират средно за 10-20 работни дни след техническо одобрение. Ако в поръчката посочите стойностите DN/NPS и Schedule и количеството за всеки детайл, ще избегнете повторна експедиция поради липсващи позиции.
Не сте сигурни за точния размер?
Изпратете мострата, техническия чертеж или размера, измерен с шублер – заедно ще потвърдим стандарта на резбата и съответстващия детайл.
+90 545 206 13 74Център за знания
Технически статии за избора, монтажа и поддръжката на продуктите от тази група.
В неръждаемите тръбопроводи фитингите и фланците се избират в съответствие със стойността DN/NPS на тръбата и дебелината на стената по Schedule. За…
ЧЗВ
Ако не намирате отговор тук, пишете ни в WhatsApp с размер или снимка – техническият екип ще ви отговори директно.
Попитайте в WhatsAppКоляното с дълъг радиус (LR, 1,5D) намалява загубите на поток и турбулентността; то е първият избор за общо приложение. Коляното с къс радиус (SR, 1D) се използва в тесни пространства, където коляно с дълъг радиус не се побира.
При концентричната редукция осите на двата края съвпадат; използва се във вертикални линии и от напорната страна на помпи. При ексцентричната редукция едната страна е права; в хоризонталните смукателни линии на помпи правата страна се оставя отгоре, за да не се образува въздушен джоб.
Schedule определя дебелината на стената. Детайли с различна дебелина на стената образуват стъпало в шева; то води до турбулентност в потока, концентрация на напрежения в корена на шева и място за натрупване на отлагания.
Челната заварка оставя вътрешната повърхност на линията непрекъсната и премахва риска от теч, характерен за резбовата връзка. Затова тези фитинги са предпочитани в технологични линии, където херметичността и почистваемостта са важни; там, където е нужна разглобяема точка, се използват фланци.
Когато от главната линия трябва да се отклони клон с по-малък диаметър, редукционният тройник замества в един детайл равнопроходния тройник и отделната редукция. Така броят на заварките и дължината на линията намаляват. Диаметрите на главната линия и на клона трябва да се посочат заедно със стойностите на Schedule и за двата.