


 Тръбни фитинги с врязващ пръстен
Коляно с външна резба (NPT)
Детайли и оферта
Идентифициране на резбата · Правилно съчетаване · Уплътняване
Идентифициране чрез измерване на резби BSP, NPT, UNF/JIC и метрични, правилно съчетаване с насрещния детайл и избор на подходящия за приложението метод – О-пръстен, комбинирана уплътнителна шайба (bonded seal), конична повърхност или уплътняване по резбата.
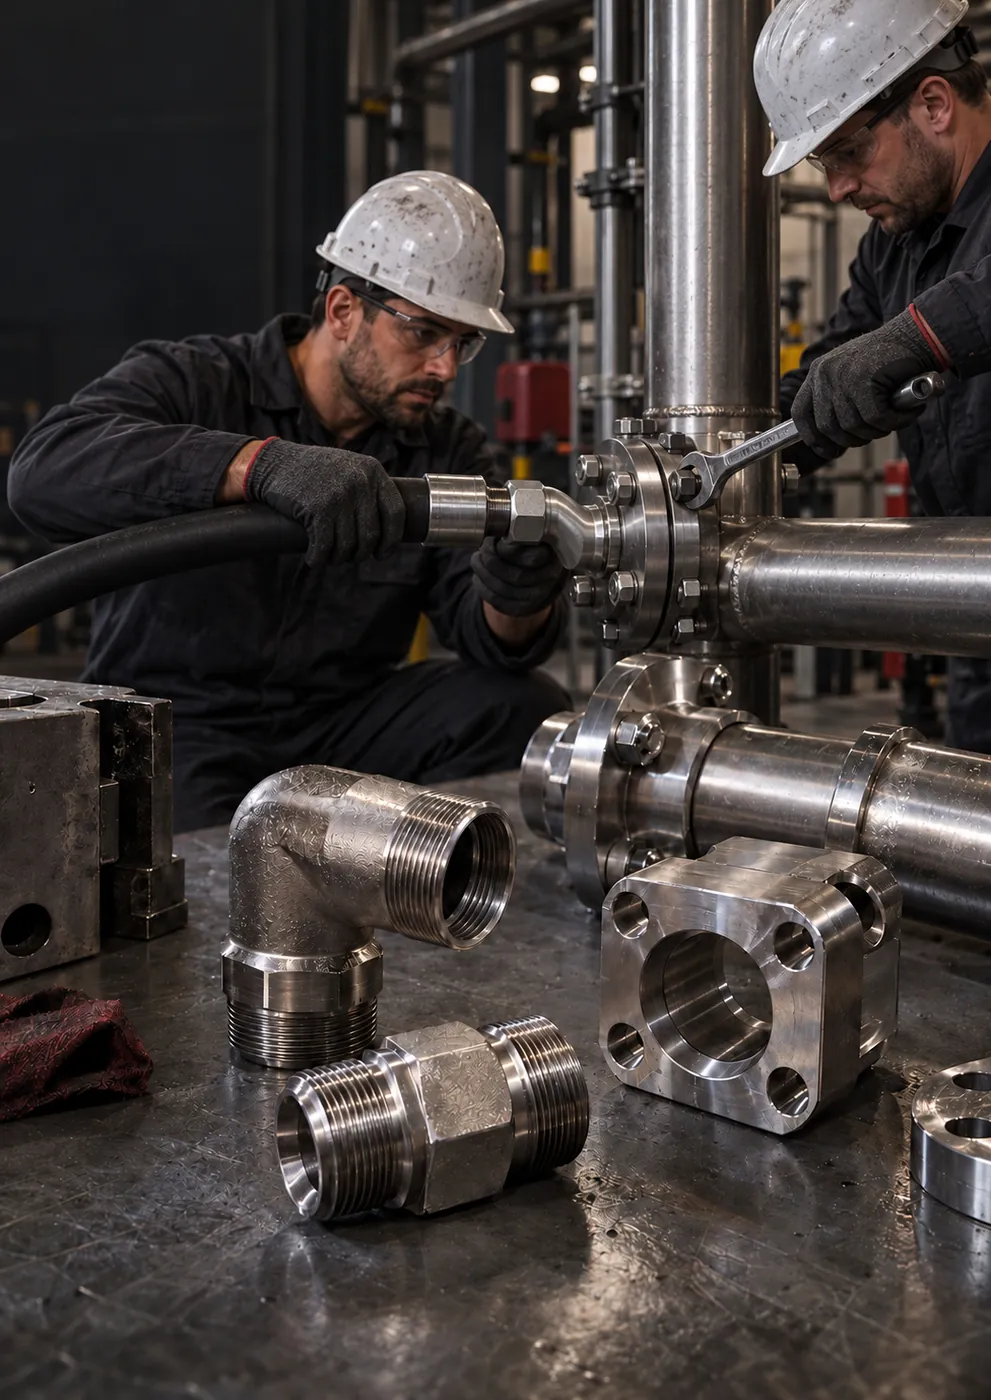
Накратко
Идентифицирането на връзката означава да се определи чрез измерване какъв е стандартът на резбата на даден порт или фитинг и как той осигурява уплътняване. Семейството BSP е с профил на резбата 55°, а семействата NPT и UNF – с профил 60°; затова изборът не се прави само по външния диаметър, измерен с шублер, а се проверяват заедно резбомерът, стандартът и уплътнителната повърхност. GÜNEYSS извършва това идентифициране по снимки, размери или мостра и препоръчва правилния фитинг, адаптер или уплътнителен елемент.
Най-честият проблем с връзките на обекта не е грешният детайл, а грешното съчетаване. Цилиндричната BSPP, коничната BSPT, коничната NPT, UNF/JIC и метричната резба изглеждат сходно, но се различават по ъгъл, стъпка, диаметър и метод на уплътняване. Насилственото свързване на две несъвместими резби се връща като теч при първото подаване на налягане, а често и като трайна повреда на резбата. Техническото консултиране има за цел да премахне тази неяснота, преди детайлът да бъде поръчан.
След като стандартът бъде определен, насрещният детайл се избира от същия стандарт. Ако трябва да се срещнат два различни стандарта – например маркуч с накрайник JIC да се свърже към помпа с порт BSP, – вместо насилствено свързване се използва подходящ преходник. Преходите, които ги няма в каталога, могат да бъдат изработени по поръчка по мостра или технически чертеж.
При връзките ORFS О-пръстенът ляга в канала на челната повърхност и осигурява уплътняване, като се притиска към плоското чело на насрещния детайл. При връзките SAE O-ring boss (ORB) той ляга в шийката в края на резбата и се притиска от фаската на отвора на порта. Материалът на О-пръстена трябва да е съвместим с работната среда и температурата.
Състои се от метална шайба и вулканизиран към вътрешния ѝ диаметър гумен пръстен; осигурява челно уплътняване при портове с цилиндрична резба като BSPP и метричната. Повърхността на порта трябва да бъде равна, чиста и без драскотини.
При коничните връзки JIC 37° и 24° уплътняването се осигурява чрез контакт метал–метал. Удар или драскотина по коничната повърхност е пряк път за теч; върху тези повърхности не се навива уплътнителна лента.
При коничните резби BSPT и NPT уплътняването се осигурява от клиновото притискане на резбите една в друга и от подходящ уплътнителен материал за резби. За да не попадне уплътнителният материал в системата, първите една-две нишки се оставят свободни. При цилиндрична резба този метод не осигурява надеждно уплътняване.
Ясни снимки на детайла от различни ъгли, външния диаметър, измерен с шублер (по-добре, ако шублерът се чете на снимката), стъпката, измерена с резбомер (ако има такава), и марката и модела на оборудването, на което е монтиран детайлът. С тази информация за повечето връзки може да се направи предварително идентифициране; ако е необходимо окончателно определяне, мострата може да бъде изпратена до Тузла, Истанбул.
Необходимостта от такова идентифициране възниква във всяко предприятие, където работи заедно оборудване с различен произход: палубно и кормилно оборудване с чуждестранен произход на кораби и в корабостроителници, хидравлични линии със смесени стандарти в офшорни съоръжения, линии във валцови заводи и фабрики за картон, където стари и нови машини се използват заедно; правилният избор на връзки в отбранителната промишленост, авиацията, химическата и хранително-вкусовата промишленост и пожарогасителните системи.
Ако идентифицираният детайл е наличен в склада, той се подготвя за експедиция средно за 1-3 работни дни. Стандартните детайли, които не са налични, се планират средно за 5-10 работни дни, а специалните преходници – средно за 10-20 работни дни след техническото одобрение.
Процес
От запитването до доставката в 5 стъпки
Получават се снимка на детайла, размер, измерен с шублер, стъпка и данни за оборудването.
Определят се възможните стандарти на резбата и уплътнителната повърхност.
При необходимост стандартът се потвърждава чрез измерване на мострата или на насрещния детайл.
Предоставят се правилният фитинг, адаптер или уплътнителен елемент и бележки за монтажа.
Детайлът се експедира от склада или се включва в производствения план.
Сектори
На страницата на сектора ще намерите специфичните приложения на тази услуга в съответната област, препоръчаните продукти и често задаваните въпроси.

Фитинги, окомплектовани маркучи, SAE фланци и кранове от AISI 316L, устойчиви на солени пръски и вибрации, за палубни кранове, брашпили, кормилни машини, пасарели и линии в машинното отделение.
Неръждаеми тръби, фланци, фитинги и окомплектовани маркучи – от тръбните кръгове при новото строителство до ремонтите по време на докуване; бързи резервни части от склад за сервизите на корабни кранове.

Накрайници за маркучи, SAE фланци, адаптери и кранове от AISI 316L за линиите на кранове, системи за пренасяне на тръби, палубни механизми и хидравлични агрегати на сондажни кораби и платформи.
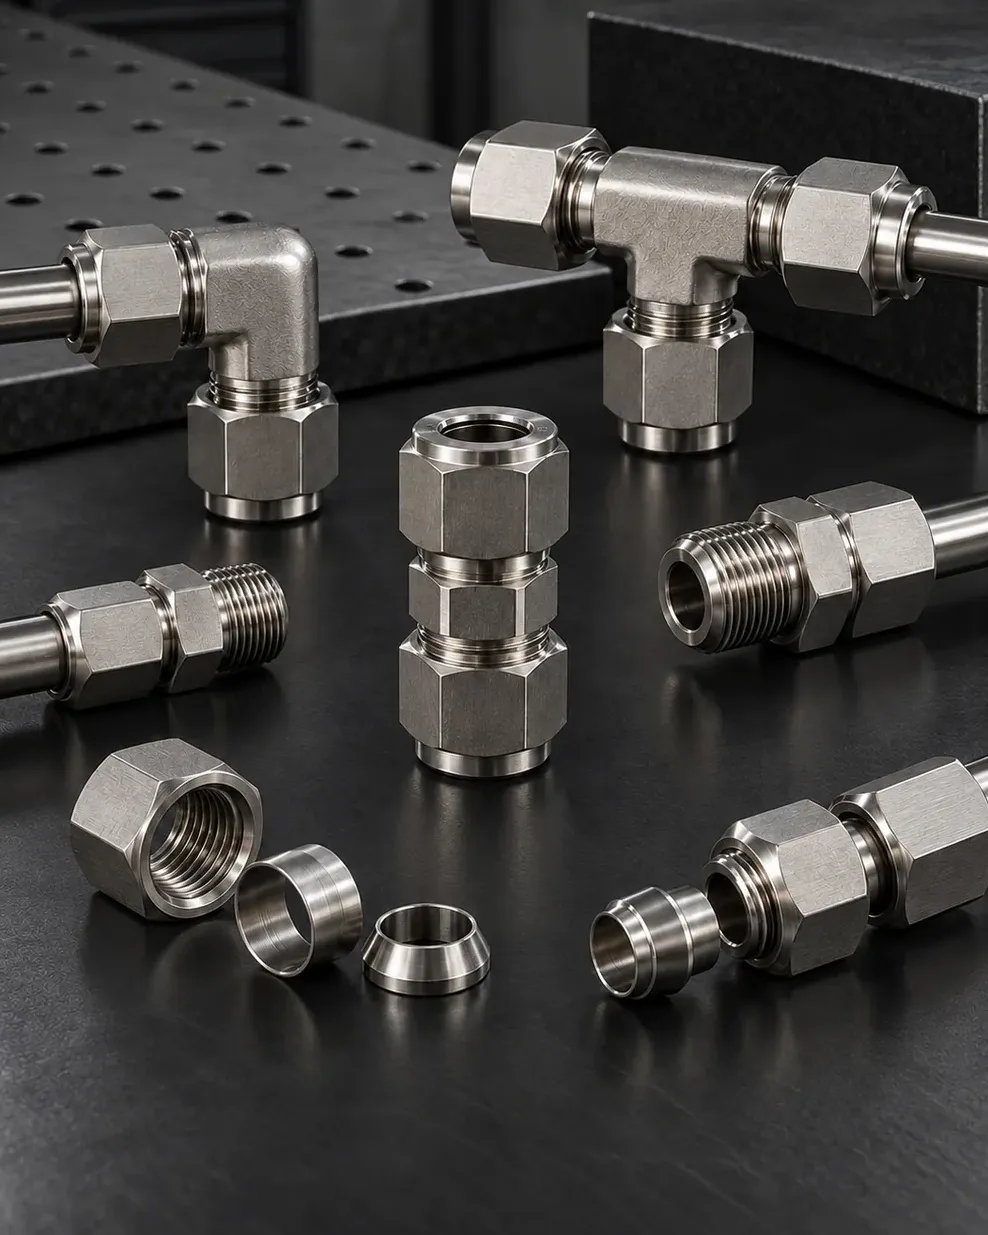
Фитинги за КИП с двоен пръстен, иглени вентили, възвратни клапани и тръби от 316L за панели за управление на устието на сондажа, инжектиране на химикали, измервателни и пробовземни линии в рафинерии и станции по тръбопроводите.

SAE фланци, адаптери, колена и накрайници за маркучи, обработвани на CNC след одобрение на техническия чертеж, за мобилни хидравлични системи, стендове за поддръжка и компактни хидравлични агрегати.
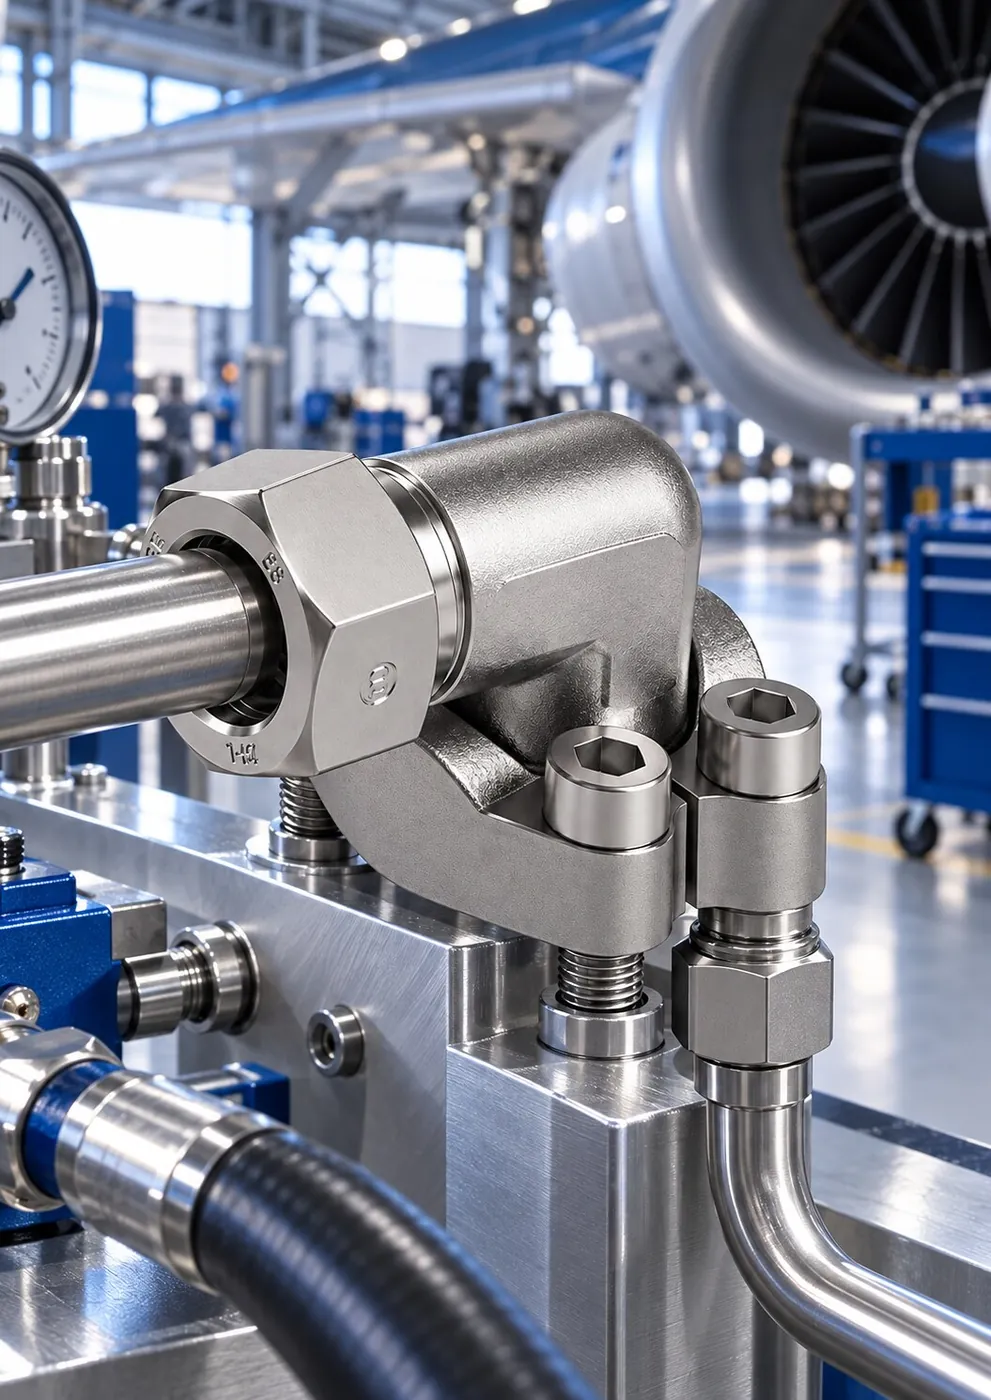
Компактни връзки от AISI 316/316L с чисти резби и уплътнителни повърхности за оборудване за наземно обслужване, хидравлични изпитвателни стендове и сервизи за техническо обслужване.

Неръждаеми фитинги, нипели, кранове, фланци и връзки за маркучи за линии за пренос на химикали и технологични линии, подбрани при комплексна оценка на съвместимостта със средата, корозионната устойчивост, температурата и налягането.
Фитинги, нипели, кранове, фланци и връзки за маркучи от AISI 316/316L за линии в предприятия за храни и напитки, които изискват почистваема повърхност, корозионна устойчивост и достъп за поддръжка.

Накрайници за маркучи за високо налягане, SAE фланци и адаптери, подходящи за високата цикличност, температурата и вибрациите при преси, валци и хидравлични агрегати; доставка от склад при аварийна поддръжка.
Накрайници за маркучи, SAE фланци, адаптери и кранове от AISI 316L, подбрани според рудничната вода, вибрациите и износването, за подземна и открита минна техника, трошене и пресяване, флотация, излужване и отводняване.
Херметични неръждаеми нипели, фитинги, окомплектовани маркучи и фланцови връзки за прегледна инсталация и лесно обслужване на пожарните помпени агрегати, контролните скидове и спомагателните линии под налягане.

Колена, тройници, адаптери, накрайници за маркучи и SAE фланци, които намаляват времето за поддръжка на непрекъснато работещите хидравлични системи в линиите за велпапе, валците, линиите за рязане и изпълнителните механизми.
7 продукта
Тръбни фитинги с врязващ пръстен  Фитинги UNF / JIC 37°
 Фитинги UNF / JIC 37°
 Фитинги UNF / JIC 37°
 Адаптери и нипели BSP / NPT
 Адаптери и нипели BSP / NPT
 Детайли по поръчка
Галерия
ЧЗВ
Ако въпросът ви не е тук, пишете ни в WhatsApp с готовото съобщение – техническият екип ще ви отговори директно.
Попитайте в WhatsAppВъншните диаметри на резби от различни стандарти могат да бъдат много близки. Например резбите BSP 1/2 инча и NPT 1/2 инча имат еднаква стъпка и почти еднакъв диаметър; разликата се проявява в ъгъла на профила (55° и 60°) и в конусността. За правилно идентифициране външният диаметър, стъпката, ъгълът и уплътнителната повърхност се оценяват заедно.
Отличителната разлика е ъгълът на профила на резбата: BSP 55°, NPT 60°. Проверява се кой от резбомерите – Whitworth или 60° – ляга в резбата без хлабина. Освен това NPT винаги е конична, а BSP може да бъде цилиндрична (BSPP) или конична (BSPT).
Не надеждно. При цилиндричните резби уплътняването се осигурява не от резбата, а от уплътнение, О-пръстен или конична повърхност. Лентата не само не уплътнява, но и създава риск парчета от нея да попаднат в хидравличната система.
Не винаги. Ясните снимки, размерът, измерен с шублер, и стъпката, измерена с резбомер, са достатъчни за предварително идентифициране на повечето връзки. При износени, боядисани или нестандартни детайли за окончателен резултат може да бъде поискана мостра или насрещният детайл.
Ако детайлът е наличен в склада, той се подготвя за експедиция средно за 1-3 работни дни. Стандартните детайли, които не са налични, се планират средно за 5-10 работни дни, а специалните преходници – средно за 10-20 работни дни след техническото одобрение.
Оферта и техническо потвърждение
Опишете накратко запитването си – след като изясним размера, материала и срока, ще ви изпратим писмена оферта.
Информация, която ускорява офертата


