




瓦楞纸板生产线 · 辊 · 连续运行
造纸机与瓦楞纸板生产线用不锈钢液压接头
用于瓦楞纸板生产线、辊系、裁切和执行机构管路的弯头、三通、过渡接头、软管接头及 SAE 法兰,缩短连续运行液压系统的维护时间。
- 材料
- AISI 316/316L 弯头、三通、过渡接头、软管接头及 SAE 法兰
- 连接
- 根据设备油口选用 BSP、公制、JIC/UNF 及 SAE Code 61/62 法兰
- 交期
- 尺寸确认、CNC 加工、去毛刺及最终检验;现货 1-3 · 定制加工 10-20 个工作日
产品
适用于本行业的连接件
已按纸板与造纸厂领域的工况列出 17 种产品。选择类别缩小范围;尺寸与螺纹标准请查看产品页面。










清单中没有您要的零件?
请发送样品照片、技术图纸或尺寸信息,我们将从目录产品中或通过定制加工为您确定合适的接头。
Faik Güney · 负责人
服务
我们为本行业提供的服务
不止于零件供应——我们通过管路安装、软管总成装配、定制加工和技术识别,帮助您完成现场工作。
液压胶管总成定制与扣压
液压软管制作与扣压:采用直通、45° 和 90° 不锈钢接头,提供 BSP、JIC、NPT、公制及 SAE 法兰式(可按需提供 ORFS)软管总成;经受控扣压、弯曲半径和扭转检查,交付即可安装使用。
查看服务 – 液压胶管总成定制与扣压不锈钢 CNC 精密加工
以 AISI 316/316L 棒料为原料,在 CNC 机床上按技术图纸公差加工螺纹牙型、密封锥面、扳手位和连接几何形状;批量生产尺寸稳定、可重复。
查看服务 – 不锈钢 CNC 精密加工液压接头螺纹识别与技术咨询
通过测量识别 BSP、NPT、UNF/JIC 和公制螺纹,与配对件正确匹配,并在 O形圈、组合垫圈、锥面密封或螺纹密封中选择适合应用的方式。
查看服务 – 液压接头螺纹识别与技术咨询概览
我们为纸板与造纸厂提供什么?
简要回答
纸板与造纸厂的瓦楞纸板生产线、辊系、裁切和执行机构管路采用不锈钢弯头、三通、过渡接头、软管接头及 SAE 法兰。选型依据设备油口、软管通径、工作压力和安装空间进行。在存在蒸汽、潮气和淀粉胶的区域,不锈钢连接件可减轻腐蚀和螺纹咬死,从而缩短维护时间。
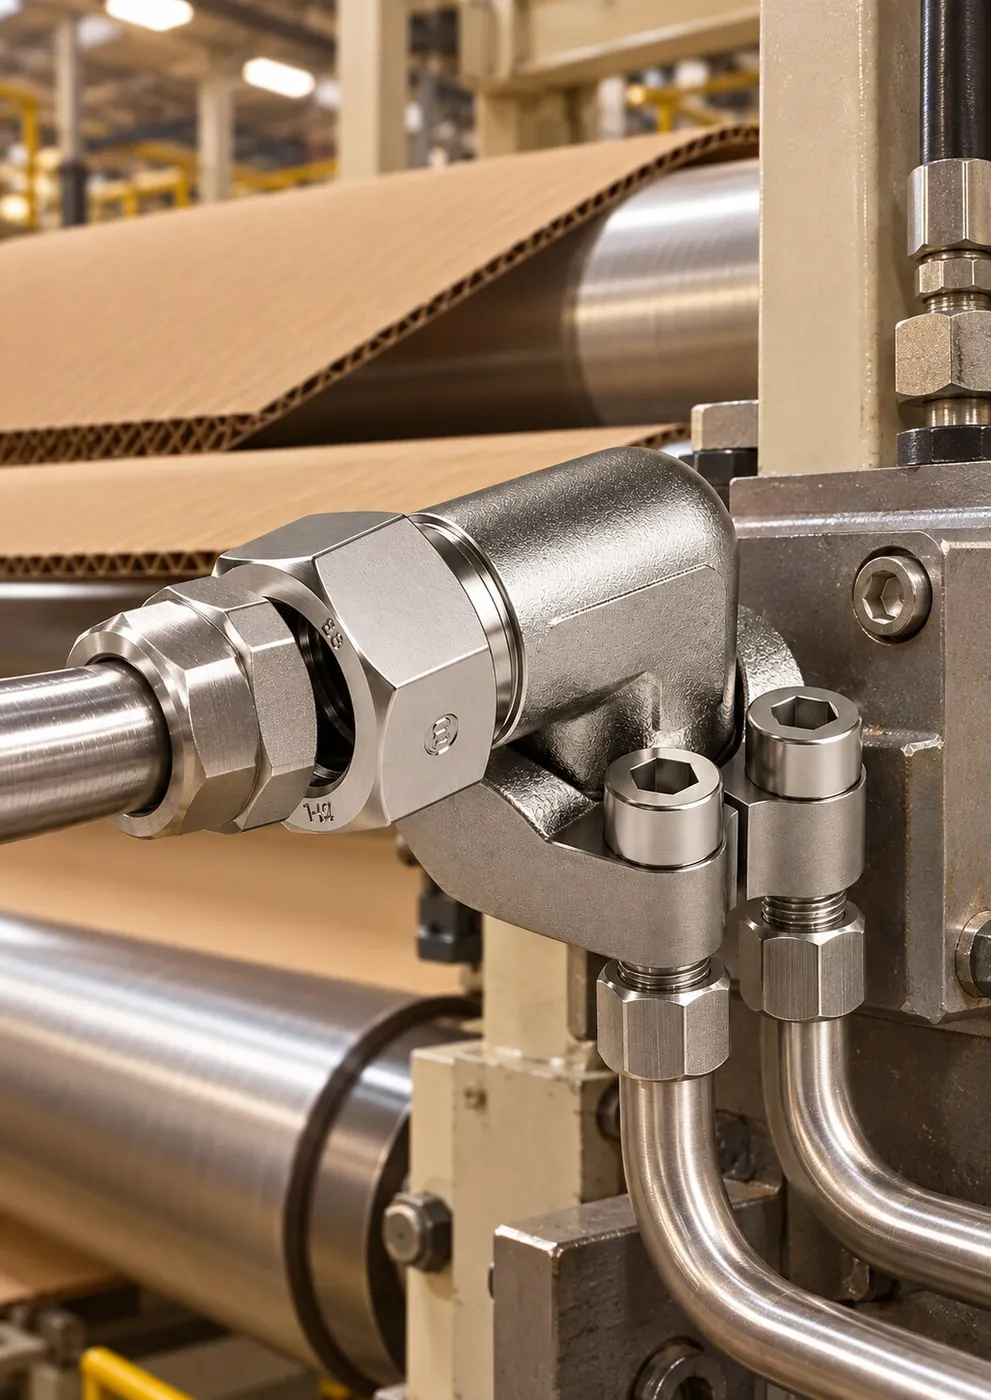
瓦楞纸板生产线一旦停机,停下的不只是一台设备,而是其后整个裁切、印刷和包装计划。瓦楞纸板生产线上蒸汽加热的辊筒、原纸架的提升油缸、横切机和堆码机的液压回路全天运转;潮气、蒸汽、淀粉胶和纸粉持续考验着这些回路中的连接件。瓦楞纸板生产线、辊系、裁切和执行机构管路需要合适的连接件,以缩短连续运行液压系统的维护时间。
GÜNEYSS 为纸板、瓦楞纸板和造纸厂提供不锈钢弯头、三通、过渡接头、软管接头和 SAE 法兰。我们通过尺寸确认选定与设备油口匹配的零件;非标零件在 CNC 上加工,经去毛刺和最终检验后发货。
-
蒸汽与潮气
蒸汽加热辊筒周围始终高温高湿,碳钢连接件容易生锈。
-
胶水与纸粉
淀粉胶和粉尘堆积在连接件表面,滞留潮气并加速腐蚀。
-
连续运行
瓦楞纸板生产线和裁切线长时间连续运转,连接件容易疲劳。
-
机身空间狭窄
软管走向受限,弯头角度不对会使软管打折和摩擦。
-
设备来源混杂
同一家工厂内不同产地的设备分别采用 BSP、公制、JIC 和 SAE 油口。
-
维护窗口短
维护通常压缩在周末或计划停机期间,备件必须提前备好。
选型技术要点
选对接头的要点
在纸板与造纸厂应用中,下单前我们会与您共同确认的要点。
-
从设备油口入手
油口的螺纹标准和密封方式直接决定过渡接头类型。
-
测量安装空间
弯头角度和三通朝向的选择应确保软管不打折。
-
注意靠近热源的管路
蒸汽和热辊筒周围的软管及密封垫必须适应工作温度。
-
按压力选择法兰等级
高压大通径管路中,Code 61 或 Code 62 根据公称通径和压力选定。
-
按设备建立备件清单
经常更换的软管和过渡接头尺寸应按设备登记在册。
详细指南
纸板与造纸生产中哪些部位使用液压?
- 瓦楞纸板生产线:原纸架上的纸卷提升及夹紧油缸、接纸机的辅助回路、单面机和双面机的压合及调节机构。
- 辊系:瓦楞辊和压力辊组、造纸机压榨部的加压油缸。
- 裁切与成型:横切机、分纸压线机、平压平及圆压圆模切机。
- 堆码与包装:堆码机、码垛及捆扎系统的提升液压系统。
- 废料处理:压缩边角料和废纸的打包机高压管路。
蒸汽、潮气与胶水:侵蚀连接件的三大因素
在瓦楞纸板生产线上,纸张经过蒸汽加热的辊筒时用淀粉胶粘合。这一过程使设备周围始终处于高温高湿环境。飞溅的胶水和纸粉堆积在连接件上,把潮气滞留在表面。碳钢和镀层连接件在这种环境中会生锈;维修时想要拆卸,螺纹往往已经锈死,有时甚至不得不连同一段管路一起更换。AISI 316/316L 不锈钢连接件可以打破这一循环:表面腐蚀大幅减轻,拆卸更容易,维护时间更短。制胶工段还会使用烧碱和硼砂等化学品;在该区域的输送和计量管路中,不锈钢连接件面对化学侵蚀是更可靠的选择。
靠近热源的管路还应检查软管和密封垫材质是否适应工作温度;靠近蒸汽管道的软管应尽量远离热源布置。
与设备油口正确匹配
纸板生产线上,不同产地的设备往往并排运行:一条欧洲产瓦楞纸板生产线旁边,可能就是一台亚洲或美国产的裁切设备。每台设备都有自己的油口标准;BSP、公制、JIC/UNF 和 SAE 法兰可能同时出现在同一家工厂。因此,技术选型应从设备油口、软管通径、工作压力和安装空间入手。
| 选型输入 | 决定内容 |
|---|---|
| 设备油口 | 螺纹标准、过渡接头类型及密封方式 |
| 软管通径 | 软管接头规格及流通能力 |
| 工作压力 | 接头本体、软管增强层及法兰等级(Code 61 / Code 62) |
| 安装空间 | 弯头角度(直通、45°、90°)、三通及软管长度 |
在空间狭窄的机身内,角度合适的弯头或紧凑型三通能让软管在不打折、不摩擦的状态下工作,从而直接延长软管寿命。
打包机与高压管路
压缩边角料和废纸的打包机是工厂中工作压力最高的液压设备之一。通往压紧油缸的管路采用高压胶管接头,大通径处则采用 SAE 法兰连接。打包机通常在粉尘和纸屑密集的区域工作;软管与锋利边缘及运动部件摩擦,是最常见的故障原因之一。因此,软管走向、保护套和管夹布置与连接件选型同样重要。
造纸机压榨部与纸卷输送
在造纸机上,压榨部辊子的加压油缸决定施加在纸页上的压力;这些回路中压力稳定、连接无泄漏,对产品质量同样重要。纸卷输送和卷取系统中频繁动作的摆臂和提升油缸,使软管和连接件持续承受弯曲和振动载荷。湿部存在大量水和蒸汽,在这些区域使用不锈钢连接件,可减少因腐蚀而导致的更换需求。
生产流程:从尺寸确认到发货
- 尺寸确认:通过样品、照片或技术图纸确认设备油口、螺纹标准、软管通径和安装空间。
- CNC 加工:螺纹牙型、密封锥面和扳手位按技术图纸上的公差加工。
- 去毛刺:去除锋利毛刺,检查螺纹根部和过渡区域。
- 最终检验:经尺寸、螺纹配合和表面检验后,零件加装保护帽包装。
维护计划与交期
纸板厂的液压维护大多被压缩在周末或计划停机期间进行。为经常更换的软管总成、弯头和过渡接头按设备建立尺寸清单,并为关键零件保有库存,可以避免因等待而延长停机。如果维护前还不确定要更换哪根软管,先为每台设备备好几种最常更换规格的备件,是一个不错的起点;随着维护记录的积累,再根据实际更换频率更新清单。现货标准规格平均 1-3 个工作日内备货待发;标准生产平均 5-10 个工作日,按尺寸装配的软管总成平均 5-15 个工作日,非标尺寸及项目定制在技术确认后平均 10-20 个工作日内排产。
应用
我们的服务对象
在纸板与造纸厂领域需要连接件、软管总成和定制零件的团队。
-
纸板厂
瓦楞纸板生产线中原纸架、单面机和双面机的液压连接。
-
瓦楞纸板及包装生产企业
横切机、分纸压线机和堆码机液压系统中的弯头与过渡接头。
-
造纸厂
用于压榨部加压油缸和纸卷输送系统的不锈钢连接件。
-
模切及印刷设备用户
平压平及圆压圆模切机的软管接头和三通。
-
废纸及回收工厂
打包机高压管路用胶管接头和 SAE 法兰。
-
设备维修及服务公司
经尺寸确认、适用于纸板设备的备用软管总成及过渡接头套件。
图库
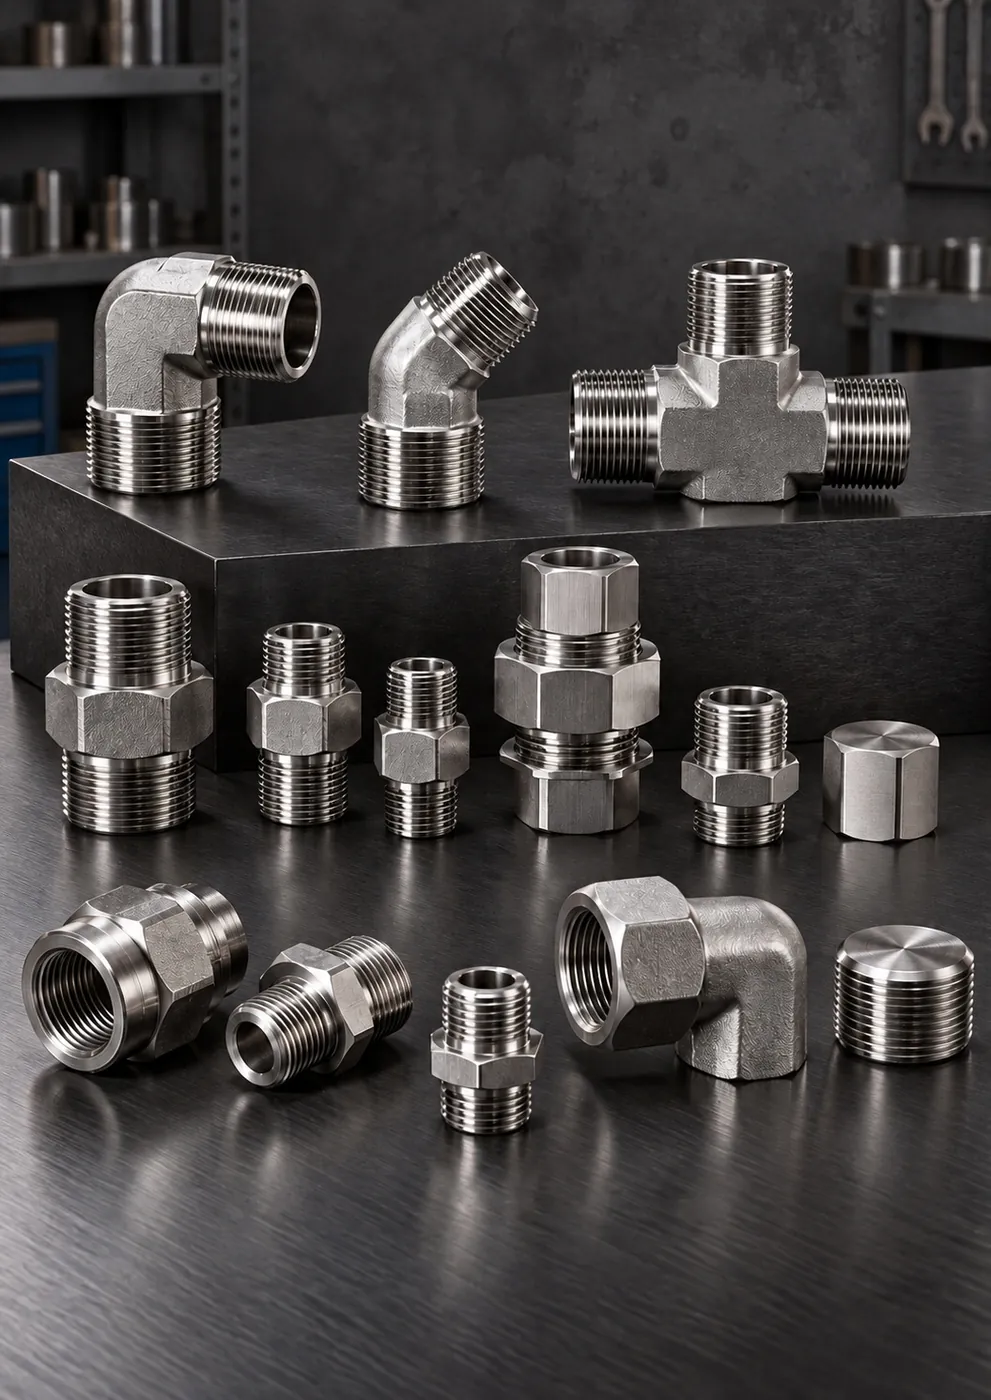
纸板与造纸厂应用图集

知识中心
本行业技术文章

影响交期的因素:现货、标准生产与定制加工
现货产品平均 1-3 个工作日、标准生产 5-10 个工作日、按尺寸装配的软管总成 5-15 个工作日、非标尺寸和项目零件在技术确认后 10-20 个工作日内完成。交期取决于原材料直径、数量、螺纹标准、试验和表面要求;首次询价时提供完整信息和照片,可减少确认往返次数。

液压胶管的选型、尺寸与安装
正确的软管总成由七项信息确定:内径与长度、温度、应用工况、介质、工作压力与冲击压力、两端接头类型以及交付要求。总长度从一端密封面量至另一端密封面。装配时,软管的弯曲不得小于最小弯曲半径,也不得在扭转状态下连接;这两条规则直接决定软管的使用寿命。

液压接头的密封方式与常见安装错误:为什么会漏油
液压连接的密封有四种方式:O形圈、组合垫圈、锥形金属面和锥螺纹。圆柱螺纹由密封垫或锥面实现密封;BSPT 和 NPT 等锥螺纹则需要在螺纹上使用密封材料。大多数泄漏源于匹配错误、不锈钢螺纹咬死和轴线偏斜受力;首次投运时应逐级升压进行检查。
怎样判断我们瓦楞纸板生产线设备的油口是什么标准?
仅凭外径无法判断;应使用螺距规测量螺距,并检查牙型角以及螺纹是圆柱还是锥形。BSP 为 55° 牙型,NPT 和 UNF 为 60° 牙型。如果无法确定,请将油口和现有零件的照片连同尺寸一起发给我们,我们一起完成匹配。
纸板厂为什么要改用不锈钢连接件?
蒸汽、潮气、淀粉胶和纸粉会加速碳钢连接件腐蚀并导致螺纹咬死。不锈钢连接件可大幅减轻这种腐蚀,使拆卸和更换更容易,维护时间随之缩短。
设备原装过渡接头买不到了,能依据样品生产吗?
可以。我们依据样品、照片或技术图纸确认螺纹标准、关键直径和密封形式。零件经 CNC 加工、去毛刺和最终检验后发货;非标尺寸加工在技术确认后平均 10-20 个工作日内排产。
为了周末检修,我们应该什么时候下单?
现货标准规格平均 1-3 个工作日,标准生产项目平均 5-10 个工作日,按尺寸装配的软管总成平均 5-15 个工作日内完成。只要至少提前上述时间提供维护清单,现货项目和需生产的项目都可按检修日期安排。
空间狭窄,软管总是打折,有什么建议?
采用角度合适的弯头(45° 或 90°)或紧凑型三通,可让软管在没有急弯的状态下工作。软管弯曲半径小于最小弯曲半径或在扭转状态下安装,都会缩短其寿命。如果您发送安装空间尺寸和现有走管的照片,我们可以一起选定合适的零件。
询价
一起按设备整理您的备件清单
请提供设备油口、软管通径和安装空间,我们将根据您的维护计划,安排现货供应和需要生产的零件。
- 根据样品、技术图纸或照片识别接头
- 现货产品平均 1-3 个工作日备货待发
- 标准生产 5-10 个工作日,非标尺寸与项目定制在技术确认后 10-20 个工作日
纸板与造纸厂需求表单