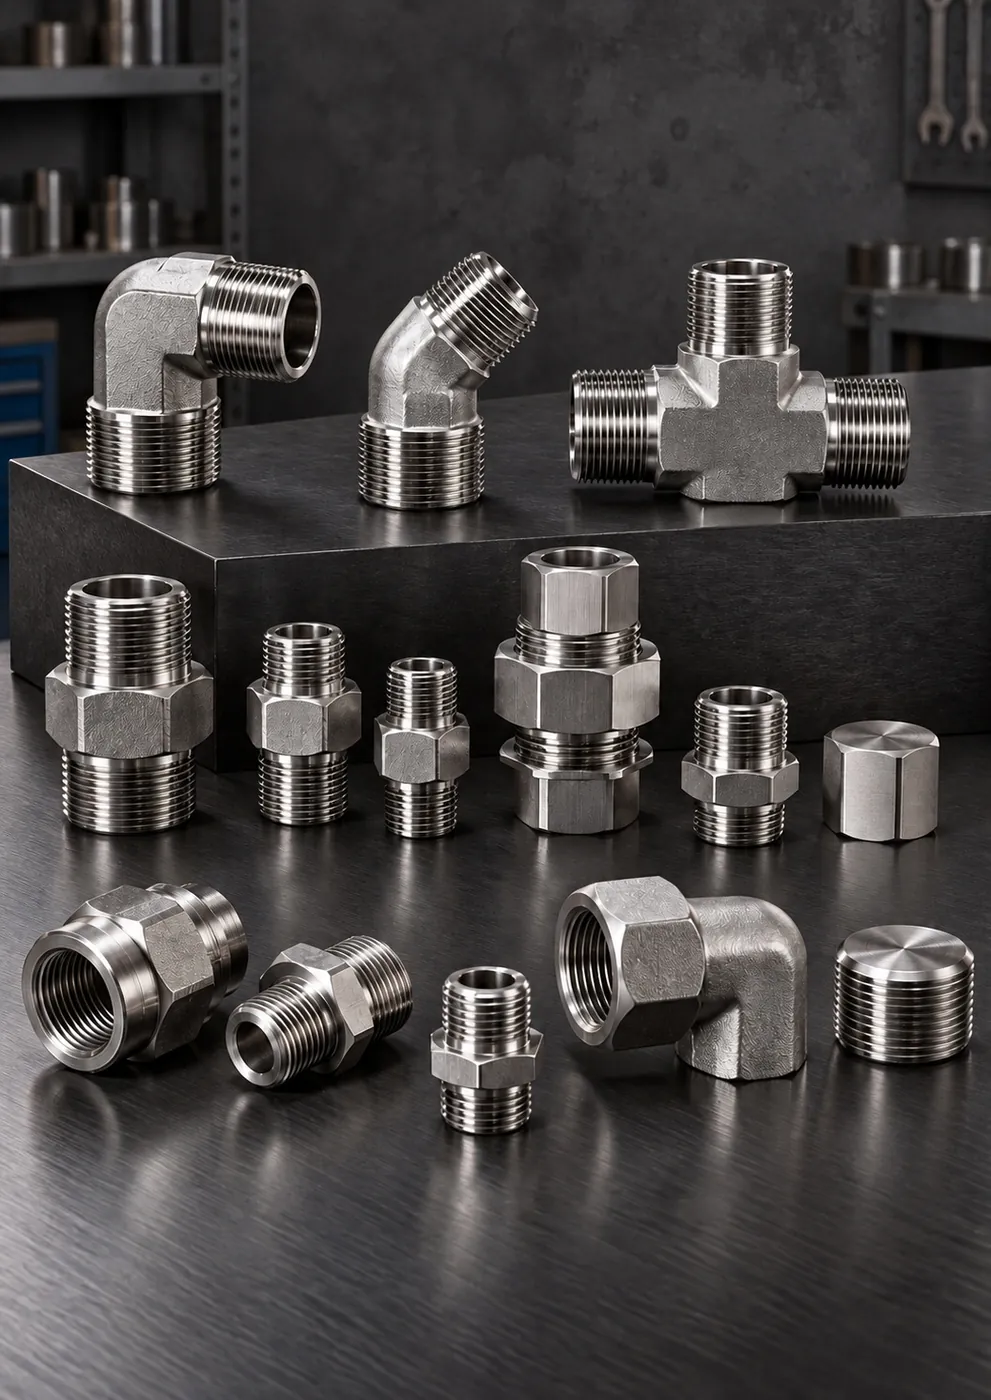
Yüksüklü Boru Rakorları
Erkek Düz Rakor (BSPP)
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…

Korrugatör · Merdane · Sürekli çalışma
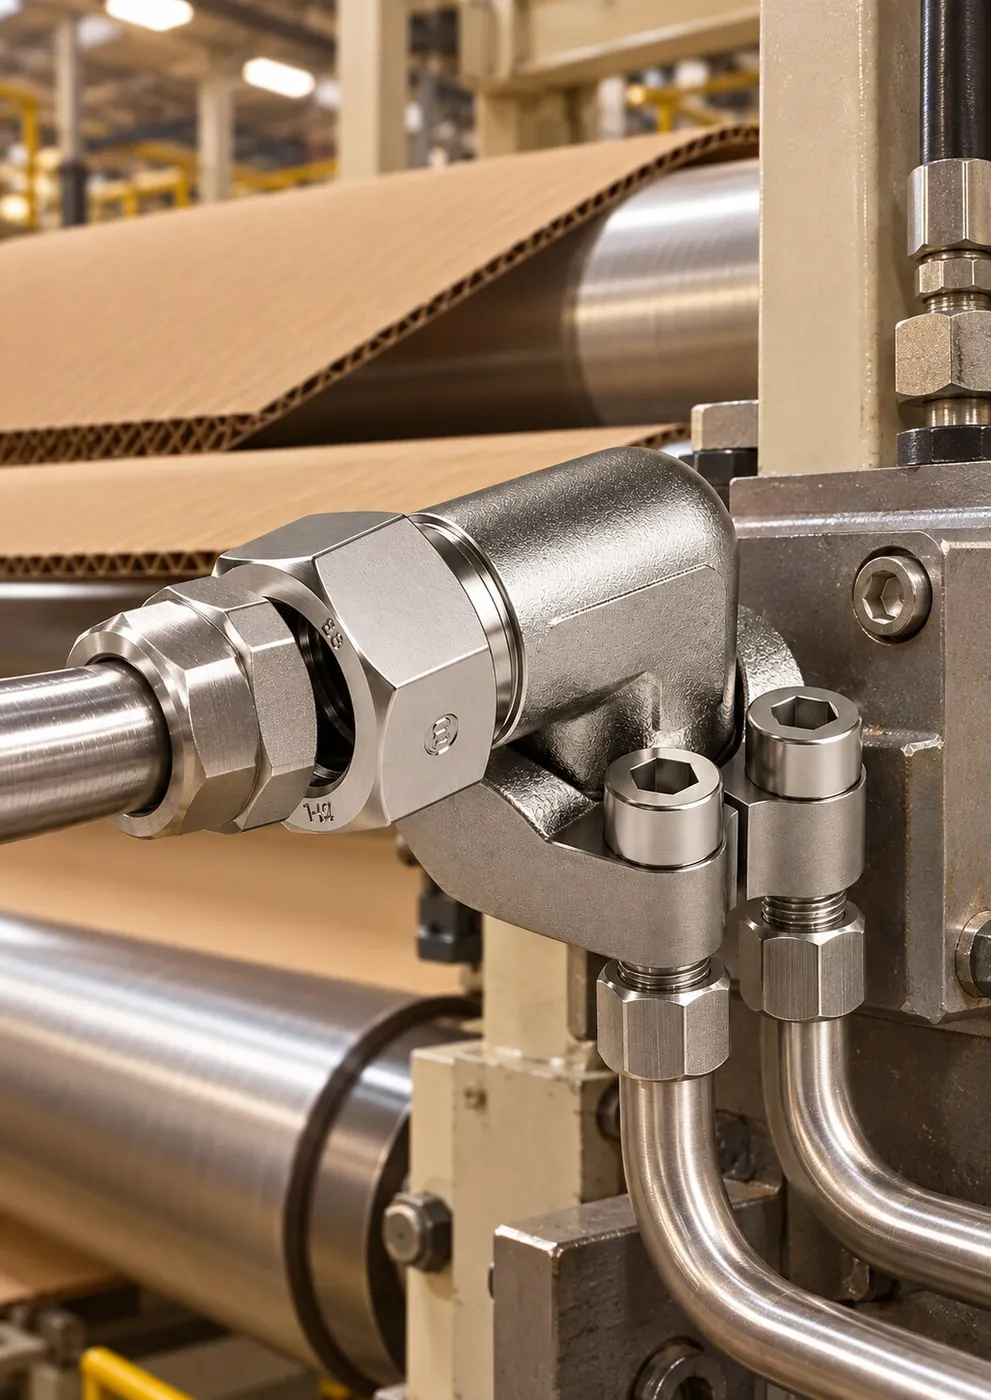
Korrugatör, merdane, kesim ve aktüatör hatlarında sürekli çalışan hidrolik sistemlerin bakım süresini azaltan dirsek, T bağlantı, adaptör, hortum rakoru ve SAE flanşlar.
Bu sektörde öne çıkan ürünler
17 ürünün tümüÜrünler
17 ürün Karton ve Kağıt Fabrikaları sahasının koşullarına göre listelendi. Grup seçerek daraltın; ölçü ve diş standardı için ürün sayfasına geçin.
Yüksüklü Boru Rakorları
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…

Hortum Rakorları ve Soketler
Dişi BSP döner somunlu, 60° konik oturmalı, 90° bükümlü paslanmaz presli hortum rakoru. Hortumu port önünde burmadan dik açıyla…

SAE Flanş Sistemleri
Flanş başlıklı hortum rakorunu veya boru ucunu SAE Code 61 porta bastıran iki parçalı paslanmaz yarım flanş kelepçe. Hat…

SAE Flanş Sistemleri
SAE flanş portlarını dirsek, ara parça, redüksiyon veya dağıtım fonksiyonuyla tek gövdede birleştiren paslanmaz flanş bloğu…

Özel İmalat Parçaları
Standart kataloglarda karşılığı olmayan diş, ölçü ve açı kombinasyonları için numune veya teknik resme göre CNC'de işlenen…

Yüksüklü Boru Rakorları
İki paslanmaz boruyu aynı eksende, kaynaksız birleştiren 24° konik somun yüksüklü düz rakor. AISI 316L gövde, L ve S serisi boru…

Yüksüklü Boru Rakorları
Boru hattında 90° yön değişimini kaynaksız sağlayan somun yüksüklü paslanmaz dirsek rakor. Bükme yarıçapının sığmadığı dar montaj…

Yüksüklü Boru Rakorları
Aynı çaptaki üç boruyu birleştiren, ana hattan kol ayırmaya yarayan somun yüksüklü paslanmaz eşit T rakor. AISI 316L, 24° konik…
Yüksüklü Boru Rakorları
İki ucu somun yüksüklü, orta kolu erkek BSPT dişli paslanmaz T rakor. Boru hattından manometreye, şaltere, vanaya veya porta…

Yüksüklü Boru Rakorları
Bir ucu somun yüksüklü boru bağlantısı, diğer ucu erkek NPT dişli 90° paslanmaz dirsek rakor. Amerikan standart portlu…
Hortum Rakorları ve Soketler
SAE Code 61 flanş başlıklı, 90° bükümlü paslanmaz presli hortum rakoru. Büyük çaplı basınç ve emiş hatlarında pompa ve blok…

Hortum Rakorları ve Soketler
Metrik dişli döner somunlu, 24° konik O-ringli L serisi paslanmaz düz hortum rakoru. Somun yüksüklü rakor gövdelerine doğrudan…

Hortum Rakorları ve Soketler
İki kat çelik tel örgülü 2SN hidrolik hortumlar için paslanmaz presleme soketi (kapsül). Hortum rakoruyla birlikte preslenerek…
Hortum Rakorları ve Soketler
Delikli cıvata ile porta bağlanan halka (banjo) tipi paslanmaz hortum rakoru. Dar alanda porta dik, döndürülebilir bağlantı; iki…
UNF / JIC 37° Rakorlar
JIC 37° UNF erkek uçlu, BSPP paralel erkek dişli paslanmaz geçiş adaptörü. Avrupa standart portlu ekipmana JIC hortum hattı…
BSP / NPT Adaptör ve Nipeller
İki ucu farklı ölçüde BSPP erkek dişli, uçlarında 60° konik oturma yuvası bulunan paslanmaz orantılı nipel. BSP döner somunlu…
BSP / NPT Adaptör ve Nipeller
BSPP paralel dişli, port tarafında perflex (bonded seal) conta ile sızdırmazlık sağlayan paslanmaz redüksiyonlu nipel. Bakımda…
Aradığınız parça listede yok mu?
Numune fotoğrafı, teknik resim ya da ölçü bilgisi gönderin; katalogdan ya da özel imalatla uygun bağlantıyı belirleyelim.
Faik Güney · Yetkili
Hizmetler
Parça tedarikinin ötesinde; tesisat, hortum grubu montajı, özel imalat ve teknik tespit ile sahadaki işi tamamlıyoruz.
Hidrolik hortum yapımı ve presleme: düz, 45° ve 90° paslanmaz uçlarla BSP, JIC, NPT, metrik ve SAE flanşlı (talebe göre…
Hizmeti inceleyin – Hidrolik Hortum Yapımı ve PreslemeAISI 316/316L çubuktan diş profili, sızdırmazlık koniği, anahtar ağzı ve bağlantı geometrisi, teknik resimdeki…
Hizmeti inceleyin – Paslanmaz CNC İşlemeStandart paslanmaz rakor, adaptör, hortum ucu, flanş ve vanalarda stok durumuna göre ortalama 1-3 iş günü sevke…
Hizmeti inceleyin – Stoktan Hızlı Tedarik ve Bakım DesteğiStandart ürünün çözüm olmadığı yerde numune, teknik resim veya ölçüye göre özel adaptör, nipel, flanş bloğu ve geçiş…
Hizmeti inceleyin – Teknik Resim ve Numuneden Özel İmalatBSP, NPT, UNF/JIC ve metrik dişlerin ölçümle tespiti, karşı parçayla doğru eşleştirme ve O-ring, bonded seal, konik…
Hizmeti inceleyin – Diş Tespiti ve Teknik DanışmanlıkKontrol panelleri, güç üniteleri ve test tezgâhlarında paslanmaz boru ve fittings ile düzenli, etiketli ve servis dostu…
Hizmeti inceleyin – Hidrolik Kontrol Paneli BağlantılarıGenel bakış
Kısa cevap
Karton ve kağıt fabrikalarında korrugatör, merdane, kesim ve aktüatör hatlarında paslanmaz dirsek, T bağlantı, adaptör, hortum rakoru ve SAE flanşlar kullanılır. Seçim; makine portu, hortum çapı, çalışma basıncı ve montaj mesafesine göre yapılır. Buhar, nem ve nişasta tutkalının bulunduğu bölgelerde paslanmaz bağlantılar korozyonu ve diş tutulmasını azaltarak bakım süresini kısaltır.
Oluklu mukavva hattı durduğunda yalnızca bir makine değil, arkasındaki bütün kesim, baskı ve paketleme planı durur. Korrugatörün buharla ısınan silindirleri, bobin standlarının kaldırma silindirleri, kesicilerin ve istifleyicilerin hidrolik devreleri gün boyu çalışır; nem, buhar, nişasta tutkalı ve kağıt tozu bu devrelerdeki bağlantıları sürekli zorlar. Korrugatör, merdane, kesim ve aktüatör hatlarında sürekli çalışan hidrolik sistemlerin bakım sürelerini azaltan doğru bağlantılar gerekir.
GÜNEYSS, karton, oluklu mukavva ve kağıt fabrikaları için paslanmaz dirsek, T bağlantı, adaptör, hortum rakoru ve SAE flanş hazırlar. Makine portuna uyan parçayı ölçü teyidiyle belirler; standart dışı parçaları CNC'de işler, çapak temizliği ve son kontrolden sonra sevk eder.
Saha koşulları
Bağlantı elemanını bu koşullara göre seçiyor, malzemeyi, sızdırmazlık tipini ve montaj şeklini buna göre belirliyoruz.
Kendi koşullarınızı yazınBuharla ısınan silindirlerin çevresi sürekli sıcak ve nemlidir; karbon çelik bağlantılar paslanır.
Nişasta tutkalı ve toz bağlantı yüzeyinde birikerek nemi tutar ve korozyonu hızlandırır.
Korrugatör ve kesim hatları uzun vardiyalar boyunca durmadan çalışır; bağlantılar yorulur.
Hortum güzergâhı sınırlıdır; yanlış açılı dirsek hortumu kıvırır ve sürtündürür.
Farklı menşeli makineler aynı fabrikada BSP, metrik, JIC ve SAE portlarla çalışır.
Bakım genellikle hafta sonuna ya da planlı duruşlara sıkışır; yedek parçanın önceden hazır olması gerekir.
Teknik seçim notları
Karton ve Kağıt Fabrikaları uygulamalarında sipariş öncesi birlikte netleştirdiğimiz noktalar.
Portun diş standardı ve sızdırmazlık yöntemi adaptör tipini doğrudan belirler.
Dirsek açısı ve T bağlantı yönü, hortumun kıvrılmadan çalışmasını sağlayacak şekilde seçilmelidir.
Buhar ve sıcak silindir çevresindeki hortum ve contalar çalışma sıcaklığına uygun olmalıdır.
Yüksek basınçlı ve büyük çaplı hatlarda Code 61 veya Code 62 seçimi nominal çap ve basınca göre yapılır.
Sık değişen hortum ve adaptör ölçüleri makine bazında kayıt altına alınmalıdır.
Detaylı rehber
Korrugatörde kağıt, buharla ısıtılan silindirler üzerinden geçerken nişasta esaslı tutkalla yapıştırılır. Bu süreç makinenin çevresinde sürekli sıcak ve nemli bir ortam oluşturur. Tutkal sıçraması ve kağıt tozu bağlantıların üzerinde birikerek nemi yüzeyde tutar. Karbon çelik ve kaplamalı bağlantılar bu ortamda paslanır; bakım sırasında sökülmek istendiğinde dişleri tutulmuş olarak çıkar, bazen hattın bir bölümüyle birlikte değiştirilmek zorunda kalınır. AISI 316/316L paslanmaz bağlantılar bu döngüyü kırar: yüzey korozyonu büyük ölçüde azalır, söküm kolaylaşır ve bakım daha kısa sürede tamamlanır. Tutkal hazırlama ünitesinde kostik soda ve boraks gibi kimyasallar da kullanılır; bu bölgedeki transfer ve dozaj hatlarında paslanmaz bağlantılar kimyasal etkiye karşı daha güvenli bir tercihtir.
Isıya yakın hatlarda hortum ve conta malzemesinin çalışma sıcaklığına uygunluğu da kontrol edilmelidir; buhar hattına yakın geçen hortumlar mümkün olduğunca ısı kaynağından uzak yönlendirilmelidir.
Karton hatlarında farklı menşeli makineler yan yana çalışır: Avrupa kökenli bir korrugatörün yanında Asya ya da ABD kökenli bir kesim makinesi bulunabilir. Her makine kendi port standardıyla gelir; BSP, metrik, JIC/UNF ve SAE flanş aynı fabrikada bir arada olabilir. Bu nedenle teknik seçim makine portu, hortum çapı, çalışma basıncı ve montaj mesafesinden başlar.
| Seçim girdisi | Belirlediği şey |
|---|---|
| Makine portu | Diş standardı, adaptör tipi ve sızdırmazlık yöntemi |
| Hortum çapı | Hortum rakoru ölçüsü ve akış kapasitesi |
| Çalışma basıncı | Rakor gövdesi, hortum takviyesi ve flanş sınıfı (Code 61 / Code 62) |
| Montaj mesafesi | Dirsek açısı (düz, 45°, 90°), T bağlantı ve hortum boyu |
Dar makine gövdelerinde doğru açılı bir dirsek ya da kompakt bir T bağlantı, hortumun kıvrılmadan ve sürtünmeden çalışmasını sağlar; bu da hortum ömrünü doğrudan uzatır.
Kırpıntı ve atık kağıdı sıkıştıran balya presleri, fabrikanın en yüksek basınçla çalışan hidrolik ekipmanları arasındadır. Pres silindirine giden hatlarda yüksek basınç hortum uçları, büyük çaplarda ise SAE flanş bağlantılar kullanılır. Balya presleri genellikle toz ve kağıt parçalarının yoğun olduğu bir bölgede çalışır; hortumların keskin kenarlara ve hareketli parçalara sürtünmesi en sık arıza nedenlerindendir. Hortum güzergâhı, koruyucu kılıf ve kelepçe düzeni bu nedenle bağlantı seçimi kadar önemlidir.
Kağıt makinelerinde pres bölümündeki merdanelerin yükleme silindirleri kağıda uygulanan baskıyı belirler; bu devrelerde kararlı basınç ve kaçaksız bağlantı ürün kalitesi açısından da önemlidir. Bobin taşıma ve sarma sistemlerinde sık hareket eden kollar ve kaldırma silindirleri, hortum ve bağlantılara sürekli eğilme ve titreşim yükü bindirir. Islak bölümde yoğun su ve buhar bulunduğundan bu bölgelerde paslanmaz bağlantılar korozyon kaynaklı değişim ihtiyacını azaltır.
Karton fabrikalarında hidrolik bakım çoğunlukla hafta sonuna ya da planlı duruşlara sıkıştırılır. Sık değişen hortum grupları, dirsekler ve adaptörler için makine bazında bir ölçü listesi oluşturmak ve kritik parçaları stokta tutmak, duruşu uzatan beklemeyi önler. Hangi hortumun değişeceği bakım öncesinde kesin değilse, makine başına en sık değişen birkaç ölçünün yedeğini hazır tutmak iyi bir başlangıçtır; bakım kayıtları biriktikçe liste gerçek değişim sıklığına göre güncellenir. Stokta bulunan standart ölçüler ortalama 1-3 iş günü içinde sevke hazırlanır; standart imalat ortalama 5-10 iş günü, ölçüye göre montajlı hortum grupları ortalama 5-15 iş günü, özel ölçü ve proje imalatı teknik onay sonrası ortalama 10-20 iş günü içinde planlanır.
Uygulamalar
Karton ve Kağıt Fabrikaları sahasında bağlantı elemanı, hortum grubu ve özel parça ihtiyacı olan ekipler.
Korrugatör hattındaki bobin standı, tek yüz ve çift yüz ünitelerinin hidrolik bağlantıları.
Döner kesici, boy kesme-bigleme ve istifleyici hidroliklerinde dirsek ve adaptörler.
Pres bölümü yükleme silindirleri ve bobin taşıma sistemleri için paslanmaz bağlantılar.
Platin ve döner tip kesim makinelerinin hortum rakorları ve T bağlantıları.
Balya preslerinin yüksek basınç hatları için hortum uçları ve SAE flanşlar.
Karton makineleri için ölçü teyitli yedek hortum grubu ve adaptör setleri.
Galeri
Bilgi merkezi

Stok ürünler ortalama 1-3 iş günü, standart imalat 5-10 iş günü, ölçüye göre montajlı hortum grupları 5-15 iş günü, özel ölçü ve proje parçaları…

Doğru hortum grubu yedi bilgiyle tanımlanır: iç çap ve boy, sıcaklık, uygulama koşulu, akışkan, çalışma ve darbe basıncı, iki ucun bağlantı tipi ile…

Hidrolik bağlantıda sızdırmazlık dört yolla sağlanır: O-ring, bonded seal (perflex) conta, konik metal yüzey ve konik diş. Paralel dişlerde…
Sık sorulan sorular
Sorunuzun cevabı burada yoksa yazın; ölçü, diş standardı ve malzemeyi birlikte netleştirelim.
Sorunuzu bize yazınDış çap tek başına yeterli değildir; diş tarağıyla adım ölçülmeli, diş açısı ve dişin paralel mi konik mi olduğu kontrol edilmelidir. BSP 55°, NPT ve UNF 60° profillidir. Emin olamadığınızda portun ve mevcut parçanın fotoğrafını ölçüleriyle birlikte gönderin, eşleştirmeyi birlikte yapalım.
Buhar, nem, nişasta tutkalı ve kağıt tozu karbon çelik bağlantılarda korozyonu hızlandırır ve dişlerin tutulmasına yol açar. Paslanmaz bağlantılar bu korozyonu büyük ölçüde azaltarak söküm ve değişimi kolaylaştırır; bakım süresi kısalır.
Evet. Numune, fotoğraf veya teknik resim üzerinden diş standardı, kritik çaplar ve sızdırmazlık tipi teyit edilir. CNC işleme, çapak temizliği ve son kontrolden sonra parça sevk edilir; özel ölçü imalatları teknik onay sonrası ortalama 10-20 iş günü içinde planlanır.
Stokta bulunan standart ölçüler ortalama 1-3 iş günü, standart imalat kalemleri ortalama 5-10 iş günü, ölçüye göre montajlı hortum grupları ortalama 5-15 iş günü içinde hazırlanır. Bakım listesini en az bu süreler kadar önce paylaşırsanız stoktan karşılanacak ve imalat gerektiren kalemler bakım tarihine göre planlanır.
Uygun açılı bir dirsek (45° veya 90°) ya da kompakt bir T bağlantı, hortumun keskin bükülmeden çalışmasını sağlar. Hortumun minimum bükülme yarıçapının altında kullanılması ve burularak montajı ömrünü kısaltır. Montaj mesafesini ve mevcut güzergâhın fotoğrafını gönderirseniz uygun parçayı birlikte seçebiliriz.
Teklif
Makine portlarını, hortum çaplarını ve montaj mesafelerini paylaşın; stoktan karşılanacak ve imal edilecek parçaları bakım takviminize göre planlayalım.
Karton ve Kağıt Fabrikaları talep formu
Diğer sektörler