



Трубные фитинги с врезным кольцом
Штуцер ввертной прямой BSPP
Нержавеющий прямой фитинг с врезным кольцом и наружной резьбой BSPP для подключения трубы к порту насоса, клапанного блока или…

Гофроагрегат · Валки · Непрерывная работа
Угольники, тройники, адаптеры, фитинги для РВД и фланцы SAE, сокращающие время обслуживания непрерывно работающих гидросистем на линиях гофроагрегатов, валков, резки и приводов.
Ключевые изделия для этой отрасли
Все изделия (17)Продукция
17 изделий подобрано с учётом условий отрасли «Производство бумаги и картона». Сузьте выбор по группе; размеры и стандарт резьбы — на странице изделия.
Трубные фитинги с врезным кольцом
Нержавеющий прямой фитинг с врезным кольцом и наружной резьбой BSPP для подключения трубы к порту насоса, клапанного блока или…

Фитинги и муфты для РВД
Нержавеющий обжимной фитинг для РВД с накидной гайкой BSP (внутренняя резьба), посадкой на конус 60° и изгибом 90°. Отводит рукав…

Фланцы SAE
Разъёмный нержавеющий полуфланец из двух частей, прижимающий фитинг для РВД с фланцевой головкой или конец трубы к порту SAE Code…

Фланцы SAE
Нержавеющий фланцевый блок, объединяющий фланцевые порты SAE в одном корпусе с функцией угольника, проставки, перехода или…

Нестандартные детали на заказ
Нержавеющий нестандартный адаптер, изготавливаемый на станках с ЧПУ по образцу или чертежу для сочетаний резьбы, размеров и…

Трубные фитинги с врезным кольцом
Прямой фитинг с врезным кольцом 24° для соединения двух нержавеющих труб по одной оси без сварки. Корпус AISI 316L, типоразмеры…

Трубные фитинги с врезным кольцом
Нержавеющий угольник с врезным кольцом для поворота трубопровода на 90° без сварки. Для стеснённых мест, где не помещается радиус…

Трубные фитинги с врезным кольцом
Нержавеющий равнопроходной тройник с врезным кольцом, соединяющий три трубы одного диаметра для отвода ответвления от основной…
Трубные фитинги с врезным кольцом
Нержавеющий тройник с врезным кольцом на двух концах и наружной резьбой BSPT на среднем ответвлении. Даёт прямой отвод от…

Трубные фитинги с врезным кольцом
Нержавеющий угольник 90° с врезным кольцом на одном конце и наружной резьбой NPT на другом. Вывод трубы от оборудования с портами…
Фитинги и муфты для РВД
Нержавеющий обжимной фитинг для РВД с фланцевой головкой SAE Code 61 и изгибом 90°. Подключает напорные и всасывающие линии…

Фитинги и муфты для РВД
Нержавеющий прямой фитинг для РВД серии L с метрической накидной гайкой и конусом 24° с O-ring. Подключается непосредственно к…

Фитинги и муфты для РВД
Нержавеющая обжимная муфта для гидравлических рукавов 2SN с двумя слоями стальной проволочной оплётки. Обжимается вместе с…
Фитинги и муфты для РВД
Нержавеющий кольцевой фитинг для РВД (банджо), подключаемый к порту полым болтом банджо. Поворотное подключение перпендикулярно…
Фитинги UNF / JIC 37°
Нержавеющий переходник с наружной резьбой UNF под JIC 37° и наружной цилиндрической резьбой BSPP. Для подключения рукавных линий…
Переходники и ниппели BSP / NPT
Нержавеющий редукционный ниппель с наружной резьбой BSPP разного размера на концах и посадочными гнёздами с конусом 60°. Для…
Переходники и ниппели BSP / NPT
Нержавеющий редукционный ниппель с цилиндрической резьбой BSPP и уплотнением порта шайбой USIT (bonded seal). Для портов, которые…
Нужной детали нет в списке?
Пришлите фото образца, чертёж или размеры — подберём подходящее соединение из каталога или изготовим на заказ.
Faik Güney · Контактное лицо
Услуги
Мы не ограничиваемся поставкой деталей: монтаж трубопроводов, сборка рукавов, нестандартное изготовление и техническая идентификация позволяют довести работу на объекте до конца.
Изготовление и обжим РВД с прямыми, 45° и 90° нержавеющими фитингами BSP, JIC, NPT, метрическими и под фланец SAE (по…
Подробнее об услуге – Изготовление и обжим РВДПрофиль резьбы, уплотнительный конус, шестигранник под ключ и геометрия соединения обрабатываются из прутка AISI…
Подробнее об услуге – Обработка на станках с ЧПУПодготовка к отгрузке стандартных нержавеющих фитингов, адаптеров, наконечников рукавов, фланцев и кранов в среднем за…
Подробнее об услуге – Поставки со склада и сервисТам, где стандартное изделие не подходит, — нестандартные адаптеры, ниппели, фланцевые блоки и переходные детали по…
Подробнее об услуге – Изготовление по чертежу и образцуОпределение резьб BSP, NPT, UNF/JIC и метрических измерением, правильный подбор ответной детали и выбор подходящего…
Подробнее об услуге – Определение резьбы и подбор соединенийАккуратная, промаркированная и удобная в обслуживании обвязка панелей управления, гидростанций и испытательных стендов…
Подробнее об услуге – Обвязка гидропанелей и гидростанцийОбзор
Коротко
На картонных и бумажных фабриках в линиях гофроагрегатов, валков, резки и приводов применяются нержавеющие угольники, тройники, адаптеры, фитинги для РВД и фланцы SAE. Подбор выполняется по порту машины, диаметру рукава, рабочему давлению и монтажному расстоянию. В зонах с паром, влагой и крахмальным клеем нержавеющие соединения снижают коррозию и прикипание резьбы, сокращая время обслуживания.
Когда останавливается линия производства гофрокартона, встаёт не одна машина, а весь стоящий за ней план резки, печати и упаковки. Обогреваемые паром цилиндры гофроагрегата, подъёмные гидроцилиндры раскатов, гидравлические контуры резательных машин и стекеров работают весь день; влага, пар, крахмальный клей и бумажная пыль постоянно нагружают соединения этих контуров. Для гидросистем, непрерывно работающих на линиях гофроагрегатов, валков, резки и приводов, нужны правильно подобранные соединения, сокращающие время обслуживания.
GÜNEYSS поставляет картонным фабрикам, производствам гофрокартона и бумажным фабрикам нержавеющие угольники, тройники, адаптеры, фитинги для РВД и фланцы SAE. Деталь, подходящая к порту машины, определяется с подтверждением размеров; нестандартные детали изготавливаются на ЧПУ и отгружаются после удаления заусенцев и окончательного контроля.
Условия эксплуатации
Мы подбираем соединения с учётом этих условий и исходя из них определяем материал, тип уплотнения и способ монтажа.
Опишите свои условияЗона вокруг обогреваемых паром цилиндров постоянно горячая и влажная; соединения из углеродистой стали ржавеют.
Крахмальный клей и пыль скапливаются на поверхности соединений, удерживают влагу и ускоряют коррозию.
Гофроагрегаты и линии резки работают без остановки на протяжении длинных смен; соединения подвергаются усталости.
Трасса рукава ограничена; угольник с неправильным углом вызывает перегиб и трение рукава.
Машины разного происхождения работают на одной фабрике с портами BSP, метрическими, JIC и SAE.
Обслуживание обычно приходится на выходные или плановые остановки, поэтому запасные части должны быть готовы заранее.
Технические заметки по выбору
Что мы уточняем вместе с вами до заказа в отрасли «Производство бумаги и картона».
Стандарт резьбы и способ уплотнения порта напрямую определяют тип адаптера.
Угол угольника и направление тройника следует выбирать так, чтобы рукав работал без перегибов.
Рукава и прокладки рядом с паром и горячими цилиндрами должны соответствовать рабочей температуре.
На линиях высокого давления большого диаметра выбор между Code 61 и Code 62 делается по номинальному диаметру и давлению.
Размеры часто заменяемых рукавов и адаптеров следует учитывать отдельно для каждой машины.
Подробное руководство
В гофроагрегате бумага проходит по обогреваемым паром цилиндрам и склеивается клеем на основе крахмала. Этот процесс создаёт вокруг машины постоянно горячую и влажную среду. Брызги клея и бумажная пыль скапливаются на соединениях и удерживают влагу на поверхности. Соединения из углеродистой стали и с покрытием в такой среде ржавеют: при попытке снять их во время обслуживания резьба оказывается прикипевшей, и иногда их приходится менять вместе с частью линии. Нержавеющие соединения из AISI 316/316L разрывают этот цикл: поверхностная коррозия значительно снижается, разборка упрощается, а обслуживание занимает меньше времени. В узле приготовления клея используются также такие химикаты, как каустическая сода и бура; для линий перекачки и дозирования в этой зоне нержавеющие соединения — более надёжный выбор с точки зрения химического воздействия.
На линиях вблизи источников тепла следует также проверить соответствие материала рукавов и прокладок рабочей температуре; рукава, проходящие рядом с паропроводом, по возможности нужно прокладывать подальше от источника тепла.
На картонных линиях бок о бок работают машины разного происхождения: рядом с гофроагрегатом европейского производства может стоять высекальная машина из Азии или США. Каждая машина поставляется со своим стандартом портов, и BSP, метрическая резьба, JIC/UNF и фланцы SAE могут встречаться на одной фабрике. Поэтому технический подбор начинается с порта машины, диаметра рукава, рабочего давления и монтажного расстояния.
| Исходные данные | Что определяют |
|---|---|
| Порт машины | Стандарт резьбы, тип адаптера и способ уплотнения |
| Диаметр рукава | Размер фитинга для РВД и пропускная способность |
| Рабочее давление | Корпус фитинга, армирование рукава и класс фланца (Code 61 / Code 62) |
| Монтажное расстояние | Угол угольника (прямой, 45°, 90°), тройник и длина рукава |
В тесных корпусах машин угольник с правильным углом или компактный тройник позволяют рукаву работать без перегибов и трения, что напрямую продлевает срок его службы.
Пакетировочные прессы, прессующие обрезки и макулатуру, относятся к гидравлическому оборудованию фабрики с самым высоким рабочим давлением. На линиях к гидроцилиндру пресса применяются наконечники РВД, а на больших диаметрах — фланцы SAE. Пакетировочные прессы, как правило, работают в зоне с большим количеством пыли и обрывков бумаги; трение рукавов об острые кромки и подвижные детали — одна из самых частых причин отказов. Поэтому трасса рукавов, защитные оболочки и крепление хомутами не менее важны, чем выбор соединений.
В бумагоделательных машинах нагрузочные гидроцилиндры валков прессовой части определяют давление, прикладываемое к бумажному полотну; стабильное давление и соединения без утечек в этих контурах важны и для качества продукции. В системах транспортировки и намотки рулонов часто перемещающиеся рычаги и подъёмные гидроцилиндры создают постоянную изгибающую и вибрационную нагрузку на рукава и соединения. Поскольку в мокрой части много воды и пара, нержавеющие соединения в этих зонах снижают потребность в замене из-за коррозии.
На картонных фабриках обслуживание гидравлики чаще всего приходится на выходные или плановые остановки. Перечень размеров часто заменяемых РВД в сборе, угольников и адаптеров по каждой машине и наличие критичных деталей на складе исключают ожидание, затягивающее простой. Если до обслуживания неизвестно, какой именно рукав придётся менять, хорошим началом будет держать в резерве несколько наиболее часто заменяемых размеров для каждой машины; по мере накопления записей об обслуживании перечень уточняется по фактической частоте замен. Стандартные размеры, имеющиеся на складе, готовятся к отгрузке в среднем за 1-3 рабочих дня; стандартное изготовление планируется в среднем за 5-10 рабочих дней, РВД в сборе по размеру — в среднем за 5-15 рабочих дней, нестандартные размеры и изготовление под проект — в среднем за 10-20 рабочих дней после технического согласования.
Применение
Специалисты отрасли «Производство бумаги и картона», которым нужны соединительные элементы, рукава в сборе и нестандартные детали.
Гидравлические соединения раскатов, гофропрессов и сушильно-клеильных столов на линии гофроагрегата.
Угольники и адаптеры в гидравлике ротационных ножей, узлов продольной резки и рилёвки и стекеров.
Нержавеющие соединения для нагрузочных гидроцилиндров прессовой части и систем транспортировки рулонов.
Фитинги для РВД и тройники для тигельных и ротационных высекальных машин.
Наконечники рукавов и фланцы SAE для линий высокого давления пакетировочных прессов.
Комплекты запасных РВД в сборе и адаптеров с подтверждёнными размерами для картонного оборудования.
Галерея
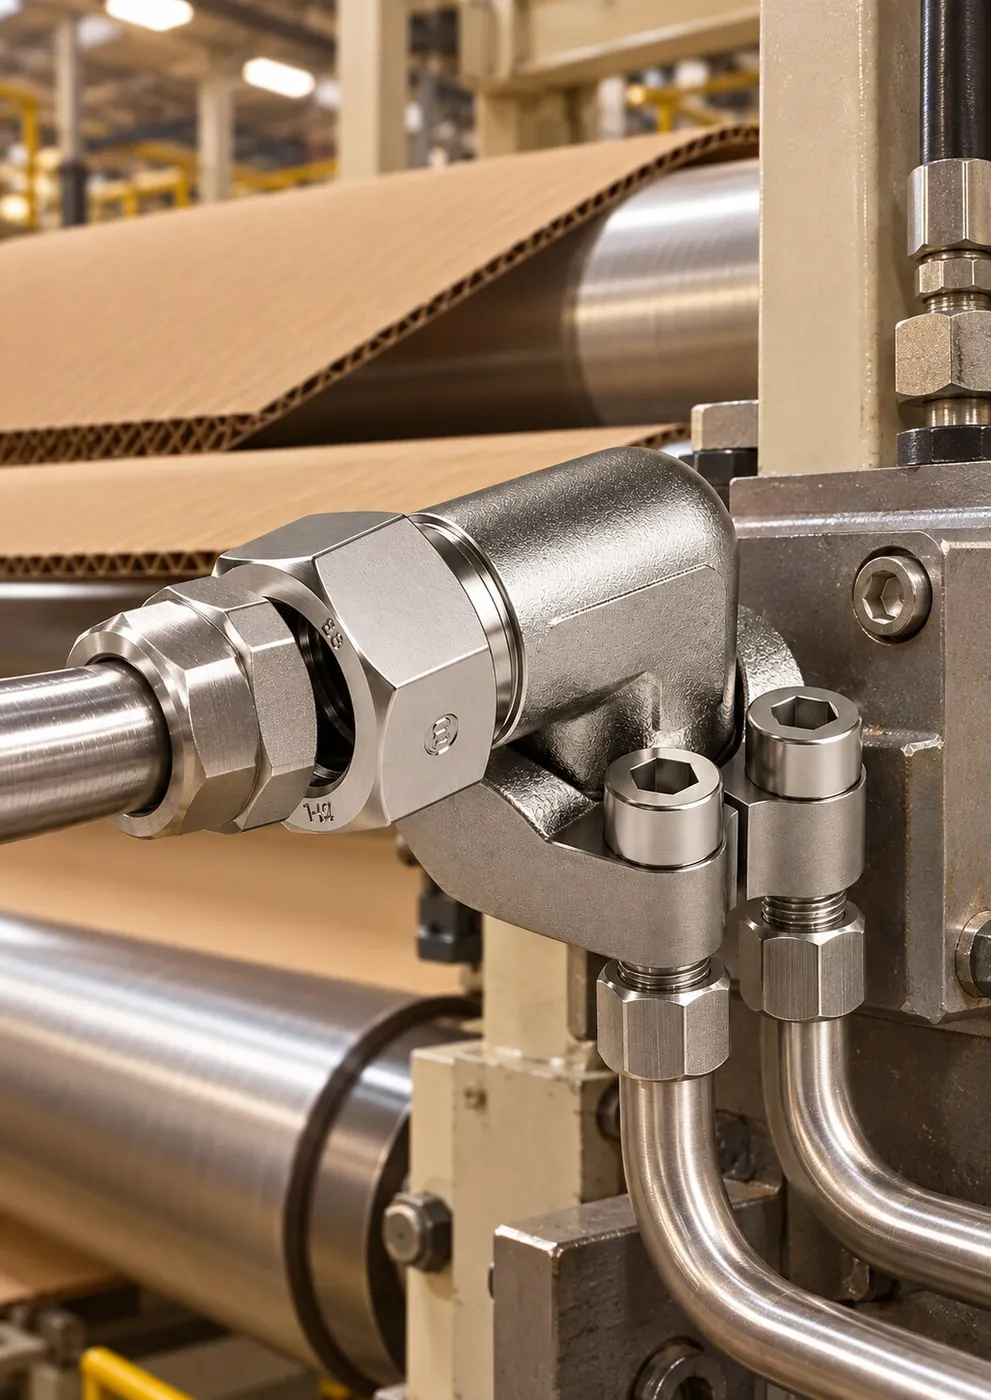
Гофрирующий валок и гидравлическое подключение фитинга (иллюстративное изображение)
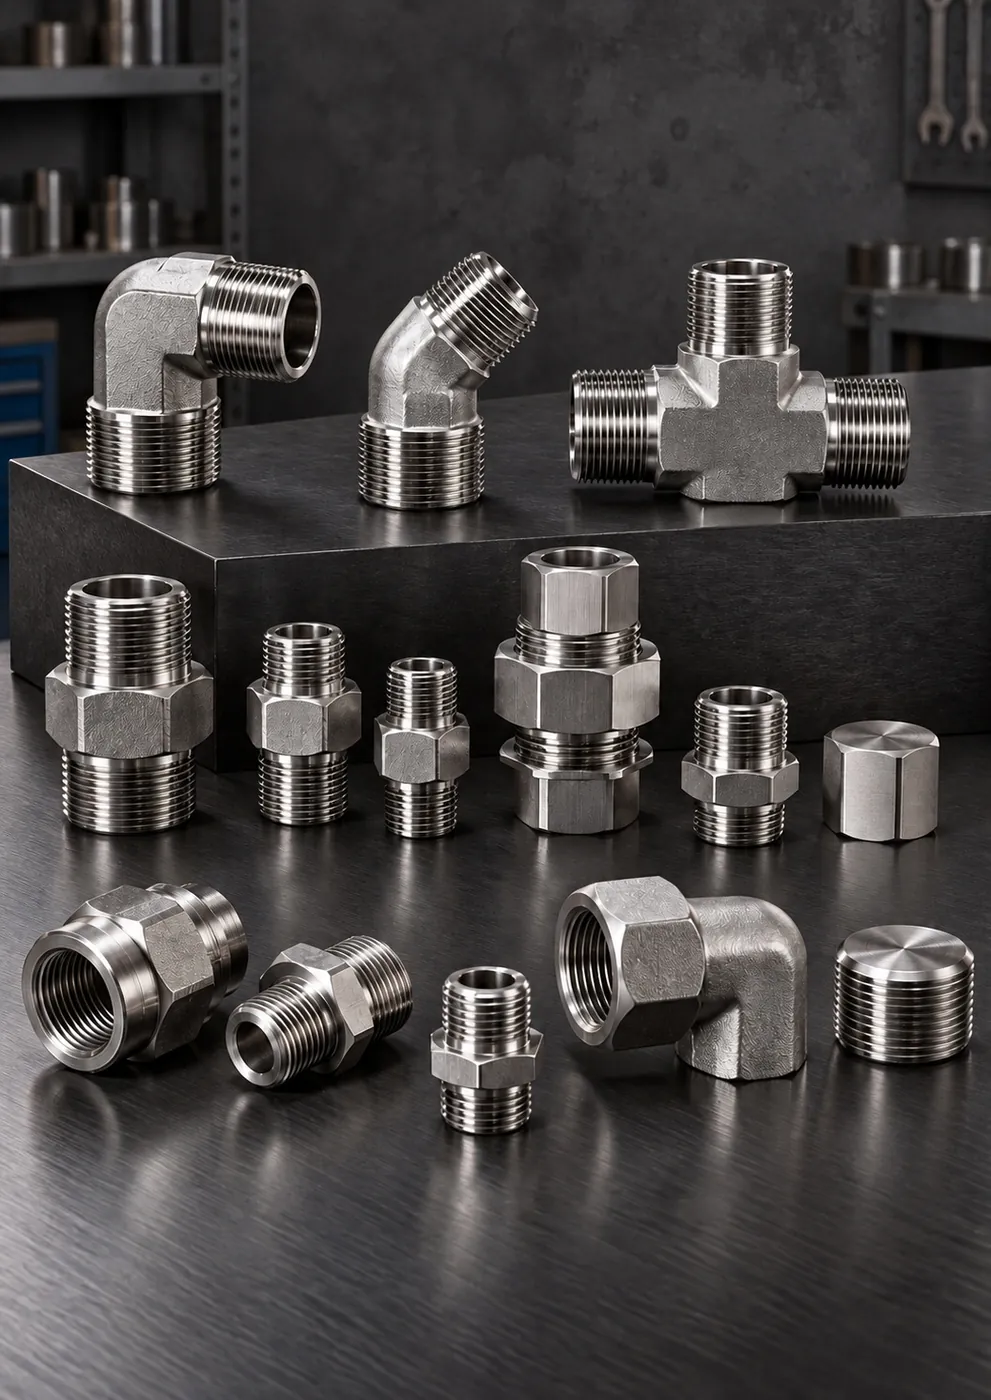 Ассортимент угольников, тройников и адаптеров (иллюстративное изображение)
 РВД в сборе с нержавеющими наконечниками (иллюстративное изображение)
 Обработка резьбового фитинга на токарном станке (иллюстративное изображение)
База знаний

Складские позиции готовятся в среднем за 1-3 рабочих дня, стандартное изготовление занимает 5-10 рабочих дней, РВД в сборе по размерам — 5-15 рабочих…
Правильный РВД в сборе определяется семью параметрами: внутренний диаметр и длина, температура, условия применения, рабочая среда, рабочее и пиковое…

Уплотнение в гидравлическом соединении обеспечивается четырьмя способами: кольцом O-ring, шайбой USIT (bonded seal), конусной металлической…
Часто задаваемые вопросы
Не нашли ответа — напишите нам; вместе уточним размер, стандарт резьбы и материал.
Напишите нам свой вопросОдного наружного диаметра недостаточно: шаг нужно измерить резьбомером, а также проверить угол профиля и то, цилиндрическая резьба или коническая. Профиль BSP — 55°, NPT и UNF — 60°. Если вы не уверены, пришлите фотографию порта и существующей детали вместе с размерами — подберём соответствие вместе.
Пар, влага, крахмальный клей и бумажная пыль ускоряют коррозию соединений из углеродистой стали и приводят к прикипанию резьбы. Нержавеющие соединения в значительной мере снижают эту коррозию, облегчая демонтаж и замену, и время обслуживания сокращается.
Да. По образцу, фотографии или чертежу подтверждаются стандарт резьбы, критичные диаметры и тип уплотнения. Деталь отгружается после обработки на ЧПУ, удаления заусенцев и окончательного контроля; изготовление нестандартных размеров планируется в среднем на 10-20 рабочих дней после технического согласования.
Стандартные размеры со склада готовятся в среднем за 1-3 рабочих дня, позиции стандартного изготовления — в среднем за 5-10 рабочих дней, РВД в сборе по размеру — в среднем за 5-15 рабочих дней. Если прислать перечень для обслуживания как минимум с таким опережением, позиции со склада и требующие изготовления будут спланированы к дате обслуживания.
Угольник с подходящим углом (45° или 90°) или компактный тройник позволяют рукаву работать без резких изгибов. Эксплуатация рукава с изгибом меньше минимального радиуса и монтаж со скручиванием сокращают срок его службы. Если вы пришлёте монтажное расстояние и фотографию существующей трассы, мы вместе подберём подходящую деталь.
Запрос КП
Сообщите порты машин, диаметры рукавов и монтажные расстояния — мы спланируем поставку со склада и изготовление деталей под ваш график обслуживания.
Форма запроса: Производство бумаги и картона
Другие отрасли