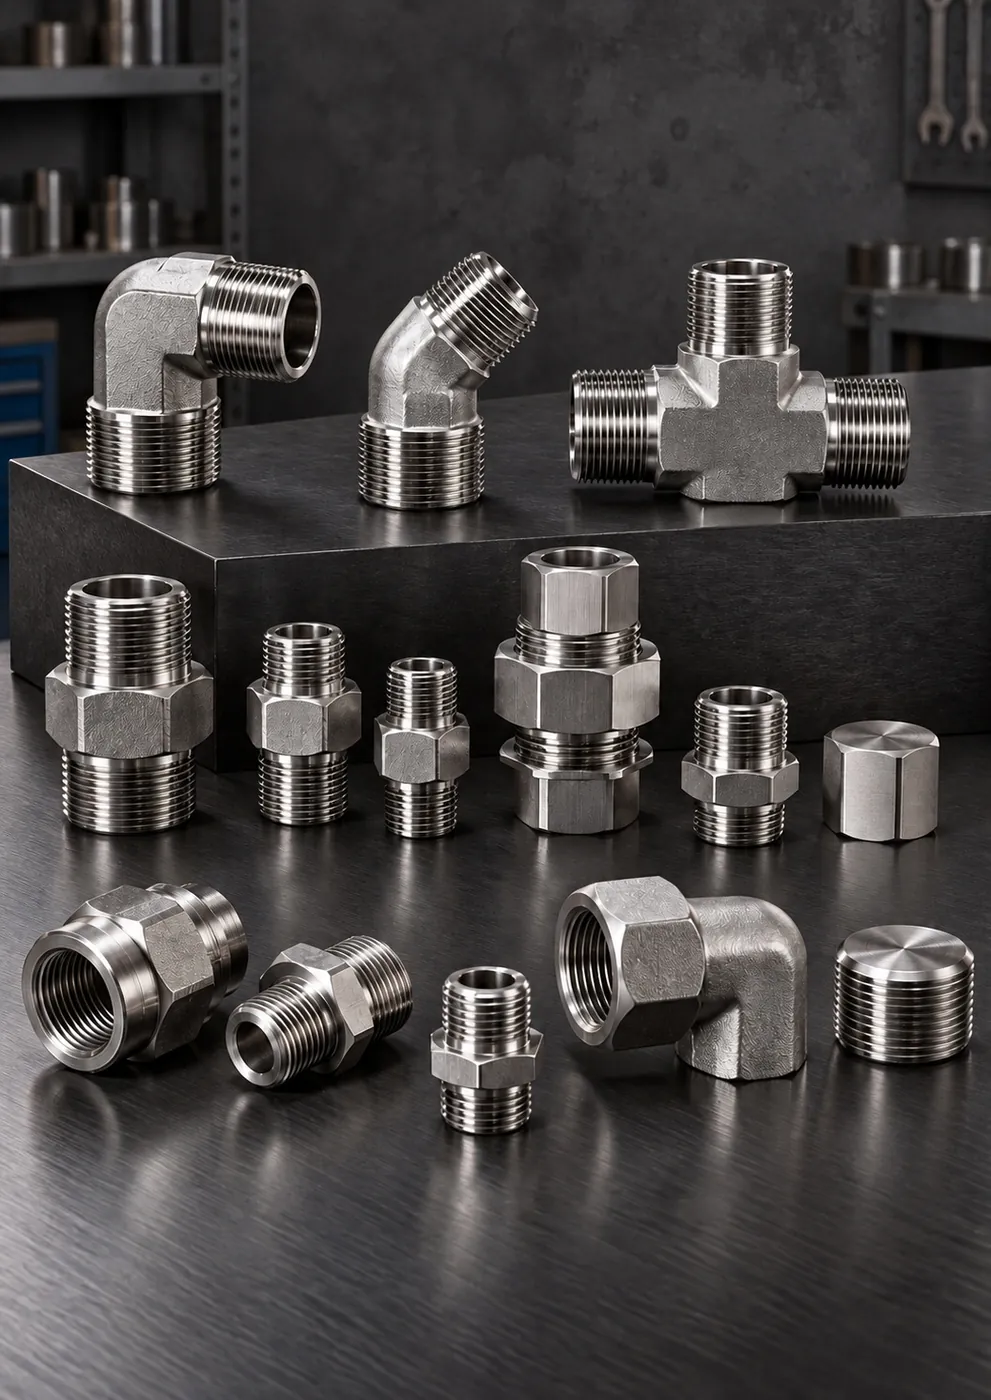
Sıxma halqalı boru fitinqləri
Xarici yivli düz fitinq (BSPP)
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…

Qofroaqreqat · Val · Fasiləsiz iş
Qofroaqreqat, val, kəsmə və aktuator xətlərində fasiləsiz işləyən hidravlik sistemlərin texniki xidmət müddətini azaldan dirsək, üçlük, adapter, şlanq başlığı və SAE flansları.
Bu sektorda önə çıxan məhsullar
Bütün 17 məhsulMəhsullar
Karton və kağız zavodları sahəsinin şərtlərinə uyğun 17 məhsul siyahıya alınıb. Qrup seçərək daraldın; ölçü və yiv standartı üçün məhsul səhifəsinə keçin.
Sıxma halqalı boru fitinqləri
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…

Şlanq başlıqları və qolçaqlar
Daxili BSP yivli fırlanan qaykalı, 60° konik oturmalı, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Şlanqı port qarşısında…

SAE flans sistemləri
Flans uclu şlanq başlığını və ya boru ucunu SAE Code 61 portuna sıxan iki hissəli paslanmayan yarımflans sıxacı. Xətt sökülmədən…

SAE flans sistemləri
SAE flans portlarını dirsək, ara detal, reduksiya və ya paylayıcı funksiyası ilə vahid gövdədə birləşdirən paslanmayan flans…

Sifarişlə hazırlanan detallar
Standart kataloqlarda qarşılığı olmayan yiv, ölçü və bucaq kombinasiyaları üçün nümunə və ya texniki çertyoj əsasında CNC…

Sıxma halqalı boru fitinqləri
İki paslanmayan borunu eyni ox üzrə, qaynaqsız birləşdirən 24° konik sıxma halqalı düz fitinq. AISI 316L gövdə, L və S seriyalı…

Sıxma halqalı boru fitinqləri
Boru xəttində 90° istiqamət dəyişməsini qaynaqsız təmin edən sıxma halqalı paslanmayan dirsək fitinq. Əyilmə radiusunun sığmadığı…

Sıxma halqalı boru fitinqləri
Eyni diametrli üç borunu birləşdirən, əsas xətdən qol ayırmağa xidmət edən sıxma halqalı paslanmayan bərabər diametrli T-fitinq…
Sıxma halqalı boru fitinqləri
İki ucu sıxma halqalı, orta qolu xarici BSPT yivli paslanmayan T-fitinq. Boru xəttindən manometrə, reləyə, krana və ya porta…

Sıxma halqalı boru fitinqləri
Bir ucu sıxma halqalı boru birləşməsi, digər ucu xarici NPT yivli 90° paslanmayan dirsək fitinq. Amerika standartlı portlara…
Şlanq başlıqları və qolçaqlar
SAE Code 61 flans uclu, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Böyük diametrli təzyiq və sorma xətlərində nasos və blok…

Şlanq başlıqları və qolçaqlar
Metrik yivli fırlanan qaykalı, 24° konik O-ringli L seriyalı paslanmayan düz şlanq başlığı. Sıxma halqalı fitinq gövdələrinə…

Şlanq başlıqları və qolçaqlar
İki qat polad məftil hörgülü 2SN hidravlik şlanqlar üçün paslanmayan presləmə qolçağı (mufta, kapsul). Şlanq başlığı ilə birlikdə…
Şlanq başlıqları və qolçaqlar
Deşikli bolt ilə porta birləşdirilən halqa (banjo) tipli paslanmayan şlanq başlığı. Dar sahədə porta perpendikulyar, döndərilə…
UNF / JIC 37° fitinqlər
JIC 37° UNF xarici yivli uclu, BSPP silindrik xarici yivli paslanmayan keçid adapteri. Avropa standartlı portları olan avadanlığa…
BSP / NPT adapterlər və nippellər
İki ucu müxtəlif ölçülü BSPP xarici yivli, uclarında 60° konik oturacaq yuvası olan paslanmayan reduksiya nippeli. BSP fırlanan…
BSP / NPT adapterlər və nippellər
BSPP silindrik yivli, port tərəfində perflex (bonded seal) araqatı ilə kipləşmə təmin edən paslanmayan reduksiya nippeli. Texniki…
Axtardığınız detal siyahıda yoxdur?
Nümunənin fotosunu, texniki çertyoju və ya ölçü məlumatını göndərin; kataloqdan və ya xüsusi istehsal yolu ilə uyğun birləşməni müəyyənləşdirək.
Faik Güney · Səlahiyyətli şəxs
Xidmətlər
Detal təchizatından əlavə, boru xətləri, şlanq yığımlarının montajı, xüsusi istehsal və texniki müəyyənləşdirmə ilə sahədəki işi tamamlayırıq.
Hidravlik şlanqların hazırlanması və presləmə: düz, 45° və 90° paslanmayan uclarla BSP, JIC, NPT, metrik və SAE flanslı…
Xidmətə baxın – Hidravlik şlanqların hazırlanması və preslənməsiAISI 316/316L çubuqdan yiv profili, kipləşmə konusu, açar ağzı və birləşmə həndəsəsi texniki çertyojdakı toleranslara…
Xidmətə baxın – CNC emal xidmətiStandart paslanmayan fitinq, adapter, şlanq başlığı, flans və kürəvi kranlarda anbar vəziyyətindən asılı olaraq orta…
Xidmətə baxın – Anbardan sürətli təchizat və texniki dəstəkStandart məhsulun həll olmadığı yerdə nümunə, texniki çertyoj və ya ölçüyə görə xüsusi adapter, nippel, flans bloku və…
Xidmətə baxın – Çertyoj və nümunə üzrə istehsalBSP, NPT, UNF/JIC və metrik yivlərin ölçmə ilə müəyyənləşdirilməsi, əks detalla düzgün uyğunlaşdırma və O-ring, bonded…
Xidmətə baxın – Yivin təyini və texniki məsləhətİdarəetmə panellərində, güc aqreqatlarında və sınaq stendlərində paslanmayan boru və fitinqlərlə səliqəli, etiketli və…
Xidmətə baxın – Hidravlik idarəetmə paneli birləşmələriÜmumi baxış
Qısa cavab
Karton və kağız zavodlarında qofroaqreqat, val, kəsmə və aktuator xətlərində paslanmayan dirsək, üçlük, adapter, şlanq başlığı və SAE flanslarından istifadə olunur. Seçim maşının portu, şlanqın diametri, işçi təzyiq və montaj məsafəsinə görə aparılır. Buxar, rütubət və nişasta yapışqanı olan zonalarda paslanmayan birləşmələr korroziyanı və yivin yapışmasını azaldaraq texniki xidmət müddətini qısaldır.
Qofrokarton xətti dayandıqda yalnız bir maşın deyil, ondan sonrakı bütün kəsmə, çap və qablaşdırma planı dayanır. Qofroaqreqatın buxarla qızdırılan silindrləri, rulon dayaqlarının qaldırıcı silindrləri, kəsici və yığıcı qurğuların hidravlik konturları gün boyu işləyir; rütubət, buxar, nişasta yapışqanı və kağız tozu bu konturlardakı birləşmələrə daim yük verir. Qofroaqreqat, val, kəsmə və aktuator xətlərində fasiləsiz işləyən hidravlik sistemlərin texniki xidmət müddətini azaldan düzgün birləşmələr tələb olunur.
GÜNEYSS karton, qofrokarton və kağız zavodları üçün paslanmayan dirsək, üçlük, adapter, şlanq başlığı və SAE flansı hazırlayır. Maşının portuna uyğun detalı ölçü təsdiqi ilə müəyyən edir; qeyri-standart detalları CNC-də emal edir, çapaqların təmizlənməsi və yekun nəzarətdən sonra göndərir.
Sahə şərtləri
Birləşmə elementini bu şərtlərə görə seçir, materialı, kipləşmə tipini və montaj üsulunu da buna uyğun müəyyənləşdiririk.
Öz şərtlərinizi yazınBuxarla qızdırılan silindrlərin ətrafı daim isti və rütubətlidir; karbonlu polad birləşmələr paslanır.
Nişasta yapışqanı və toz birləşmənin səthində toplanaraq rütubəti saxlayır və korroziyanı sürətləndirir.
Qofroaqreqat və kəsmə xətləri uzun növbələr boyu dayanmadan işləyir; birləşmələr yorulur.
Şlanq trassası məhduddur; yanlış bucaqlı dirsək şlanqı qatlayır və sürtünməyə məruz qoyur.
Müxtəlif mənşəli maşınlar eyni zavodda BSP, metrik, JIC və SAE portları ilə işləyir.
Texniki xidmət adətən həftəsonuna və ya planlı dayanmalara sıxışdırılır; ehtiyat hissəsi əvvəlcədən hazır olmalıdır.
Texniki seçim qeydləri
Karton və kağız zavodları tətbiqlərində sifarişdən əvvəl birlikdə dəqiqləşdirdiyimiz məqamlar.
Portun yiv standartı və kipləşmə üsulu adapter tipini birbaşa müəyyən edir.
Dirsək bucağı və üçlüyün istiqaməti şlanqın qatlanmadan işləməsini təmin edəcək şəkildə seçilməlidir.
Buxar və isti silindr ətrafındakı şlanqlar və araqatlar işçi temperatura uyğun olmalıdır.
Yüksək təzyiqli və böyük diametrli xətlərdə Code 61 və ya Code 62 seçimi nominal diametr və təzyiqə görə aparılır.
Tez-tez dəyişdirilən şlanq və adapter ölçüləri hər maşın üzrə qeydə alınmalıdır.
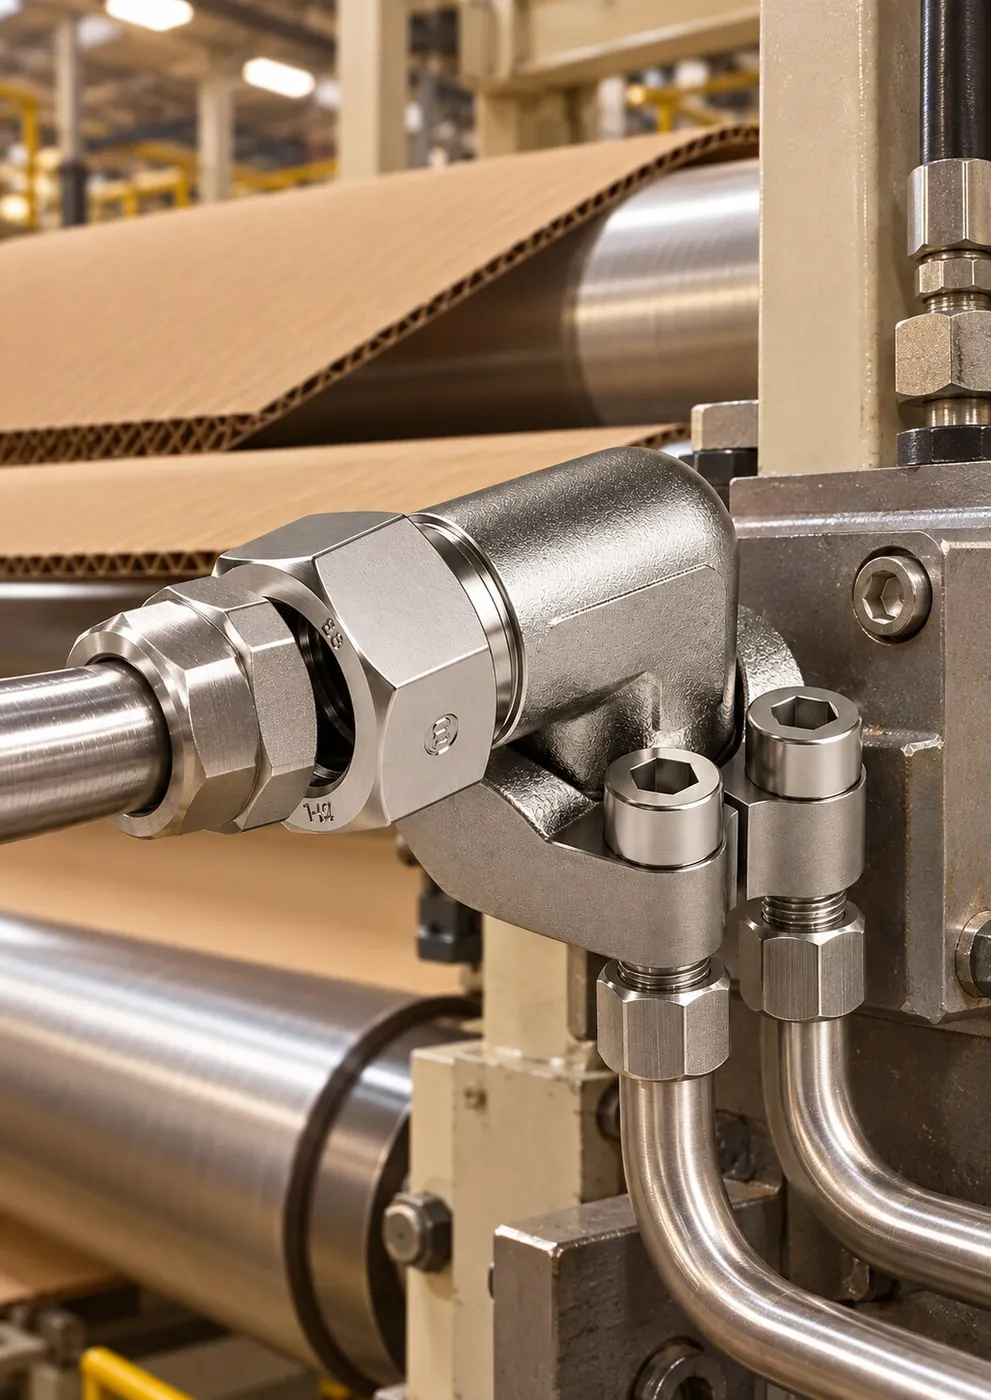
Ətraflı bələdçi
Qofroaqreqatda kağız buxarla qızdırılan silindrlərin üzərindən keçərkən nişasta əsaslı yapışqanla yapışdırılır. Bu proses maşının ətrafında daim isti və rütubətli mühit yaradır. Yapışqan sıçrantıları və kağız tozu birləşmələrin üzərində toplanaraq rütubəti səthdə saxlayır. Karbonlu polad və örtüklü birləşmələr bu mühitdə paslanır; texniki xidmət zamanı sökülmək istənildikdə yivi yapışmış halda çıxır, bəzən xəttin bir hissəsi ilə birlikdə dəyişdirilməli olur. AISI 316/316L paslanmayan birləşmələr bu dövrü qırır: səth korroziyası xeyli azalır, sökülmə asanlaşır və texniki xidmət daha qısa müddətdə başa çatır. Yapışqan hazırlama qurğusunda kaustik soda və boraks kimi kimyəvi maddələrdən də istifadə olunur; bu zonadakı ötürmə və dozalama xətlərində paslanmayan birləşmələr kimyəvi təsirə qarşı daha etibarlı seçimdir.
İstilik mənbəyinə yaxın xətlərdə şlanq və araqat materialının işçi temperatura uyğunluğu da yoxlanılmalıdır; buxar xəttinin yaxınlığından keçən şlanqlar mümkün qədər istilik mənbəyindən uzaqda çəkilməlidir.
Karton xətlərində müxtəlif mənşəli maşınlar yan-yana işləyir: Avropa istehsalı olan qofroaqreqatın yanında Asiya və ya ABŞ istehsalı olan kəsmə maşını ola bilər. Hər maşın öz port standartı ilə gəlir; BSP, metrik, JIC/UNF və SAE flansı eyni zavodda bir yerdə ola bilər. Buna görə texniki seçim maşının portu, şlanqın diametri, işçi təzyiq və montaj məsafəsindən başlayır.
| Seçim üçün ilkin məlumat | Nəyi müəyyən edir |
|---|---|
| Maşının portu | Yiv standartı, adapter tipi və kipləşmə üsulu |
| Şlanqın diametri | Şlanq başlığının ölçüsü və axın qabiliyyəti |
| İşçi təzyiq | Fitinq korpusu, şlanqın gücləndirici qatı və flans sinfi (Code 61 / Code 62) |
| Montaj məsafəsi | Dirsək bucağı (düz, 45°, 90°), üçlük və şlanq uzunluğu |
Dar maşın korpuslarında düzgün bucaqlı dirsək və ya kompakt üçlük şlanqın qatlanmadan və sürtünmədən işləməsini təmin edir; bu da şlanqın xidmət müddətini birbaşa uzadır.
Qırıntı və tullantı kağızı sıxan balyalama presləri zavodun ən yüksək təzyiqlə işləyən hidravlik avadanlıqları sırasındadır. Pres silindrinə gedən xətlərdə yüksək təzyiqli şlanq başlıqlarından, böyük diametrlərdə isə SAE flans birləşmələrindən istifadə olunur. Balyalama presləri adətən toz və kağız qırıntılarının sıx olduğu zonada işləyir; şlanqların iti kənarlara və hərəkətli detallara sürtünməsi ən çox rast gəlinən nasazlıq səbəblərindəndir. Buna görə şlanq trassası, qoruyucu örtük və sıxac sistemi birləşmə seçimi qədər vacibdir.
Kağız maşınlarında pres hissəsindəki valların yükləmə silindrləri kağıza tətbiq olunan sıxma qüvvəsini müəyyən edir; bu konturlarda sabit təzyiq və sızmasız birləşmə məhsul keyfiyyəti baxımından da vacibdir. Rulon daşıma və sarıma sistemlərində tez-tez hərəkət edən qollar və qaldırıcı silindrlər şlanqlara və birləşmələrə daimi əyilmə və vibrasiya yükü verir. Yaş hissədə su və buxar çox olduğundan bu zonalarda paslanmayan birləşmələr korroziya ilə bağlı dəyişdirmə ehtiyacını azaldır.
Karton zavodlarında hidravlik texniki xidmət əsasən həftəsonuna və ya planlı dayanmalara sıxışdırılır. Tez-tez dəyişdirilən şlanq yığımları, dirsəklər və adapterlər üçün hər maşın üzrə ölçü siyahısı tərtib etmək və kritik detalları anbarda saxlamaq dayanmanı uzadan gözləmənin qarşısını alır. Texniki xidmətdən əvvəl hansı şlanqın dəyişdiriləcəyi dəqiq bəlli deyilsə, hər maşın üzrə ən tez-tez dəyişdirilən bir neçə ölçünün ehtiyatını hazır saxlamaq yaxşı başlanğıcdır; texniki xidmət qeydləri toplandıqca siyahı faktiki dəyişdirmə tezliyinə görə yenilənir. Anbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal orta hesabla 5-10 iş günü, ölçüyə uyğun hazırlanan şlanq yığımları orta hesabla 5-15 iş günü, xüsusi ölçü və layihə üzrə istehsal isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır.
Tətbiqlər
Karton və kağız zavodları sahəsində birləşmə elementlərinə, şlanq yığımlarına və xüsusi detallara ehtiyacı olan komandalar.
Qofroaqreqat xəttindəki rulon dayağı, birtərəfli və ikitərəfli qofrolama qurğularının hidravlik birləşmələri.
Rotasiya kəsicisi, uzununa kəsmə-bigləmə və yığıcı qurğuların hidravlikasında dirsəklər və adapterlər.
Pres hissəsinin yükləmə silindrləri və rulon daşıma sistemləri üçün paslanmayan birləşmələr.
Yastı və rotasiya tipli ştans-kəsmə maşınlarının şlanq başlıqları və üçlükləri.
Balyalama preslərinin yüksək təzyiq xətləri üçün şlanq başlıqları və SAE flansları.
Karton maşınları üçün ölçüsü təsdiqlənmiş ehtiyat şlanq yığımı və adapter dəstləri.
Qalereya
Bilik mərkəzi

Anbar məhsulları orta hesabla 1-3 iş günü, standart istehsal 5-10 iş günü, ölçüyə uyğun montajlı şlanq yığımları 5-15 iş günü, xüsusi ölçülü və…

Düzgün şlanq yığımı yeddi məlumatla müəyyənləşdirilir: daxili diametr və uzunluq, temperatur, tətbiq şəraiti, işçi mühit, işçi və zərbə təzyiqi, hər…

Hidravlik birləşmədə kipləşmə dörd yolla təmin olunur: O-ring, bonded seal (perflex) araqatı, konik metal səth və konik yiv. Silindrik yivlərdə…
Tez-tez verilən suallar
Sualınızın cavabı burada yoxdursa, yazın; ölçünü, yiv standartını və materialı birlikdə dəqiqləşdirək.
Sualınızı bizə yazınTəkcə xarici diametr kifayət deyil; yivölçənlə yiv addımı ölçülməli, yiv bucağı və yivin silindrik, yoxsa konik olduğu yoxlanılmalıdır. BSP 55°, NPT və UNF isə 60° profillidir. Əmin olmadıqda portun və mövcud detalın fotoşəklini ölçüləri ilə birlikdə göndərin, uyğunlaşdırmanı birlikdə aparaq.
Buxar, rütubət, nişasta yapışqanı və kağız tozu karbonlu polad birləşmələrdə korroziyanı sürətləndirir və yivlərin yapışmasına səbəb olur. Paslanmayan birləşmələr bu korroziyanı xeyli azaldaraq sökülmə və dəyişdirməni asanlaşdırır; texniki xidmət müddəti qısalır.
Bəli. Nümunə, fotoşəkil və ya texniki çertyoj əsasında yiv standartı, kritik diametrlər və kipləşmə tipi təsdiqlənir. CNC emalı, çapaqların təmizlənməsi və yekun nəzarətdən sonra detal göndərilir; xüsusi ölçülü istehsal texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır.
Anbarda olan standart ölçülər orta hesabla 1-3 iş günü, standart istehsal mövqeləri orta hesabla 5-10 iş günü, ölçüyə uyğun hazırlanan şlanq yığımları isə orta hesabla 5-15 iş günü ərzində hazırlanır. Texniki xidmət siyahısını ən azı bu müddətlər qədər əvvəl bildirsəniz, anbardan təmin olunacaq və istehsal tələb edən mövqelər texniki xidmət tarixinə uyğun planlaşdırılır.
Uyğun bucaqlı dirsək (45° və ya 90°) və ya kompakt üçlük şlanqın kəskin əyilmədən işləməsini təmin edir. Şlanqın minimal əyilmə radiusundan kiçik radiusla istifadəsi və burularaq quraşdırılması onun xidmət müddətini qısaldır. Montaj məsafəsini və mövcud trassanın fotoşəklini göndərsəniz, uyğun detalı birlikdə seçə bilərik.
Təklif
Maşın portlarını, şlanq diametrlərini və montaj məsafələrini bildirin; anbardan təmin olunacaq və istehsal ediləcək detalları texniki xidmət qrafikinizə uyğun planlaşdıraq.
Karton və kağız zavodları üzrə sorğu forması
Digər sektorlar