Ρακόρ σωλήνα με δακτύλιο σύσφιξης DIN 2353
Ευθύ αρσενικό ρακόρ (BSPP)
Ανοξείδωτο ευθύ ρακόρ με δακτύλιο σύσφιξης και αρσενικό σπείρωμα BSPP, για σύνδεση σωλήνα σε θύρα αντλίας, μπλοκ βαλβίδων ή…

Κυματοποιητής · Κύλινδροι · Συνεχής λειτουργία
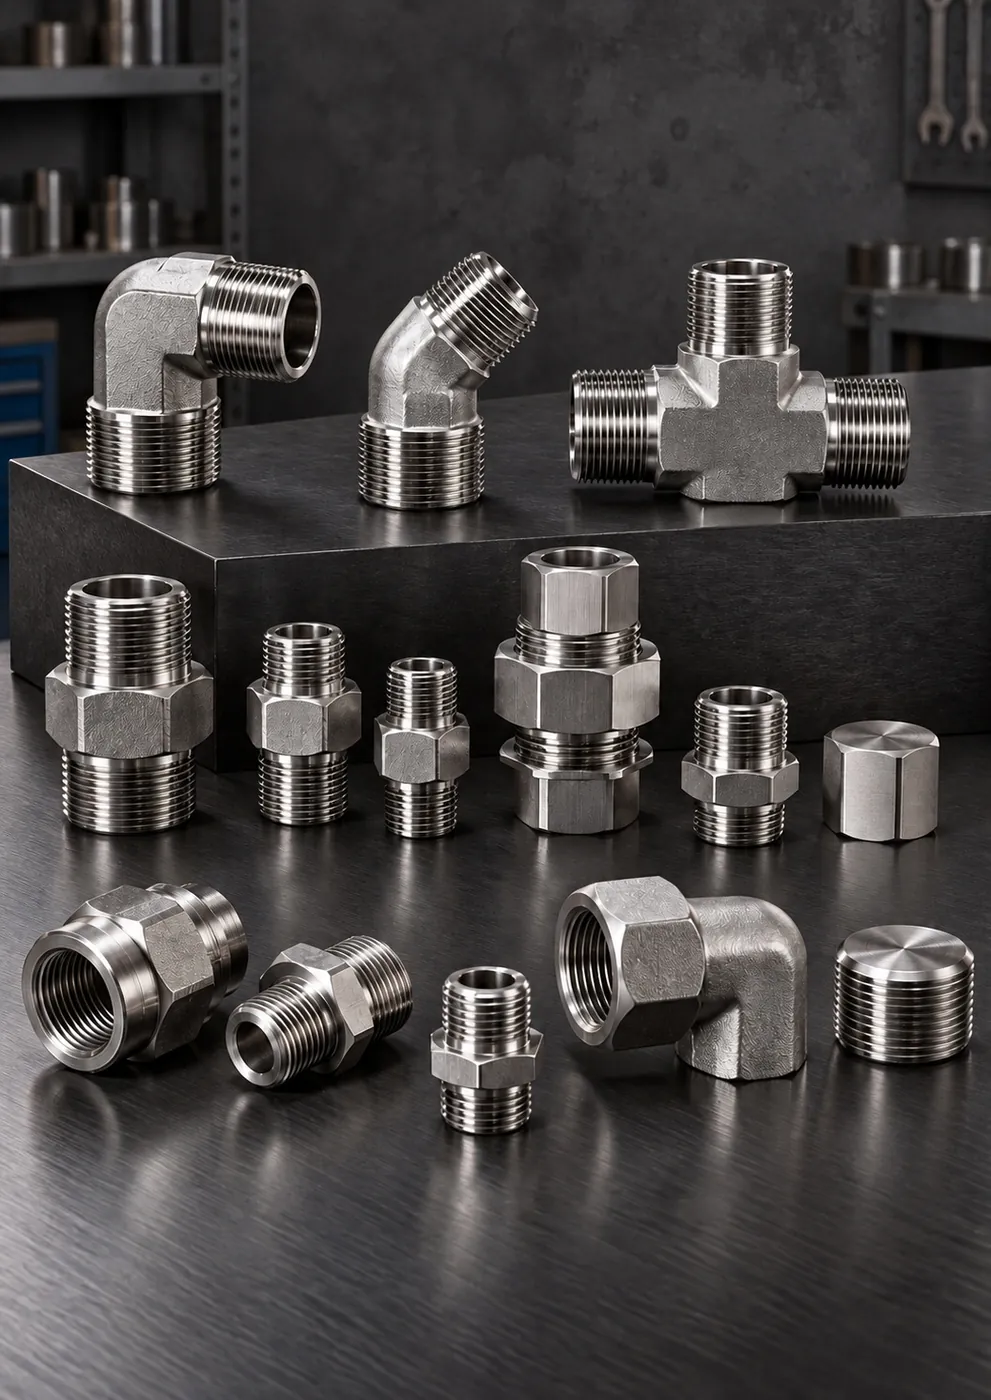
Γωνίες, ταυ, αντάπτορες, ρακόρ μαρκουτσιών και φλάντζες SAE που μειώνουν τον χρόνο συντήρησης των υδραυλικών συστημάτων συνεχούς λειτουργίας σε γραμμές κυματοποιητή, κυλίνδρων, κοπής και ενεργοποιητών.
Κύρια προϊόντα για αυτόν τον κλάδο
Όλα τα 17 προϊόνταΠροϊόντα
Παρουσιάζονται 17 προϊόντα, επιλεγμένα για τις συνθήκες του κλάδου Χαρτοβιομηχανία και χαρτόνι. Περιορίστε τα αποτελέσματα επιλέγοντας κατηγορία· για διαστάσεις και πρότυπο σπειρώματος μεταβείτε στη σελίδα του προϊόντος.
Ρακόρ σωλήνα με δακτύλιο σύσφιξης DIN 2353
Ανοξείδωτο ευθύ ρακόρ με δακτύλιο σύσφιξης και αρσενικό σπείρωμα BSPP, για σύνδεση σωλήνα σε θύρα αντλίας, μπλοκ βαλβίδων ή…

Ρακόρ και κυάθια για μαρκούτσια
Ανοξείδωτο πρεσαριστό ρακόρ μαρκουτσιού 90° με θηλυκό περιστρεφόμενο παξιμάδι («τρελό») BSP και κωνική έδρα 60°. Οδηγεί το…

Φλάντζες SAE 3000 / 6000
Ανοξείδωτη δίτμητη ημιφλάντζα σύσφιξης που πιέζει ρακόρ μαρκουτσιού με κεφαλή φλάντζας ή άκρο σωλήνα σε θύρα SAE Code 61…

Φλάντζες SAE 3000 / 6000
Ανοξείδωτο μπλοκ φλάντζας που ενοποιεί θύρες φλάντζας SAE σε ένα σώμα, με λειτουργία γωνίας, ενδιάμεσου, συστολής ή διανομής…

Εξαρτήματα ειδικής κατασκευής
Ανοξείδωτος ειδικός αντάπτορας, κατεργασμένος σε CNC από δείγμα ή τεχνικό σχέδιο, για συνδυασμούς σπειρωμάτων, διαστάσεων και…

Ρακόρ σωλήνα με δακτύλιο σύσφιξης DIN 2353
Ευθύ ρακόρ με κωνική έδρα 24° και δακτύλιο σύσφιξης, που ενώνει δύο ανοξείδωτους σωλήνες στον ίδιο άξονα χωρίς συγκόλληση. Σώμα…

Ρακόρ σωλήνα με δακτύλιο σύσφιξης DIN 2353
Ανοξείδωτο ρακόρ γωνία με δακτύλιο σύσφιξης, για αλλαγή κατεύθυνσης 90° στη σωληνογραμμή χωρίς συγκόλληση. Για στενούς χώρους…

Ρακόρ σωλήνα με δακτύλιο σύσφιξης DIN 2353
Ανοξείδωτο ισοδιάμετρο ρακόρ ταυ με δακτύλιο σύσφιξης, που ενώνει τρεις σωλήνες ίδιας διαμέτρου και επιτρέπει διακλάδωση από την…
Ρακόρ σωλήνα με δακτύλιο σύσφιξης DIN 2353
Ανοξείδωτο ρακόρ ταυ με δακτύλιο σύσφιξης στα δύο άκρα και αρσενικό σπείρωμα BSPT στη διακλάδωση. Δίνει απευθείας έξοδο από τη…

Ρακόρ σωλήνα με δακτύλιο σύσφιξης DIN 2353
Ανοξείδωτο ρακόρ γωνία 90° με σύνδεση σωλήνα με δακτύλιο σύσφιξης στο ένα άκρο και αρσενικό σπείρωμα NPT στο άλλο. Έξοδος σωλήνα…
Ρακόρ και κυάθια για μαρκούτσια
Ανοξείδωτο πρεσαριστό ρακόρ μαρκουτσιού 90° με κεφαλή φλάντζας SAE Code 61. Συνδέεται σε θύρες αντλιών και μπλοκ σε γραμμές…

Ρακόρ και κυάθια για μαρκούτσια
Ανοξείδωτο ευθύ ρακόρ μαρκουτσιού σειράς L, με περιστρεφόμενο παξιμάδι μετρικού σπειρώματος και κώνο 24° με O-ring. Συνδέεται…

Ρακόρ και κυάθια για μαρκούτσια
Ανοξείδωτο κυάθιο (καμπάνα) πρεσαρίσματος για υδραυλικά μαρκούτσια 2SN με δύο πλέξεις χαλύβδινου σύρματος. Πρεσάρεται μαζί με το…
Ρακόρ και κυάθια για μαρκούτσια
Ανοξείδωτο ρακόρ μαρκουτσιού τύπου δακτυλίου (banjo) που συνδέεται στη θύρα με διάτρητο κοχλία. Κάθετη, περιστρεφόμενη σύνδεση…
Ρακόρ UNF / JIC 37°
Ανοξείδωτος αντάπτορας μετατροπής με αρσενικό άκρο JIC 37° UNF και αρσενικό παράλληλο σπείρωμα BSPP. Για σύνδεση γραμμής…
Μαστοί και αντάπτορες BSP / NPT
Ανοξείδωτος συστολικός μαστός (νίπελ συστολής) με αρσενικά σπειρώματα BSPP διαφορετικής διάστασης στα δύο άκρα και κωνική υποδοχή…
Μαστοί και αντάπτορες BSP / NPT
Ανοξείδωτος συστολικός μαστός (νίπελ συστολής) με παράλληλο σπείρωμα BSPP, που στεγανοποιεί στην πλευρά της θύρας με ροδέλα…
Το εξάρτημα που ζητάτε δεν υπάρχει στη λίστα;
Στείλτε φωτογραφία δείγματος, τεχνικό σχέδιο ή διαστάσεις· θα προσδιορίσουμε την κατάλληλη σύνδεση από τον κατάλογο ή με ειδική κατασκευή.
Faik Güney · Υπεύθυνος επικοινωνίας
Υπηρεσίες
Πέρα από την προμήθεια εξαρτημάτων, ολοκληρώνουμε την εργασία στο πεδίο με σωληνώσεις, συναρμολόγηση εύκαμπτων σωλήνων, ειδική κατασκευή και τεχνική ταυτοποίηση.
Κατασκευή και πρεσάρισμα υδραυλικών μαρκουτσιών: συγκροτήματα με ευθέα, 45° και 90° ανοξείδωτα άκρα BSP, JIC, NPT…
Δείτε την υπηρεσία – Κατασκευή μαρκουτσιών υψηλής πίεσηςΑπό ράβδο AISI 316/316L, το προφίλ σπειρώματος, ο κώνος στεγανοποίησης, το άνοιγμα κλειδιού και η γεωμετρία σύνδεσης…
Δείτε την υπηρεσία – Κατεργασίες CNC σε ανοξείδωτοΓια τυποποιημένα ανοξείδωτα ρακόρ, αντάπτορες, άκρα μαρκουτσιών, φλάντζες και βάνες, προετοιμασία αποστολής κατά μέσο…
Δείτε την υπηρεσία – Άμεση προμήθεια από απόθεμαΌπου ένα τυποποιημένο προϊόν δεν αποτελεί λύση: ειδικοί αντάπτορες, νίπελ, μπλοκ φλάντζας και εξαρτήματα μετάβασης…
Δείτε την υπηρεσία – Ειδική κατασκευή από σχέδιο ή δείγμαΤαυτοποίηση σπειρωμάτων BSP, NPT, UNF/JIC και μετρικών με μέτρηση, σωστή αντιστοίχιση με το αντίστοιχο εξάρτημα και…
Δείτε την υπηρεσία – Αναγνώριση σπειρωμάτων και τεχνική συμβουλευτικήΤακτοποιημένες, σημασμένες και φιλικές στο σέρβις συνδέσεις με ανοξείδωτους σωλήνες και εξαρτήματα σε πίνακες ελέγχου…
Δείτε την υπηρεσία – Συνδέσεις υδραυλικών πινάκων ελέγχουΕπισκόπηση
Σύντομη απάντηση
Στα εργοστάσια χαρτιού και χαρτονιού, στις γραμμές κυματοποιητή, κυλίνδρων, κοπής και ενεργοποιητών χρησιμοποιούνται ανοξείδωτες γωνίες, ταυ, αντάπτορες, ρακόρ μαρκουτσιών και φλάντζες SAE. Η επιλογή γίνεται με βάση τη θύρα της μηχανής, τη διάμετρο του μαρκουτσιού, την πίεση λειτουργίας και την απόσταση εγκατάστασης. Σε ζώνες με ατμό, υγρασία και αμυλόκολλα, οι ανοξείδωτες συνδέσεις μειώνουν τη διάβρωση και το κόλλημα των σπειρωμάτων, συντομεύοντας τον χρόνο συντήρησης.
Όταν σταματά μια γραμμή κυματοειδούς χαρτονιού, δεν σταματά μόνο μία μηχανή, αλλά ολόκληρο το πρόγραμμα κοπής, εκτύπωσης και συσκευασίας που ακολουθεί. Οι θερμαινόμενοι με ατμό κύλινδροι του κυματοποιητή, οι υδραυλικοί κύλινδροι ανύψωσης στις βάσεις ρολών, τα υδραυλικά κυκλώματα των κοπτών και των στοιβαστών λειτουργούν όλη μέρα· η υγρασία, ο ατμός, η αμυλόκολλα και η σκόνη χαρτιού καταπονούν συνεχώς τις συνδέσεις αυτών των κυκλωμάτων. Στις γραμμές κυματοποιητή, κυλίνδρων, κοπής και ενεργοποιητών απαιτούνται σωστές συνδέσεις που μειώνουν τους χρόνους συντήρησης των υδραυλικών συστημάτων συνεχούς λειτουργίας.
Η GÜNEYSS ετοιμάζει ανοξείδωτες γωνίες, ταυ, αντάπτορες, ρακόρ μαρκουτσιών και φλάντζες SAE για εργοστάσια χαρτονιού, κυματοειδούς χαρτονιού και χαρτιού. Προσδιορίζει το εξάρτημα που ταιριάζει στη θύρα της μηχανής με επιβεβαίωση διαστάσεων· τα μη τυποποιημένα εξαρτήματα τα κατεργάζεται σε CNC και τα αποστέλλει μετά την αφαίρεση γρεζιών και τον τελικό έλεγχο.
Συνθήκες πεδίου
Επιλέγουμε το εξάρτημα σύνδεσης με βάση αυτές τις συνθήκες και καθορίζουμε ανάλογα το υλικό, τον τύπο στεγανοποίησης και τον τρόπο συναρμολόγησης.
Περιγράψτε τις δικές σας συνθήκεςΟ χώρος γύρω από τους θερμαινόμενους με ατμό κυλίνδρους είναι μόνιμα θερμός και υγρός· οι συνδέσεις από ανθρακούχο χάλυβα σκουριάζουν.
Η αμυλόκολλα και η σκόνη συσσωρεύονται στην επιφάνεια της σύνδεσης, συγκρατούν την υγρασία και επιταχύνουν τη διάβρωση.
Οι γραμμές κυματοποιητή και κοπής λειτουργούν αδιάκοπα σε μεγάλες βάρδιες· οι συνδέσεις υφίστανται κόπωση.
Ο χώρος όδευσης των μαρκουτσιών είναι περιορισμένος· μια γωνία με λάθος κλίση τσακίζει τον σωλήνα και τον φέρνει σε τριβή.
Μηχανές διαφορετικής προέλευσης λειτουργούν στο ίδιο εργοστάσιο με θύρες BSP, μετρικές, JIC και SAE.
Η συντήρηση στριμώχνεται συνήθως στο Σαββατοκύριακο ή στις προγραμματισμένες στάσεις· τα ανταλλακτικά πρέπει να είναι έτοιμα εκ των προτέρων.
Τεχνικές σημειώσεις επιλογής
Σημεία που ξεκαθαρίζουμε μαζί σας πριν από την παραγγελία σε εφαρμογές του κλάδου Χαρτοβιομηχανία και χαρτόνι.
Το πρότυπο σπειρώματος και η μέθοδος στεγανοποίησης της θύρας καθορίζουν άμεσα τον τύπο του αντάπτορα.
Η κλίση της γωνίας και ο προσανατολισμός του ταυ πρέπει να επιλέγονται ώστε το μαρκούτσι να λειτουργεί χωρίς να τσακίζει.
Τα μαρκούτσια και τα παρεμβύσματα γύρω από τον ατμό και τους θερμούς κυλίνδρους πρέπει να είναι κατάλληλα για τη θερμοκρασία λειτουργίας.
Σε γραμμές υψηλής πίεσης και μεγάλης διαμέτρου, η επιλογή Code 61 ή Code 62 γίνεται με βάση την ονομαστική διάμετρο και την πίεση.
Οι διαστάσεις των μαρκουτσιών και των αντάπτορων που αντικαθίστανται συχνά πρέπει να καταγράφονται ανά μηχανή.
Αναλυτικός οδηγός
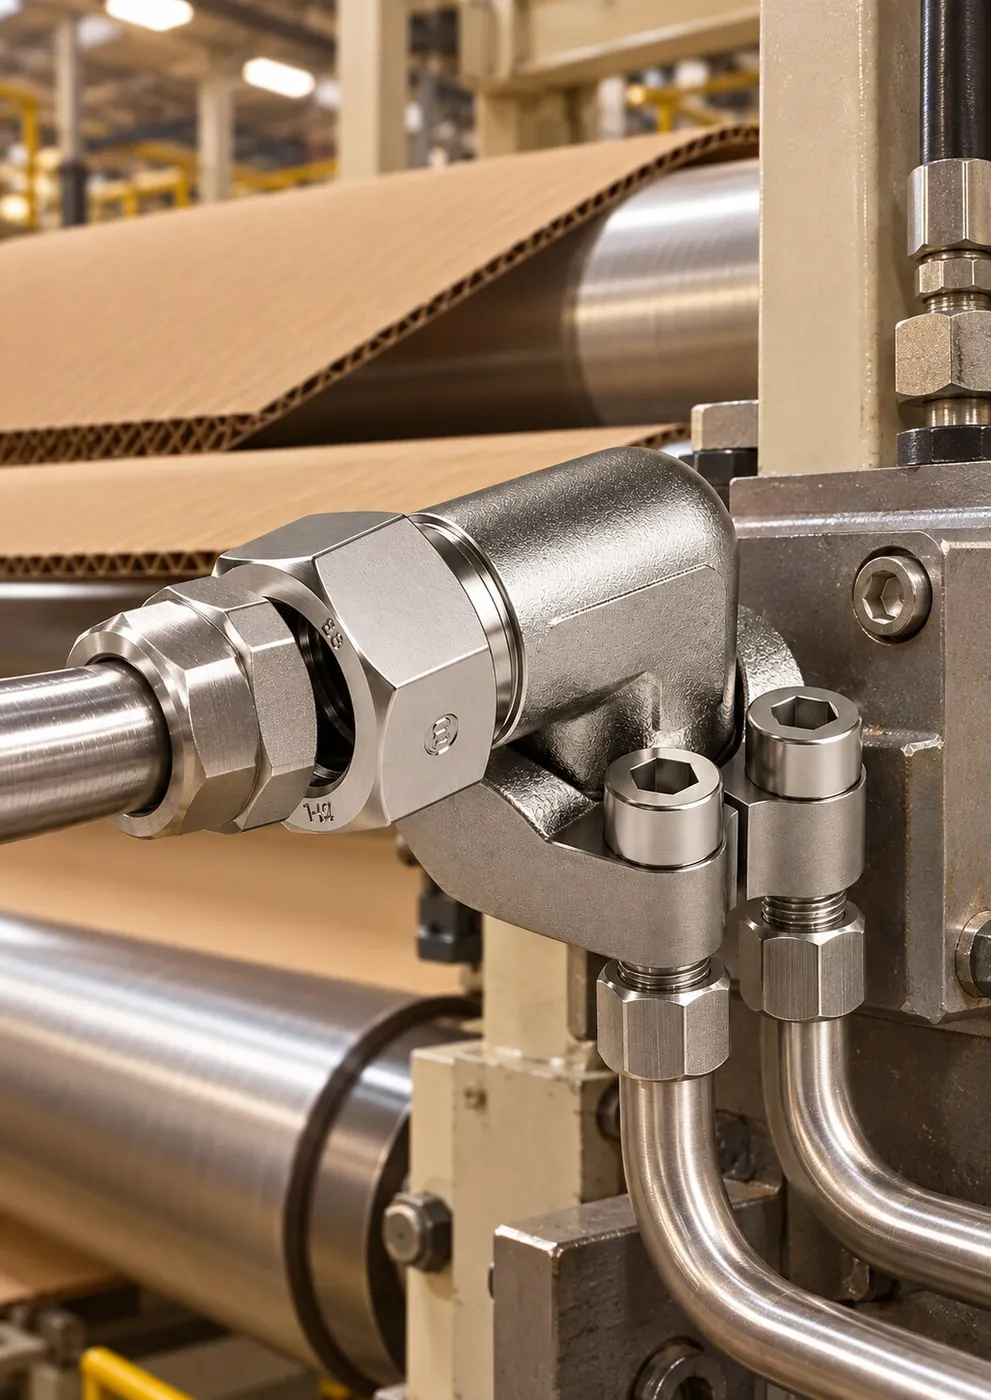
Στον κυματοποιητή, το χαρτί κολλιέται με κόλλα με βάση το άμυλο καθώς περνά πάνω από κυλίνδρους που θερμαίνονται με ατμό. Η διεργασία αυτή δημιουργεί γύρω από τη μηχανή ένα μόνιμα θερμό και υγρό περιβάλλον. Τα πιτσιλίσματα κόλλας και η σκόνη χαρτιού συσσωρεύονται πάνω στις συνδέσεις και κρατούν την υγρασία στην επιφάνεια. Οι συνδέσεις από ανθρακούχο χάλυβα και με επικάλυψη σκουριάζουν σε αυτό το περιβάλλον· όταν επιχειρείται η αποσυναρμολόγησή τους κατά τη συντήρηση, βγαίνουν με κολλημένα σπειρώματα και μερικές φορές πρέπει να αντικατασταθούν μαζί με ένα τμήμα της γραμμής. Οι ανοξείδωτες συνδέσεις AISI 316/316L σπάνε αυτόν τον κύκλο: η επιφανειακή διάβρωση μειώνεται σημαντικά, η αποσυναρμολόγηση γίνεται ευκολότερη και η συντήρηση ολοκληρώνεται σε συντομότερο χρόνο. Στη μονάδα παρασκευής κόλλας χρησιμοποιούνται επίσης χημικά όπως η καυστική σόδα και ο βόρακας· στις γραμμές μεταφοράς και δοσομέτρησης αυτής της ζώνης, οι ανοξείδωτες συνδέσεις αποτελούν ασφαλέστερη επιλογή απέναντι στη χημική προσβολή.
Στις γραμμές κοντά σε πηγές θερμότητας πρέπει επίσης να ελέγχεται αν το υλικό του μαρκουτσιού και του παρεμβύσματος είναι κατάλληλο για τη θερμοκρασία λειτουργίας· τα μαρκούτσια που περνούν κοντά σε γραμμή ατμού πρέπει να οδεύουν όσο το δυνατόν μακρύτερα από την πηγή θερμότητας.
Στις γραμμές χαρτονιού λειτουργούν δίπλα-δίπλα μηχανές διαφορετικής προέλευσης: δίπλα σε έναν ευρωπαϊκό κυματοποιητή μπορεί να υπάρχει μια μηχανή κοπής ασιατικής ή αμερικανικής προέλευσης. Κάθε μηχανή έρχεται με το δικό της πρότυπο θυρών· BSP, μετρικό, JIC/UNF και φλάντζα SAE μπορεί να συνυπάρχουν στο ίδιο εργοστάσιο. Γι' αυτό η τεχνική επιλογή ξεκινά από τη θύρα της μηχανής, τη διάμετρο του μαρκουτσιού, την πίεση λειτουργίας και την απόσταση εγκατάστασης.
| Δεδομένο επιλογής | Τι καθορίζει |
|---|---|
| Θύρα μηχανής | Πρότυπο σπειρώματος, τύπος αντάπτορα και μέθοδος στεγανοποίησης |
| Διάμετρος μαρκουτσιού | Διάσταση ρακόρ μαρκουτσιού και ικανότητα ροής |
| Πίεση λειτουργίας | Σώμα ρακόρ, ενίσχυση μαρκουτσιού και κλάση φλάντζας (Code 61 / Code 62) |
| Απόσταση εγκατάστασης | Κλίση γωνίας (ευθεία, 45°, 90°), ταυ και μήκος μαρκουτσιού |
Σε στενά σώματα μηχανών, μια γωνία με τη σωστή κλίση ή ένα συμπαγές ταυ επιτρέπει στο μαρκούτσι να λειτουργεί χωρίς να τσακίζει και χωρίς τριβή· αυτό παρατείνει άμεσα τη διάρκεια ζωής του.
Οι πρέσες δεματοποίησης που συμπιέζουν αποκόμματα και παλαιόχαρτο συγκαταλέγονται στον υδραυλικό εξοπλισμό του εργοστασίου που λειτουργεί με την υψηλότερη πίεση. Στις γραμμές προς τον υδραυλικό κύλινδρο της πρέσας χρησιμοποιούνται άκρα μαρκουτσιών υψηλής πίεσης και, στις μεγάλες διαμέτρους, φλαντζωτές συνδέσεις SAE. Οι πρέσες δεματοποίησης λειτουργούν συνήθως σε ζώνη με πολλή σκόνη και κομμάτια χαρτιού· η τριβή των μαρκουτσιών σε αιχμηρές ακμές και κινούμενα μέρη είναι από τις συχνότερες αιτίες βλάβης. Γι' αυτό η όδευση των μαρκουτσιών, το προστατευτικό περίβλημα και η διάταξη των σφιγκτήρων είναι εξίσου σημαντικά με την επιλογή της σύνδεσης.
Στις χαρτοποιητικές μηχανές, οι υδραυλικοί κύλινδροι φόρτισης των κυλίνδρων στο τμήμα πρεσών καθορίζουν την πίεση που ασκείται στο χαρτί· σε αυτά τα κυκλώματα η σταθερή πίεση και οι συνδέσεις χωρίς διαρροές είναι σημαντικές και για την ποιότητα του προϊόντος. Στα συστήματα μεταφοράς και περιέλιξης ρολών, οι βραχίονες που κινούνται συχνά και οι υδραυλικοί κύλινδροι ανύψωσης επιβάλλουν συνεχή φορτία κάμψης και κραδασμών στα μαρκούτσια και στις συνδέσεις. Επειδή στο υγρό τμήμα υπάρχουν άφθονο νερό και ατμός, οι ανοξείδωτες συνδέσεις σε αυτές τις ζώνες μειώνουν την ανάγκη αντικατάστασης λόγω διάβρωσης.
Στα εργοστάσια χαρτονιού, η υδραυλική συντήρηση στριμώχνεται συνήθως στο Σαββατοκύριακο ή στις προγραμματισμένες στάσεις. Η κατάρτιση λίστας διαστάσεων ανά μηχανή για τα συγκροτήματα μαρκουτσιών, τις γωνίες και τους αντάπτορες που αντικαθίστανται συχνά, καθώς και η διατήρηση των κρίσιμων εξαρτημάτων σε απόθεμα, αποτρέπουν την αναμονή που παρατείνει τη στάση. Αν δεν είναι βέβαιο πριν από τη συντήρηση ποιο μαρκούτσι θα αλλάξει, η διατήρηση ανταλλακτικών για τις λίγες διαστάσεις που αντικαθίστανται συχνότερα σε κάθε μηχανή είναι ένα καλό ξεκίνημα· καθώς συσσωρεύονται τα αρχεία συντήρησης, η λίστα ενημερώνεται με βάση την πραγματική συχνότητα αντικατάστασης. Οι τυποποιημένες διαστάσεις που υπάρχουν σε απόθεμα ετοιμάζονται για αποστολή κατά μέσο όρο σε 1-3 εργάσιμες ημέρες· η τυποποιημένη παραγωγή προγραμματίζεται κατά μέσο όρο σε 5-10 εργάσιμες ημέρες, τα συγκροτήματα μαρκουτσιών που συναρμολογούνται στις ζητούμενες διαστάσεις κατά μέσο όρο σε 5-15 εργάσιμες ημέρες, και οι ειδικές διαστάσεις και η κατασκευή έργου κατά μέσο όρο σε 10-20 εργάσιμες ημέρες μετά την τεχνική έγκριση.
Εφαρμογές
Ομάδες στον κλάδο Χαρτοβιομηχανία και χαρτόνι που χρειάζονται εξαρτήματα σύνδεσης, συγκροτήματα εύκαμπτων σωλήνων και ειδικά εξαρτήματα.
Υδραυλικές συνδέσεις στις βάσεις ρολών και στις μονάδες μονής και διπλής όψης της γραμμής κυματοποιητή.
Γωνίες και αντάπτορες στα υδραυλικά περιστροφικών κοπτών, μονάδων κοπής-πτύχωσης και στοιβαστών.
Ανοξείδωτες συνδέσεις για τους υδραυλικούς κυλίνδρους φόρτισης του τμήματος πρεσών και τα συστήματα μεταφοράς ρολών.
Ρακόρ μαρκουτσιών και ταυ για επίπεδες (πλατίνες) και περιστροφικές μηχανές κοπής.
Άκρα μαρκουτσιών και φλάντζες SAE για τις γραμμές υψηλής πίεσης των πρεσών δεματοποίησης.
Σετ ανταλλακτικών συγκροτημάτων μαρκουτσιών και αντάπτορων με επιβεβαιωμένες διαστάσεις για μηχανές χαρτονιού.
Γκαλερί
Κέντρο γνώσης

Τα προϊόντα από απόθεμα ετοιμάζονται κατά μέσο όρο σε 1-3 εργάσιμες ημέρες, η τυποποιημένη παραγωγή σε 5-10 εργάσιμες ημέρες, τα συγκροτήματα…

Ένα σωστό συγκρότημα μαρκουτσιού ορίζεται με επτά στοιχεία: εσωτερική διάμετρο και μήκος, θερμοκρασία, συνθήκες εφαρμογής, ρευστό, πίεση λειτουργίας…

Στις υδραυλικές συνδέσεις η στεγανοποίηση επιτυγχάνεται με τέσσερις τρόπους: O-ring, ροδέλα στεγανοποίησης (bonded seal), κωνική μεταλλική επιφάνεια…
Συχνές ερωτήσεις
Αν δεν βρίσκετε εδώ την απάντηση, γράψτε μας· θα ξεκαθαρίσουμε μαζί τη διάσταση, το πρότυπο σπειρώματος και το υλικό.
Γράψτε μας την ερώτησή σαςΗ εξωτερική διάμετρος από μόνη της δεν αρκεί· πρέπει να μετρηθεί το βήμα με μετρητή σπειρώματος και να ελεγχθούν η γωνία του σπειρώματος και αν το σπείρωμα είναι παράλληλο ή κωνικό. Το BSP έχει προφίλ 55°, ενώ τα NPT και UNF 60°. Αν δεν είστε βέβαιοι, στείλτε μας φωτογραφία της θύρας και του υπάρχοντος εξαρτήματος μαζί με τις διαστάσεις τους, για να κάνουμε μαζί την αντιστοίχιση.
Ο ατμός, η υγρασία, η αμυλόκολλα και η σκόνη χαρτιού επιταχύνουν τη διάβρωση στις συνδέσεις από ανθρακούχο χάλυβα και προκαλούν κόλλημα των σπειρωμάτων. Οι ανοξείδωτες συνδέσεις μειώνουν σημαντικά αυτή τη διάβρωση και διευκολύνουν την αποσυναρμολόγηση και την αντικατάσταση· ο χρόνος συντήρησης μειώνεται.
Ναι. Με βάση δείγμα, φωτογραφία ή τεχνικό σχέδιο επιβεβαιώνονται το πρότυπο σπειρώματος, οι κρίσιμες διάμετροι και ο τύπος στεγανοποίησης. Μετά την κατεργασία CNC, την αφαίρεση γρεζιών και τον τελικό έλεγχο, το εξάρτημα αποστέλλεται· οι κατασκευές σε ειδικές διαστάσεις προγραμματίζονται κατά μέσο όρο σε 10-20 εργάσιμες ημέρες μετά την τεχνική έγκριση.
Οι τυποποιημένες διαστάσεις από απόθεμα ετοιμάζονται κατά μέσο όρο σε 1-3 εργάσιμες ημέρες, τα είδη τυποποιημένης παραγωγής κατά μέσο όρο σε 5-10 εργάσιμες ημέρες και τα συγκροτήματα μαρκουτσιών που συναρμολογούνται στις ζητούμενες διαστάσεις κατά μέσο όρο σε 5-15 εργάσιμες ημέρες. Αν μας στείλετε τη λίστα συντήρησης τουλάχιστον τόσο νωρίτερα, τα είδη από απόθεμα και όσα απαιτούν κατασκευή προγραμματίζονται σύμφωνα με την ημερομηνία της συντήρησης.
Μια γωνία με κατάλληλη κλίση (45° ή 90°) ή ένα συμπαγές ταυ επιτρέπει στο μαρκούτσι να λειτουργεί χωρίς απότομη κάμψη. Η χρήση του σωλήνα κάτω από την ελάχιστη ακτίνα κάμψης και η συναρμολόγησή του με συστροφή μειώνουν τη διάρκεια ζωής του. Αν μας στείλετε την απόσταση εγκατάστασης και φωτογραφία της υπάρχουσας όδευσης, μπορούμε να επιλέξουμε μαζί το κατάλληλο εξάρτημα.
Προσφορά
Στείλτε μας τις θύρες των μηχανών, τις διαμέτρους των μαρκουτσιών και τις αποστάσεις εγκατάστασης· θα προγραμματίσουμε τα εξαρτήματα από απόθεμα και όσα θα κατασκευαστούν σύμφωνα με το πρόγραμμα συντήρησής σας.
Φόρμα αιτήματος για τον κλάδο Χαρτοβιομηχανία και χαρτόνι
Άλλοι κλάδοι