


 Трубные фитинги с врезным кольцом
Штуцер прямой проходной с врезным кольцом
Подробнее и КП
AISI 316/316L · Сварной трубопровод · Фланцевое соединение
Сварные и разборные нержавеющие линии из труб, фланцев и фитингов AISI 316/316L: разделка кромок под толщину стенки, соосность, сварка по требованиям проекта и очистка поверхности после сварки.

Коротко
GÜNEYSS изготавливает сварные и разборные нержавеющие линии из труб, отводов, тройников, переходов и фланцев AISI 316/316L. Класс трубы, толщина стенки, тип фланца и уплотнительная поверхность подбираются в комплексе; перед отгрузкой проверяются разделка кромок, соосность и очистка после сварки. Складские позиции готовятся в среднем за 1-3 рабочих дня, линии под проект — в среднем за 10-20 рабочих дней после технического согласования.
Изготовление нержавеющего трубопровода требует рассматривать трубы, фитинги, фланцы и соединяющие их сварные швы как единую систему. Линия надёжна ровно настолько, насколько надёжно её самое слабое соединение: даже при правильно выбранном классе трубы несовместимая уплотнительная поверхность фланца, неподготовленная разделка кромок или несоосный стык обернутся утечкой при пусконаладке, а затем и коррозией. Поэтому мы планируем трубопровод не только по спецификации деталей, но и с учётом рабочей среды, давления, температуры и требований к техническому обслуживанию.
Отводы, тройники, переходы и фланцы не подбираются только по номинальному диаметру. DN/NPS, наружный диаметр и Schedule сверяются от детали к детали; тип фланца, класс давления, тип уплотнительной поверхности, прокладки и крепёж определяются в комплексе. Для сварных линий предпочтительна сталь 316L: содержание углерода не более 0,03 % снижает риск межкристаллитной коррозии в зоне сварки.
Выполняется разделка кромок под толщину стенки трубы, детали выставляются соосно, а перед прихваткой проверяется смещение кромок. На фланцевых концах положение болтовых отверстий согласуется с ответным оборудованием. Иначе линия монтируется с натягом, прокладка нагружается неравномерно, и утечка проявляется уже при первой подаче давления.
Способ сварки и сварочные материалы определяются требованиями проекта и маркой применяемой нержавеющей стали. Для нержавеющей стали цель — контролируемое тепловложение и чистый шов. Чтобы корень шва не окислялся, в зависимости от задачи выполняется поддув защитного газа внутрь трубы.
Цвета побежалости и загрязнения в зоне сварки удаляются, шов и околошовная зона проходят визуальный контроль. Коррозионная стойкость нержавеющей стали обеспечивается пассивным слоем на её поверхности, поэтому круги, щётки и инструмент, контактировавшие с углеродистой сталью, не используются — так исключается загрязнение железом.
Полностью сварная линия выигрывает с точки зрения герметичности, но при обслуживании её приходится резать. Разборные фланцевые или фитинговые соединения до и после оборудования, требующего обслуживания, — насосов, фильтров, кранов и теплообменников — позволяют заменить деталь, не вскрывая всю линию. Места таких соединений определяются на этапе проектирования с учётом доступа, замены прокладок и размеров запасных частей.
В машинных отделениях судов — линии вспомогательных систем, работающие с морской водой; на верфях — трубопроводы для нового строительства и ремонта; на шельфовых объектах — линии, подверженные воздействию солёной среды; на химических предприятиях — технологические и перекачивающие линии; на предприятиях по производству продуктов питания и напитков — линии, где нужны легко очищаемая поверхность и коррозионная стойкость; в системах пожаротушения — трубопроводы на выходе насосов и обвязка скидов; на прокатных станах — напорные линии между гидростанцией и потребителями.
Трубы, фитинги и фланцы со склада готовятся к отгрузке в среднем за 1-3 рабочих дня. Стандартное изготовление занимает в среднем 5-10 рабочих дней, а линии под проект по изометрической схеме или чертежу планируются в среднем на 10-20 рабочих дней после технического согласования. Чем точнее заданы трасса, диаметры, толщины стенок и стандарт фланцев, тем быстрее формируется производственный график.
Процесс
От запроса до поставки за 6 шагов
Получаем трассу, изометрическую схему или размеры, а также данные о рабочей среде, давлении и температуре.
Уточняются класс трубы, толщина стенки, тип фитингов и фланцев, прокладки и крепёж.
Выполняются резка, разделка кромок под толщину стенки и контроль соосности.
Сварка выполняется способом и сварочными материалами, соответствующими требованиям проекта.
Очистка поверхности, визуальный контроль и, в зависимости от применения, проверка давлением/на герметичность.
Открытые концы и поверхности фланцев защищаются, линия готовится к отгрузке.
Отрасли
На странице отрасли вы найдёте примеры применения этой услуги, рекомендуемые изделия и частые вопросы.

Фитинги AISI 316L, РВД в сборе, фланцы SAE и краны, стойкие к солёным брызгам и вибрации, для палубных кранов, брашпилей, рулевых машин, пасарелей и линий машинного отделения.
Нержавеющие трубы, фланцы, фитинги и РВД в сборе — от трубных систем нового строительства до ремонта в период докования; быстрые поставки запчастей со склада для служб обслуживания судовых кранов.

Наконечники рукавов AISI 316L, фланцы SAE, адаптеры и краны для линий кранов, систем перемещения труб, палубных механизмов и гидростанций на буровых судах и платформах.
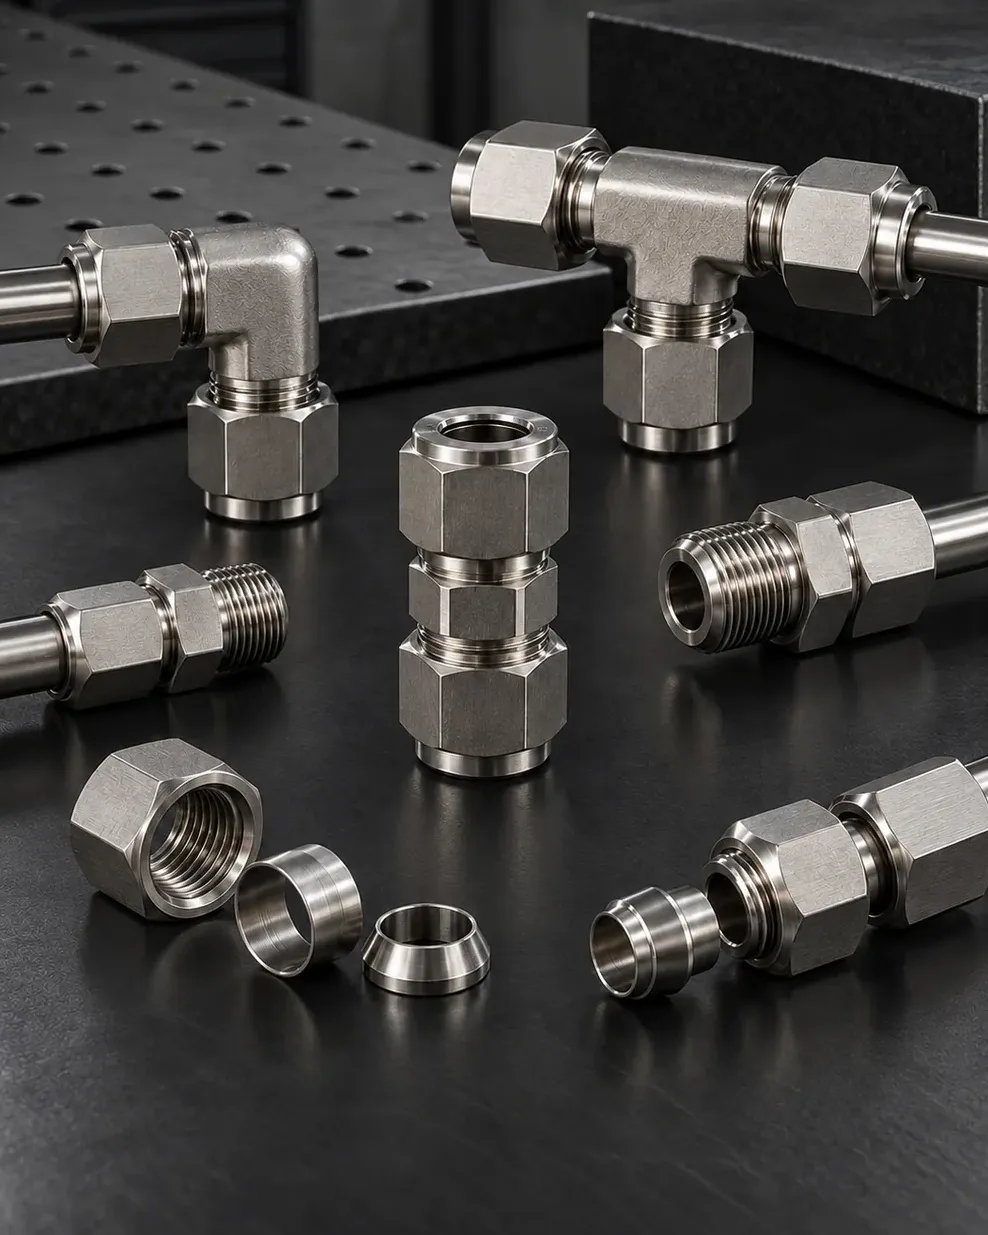
Обжимные фитинги для КИП, игольчатые вентили, обратные клапаны и трубы из 316L для станций управления фонтанной арматурой, дозирования реагентов, линий измерения и отбора проб НПЗ, станций трубопроводов.

Нержавеющие фитинги, ниппели, краны, фланцы и рукавные соединения для линий перекачки химикатов и технологических линий, подобранные с учётом совместимости со средой, коррозионной стойкости, температуры и давления.
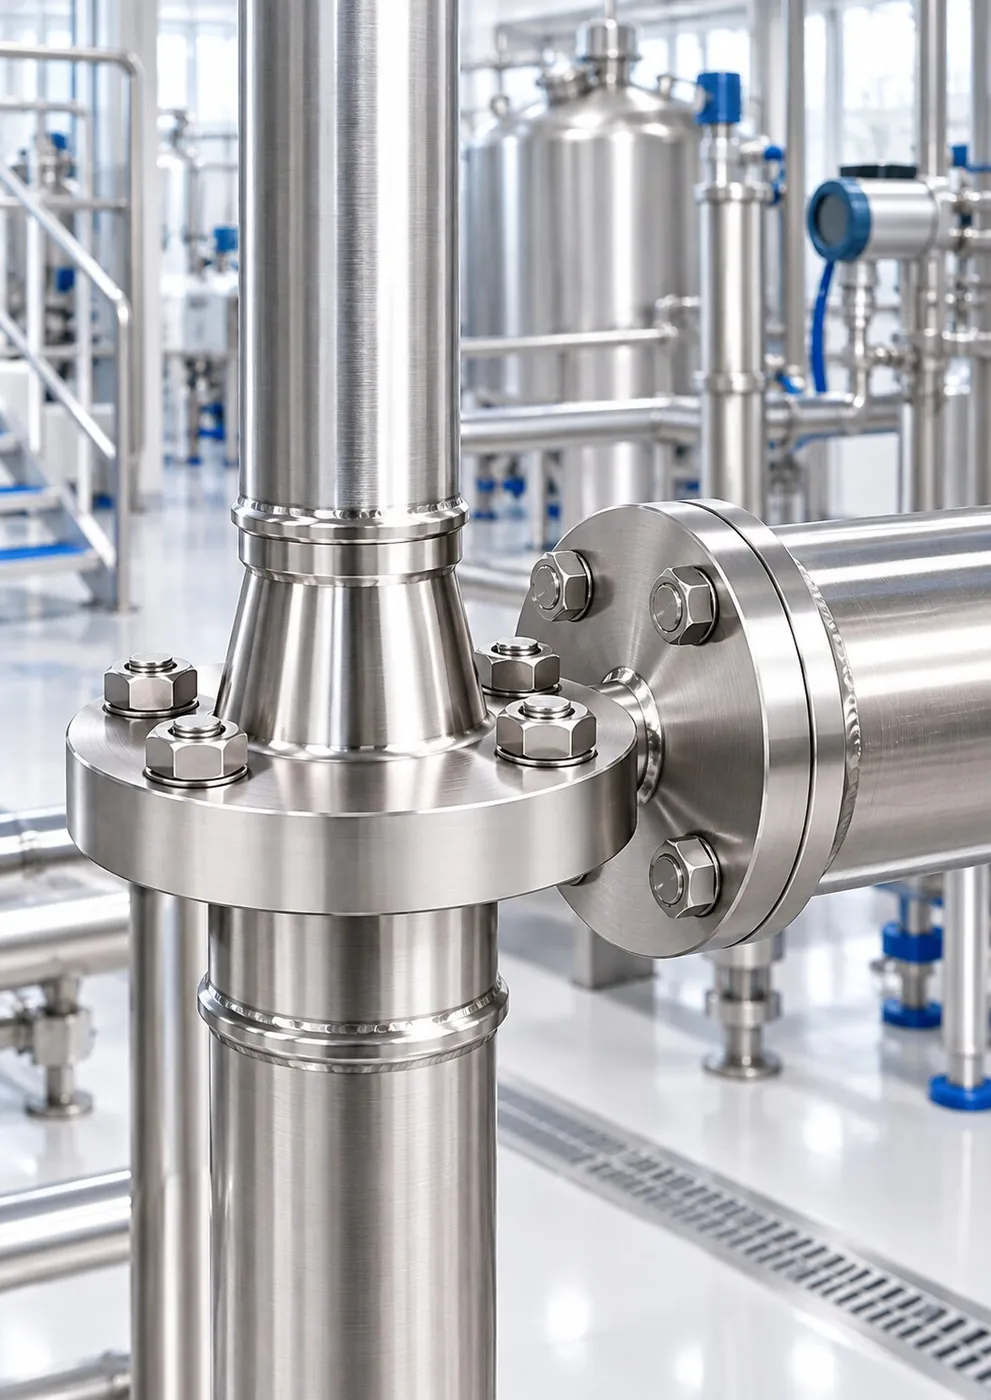
Нержавеющие фитинги, ниппели, краны, фланцы и рукавные соединения из AISI 316/316L для пищевых линий и линий напитков, где требуются легко очищаемая поверхность, коррозионная стойкость и доступ для обслуживания.

Наконечники РВД, фланцы SAE и адаптеры для прессов, валков и гидростанций, рассчитанные на высокую цикличность, температуру и вибрацию; поставка со склада при аварийном ремонте.
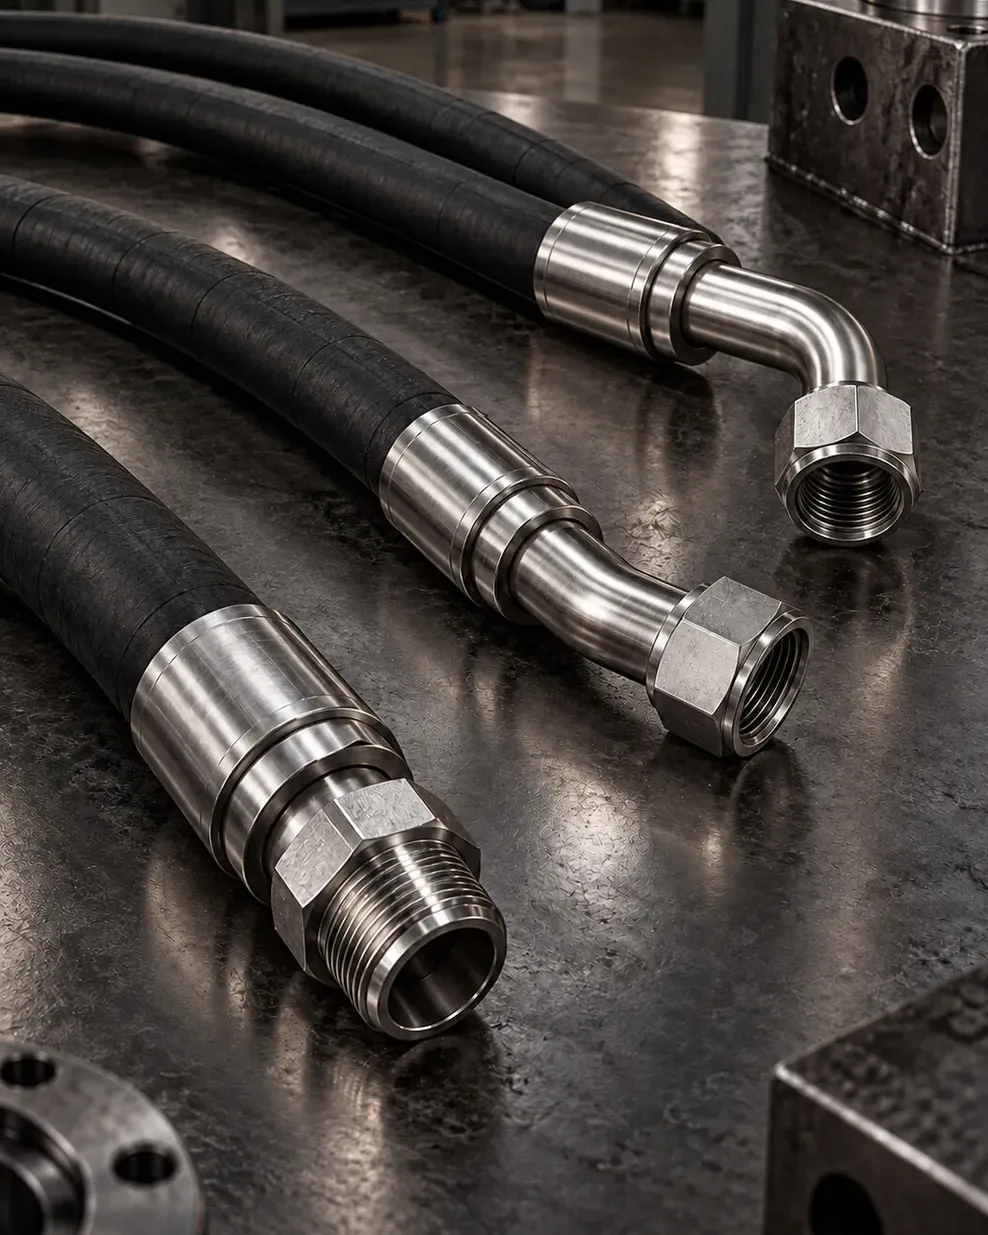
Наконечники рукавов, фланцы SAE, адаптеры и краны из AISI 316L для шахтной и карьерной техники, дробления и грохочения, флотации, выщелачивания и водоотлива — с учётом шахтных вод, вибрации и износа.
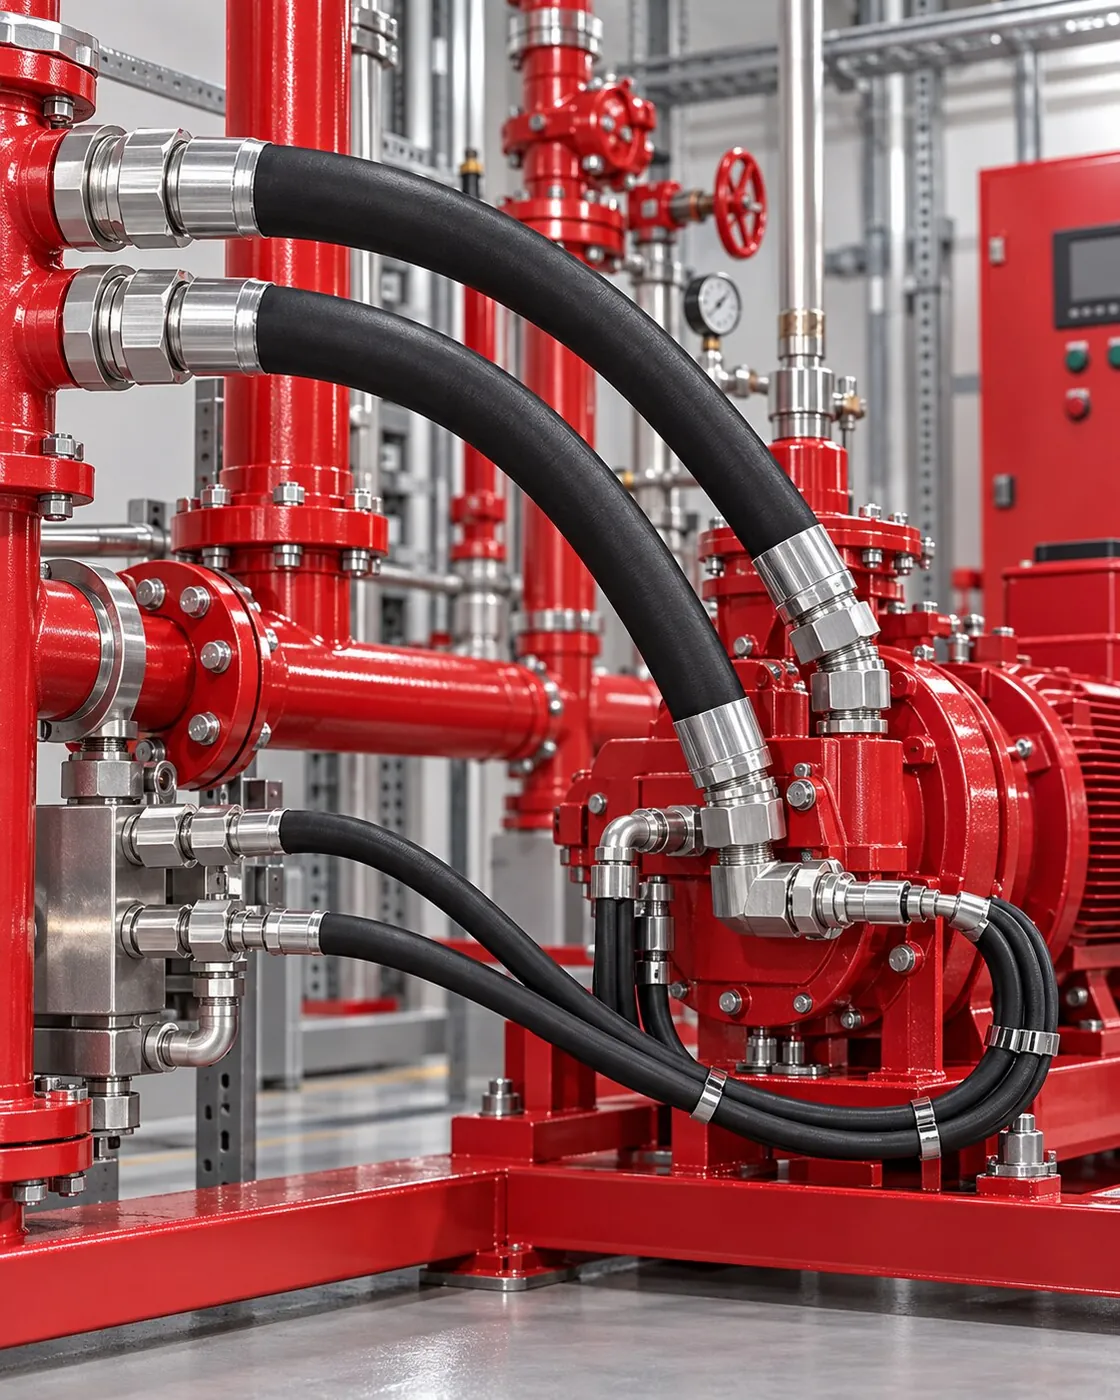
Аккуратно скомпонованные, герметичные и удобные в обслуживании нержавеющие ниппели, фитинги, РВД в сборе и фланцевые соединения для пожарных насосных установок, скидов управления и вспомогательных напорных линий.
19 изделий
Трубные фитинги с врезным кольцом  Трубные фитинги с врезным кольцом
 Трубные фитинги с врезным кольцом Трубные фитинги с врезным кольцом
 Трубные фитинги с врезным кольцом
 Трубные фитинги с врезным кольцом
 Трубные фитинги с врезным кольцом
 Фланцы SAE
 Фланцы SAE Приварные штуцеры и конусы 24° Приварные штуцеры и конусы 24° Приварные штуцеры и конусы 24° Приварные штуцеры и конусы 24°
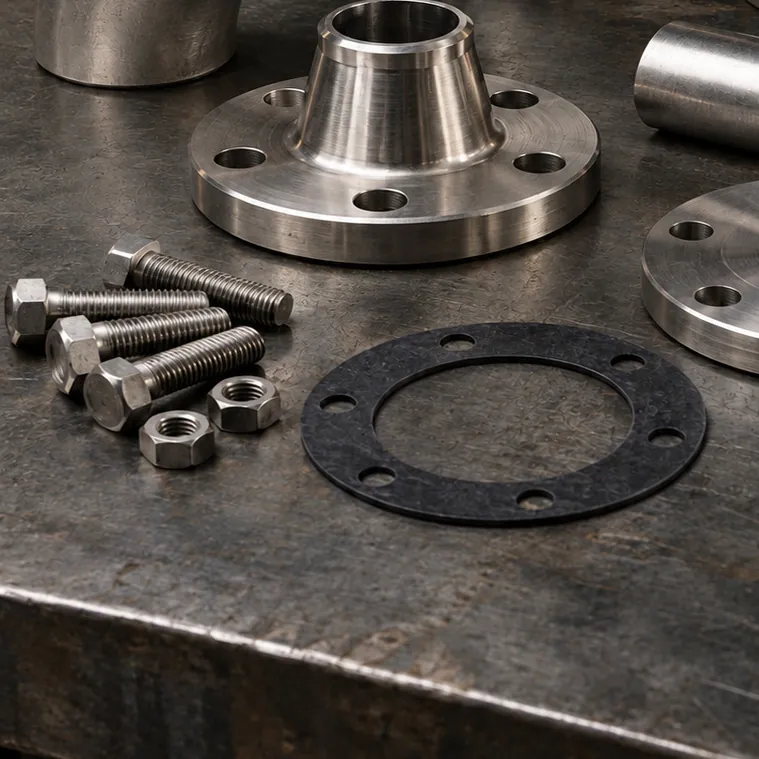 Нержавеющие трубы и фланцы
 Нержавеющие трубы и фланцы
 Нержавеющие трубы и фланцы
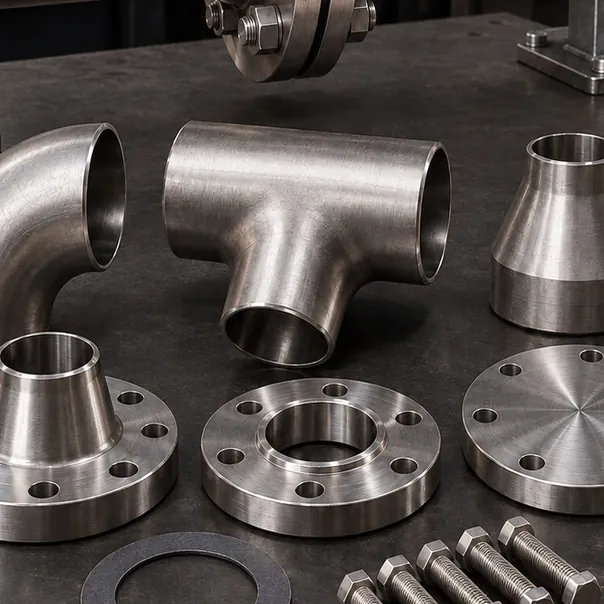 Фитинги под приварку: отводы, тройники, переходы
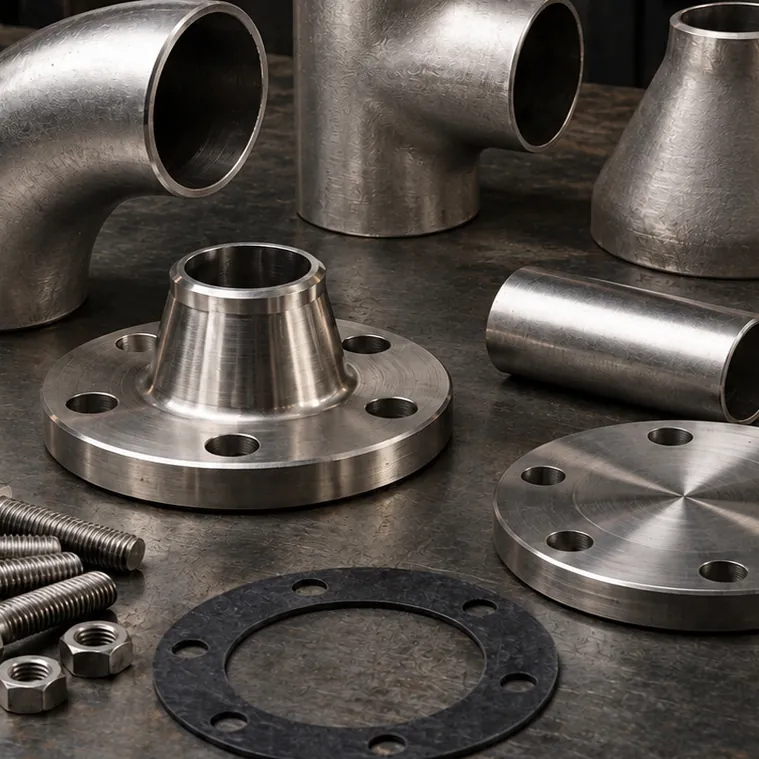 Фитинги под приварку: отводы, тройники, переходы Фитинги под приварку: отводы, тройники, переходы
Галерея
 Отводы, тройники, переходы и фланцы под приварку встык — детали, формирующие геометрию линии (иллюстративное изображение)
 Нержавеющий фланцевый трубопровод в машинном отделении судна (иллюстративное изображение)
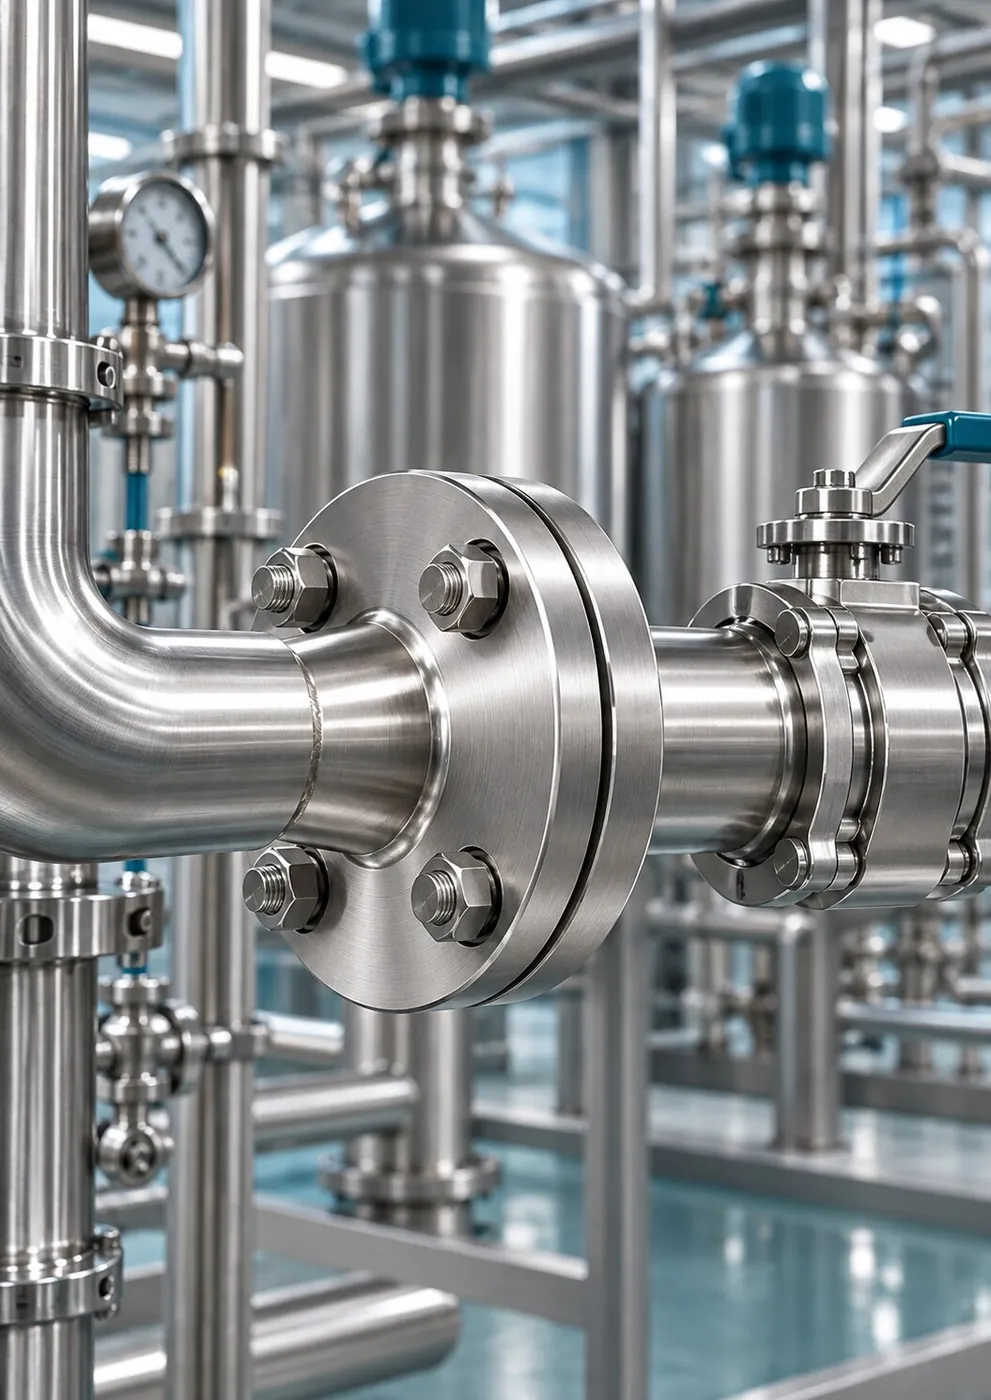 Нержавеющий резервуар и фланцевые технологические соединения на химическом предприятии (иллюстративное изображение)
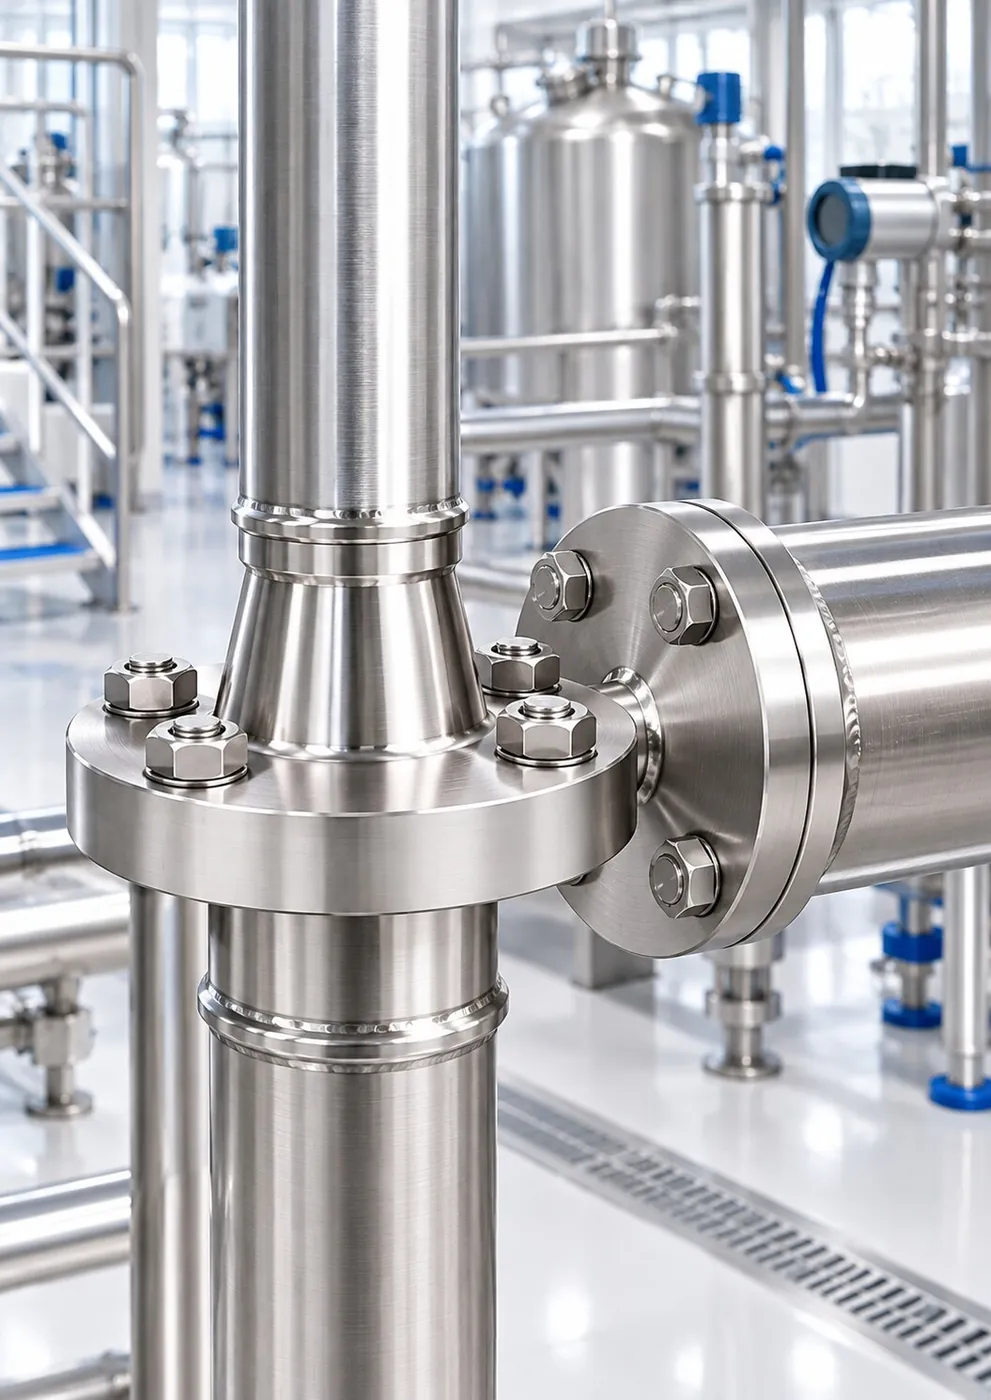 Нержавеющий резервуар и фланцевый трубопровод на пищевом предприятии (иллюстративное изображение)
Вопросы и ответы
Если вашего вопроса здесь нет, напишите в WhatsApp готовым сообщением — технические специалисты ответят напрямую.
Спросить в WhatsAppДля сварных линий предпочтительна 316L. Поскольку содержание углерода в ней не превышает 0,03 %, при сварке снижается риск межкристаллитной коррозии в зоне термического влияния. Для механически обработанных деталей без сварки можно применять и 316; выбор делается совместно с учётом рабочей среды, температуры и условий эксплуатации.
Тип фланца (воротниковый, плоский приварной или заглушка), класс давления, тип уплотнительной поверхности и схема расположения болтов должны совпадать с ответным оборудованием. Прокладка подбирается по типу уплотнительной поверхности; болты затягиваются крест-накрест, а перед монтажом проверяется несоосность.
Сварное соединение выигрывает по герметичности, но при обслуживании требует резки. Разборные фланцевые или фитинговые соединения до и после оборудования, требующего обслуживания, — насосов, фильтров, кранов и теплообменников — позволяют менять детали, не разрезая линию.
Изометрическая схема линии или эскиз с размерами, наружный диаметр и толщина стенки трубы (или NPS и Schedule), тип фланца и класс давления, рабочая среда, рабочее давление и температура, количество и место поставки. Возможна и предварительная оценка по фотографиям и размерам; недостающие данные уточняются совместно на этапе технического подтверждения.
Трубы, фитинги и фланцы со склада готовятся к отгрузке в среднем за 1-3 рабочих дня. Стандартное изготовление планируется в среднем на 5-10 рабочих дней, линии под проект — в среднем на 10-20 рабочих дней после технического согласования.
КП и техническое согласование
Кратко опишите запрос — после уточнения размеров, материала и сроков пришлём письменное коммерческое предложение.
Что ускорит подготовку КП