


 Yüksüklü Boru Rakorları
Düz Rakor (Somun Yüksüklü)
Detay ve teklif
AISI 316/316L · Kaynaklı hat · Flanşlı bağlantı
AISI 316/316L boru, flanş ve fittings ile kaynaklı ve sökülebilir paslanmaz hatlar: et kalınlığına uygun ağız hazırlığı, eksen hizası, proje şartına uygun kaynak ve kaynak sonrası yüzey temizliği.

Kısa cevap
GÜNEYSS, AISI 316/316L boru, dirsek, tee, redüksiyon ve flanşlarla kaynaklı ve sökülebilir paslanmaz hatlar hazırlar. Boru sınıfı, et kalınlığı, flanş tipi ve conta yüzeyi birlikte seçilir; kaynak ağzı, eksen hizası ve kaynak sonrası temizlik kontrol edilerek hat sevke hazırlanır. Stoktaki parçalar ortalama 1-3 iş günü, projeye özel hatlar teknik onay sonrası ortalama 10-20 iş günü içinde planlanır.
Paslanmaz boru tesisatı; boru, fittings, flanş ve bunları birleştiren kaynakların tek bir sistem olarak ele alınmasını gerektirir. Bir hat, en zayıf bağlantısı kadar güvenilirdir: doğru boru sınıfı seçilmiş olsa bile uyumsuz bir flanş yüzeyi, hazırlıksız bir kaynak ağzı ya da eksenden kaçık bir birleşim, devreye almada kaçak, sonrasında korozyon olarak geri döner. Bu yüzden tesisatı yalnızca parça listesiyle değil, akışkan, basınç, sıcaklık ve bakım ihtiyacıyla birlikte planlıyoruz.
Dirsek, tee, redüksiyon ve flanş yalnızca nominal çapa göre seçilmez. DN/NPS, dış çap ve Schedule değeri parçadan parçaya karşılaştırılır; flanş tipi, basınç sınıfı, yüzey standardı, conta ve cıvata takımı birlikte belirlenir. Kaynaklı hatlarda 316L tercih edilir: karbon oranının en fazla %0,03 olması, kaynak bölgesinde taneler arası korozyon riskini azaltır.
Boru et kalınlığına uygun ağız hazırlığı yapılır, parçalar eksen doğrultusunda hizalanır ve puntalamadan önce kaçıklık kontrol edilir. Flanşlı uçlarda cıvata deliklerinin konumu karşı ekipmana göre ayarlanır. Aksi halde hat montajda zorlanarak bağlanır, conta eşit yük almaz ve kaçak ilk basınçta kendini gösterir.
Kaynak yöntemi ve sarf malzemesi, proje şartlarına ve kullanılan paslanmaz kaliteye göre belirlenir. Paslanmazda hedef, kontrollü ısı girdisi ve temiz bir dikiştir. Kök tarafının oksitlenmemesi için uygulamaya göre boru içinde gaz koruması yapılır.
Kaynak bölgesindeki ısı renkleri ve kirlilik temizlenir, dikiş ve çevresi görsel olarak muayene edilir. Paslanmazın korozyon direnci yüzeyindeki pasif tabakaya bağlıdır; bu nedenle karbon çelikle temas etmiş disk, fırça ve takımlarla çalışılmaz, demir bulaşması önlenir.
Tamamen kaynaklı bir hat sızdırmazlık açısından avantajlıdır, ancak bakımda kesme gerektirir. Pompa, filtre, vana ve eşanjör gibi servis isteyen ekipmanların önüne ve arkasına flanşlı veya rakorlu sökülebilir noktalar konması, hattın tamamını açmadan parça değiştirmeyi mümkün kılar. Bu noktaların yeri; erişim, conta değişimi ve yedek parça ölçüsü düşünülerek proje aşamasında belirlenir.
Gemi makine dairelerinde deniz suyuna maruz yardımcı sistem hatları; tersanelerde yeni inşa ve onarım tesisatı; açık deniz tesislerinde tuzlu ortama açık hatlar; kimya tesislerinde proses ve transfer hatları; gıda ve içecek tesislerinde temizlenebilir yüzey ve korozyon direnci gereken hatlar; yangın söndürme sistemlerinde pompa çıkışı ve skid borulaması; haddehanelerde güç ünitesi ile tüketiciler arasındaki basınç hatları.
Stoktaki boru, fittings ve flanşlar ortalama 1-3 iş günü içinde sevke hazırlanır. Standart imalatlar ortalama 5-10 iş günü, izometri veya teknik resme göre hazırlanan projeye özel hatlar ise teknik onay sonrası ortalama 10-20 iş günü içinde planlanır. Hat güzergâhı, çaplar, et kalınlıkları ve flanş standardı ne kadar net gelirse üretim programı o kadar hızlı çıkar.
Süreç
6 adımda talepten teslimata
Hat güzergâhı, izometri veya ölçüler; akışkan, basınç ve sıcaklık bilgisi alınır.
Boru sınıfı, et kalınlığı, fittings ve flanş tipi, conta ve cıvata takımı netleştirilir.
Kesim, et kalınlığına uygun kaynak ağzı hazırlığı ve eksen hizası kontrolü yapılır.
Kaynak, proje şartına uygun yöntem ve sarf malzemesiyle yapılır.
Yüzey temizliği, görsel muayene ve uygulamaya göre basınç/sızdırmazlık doğrulaması yapılır.
Açık uçlar ve flanş yüzeyleri korumaya alınarak hat sevke hazırlanır.
Sektörler
Sektör sayfasında bu hizmetin o sahaya özel uygulamalarını, önerilen ürünleri ve sık sorulan soruları bulursunuz.

Güverte vinçleri, ırgat, dümen makinesi, pasarella ve makine dairesi hatları için tuzlu su serpintisine ve titreşime dayanıklı AISI 316L rakor, hortum grubu, SAE flanş ve vana.
Yeni inşa boru devrelerinden havuz dönemindeki revizyonlara kadar paslanmaz boru, flanş, rakor ve hortum grubu; gemi vinci bakımcılarına stoktan hızlı yedek.

Sondaj gemisi ve platformlarda vinç, boru taşıma, güverte makineleri ve güç ünitesi hatları için AISI 316L hortum uçları, SAE flanşlar, adaptörler ve vanalar.
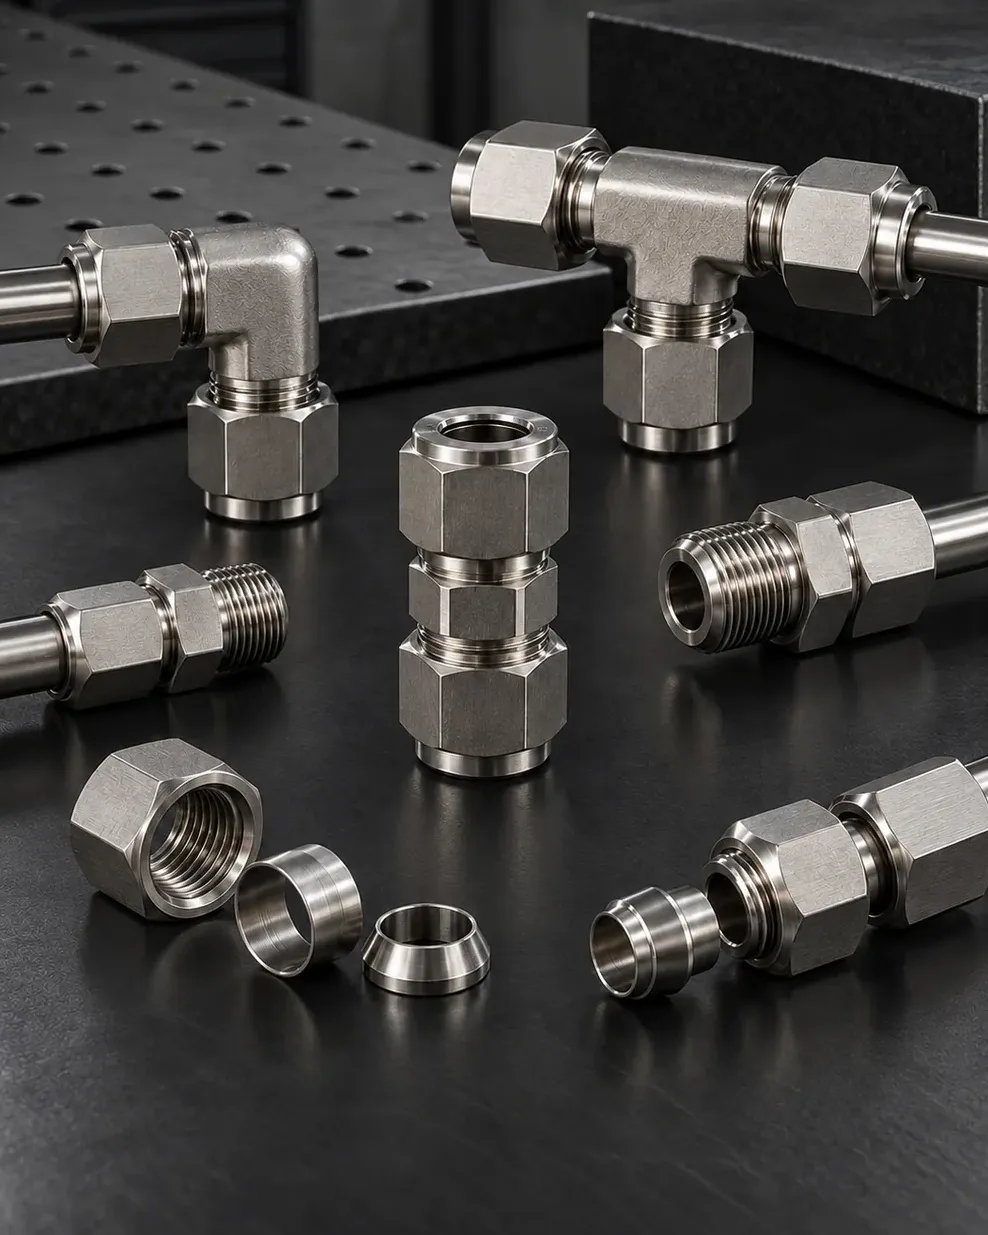
Kuyu başı kontrol panelleri, kimyasal enjeksiyon, rafineri ölçüm ve numune hatları ile boru hattı istasyonları için 316L çift yüksüklü fittings, iğne vana, çekvalf ve boru.

Kimyasal transfer ve proses hatlarında akışkan uyumu, korozyon direnci, sıcaklık ve basınç birlikte değerlendirilerek seçilen paslanmaz rakor, nipel, vana, flanş ve hortum bağlantıları.
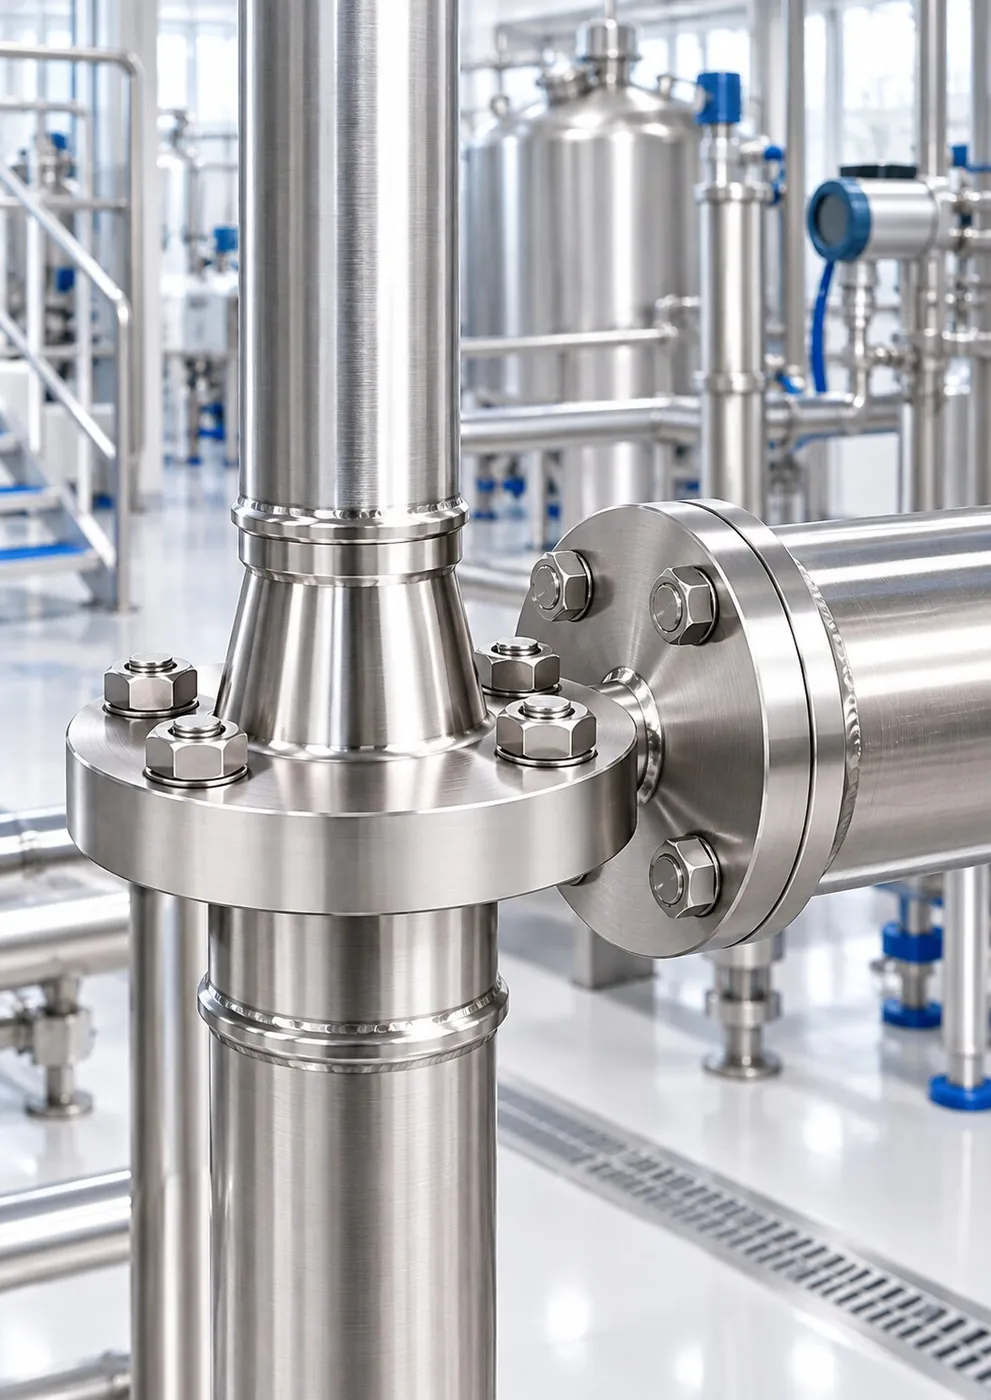
Temizlenebilir yüzey, korozyon direnci ve bakım erişimi gereken gıda ve içecek hatları için AISI 316/316L rakor, nipel, vana, flanş ve hortum bağlantı grupları.

Pres, merdane ve hidrolik güç ünitelerinde yüksek çevrim, sıcaklık ve titreşime uygun yüksek basınç hortum uçları, SAE flanşlar ve adaptörler; bakım acilleri için stoktan tedarik.
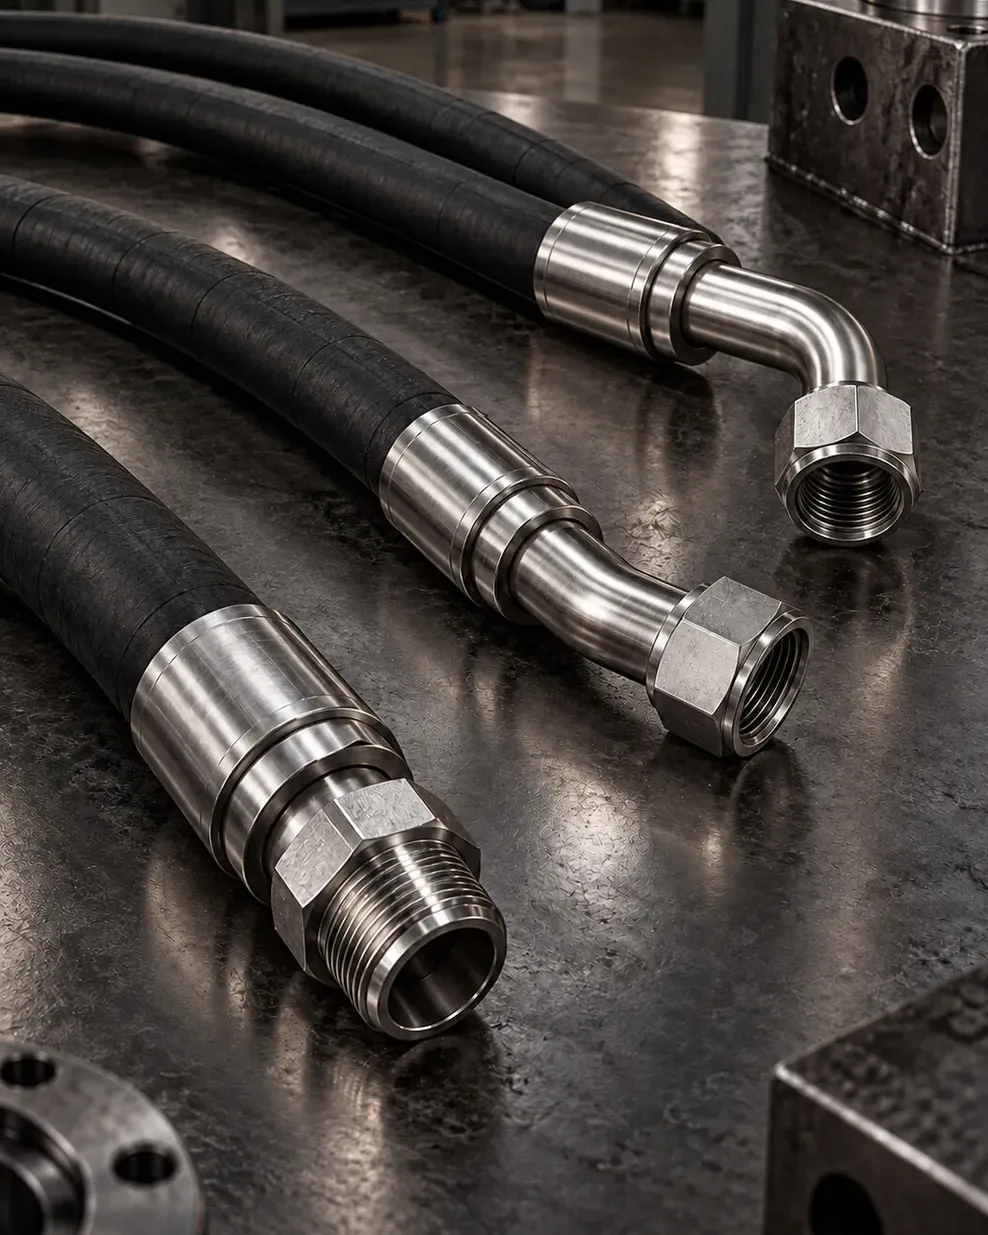
Yeraltı ve açık ocak makineleri, kırma-eleme, flotasyon, liç ve drenaj hatları için maden suyu, titreşim ve aşınmaya göre seçilen AISI 316L hortum ucu, SAE flanş, adaptör ve vana.
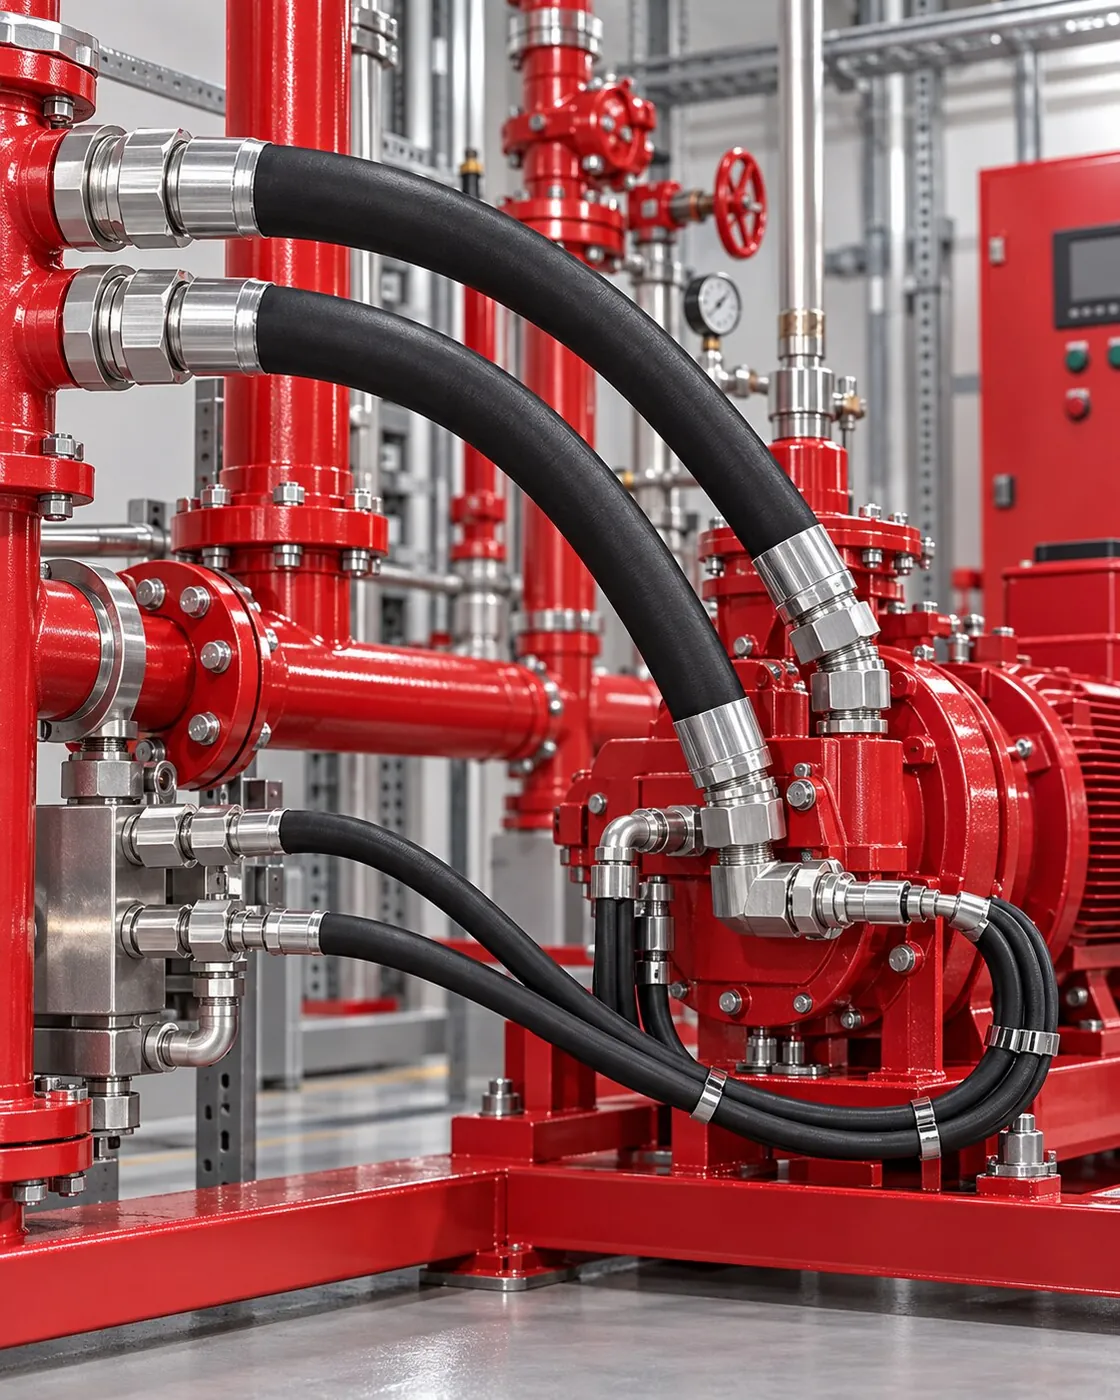
Yangın pompa grupları, kontrol skidleri ve basınçlı yardımcı hatlarda servis kolaylığı sağlayan, düzenli ve sızdırmaz paslanmaz nipel, rakor, hortum grubu ve flanş bağlantıları.
19 ürün
Yüksüklü Boru Rakorları  Yüksüklü Boru Rakorları
 Yüksüklü Boru Rakorları Yüksüklü Boru Rakorları
 Yüksüklü Boru Rakorları
 Yüksüklü Boru Rakorları
 Yüksüklü Boru Rakorları
 SAE Flanş Sistemleri
 SAE Flanş Sistemleri Kaynaklı Nipel ve Rakorlar Kaynaklı Nipel ve Rakorlar Kaynaklı Nipel ve Rakorlar Kaynaklı Nipel ve Rakorlar
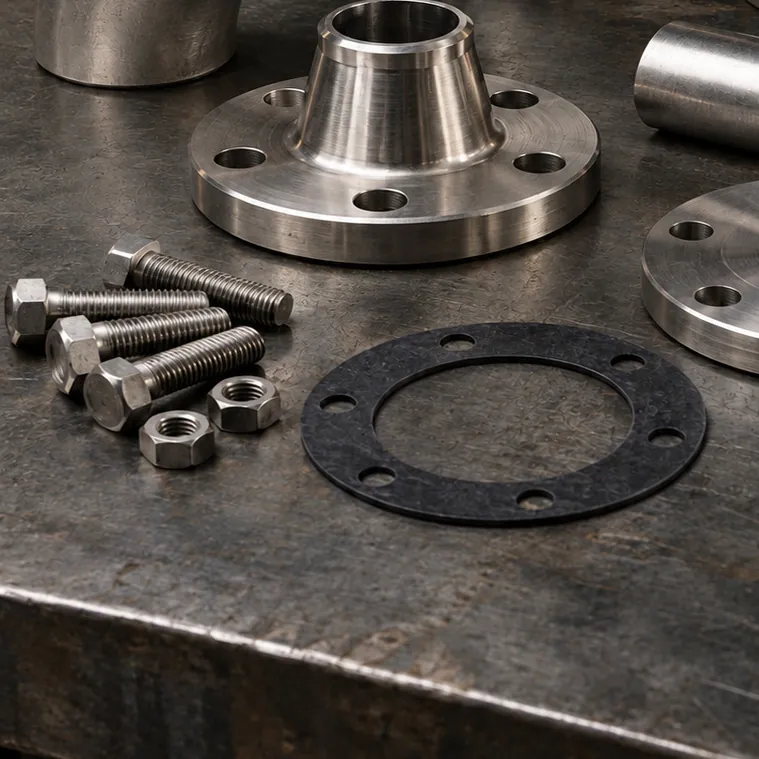 Paslanmaz Borular ve Flanşlar
 Paslanmaz Borular ve Flanşlar
 Paslanmaz Borular ve Flanşlar
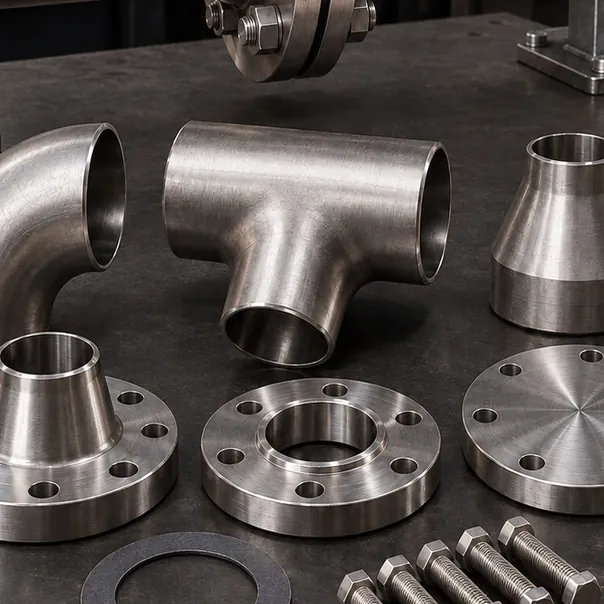 Boru Fittings: Dirsek, Tee, Redüksiyon
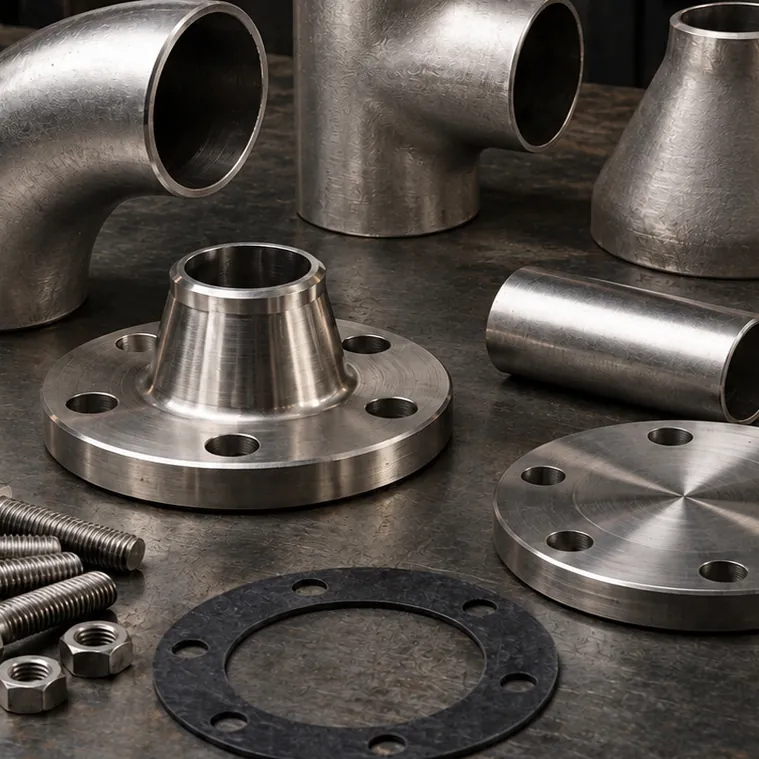 Boru Fittings: Dirsek, Tee, Redüksiyon Boru Fittings: Dirsek, Tee, Redüksiyon
Galeri
 Alın kaynaklı dirsek, tee, redüksiyon ve flanşlar: hat geometrisini oluşturan parçalar (temsili görsel)
 Gemi makine dairesinde flanşlı paslanmaz boru hattı (temsili görsel)
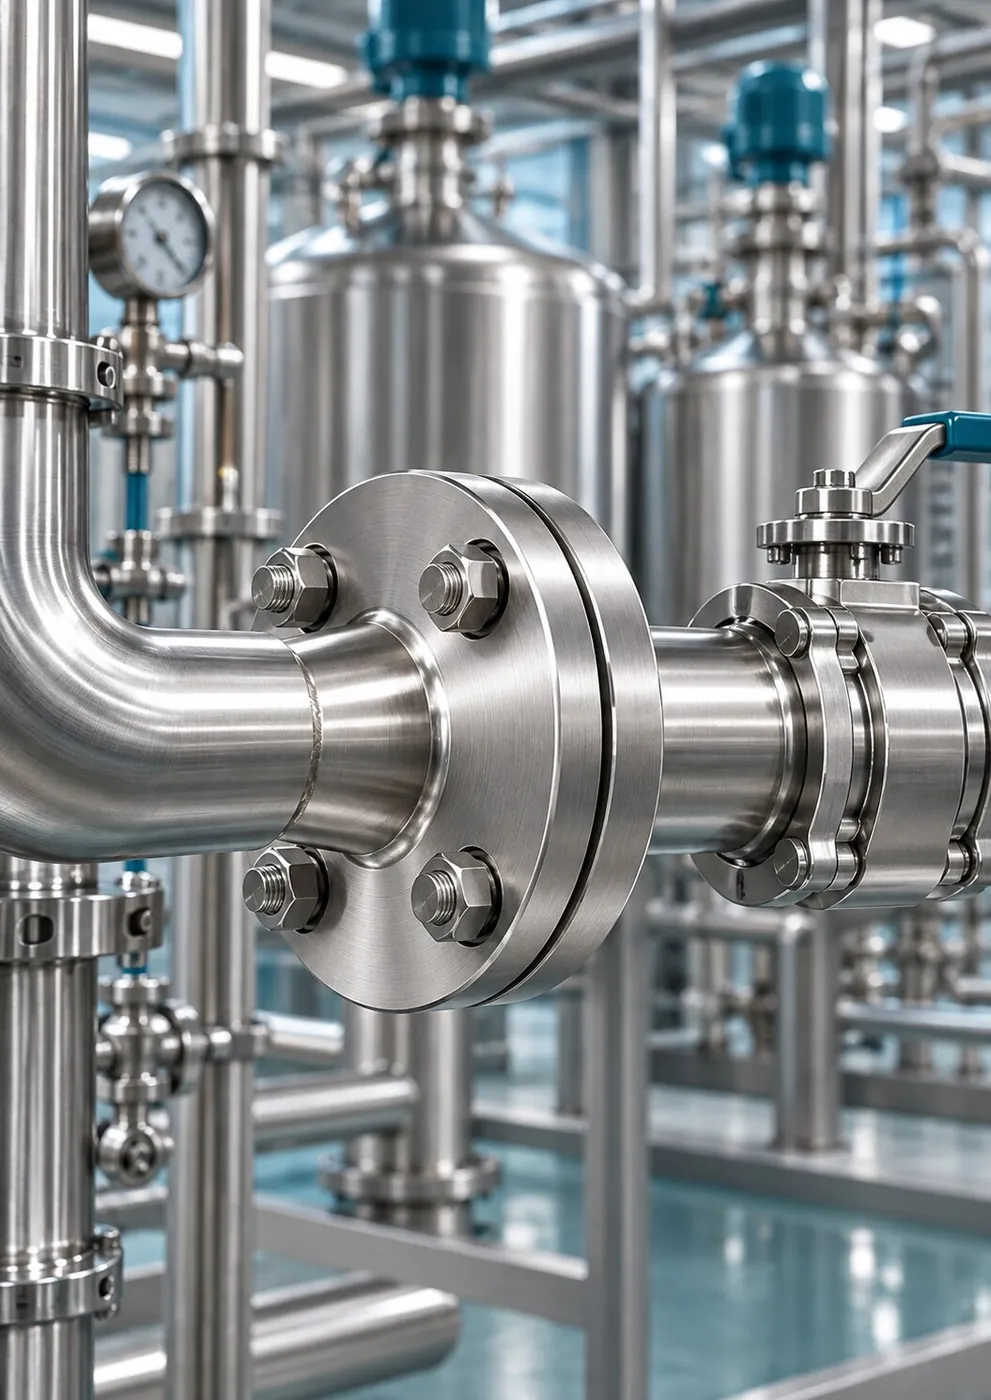 Kimya tesisinde paslanmaz tank ve flanşlı proses bağlantıları (temsili görsel)
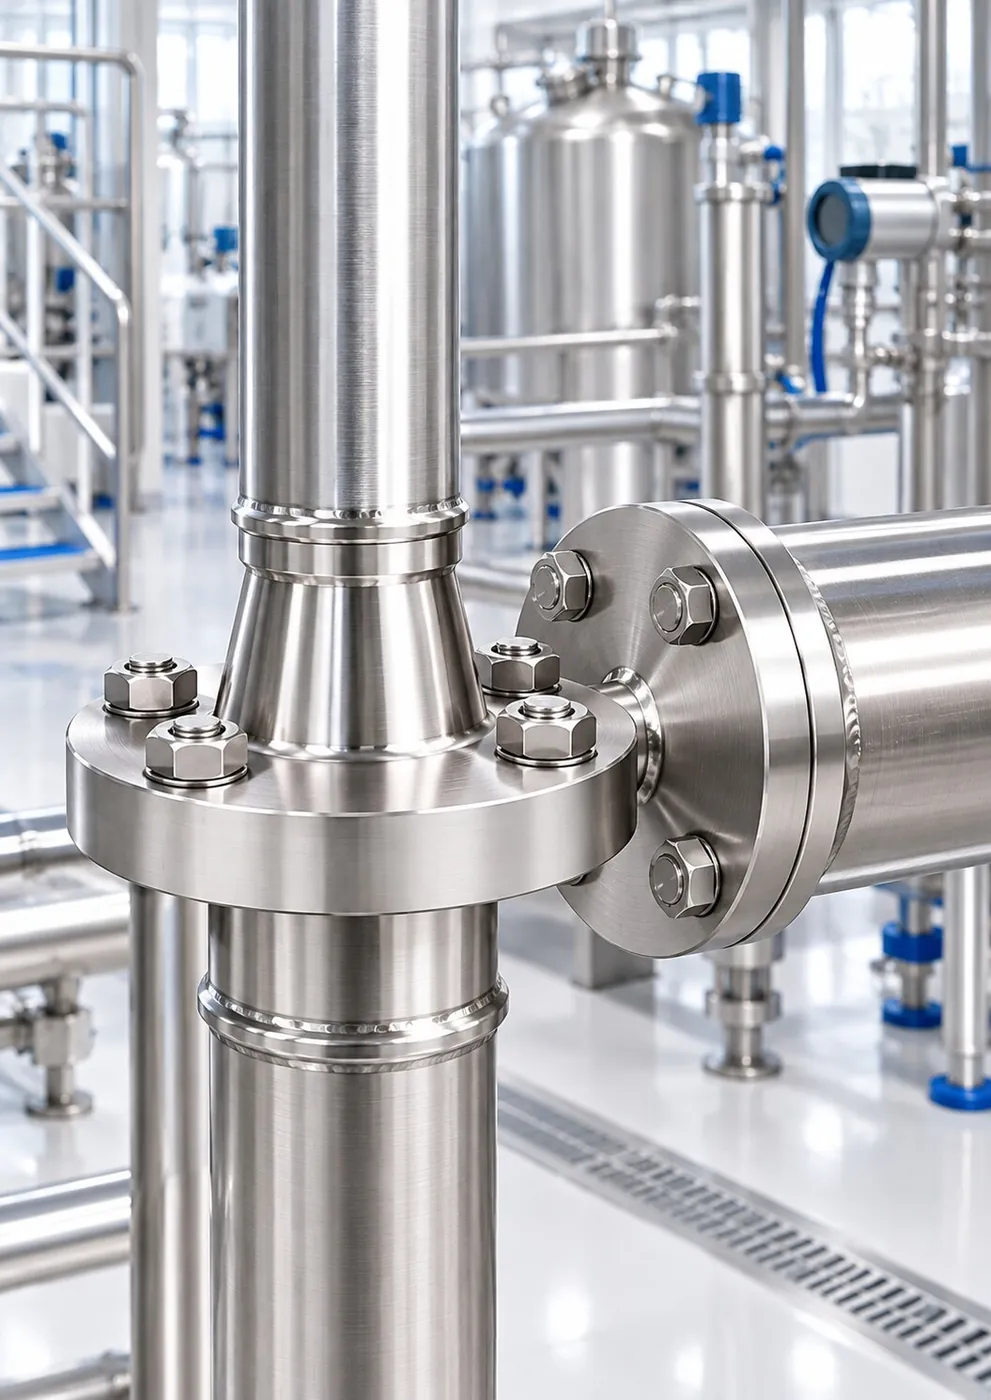 Gıda tesisinde paslanmaz tank ve flanşlı boru hattı (temsili görsel)
SSS
Sorunuz burada yoksa hazır mesajla WhatsApp'tan yazın; teknik ekip doğrudan yanıtlasın.
WhatsApp'tan sorunKaynaklı hatlarda 316L tercih edilir. Karbon oranı en fazla %0,03 olduğu için kaynak sırasında ısıdan etkilenen bölgede taneler arası korozyon riski azalır. Kaynak yapılmayan işlenmiş parçalarda 316 da kullanılabilir; seçim akışkan, sıcaklık ve ortama göre birlikte yapılır.
Flanş tipi (kaynak boyunlu, slip-on veya kör), basınç sınıfı, yüzey standardı ve cıvata düzeni karşı ekipmanla aynı olmalıdır. Conta yüzey standardına göre seçilir; cıvatalar karşılıklı sırayla sıkılır ve montajdan önce eksen kaçıklığı kontrol edilir.
Kaynaklı birleşim sızdırmazlık açısından avantajlıdır, ancak bakımda kesme gerektirir. Pompa, filtre, vana ve eşanjör gibi servis isteyen ekipmanların önüne ve arkasına flanşlı veya rakorlu sökülebilir noktalar konması, hattı kesmeden parça değiştirmeyi sağlar.
Hat izometrisi veya ölçülü kroki, boru dış çapı ve et kalınlığı (ya da NPS ve Schedule), flanş tipi ve basınç sınıfı, akışkan, çalışma basıncı ve sıcaklığı, adet ve teslim yeri. Fotoğraf ve ölçüyle ön değerlendirme de yapılabilir; eksik bilgiler teknik teyit aşamasında birlikte tamamlanır.
Stoktaki boru, fittings ve flanşlar ortalama 1-3 iş günü içinde sevke hazırlanır. Standart imalatlar ortalama 5-10 iş günü, projeye özel hatlar teknik onay sonrası ortalama 10-20 iş günü içinde planlanır.
Teklif ve teknik teyit
Talebinizi kısaca yazın; ölçü, malzeme ve termin netleştikten sonra yazılı teklifle dönüş yapalım.
Teklifi hızlandıran bilgiler