


Xammaldan göndərişə qədər
Hər detala nəzarət
AISI 316/316L xammalın qəbulundan CNC emalına, çapaq və səth nəzarətindən qoruyucu qapaqlarla qablaşdırmaya qədər hər mərhələsi müəyyən olan nəzarətli istehsal qaydası.

Qısa cavab
GÜNEYSS-də paslanmayan birləşmə detalı altı mərhələdə istehsal olunur: AISI 316/316L xammalın yoxlanılması, kəsim, CNC emalı, təmizləmə, ölçü-yiv-kipləşmə nəzarəti və qablaşdırma. Anbar məhsulları orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal 5-10 iş günü, xüsusi ölçü və layihə üzrə istehsal isə texniki təsdiqdən sonra 10-20 iş günü ərzində planlaşdırılır.
Paslanmayan birləşmə detalının sahədəki etibarlılığı xammalın seçildiyi andan qablaşdırıldığı ana qədər verilən qərarlardan asılıdır. İstehsalımız altı mərhələdə aparılır; hər mərhələnin orta müddəti bəllidir və növbəti mərhələyə yalnız nəzarətdən sonra keçilir.
| Mərhələ | Nə edilir? | Orta müddət |
|---|---|---|
| 1. Xammal | AISI 316/316L yoxlaması | 0,5-1 gün |
| 2. Kəsmə | Diametr və uzunluğa görə hazırlıq | 0,5-1 gün |
| 3. CNC emalı | Yiv, konus və səth | 2-5 gün |
| 4. Təmizləmə | Çapaqların təmizlənməsi və səth | 0,5-1 gün |
| 5. Nəzarət | Ölçü, yiv və kipləşmə | 1-2 gün |
| 6. Qablaşdırma | Etiketləmə və göndəriş | 0,5-1 gün |
Xammal: düzgün başlanğıc
Korroziyaya davamlılıq və uzun xidmət müddəti tələb olunan tətbiqlər üçün AISI 316/316L dairəvi çubuq, altıbucaqlı çubuq və boru xammalı istifadə olunur. Diametr, divar qalınlığı və emal payı istehsal ediləcək birləşmənin yiv standartına, təzyiq sinfinə və son ölçülərinə görə müəyyən edilir. Xammalın qəbulu zamanı səth, diametr və partiya məlumatları yoxlanılır; partiyaların uçotu izlənilə bilən şəkildə aparılır.
CNC emalı: ölçü intizamı
Yiv profilləri, kipləşmə konusları, açar ağızları və birləşmə həndəsələri texniki çertyojdakı toleranslara uyğun olaraq CNC dəzgahlarında emal olunur. BSPP/BSPT, NPT, UNF/JIC və metrik birləşmələrdə addım, bucaq və səth dəqiqliyi yoxlanılır.
- Detalın təsviri: Material markası, texniki çertyoj, birləşmə standartı və kritik toleranslar işə başlamazdan əvvəl təsdiqlənir.
- Emal ardıcıllığı: Deşik, açar ağzı, yiv və səth əməliyyatları detalın bərkidilmə və nəzarət sxeminə görə planlaşdırılır.
- Çıxış nəzarəti: Yivin uyğunluğu, diametr, səth və kipləşmə zonası yoxlandıqdan sonra detal növbəti mərhələyə keçir.
Seriyalı istehsalda məqsəd ölçülərin sabit təkrarlanmasıdır; xüsusi istehsalda isə ölçüyə, nümunəyə və iş şəraitinə uyğunluq əsas götürülür.
Səth və detallar
Emaldan sonra iti çapaqlar təmizlənir, yiv dibləri və keçid zonaları nəzərdən keçirilir. Paslanmayan səthin parlaqlığı qorunmaqla məhsul montajı çətinləşdirə biləcək zərbə, cızıq və ya deformasiya baxımından yoxlanılır. Qaynaqlı xətt komponentlərində qaynaq kənarlarının hazırlanması və oxlar üzrə düzlənmə qaynaqdan əvvəl yoxlanılır; qaynaqdan sonra səthin təmizlənməsi və vizual baxış başa çatdırılır. Göndərişdən əvvəl birləşmə səthləri mühafizə altına alınır.
Keyfiyyətə nəzarət
Nəzarət istehsalın sonunda aparılan tək bir əməliyyat deyil; xammalın qəbulunda, CNC çıxışında və qablaşdırmadan əvvəl təkrarlanır. Məqsəd detalın sahədə ilk dəfədən düzgün oturmasıdır. Göndərişdən əvvəl aşağıdakı yoxlamalar tamamlanır:
- Ölçü və tolerans nəzarəti
- Yiv və birləşmə səthinin yoxlanması
- Səthin vizual yoxlanması
- Tətbiqə görə təzyiq və kipləşmənin təsdiqi
- Qablaşdırmadan əvvəl son yoxlama
Mühafizə, qablaşdırma və göndəriş
İstehsalı tamamlanmış detallar yiv, kipləşmə səthi və emal olunmuş zonalar daşınma zamanı qorunacaq şəkildə hazırlanır. Yivlərdə və portlarda qoruyucu qapaqlardan istifadə olunur, məhsullar qrup və ölçüyə görə ayrıca qablaşdırılır, göndərişdən əvvəl say, məhsul tipi və vizual son yoxlama aparılır.
Təhvil müddətinin planlaşdırılması
Təhvil müddəti anbar vəziyyətinə, xammalın diametrinə, məhsulun sayına, yiv standartına, xüsusi ölçüyə, sınaq və səth tələblərinə görə planlaşdırılır. Anbar məhsulları orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal orta hesabla 5-10 iş günü, xüsusi ölçü və layihə üzrə istehsal isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü çəkir. Texniki məlumatlar tam təsdiqləndikdə istehsal qrafiki daha sürətli və etibarlı şəkildə qurulur.
- Material
- AISI 316 / 316L paslanmayan polad
- Xammal
- Dairəvi çubuq, altıbucaqlı çubuq və boru
- Yiv standartları
- BSPP/BSPT, NPT, UNF/JIC və metrik
- SAE flansı
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- Təhvil müddəti
- Anbar 1-3 · standart 5-10 · xüsusi 10-20 iş günü
01 · Xammal
Düzgün başlanğıc, güclü nəticə
Korroziyaya davamlılıq və uzun xidmət müddəti tələb olunan tətbiqlər üçün AISI 316/316L dairəvi çubuq, altıbucaqlı çubuq və boru xammalından istifadə olunur. Diametr, divar qalınlığı və emal payı istehsal ediləcək birləşmənin yiv standartına, təzyiq sinfinə və son ölçülərinə görə müəyyən edilir.
Xammalın qəbulu zamanı səth, diametr və partiya məlumatları yoxlanılır.

02 · İstehsal
Xammaldan məhsula altı mərhələ
Hər mərhələnin müddəti müəyyəndir. Ümumi müddət anbar vəziyyətinə, miqdara, yiv standartına və xüsusi ölçüyə görə planlaşdırılır.
-
Xammal
AISI 316/316L yoxlanışı
0,5–1 gün
-
Kəsim
Diametr və uzunluğa görə hazırlıq
0,5–1 gün
-
CNC emalı
Yiv, konus və səth
2–5 gün
Ən uzun mərhələ
-
Təmizləmə
Çapaqların təmizlənməsi və səth
0,5–1 gün
-
Nəzarət
Ölçü / yiv / kipləşmə
1–2 gün
-
Qablaşdırma
Etiketləmə və göndəriş
0,5–1 gün
03 · Dəqiq emal
CNC emal gücü
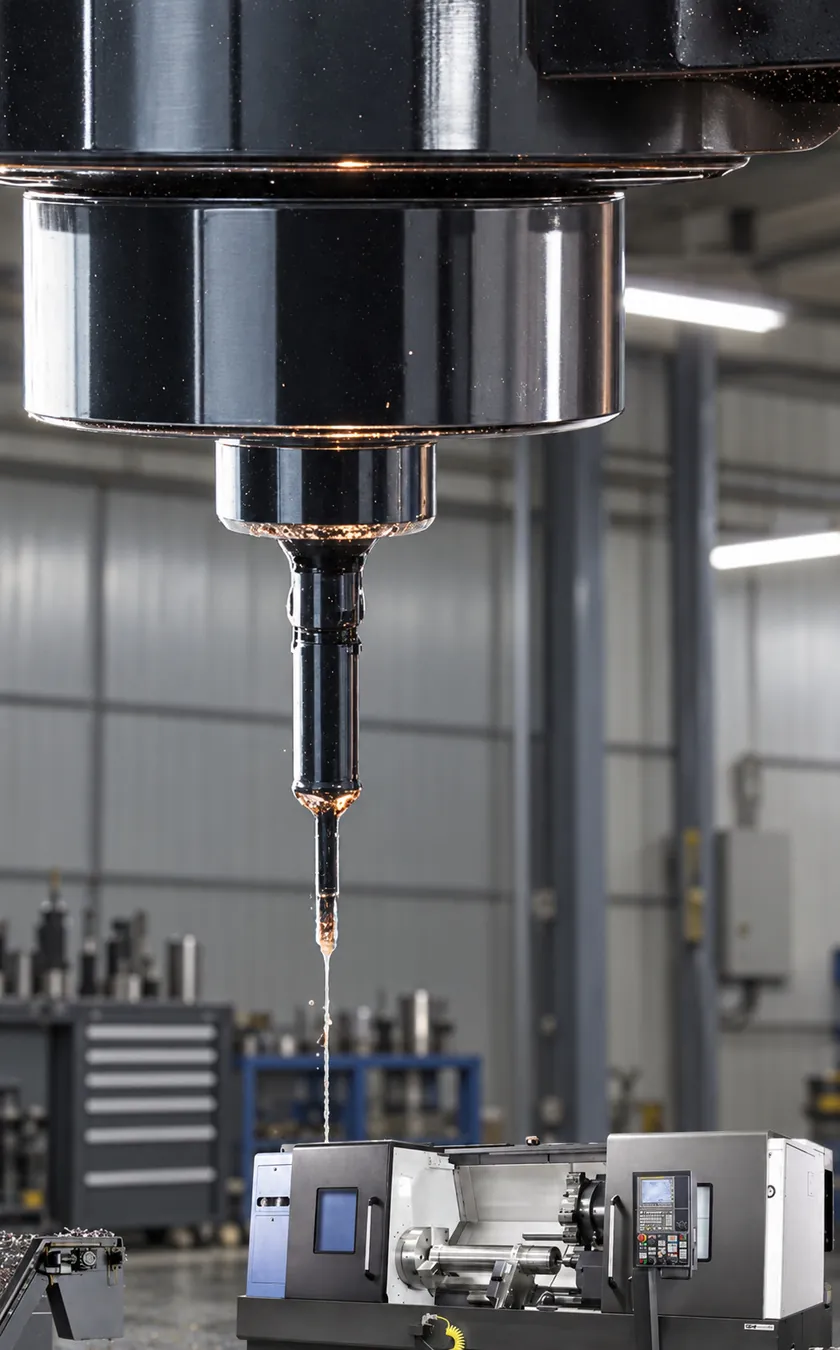
Yiv profilləri, kipləşmə konusları, açar ağızları və birləşmə həndəsələri texniki çertyojdakı toleranslara görə CNC dəzgahlarında emal olunur. Seriyalı istehsalda təkrarlanma, xüsusi istehsalda isə ölçüyə, nümunəyə və iş şəraitinə uyğunluq hədəflənir.
Texniki seçim qeydləri
- Detalın təsviriMaterial markası, texniki çertyoj, birləşmə standartı və kritik toleranslar işə başlamazdan əvvəl təsdiqlənir.
- Emal ardıcıllığıDeşik, açar ağzı, yiv və səth əməliyyatları detalın bərkidilmə və yoxlama sxeminə görə planlaşdırılır.
- Çıxış yoxlamasıYiv uyğunluğu, diametr, səth və kipləşmə zonası yoxlanıldıqdan sonra detal göndərişə hazırlanır.
04 · Səth və detallar
Təmiz səth. Dəqiq yiv. Düzgün birləşmə.
Detallarda keyfiyyət: Çapaqların təmizlənməsi, yivlərin təmizlənməsi, səthin bütövlüyü və kipləşmə zonasının qorunması məhsulun montaj keyfiyyətinə və sahədə etibarlı işləməsinə birbaşa təsir edir.
Emaldan sonra iti çapaqlar təmizlənir, yiv dibləri və keçid zonaları nəzərdən keçirilir. Paslanmayan səthin parlaqlığı qorunmaqla məhsul montajı çətinləşdirə biləcək zərbə izləri, cızıqlar və ya deformasiya baxımından yoxlanılır. Göndərişdən əvvəl birləşmə səthləri qorunmaya alınır.
05 · Xətt tətbiqi
Qaynaqlı xətt komponentləri
Boru, dirsək və flans birləşmələrində birləşmə həndəsəsi qədər qaynaq kənarı, ox istiqaməti və təmizlik də vacibdir.
Hazırlıq
Borunun divar qalınlığına uyğun qaynaq kənarının hazırlığı və detalların ox üzrə düzlənməsi yoxlanılır.
Birləşdirmə
Qaynaq üsulu və sərf materialları layihə şərtlərinə və istifadə olunan paslanmayan polad markasına görə müəyyən edilir.
Son emal
Qaynaqdan sonra səthin təmizlənməsi, vizual baxış və layihənin tələb etdiyi yoxlamalar tamamlanır.

06 · Keyfiyyətə nəzarət
Yoxlanılan hər detal
-
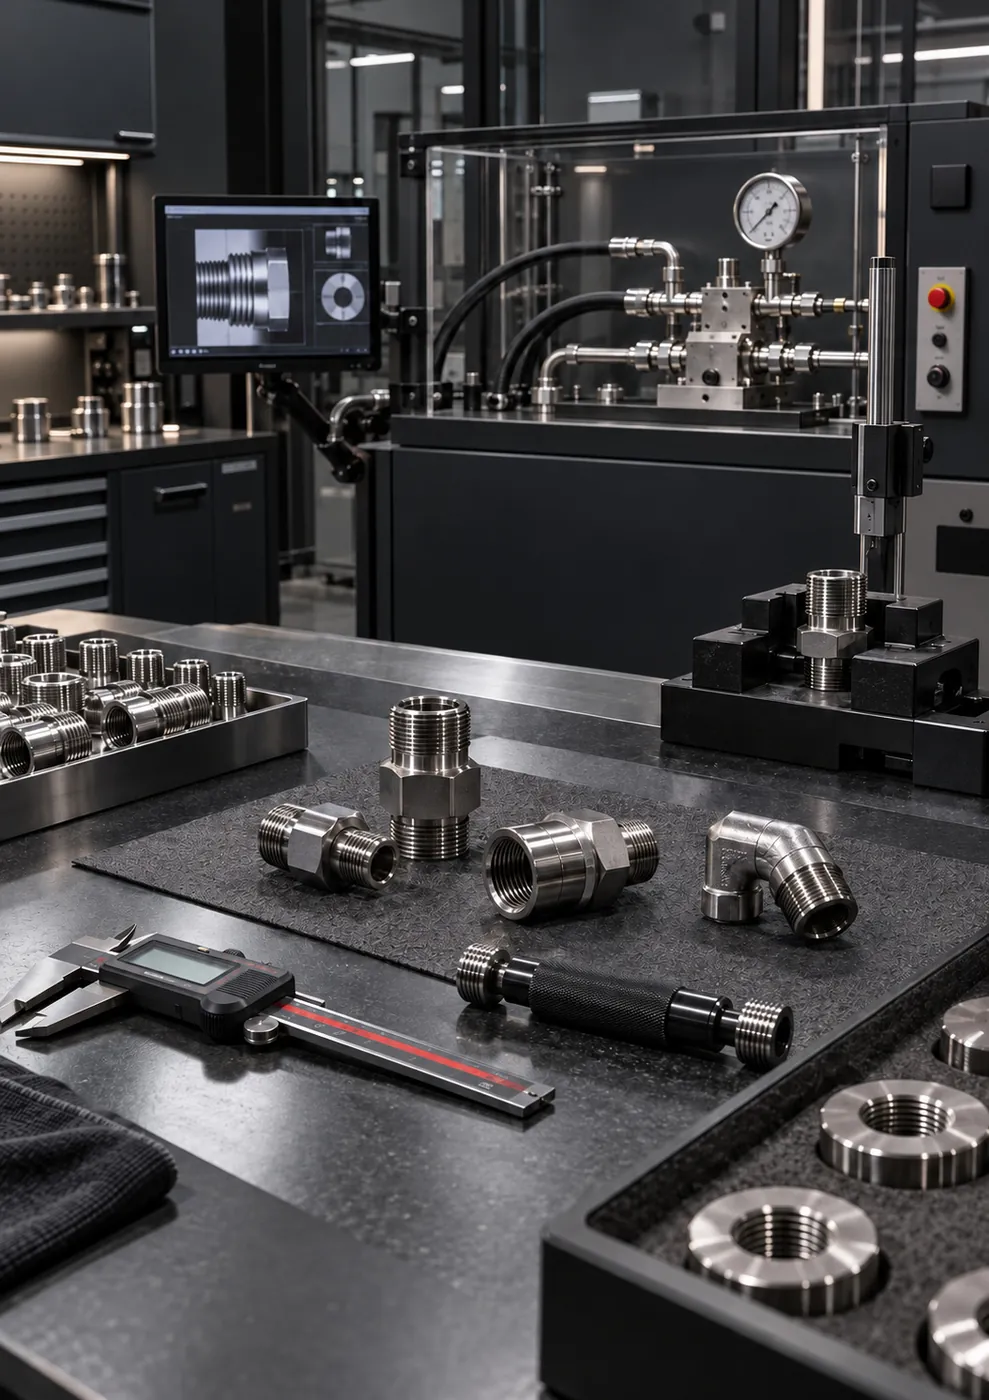
Ölçü və tolerans yoxlaması
Texniki çertyojdakı ölçülər istehsal və yoxlama üçün ümumi istinaddır.
-
Yiv və birləşmə səthinin yoxlanılması
Yiv uyğunluğu, addım və kipləşmə zonası standarta görə yoxlanılır.
-
Səthin vizual yoxlanılması
Montajı çətinləşdirə biləcək zərbə izləri, cızıqlar və ya deformasiya yoxlanılır.
-
Tətbiqə uyğun təzyiq və kipləşmə yoxlaması
Sifarişdən və istismar şəraitindən asılı olaraq aparılır.
-
Qablaşdırmadan əvvəl son yoxlama
Miqdar, məhsul tipi və qoruyucu qapaqlar göndərişdən əvvəl yoxlanılır.
07 · Sifarişlərin idarə olunması
İstehsal və təhvil planı
Təhvil müddəti anbar vəziyyətinə, xammalın diametrinə, məhsulun miqdarına, yiv standartına, xüsusi ölçüyə, sınaq və səth tələblərinə görə planlaşdırılır.
Texniki məlumatlar tam təsdiqləndikdə istehsal qrafiki daha sürətli və etibarlı şəkildə qurulur. Texniki çertyoju, nümunəni və ya ölçülü fotonu təklif formasına əlavə etməyiniz kifayətdir.

08 · Təhvil keyfiyyəti
Qoruma, qablaşdırma və göndəriş
İstehsalı tamamlanmış detallar yivlər, kipləşmə səthi və emal olunmuş zonalar daşınma zamanı qorunacaq şəkildə hazırlanır. Məhsullar ölçü və sifariş qrupuna görə çeşidlənir; qarışıqlığı azaldan səliqəli qablaşdırma ilə göndərişə verilir.
- Yivlərdə və portlarda qoruyucu qapaqlardan istifadə
- Məhsul qrupu və ölçüyə görə ayrıca qablaşdırma
- Göndərişdən əvvəl miqdar, məhsul tipi və son vizual yoxlama
09 · Düzgün uyğunlaşdırma
Yiv standartlarının xülasəsi
| Standart | Yiv profili | Yiv tipi | Kipləşmə |
|---|---|---|---|
| BSPP (G) | 55° | Silindrik | Araqat, bonded seal və ya O-ring |
| BSPT (R) | 55° | Konik | Konik yivlə kipləşmə |
| NPT | 60° | Konik | Konik yivlə kipləşmə |
| UNF / JIC | 60° | Silindrik | JIC-də konik birləşmə səthi, ORB-də O-ring |
| Metrik | 60° | Silindrik | Araqat, O-ring və ya konik səth |
BSPP silindrik, BSPT konik, NPT konik, UNF/JIC və metrik yivlər görünüşcə oxşar olsa da, bucaq, addım, diametr və kipləşmə üsulu baxımından fərqlənir.
- Birləşmə yalnız ştangensirkulla ölçülən xarici diametrə görə seçilməməlidir; yivölçənlə yiv, standart və araqat səthi birlikdə yoxlanılmalıdır.
- Silindrik yivlərdə kipləşmə əsasən araqat və ya konik səthlə təmin olunur.
Uyğun olmayan yivlərin zorla bağlanması sızmaya və yivin daimi zədələnməsinə səbəb ola bilər. Əmin deyilsinizsə, nümunə və ya foto göndərin, standartı birlikdə təsdiqləyək.
Tez-tez verilən suallar
İstehsal və keyfiyyət haqqında
Təzyiq və ya kipləşmə sınağı aparırsınızmı?
Ölçü, yiv və səth yoxlaması hər detalda aparılır. Təzyiq və kipləşmənin təsdiqi tətbiqdən və sifarişdən asılı olaraq planlaşdırılır. Bu ehtiyacı təklif mərhələsində bildirsəniz, nəzarət planına və təhvil müddətinə əvvəlcədən daxil edilir.
Xammalın AISI 316L olduğunu necə izləyirsiniz?
Xammalın qəbulu zamanı səth, diametr və partiya məlumatları yoxlanılır, partiyaların uçotu izlənilə bilən şəkildə aparılır. Material sənədinə ehtiyacınız varsa, təklif mərhələsində bildirin; təqdim edilə biləcək sənəd sifarişdən əvvəl dəqiqləşdirilir.
Xüsusi istehsalda ilk detalın təsdiqi necə aparılır?
Yiv standartı, kipləşmə tipi və kritik ölçülər yazılı şəkildə təsdiqləndikdən sonra ilk detal istehsal edilir və ölçü nəzarətindən keçirilir. Kritik tətbiqlərdə ilk detal əks detala taxılıb sınanmaq üçün təsdiqinizə təqdim oluna bilər; təsdiqdən sonra seriyalı istehsala keçilir.
Detallar göndəriş zamanı necə qorunur?
Yiv və port ağızlarına qoruyucu qapaq taxılır, emal olunmuş səthlər zərbə və cızıqdan qorunur. Məhsullar ölçü və sifariş qrupuna görə ayrıca qablaşdırılır; göndərişdən əvvəl say, məhsul tipi və vizual son yoxlama aparılır.