


Hammaddeden sevkiyata
Kontrol edilen her detay
AISI 316/316L hammadde kabulünden CNC işlemeye, çapak ve yüzey kontrolünden koruyucu kapaklı paketlemeye kadar her adımı belli, kontrollü bir üretim düzeni.

Kısa cevap
GÜNEYSS'ta bir paslanmaz bağlantı parçası; AISI 316/316L hammadde kontrolü, kesim, CNC işleme, temizlik, ölçü-diş-sızdırmazlık kontrolü ve paketleme olmak üzere altı adımda üretilir. Stok ürünler ortalama 1-3 iş gününde sevke hazırlanır; standart imalat 5-10 iş günü, özel ölçü ve proje imalatı teknik onay sonrası 10-20 iş günü içinde planlanır.
Paslanmaz bir bağlantı parçasının sahadaki güvenilirliği, hammaddenin seçildiği andan paketlendiği ana kadar verilen kararlara bağlıdır. Üretimimiz altı adımda ilerler; her adımın ortalama süresi bellidir ve bir sonraki adıma kontrol edilerek geçilir.
| Adım | Ne yapılır? | Ortalama süre |
|---|---|---|
| 1. Hammadde | AISI 316/316L kontrolü | 0,5-1 gün |
| 2. Kesim | Çap ve boya göre hazırlık | 0,5-1 gün |
| 3. CNC işleme | Diş, koni ve yüzey | 2-5 gün |
| 4. Temizlik | Çapak alma ve yüzey | 0,5-1 gün |
| 5. Kontrol | Ölçü, diş ve sızdırmazlık | 1-2 gün |
| 6. Paketleme | Etiketleme ve sevk | 0,5-1 gün |
Hammadde: doğru başlangıç
Korozyon direnci ve uzun servis ömrü gereken uygulamalar için AISI 316/316L yuvarlak çubuk, altı köşe çubuk ve boru hammaddeler kullanılır. Çap, et kalınlığı ve işleme payı; üretilecek bağlantının diş standardı, basınç sınıfı ve nihai ölçülerine göre belirlenir. Hammadde kabulünde yüzey, çap ve parti bilgileri kontrol edilir; parti düzeni izlenebilir şekilde tutulur.
CNC işleme: ölçü disiplini
Diş profilleri, sızdırmazlık konikleri, anahtar ağızları ve bağlantı geometrileri, teknik resimdeki toleranslara göre CNC tezgâhlarda işlenir. BSPP/BSPT, NPT, UNF/JIC ve metrik bağlantılarda adım, açı ve yüzey doğruluğu kontrol edilir.
- Parça tanımı: Malzeme kalitesi, teknik resim, bağlantı standardı ve kritik toleranslar işe başlamadan teyit edilir.
- İşleme sırası: Delik, anahtar ağzı, diş ve yüzey operasyonları parçanın bağlama ve kontrol düzenine göre planlanır.
- Çıkış kontrolü: Diş uyumu, çap, yüzey ve sızdırmazlık bölgesi kontrol edildikten sonra parça bir sonraki adıma geçer.
Seri üretimde hedef tekrarlanabilirliktir; özel imalatta ise ölçüye, numuneye ve çalışma şartına uygunluk esas alınır.
Yüzey ve detay
İşleme sonrasında keskin çapaklar temizlenir, diş dipleri ve geçiş bölgeleri gözden geçirilir. Paslanmaz yüzeyin canlılığı korunurken ürün; montajı zorlaştıracak darbe, çizik veya deformasyon açısından incelenir. Kaynaklı hat bileşenlerinde kaynak ağzı hazırlığı ve eksen hizası kaynaktan önce kontrol edilir; kaynak sonrasında yüzey temizliği ve görsel muayene tamamlanır. Sevkiyat öncesinde bağlantı yüzeyleri korumaya alınır.
Kalite kontrol
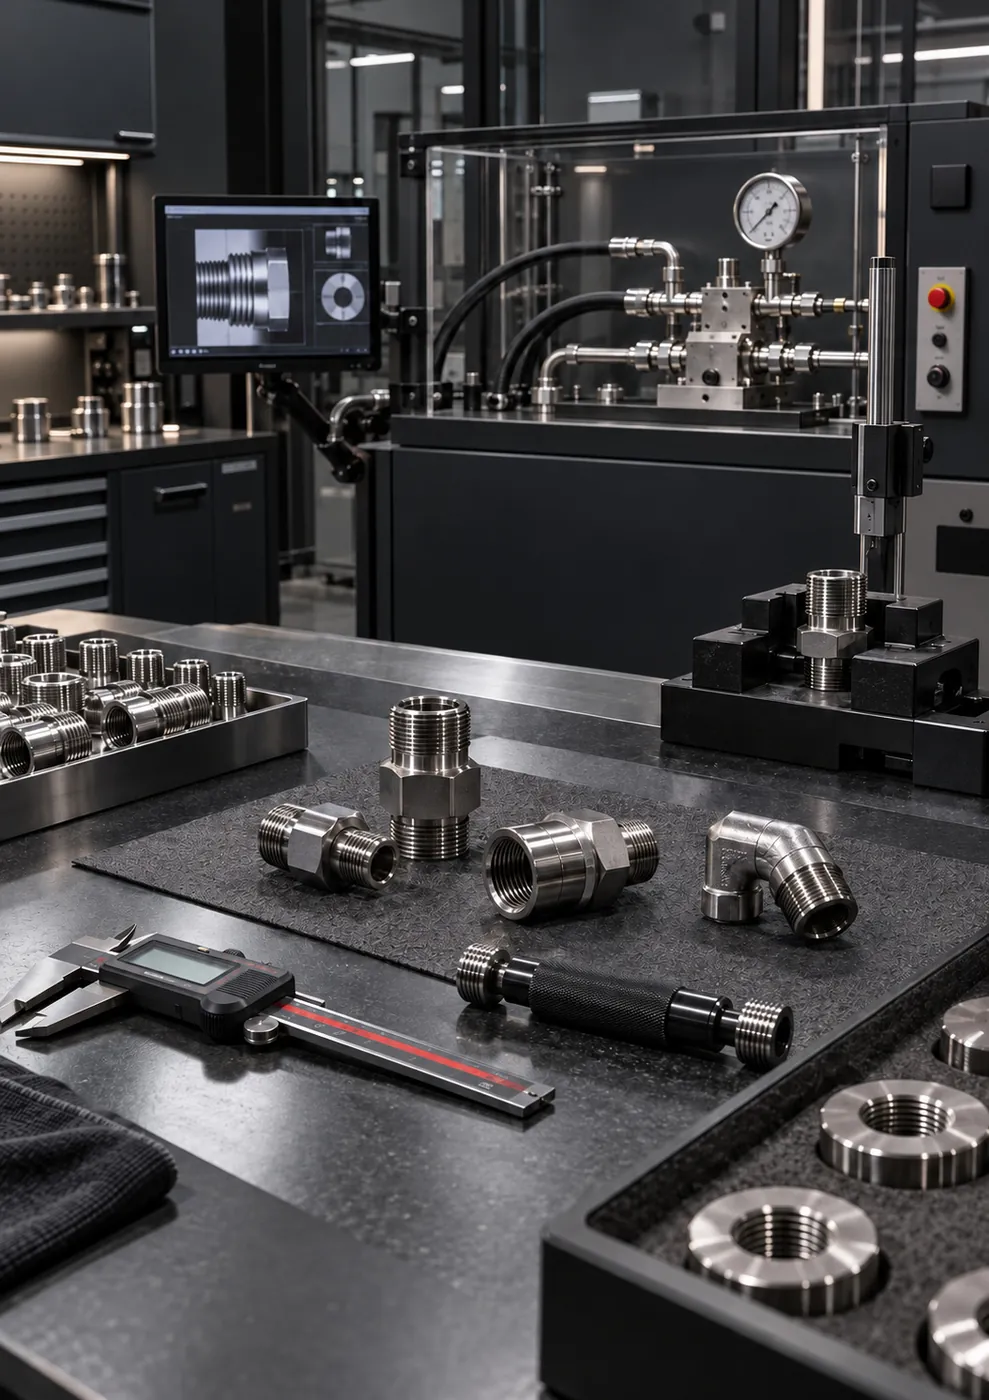
Kontrol, üretimin sonunda yapılan tek bir işlem değildir; hammadde kabulünde, CNC çıkışında ve paketleme öncesinde tekrarlanır. Amaç, parçanın sahada ilk seferde doğru oturmasıdır. Sevkten önce şu kontroller tamamlanır:
- Ölçü ve tolerans kontrolü
- Diş ve bağlantı yüzeyi kontrolü
- Görsel yüzey kontrolü
- Uygulamaya göre basınç ve sızdırmazlık doğrulaması
- Paketleme öncesi son kontrol
Koruma, paketleme ve sevk
Üretimi tamamlanan parçalar; diş, sızdırmazlık yüzeyi ve işlenmiş bölgeleri taşıma sırasında korunacak şekilde hazırlanır. Diş ve portlarda koruyucu kapak kullanılır, ürünler grup ve ölçüye göre ayrı paketlenir, sevk öncesinde adet, ürün tipi ve görsel son kontrol yapılır.
Termin planı
Teslim süresi; stok durumu, hammadde çapı, ürün adedi, diş standardı, özel ölçü, test ve yüzey gereksinimine göre planlanır. Stok ürünler ortalama 1-3 iş günü içinde sevke hazırlanır; standart imalat ortalama 5-10 iş günü, özel ölçü ve proje imalatı ise teknik onay sonrası ortalama 10-20 iş günü sürer. Teknik bilgiler eksiksiz teyit edildiğinde üretim programı daha hızlı ve güvenilir şekilde oluşturulur.
- Malzeme
- AISI 316 / 316L paslanmaz çelik
- Hammadde
- Yuvarlak çubuk, altı köşe çubuk ve boru
- Diş standartları
- BSPP/BSPT, NPT, UNF/JIC ve metrik
- SAE flanş
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- Termin
- Stok 1-3 · standart 5-10 · özel 10-20 iş günü
01 · Hammadde
Doğru başlangıç, güçlü sonuç
Korozyon direnci ve uzun servis ömrü gereken uygulamalar için AISI 316/316L yuvarlak çubuk, altı köşe çubuk ve boru hammaddeleri kullanılır. Çap, et kalınlığı ve işleme payı; üretilecek bağlantının diş standardı, basınç sınıfı ve nihai ölçülerine göre belirlenir.
Hammadde kabulünde yüzey, çap ve parti bilgileri kontrol edilir.

02 · İmalat
Hammaddeden ürüne altı adım
Her adımın süresi bellidir. Toplam süre; stok durumu, adet, diş standardı ve özel ölçüye göre planlanır.
-
Hammadde
AISI 316/316L kontrolü
0,5–1 gün
-
Kesim
Çap ve boya göre hazırlık
0,5–1 gün
-
CNC işleme
Diş, konik ve yüzey
2–5 gün
En uzun adım
-
Temizlik
Çapak alma ve yüzey
0,5–1 gün
-
Kontrol
Ölçü / diş / sızdırmazlık
1–2 gün
-
Paketleme
Etiketleme ve sevk
0,5–1 gün
03 · Hassas imalat
CNC işleme gücü
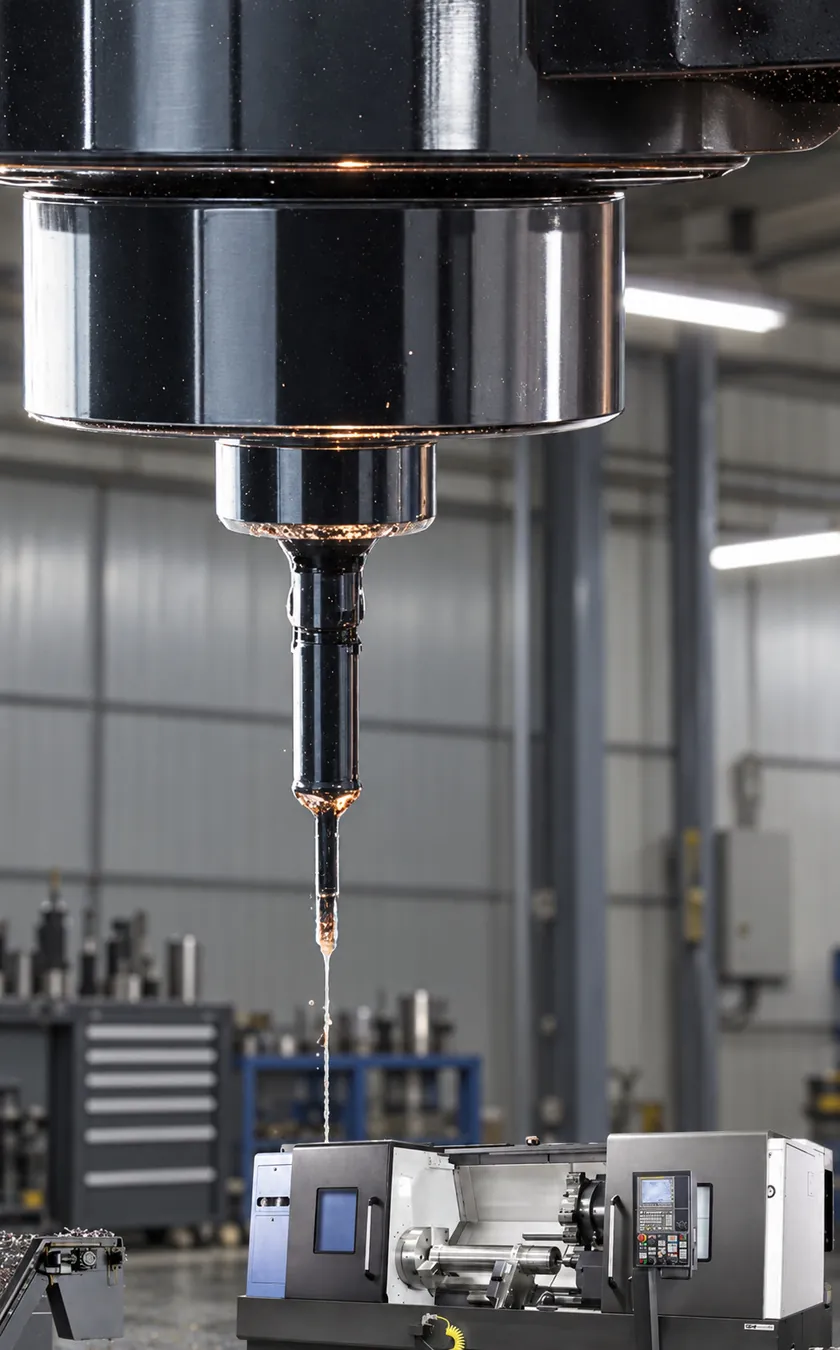
Diş profilleri, sızdırmazlık konikleri, anahtar ağızları ve bağlantı geometrileri; teknik resimdeki toleranslara göre CNC tezgâhlarda işlenir. Seri üretimde tekrarlanabilirlik, özel imalatta ise ölçüye, numuneye ve çalışma şartına uygunluk hedeflenir.
Teknik seçim notları
- Parça tanımıMalzeme kalitesi, teknik resim, bağlantı standardı ve kritik toleranslar işe başlamadan teyit edilir.
- İşleme sırasıDelik, anahtar ağzı, diş ve yüzey operasyonları; parçanın bağlama ve kontrol düzenine göre planlanır.
- Çıkış kontrolüDiş uyumu, çap, yüzey ve sızdırmazlık bölgesi kontrol edilerek parça sevke hazırlanır.
04 · Yüzey ve detay
Temiz yüzey. Net diş. Doğru bağlantı.
Detayda kalite: Çapak alma, diş temizliği, yüzey bütünlüğü ve sızdırmazlık bölgesinin korunması; ürünün montaj kalitesini ve sahadaki çalışma güvenini doğrudan etkiler.
İşleme sonrasında keskin çapaklar temizlenir, diş dipleri ve geçiş bölgeleri gözden geçirilir. Paslanmaz yüzeyin canlılığı korunurken ürün; montajı zorlaştıracak darbe, çizik veya deformasyon açısından incelenir. Sevkiyat öncesinde bağlantı yüzeyleri korumaya alınır.
05 · Hat uygulaması
Kaynaklı hat bileşenleri
Boru, dirsek ve flanş birleşimlerinde bağlantı geometrisi kadar kaynak ağzı, eksen doğrultusu ve temizlik de önemlidir.
Hazırlık
Boru et kalınlığına uygun ağız hazırlığı ve parçaların eksen hizası kontrol edilir.
Birleştirme
Kaynak yöntemi ve sarf malzemesi, proje şartlarına ve kullanılan paslanmaz kaliteye göre belirlenir.
Son işlem
Kaynak sonrası yüzey temizliği, görsel muayene ve gerekli proje kontrolleri tamamlanır.

06 · Kalite kontrol
Kontrol edilen her detay
-
Ölçü ve tolerans kontrolü
Teknik resimdeki ölçüler, imalat ve kontrol için ortak referanstır.
-
Diş ve bağlantı yüzeyi kontrolü
Diş uyumu, adım ve sızdırmazlık bölgesi standarda göre doğrulanır.
-
Görsel yüzey kontrolü
Montajı zorlaştıracak darbe, çizik veya deformasyon aranır.
-
Uygulamaya göre basınç ve sızdırmazlık doğrulaması
Siparişe ve kullanım koşuluna bağlı olarak yapılır.
-
Paketleme öncesi son kontrol
Adet, ürün tipi ve koruyucu kapaklar sevk öncesi gözden geçirilir.
07 · Sipariş yönetimi
Üretim ve teslim planı
Teslim süresi; stok durumu, hammadde çapı, ürün adedi, diş standardı, özel ölçü, test ve yüzey gereksinimine göre planlanır.
Teknik bilgiler eksiksiz teyit edildiğinde üretim programı daha hızlı ve güvenilir şekilde oluşturulur. Teknik resim, numune ya da ölçülü fotoğrafı teklif formuna eklemeniz yeterli.

08 · Teslimat kalitesi
Koruma, paketleme ve sevk
Üretimi tamamlanan parçalar; diş, sızdırmazlık yüzeyi ve işlenmiş bölgeleri taşıma sırasında korunacak şekilde hazırlanır. Ürünler ölçü ve sipariş grubuna göre ayrılır; karışıklığı azaltan düzenli paketleme ile sevkiyata alınır.
- Diş ve portlarda koruyucu kapak kullanımı
- Ürün grubu ve ölçüye göre ayrı paketleme
- Sevk öncesi adet, ürün tipi ve görsel son kontrol
09 · Doğru eşleşme
Diş standartları özeti
| Standart | Diş profili | Diş tipi | Sızdırmazlık |
|---|---|---|---|
| BSPP (G) | 55° | Paralel | Conta, bonded seal veya O-ring |
| BSPT (R) | 55° | Konik | Konik diş sızdırmazlığı |
| NPT | 60° | Konik | Konik diş sızdırmazlığı |
| UNF / JIC | 60° | Paralel | JIC'de konik bağlantı yüzeyi, ORB'de O-ring |
| Metrik | 60° | Paralel | Conta, O-ring veya konik yüzey |
BSPP paralel, BSPT konik, NPT konik, UNF/JIC ve metrik dişler görünüş olarak benzer olsa da açı, adım, çap ve sızdırmazlık yöntemi bakımından farklıdır.
- Bağlantı yalnızca kumpasla ölçülen dış çapa göre seçilmemeli; diş tarağı, standart ve conta yüzeyi birlikte kontrol edilmelidir.
- Paralel dişlerde sızdırmazlık çoğunlukla conta veya konik yüzeyle sağlanır.
Uyumsuz dişlerin zorlanması kaçak ve kalıcı diş hasarı oluşturabilir. Emin değilseniz numune veya fotoğraf gönderin, standardı birlikte teyit edelim.
Sık sorulanlar
Üretim ve kalite hakkında
Basınç veya sızdırmazlık testi yapıyor musunuz?
Ölçü, diş ve yüzey kontrolü her parçada yapılır. Basınç ve sızdırmazlık doğrulaması uygulamaya ve siparişe bağlı olarak planlanır. Bu ihtiyacı teklif aşamasında belirtirseniz kontrol planına ve termine baştan dahil edilir.
Hammaddenin AISI 316L olduğunu nasıl takip ediyorsunuz?
Hammadde kabulünde yüzey, çap ve parti bilgileri kontrol edilir ve parti düzeni izlenebilir şekilde tutulur. Malzeme belgesine ihtiyacınız varsa teklif aşamasında belirtin; sağlanabilecek belge sipariş öncesinde netleştirilir.
Özel imalatta ilk parça onayı nasıl işliyor?
Diş standardı, sızdırmazlık tipi ve kritik ölçüler yazılı olarak teyit edildikten sonra ilk parça üretilir ve ölçü kontrolünden geçirilir. Kritik uygulamalarda ilk parça, karşı parçaya takılıp denenmek üzere onayınıza sunulabilir; onaydan sonra seri üretime geçilir.
Parçalar sevkiyat sırasında nasıl korunuyor?
Diş ve port ağızlarına koruyucu kapak takılır, işlenmiş yüzeyler darbe ve çiziğe karşı korunur. Ürünler ölçü ve sipariş grubuna göre ayrı paketlenir; sevk öncesinde adet, ürün tipi ve görsel son kontrol yapılır.